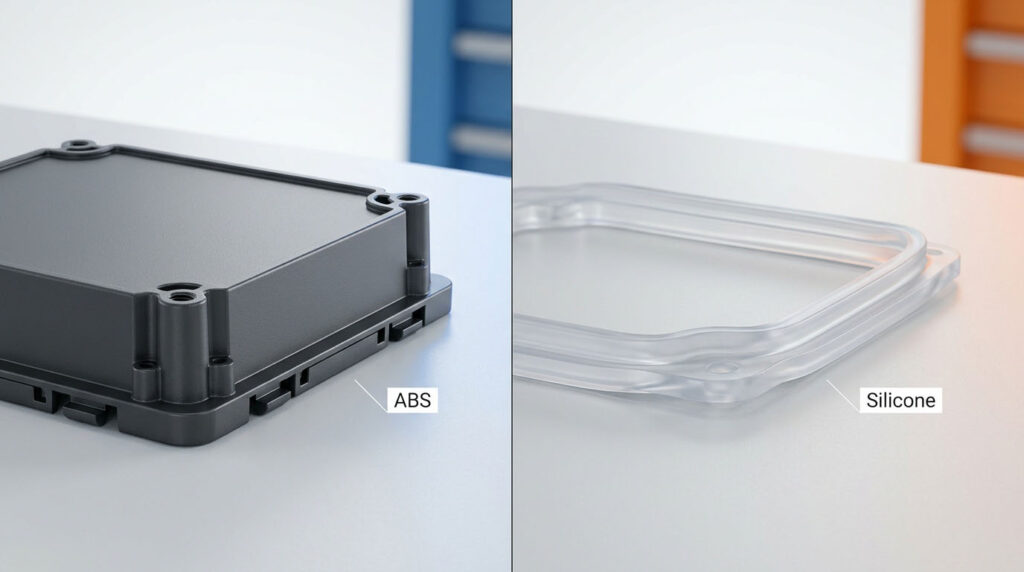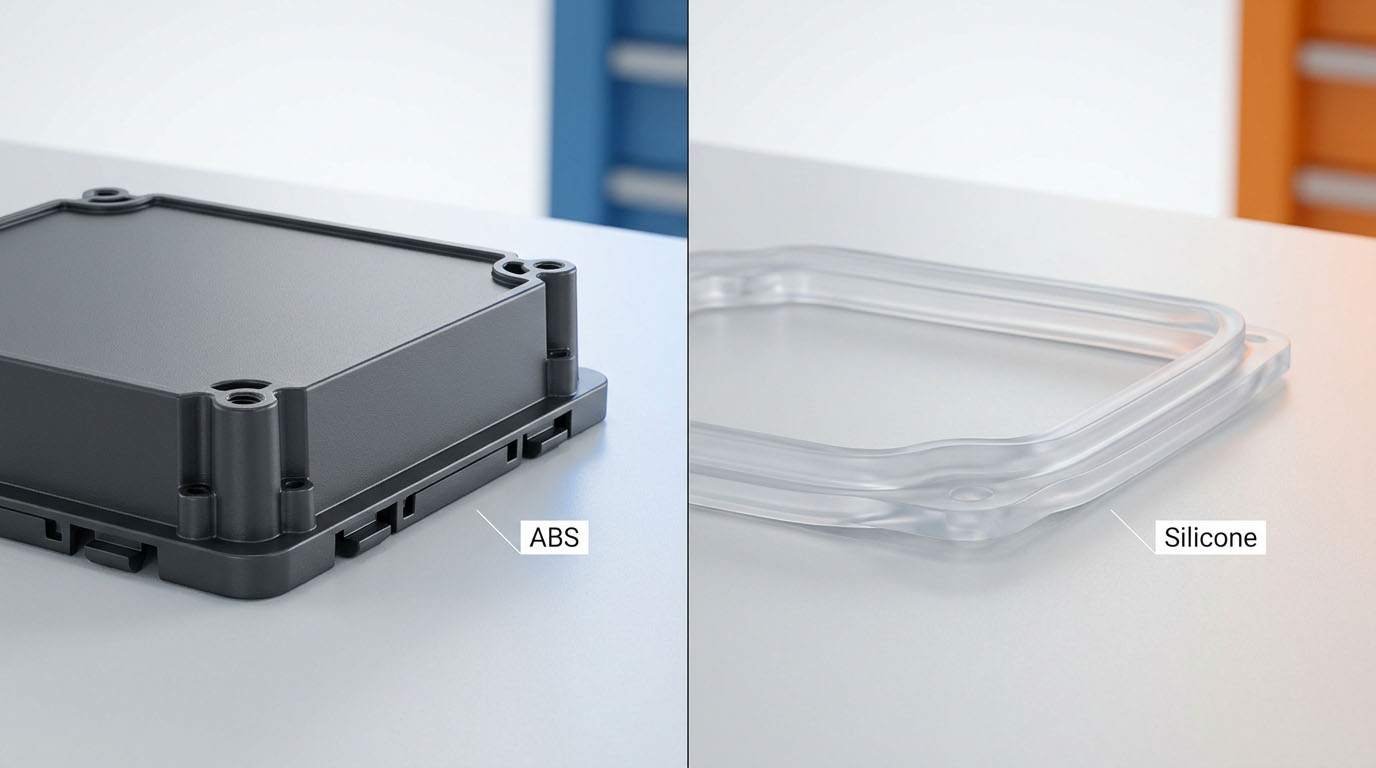
انتخاب سیلیکون در مقابل ABS به عنوان یک رقابت کیفی در نظر گرفته میشود، اما اینطور نیست. یکی از این مواد، رزین محفظه ترموپلاستیک سفت و سخت است. دیگری، الاستومر شبکهای شده. اگر قطعه باید پیچ را نگه دارد، بشکند یا مربع بماند، ABS انتخاب اول است. اگر باید آببندی، انعطافپذیری یا مقاومت در برابر گرما و اشعه ماوراء بنفش داشته باشد، سیلیکون انتخاب اول است.
برای قطعات صلب و تحت بار ضربهای که زیر پنجره انحراف حرارتی رزین باقی میمانند، ABS را مشخص کنید. وقتی قطعه باید در طول گرما، فشردهسازی یا فرسودگی در فضای باز الاستیک باقی بماند، سیلیکون را مشخص کنید. قالبگیری LSR روی ABS استاندارد را به عنوان یک هیبرید پیشفرض در نظر نگیرید - دمای قالب معمولاً بالاتر از دمایی است که ABS میتواند در خود نگه دارد.
خلاصه اجرایی
- ABS نقطه شروع برای ساخت محفظهها، قابها و گیرههای صلب است که به مقاومت ضربه و سختی ابعادی در دمای اتاق نیاز دارند.
- سیلیکون نقطه شروع برای درزگیرها، صفحات صفحه کلید، قطعات انعطافپذیر تماس کودک/دهان و هر هندسهای است که باید پس از تغییر شکل یا گرما مکرر به حالت اولیه خود بازگردد.
- ABS استاندارد برای زیرلایه قالبگیری LSR مناسب نیست. ASTM D648 HDT معمولی در فشار ۱.۸ مگاپاسکال حدود ۸۸ تا ۱۰۰ درجه سانتیگراد دما دارد، در حالی که ابزارهای LSR معمولاً ۱۲۰ تا ۱۸۰ درجه سانتیگراد دما دارند. برای مونتاژ قطعه سیلیکونی برنامهریزی کنید یا پلاستیک را عوض کنید.
تفاوت واقعی بین سیلیکون و ABS چیست؟
ABS (اکریلونیتریل بوتادین استایرن) یک ترموپلاستیک است. این ماده ذوب میشود، قالب سرد شده را پر میکند و به یک قطعه سفت و سخت تبدیل میشود. به همین دلیل است که در ساخت محفظهها، پوششها و قطعات چفتی از آن استفاده میشود.
لاستیک سیلیکونی یک الاستومر ترموست است. پس از پخت، دوباره ذوب نمیشود. اچ سی آر معمولاً به روش قالبگیری فشاری یا انتقالی ساخته میشود. LSR به صورت تزریقی قالبگیری میشود به یک ابزار گرم شده. هر دو مسیر سیلیکونی قطعات الاستیک میسازند. هیچکدام از این مسیرها یک پوسته ساختاری ایجاد نمیکنند.
تیمها این موضوع را دست کم میگیرند زیرا هر دو ماده را میتوان “قالبگیری” کرد. در بازدید از کارخانه، ماشینها شبیه به هم به نظر میرسند. اما فیزیک آنها اینطور نیست. ABS در خم شدن بار را تحمل میکند. سیلیکون انرژی را ذخیره و باز میگرداند. عدد کششی روی برگه اطلاعات فنی به شما نمیگوید که قطعه چه عملکردی دارد.
برای خانواده وسیعتر پلاستیک، از سیلیکون در مقابل پلاستیک. برای قطعات سایشی تحمل کننده بار، از نایلون در مقابل سیلیکون. این صفحه روی ABS باقی میماند.
سیلیکون در مقابل ABS در یک نگاه
| عامل تصمیم گیری | ABS | سیلیکون (HCR / LSR) | حکم عملی |
|---|---|---|---|
| کلاس مواد | ترموپلاستیک سفت و سخت | الاستومر شبکهای شده | از تابع مورد نیاز شروع کنید، نه نام رزین |
| بار و سختی | بالا؛ محفظهها، چفتها، قابها | کم ارتفاع؛ طراحی شده برای تغییر شکل و بازیابی | ABS برای سازه |
| گرما تحت بار | ASTM D648 HDT معمولاً ~88-100°C در 1.8 MPa | بسیاری از گریدها از حدود -50 درجه سانتیگراد تا 200-250 درجه سانتیگراد الاستیک باقی میمانند | سیلیکون، زمانی که گرما و انعطافپذیری همزمان میشوند |
| UV / پیری در فضای باز | زرد و شکننده میشود، مگر اینکه تثبیت یا رنگآمیزی شود | عموماً در برابر اشعه ماوراء بنفش و ازن پایدار است | ABS ناپایدار را به فضای باز نفرستید. |
| غذا / خوراکی / بخار | فقط در چارچوب مجوز تماس با مواد غذایی تعریفشده امکانپذیر است | در صورت تایید کیفیت ترکیب، برای قطعات انعطافپذیر در تماس با غذا و قطعات کودک استفاده میشود. | نوک سینه یا سطح پخت را با ABS عوض نکنید |
| قالبگیری بیش از حد LSR | گریدهای استاندارد در یک ابزار سیلیکونی گرم شده تاب برمیدارند | به زیرلایه با HDT بالاتر (PC، PA، PBT، فلز) نیاز دارد | سیلیکون را روی ABS مونتاژ کنید، یا پلاستیک را عوض کنید |
| مسیر ضایعات | امکان آسیاب مجدد ترموپلاستیک تحت کنترل | سیلیکون عملآوریشده را نمیتوان دوباره ذوب کرد | ABS مسیر اسقاط سادهتری دارد |
جدول یک صفحه نمایش است، نه یک مشخصات فنی. ABS مقاوم در برابر شعله، PC/ABS و ABS تثبیت شده با اشعه ماوراء بنفش رزینهای متفاوتی هستند. یک آببند LSR با سختی 30 Shore A و یک ضربهگیر HCR با سختی 70 Shore A به یک اندازه متفاوت هستند.
کدام ماده گرما را بهتر تحمل میکند؟
سیلیکون، زمانی که قطعه باید پس از از بین رفتن گرما، خاصیت ارتجاعی خود را حفظ کند.
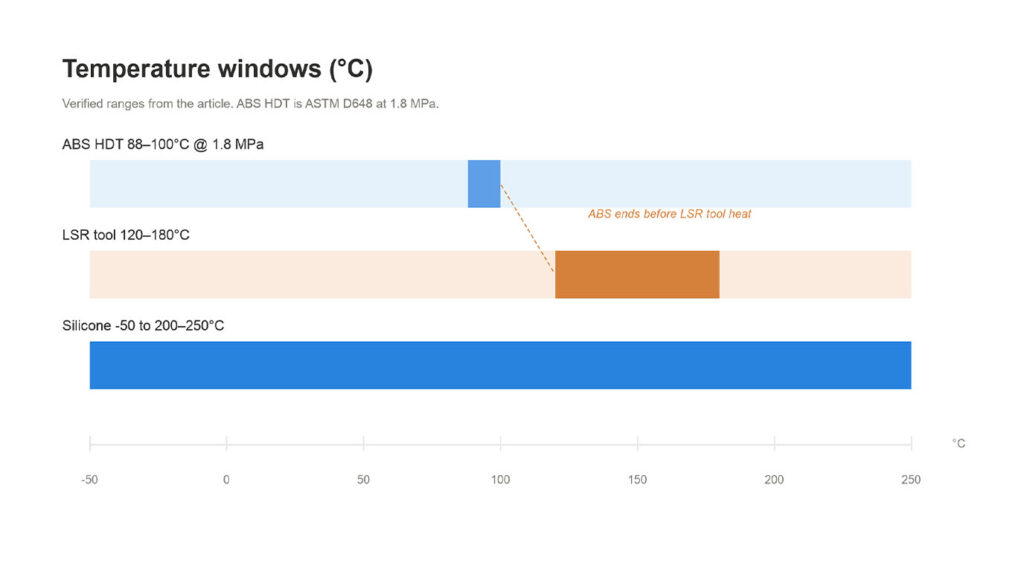
گریدهای سیلیکونی با کاربرد عمومی معمولاً از حدود -50 درجه سانتیگراد تا 200-250 درجه سانتیگراد، بسته به گرید، انعطافپذیر باقی میمانند. محدودیت TDS ترکیب را تأیید کنید. ABS روی آن منحنی کار نمیکند. تحت ASTM D648, ABS پر نشده معمولاً در فشار ۱.۸ مگاپاسکال (۲۶۴ psi) حدود ۸۸ تا ۱۰۰ درجه سانتیگراد و در فشار ۰.۴۵ مگاپاسکال تا حدودی بالاتر تغییر شکل میدهد. HDT یک عدد مقایسهای کوتاه مدت است. این یک رتبهبندی برای استفاده مداوم نیست و مجوزی برای پارک کردن قطعه در کنار بخاری نیست.
خرابی که میبینیم بعداً اتفاق میافتد، نه در روز اول. یک درب پس از یک بار بررسی حرارتی، همچنان بسته میشود. پس از چرخه، محل درزگیری دچار خزش شده است، یا پوشش دیگر به شیار نمیرسد. تیمها عبارت “ABS مقاوم در برابر حرارت” را روی بروشور میخوانند و از شرایط بار صرف نظر میکنند. اگر دمای سرویس با بار به ۸۰ درجه سانتیگراد نزدیک شود، دیگر ABS را به عنوان پیشفرض سفت و سخت در نظر نگیرید.
چه زمانی باید ABS را انتخاب کنید؟
وقتی استحکام حرف اول را میزند، ABS را انتخاب کنید.
مناسب است:
- محفظههای دستی و پوششهای باتری
- قابها و پوستههای تزئینی که به سطحی سخت و آماده برای رنگآمیزی نیاز دارند
- گیرهها و چفتهایی که باید صدای کلیک بدهند، نه اینکه خم شوند
- قطعات داخلی با ضربههای شدید و بدون نیاز به غذا، پوست یا بخار
چاپ، آبکاری و براق نگه داشتن ABS نسبت به سیلیکون آسانتر است. این برای پوسته لوازم الکترونیکی مصرفی مهم است. اما برای واشر اهمیتی ندارد.
اشعه ماوراء بنفش مشکل خاموش ABS است. ABS ناپایدار در فضای باز زرد و شکننده میشود. محفظههای تزئینی در ماهها قرار گرفتن در معرض آفتاب، گچی میشوند. اگر قطعه در فضای باز قرار دارد، ABS به بسته UV، سیستم رنگ یا رزین متفاوتی نیاز دارد. برای حل مشکل محفظه UV، هزینهای برای قطعه انعطافپذیر سیلیکونی نپردازید - و ABS خام را نیز به آن محیط نفرستید.
چه زمانی باید سیلیکون را انتخاب کنید؟
وقتی قطعه باید حرکت کند و برگردد، سیلیکون را انتخاب کنید.
مناسب است:
- واشرها، شیرها و آببندهای فشاری
- صفحات و غشاهای صفحه کلید
- لبههای آشپزخانه پخت و تماس گرم
- پستانک، سرشیشه و سایر قطعات انعطافپذیر تماس دهانی که مطابق با مشخصات انطباق نامگذاری شده ساخته شدهاند
- پوششهای بیرونی که اشعه ماوراء بنفش و ازن را جذب میکنند
سیلیکون از نظر نام پلیمری در تماس با مواد غذایی نیست. برای تماس مکرر با مواد غذایی در ایالات متحده، فهرست لاستیک به شرح زیر است: FDA 21 CFR 177.2600. پروژههای اتحادیه اروپا یا آلمان، چارچوب مربوط به تماس با مواد غذایی را اضافه میکنند و توصیه پانزدهم BfR برای سیلیکونها. برخی از گریدهای ABS دارای مجوز تماس با مواد غذایی برای کاربردهای مشخص هستند. این هنوز ABS را جایگزین سطح پخت 200 درجه سانتیگراد یا نوک سینه کودک نمیکند.
زمینه محصول مرتبط: محصولات سیلیکونی کودک.
آیا میتوان سیلیکون را روی ABS قالبگیری کرد؟
معمولاً با ABS استاندارد اینطور نیست. این همان خطای نقل قول است که پول ابزار را هدر میدهد.
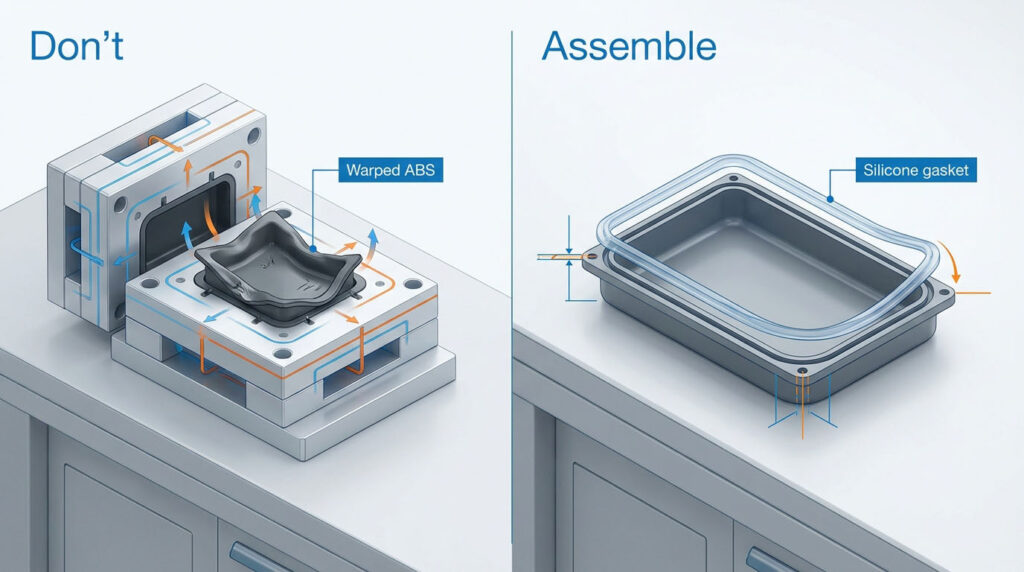
قالبگیری رویی LSR به بستری نیاز دارد که در برابر حرارت ابزار سیلیکونی مقاوم باشد. در کارگاه ما، LSR معمولاً در دمای حدود ۱۲۰ تا ۱۸۰ درجه سانتیگراد در داخل ابزار پخت میشود. ABS استاندارد در آنجا از HDT خود عبور کرده است. انتشار آثار در زمینه قالبگیری ABS-LSR پزشکی همین نکته را بیان میکند: ABS استاندارد را نمیتوان در قالبگیری تزریقی معمولی با سیلیکون پیوند داد زیرا دمای انحراف حرارتی آن بسیار پایین است. گونههای خاص ABS به همراه گرمایش پویای قالب در تحقیقات ظاهر میشوند. این یک پیشفرض تولید نیست.
بنابراین، هیبریدی که در واقع عرضه میشود تقریباً هرگز “LSR با پیوند شیمیایی به ABS” نیست. بلکه:
- یک محفظه ABS با واشر، صفحه کلید یا آببند سیلیکونی قالبگیری شده جداگانه که توسط فشار، شیار یا بست نگه داشته میشود.
- یا تغییر زیرلایه به PC، PA، PBT یا فلز در صورت صحت چسبندگی روی قالبگیری سیلیکونی مورد نیاز است
اگر روی نقشه نوشته شده “ABS + سیلیکون قالبگیری شده” بدون زیرلایه، بررسی HDT، قبل از برش قالب، کار را متوقف کنید. پنجرههای فرآیند اتصال برای PC، PA و فلز در صفحه چسبندگی قرار دارند، نه اینجا.
ابزارآلات و هزینه واحد چگونه با هم مقایسه میشوند؟
قیمت کیلویی را مقایسه نکنید.
تزریق ABS از یک ابزار خنکشده، چرخههای کوتاه و سنگزنی مجدد ترموپلاستیک روی ضایعات کنترلشده استفاده میکند. سیلیکون از یک ابزار گرمشده، چرخههای پخت محدود و ضایعات ترموست که قابل ذوب مجدد نیستند استفاده میکند. پولیش زدایی رایج است. پس از پخت زمانی ظاهر میشود که مشخصات استخراج مواد غذایی یا پزشکی به آن نیاز داشته باشد.
ABS معمولاً زمانی برنده میشود که قطعه سفت، حجم زیاد و محیط معتدل باشد. سیلیکون زمانی برنده میشود که تعویض قطعه دیرتر از رزین هزینه بیشتری داشته باشد - خرابی آببندی، تاب برداشتن در اثر گرما، ترک خوردن در اثر اشعه ماوراء بنفش یا عدم رعایت الزامات.
حجم، عملکرد را برعکس نمیکند. یک واشر با تولید ۲۰۰۰۰۰ عدد در سال، هنوز یک واشر است. قالبگیری آن با ABS خاصیت ارتجاعی ایجاد نمیکند.
قبل از انتخاب سیلیکون در مقابل ABS به چه چیزهایی نیاز داریم؟
تابع را ارسال کنید، نه نام ماده را:
- آیا قطعه بار را تحمل میکند، یا اینکه آببندی و انعطافپذیری دارد؟
- دمای پیوسته و اوج، شامل چرخههای دمایی
- اشعه ماوراء بنفش داخلی در مقابل اشعه ماوراء بنفش خارجی
- تماس با غذا، پوست یا استریلیزاسیون، و بازار مقصد (ایالات متحده / اتحادیه اروپا)
- حجم سالانه و اینکه آیا مونتاژ دو تکه قابل قبول است یا خیر
- اگر قالبگیری بیش از حد درخواست شود: درجه زیرلایه و HDT اندازهگیری شده، نه فقط “ABS”
اگر این موارد وجود نداشته باشند، هرگونه توصیهای در مورد سیلیکون در مقابل ABS یک حدس است. ما ابزاری را در این مورد حدس نمیزنیم.
برای بقیه نقشه مواد، از ... شروع کنید سیلیکون در مقابل سایر مواد.