بیشتر خریداران یک فایل STEP برای ما ارسال میکنند و انتظار قیمت دارند. چیزی که آنها واقعاً میخواهند بدانند این است که آیا قطعه را میتوان ساخت، با چه تلرانسی و با چه سرعتی. این سه پاسخ در هندسه وجود ندارند. آنها در یادداشتهایی هستند که معمولاً از قلم میافتند.
ما نقل قول میکنیم قطعات سیلیکونی سفارشی هر هفته، و این الگو ثابت است: فایلهای طراحی ناقص برای قطعات سیلیکونی سفارشی در ارائه قیمت شکست نمیخورند. آنها در همان مرحله اول، پس از برش فولاد، شکست میخورند. در آن زمان دیگر تصمیم با شما نیست. این یک تغییر ابزار، یک قیمتگذاری مجدد یا یک قطعه جدید است.
این بسته پروندهای است که ما درخواست میکنیم و تصمیماتی که انتظار میرود هر پرونده را ببندد. چه قطعه یک قاشق غذاخوری کودک، یک پادری آشپزخانه، یک درزگیر صنعتی یا یک قطعه قالبگیری شده باشد، بسته یکسانی وجود دارد. چیزی که تغییر میکند این است که کدام پرونده بیشترین ریسک را دارد.
در جایی که این مقاله اعدادی را ارائه میدهد - نوارهای انقباض، تلرانسهای شروع، برنامههای پس از پخت، محدودیتهای جابجایی اینسرت - آنها از ابزارهای خودمان و سوابق مقاله اول در سراسر برنامههای ابزارسازی سیلیکونی سفارشی که از سال ۲۰۱۲ به صورت داخلی اجرا کردهایم، گرفته شدهاند، نه از یک جدول منتشر شده. استانداردها و مقرراتی که ما به آنها استناد میکنیم در انتهای مقاله در بخش منابع فهرست شدهاند.
خلاصه اجرایی
- هندسه ارزانترین بخش این بسته است. یک فایل STEP پاسخ میدهد که آیا شکل مورد نظر وجود دارد یا خیر. سختی، سیستم پخت، مرجع رنگ و انطباق، مواردی هستند که قیمت، زمان چرخه و مدارک را تعیین میکنند.
- غرامت انقباض متعلق به کسی است که فولاد را برش میدهد. در CAD، آن 1%–4% تنها اهرمی که پس از اولین شلیکها باقی مانده است را حذف میکند و قطعه دو برابر کوچکتر از اندازه واقعی خود تولید میشود.
- تلرانس کاملاً دقیق، گرانترین خط روی یک نقاشی است. هزینه مربوط به بازرسی و اسقاط است، نه در حفره. یک کلاس عمومی به علاوه یک لیست انتقادی کوتاه، تقریباً همیشه و همه جا M2 را شکست میدهد.
- ریسک با خانواده محصول جابجا میشود؛ اما فهرست فایلها جابجا نمیشود. برنامههای کودک و آشپزخانه در مورد انطباق و تأیید رنگ شکست میخورند. برنامههای صنعتی در مورد کلاس تلرانس و درج دادهها شکست میخورند.
- هیچ چیز در بالا برای درخواست غیرمعمول نیست. این یک بازبینی از کار با یک نقشه است و ارزانتر از یک اصلاح ابزار است.
یک بسته فایل ناقص، پروژه را متوقف نمیکند. این به پروژه اجازه میدهد تا بر اساس فرضیات ادامه یابد. ابزار بر اساس هر مقداری که برای ما محتملتر به نظر میرسید، طراحی میشود، اولین مقاله با هر چیزی که هر طرف به خاطر میآورد با آن موافقت کرده است، سنجیده میشود و اصلاح پس از برش فولاد انجام میشود. این تمام استدلال برای صرف یک بعد از ظهر برای بررسی فایلها قبل از ارسال آنهاست. بازبینی نقشه برای شما یک بعد از ظهر هزینه دارد. برش مجدد حفره، یک اینسرت جدید یا یک آزمایش انطباق مکرر، هزینهای دارد که هرگز در بودجه پروژه در نظر گرفته نشده بود و معمولاً هفتهها نیز هزینه دارد.
فایلهای طراحی قطعات سیلیکونی سفارشی باید شامل چه مواردی باشند؟
شش مورد. هر چیزی کمتر از این باعث میشود کسی از طرف شما حدس بزند و آن حدس در نهایت به ضررتان تمام شود.
| فایل | قالب ترجیحی | تصمیم به بسته شدن | برای یک قیمت قطعی لازم است؟ |
|---|---|---|---|
| مدل سهبعدی | STEP (AP242 ترجیح داده میشود، AP214 پذیرفته میشود) یا SolidWorks / Fusion بومی | هندسه حفره، تعداد حفره، امکانسنجی DFM | بله |
| طراحی دوبعدی | PDF به همراه DWG یا DXF | چه چیزی در بازرسی پذیرفته خواهد شد | بله |
| یادداشت مواد و فرآیند | بلوک عنوان نقاشی یا فرم RFQ | ترکیب، سختی، سیستم پخت، پس از پخت | بله |
| مرجع رنگ | کد پنتون یا RAL، به علاوه تراشه فیزیکی | اساس تأیید مستربچ و رنگ | بله برای قطعات رنگی |
| علامت گذاری آثار هنری | فونتهای AI، EPS یا PDF برداری، با خطوط مشخص شده | روش چاپ، سیستم جوهر، اندازه صفحه یا پد | بله، اگر چاپ یا حکاکی شده باشد |
| درج یا جفت کردن دادههای قطعه | STEP به علاوه نقاشی، مواد ذکر شده است | انطباق قالبگیری روی هم، مسیر چسبندگی، علائم شاهد | بله برای قطعات قالبگیری شده |
یک STL به خودی خود یک نظر امکانسنجی و یک محدوده تقریبی ابزار به شما میدهد. نه بیشتر. یک شبکه هیچ شعاع دقیقی ندارد و هیچ تعریف دقیقی از دیواره نازک ندارد، و هر دو ویژگی هستند که تعیین میکنند آیا لبه در هنگام جدا شدن از قالب پاره میشود یا خیر.
کدام فایل معمولاً بر اساس خانواده محصول از کار میافتد؟
شش مورد بالا ثابت هستند. موردی که حذف میشود قابل پیشبینی است و بستگی به کاری دارد که انجام میدهید.
| خانواده محصول | فایل اغلب گم شده یا ضعیف است | وقتی گم شده باشد چقدر هزینه دارد | کلاس تحمل معمول |
|---|---|---|---|
| محصولات کودک و تغذیه (پیشبند، قاشق، بشقاب، دندانگیر) | بیانیه انطباق و تراشه رنگ فیزیکی | خانواده مرکب اشتباه، آزمایش مجدد، تأیید مجدد رنگ پس از ابزارکاری | M3، با M2 روی لبهای مکش و ویژگیهای آببندی |
| ظروف آشپزخانه و شیرینیپزی (کفگیر، کفگیر، ظروف، درب) | شرایط سرویس و سختی با تلرانس | ترکیبی که در دمای فر از کار میافتد یا در دست احساس بدی دارد | M3 تا M4 |
| قطعات صنعتی (آببندها، واشرها، صفحه کلیدها، لولهها، واشرهای لاستیکی) | ترسیم دوبعدی با کلاس تلرانس مشخص و درج دادهها | اصلاح ابزار پس از اولین قطعه؛ نشتی یا نقص در نصب در حین سرویس | M2، M1 فقط روی قطرهای آببندی |
| اقلام تبلیغاتی و برنددار (مچبند، برچسب، جعبه) | آثار هنری برداری با فونتهای مشخص شده و پنتون برای هر عنصر | چاپ مجدد، پوسته پوسته شدن جوهر، تغییر رنگ قابل مشاهده بین دستهها | M3 تا M4 |
| قالبها و هندسهی دشوارِ از قالب درآوردن | مدل سهبعدی در ابعاد نهایی به همراه یادداشت جداسازی از قالب | لبهای پاره شده، حفرههای گیر افتاده، طراحی مجدد شکاف حفره | M3، فقط در ابعاد حفره کاربردی دقیق است |
نتیجه عملی این است که همان خط گمشده بسته به خانواده، قیمت متفاوتی دارد. برای محصولات سیلیکونی کودک, ، یک تلرانس عمومی سست معمولاً خوب است در حالی که خط انطباق غیرقابل مذاکره است. برای محصولات آشپزخانه سیلیکونی, ، یادداشت دمای سرویس، ترکیب را قبل از اینکه هندسه اصلاً مهم باشد، انتخاب میکند. در یک آببند صنعتی، ترتیب برعکس است.
آیا باید STEP، STL یا Native CAD ارسال کنید؟
فایل STEP را به عنوان فایل کاری، فایل CAD اصلی را به عنوان فایل پشتیبان و فایل STL را فقط به عنوان مرجع بصری ارسال کنید. فایل AP242 را به جایی که فایل CAD شما آن را ارائه میدهد، ارسال کنید - این پروتکل فعلی است و میتواند دادههای تلرانس و حاشیهنویسی را حمل کند، نه فقط شکل. فایل AP214 کاملاً قابل استفاده باقی میماند؛ فایل AP203 رنگ خود را از دست میدهد.
| قالب | چه چیزی از صادرات جان سالم به در میبرد؟ | استفاده از آن برای |
|---|---|---|
| مرحله AP242 (یا AP214) | اجسام صلب، شعاعهای دقیق، ساختار مونتاژ، رنگ؛ AP242 همچنین دارای PMI و تلرانسهای معنایی است | طراحی ابزار، ماشینکاری حفرهای، بررسی DFM |
| CAD بومی (SLDPRT، F3D) | تاریخچه ویژگیها، پارامترهای قابل ویرایش | تغییرات طراحی اتصال در طول DFM |
| آی جی ای اس | سطوح، گاهی اوقات با شکاف | فقط فایلهای قدیمی؛ انتظار زمان تعمیر را داشته باشید |
| طرحهای DWG/DXF | پروفیلها و ابعاد دوبعدی | برش قالبی، پروفیلهای اکستروژن، طرح کلی واشر |
| STL / 3MF | فقط پوسته مثلثی | تأیید بصری، نمونههای اولیه چاپ شده |
یک نکته را مهندسان جزئیات فراموش میکنند: خروجی بر حسب میلیمتر، یک جسم جامد آببند برای هر قطعه، مبدا روی یک سطح مبنا یا محور تقارن. ویژگیهای حذفشده و اجسام ساختمانی باقیمانده از طریق خروجی میآیند و قبل از شروع DFM، یک روز تمیزکاری برای ما هزینه دارند.
اگر مسیر شما هنوز بین سیلیکون قالبگیری شده و چاپ شده مشخص نیست، محدودیتهای هندسی متفاوت است، بنابراین فایل را برای مسیری که قصد استفاده از آن را دارید آماده کنید، نه برای هر دو. چاپ سه بعدی سیلیکونی هندسهای را تحمل میکند که قالبگیری تحمل نمیکند، و عکس این قضیه نیز صادق است.
نقاشی دوبعدی چه چیزی را باید نشان دهد؟
مدل میگوید قطعه چیست. نقشه میگوید چه چیزی پذیرفته خواهد شد. اینها اسناد متفاوتی هستند و فقط یکی از آنها توسط کنترل کیفیت استفاده میشود.
یک طرح سیلیکونی، طرح یک طرح پلاستیکی با تغییر خط ماده نیست. قطعه تحت اندازهگیری تغییر شکل میدهد، برخی از ابعاد آن با فشار گیره حرکت میکنند و مهمترین ویژگیهای آن معمولاً نرمترین ویژگیها هستند. این امر آنچه را که باید روی ورق باشد تغییر میدهد.
- بخشهایی از هر ویژگی کاربردی. نمای یک مقطع از هر لبه آببندی، انتقال دیواره، برش زیرین و محفظه درج. ضخامت دیوارهای که فقط در مدل وجود دارد، شایعترین علت سوال در مورد DFM است.
- مبنایی که یک قطعه نرم میتواند روی آن قرار گیرد. یک سطح سفت یا یک برجستگی قالبگیری شده انتخاب کنید. یک فلنج نازک به عنوان مبنای A در فیکسچر حرکت خواهد کرد و هر بُعدی که به آن ارجاع داده میشود، این حرکت را به ارث میبرد.
- ابعاد مربوط به آنچه کاربردی است، نه همه چیز. هر بُعدی که قرار میدهید، بُعدی است که کسی آن را اندازهگیری میکند و میتواند آن را رد کند. سطوح متناسب، هندسه آببندی، موقعیت سوراخها و پوشش کلی: اینها به عدد نیاز دارند. شعاعهای ظاهری خیر.
- حالت آزاد یا ثابت، به صراحت بیان شده است. برای لولهها، واشرها، غشاها و دربها، بنویسید که آیا ابعاد به صورت آزاد یا در یک فیکسچر مشخص شده اعمال میشود. بدون آن، قطر داخلی یک مشخصه نیست.
- یک بلوک تلرانس، نه تلرانسهای پراکنده. کلاس عمومی در بلوک، فهرست کوتاهی از ابعاد بحرانی در نماها، و ابعاد بسته شدن علامتگذاری شدهاند تا در مقابل نوار بسته شدن خوانده شوند.
- یک بلوک عنوان که فرآیند را در بر میگیرد. ترکیب و فرآیند، سختی با تلرانس، سیستم پخت، پس از پخت، مرجع رنگ و انطباق. نقشه بین بخشها جابجا میشود؛ اما ایمیل RFQ اینطور نیست.
- علامتگذاری اثر هنری که از یک نقطه مبنا قرار گرفته است. حتی زمانی که اثر هنری به عنوان یک فایل برداری جداگانه ارسال میشود، محل، اندازه و جهت لوگو به نقاشی تعلق دارد.
- واحدها، مقیاس، نامه تجدیدنظر و تاریخ. میلیمتر، مگر اینکه خلاف آن ذکر شده باشد، و یک نامه اصلاحیه که با مدل و اثر هنری به اشتراک گذاشته شده است.
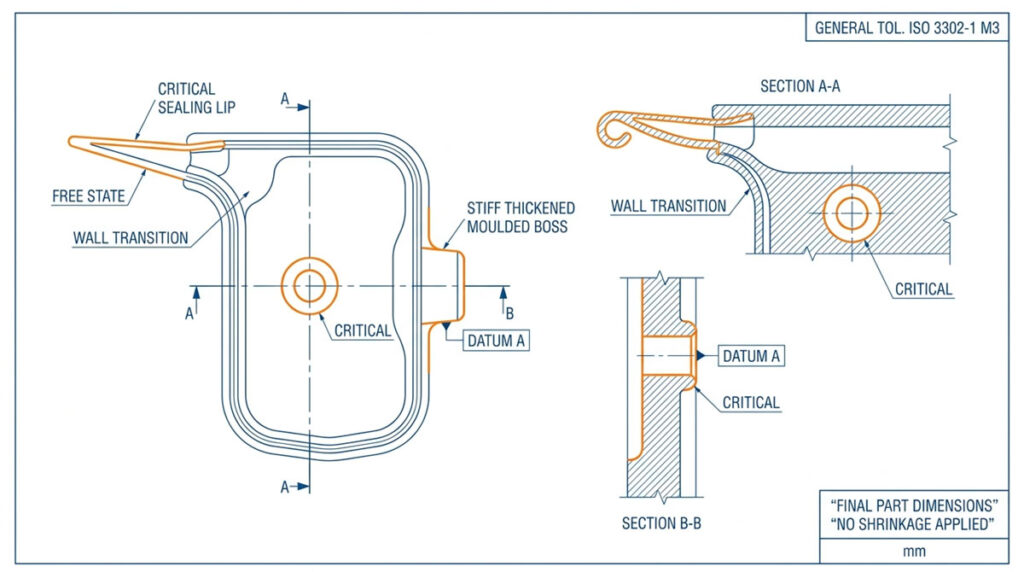
آنچه که باید حذف شود تقریباً به همان اندازه اهمیت دارد. تلرانس هندسی کامل روی یک قطعه الاستومر به عنوان دقت تفسیر میشود و به عنوان هزینه عمل میکند، زیرا دستورالعملهای مسطح بودن و توازی که برای فلز ماشینکاری شده نوشته شدهاند را نمیتوان روی مادهای که ساعتها پس از جداسازی از قالب، شل میشود، نگه داشت. تلرانسهای پروفیل تنگ روی سطوح تزئینی نیز همین اثر را دارند. اگر یک ویژگی با چیزی آببندی، مکانیابی یا جفت نشود، نیازی به تلرانسی تنگتر از کلاس عمومی ندارد.
اگر مدلی دارید اما نقشهای ندارید، مدل را ارسال کنید و این را به ما اطلاع دهید. ما از روی آن یک نقشه تهیه میکنیم و وقتی آن نقشه را تأیید کردید، آن نقشه به عنوان مبنای بازرسی کل پروژه در نظر گرفته میشود. چیزی که کارساز نیست، ادامه دادن بدون نقشه است، زیرا در این صورت، مقاله اول بر اساس هر چیزی که هر طرف به خاطر میآورد با آن موافقت کرده است، قضاوت میشود.
چرا مدل باید در ابعاد قطعه نهایی باقی بماند؟
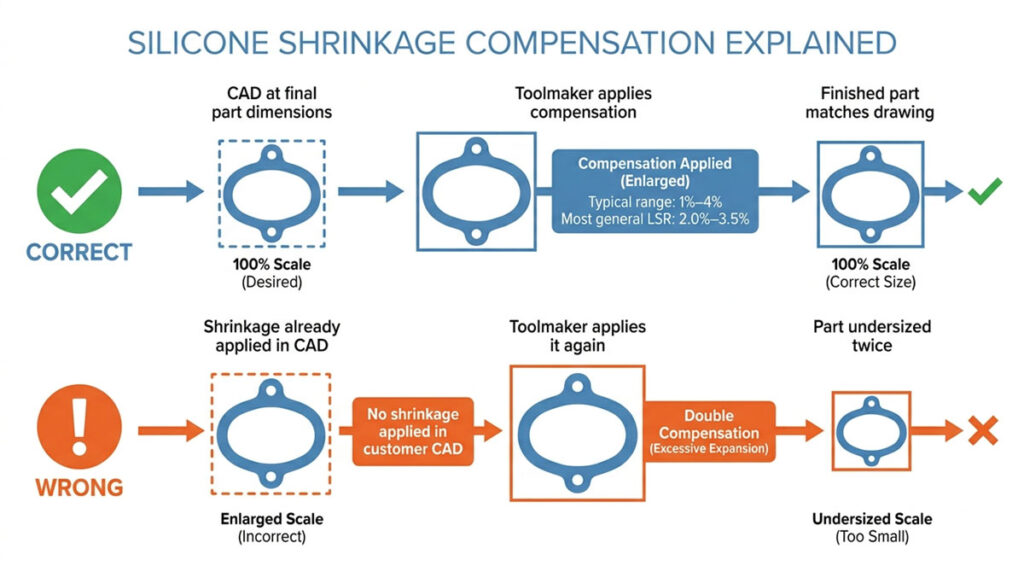
زیرا ما جبران انقباض را روی فولاد اعمال میکنیم، و اگر قبلاً آن را اعمال کرده باشید، قطعه دو برابر کوچکتر از اندازه واقعی خود بیرون میآید.
سیلیکون در حین پخت و همچنین در طول پس از پخت، منقبض میشود. محدوده واقعی تقریباً 1%-4% است، و اکثر گریدهای LSR عمومی نزدیک به 2.0%-3.5% هستند. رقم واقعی از برگه اطلاعات ترکیب و عکسهای آزمایشی گرفته شده است، نه از یک قاعده کلی. همچنین یکنواخت نیست. جهت جریان، ضخامت دیواره موضعی، موقعیت گیت، دمای قالب و یک قطعه نگهدارنده، همگی آن را در جهات مختلف میکشند.
این موردی است که تیمها اغلب آن را دست کم میگیرند. طراحی که عمدتاً در ترموپلاستیکها کار کرده است، فرض میکند که انقباض یک مقیاس واحد است که در مرحله CAD اعمال میشود، زیرا در بسیاری از گردشهای کاری پلاستیک عملاً همینطور است. در سیلیکون، اعمال آن در مراحل بعدی، توانایی ما را برای تنظیم بعدی از بین میبرد. یک لبه آببندی 0.4 میلیمتری روی یک قطعه با سختی 40 Shore A بسیار متفاوت از همان لبه در سختی 60 Shore A رفتار میکند و جبران آن از ترکیب پیروی میکند، نه از طراحی.
آنچه که در نقشه باید بیان شود، ابعادی است که میخواهید پس از عملیات تکمیلی، مثلاً پس از دمای ۲۰۰ درجه سانتیگراد به مدت ۴ ساعت که در آن مواد فرار اهمیت دارند، روی قطعه نهایی اندازهگیری کنید. ما بقیه موارد را در طراحی قالب.
کدام کلاس تلرانس را باید مشخص کنید: M1، M2 یا M3؟
استفاده کنید ایزو ۳۳۰۲-۱ به عنوان کلاس عمومی و تلرانسهای دقیق را برای فهرست کوتاهی از ویژگیهای عملکردی در نظر بگیرید.
| کلاس | هزینهاش را از کجا به دست میآورد | آنچه از ما میطلبد |
|---|---|---|
| ام۱ | قطرهای آببندی دقیق، رابطهای بسیار نزدیک | ابزار دقیق، پنجره فرآیند باریک، ضایعات بالاتر و بار بازرسی |
| ام۲ | آببندیهای فنی، صفحهکلید، اتصالات اینسرت | هدف عملی برای قطعات سفارشی کاربردی |
| ام۳ | هندسه آشپزخانه، کودک و مصرف کننده | پیشفرض کارآمد برای ابعاد غیر بحرانی |
| ام۴ | قطعات قالبگیری شده بزرگ که در آنها تناسب ابعادی مطرح نیست | کلاس قالبگیریشدهی آزادتر؛ هنوز هم بهتر از خالی گذاشتن بیان شده است |
دو محدودیت در جدول بالا، که هر دو در نقشههایی که دریافت میکنیم به اشتباه ذکر شدهاند.
اولاً، کلاسهای M فقط برای محصولات قالبگیری شده اعمال میشوند. پروفیلهای اکسترود شده و طول برشها به طور جداگانه در ISO 3302-1 به صورت زیر طبقهبندی میشوند: کلاسهای E (E1-E3), بنابراین، یک نقشه اکستروژن باید کلاس E را نشان دهد و تلرانس طول برش باید در برابر خود طول برش ذکر شود. طراحی اکستروژن سفارشی منطق ابعادی خاص خود را دارد و با قالبگیری همخوانی ندارد. نوشتن “M3” روی نقشه اکستروژن به ما میگوید که استانداردی را که به آن استناد میکنید، نخواندهاید.
دوم، استاندارد هر کلاس را به چند دسته تقسیم میکند ثابت و بسته شدن ابعاد. ابعاد ثابت فقط توسط حفره ماشینکاری شده کنترل میشوند. ابعاد بسته شدن از صفحه جدایش عبور میکنند و علاوه بر این تحت تأثیر فشار گیره، حجم مرکب و پلیسه قرار میگیرند، بنابراین نوار تلرانس آنها در همان کلاس وسیعتر است. اگر یکی از ابعاد بحرانی شما از خط جدایش عبور کند، یا نوار بسته شدن را بپذیرید یا از ما بخواهید که قبل از طراحی ابزار، شکاف را جابجا کنیم. این رایجترین دلیل است که یک قطعه در مقایسه با کلاسی که واقعاً با آن مطابقت دارد، "خارج از تلرانس" اندازهگیری میشود.

در مواردی که هیچ کلاسی ذکر نشده است، ما گفتگو را از ±0.3 میلیمتر برای ابعاد کلی، ±0.2 میلیمتر برای ضخامت دیواره و قطر داخلی و ±0.1 میلیمتر برای سطوح آببندی شروع میکنیم، سپس قبل از ارائه قیمت، آن را با اندازه قطعه، سختی و هندسه آن مطابقت میدهیم. این اعداد را به عنوان مقدمه مذاکره در نظر بگیرید، نه یک مشخصه.
برای اکثر هندسههای کودک، آشپزخانه و تبلیغاتی، M3 پیشفرض صحیح است، نه یک مصالحه، و M4 انتخاب صحیحی برای قطعات بزرگ و پروفیلهای اکسترود شده است. تعیین M2 در این نقشهها، هزینه بازرسی را افزایش میدهد و هیچ چیز دیگری را که کاربر نهایی نمیتواند احساس کند، به همراه ندارد.
قضاوت نادرست در اینجا، تصویر آینهای از قضاوت در مورد انقباض است. خریدارانی که با دستگاههای CNC سر و کار دارند، برای هر بعد، تلرانس بسیار دقیقی اعمال میکنند، زیرا این کار را ایمن میدانند. اما این روش ایمن نیست؛ گران است، و جایی که این هزینه اعمال میشود، قابل مشاهده است. هزینه قالب سیلیکونی. هر اندازه تنگ اضافی، یک مرحله بازرسی و یک دلیل رد شدن اضافه میکند که هیچ ارتباطی با عملکرد ندارد. روی پایه مکش یا جیب پیشبند، ±0.5 میلیمتر چیزی را که کاربر نمیتواند احساس کند تغییر نمیدهد. روی لبه آببندی یک قطعه قالبگیری شده با دقت بالا, ، 0.05 میلیمتر تعیین میکند که آیا نشتی دارد یا خیر.
چگونه میتوان برای قطعهای که زیر کولیس تغییر شکل میدهد، ابعادی تعریف کرد؟
با ذکر روش اندازهگیری روی نقشه، نه فقط عدد.
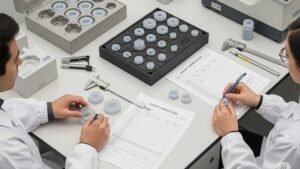
یک لبه با ضخامت ۴۰ Shore A که با کولیس دستی اندازهگیری شده، کوچکتر از همان لبهای است که به صورت نوری اندازهگیری شده است، زیرا اپراتور آن را فشرده میکند. سپس دو آزمایشگاه برای یک قطعه خوب، دو گزارش تهیه میکنند و بحث دیگر در مورد کیفیت نیست و به بحثی در مورد اندازهگیری تبدیل میشود.
این چهار مورد را در یادداشت بازرسی قرار دهید:
- روش اندازهگیری برای ویژگیهای نرم یا نازک: سیستم غیرتماسی، نوری یا بینایی.
- شرایط ثابت یا حالت آزاد، به ویژه برای لولهها، واشرها و غشاهای نازک.
- آمادهسازی: پس از خشک شدن نهایی و یک دوره استراحت مشخص، اندازهگیری کنید، نه بلافاصله پس از پرس.
- اندازه نمونه و AQL برای اولین مقاله و برای دستههای تولیدی، مطابق با نحوهی واقعی قطعات بازرسی شده.
همین یک نکته، بیشتر اختلافات مربوط به مقاله اول را قبل از شروع حل و فصل میکند، و هزینهاش هم یک خط متن است.

کدام نتها بیشتر از هندسه، نقل قول را تغییر میدهند؟
جنس، سختی، سیستم پخت، رنگ و انطباق. هندسه، ابزارآلات را تعیین میکند؛ اینها ترکیب، چرخه و کاغذبازی را تعیین میکنند.
| توجه داشته باشید | چگونه آن را بیان کنیم | چه چیزی را هدایت میکند؟ |
|---|---|---|
| فرآیند و ترکیب | تزریق LSR، فشردهسازی HCR یا ترکیب اکستروژن | نوع ابزار، تعداد حفره، هزینه واحد در حجم شما |
| سختی | “ساحل A 50 ±5” طبق ASTM D2240 | احساس، رفتار از قالب خارج شدن، خطر پارگی روی اجزای نازک |
| سیستم درمانی | پلاتین (افزودنی) یا پراکسید، نیاز به پخت تکمیلی یا عدم نیاز | بو، مواد فرار، مسیر انطباق، سازگاری با قطعهی داخلی |
| رنگ | کد پنتون یا RAL به علاوه سطح براقیت، تایید شده توسط تراشه | مستربچ، شفافیت، مبنای تأیید |
| انطباق | FDA 21 CFR 177.2600، LFGB، EU 10/2011؛ ISO 10993-1 فقط در صورتی که قطعه یک وسیله پزشکی باشد | انتخاب مواد اولیه، هزینه آزمایش، زمان تحویل |
| شرایط خدمات | محدوده دما، تماس شیمیایی، روش استریلیزاسیون | خانواده ترکیبات، سیستم پرکننده، ضخامت دیواره |
یکی از تلهها شیمیایی است. گوگرد، آمینها، کاتالیزورهای قلع و برخی مواد شیمیایی آبکاری مانع از پخت پلاتین میشوند، بنابراین یک پوشش داخلی که صرفاً ظاهری تزئینی دارد، در واقع یک تصمیم برای پخت است. تله دیگر در عبارتبندی خط انطباق است. FDA 21 CFR 177.2600 اقلام لاستیکی در نظر گرفته شده برای استفاده مکرر, و این موضوع، ماده و موارد استخراجشده از آن را تعیین میکند، نه مورد استفاده محصول نهایی شما را؛ اقلام تکسرویسی ذیل بندهای مختلفی قرار میگیرند، بنابراین نقشه باید مشخص کند که کدام بخش مربوط به آن است. اگر به تمایز گستردهتری نیاز دارید،, درجه غذایی در مقابل درجه پزشکی شکافی است که در نقشه اهمیت دارد. برای اتحادیه اروپا، ابزار تماس با مواد غذایی عبارت است از آییننامه (اتحادیه اروپا) شماره 10/2011. ایزو ۱۰۹۹۳-۱ یک مسیر جداگانه برای تجهیزات پزشکی است. یک قطعه کاتتر تحت آن ارزیابی میشود. یک مچبند، یک پستانک یا یک ابزار آشپزخانه تحت آن ارزیابی نمیشود و تحت قوانین ایمنی تماس با مواد غذایی یا اسباببازی باقی میماند. درخواست آزمایش ۱۰۹۹۳ روی یک قطعه مصرفی، هزینه را میخرد و هیچ ادعای اضافی ندارد.
رنگ شایستهی خط مشی خاص خود است. اسکرینشات، مشخصات رنگ نیست. ما رنگ را با یک تراشهی فیزیکی تحت یک منبع نور مشخص تطبیق میدهیم و ترکیبات شفاف یا پر شده، تطبیق را تغییر میدهند؛ اینکه چطور کنترل شده در تولید بستگی به ترکیبی دارد که انتخاب کردهاید، که دلیل دیگری است برای اینکه ماده و رنگ با هم حرکت کنند.
کجا حاضرید علائم خط جدایش، دروازه و دریچه را بپذیرید؟
در جایی از قطعه، یک خط جدایش، یک دروازه و یک مسیر تهویه وجود خواهد داشت. نقشه باید بگوید که کجا قابل قبول نیستند و در همان جا متوقف شوند.
شکستها از دو جهت مخالف میآیند. خریدارانی که چیزی نمیگویند، هر جا که ابزار ساختش آسانتر است، نمره میگیرند، سپس در همان ابتدا آن را رد میکنند. خریدارانی که خط جدایش کامل و طرح دروازه را دیکته میکنند، پر کردن و تهویه را محدود میکنند و نتیجه، ایجاد جرقه یا هوای محبوس شده در سطحی است که بیشتر به آن اهمیت میدادند.
دستورالعمل مفید یک محدودیت است، نه یک طرح:
- نواحی تزئینی و آببندی را به عنوان نواحی بدون علامت علامتگذاری کنید.
- حد مجاز قابل قبول برای اشتعال را بیان کنید - تراز برش خورده یا حداکثر مقدار اعلام شده بر حسب میلیمتر.
- مشخص کنید کدام سطح رو به کاربر است یا لوگو روی آن قرار دارد.
- زیربرشهای برجسته، ویژگیهای ضربهای و حفرههای بسته؛; هندسه زیر برش روش قالبگیری مجدد را تغییر میدهد و گاهی اوقات حفره شکافته میشود.
- به پرداخت یا بافت سطح مورد انتظار خود توجه کنید، و در صورت امکان، یک نمونه مرجع نیز ارائه دهید؛ گزینهها در ادامه توضیح داده شدهاند. الگوهای سطحی.
تحمل پارگی جایی است که هزینهها بیسروصدا متمرکز میشوند. حرکت به سمت نیاز به عدم پارگی، کار را به سمت تحمل قالب دقیقتر به علاوه کمک به خلاء سوق میدهد، که یک قابلیت واقعی در یک نقطه قیمتی متفاوت است. بخوانید مصالحه بین تلرانس و منطق خلاء قبل از اینکه روی نقاشی بنویسید “فلش ممنوع”.
فایل درج (Insert File) در یک قطعه قالبگیری شده (Overmolding) چه اطلاعاتی به ما میدهد؟
چیزی فراتر از شکل آن. قطعهای که 0.2 میلیمتر جابجا شود، ضخامت سیلیکون ناهموار، زیرلایه در معرض دید یا اتصالی که در حین کار کنده میشود را ایجاد میکند.
| درج اطلاعات | چرا بدون آن نمیتوان ابزار را طراحی کرد؟ |
|---|---|
| مدل سه بعدی و ترسیم با تلرانس ها | تعیین محل عوارض و فضای خالی در حفره |
| مواد زیرلایه و عملیات سطحی | مسیر چسبندگی: پرایمر، قفل مکانیکی یا ترکیب خودچسبنده |
| حداقل ضخامت سیلیکون روی صفحه داخلی | جریان، پوشش و جلوگیری از خواندن کامل متن |
| استحکام چسبندگی یا استحکام پوستهای مورد نیاز | اینکه چسبندگی یک ویژگی است یا یک فرض |
| محل قابل قبول علائم شاهد پین مکان یاب | پینها باید جایی بیفتند؛ شما انتخاب میکنید کجا قرار بگیرند. |
| محدودیت دما را وارد کنید | دمای پخت و زمان چرخه |
قالبگیری رویی همچنین جایی است که “بعداً در مورد آن تصمیم خواهیم گرفت” بیشترین هزینه را دارد. استراتژی چسبندگی در ابزار طراحی شده است، نه بعداً اضافه شود. پرایمر، قفل مکانیکی یا ترکیب خودچسبنده: مسیر چسبندگی قالبگیری رویی از زیرلایه و پوشش آن پیروی میکند، به همین دلیل است که فایل درج باید هر دو را نامگذاری کند.
کدام فایلهای آثار هنری از مرحلهی اثبات تا تولید نهایی باقی میمانند؟
فایلهای برداری با فونتهای مشخصشده، رنگهای مرجع پنتون و روش علامتگذاری انتخابشده قبل از برش ابزار.
لوگوهای رستر دوام نمیآورند. خطوط مو و متنهای کوچک معکوس روی یک سطح نرم و منحنی هم همینطور: پلهای جوهر یا اسلایدهای پد. آنچه که باقی میماند به روش بستگی دارد و روش به خود هندسه بستگی دارد.
| روش علامت گذاری | متناسب است | محدودیت اثر هنری |
|---|---|---|
| چاپ پد | نواحی کوچک منحنی یا فرورفته | رنگهای محدود در هر پاس؛ از متنهای منفی ریز خودداری کنید |
| چاپ صفحه نمایش | پنلهای تخت یا با انحنای ملایم | رنگهای نقطهای، اشکال یکپارچه، بدون گرادیانهای عکاسی |
| چاپ انتقالی | جزئیات چند رنگ روی قطعات بافتدار یا منحنی | اثر هنری کامل، اما ثبت نام و ساخت فیلم باید مشخص شود |
| حکاکی لیزری | بدون جوهر، ماندگاری بالا، علائم رنگی | انتخاب رنگ وجود ندارد؛ کنتراست به رنگدانه و عمق بستگی دارد |
| متن قالبگیری شده | علائمی که باید بیشتر از محصول عمر کنند | در مدل سه بعدی به پیش نویس، شعاع و حداقل عرض ضربه نیاز دارد |
جزئیات فرآیند در صفحات متد قرار دارد: چاپ پد روی سیلیکون, چاپ سیلک اسکرین, چاپ انتقالی و حکاکی لیزری.
به اثر هنری، موقعیتی بر اساس اندازه از یک مبنا، رنگی برای هر عنصر، اینکه آیا زیرسازی سفید روی قسمت تیره مورد نیاز است یا خیر، و دوامی که انتظار دارید را به صورت عددی بیان کنید: چرخههای ماشین ظرفشویی، دستمالهای الکلی یا سایش. سیستمهای جوهر بر اساس آن عدد انتخاب میشوند و “نباید پوسته پوسته شود” یک عدد نیست.
چرا عدم تطابق ویرایشها باعث رد شدن بسیاری از مقالات اول میشود؟
زیرا ابزار، گزارش بازرسی و قیمت پیشنهادی هر کدام میتوانند به یک ویرایش متفاوت ارجاع دهند و هر سه طرف معتقدند که حق با آنهاست.
ما فولاد را تا سطح B برش دادهایم در حالی که بازرسی اولیه مشتری خلاف سطح C بوده است. هیچ چیز معیوب نبود. فقط مدارک معیوب بودند.
- نامگذاری فایلها به صورت
شماره قطعه_توضیحات_نسخه_B_YYYYMMDD.مرحله. - یک نامه اصلاحیه برای مدل، نقاشی و اثر هنری داشته باشید.
- یک گزارش تغییرات یک خطی ارسال کنید: “نسخه C: لبه ۱.۲ → ۱.۵ میلیمتر، لوگو ۳ میلیمتر به سمت پایه حرکت کرد.”
- قبل از ابزارسازی، طراحی را ثابت نگه دارید؛ پس از آن، تغییرات را به عنوان ECR های رسمی با تأثیر بر هزینه و زمان تحویل در نظر بگیرید.
- کتباً تأیید کنید که نقل قول، ابزار و مقاله اول به کدام ویرایش اشاره دارند.
نظم و انضباط در بازبینی تا اولین اصلاح ابزار، مانند مدیریت به نظر میرسد. پس از آن، ارزانترین کنترل در پروژه است.
سه نکته که میتوانید روی نقاشی خود کپی کنید
بیشتر چیزی که در فایلهای دریافتی ما وجود ندارد، هندسه نیست. اینها سه بلوک کوتاه متن هستند. اینها را کپی کنید، مقادیر را تغییر دهید و نقشه، تصمیماتی را که این مقاله توضیح داده است، میبندد.
۱. یادداشت مواد و فرآیند، برای بلوک عنوان:
جنس: لاستیک سیلیکون مایع (LSR)، پخت پلاتین (افزودنی) سختی: Shore A 50 +/-5 طبق ASTM D2240 رنگ: Pantone 7686 C، مات؛ تراشه فیزیکی باید قبل از ابزارکاری تأیید شود پخت تکمیلی: 200 C / 4 ساعت (الزامی) انطباق: FDA 21 CFR 177.2600 (استفاده مکرر) + LFGB تلرانس کلی: ISO 3302-1 کلاس M3 (قالبگیری شده)؛ گودیهای بحرانی در هر نقشه وضعیت مدل: ابعاد، ابعاد نهایی قطعه هستند. هیچ انقباضی اعمال نشده است.
۲. یادداشت بازرسی، کنار جدول ابعاد:
ابعاد پس از عملیات پس از پخت و حداقل ۲۴ ساعت استراحت در دمای ۲۳ درجه سانتیگراد / 50% RH اندازهگیری شدهاند. ویژگیهای نرم و نازک به صورت غیر تماسی (نوری/بینایی)، حالت آزاد، بدون فیکسچر، بدون فشردهسازی توسط اپراتور اندازهگیری شدهاند. ابعاد مشخص شده (C) از صفحه جدایش عبور میکنند و ابعاد بسته شدن هستند؛ تلرانس بسته شدن ISO 3302-1 اعمال میشود. اولین کالا: ۵ عدد، همه ابعاد. تولید: AQL 1.0، معمولی، سطح II.
۳. یادداشت مربوط به لوازم آرایشی و علامتگذاری، در کنار نمای مربوطه:
مناطق بدون علامت: سطح A (رو به کاربر) و لبه آببندی B. علامتهای خط جدایش، دروازه و دریچه فقط در سطح C مجاز است. FLASH: همسطح برش خورده، حداکثر 0.15 میلیمتر باقی مانده، بدون لبه تیز. طرح هنری: وکتور، فونتها مشخص شدهاند، موقعیت از مبدا D اندازهگذاری شده است. دوام: مقاومت در برابر 500 بار شستشو در ماشین ظرفشویی / 70% IPA بدون از بین رفتن پاک میشود.
اگر چیز دیگری ارسال نمیکنید، این سه بلوک را همراه با فایل STEP خود ارسال کنید. این بلوکها بیشتر سوالاتی را که در غیر این صورت یک هفته بعد به شما برمیگشتند، میبندند.
چک لیست قبل از درخواست استعلام (RFQ)
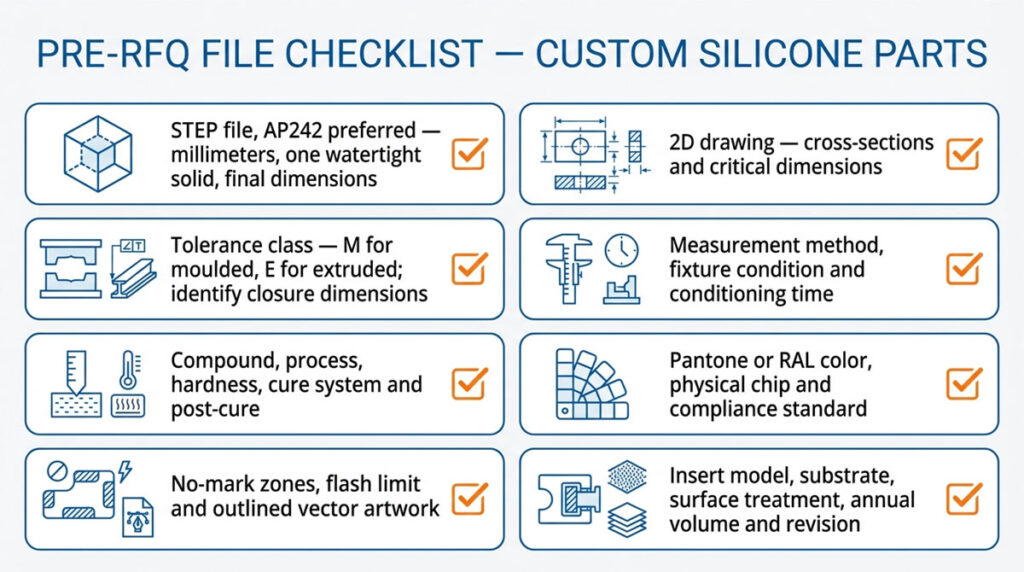
هشت مورد تقریباً تمام درخواستهای درخواست (RFQ) ناقصی که دریافت میکنیم را پوشش میدهد. سایر مطالب این مقاله به تفصیل در مورد این هشت مورد است.
این بسته فقط یک فرمالیته RFQ نیست. همان فایلها دوباره در بررسی نمونه اولیه، در امضای ابزار، در اولین مقاله و در هر سفارش تکراری ماهها بعد باز میشوند. جمعآوری آنها یک بار، تحت یک نامه تجدیدنظر، ارزانتر از پر کردن شکافها به صورت جداگانه در هر یک از این مراحل است.
- [] فایل STEP (ترجیحاً AP242)، میلیمتر، یک قطعه جامد ضد آب برای هر قطعه،, در ابعاد نهایی
- [ ] ترسیم دوبعدی با مقاطع عرضی در هر ناحیه عملکردی، ابعاد بحرانی علامتگذاری شدهاند
- [ ] کلاس تلرانس بیان شده: کلاس M برای قالبگیری شده، کلاس E برای اکسترود شده؛ ابعاد بسته شدن مشخص شده است
- [] روش اندازهگیری، شرایط فیکسچر و زمان آمادهسازی
- [] ترکیب و فرآیند، سختی با تلرانس، سیستم پخت، الزامات پس از پخت
- [ ] رنگ پنتون یا RAL به علاوه یک تراشه فیزیکی؛ انطباق با استاندارد ذکر شده است، نه با صفت
- [ ] مناطق بدون علامت، محدودیت فلش، و آثار هنری برداری با فونتهای مشخص شده
- [ ] مدل را با جنس زیرلایه و عملیات سطحی وارد کنید؛ جلد سالانه و نامه تجدیدنظر واحد
بعد از ارسال فایلها چه اتفاقی برای آنها میافتد؟
این سوالی است که خریداران آخرین سوال را میپرسند و اول از همه نگران آن میشوند، بنابراین قبل از درخواست، به آن میپردازیم.
- قبل از ارسال هر چیزی، ما قرارداد عدم افشا (NDA) شما را امضا خواهیم کرد. اگر چنین قراردادی ندارید، از ما بخواهید که همان روز کاری برایتان ارسال شود.
- از CAD، نقشهها و آثار هنری شما برای ارائه قیمت، طراحی ابزار و تولید قطعه شما استفاده میشود. این موارد به سایر مشتریان نشان داده نمیشوند، در طیف محصولات ما استفاده نمیشوند و بدون تأیید کتبی شما به عنوان نمونه کار منتشر نمیشوند.
- دسترسی به داخل کارخانه محدود به کارکنان مهندسی، ابزارسازی و کنترل کیفیت پروژه شما است.
- ابزارهایی که برای فایلهای شما ساخته شده و هزینه آنها توسط شما پرداخت شده است، متعلق به شماست؛ ما میتوانیم این موضوع را در پیشفاکتور ذکر کنیم.
- اگر تصمیم به ادامه ندارید، از ما بپرسید و ما فایلها را حذف کرده و کتباً آن را تأیید خواهیم کرد.
اگر تیم حقوقی شما به متن خاصی در مورد دورههای نگهداری، افشای اطلاعات تأمینکنندگان فرعی یا کنترل صادرات نیاز دارد، بند مربوطه را برای ما ارسال کنید و ما به جای اینکه در مورد آن صحبت کنیم، به آن پاسخ خواهیم داد.
آنچه در ادامه از شما میخواهیم
هندسه به تنهایی میتواند به شما یک نظر بدهد. کلاس تلرانس، سختی، سیستم پخت، تراشه رنگ و حجم، به شما یک قیمت ثابت و ابزاری میدهد که پس از اولین شاتها نیازی به اصلاح ندارد.
قبل از ارسال هر چیزی، دو نکته را باید صریحاً بیان کرد. هر گونه تلرانس سختگیرانهتر از ISO 3302-1 M2 در کل یک قطعه باید قبل از ارائه قیمت مورد بحث قرار گیرد، زیرا هزینه آن به جای هزینه مربوط به بازرسی و ضایعات است. ابزارسازی. و هر طرحی که هنوز احتمال تغییر دارد، باید بررسی شود. اعتبارسنجی نمونه اولیه قبل از تولید فولاد، زیرا یک بازنگری دیرهنگام معمولاً هزینه بیشتری نسبت به نمونه اولیه ابزار دارد.
فایل STEP، نقشه، سختی، مرجع رنگ، الزامات انطباق و حجم سالانه مورد انتظار را ارسال کنید و ما ظرف 2 تا 3 روز کاری با یک بررسی DFM که خطراتی را که در هندسه شما مشاهده میکنیم، به همراه ابزار و قیمت واحد در برابر کلاس تلرانس شما، برمیگردیم. بررسی DFM هیچ هزینهای برای شما ندارد و شما را به ابزار متعهد نمیکند. اکثر فایلهایی که به این روش بررسی میکنیم، تبدیل به مهر و موم های قالب گیری شده, صفحه کلیدهای سیلیکونی, یا قطعات صنعتی.
منابع
- ISO 3302-1:2014، لاستیک - تلرانسهای محصولات، بخش 1: تلرانسهای ابعادی — ISO، نسخه ۲ (۲۰۱۴)، تأیید شده ۲۰۲۴
- ASTM D2240-15(2021)، روش آزمون استاندارد برای خواص لاستیک — سختی سنج دورومتر — ASTM International، بهروزرسانیشده در ژوئیه ۲۰۲۱
- ۲۱ CFR ۱۷۷.۲۶۰۰، اقلام لاستیکی در نظر گرفته شده برای استفاده مکرر — eCFR ایالات متحده، نسخه فعلی
- آییننامه کمیسیون (اتحادیه اروپا) شماره 10/2011 در مورد مواد پلاستیکی و اقلامی که قرار است با مواد غذایی در تماس باشند — یورو-لکس، OJ L 12، 15.1.2011، تلفیقی
- استفاده از استاندارد بینالمللی ISO 10993-1، ارزیابی بیولوژیکی دستگاههای پزشکی — راهنمای سازمان غذا و داروی آمریکا، سپتامبر ۲۰۲۳
- ISO 10303-242:2025، پروتکل کاربردی: مهندسی سهبعدی مبتنی بر مدل مدیریتشده (STEP AP242) — ایزو، نسخه ۴ (آگوست ۲۰۲۵)، پروتکل فعلی
- ISO 10303-214:2010، پروتکل کاربردی: دادههای اصلی برای فرآیندهای طراحی مکانیکی خودرو (STEP AP214) — ISO، نسخه ۳ (۲۰۱۰)، هنوز هم به طور گسترده صادر میشود
- مهارکنندههای سیلیکونی کاتالیز شده با پلاتین، بر اساس کلاس عنصری — سوالات متداول فنی داو
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — وزارت دادگستری فدرال آلمان، متن رسمی یکپارچه