بیشتر درخواستهای استعلام قیمت (RFQ) چاپ پد روی سیلیکون را به عنوان یک سفارش خطی در نظر میگیرند - "لوگوی ما را روی صفحه کلید چاپ کنید" - همانطور که چاپ روی ABS را سفارش میدهید. سیلیکون مانند ABS رفتار نمیکند. انرژی سطحی حدود ۲۰ تا ۲۴ میلی نیوتن بر متر است، هیچ پیوند استانداردی به آن نمیچسبد و قطعه هر بار که استفاده میشود، خم میشود.
این مشکل به ندرت در اولین مقاله خود را نشان میدهد. در ماه سوم خودش را نشان میدهد: خطوط راهنما زیر تماس انگشت شست نازک میشوند، لبههای روی کلید خمیده پرز میدهند، یکی از قبلی براقتر است. تا آن زمان ابزار بریده شده، کلیشه حکاکی شده و هزینه تعمیر بیشتر از تزئین است.
این نحوهی رفتار واقعی فرآیند روی سطح کار ماست - عمق، پد، نسبت جوهر، پنجرهی خشک شدن - و نقاط خاصی که چاپ پد دیگر جواب درست نیست.
خلاصه اجرایی
- چاپ تامپو بر اساس انحنا پیروز میشود، نه بر اساس مساحت. با تقریباً ۸۰ × ۸۰ میلیمتر در هر ضربه، و در شعاعهایی که یک پد ۴۰ تا ۶۰ Shore A میتواند بپیچد، ضرب میشود. چاپ سیلک اسکرین; ؛ بالاتر از آن، چنین نمیکند.
- چسبندگی یک پدیده شیمیایی است، نه فشار. جوهر سیلیکونی دو جزئی با نسبت کاتالیزور ۱۰:۱ و یک چرخه کامل پخت، تنها پیوند قابل اعتماد است؛ پرایمر و پلاسما سطح را تثبیت میکنند، نه جوهر را.
- حالت خرابی، کم بودن جوهر است، نه نبود جوهر. کلیشهای که عمق کمتری از حدود ۲۵ میکرومتر دارد، در نگاه اول خوب به نظر میرسد و در استفاده میدانی نیز بیتاثیر نیست.
چگونه چاپ پد، جوهر را روی یک قطعه سیلیکونی حرکت میدهد؟
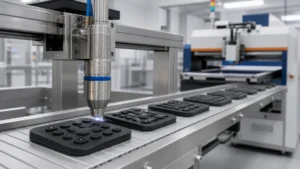
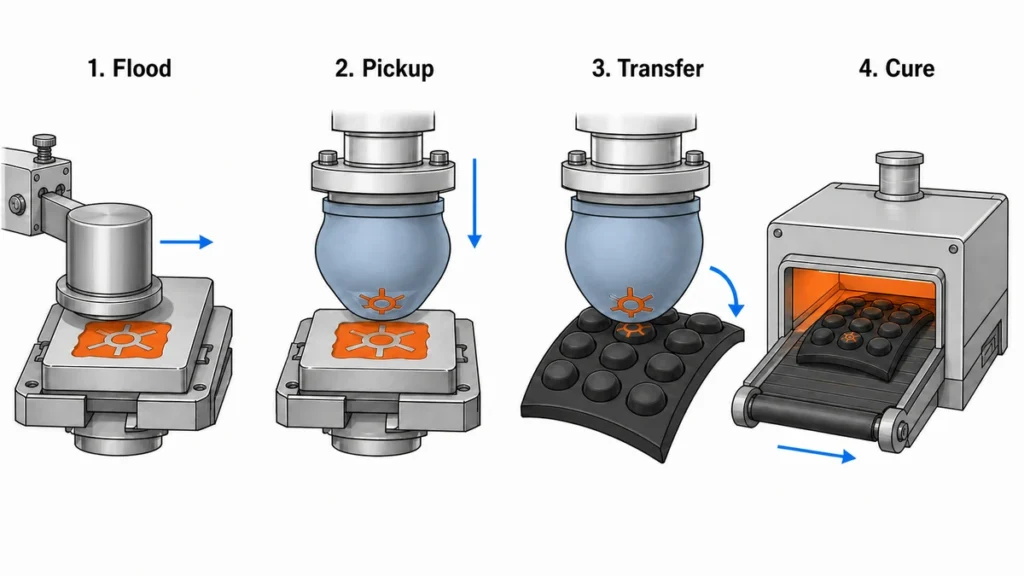
چاپ پد، گراور غیرمستقیم است. تصویر در یک صفحه فولادی یا پلیمری حکاکی شده (کلیشه) قرار میگیرد، یک پد سیلیکونی جوهر را از حکاکی خارج میکند و پد - نه صفحه - قطعه را لمس میکند. همین تک جهتگیری است که باعث میشود بتوان روی کلیدهای گنبدی شکل، انحناهای مچبند و قطعات صنعتی نامنظمی که صفحه نمایش تخت نمیتواند به آنها دسترسی داشته باشد، چاپ کرد.
چهار مرحله، هر کدام با رانش خاص خود:
۱. سیل جوهر و دستکاری جوهر
یک محفظه جوهر مهر و موم شده، حکاکی را سیل میکند و سطح را در یک مرحله تمیز میکند. اگر حلقهی دکتر ساییده شود، جوهر روی سطح پلیت باقی میماند و به صورت مه در اطراف تصویر چاپ میشود. در کارهای سیلیکونی، ما حلقهی مهر و موم را در هر تغییر رنگ بررسی میکنیم، زیرا جوهر سیلیکون ویسکوزیتهی بالایی دارد و حلقه را سریعتر از جوهر حلال برای پلاستیکها بارگذاری میکند.
۲. جمعآوری جوهر
پد روی سطح آغشته به جوهر فشار میآورد. حلال در طول چند صد میلیثانیه قبل از برداشت، از لایه جوهرِ نمایانشده در سطح، برق میزند - این برق زدن چیزی است که باعث میشود جوهر به اندازه کافی چسبناک شود تا از صفحه جدا شده و به پد بچسبد.
۳. انتقال
پد روی قطعه میغلتد. از آنجا که سطح پد نیز سیلیکونی است، انرژی آزادسازی آن کمتر از انرژی آزاد شده توسط قطعه پس از پیشپردازش است - جوهر، قطعه را ترجیح میدهد. این تعادل شکننده است. پدی که روغن سیلیکون را از قطعهای که به خوبی خشک نشده است، جذب کرده باشد، تقریباً پس از ۵۰۰ بار حرکت، شروع به پس زدن جوهر میکند.
۴. درمان
چاپ وقتی تمام شده به نظر میرسد، هنوز تمام نشده است. جوهر سیلیکون دو جزئی در این مرحله هنوز شبکهای نشده و ساعتها زیر ناخن پخش میشود.
چرا عمق کلیشه، میزان تیرگی و وضوح لبهها را تعیین میکند؟
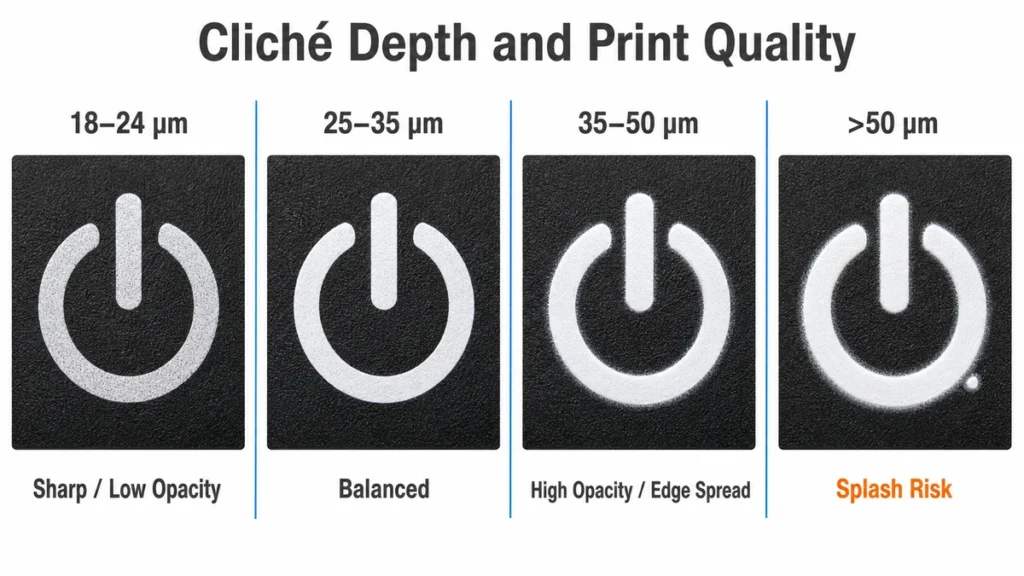
زیرا تنها چیزی که حجم جوهر را اندازهگیری میکند، حکاکی است. جوهر سیلیکون مات اما نرم است؛ روی یک قطعه سیلیکونی رنگی، یک راهنمای سفید به ضخامت لایه نیاز دارد و ضخامت لایه از عمق آن ناشی میشود.
| عمق اچ | رفتار روی سیلیکون | مورد استفاده |
|---|---|---|
| ۱۸–۲۴ میکرومتر | لبههای تیز، کدری ضعیف در قسمتهای تیره، ساییدگی زودهنگام | متن ریز فقط روی قطعات با رنگ روشن |
| ۲۵–۳۵ میکرومتر | متعادل - پیشفرض ما برای راهنماهای صفحهکلید | پر صحبتترین/اسطورهترین اثر |
| ۳۵–۵۰ میکرومتر | کدری بالا، پخش شدن جزئی لبهها و خطر پاشش | جوهر سفید یا روشن روی سیلیکون مشکی |
| >50 میکرومتر | پاشیدن جوهر، هاله، درخشش آهسته | به ندرت توجیه میشود |
صفحات فولادی حکاکی شده با لیزر، عمق را در طول چاپ طولانی مدت، نسبت به فتوپلیمر، به طور مداومتری حفظ میکنند. فتوپلیمر در طول یک شیفت کاری، بدون اینکه کسی تنظیمات را تغییر دهد، فرسایش مییابد و چاپ نازکتر میشود. این از دست دادن تدریجی، شایعترین علت این است که “۲۰۰۰ قطعه اول خوب هستند، ۳۰۰۰ قطعه آخر خاکستری شدهاند”.
اینجاست که تیمها در مورد فرآیند دچار اشتباه میشوند. عمق به عنوان یک پارامتر داخلی چاپگر در نظر گرفته میشود، بنابراین هرگز در نقشه یا سفارش خرید ظاهر نمیشود. سپس یک تأمینکننده دوم همان اثر هنری را با ضخامت 20 میکرومتر قیمتگذاری میکند، از نظر قیمت برنده میشود و شرح آن در آزمایش سایش که قطعه اصلی به مدت دو سال در آن قبول شده بود، رد میشود.
انتخاب پد: محدودیتهای سختی، شکل و انحنا
لنت یک قطعه مصرفی با مشخصات مشخص است، نه یک بلوک لاستیکی معمولی.
| سختیسنج پد | رفتار | کجا از آن استفاده میکنیم |
|---|---|---|
| ۲۰–۴۰ ساحل A | انطباق بالا، اعوجاج تصویر افزایش مییابد | منحنیهای عمیق، سطوح بافتدار، گنبدهای نرم |
| ۴۰–۶۰ ساحل A | رولآف متعادل، کاربرد عمومی | بیشتر صفحه کلیدهای سیلیکونی، زیرپاییها، قطعات تخت |
| ۶۰–۸۰ ساحل A | حداقل اعوجاج، به سطح تقریباً صاف نیاز دارد | متن ریز، خطوط 0.2 میلیمتری، ثبت چند رنگ |
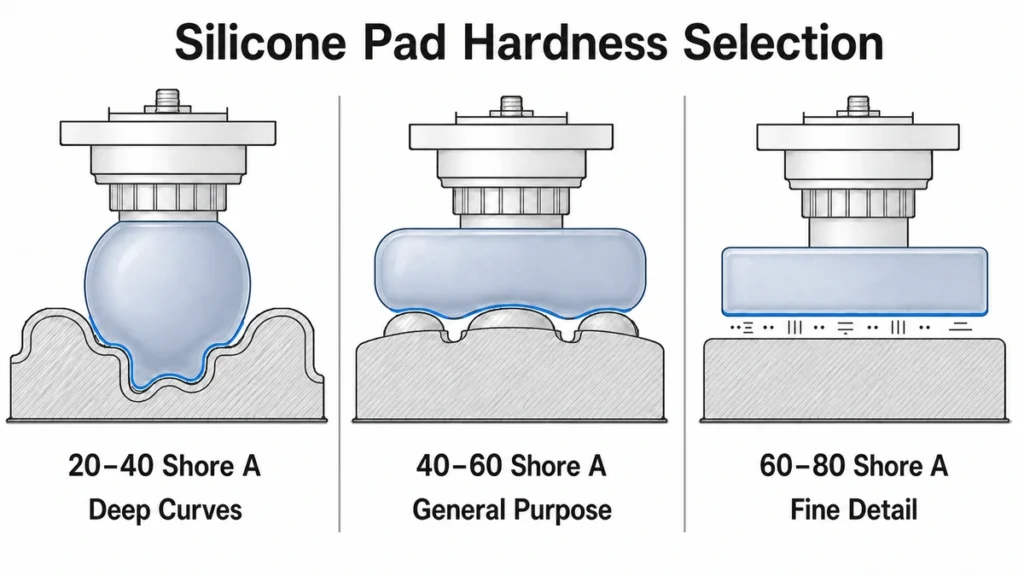
شکل به اندازه سختی اهمیت دارد. یک پد گرد، جوهر را از یک نقطه به سمت بیرون میغلتاند و بسیار انعطافپذیر است؛ یک پد میلهای یا قرصی، گرافیکهای خطی بلند را با اعوجاج کمتری پوشش میدهد اما در مورد کج شدن مقاوم است. پدهای با زاویه تند، هوای محبوس شده را خارج میکنند؛ پدهای صاف، هوا را به دام میاندازند و سوراخهای ریز چاپ میکنند.
پدها نیز جا میشوند. یک پد جدید تقریباً در ۲۰۰ تا ۳۰۰ ضربه اول خود، در حالی که سطح در شرایط مناسب است، کمی متفاوت چاپ میکند. در کارهای با ثبت دقیق، ما قبل از اولین محصول، جا افتادن را روی ضایعات انجام میدهیم - در غیر این صورت نمونه تأیید شده با محصولی که تأیید کرده است مطابقت ندارد.
انحنا مرز واقعی است. به عنوان یک قاعده کلی، یک منحنی مرکب با شعاع تقریباً کمتر از ۸ میلیمتر، تصویر را به طور قابل مشاهدهای تحریف میکند و متن در امتداد جهت رول کشیده میشود. میتوان برای جبران، اثر هنری را در کلیشه از قبل تحریف کرد، اما آن پیشتحریف به هندسه یک بخش قفل شده است. شعاع بالای کلید را تغییر دهید و صفحه قراضه میشود.
چه چیزی جوهر سیلیکون دو جزئی را از جوهر چاپ پد استاندارد متمایز میکند؟
جوهرهای حلال استاندارد - سیستمهای اپوکسی یا اکریلیک مورد استفاده روی ABS، PC یا فلز روکشدار - به سیلیکون متصل نمیشوند. آنها روی سطح قرار میگیرند و با ناخن کنده میشوند. چاپ سیلیکون به یک سیستم جوهر مبتنی بر سیلیکون نیاز دارد: یک حامل رزین سیلیکونی، رنگدانه و یک کاتالیزور که جوهر را به صورت شبکهای سازگار با زیرلایه پیوند میدهد.
پیامدهای عملیاتی:
- نسبت اختلاط ثابت است، معمولاً 10:1 وزنی (جوهر: کاتالیزور) برای سری جوهرهای سیلیکونی دو جزئی رایج. جوهر کم کاتالیزور، نرم خشک میشود و با سایش پاک میشود؛ جوهر بیش کاتالیزور در ظرف ژل تشکیل میدهد.
- عمر مفید کوتاه است. پس از کاتالیز شدن، بسته به دمای کارگاه، عمر مفید آن تقریباً ۴ تا ۸ ساعت است. جوهر کاتالیز شده هرگز نباید دوباره به جوهر کاتالیز نشده برگردانده شود - این کار کل ظرف را آلوده میکند.
- رقیقکننده بخشی از دستور پخت است, معمولاً 10–15% از نظر وزنی، و این کار نه تنها ویسکوزیته، بلکه میزان خاموش شدن ناگهانی رنگ را نیز کنترل میکند. اگر رقیقکننده خیلی رقیقتر باشد، جوهر به طور تمیز از پلیت خارج نمیشود.
- تطابق رنگ بعد از عملآوری اتفاق میافتد، نه در فنجان. جوهرهای سیلیکونی هنگام خشک شدن تغییر رنگ میدهند؛ گرفتن تاییدیه پنتون از جوهر مرطوب بیمعنی است.
اطلاعات بیشتر در مورد شیمی و مصالحههای فرمولاسیون در فرمولاسیونها و نوآوریهای جوهر چاپ سیلیکونی.
آیا سیلیکون قبل از چاپ پد نیاز به آماده سازی دارد؟
گاهی اوقات - و پاسخ صادقانه این است که بستگی به نحوهی خروج قطعه از قالب دارد، نه به برگه اطلاعات جوهر.
یک قطعه تازه پس از خشک شدن و بدون روغن که با جوهر سیلیکونی منطبق چاپ شده است، میتواند بدون پیشعملیات چاپ شود؛ چندین تأمینکننده جوهر دقیقاً همین را روی صفحهکلیدهای سیلیکونی تمیز نشان میدهند. قطعات تولیدی به ندرت تا این حد تمیز هستند. جدا شدن قالب، شکوفه روغن سیلیکون ناشی از پخت ناقص پس از خشک شدن، و آلودگی ناشی از جابجایی، همگی روی سطح میمانند و علت اصلی اکثر شکایات “جوهر نمیچسبد” هستند.
مواردی که قبل از تماس پد با قطعه کنترل میکنیم:
- اعمال تنظیمات پس از پخت (معمولاً ۲۰۰ درجه سانتیگراد به مدت ۲ تا ۴ ساعت بسته به ترکیب) برای حذف مواد فرار که در غیر این صورت بعداً به سطح مهاجرت میکنند.
- تمیز کردن با دستمال IPA یا اولتراسونیک، و حداکثر زمان نگهداری مشخص بین تمیز کردن و چاپ
- پرایمر یا پلاسما فقط زمانی که ترکیب، بارگذاری رنگدانه یا درجه پرکننده آن را ایجاب کند
پلاسما انرژی سطحی را افزایش میدهد اما اثر آن کاهش مییابد - قطعات تحت درمان که یک شب باقی میمانند، بخش زیادی از آن را از دست میدهند. پرایمر در گردش کار دستهای، بخشندهتر است اما یک مرحله و یک بازه زمانی برای خشک شدن اضافه میکند. هیچکدام جبران شکوفه روغن را نمیکنند؛ آنها فقط کندتر از بین میروند. توالی تمیز کردن، پس از پخت، فعالسازی و پرایمر به تفصیل در [ادامه مطلب] پوشش داده شده است. پیش تصفیه سطح سیلیکون.
پنجره پخت: دما، زمان و ظاهر پخت ناقص
گرما چیزی است که یک فیلم چاپ شده را به یک فیلم چسبانده شده تبدیل میکند. جوهرهای سیلیکونی دو جزئی رایج در محدوده ... خشک میشوند. ۱۲۰ تا ۱۵۰ درجه سانتیگراد به مدت ۳ تا ۱۰ دقیقه در یک فر تونلی، یا در دمای اتاق به مدت تقریباً ۲۴ ساعت در معرض هوا خشک کنید، به طوری که پیوند عرضی کامل تا ۷۲ ساعت ادامه یابد.
جرم خود قطعه، پاسخ را تغییر میدهد. یک صفحه کلید ۱ میلیمتری در عرض چند ثانیه به دما میرسد؛ یک گرومت صنعتی ۶ میلیمتری این کار را نمیکند. تنظیم زمان تونل بر اساس سرعت تسمه به جای دمای هسته قطعه، روشی است که یک کارگاه، اولین قطعه را تولید میکند و سپس قطعهای را از رده خارج میکند.
به جای اعتماد به تایمر، دو بررسی انجام میدهیم:
- تست کشش - ناحیه چاپ شده را به شدت خم و کشیده کنید. یک چاپ کاملاً خشک شده با قطعه کشیده میشود؛ یک چاپ نیمه خشک شده در لبهها ترک میخورد یا بلند میشود.
- تست نوار هاشور متقاطع به ازای هر ASTM D3359 / ایزو ۲۴۰۹, به علاوه، یک لایه برداری با حلال IPA. ما طبقهبندی را ثبت میکنیم، نه نظر قبولی/ردی.
پخت بیش از حد هزینه خاص خود را دارد: نگه داشتن رنگهای روشن در دمای بالاتر از ۱۸۰ درجه سانتیگراد آنها را زرد میکند و میتواند فیلم را به اندازهای شکننده کند که در اولین خم شدن سخت ترک بخورد.
جایی که چاپ پد به محدودیتهای خود روی سیلیکون میرسد
این بخشی است که ارزش دارد در بررسی طراحی خود قرار دهید.
| پارامتر | حد عملی | یادداشت ها |
|---|---|---|
| حداقل عرض خط | 0.20 میلیمتر قابل اعتماد؛ 0.15 میلیمتر مورد به مورد | در زیر این، بسته به دوامسنج پد، پلهای جوهر یا شکستگیها وجود دارد. |
| حداقل ارتفاع متن | ~1.0 میلیمتر | خوانایی، نه چاپپذیری، اولین چیزی است که شکست میخورد |
| مساحت چاپ در هر ضربه | ~۸۰ × ۸۰ میلیمتر | نواحی بزرگتر، یکنواختی لایه جوهر را در مرکز از دست میدهند. |
| رنگها | ۱–۴ عملی | هر رنگ، یک ایستگاه، پلاک و ریسک ثبت نام جداگانه است. |
| ثبت نام، قسمت مسطح | ±۰.۱۰–۰.۱۵ میلیمتر | با یک فیکسچر سفت و سخت |
| ثبت، قسمت منحنی / نرم | ±۰.۲۵ میلیمتر یا کمتر | خود قطعه تحت فشار پد تغییر شکل میدهد |
| شعاع قابل اجرا | ≥8 میلیمتر برای تصویر بدون اعوجاج | شعاعهای تنگتر نیاز به آثار هنری از پیش تحریفشده دارند |
| ضخامت فیلم جوهر | ~5 تا 15 میکرومتر پس از خشک شدن | تنظیم شده بر اساس عمق حکاکی، نه بر اساس فشار |
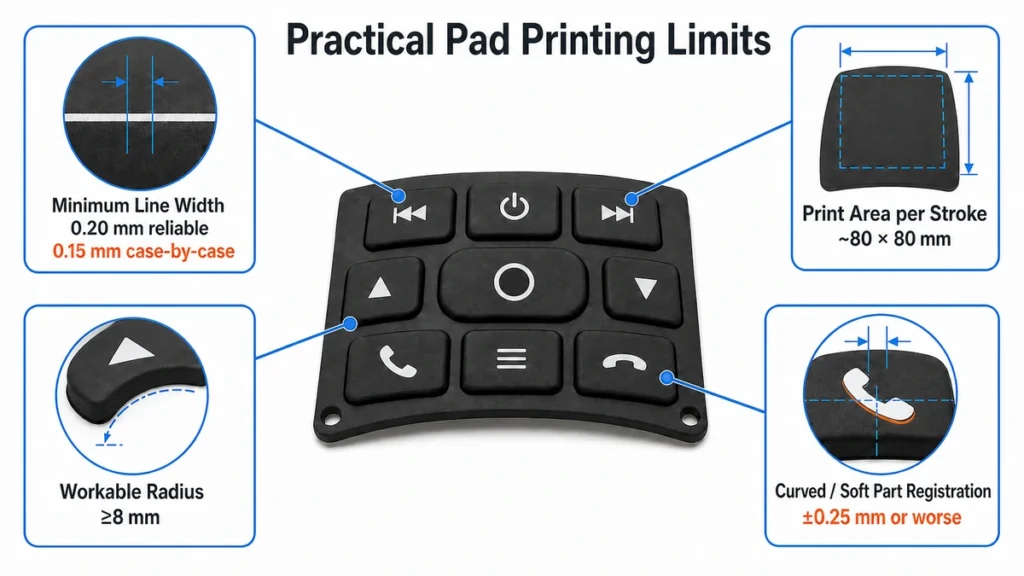
چند رنگ جایی است که تخمینها اغلب به هم میریزند. روی یک قطعه پلاستیکی سفت و سخت، چاپ پد چهار رنگ معمول است. روی سیلیکون، قطعه تحت هر ضربه پد به طور متفاوتی فشرده میشود و یک صفحه کلید 40 Shore A دقیقاً در همان موقعیتی که در ایستگاه اول داشت، در ایستگاه چهارم برنمیگردد. چاپ خیس روی خیس نیز متفاوت عمل میکند: جوهر سیلیکون مدت بیشتری باز میماند، بنابراین رنگ دوم که خیلی زود اعمال میشود، رنگ اول را از بین میبرد.
اگر اثر هنری نیاز به تطابق دقیق رنگ به رنگ در قسمت نرم دارد، توصیه صادقانه این است که به جای خرید یک دستگاه گرانتر، اثر هنری را برای جداسازی - شکافهای عمدی بین رنگها - دوباره طراحی کنید.
چه زمانی باید چاپ پد را به جای چاپ سیلک اسکرین یا چاپ انتقالی انتخاب کنید؟
خلاصه کلام: بر اساس هندسه انتخاب کنید، نه بر اساس قیمت واحد. چاپ پد تنها روشی از این سه روش است که یک تصویر هدفمند را روی یک منحنی مرکب قرار میدهد.
| چاپ پد | چاپ صفحه نمایش | چاپ انتقالی | |
|---|---|---|---|
| سطح | منحنی، گنبدی، نامنظم، توکار | منحنی مسطح یا تک محوره | منحنی، دور تا دور |
| مساحت و رنگها | ≤~80 میلیمتر در هر ضربه، 1 تا 4 رنگ | بزرگ و پیوسته، ۱ تا ۶ رنگ | بسته بندی بزرگ، تمام رنگی |
مقایسه کامل روش به روش - هزینه ابزار، رفتار ثبت، دوام در برابر سایش - به صفحه جداگانهای تعلق دارد و در اینجا تکرار نمیشود.
حکاکی لیزری چهارمین گزینه و تنها گزینهای است که در آن خبری از جوهر نیست - اما به جای اضافه کردن لایه پوشش، آن را حذف میکند، بنابراین نتیجه بصری متفاوتی دارد، نه جایگزین آن.
برای مسیر کامل تصمیمگیری در هر چهار روش، به راهنمای ستون مراجعه کنید نحوه چاپ روی سیلیکون.
چه چیزی هزینه چاپ پد را تعیین میکند؟
سه مورد، به ترتیب تأثیر:
- تعداد بشقاب. یک کلیشه برای هر رنگ، برای هر ویرایش اثر هنری. یک صفحه فولادی حکاکی شده با لیزر، هر کدام حدود ۴۰ تا ۸۰ دلار قیمت دارد و برای مدت طولانی دوام میآورد؛ فوتوپلیمر ارزانتر است اما به عنوان یک ماده مصرفی عمل میکند، نه به عنوان ابزار. تغییرات اثر هنری پس از حکاکی روی صفحه، تنظیمات رایگان نیستند؛ آنها صفحات جدید هستند.
- تغییر رنگ. تمیز کردن جوهر سیلیکون کندتر از تمیز کردن جوهر حلال است و جوهر کاتالیز شده باقی مانده در لیوان، ضایعات است. برای هر تغییر رنگ، 20 تا 40 دقیقه زمان در نظر بگیرید، بنابراین یک کار چهار رنگ در تیراژ کوتاه، زمان بیشتری را صرف تمیز کردن نسبت به چاپ میکند.
- چرخه و درمان اشغال. هر ضربه چاپ حدود یک ثانیه طول میکشد و یک ایستگاه تک رنگ که به صورت دستی بارگذاری میشود، تقریباً ۹۰۰ تا ۱۵۰۰ قطعه در ساعت را تحمل میکند. تونل پخت محدودیت است و قطعات ضخیم، خط را نگه میدارند.
حداقل مقدار سفارش (MOQ) از تنظیمات اولیه پیروی میکند، نه از مواد اولیه. یک راهنمای تک رنگ روی یک قطعه موجود، از چند صد قطعه قابل اجرا است؛ چاپ چهار رنگ روی یک هندسه منحنی جدید به ندرت از نظر اقتصادی برای تیراژ کمتر از ۳۰۰۰ تا ۵۰۰۰ منطقی است، زیرا اثر هنری از پیش تحریف شده باید قبل از اینکه چیزی قابل تکرار باشد، روی نمونههای فیزیکی تکرار شود.
کاربردهای معمول در طبقه ما
- علائم صفحه کلید سیلیکونی — کاربرد غالب. معمولاً یک یا دو رنگ، و پس از آن یک پوشش محافظ. ببینید تکنیکهای چاپ و برچسبگذاری صفحهکلید سیلیکونی و پرداختها و پوششهای سطحی سیلیکونی صفحه کلید برای آنچه روی جوهر قرار میگیرد.
- مچبندها و بندها — لوگوهای کوچک روی سطحی که دائماً در حال خم شدن است؛ خاصیت ارتجاعی جوهر بیش از کدری آن اهمیت دارد.
- قطعات صنعتی نامنظم - حلقهها، درزگیرها، محفظههایی که توری به سادگی نمیتواند به سطح آنها برسد.
- وسایل کودک و تماس با غذا - قابل چاپ، اما انطباق جوهر به محدودیت حاکم تبدیل میشود، نه کیفیت چاپ.
قبل از انتشار نقاشی، این به چه معناست؟
چاپ پد روی سیلیکون در اکثر پروژهها عامل محدودکننده نیست - وضعیت سطح قطعه قالبگیری شده عامل محدودکننده است. قطعهای که بقایای قالب از آن جدا شده باشد یا پس از خشک شدن کامل نباشد، صرف نظر از عمق جوهر، پد یا صفحه، در آزمایش چسبندگی رد خواهد شد و چاپخانه به خاطر تصمیمی که هفتهها قبل در مورد قالبگیری گرفته شده، مقصر شناخته خواهد شد.
قبل از ارائه قیمت، به چهار چیز نیاز داریم: هندسه قطعه به همراه شعاع سطح چاپ، اثر هنری به همراه بهترین عرض خط و تعداد رنگ آن، ترکیب و سختی زیرلایه، و استاندارد دوامی که چاپ باید تحمل کند - تعداد چرخه سایش، حلال یا الزام انطباق. بدون استاندارد دوام، قیمتگذاری یک حدس است، و همچنین پنجره فرآیند پشت آن.
اگر قرار است چاپ سالها با تماس روزانه انگشت شست سالم بماند، بحث اصلاً در مورد چاپ پد نیست - بحث در مورد این است که آیا راهنما باید چاپ، روکش یا حکاکی شود.
منابع
- چاپ تامپو (افست غیرمستقیم گراور) — ویکیپدیا، بهطور مداوم بهروزرسانی میشود
- ASTM D2240-15(2021)، خواص لاستیک — سختی سنج دورومتری — ASTM International، نسخه فعلی
- ASTM D3359-23، چسبندگی درجهبندی شده با استفاده از تست نوار چسب — ASTM International، بهروزرسانیشده در مارس ۲۰۲۳
- ISO 2409:2020، رنگها و جلاها - آزمون برش عرضی — ایزو، نسخه فعلی
- ۲۱ CFR ۱۷۷.۲۶۰۰، اقلام لاستیکی در نظر گرفته شده برای استفاده مکرر — سازمان غذا و داروی آمریکا / eCFR، متن فعلی
- اصلاح سطح پلیمرها با استفاده از عملیات پلاسما — NIH PMC، 2024 (در مورد پیرشدگی پس از عملیات حرارتی انرژی سطحی)
- دادههای انرژی سطحی برای PDMS — مقادیر گردآوریشده در منابع علمی، ۲۰ تا ۲۴ میلیژول بر متر مربع