بیشتر مشکلات چسبندگی روی سیلیکون چاپ شده به جوهر نسبت داده میشود. طبق تجربه ما، جوهر به ندرت متغیری است که تغییر میکند. پیش تصفیه سطح سیلیکون این گونه است و معمولاً کمترین مرحله مستند در کل فرآیند است: هیچ پارامتری روی نقشه، هیچ سابقهای روی تراولر، هیچ اندازهگیری روی خط وجود ندارد.
قطعه از مرحله اول تولید عبور میکند، ارسال میشود و سه ماه بعد با توضیحاتی که در لبهها مشخص شده، برمیگردد. در سفارش خرید، سیستم جوهر و چرخه پخت مشخص شده بود. اما هیچ چیزی در مورد وضعیت سطح هنگام تماس جوهر با آن ذکر نشده بود.
این صفحه سه روش درمانی که در واقع در تولید استفاده میشوند - پلاسمای اتمسفری، پرایمر شیمیایی و تخلیه کرونا - را بر اساس چهار عاملی که تعیین میکنند کدام یک برای خط تولید شما مناسب است، مقایسه میکند: اینکه چقدر انرژی سطحی اضافه میکنند، این اثر چقدر دوام میآورد، هزینه هر قطعه چقدر است و اینکه چقدر در یک شیفت قابل تکرار هستند.
خلاصه اجرایی
- تمیز کردن اختیاری نیست و یک روش درمانی محسوب نمیشود. رهاسازی کپک و شکوفه زدن روغن سیلیکون هر سه روش را شکست میدهند؛ اگر سطح آلوده باشد، پلاسما و کرونا به سادگی آلاینده را فعال میکنند.
- پلاسما در قطعات سه بعدی بیشترین قابلیت و در عین حال بیشترین قابلیت فسادپذیری را دارد. سیلیکون فرآوری شده ظرف یک ساعت شروع به از دست دادن انرژی سطحی میکند، بنابراین ایستگاه چاپ باید در کنار دستگاه فرآوری قرار گیرد.
- پرایمر زمان میخرد، کرونا توان عملیاتی میخرد. پرایمر گردش کار و ذخیرهسازی دستهای را تحمل میکند؛ کرونا ارزان و سریع است اما عملاً به هندسه مسطح یا تقریباً مسطح محدود میشود.
چرا هیچ چیز به سیلیکون عمل آوری نشده نمی چسبد؟
اسکلت سیلیکون یک زنجیره سیلوکسان با گروههای متیل به سمت بیرون است. این گروههای متیل از نظر شیمیایی بیاثر و غیرقطبی هستند، و دقیقاً به همین دلیل است که سیلیکون در برابر گرما، اشعه ماوراء بنفش و مواد شیمیایی مقاوم است - و دقیقاً به همین دلیل است که دانههای جوهر روی آن تشکیل میشوند. انرژی سطحی در اطراف قرار دارد ۲۰–۲۴ میلینیوتن بر متر, ، بسیار پایینتر از کشش سطحی اکثر جوهرها و چسبها.
قانون خیس شدن ساده است: اگر انرژی سطحی زیرلایه به طور واضح از کشش سطحی سیال اعمال شده بر روی آن بیشتر نباشد، سیال پخش نمیشود و پیوند در بهترین حالت مکانیکی خواهد بود.
مشکل دومی هم وجود دارد که پیش تصفیه به خاطر آن سرزنش میشود اما نمیتواند آن را حل کند. سیلیکون قالبگیری شده، کپک را روی سطح خود حمل میکند و سیلیکونی که به طور ناقص پس از پخت، به مدت چند روز همچنان سیلوکسان با وزن مولکولی کم را به سطح میآورد. عملیات حرارتی یک قطعه آلوده، لایه آلاینده را فعال میکند، نه زیرلایه را. چسبندگی در ابتدا قابل قبول به نظر میرسد و وقتی آن لایه مهاجرت میکند، از بین میرود.
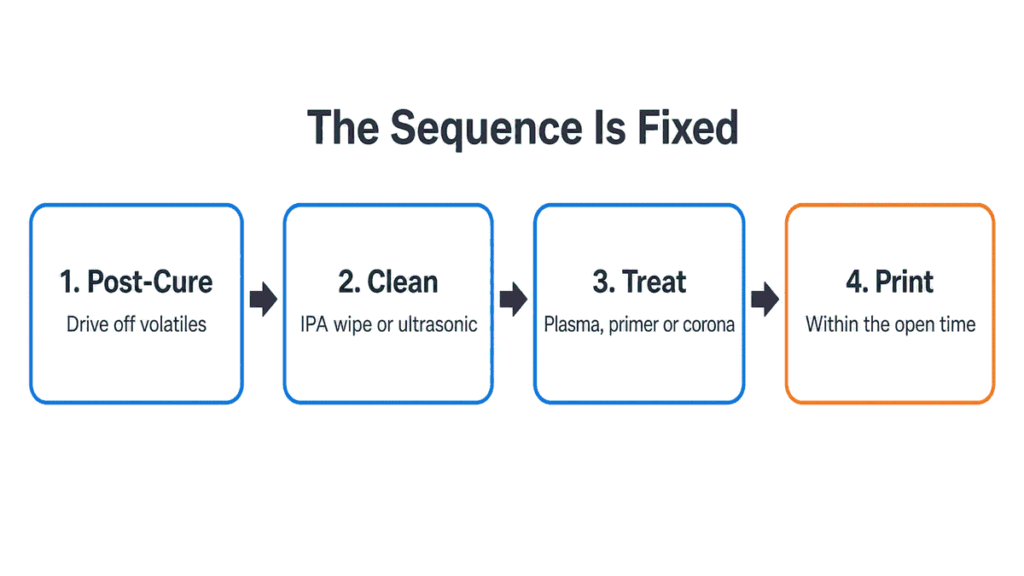
بنابراین توالی ثابت است، و ترتیب از روش مهمتر است:
- پس از درمان قطعهای که به درستی مواد فرار را دفع میکند - ببینید محصولات سیلیکونی پس از خشک شدن برای استدلال و چرخههای معمول.
- تمیز — پاک کردن با IPA یا اولتراسونیک، با حداکثر زمان نگهداری مشخص قبل از مرحله بعدی.
- درمان — پلاسما، پرایمر یا کرونا.
- در مدت زمان مجاز درمان چاپ کنید.
از مرحله ۱ یا ۲ صرف نظر کنید، مراحل ۳ و ۴ اتلاف پول هستند.
چگونه واقعاً میتوان تشخیص داد که آیا سطح مورد نظر پرداخت شده است یا خیر؟
شما آن را اندازهگیری میکنید، یا نمیدانید. دو روش در کف تولید استفاده میشود.
خودکارها و جوهرهای تست رنگ روش سریعی هستند. یک سیال آزمایشی با کشش سطحی مشخص روی سطح کشیده میشود؛ اگر فیلم تقریباً دو تا سه ثانیه بدون شکستن به قطرات، باقی بماند، انرژی سطحی برابر یا بالاتر از آن مقدار است. این روش در ... تعریف شده است. ASTM D2578 و معادل آن ایزو ۸۲۹۶. دقت تقریباً ... است ±۲ دین بر سانتیمتر با افزایش استاندارد ۲ دین بر سانتیمتر، و تقریباً ۱± دین بر سانتیمتر با استفاده مکرر منظم.
دو نکتهی احتیاطی که در مورد سیلیکون بیشتر از فیلم اهمیت دارند:
- نوک خودکارها آلوده میشوند. خودکارهای ماژیکی روغن ماشین و سیلوکسان را جذب میکنند و سپس بدون هیچ هشداری، دمای پایین یا بالا را میخوانند. برای هر چیزی که قرار است در پرونده ثبت شود، از مایعات آزمایش بطری شده با یک گوش پاک کن تازه استفاده کنید.
- آزمایش رنگ روی نواحی کوچک، بافتدار یا دارای فرورفتگیهای عمیق غیرقابل اعتماد است. در یک صفحه کلید گنبدی شکل، اغلب مسطحترین قسمت قطعهای که مسطح نیست را آزمایش میکنید.
اندازهگیری زاویه تماس روش مرجع است. کندتر است، به یک ابزار نیاز دارد و برای بررسی فرآیند و بحث با مشتریان ارزش دارد - اما یک بررسی تولید به ازای هر سری تولید نیست.
روش عملی شامل تعیین زاویه تماس اولیه در مرحله تایید صلاحیت، سپس رنگآمیزی سیالات در فواصل مشخص روی خط و ثبت نتایج در مقابل سری ساخت است.
پلاسمای جوی: توانمندترین، فاسدشدنیترین
عملیات پلاسما در مقیاس میکروسکوپی تمیز میشود و سطح را در یک مسیر خشک و بدون تماس، از نظر شیمیایی فعال میکند. سیستمهای فشار اتمسفری روی یک نوار نقاله یا روی یک بازوی ربات نصب میشوند و هندسه سهبعدی، فرورفتگیها و سطوح چندگانه را پردازش میکنند - به همین دلیل است که وقتی قطعه صاف نیست، این انتخاب پیشفرض است.
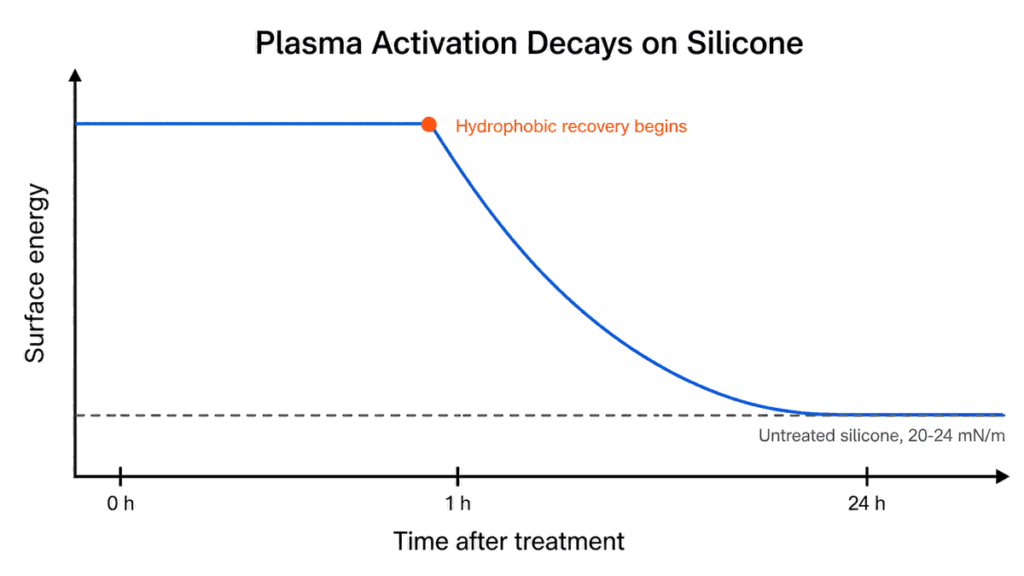
آنچه از نظر عملیاتی اهمیت دارد، اوج انرژی سطحی نیست. بلکه واپاشی آن است.
به طور خاص روی سیلیکون،, کار منتشر شده در مورد اصلاح آبدوستی پلاسمای اتمسفری اثر را پیدا کرد حدود یک ساعت پایدار است, و پس از آن بازیابی آبگریزی آغاز شد و سطح به حالت اولیه خود بازگشت. مقادیر اولیه پس از تقریباً ۲۴ ساعت از پیری. تولیدکنندگان تجهیزات همین رفتار را با تسامح بیشتری توصیف میکنند: میزان پوسیدگی رنگ بسته به جنس و محیط متفاوت است و طول عمر تصفیه ممکن است بسته به زیرلایه از ساعتها تا ماهها متغیر باشد. سیلیکون در انتهای سریع این محدوده قرار دارد، زیرا زنجیرههای کوتاه و متحرک آن به سرعت تغییر جهت میدهند و گروههای متیل را به سطح بازمیگردانند.
عواقب مربوط به خط چاپ:
- دستگاه چاپ باید با چاپگر در یک راستا باشد, نه در یک اتاق جداگانه. روش «درمان و سپس انبار کردن» برای سیلیکون، روش پلاسما نیست.
- موجودی اضافی بین عملیات تصفیه و چاپ، خطر ضایعات را به همراه دارد. اگر خط به مدت یک ساعت متوقف شود، قطعات موجود در بافر نیاز به عقبنشینی دارند.
- درمان مجدد جواب میدهد. قطعاتی که از زمان کارکردشان گذشته است، عموماً میتوانند دوباره برای بازیابی فعالسازی مورد استفاده قرار گیرند، که ارزانتر از اوراق کردن آنهاست، اما باید یک قانون مکتوب باشد، نه یک تصمیم اپراتور.
- درمان بیش از حد واقعی است. اکسیداسیون بیش از حد پلاسما میتواند لایه نزدیک به سطح را تضعیف کرده و بر مراحل بعدی تأثیر بگذارد؛ قدرت بیشتر به معنای چسبندگی بیشتر نیست.
هزینه اجرا چقدر است. پلاسمای اتمسفری هیچ ماده شیمیایی مصرف نمیکند - الزامات سیستم منتشر شده فقط برق و هوای فشرده تمیز است، که کل استدلال اقتصادی علیه پرایمر است. مشخصات فروشنده، محدوده توان عملیاتی را ارائه میدهد: یک نازل واحد، نواری تقریباً ۸ تا ۱۲ میلیمتری را پوشش میدهد؛ هدهای چرخان با ظرفیت منتشر شده حدود ۱۰ متر در دقیقه به ۴۰ تا ۱۵۰ میلیمتر میرسند؛ سیستمهای پروفیل، پوشش ۳۶۰ درجه را با سرعت خط تا ۴۰ متر در دقیقه انجام میدهند؛ نازلهای DBD با فرمت عریض تا ۱۰۰ میلیمتر را پوشش میدهند. مصرف معمول منتشر شده برای یک سیستم هد چرخان، یک ژنراتور ۱۰۰۰ وات با حدود ۶۶ لیتر در دقیقه هوای فشرده با فشار ۵-۶ بار است. در سرعت ۱۰ متر در دقیقه، یک صفحه کلید ۶۰ میلیمتری تقریباً ۰.۴ ثانیه زیر هد قرار میگیرد، بنابراین در یک خط تزئین معمولی، پلاسما گلوگاه نیست - ایستگاه چاپ گلوگاه است.
از نظر هزینه، انرژی تقریباً بیاهمیت است. مصرف ترکیبی حدود ۱.۵ کیلووات که برای هزاران قطعه در ساعت توزیع میشود، کمتر از ۰.۰۰۱ دلار آمریکا برای هر قطعه است. چیزی که در واقع در نقل قول شما نشان داده میشود، استهلاک سرمایه است: یک سیستم تک نازله خطی که طی سه سال برای برنامهای که ۳۰۰۰۰ قطعه در ماه اجرا میکند، هزینهاش تقریباً ۰.۰۲ تا ۰.۰۳ دلار آمریکا برای هر قطعه میشود. در مقابل خط تولید پرایمر، که هزینه مواد مصرفی، زمان فلش، زمان کوره و کار با حلال را در هر دسته به همراه دارد، پلاسما معمولاً قبل از رسیدن به حجم بالا، پاسخ ارزانتری است.
رطوبت و دمای انبار، سرعت فساد را تغییر میدهند. انبار گرم و مرطوب، بازیابی را تسریع میکند؛ انبار خشک، آن را کند میکند. اگر کارگاه شما کنترل دما ندارد، میتوانید از انتهای کوتاه پنجره استفاده کنید.
پرایمر شیمیایی: کندتر، کثیفتر، و تنها پرایمر مقاوم در برابر انبارداری
پرایمرهای سیلیکونی، مخلوطهای حلالپایه از سیلانها و سیلوکسانهای واکنشپذیر هستند. آنها به صورت شیمیایی و نه فیزیکی عمل میکنند: انتهای سیلان به زیرلایه متصل میشود، انتهای دیگر گروهی را نشان میدهد که جوهر یا الاستومر میتواند با آن واکنش دهد. این همان دسته از شیمی است که برای چسبندگی روی قالبگیری سیلیکونی, ، به جای مسئله پیوند، برای یک مسئله تزئین به کار میرود.
آنچه به دست میآورید:
- یک زمان واقعاً آزاد. یک سطح پرایمر زده و پرداخت شده، نه فقط از نظر فیزیکی فعال شده، بلکه از نظر شیمیایی اصلاح شده است، بنابراین گردش کار دستهای، صف انتظار و نگهداری یک شبه را تحمل میکند، برخلاف پلاسما.
- استقلال هندسی. غوطهوری، برس زدن، اسپری کردن و استفاده از تامپون، همگی به شکلهایی میرسند که یک نازل پلاسما برای رسیدن به آنها به چندین بار عبور نیاز دارد.
- هزینه تجهیزات پایین. نه ژنراتوری، نه منبع گاز، نه نوار نقالهای برای اتصال.
مبلغی که برای آن پرداخت میکنید:
- انضباط ضخامت فیلم. روی سطوح غیرجاذب، لایه پرایمر باید به سختی قابل مشاهده باشد. پرایمر بیش از حد، یک لایه مرزی ضعیف ایجاد میکند و سپس چاپ در حالی که پرایمر هنوز به آن متصل است، کنده میشود. این رایجترین نقص پرایمر است که میبینیم.
- زمان فلش یک پارامتر واقعی است. طبق برگه اطلاعات فنی، قبل از مرحله بعدی، باید اجازه داد که پرایمر خشک یا هیدرولیز شود - معمولاً بسته به سیستم، بین ۲۰ تا ۴۵ دقیقه در دمای اتاق. چاپ خیس از عدم پرایمر زدن بدتر است.
- VOC، تهویه و نگهداری. جابجایی حلال، دفع زباله و ماندگاری که به جای قضاوت اپراتور، بر اساس تاریخ انقضا سنجیده میشود.
- ممکن است نیاز به پخت پس از پخت باشد. برخی از سیستمهای آستری تنها پس از پخت در دمای بالا به عملکرد کامل خود میرسند؛ شرایط معمول منتشر شده برای قطعات سیلیکونی عبارتند از: ۱۵۰ تا ۲۰۰ درجه سانتیگراد به مدت ۲ تا ۴ ساعت.
نکته آخر، قبل از انتخاب پرایمر، ارزش قیمتگذاری دارد. اگر پرایمر به پخت چهار ساعته نیاز داشته باشد، این فرآیند دیگر ارزان نیست - فقط هزینه را از تجهیزات اصلی به اشغال فر و کار در حال انجام منتقل میکند.
تخلیه کرونا: ارزان و سریع، اما محدود به هندسه
کرونا با قرار دادن سطح در معرض تخلیه الکتریکی با فرکانس و ولتاژ بالا از طریق یک شکاف هوایی، باعث ایجاد پدیده کرونا میشود. این روش، انتخاب استانداردی برای فیلم و وب رول به رول است زیرا ارزان، سریع و به راحتی در یک خط پیوسته ادغام میشود. روی ورق سیلیکونی، فیلم سیلیکونی و واشر پشت چسبدار دقیقاً همان کاری را که از آن خواسته شده انجام میدهد.
محدودیت، هندسه است. کرونا به فاصله هوایی کنترلشده بین الکترود و سطح بستگی دارد. صفحه کلید گنبدی شکل، آ مچبند, یا اینکه یک گرومت شکاف ثابتی ایجاد نمیکند، بنابراین شدت عملیات در سراسر قطعه متفاوت است - بالای گنبد عملیات انجام میشود، کنارهها به اندازه کافی عملیات انجام نمیشود و فرورفتگی عملیات انجام نمیشود. فروشندگان کرونا را به سمت قطعات سهبعدی با سرهای اختصاصی و میدانهای بزرگتر گسترش دادهاند، اما پوشش کاری هنوز بر حسب اینچ از ارتفاع قطعه اندازهگیری میشود، نه بر اساس هندسه دلخواه.
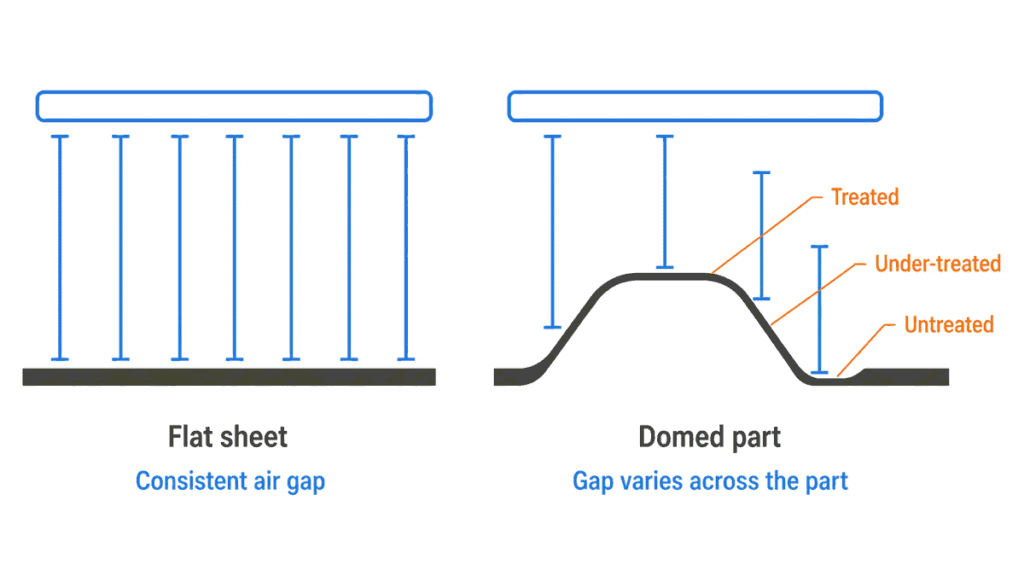
دو محدودیت دیگر که ورود یا خروج آن را تعیین میکنند:
- وسایل و تسمههای رسانا میتوانند باعث ایجاد قوس الکتریکی شوند تحت تخلیه کرونای کلاسیک، که برای جابجایی خودکار قطعات روی حاملهای فلزی اهمیت دارد.
- اوزون تولید میشود و نیاز به استخراج دارد، که یک سوال مربوط به تاسیسات است، نه یک سوال مربوط به فرآیند.
رفتار واپاشی کرونا از همان نوع مشکلاتی است که در پلاسما وجود دارد: فعالسازی فیزیکی است، بنابراین محو میشود. از آنجا که کرونا انرژی کمتری نسبت به نازل پلاسما به سطح وارد میکند، سریعتر نیز محو میشود. تقریباً 30 دقیقه فعالسازی پایدار روی سیلیکون برنامهریزی کنید، که بیشتر مزایای آن ظرف حدود 8 ساعت از بین میرود. برای مقیاس، یک فیلم پلیالفین تحت درمان با کرونا میتواند در کمتر از 30 روز از 48 دین بر سانتیمتر مربع به 38 دین بر سانتیمتر مربع کاهش یابد. تحرک زنجیره سیلیکون باعث میشود که بسیار سریعتر از این حرکت کند. نزدیک به ایستگاه چاپ عمل کنید و بر اساس اعداد صنعت فیلم برنامهریزی نکنید.
کدام پیشدرمان را باید مشخص کنید؟
| معیار | پلاسمای جوی | پرایمر شیمیایی | کرونا |
|---|---|---|---|
| مکانیسم | فعالسازی فیزیکی + تمیزکاری ریز | لایه اتصال شیمیایی | فعالسازی فیزیکی |
| بهره انرژی سطحی | روی لاستیک سیلیکونی، زاویه تماس آب از ۱۱۷ درجه تا کمتر از ۵ درجه پس از پلاسمای اکسیژن با توان ۱۰۰ وات به مدت ۳۰ ثانیه اندازهگیری شد. | از نظر طراحی قابل اجرا نیست - یک پرایمر یک لایه اتصال اضافه میکند، انرژی سطح زیرلایه را افزایش نمیدهد | تقریباً 20-24 میلی نیوتن بر متر تا حدود 34-38 میلی نیوتن بر متر |
| هندسه سه بعدی و توکار | بله، قویترین گزینه | بله، با غوطهوری / قلممو / اسپری | محدود؛ به یک فاصله هوایی ثابت نیاز دارد |
| زمان باز بودن قبل از چاپ | حدود ۱ ساعت روی سیلیکون پایدار است؛ تقریباً ۲۴ ساعت بعد به مقادیر اولیه برمیگردد. | به مدت ۲۰ تا ۴۵ دقیقه در دمای اتاق فلش بزنید، سپس نگه دارید؛ سقف توسط برگه اطلاعات پرایمر تعیین میشود. | حدود ۳۰ دقیقه پایدار؛ عملاً ظرف ۸ ساعت از بین میرود |
| مواد مصرفی | فقط گاز و برق | پرایمر پایه حلال، مناسب برای ترکیبات آلی فرار (VOC) | فقط برق |
| هزینه تجهیزات | بالا | کم | کم تا متوسط |
| زمان چرخه اضافه شده | ثانیه، درون خطی | برنامه به علاوه فلش، گاهی اوقات یک پخت | ثانیه، درون خطی |
| حالت خرابی اصلی | قطعات چاپ شده پس از انقضای زمان باز بودن | لایه پرایمر خیلی ضخیم است، یا خیلی کوتاه تا شده است | رفتار ناهموار روی سطوح منحنی |
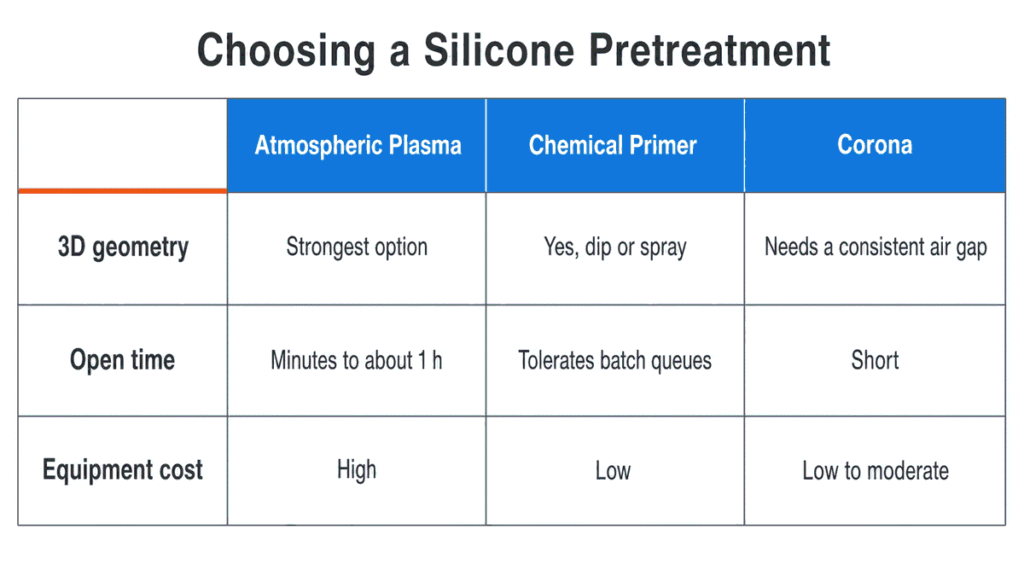
با فرآیند تزئین، پیشفرضهایی که ما روی آنها کار میکنیم عبارتند از:
- چاپ پد روی قطعات منحنی یا نامنظم — پلاسمای اتمسفری درون خطی وقتی حجم، سرمایه را توجیه میکند، آسترکاری وقتی گردش کار دستهای است یا هندسه عمیقاً فرورفته است. این ترکیب پرخطرترین است، زیرا یک قطعه منحنی همچنین سختترین آزمایش رنگ است.
- **چاپ سیلک اسکرین روی ورق صاف و تشک** — کرونا معمولاً کافی و ارزانترین گزینه برای هر قطعه است؛ اگر ترکیب به شدت پر شده باشد، پلاسما.
- **چاپ ترانسفر** و گرافیکهای پیچیده** - پرایمر، زیرا گردش کار دارای محدودیتهایی است و درمان باید از آنها جان سالم به در ببرد.
یک نکته که هر سه ردیف را نادیده میگیرد: انتخاب پیشتیمار با شیمی جوهر در تعامل است. یک جوهر سیلیکونی دو جزئی که به درستی با قطعهای تمیز و پس از پخت خوب هماهنگ شده باشد، گاهی اوقات اصلاً نیازی به پیشتیمار ندارد. بخوانید فرمولاسیونها و نوآوریهای جوهر چاپ سیلیکونی قبل از اینکه فرض کنید یک مرحله درمان اجباری است، و به راهنمای ستون مراجعه کنید نحوه چاپ روی سیلیکون برای اینکه پیشتصفیه در کجای فرآیند گستردهتر قرار میگیرد.
چه چیزهایی باید روی خط تلفن کنترل شوند؟
پیش تصفیه بیسروصدا شکست میخورد. اینها نکات کنترلی هستند که ارزش یادداشت کردن در دفترچه مسافر را دارند:
| نقطه کنترل | چه چیزی را ثبت کنیم | چرا منحرف میشود؟ |
|---|---|---|
| تمیز کردن | روش، حلال و زمان بین تمیز کردن و درمان | دست زدن به سطح تمیز در عرض چند دقیقه دوباره آن را آلوده میکند |
| پارامترهای درمان | قدرت، سرعت یا فاصله نازل تا قطعه | سایش فیکسچر و رسوب نازل، دوز مؤثر را تغییر میدهد |
| بررسی انرژی سطحی | مقدار دین طبق ASTM D2578، نمونهبرداری شده در هر لات | فرسودگی الکترود، قلمهای آلوده، رطوبت محیط |
| زمان باز بودن | دقایق سپری شده از درمان تا چاپ | توقف خطوط، باعث ایجاد ذخیره بافر قدیمی میشود |
| نتیجه چسبندگی | طبقهبندی متقاطع، نه قبولی/ردی | یک کلاس ضبطشده، انحراف را نشان میدهد؛ یک “امتیاز” آن را پنهان میکند |
بررسی چسبندگی، حلقه را میبندد. آزمایش نوار چسب با هاشور متقاطع برای ASTM D3359 یا ISO 2409، به علاوهی یک مالش با حلال، به شما میگوید که آیا عملیات واقعاً کاری انجام داده است یا خیر - انرژی سطح یک شاخص پیشرو است، و کلاس چسبندگی نتیجه است. طبقهبندی را در برابر قرائت دین ثبت کنید و رانش هفتهها قبل از اینکه قطعات در محل خراب شوند، قابل مشاهده میشود.
جایی که پیش درمانی دیگر جواب نمیدهد
پیشعملیات، انرژی سطحی را افزایش میدهد. این کار، ترکیبی را که برای چاپ نامناسب است، قطعهای را که هرگز عملیات تکمیلی روی آن انجام نشده است، یا جوهری را که هرگز برای سیلیکون طراحی نشده است، اصلاح نمیکند. اگر چسبندگی پس از تمیزکاری صحیح، اندازهگیری رنگ تأیید شده و یک چرخه کامل پخت، از بین برود، مشکل در مراحل قبل از تزئین است - معمولاً ترکیب، سیستم رهاسازی یا چرخه قالبگیری. به [مراجعه کنید] سیلیکون پخت شده با پلاتین در مقابل پراکسید برای اینکه چگونه خود سیستم پخت، رفتار سطح را تغییر میدهد.
قبل از مشخص کردن نوع عملیات، چهار نکته باید مشخص شود: هندسه قطعه و اینکه آیا سطح چاپ فرورفته یا منحنی است،, ترکیب و بارگذاری پرکننده آن, اینکه آیا گردش کار به صورت درون خطی است یا دستهای، و استاندارد دوامی که چاپ باید حفظ کند. بدون مورد آخر، هیچ راهی برای قضاوت در مورد اینکه آیا ارزانترین روش، روش کافی نیز هست یا خیر، وجود ندارد.
و اگر قرار باشد تزئینات سالها در برابر سایش مقاوم باشند تا اینکه در همان ابتدا از تست نوار چسب سربلند بیرون بیایند، پاسخ صادقانه این است که هیچ پیشپردازشی به خودی خود این شکاف را پر نمیکند - سوال این میشود که آیا راهنما باید چاپ و روکش شود، یا قالبگیری و حکاکی شده در عوض. ببینید پرداختها و پوششهای سطحی سیلیکونی صفحه کلید برای آنچه روی جوهر قرار میگیرد.
منابع
- دادههای انرژی سطحی برای پلیدیمتیلسیلوکسان — هاروارد SEAS، مقادیر انرژی سطحی را برای PDMS گردآوری کرد
- ASTM D2578-23، کشش خیس شدن فیلمهای پلیاتیلن و پلیپروپیلن — ASTM International، بهروزرسانیشده در مارس ۲۰۲۳
- استاندارد ملی ایران، شماره ۸۲۹۶:۲۰۰۳، پلاستیکها - فیلم و ورق - تعیین کشش خیسشوندگی — ایزو، نسخه فعلی
- استفاده از ماژیکهای تست ACCU DYNE برای اندازهگیری انرژی سطح زیرلایه — روش، روش و دقت ±۲ دین بر سانتیمتر
- اصلاح آبدوستی سطح سیلیکونی با پلاسمای فشار اتمسفری — مطالعهی داوریشده توسط همتا، بازیابی آبگریز سیلیکون عملآوریشده
- اصلاح سطح پلیمرها با استفاده از عملیات پلاسما — NIH PMC، بررسی فعالسازی و پیری در سال ۲۰۲۴
- پرایمر برای لاستیک سیلیکونی — Wacker Chemie AG، شیمی پرایمر واکنشی سیلان و سیلوکسان
- راهنمای کاربرد پرایمر لاستیک سیلیکونی مایع Lord IMB — پارکر هانیفین، شرایط پس از پخت
- پیش تصفیه سطح با پلاسما — گروه سابرین، محدودیتهای هندسی، قوس الکتریکی و عملیات بیش از حد
- پیشتیمار کرونا، پلاسما و شعله برای عملیات سطحی پلاستیکها — صنایع انرکان، مقاله فنی
- ASTM D3359-23، چسبندگی درجهبندی شده با استفاده از تست نوار چسب — ASTM International، بهروزرسانیشده در مارس ۲۰۲۳
- ISO 2409:2020، رنگها و جلاها - آزمون برش عرضی — ایزو، نسخه فعلی
- رویکردهای مبتنی بر پلاسما برای اصلاح سطح لاستیک سیلیکونی — دانشگاه کوئینز بلفاست، زاویه تماس ۱۱۷ درجه تا کمتر از ۵ درجه پس از پلاسمای اکسیژن
- طول عمر درمان با پلاسما و درمان کرونا چقدر است؟ — تانتک، ماندگاری بر اساس خانواده پلیمری
- چرا درمان کرونا با گذشت زمان از بین میرود؟ — نرخ واپاشی رنگ روی فیلم
- مشخصات فنی دستگاه تصفیه پلاسمای اتمسفری SpinTEC — تانتک، عرض درمان، سرعت خط، مصرف برق و هوا
- فعالسازی با پلاسما — پلاسما.کام, ، عرضهای تصفیه نازل منتشر شده
- پلاسمای فشار اتمسفری — فرانهوفر IFAM، برق و هوای فشرده به عنوان تنها ورودیها