بیشتر مشکلات چاپ روی سیلیکون از چاپخانه شروع نمیشوند. آنها زمانی شروع میشوند که خریدار طرحی را ارسال میکند که برای یک قطعه ABS یا PP تأیید شده است و فرض میکند که همان مسیر تزئین اعمال میشود. در حالی که اینطور نیست. برای چاپ روی سیلیکون به جوهری نیاز دارید که با زیرلایه پیوند عرضی برقرار کند، سطحی که تمیز یا فعال شده باشد، و یک مرحله پخت که به اندازه کافی طولانی نگه داشته شود تا جوهر واکنش خود را تمام کند.
این نقص به ندرت در اولین محصول قابل مشاهده است. نمونه پذیرفته میشود، PO قرار میگیرد و چاپ پس از خروج از فر درست به نظر میرسد. چیزی که هشت تا دوازده هفته بعد خود را نشان میدهد، رانش است: لبهها در امتداد شعاع بلند میشوند، رنگ پس از شستشو در ماشین ظرفشویی کدر میشود، لوگوها در جایی که قطعه کشیده میشود، ترک میخورند. تا آن زمان، ابزار، طرح و قیمت ثابت شدهاند.
اینگونه است که ما مرزها را روی خط خودمان تعیین میکنیم، و نقاط کنترل در واقع کجا قرار میگیرند.
خلاصه اجرایی
- فقط جوهرهای سیلیکونی دو جزئی (کاتالیز شده با پلاتین یا پراکسید) پیوند پایداری روی سیلیکون خشک شده تشکیل میدهند - حلال، UV و جوهرهای استاندارد روی سطح قرار میگیرند و جدا میشوند.
- آمادهسازی سطح اختیاری نیست: بقایای رهاسازی قالب و نشت سیلوکسان با وزن مولکولی کم، دو علت شایع “جوهر خوب، چسبندگی بد” هستند.”
- دوام چاپ در فر تعیین میشود، نه در دستگاه چاپ - جوهری که به خوبی خشک نشده باشد، چسبناک میماند، گرد و غبار به خود میگیرد و هفتهها پس از ارسال، در آزمایشهای کراس هچ رد میشود.
چرا جوهرهای استاندارد به سیلیکون نمیچسبند؟
زیرا انرژی سطحی سیلیکون برای خیس کردن آن توسط جوهر بسیار کم است. لاستیک سیلیکونی خشک شده حدود 20 تا 24 میلی نیوتن بر متر است. جوهرهای پایه حلال و UV برای خیس کردن زیرلایهها فرموله شدهاند. ۳۸–۴۴ دین محدوده. دانههای جوهر، روی آن قرار میگیرند و فقط با نیروی مکانیکی نگه داشته میشوند - که یک قسمت انعطافپذیر، اولین باری که کشیده یا تا میشود، آن را از بین میبرد.
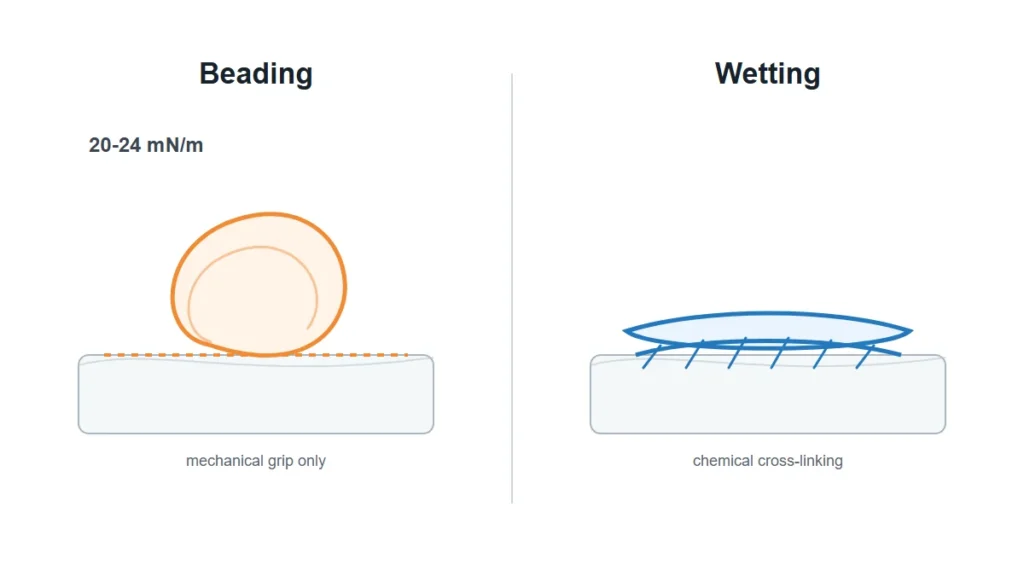
جوهرهای سیلیکونی دو جزئی (سیستمهای نوع SE و SI که اکثر دکوراتورها استفاده میکنند) این مشکل را به صورت شیمیایی حل میکنند. جوهر یک پلیمر سیلیکونی با رنگدانه است؛ کاتالیزور در طول پخت حرارتی، پیوندهای عرضی را به سطح زیرلایه هدایت میکند. پیوند کووالانسی است، نه چسب. به همین دلیل است که قانون صنعت پابرجاست: هیچ چیز به جز سیلیکون به سیلیکون نمیچسبد.
دلیل دومی هم وجود دارد که مهندسان این موضوع را دست کم میگیرند. چسبندگی جوهر معمولاً به عنوان یک مشکل خط تزئین در نظر گرفته میشود، بنابراین پس از طراحی قطعه مشخص میشود. اما سیستم پخت خود قطعه - LSR پخت پلاتینیومی در مقابل HCR پخت پراکسیدی - ظاهر سطح را هنگام رسیدن به دستگاه چاپ تغییر میدهد. قطعات پخت پراکسیدی حاوی محصولات جانبی پخت هستند؛ قطعات پخت پلاتینیومی حاوی مهارکنندههایی از مکانهای واکنش نداده هستند. هیچکدام نقص محسوب نمیشوند. هر دو رفتار جوهر را تغییر میدهند. در مورد چگونگی فرموله کردن شیمی جوهر برای این زیرلایهها بیشتر بخوانید. فرمولاسیون جوهر چاپ سیلیکونی.
چه آمادهسازی سطحی واقعاً چسبندگی را تغییر میدهد؟
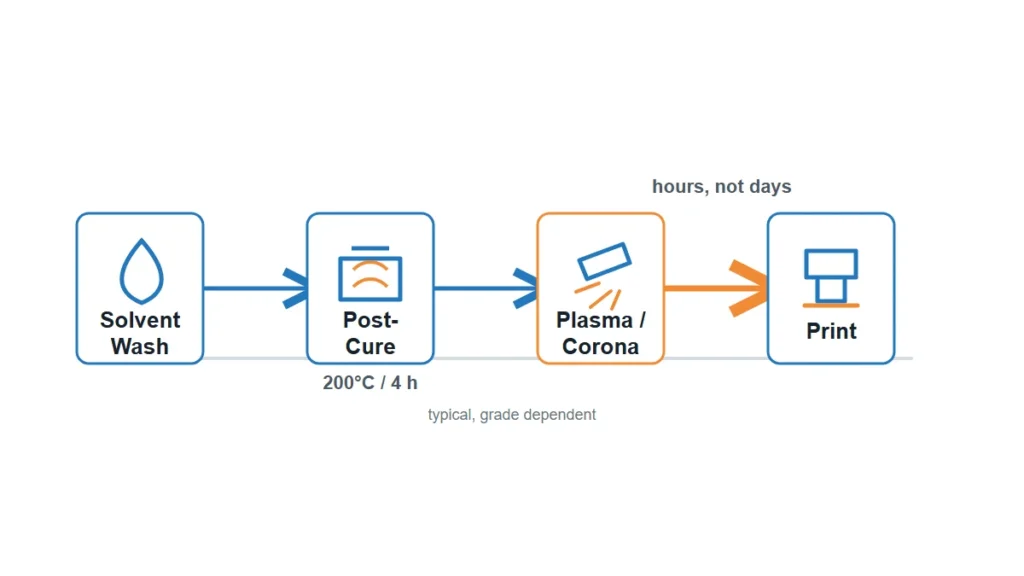
در بیشتر موارد، شاهد تغییرات بیشتری نسبت به فعالسازی هستیم. توالی کامل - شستشوی حلال، پخت تکمیلی، فعالسازی و انتخاب پرایمر - در ادامه پوشش داده شده است. پیش تصفیه سطح سیلیکون.
جدایش قالب و باقی مانده از عملیات قالب گیری
قطعاتی که با عامل جداکننده از قالب خارج شدهاند، دارای یک فیلم انتقال هستند که هیچ جوهری از آن عبور نمیکند. یک پاککننده IPA یا الکل، روغنهای جابجایی را پاک میکند اما نه یک عامل جداکننده سیلیکونی. اگر قطعه با عامل جداکننده تولید شده باشد، مرحله تزئین قبل از چاپ نیاز به شستشوی حلال و خشک شدن کامل دارد و این مرحله باید در مسیر چاپ نوشته شود - نه اینکه به اپراتور واگذار شود.
مراحل پس از پخت و نشت روغن
سیلوکسان با وزن مولکولی پایینِ پخت نشده، به مرور زمان به سطح مهاجرت میکند. روی قطعهای که این نشتی را دارد چاپ کنید و جوهر روی لایهای که هنوز در حال حرکت است، خشک میشود. عملیات پسپخت (معمولاً ۲۰۰ درجه سانتیگراد به مدت ۴ ساعت، بسته به درجه و ضخامت دیواره) این مواد فرار را از بین میبرد. برای قطعات در تماس با مواد غذایی و پزشکی، عملیات پسپخت از قبل لازم است. برای قطعات صنعتی اغلب برای صرفهجویی در زمان پخت در فر، از آن صرف نظر میشود و این تصمیم بیسروصدا به یک مشکل چسبندگی چاپ تبدیل میشود.
فعالسازی پلاسما یا کرونا
فعال سازی انرژی سطح را افزایش میدهد تا جوهر به طور یکنواخت خیس شود. این روش جواب میدهد، اما ماندگاری خاصی دارد - اثر آن در عرض چند ساعت و گاهی چند دقیقه روی مقاطع نازک از بین میرود. اگر قطعات فعال شده قبل از چاپ، یک شب در کیف دستی بمانند، شما هزینه عملیات را پرداخت کردهاید و آن را از دست دادهاید. توالی عملیات از خود عملیات مهمتر است.
آغازگرها
یک پرایمر یک لایه پیوند ایجاد میکند که در آن فعالسازی غیرعملی است - فرورفتگیهای عمیق، هندسه پیچیده، مجموعههای بستر مختلط. مزیت این کار، یک مرحله اضافی فلش آف و یک متغیر دیگر برای کنترل در تولید انبوه است.
کدام روش چاپ با هندسه قطعه متناسب است؟
انتخاب روش بر اساس هندسه و جزئیات اثر هنری انجام میشود، نه بر اساس ترجیح.
| روش | بهترین تناسب | محدودیت جزئیات | رنگها | محدودیت اصلی |
|---|---|---|---|---|
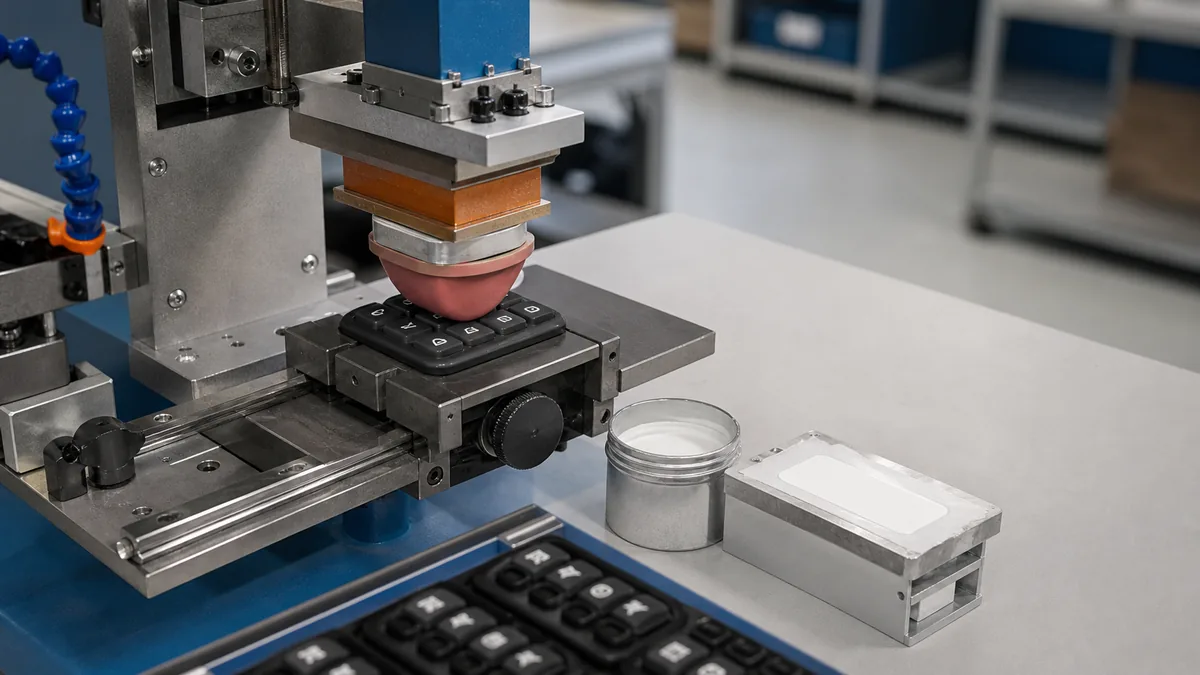
| چاپ پد | سطوح منحنی، فرورفته و نامنظم؛ لوگوهای کوچک روی صفحه کلید، کلاه، مچبند | صفحات لیزری ظریف با عمق حکاکی ۳۵ تا ۵۰ میکرومتر، بهترین شفافیت را بدون پاشش جوهر ارائه میدهند. | یک عدد در هر بار عبور؛ امکان خیس روی خیس | جوهر سیلیکونی تمایل به چسبیدن به پد دارد؛ نیاز به تمیز کردن مکرر پد دارد |
| چاپ صفحه نمایش | سطوح صاف یا با انحنای ملایم؛ بلوکهای جامد بزرگتر، حصیر، ورق | متوسط - تعداد مش، ضخامت فیلم را تعیین میکند | یک عدد برای هر کارت، وابسته به ثبتنام | رسوبات ضخیم در اثر کشش ترک میخورند؛ انتخاب توری، پوشش را در مقابل انعطافپذیری از بین میبرد |
| انتقال حرارت / انتقال سیلیکون | آثار هنری تمام رنگی، گرادیانها، لوگوهای چند رنگ | بالا | رنگ کامل در یک برنامه | هزینه واحد بالاتر؛ ابزار فیلم و پرس، زمان تولید را افزایش میدهند |
| حکاکی لیزری | علائم دائمی، شماره سریالها، کدهای تاریخ | خیلی خوب | هیچکدام - فقط کنتراست تُنها | بدون رنگ؛ کنتراست به میزان رنگدانه موجود در ترکیب پایه بستگی دارد |
| برش مجدد / قالب گیری شده | لوگوهایی که باید کاملاً از چاپ دوام بیاورند | درشت - کشش و شعاع محدود | هیچ کدام | قفل شدن در ابزار؛ هیچ تغییری در طرح پس از برش قالب ایجاد نمیشود |
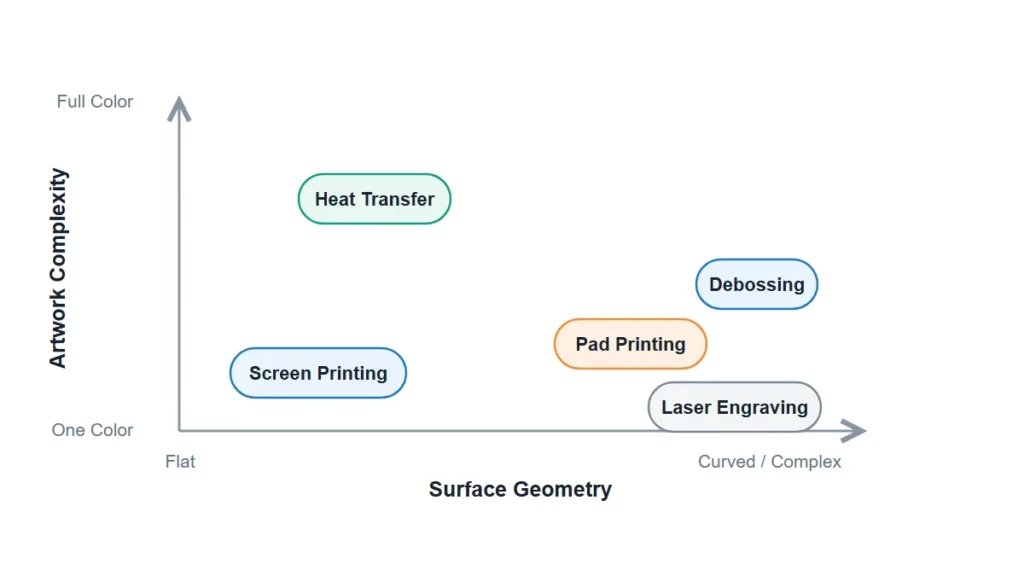
برای جزئیات سطح فرآیند در مورد رایجترین مسیرها، به چاپ پد, چاپ صفحه سیلیکونی و چاپ انتقال سیلیکون. برای علامتگذاری دائمی بدون جوهر، به حکاکی لیزری سیلیکون.
یک قضاوت که ارزش بیان ساده دارد: اگر چاپ روی سطحی قرار گیرد که مرتباً خم میشود - یک تای پیشبند، یک مچبند، یک صفحهکلید - یک ویژگی قالبگیری شده یا برجستهکاری شده از هر نوع چاپ شدهای بیشتر عمر میکند. ما آن را توصیه میکنیم، حتی اگر یک خط تزئینی را از نقل قول حذف کند.
چگونه جوهر سیلیکون را بدون پخش شدن مخلوط و خشک کنیم؟
جوهر سیلیکونی دو جزئی در دستگاه چاپ مخلوط میشود، معمولاً حدود کاتالیزور 10% بر اساس وزن جوهر، و رقیقکنندهای برای رسیدن به ویسکوزیته چاپ اضافه میشود - بسته به رنگ و روش، از 10% تا 70% متغیر است. این محدوده اولین جایی است که تغییرات دستهای به دسته دیگر وارد میشود. اپراتوری که رقیقکننده را با چشم برای رفع مشکل دستگاه چاپ تنظیم میکند، ضخامت فیلم، کدورت و رفتار پخت را نیز تغییر میدهد.
جوهر پس از کاتالیز شدن، یک عمر مفید (pot life) دارد. جوهری که پس از آن نقطه در لیوان باقی بماند، هنوز چاپ میکند و هنوز هم درست به نظر میرسد - فقط ضعیفتر میشود. این رایجترین دلیل چاپهایی است که از بازرسی بصری عبور میکنند و یک هفته بعد در تست نوار رد میشوند.
خشک شدن با حرارت انجام میشود، نه با هوا خشک. دمای پنجرههای فر معمولی تقریباً ۱۳۵ تا ۲۰۰ درجه سانتیگراد است و زمان ماندگاری به جرم قطعه و چگالی زیرلایه بستگی دارد. قطعات با دیواره ضخیم یا قطعاتی که پر از مواد مختلف هستند، گرما را به آرامی جذب میکنند؛ سطح جوهر مدتها قبل از تکمیل اتصال به دما میرسد.
| نقطه کنترل | چه مواردی را باید در برگه فرآیند اصلاح کرد | اگر منحرف شود چه اتفاقی میافتد؟ |
|---|---|---|
| نسبت کاتالیزور | وزن شده، نه با چشم؛ برای هر دسته ثبت شده است | جوهر کم کاتالیزور نرم میماند و ساییده میشود |
| نازکتر % | محدوده قفل شده برای هر رنگ و هر روش | ضخامت و کدورت فیلم بین شیفتها تغییر میکند |
| عمر مفید | لیوانهای جوهر با مهر زمان، قانون دور انداختن | چاپها خوب به نظر میرسند، چسبندگی دیرتر از بین میرود |
| دمای فر / مدت زمان نگهداری | با یک پروب روی قطعه تأیید شده است، نه با نقطه تنظیم فر | فقط پخت سطحی؛ پیوند هرگز کامل نمیشود |
| خنکسازی و انباشتگی | قبل از لانه سازی کاملاً خنک شود | مسدود کردن، انتقال چاپ، بلند کردن لبه |
چرا چاپ هفتهها پس از ارسال خراب میشود، نه در همان لحظه اول؟
زیرا مکانیسمهایی که چاپ روی سیلیکون را از بین میبرند، تجمعی هستند و اولین بازرسی محصول، یک بررسی اجمالی است.
سه الگو بیشتر آنچه را که به ما برمیگردد، توضیح میدهند:
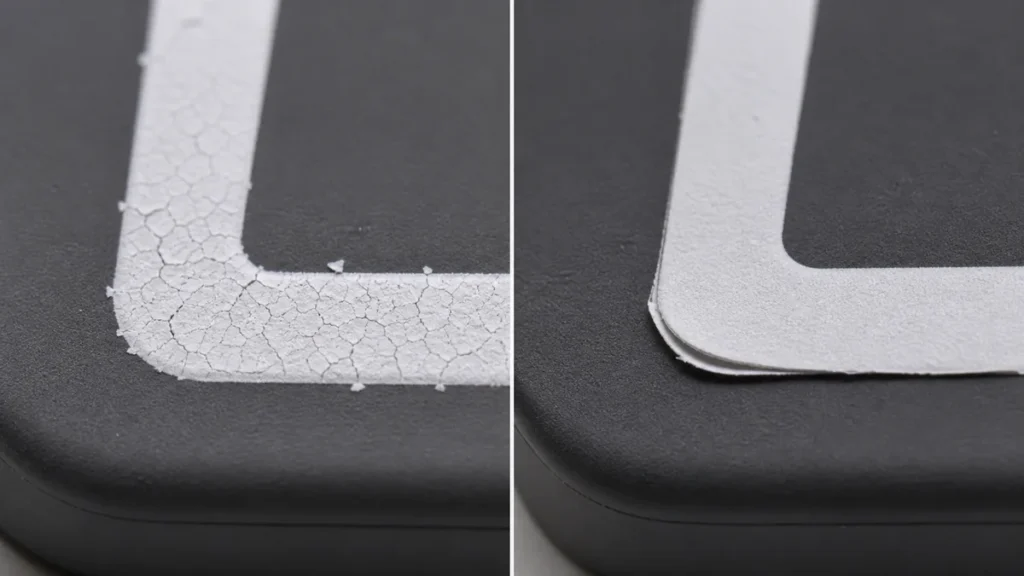
روغن زیر جوهر نشت کرده است. سیلوکسان با وزن مولکولی کم باقی مانده پس از ارسال قطعه، به حرکت خود ادامه میدهد. این ماده راه خود را به سطح مشترک باز میکند و قطعه چاپ شده را از زیر بلند میکند - معمولاً از لبهها و شعاعهایی که فیلم نازکتر است شروع میکند.
ترک خوردگی کششی. یک لایه جوهر خشکشده، سفتتر از زیرلایه زیرین خود است. در جایی که کشیدگی زیاد و تکرار میشود، لایه جوهر ابتدا به صورت عنکبوتی ترک میخورد و سپس پوسته پوسته میشود. رسوبات ضخیمتر زودتر ترک میخورند، به همین دلیل است که غریزه “چاپ سنگینتر برای پوشش بهتر” نتیجه معکوس میدهد.
چرخه شستشو و سایش. قرار گرفتن در معرض ماشین ظرفشویی ترکیبی از گرما، مواد شوینده قلیایی و تماس مکانیکی است. طرحی که 50 چرخه را پشت سر میگذارد، میتواند در 200 چرخه از بین برود. خریداران محصولات آشپزخانه و کودک به ندرت تعداد چرخهها را مشخص میکنند و تأمینکنندگان به ندرت داوطلب میشوند.
تیمها در این مورد اشتباه قضاوت میکنند زیرا دروازه پذیرش در نقطه زمانی اشتباهی قرار دارد. نمونه هرگز ریسک نبود؛ بخش ۹۰ روزه ریسک بود. در محصولاتی که این موضوع مهم است، ما مشخص میکنیم که چه چیزی باید قبل از استعلام قیمت، چاپ شود، نه بعد از آن. مرتبط: چگونه مطمئن شویم چاپ لوگو روی سیلیکون کنده نمیشود.
آزمایش چسبندگی و معیارهای پذیرش
یک مشخصات چاپ بدون روش آزمایش، مشخصات نیست. اینها بررسیهایی هستند که یک معیار پذیرش واقعی را از یک نظر جدا میکنند.
| تست | چه چیزی را شکار میکند؟ | نکات کاربردی |
|---|---|---|
| آزمایش نوار هاشور متقاطع (ASTM D3359) | خشک شدن ناقص، سطح آلوده | سریع، مخرب، اجرا در هر دسته روی مقاطع مسطح |
| تست مالش / خمره | فیلم ضعیف و پخت ناقص | چرخهها و بار را تعریف کنید، در غیر این صورت نتایج قابل مقایسه نیستند |
| مالش با حلال (IPA) | سطح جوهر زیر پخت | نرم شدن جوهر نشان دهنده پیوند عرضی ناقص است |
| آزمون چرخه کششی | سختی فیلم در مقابل کشیدگی زیرلایه | ضروری برای مچبند، پیشبند، و صفحهکلید |
| چرخه شستشو / اتوکلاو | خرابی سرویس در دراز مدت | تعداد چرخهها و دما را از قبل مشخص کنید |
آزمایش را بعد از پخت کامل و خنک شدن انجام دهید، نه بعد از خروج از فر. یک قطعه داغ در آزمایشها قبول میشود، در حالی که دو ساعت بعد خراب میشود.
چه جزئیات هنری و طراحی، بازده چاپ را تغییر میدهند؟
آثار هنری بیشتر از آنچه اکثر خریداران انتظار دارند، ضایعات سیلیکون را افزایش میدهند، زیرا زیرلایه کارهایی انجام میدهد که کاغذ و پلاستیک انجام نمیدهند.
کار با خطوط ظریف توسط رفتار فیلم جوهر و انعطافپذیری زیرلایه محدود میشود، نه توسط وضوح صفحه. خطوط بسیار نازک و متنهای کوچک معکوس شده یا پس از چند هزار بار چاپ پر میشوند یا از بین میروند. روی سیلیکون تیره یا رنگی، پوشش مات معمولاً به یک زیرلایه سفید نیاز دارد که باعث ایجاد یک جای خالی، ریسک ثبت و ضخامت فیلم میشود - همان ضخامتی که تحت کشش ترک میخورد.
تطابق رنگ، شکاف تکرارشونده دیگری است. یک رنگ تایید شده توسط پنتون روی یک تراشه سفید، به طور یکسان روی یک زیرلایه رنگی تولید نمیشود؛ رنگ پایه نتیجه را تغییر میدهد. با ترکیب تولید واقعی و سختیسنج واقعی مطابقت دهید، نه با یک تراشه مرجع. تغییرات کوچک در سختی قطعه، چیدمان جوهر را به اندازهای تغییر میدهد که رنگ درک شده را تغییر دهد.
بافت سطح نیز مهم است. یک سطح مات یا طرحدار، جوهر را به طور متفاوتی نسبت به یک سطح براق نگه میدارد، و خود بافت میتواند جایگزینی برای چاپ باشد، جایی که برندسازی باید دائمی باشد - ببینید پردازش الگوی سطح محصول سیلیکونی و عملیات سطحی و دوام بافت.
برای محدودیتهای دکوراسیون خاص کاربرد، به [موارد زیر] مراجعه کنید. تکنیکهای چاپ و برچسبگذاری صفحهکلید سیلیکونی و تشکهای سیلیکونی با آرمهای چاپ شده.
جایی که مرزها قرار دارند
چاپ روی سیلیکون قابل کنترل است، اما نقاط کنترل در مراحل قبل از چاپ قرار دارند: سیستم پخت مرکب، پس از پخت، سیاست عامل رهاساز، پنجره فعالسازی برای چاپ، انضباط کاتالیزور و تأیید کوره. اگر این موارد را اصلاح کنید، انتخاب روش به یک تصمیم هندسی ساده تبدیل میشود. اگر آنها را باز بگذارید، هیچ برند جوهری کار را نجات نمیدهد.
چیزی که نمیتوانیم به طور کلی به آن پاسخ دهیم، دوام است، زیرا دوام با شرایط سرویس تعریف میشود، نه با جوهر. لوگوی دستبند، علامت پزشکی اتوکلاو شده و پیشبند قابل شستشو در ماشین ظرفشویی، سه مشخصات متفاوتی هستند که در یک نقاشی یکسان به نظر میرسند.
برای ارائه پیشنهاد یا مهندسی یک مسیر تزئین، به پنج چیز نیاز داریم: ترکیب پایه و سیستم پخت (LSR/HCR، پلاتین یا پراکسید)، سختیسنج قطعه و رنگ زیرلایه، اثر هنری در قالب برداری با کوچکترین عرض خط مشخص شده، شرایط سرویسی که چاپ باید از آن عبور کند (چرخههای شستشو، استریلیزاسیون، سایش، UV) و هرگونه تنظیم تماس در محدوده (FDA 21 CFR 177.2600, ، LFGB، USP کلاس VI). بدون شرایط سرویس، هرگونه وعده چسبندگی حدس و گمان است.
منابع
- انحراف از رابطه خطی بین استحکام چسبندگی و انرژی آزاد سطح روی یک سطح با انرژی کم - نتایج در Surfaces and Interfaces، Elsevier، 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- هیدروسیلیلاسیون کاتالیز شده با پلاتین در شیمی پلیمر - پلیمرها (مرور)، به میزبانی PubMed Central / NIH، 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- پیش تصفیه لاستیکهای سیلیکونی مایع برای حذف سیلوکسانهای فرار - تحقیقات شیمی صنعتی و مهندسی، انجمن شیمی آمریکا. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel-und Futtermittelgesetzbuch (LFGB)، متن قانونی کامل - وزارت دادگستری فدرال آلمان، Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- <88> آزمایشهای واکنشپذیری بیولوژیکی، درونتنی (براساس کلاس ششم USP) — فارماکوپه ایالات متحده. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- روش آزمون استاندارد برای کشش ترشوندگی فیلمهای پلیاتیلن و پلیپروپیلن، D2578-23 — ASTM International، نسخه فعال فعلی. https://store.astm.org/d2578-23.html
- روشهای استاندارد آزمایش برای ارزیابی چسبندگی با استفاده از تست نوار، D3359-23 - ASTM International، نسخه فعال فعلی. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 اقلام لاستیکی در نظر گرفته شده برای استفاده مکرر - قانون الکترونیکی مقررات فدرال ایالات متحده، عنوان 21 اصلاح شده در 07/23/2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600