La plupart des acheteurs nous envoient un fichier STEP et attendent un prix. Ce qu'ils veulent vraiment savoir, c'est si la pièce est réalisable, avec quelles tolérances et dans quel délai. Ces trois réponses ne se trouvent pas dans la géométrie, mais dans les notes, généralement absentes du fichier.
Nous citons pièces en silicone sur mesure Chaque semaine, le constat est le même : les fichiers de conception incomplets pour les pièces en silicone sur mesure ne posent pas de problème lors de l’établissement du devis. Le problème survient dès la première pièce, une fois l’acier usiné. À ce stade, la décision ne vous appartient plus. Il faut modifier l’outillage, refaire le devis ou opter pour un nouvel insert.
Voici le dossier demandé et les décisions attendues pour chaque dossier. Ce dossier est identique, qu'il s'agisse d'une cuillère pour bébé, d'un tapis de cuisine, d'un joint industriel ou d'un insert moulé. Seul le niveau de risque varie.
Les valeurs numériques présentées dans cet article (bandes de retrait, tolérances initiales, programmes de post-cuisson, limites de décalage des inserts) proviennent de nos propres outillages et des premiers essais réalisés dans le cadre de nos programmes d'outillage silicone sur mesure, développés en interne depuis 2012, et non d'un tableau publié. Les normes et réglementations citées sont listées dans la section « Sources » à la fin de l'article.
Résumé exécutif
- La géométrie est la partie la moins chère du package. Un fichier STEP indique si la forme existe. La dureté, le système de polymérisation, la référence de couleur et la conformité sont les éléments qui déterminent le prix, le temps de cycle et la documentation.
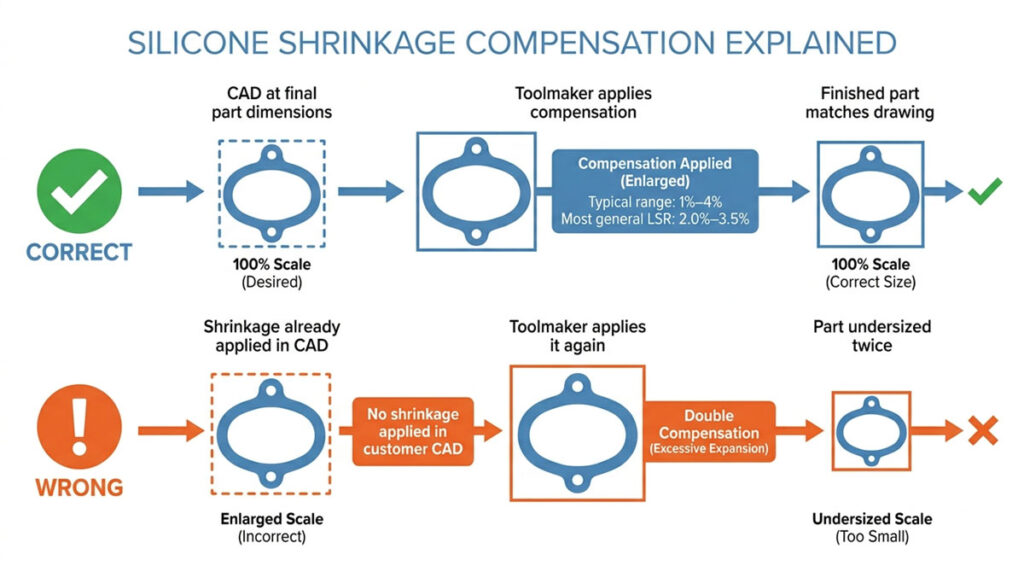
- L'indemnisation pour le retrait revient à celui qui découpe l'acier. Appliqué dans la CAO, ce 1%–4% supprime le seul levier restant après les premiers tirs, et la pièce sort sous-dimensionnée à deux reprises.
- Une tolérance très serrée représente le trait le plus coûteux sur un dessin. Le coût réside dans l'inspection et la mise au rebut, et non dans la cavité. Une classe générale complétée par une courte liste critique surpasse la classe M2 presque systématiquement.
- Le risque est lié à la gamme de produits ; la liste des fichiers, elle, ne l’est pas. Les programmes pour bébés et cuisines échouent aux tests de conformité et d'approbation des couleurs. Les programmes industriels échouent aux tests de classe de tolérance et d'insertion des données.
- Rien de ce qui précède n'est inhabituel comme demande. Il s'agit d'une simple révision de dessin, et c'est moins cher qu'une modification d'outil.
Un dossier incomplet n'arrête pas un projet. Il permet de le poursuivre en se basant sur des hypothèses. L'outil est conçu selon la valeur qui nous semblait la plus probable, le premier prototype est comparé aux spécifications convenues de chaque partie, et la correction est apportée après la découpe de l'acier. C'est tout l'intérêt de consacrer un après-midi à la préparation des fichiers avant de les envoyer. Une révision de dessin vous coûte un après-midi. Refaire une cavité, insérer un nouvel insert ou effectuer un test de conformité supplémentaire engendre des coûts imprévus et prennent généralement des semaines.
Que doivent contenir les fichiers de conception pour les pièces en silicone sur mesure ?
Six éléments. Moins, et quelqu'un devra deviner pour vous, et cette supposition finira par se retrouver dans l'acier.
| Déposer | Format préféré | Décision, elle ferme | Besoin d'un devis ferme ? |
|---|---|---|---|
| Modèle 3D | STEP (AP242 de préférence, AP214 accepté) ou SolidWorks/Fusion natif | Géométrie des cavités, nombre de cavités, faisabilité DFM | Oui |
| Dessin 2D | PDF plus DWG ou DXF | Qu’est-ce qui sera accepté lors de l’inspection ? | Oui |
| Note sur les matériaux et les procédés | Cartouche de dessin ou formulaire de demande de prix | Composé, dureté, système de durcissement, post-cuisson | Oui |
| Référence couleur | Code Pantone ou RAL, plus puce physique | Base d'approbation des mélanges-maîtres et des couleurs | Oui, pour les parties colorées |
| œuvre d'art de marquage | AI, EPS ou PDF vectoriel, polices vectorisées | Méthode d'impression, système d'encre, taille de l'écran ou du tampon | Oui, si imprimé ou gravé |
| Données d'insertion ou de pièce d'accouplement | STEP plus dessin, matériau indiqué | Ajustement surmoulé, voie d'adhérence, marques de contrôle | Oui pour les pièces surmoulées |
Un fichier STL seul permet d'évaluer la faisabilité et d'estimer approximativement la gamme d'outillage. Rien de plus. Un maillage, quant à lui, ne présente ni rayons de courbure précis ni définition nette des parois fines ; or, ce sont précisément ces deux caractéristiques qui déterminent si le rebord risque de se déchirer lors du démoulage.
Quel fichier présente généralement des défaillances, par famille de produits ?
Les six éléments ci-dessus sont constants. Celui qui est omis est prévisible et dépend de ce que vous préparez.
| Famille de produits | Fichier le plus souvent manquant ou endommagé | Ce que cela coûte quand cela manque | classe de tolérance typique |
|---|---|---|---|
| Articles pour bébés et alimentation (bavoirs, cuillères, assiettes, anneaux de dentition) | Déclaration de conformité et échantillon de couleur physique | Mauvaise famille de composés, nouveaux tests, nouvelle approbation de la couleur après outillage | M3, avec M2 sur les lèvres d'aspiration et les dispositifs d'étanchéité |
| Ustensiles de cuisine et de pâtisserie (tapis de cuisson, spatules, récipients, couvercles) | Conditions de service et dureté avec tolérance | Composé qui ne résiste pas à la température du four ou dont la prise en main est désagréable. | M3 à M4 |
| Pièces industrielles (joints, joints d'étanchéité, claviers, tubes, œillets) | Dessin 2D avec une classe de tolérance spécifiée et données insérées | Modification de l'outil après la première utilisation ; fuite ou défaut d'ajustement en service | M2, M1 uniquement sur les diamètres d'étanchéité |
| Articles promotionnels et de marque (bracelets, étiquettes, étuis) | Illustration vectorielle avec polices de caractères contourées et code Pantone par élément | Réimpression, décollement de l'encre, dérive de couleur visible entre les lots | M3 à M4 |
| Moules et géométrie de démoulage exigeante | Modèle 3D aux dimensions finales, plus une note de démoulage | Lèvres déchirées, caries piégées, redessin de la cavité fendue | M3, serré uniquement sur les dimensions de la cavité fonctionnelle |
La conséquence pratique est que le prix d'une même ligne manquante varie selon la famille. produits en silicone pour bébé, Une tolérance générale assez large est généralement acceptable, tandis que la limite de conformité est non négociable. produits de cuisine en silicone, La note relative à la température de service détermine le composé avant même que la géométrie n'entre en ligne de compte. Sur un joint industriel, l'ordre est inversé.
Faut-il envoyer un fichier STEP, STL ou CAO natif ?
Envoyez le fichier STEP comme fichier de travail, le fichier CAO natif comme sauvegarde et le fichier STL uniquement comme référence visuelle. Exportez au format AP242 si votre logiciel de CAO le prend en charge : il s’agit du protocole actuel, capable de contenir des données de tolérance et d’annotation, et pas seulement la forme. Le format AP214 reste parfaitement utilisable ; le format AP203 perd la couleur.
| Format | Ce qui survit à l'exportation | Utilisez-le pour |
|---|---|---|
| ÉTAPE AP242 (ou AP214) | Corps solides, rayons exacts, structure d'assemblage, couleur ; AP242 contient également des informations PMI sémantiques et des tolérances. | Conception d'outils, usinage de cavités, analyse DFM |
| CAO native (SLDPRT, F3D) | Historique des fonctionnalités, paramètres modifiables | Modifications de conception conjointes pendant la phase de conception pour la fabrication (DFM) |
| IGES | Surfaces, parfois avec des interstices | Fichiers hérités uniquement ; prévoir un délai de réparation. |
| DWG / DXF | Profils et dimensions 2D | Découpe à l'emporte-pièce, profils d'extrusion, contours de joints |
| STL / 3MF | Coquille triangulée uniquement | Confirmation visuelle, prototypes imprimés |
Un détail souvent négligé par les ingénieurs : l’exportation en millimètres, un seul corps solide étanche par pièce, et l’origine sur une face de référence ou un axe de symétrie. Les fonctions supprimées et les corps de construction résiduels lors de l’exportation nous font perdre une journée de nettoyage avant même le début de la conception pour la fabrication (DFM).
Si vous hésitez encore entre le moulage et l'impression sur silicone, les limites géométriques diffèrent, préparez donc le fichier pour la méthode que vous comptez utiliser, et non pour les deux. Impression 3D en silicone Elle tolère des géométries que le moulage ne tolère pas, et inversement.
Que doit représenter le dessin 2D ?
Le modèle décrit la pièce. Le dessin technique précise les spécifications acceptables. Ce sont des documents distincts, et seul l'un d'eux est utilisé par le contrôle qualité.
Un dessin en silicone n'est pas un dessin en plastique dont on aurait simplement modifié la matière. La pièce se déforme lors de la mesure, certaines de ses dimensions varient sous la pression de serrage, et ses éléments les plus importants sont généralement les plus souples. Cela modifie donc le contenu du dessin.
- Des sections consacrées à chaque fonctionnalité. Vue en coupe de chaque lèvre d'étanchéité, transition de paroi, contre-dépouille et logement d'insert. L'épaisseur de paroi qui n'existe que dans le modèle est la cause la plus fréquente de questions relatives à la fabrication.
- Points de référence sur lesquels une partie molle peut être effectivement localisée. Choisissez une face rigide ou un bossage moulé. Une bride mince servant de référence A se déplacera dans le montage, et toutes les dimensions qui y sont rattachées hériteront de ce mouvement.
- Des dimensions basées sur ce qui est fonctionnel, et non sur tout. Chaque dimension indiquée sera mesurée et pourra être refusée. Surfaces d'ajustement, géométrie d'étanchéité, positionnement des perçages et dimensions globales : ces éléments nécessitent des valeurs numériques. Les rayons de courbure esthétiques, non.
- État libre ou fixé, indiqué explicitement. Pour les tubes, joints, membranes et couvercles, indiquez si la dimension s'applique sans contrainte ou dans un dispositif de fixation spécifique. Sans cette précision, un diamètre intérieur n'est pas une spécification.
- Un bloc de tolérance, et non des tolérances dispersées. Classe générale dans le bloc, une courte liste de dimensions critiques sur les vues et des dimensions de fermeture marquées de manière à être lues par rapport à la bande de fermeture.
- Un cartouche qui décrit le processus. Composition et procédé, dureté avec tolérance, système de polymérisation, post-polymérisation, référence couleur et conformité. Le dessin technique circule entre les services ; l’e-mail de demande de devis, lui, reste confidentiel.
- Marquage d'une œuvre d'art positionnée à partir d'un point de référence. L'emplacement, la taille et l'orientation du logo doivent figurer sur le dessin même si l'illustration est livrée sous forme de fichier vectoriel séparé.
- Unités, échelle, lettre de révision et date. En millimètres, sauf indication contraire, et une lettre de révision partagée avec le modèle et l'œuvre d'art.
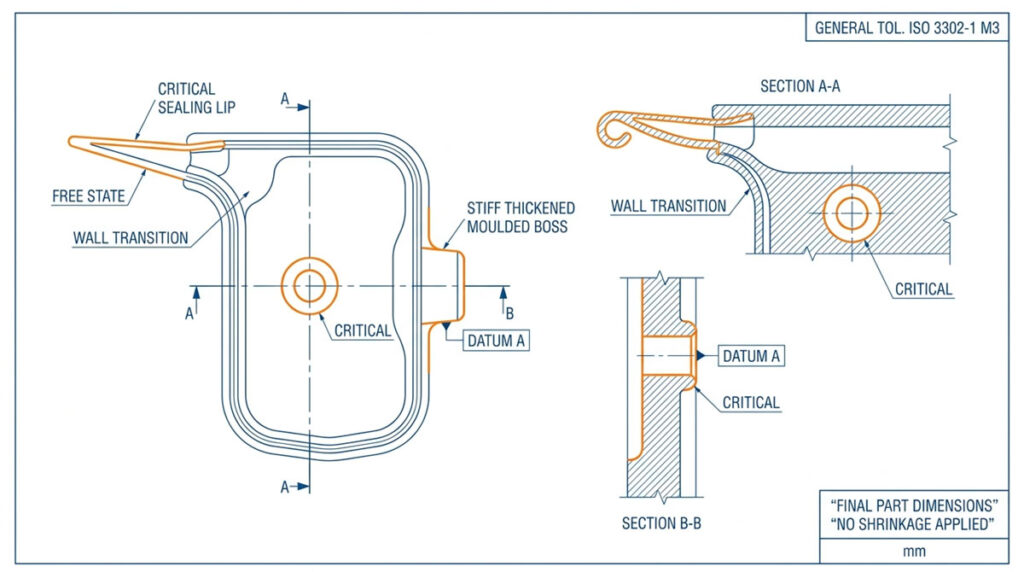
Ce qu'il faut omettre est presque aussi important. Le tolérancement géométrique complet d'une pièce en élastomère est perçu comme une gage de rigueur et se traduit par un coût, car les spécifications de planéité et de parallélisme définies pour le métal usiné ne peuvent être respectées sur un matériau qui se détend pendant des heures après le démoulage. Des tolérances de profil strictes sur les surfaces d'aspect ont le même effet. Si un élément n'est pas destiné à l'étanchéité, au positionnement ou à l'assemblage, il n'est pas nécessaire d'appliquer une tolérance plus stricte que celle de la classe générale.
Si vous possédez une maquette mais pas de plan, veuillez nous l'envoyer. Nous établirons un plan à partir de celle-ci, et une fois approuvé, il servira de référence pour le contrôle qualité de l'ensemble du projet. Il est impossible de procéder sans aucun plan, car le premier article sera alors évalué selon les accords conclus de chaque partie.
Pourquoi le modèle doit-il conserver les dimensions finales de la pièce ?
Parce que nous appliquons une compensation de retrait à l'acier, et si vous l'avez déjà appliquée, la pièce sera deux fois plus petite.
Le silicone se rétracte lors de sa polymérisation et à nouveau lors de la post-polymérisation. La plage réaliste se situe approximativement entre 1% et 4%, la plupart des grades LSR courants se situant entre 2,0% et 3,5% ; cette valeur est issue de la fiche technique du composé et d'essais, et non d'une règle empirique. Le retrait n'est pas uniforme. Le sens d'écoulement, l'épaisseur locale des parois, la position de l'injection, la température du moule et la présence d'un insert de retenue influent tous sur ce retrait.
C’est l’élément que les équipes sous-estiment le plus souvent. Un concepteur ayant principalement travaillé avec des thermoplastiques suppose que le retrait est une simple valeur appliquée lors de la CAO, car c’est effectivement le cas dans de nombreux processus de fabrication de plastiques. Dans le cas du silicone, l’appliquer en amont nous empêche de l’ajuster ultérieurement. Une lèvre d’étanchéité de 0,4 mm sur une pièce de dureté 40 Shore A se comporte très différemment de la même lèvre à 60 Shore A, et la compensation dépend du matériau, et non du dessin.
Le dessin doit indiquer la dimension à mesurer sur la pièce finie après post-cuisson, par exemple après 4 heures à 200 °C lorsque la présence de composés volatils est importante. Nous nous occupons du reste. conception de moule.
Quelle classe de tolérance devez-vous spécifier : M1, M2 ou M3 ?
Utiliser ISO 3302-1 comme classe générale et réserve des tolérances strictes à une courte liste de caractéristiques fonctionnelles.
| Classe | Là où il gagne son coût | Ce qu'elle exige de nous |
|---|---|---|
| M1 | Diamètres d'étanchéité précis, interfaces ajustées avec précision | Outillage de précision, plage de processus étroite, taux de rebut et de contrôle plus élevés |
| M2 | Joints techniques, claviers, inserts adaptés | Cible pratique pour les pièces personnalisées fonctionnelles |
| M3 | Géométrie de la cuisine, du bébé et du consommateur | Valeur par défaut efficace pour les dimensions non critiques |
| M4 | Grandes pièces moulées où l'ajustement n'est pas déterminé par les dimensions | Classe moulée la plus lâche ; mieux vaut le préciser que de laisser les choses en blanc. |
Deux limites figurant dans le tableau ci-dessus sont toutes deux mal indiquées sur les plans que nous recevons.
Premièrement, les classes M s'appliquent uniquement aux produits moulés. Les profilés extrudés et les longueurs coupées sont classés séparément dans la norme ISO 3302-1. Classes E (E1–E3), un dessin d'extrusion doit donc indiquer une classe E, et une tolérance de longueur de coupe doit être précisée en regard de la longueur de coupe elle-même. Conception d'extrusion personnalisée Chaque dimension possède sa propre logique et ne s'applique pas directement au moulage. Inscrire “ M3 ” sur un dessin d'extrusion indique que vous n'avez pas consulté la norme citée.
Deuxièmement, la norme divise chaque classe en fixé et fermeture Les dimensions fixes sont uniquement déterminées par la cavité usinée. Les dimensions de fermeture traversent le plan de joint et sont également affectées par la pression de serrage, le volume composé et les bavures ; leur plage de tolérance au sein d'une même classe est donc plus large. Si l'une de vos dimensions critiques traverse la ligne de joint, acceptez la plage de fermeture ou demandez-nous de déplacer la ligne de joint avant la conception de l'outillage. C'est la cause la plus fréquente pour laquelle une pièce présente des dimensions “ hors tolérance ” par rapport à la classe à laquelle elle est conforme.

En l'absence de spécification de classe, nous partons d'une tolérance de ±0,3 mm pour les dimensions générales, ±0,2 mm pour l'épaisseur des parois et les diamètres intérieurs, et ±0,1 mm pour les surfaces d'étanchéité. Ces valeurs sont ensuite vérifiées en fonction des dimensions, de la dureté et de la géométrie de la pièce avant l'établissement du devis. Ces indications constituent une base de négociation et non une spécification.
Pour la plupart des géométries destinées aux bébés, aux cuisines et aux produits promotionnels, M3 est la valeur par défaut appropriée, et non un compromis. M4 est le choix idéal pour les grandes pièces et les profilés extrudés. Spécifier M2 sur ces dessins engendre des coûts de contrôle supplémentaires sans aucun impact perceptible pour l'utilisateur final.
L'erreur d'appréciation ici est l'inverse de celle concernant le retrait. Les acheteurs habitués aux machines à commande numérique appliquent une tolérance très stricte à toutes les dimensions, car cela leur semble rassurant. Or, ce n'est pas le cas ; c'est coûteux, et les conséquences de ce coût sont visibles dans… coût des moules en silicone. Chaque dimension supplémentaire, aussi précise soit-elle, ajoute une étape d'inspection et un motif de rejet sans lien avec la fonction. Sur une base à ventouse ou une poche de bavoir, une différence de ±0,5 mm est imperceptible pour l'utilisateur. Sur le joint d'étanchéité d'un pièce moulée de haute précision, 0,05 mm détermine s'il y a fuite.
Comment définir une dimension sur une pièce qui se déforme sous le pied à coulisse ?
En indiquant la méthode de mesure sur le dessin, et non pas seulement le numéro.
Une lèvre de dureté Shore A de 40 mesurée au pied à coulisse manuel affiche une valeur inférieure à celle de la même lèvre mesurée optiquement, car l'opérateur la comprime. Deux laboratoires produisent alors deux rapports pour une même pièce conforme, et le débat, initialement axé sur la qualité, se transforme en un débat sur la métrologie.
Veuillez inclure ces quatre éléments dans la note d'inspection :
- Méthode de mesure pour les éléments mous ou fins : sans contact, optique ou système de vision.
- Conditionnement fixe ou à l'état libre, notamment pour les tubes, les joints et les membranes minces.
- Conditionnement : mesurer après post-cuisson et une période de repos indiquée, et non directement à la sortie de la presse.
- Taille de l'échantillon et niveau de qualité acceptable (AQL) pour le premier article et pour les lots de production, adaptés à la manière dont les pièces seront réellement fabriquées. inspecté.
Cette simple remarque règle la plupart des litiges relatifs au premier article avant même qu'ils ne surviennent, et elle ne coûte qu'une seule ligne de texte.

Quelles notes modifient le plus la citation que la géométrie ?
Matériau, dureté, système de vulcanisation, couleur et conformité. La géométrie détermine l'outillage ; celui-ci détermine le composé, le cycle et la documentation.
| Note | Comment le formuler | Ce que cela conduit |
|---|---|---|
| Procédé et composé | composé d'injection LSR, de compression HCR ou d'extrusion | Type d'outillage, nombre de cavités, coût unitaire selon votre volume |
| Dureté | “ Shore A 50 ±5 ” selon la norme ASTM D2240 | Sensation, comportement au démoulage, risque de déchirure sur les parties fines |
| Système de guérison | Platine (addition) ou peroxyde, post-cuisson requise ou non | Odeur, composés volatils, chemin de conformité, compatibilité d'insertion |
| Couleur | Code Pantone ou RAL et niveau de brillance, homologué pour les puces | Mélange-maître, translucidité, base d'approbation |
| Conformité | Conforme aux normes FDA 21 CFR 177.2600, LFGB et UE 10/2011 ; conforme à la norme ISO 10993-1 uniquement si la pièce est un dispositif médical. | Sélection des matières premières, coût des tests, délai de livraison |
| Conditions de service | Plage de températures, contact chimique, méthode de stérilisation | Famille de composés, système de remplissage, épaisseur de paroi |
Un premier piège est d'ordre chimique. La polymérisation du platine est inhibée par le soufre, les amines, les catalyseurs à base d'étain et certains procédés de placage ; un revêtement d'insertion d'apparence purement cosmétique est donc en réalité lié à la polymérisation. L'autre piège réside dans la formulation de la ligne de conformité. FDA 21 CFR 177.2600 couvre les articles en caoutchouc destinés à utilisation répétée, et elle régit le matériau et ses extractibles plutôt que l'utilisation de votre produit fini ; les articles à usage unique relèvent de clauses différentes, le dessin doit donc préciser à laquelle appartient la pièce. Si vous souhaitez une explication plus détaillée de cette distinction, qualité alimentaire versus qualité médicale C’est la distinction qui importe sur le schéma. Pour l’UE, l’instrument relatif aux matériaux en contact avec les aliments est Règlement (UE) n° 10/2011. ISO 10993-1 Il existe une procédure distincte pour les dispositifs médicaux. Un composant de cathéter est évalué dans ce cadre. Un bracelet, une tétine ou un ustensile de cuisine n'en font pas partie et restent soumis aux réglementations relatives au contact alimentaire ou à la sécurité des jouets. Demander un test 10993 pour un produit de consommation courante engendre des frais et n'apporte aucune valeur ajoutée.
La couleur mérite une ligne dédiée. Une capture d'écran ne constitue pas une spécification de couleur. Nous effectuons une comparaison avec une puce physique sous une source lumineuse définie, et les composés translucides ou chargés modifient cette correspondance ; voici comment cela fonctionne. contrôlé en production Cela dépend du composé que vous avez choisi, ce qui explique aussi pourquoi la matière et la couleur sont liées.
Où êtes-vous prêt à accepter les marques de la ligne de séparation, de la porte et de l'évent ?
Sur la pièce, il y aura une ligne de séparation, un repère de porte et une trace d'évent. Le dessin doit indiquer où ces éléments sont inacceptables et s'arrêter là.
Les problèmes surviennent de manière opposée. Les acheteurs qui ne disent rien obtiennent des notes là où l'outillage est le plus facile à fabriquer, puis le rejettent dès le premier article. Les acheteurs qui imposent la ligne de joint complète et la disposition des points d'injection contraignent le remplissage et la ventilation, ce qui entraîne des bavures ou des bulles d'air sur une face qui leur importait davantage.
L'instruction utile est une contrainte, et non un choix de conception :
- Marquer les zones cosmétiques et d'étanchéité comme des zones sans marquage.
- Indiquez la limite de bavure acceptable — coupée à ras, ou une valeur maximale indiquée en millimètres.
- Indiquez quelle surface est orientée vers l'utilisateur ou porte le logo.
- Découpes en creux, éléments à enclenchement et cavités fermées ; géométrie en contre-dépouille modifie la méthode de démoulage et parfois la cavité se divise.
- Notez la finition ou la texture de surface souhaitée, en vous appuyant si possible sur un échantillon de référence ; les options sont décrites dans motifs de surface.
C’est au niveau de la tolérance aux bavures que les coûts se concentrent insidieusement. Viser l’absence totale de bavures implique des tolérances de moule plus strictes et une assistance sous vide, une véritable option à un prix différent. Lire la suite compromis entre la tolérance et la logique du vide avant d'écrire “ pas de flash ” sur un dessin.
Que nous apprend le fichier d'insertion dans une pièce surmoulée ?
Bien plus qu'une simple question de forme. Un insert qui se déplace de 0,2 mm peut entraîner une épaisseur de silicone irrégulière, un substrat exposé ou un décollement de la liaison à l'usage.
| Insérer les informations | Pourquoi l'outil ne peut pas être conçu sans cela |
|---|---|
| Modèle 3D et dessin avec tolérances | Localisation des caractéristiques et du dégagement dans la cavité |
| Matériau du substrat et traitement de surface | Mode d'adhérence : primaire, verrouillage mécanique ou composé auto-adhésif |
| Épaisseur minimale de silicone au niveau de l'insert | Fluidité, couverture et éviter la relecture |
| Force d'adhérence ou de pelage requise | Que l'adhérence soit une spécification ou une hypothèse |
| Emplacement acceptable des marques de témoins de goupille de localisation | Les épingles doivent atterrir quelque part ; à vous de choisir où. |
| Insérer la limite de température | Température de polymérisation et durée du cycle |
Le surmoulage est aussi le domaine où les solutions “ on décidera plus tard ” coûtent le plus cher. La stratégie d'adhérence est intégrée dès la conception, et non ajoutée a posteriori. Primaire, verrouillage mécanique ou composé auto-adhésif : voie d'adhérence par surmoulage Cela découle du substrat et de son revêtement, c'est pourquoi le fichier d'insertion doit nommer les deux.
Quels fichiers graphiques sont conservés entre l'épreuve et la production ?
Fichiers vectoriels avec polices de caractères vectorisées, couleurs référencées Pantone et méthode de marquage choisie avant la découpe de l'outil.
Les logos raster ne résistent pas à l'épreuve du temps. Il en va de même pour les traits fins et les petits textes inversés sur une surface douce et incurvée : l'encre bave ou le tampon glisse. La tenue dépend de la méthode, et la méthode dépend de la géométrie elle-même.
| Méthode de notation | Convient | Contrainte artistique |
|---|---|---|
| Tampographie | Petites zones courbes ou en retrait | Couleurs limitées par passage ; éviter les petits textes négatifs |
| Impression d'écran | panneaux plats ou légèrement incurvés | Couleurs unies, formes franches, pas de dégradés photographiques |
| Impression par transfert | Détails multicolores sur les parties texturées ou courbes | Œuvre complète, mais l'enregistrement et la configuration du film doivent être spécifiés. |
| Gravure au laser | Permanence sans encre, marques ton sur ton | Pas de choix de couleur ; le contraste dépend du pigment et de la profondeur. |
| Texte moulé | Des marques qui doivent survivre au produit | Le modèle 3D nécessite un angle de dépouille, des rayons et une largeur de trait minimale. |
Les détails du processus se trouvent dans les pages de méthode : Impression par tampographie sur silicone, sérigraphie, impression par transfert et gravure au laser.
Indiquez la position de l'illustration par rapport à un point de référence, une couleur par élément, si une sous-couche blanche est nécessaire sur une partie foncée, et la résistance souhaitée (cycles lave-vaisselle, lingettes alcoolisées, abrasion). Le choix des encres se fait en fonction de cette résistance ; la mention “ ne s'écaille pas ” n'est pas une donnée chiffrée.
Pourquoi les incohérences de révision entraînent-elles autant de rejets de premier article ?
Parce que l'outil, le rapport d'inspection et le devis peuvent chacun faire référence à une révision différente, et que les trois parties pensent avoir raison.
Nous avons découpé de l'acier selon la révision B alors que le contrôle qualité à réception du client était conforme à la révision C. Rien n'était défectueux. C'est la documentation qui l'était.
- Nommez les fichiers comme
NuméroDePartie_Description_RévB_AAAAMMJJ.étape. - Conservez une seule lettre de révision pour le modèle, le dessin et l'œuvre d'art.
- Envoyez un journal des modifications d'une seule ligne : “ Rév. C : rebord 1,2 → 1,5 mm, logo déplacé de 3 mm vers la base. ”
- Figez la conception avant l'outillage ; ensuite, traitez les modifications comme des demandes de modification technique formelles ayant un impact sur les coûts et les délais.
- Veuillez confirmer par écrit à quelle révision se réfèrent le devis, l'outil et le premier article.
La gestion des révisions s'apparente à de l'administration jusqu'à la première modification d'outil. Ensuite, elle représente le contrôle le moins coûteux du projet.
Trois notes que vous pouvez recopier sur votre dessin
La plupart des éléments manquants dans les fichiers que nous recevons ne sont pas des géométries, mais trois courts blocs de texte. Copiez-les, modifiez les valeurs, et le dessin finalisera les décisions décrites dans cet article.
1. Note sur les matériaux et les procédés, pour le cartouche :
MATÉRIAU : Caoutchouc silicone liquide (LSR), polymérisation au platine (addition). DURETÉ : Shore A 50 ± 5 selon ASTM D2240. COULEUR : Pantone 7686 C, mat ; échantillon physique à valider avant outillage. POST-CULLISATION : 200 °C / 4 h (obligatoire). CONFORMITÉ : FDA 21 CFR 177.2600 (usage répété) + LFGB. TOLÉRANCE GÉNÉRALE : ISO 3302-1 classe M3 (moulé) ; dimensions critiques selon le plan. ÉTAT DU MODÈLE : Dimensions finales. Aucun retrait appliqué.
2. Note d'inspection, à côté du tableau des dimensions :
Dimensions mesurées après post-cuisson et repos de 24 h minimum à 23 °C / 50% HR. Caractéristiques souples et fines mesurées sans contact (optique/visuelle), à l'état libre, sans dispositif de fixation ni compression par l'opérateur. Les dimensions marquées (C) traversent le plan de joint et correspondent aux dimensions de fermeture ; la tolérance de fermeture ISO 3302-1 s'applique. Premier article : 5 pièces, toutes dimensions confondues. Production : AQL 1.0, normal, niveau II.
3. Note relative à l'aspect cosmétique et au marquage, à côté de la vue correspondante :
ZONES SANS MARQUES : Surface A (côté utilisateur) et joint d’étanchéité B. Les marques de joint, de portillon et d’aération sont autorisées uniquement sur la surface C. AFFICHAGE : affleurement, 0,15 mm maximum restant, sans arête vive. ILLUSTRATIONS : vectorielles, polices vectorisées, positionnement par rapport au point de référence D. DURABILITÉ : résiste à 500 cycles de lavage au lave-vaisselle et à un nettoyage à l’alcool isopropylique (70%) sans altération.
Si vous n'envoyez rien d'autre, joignez ces trois blocs à votre fichier STEP. Ils permettent de résoudre la plupart des questions qui, autrement, vous seraient posées une semaine plus tard.
Liste de vérification des fichiers pré-RFQ
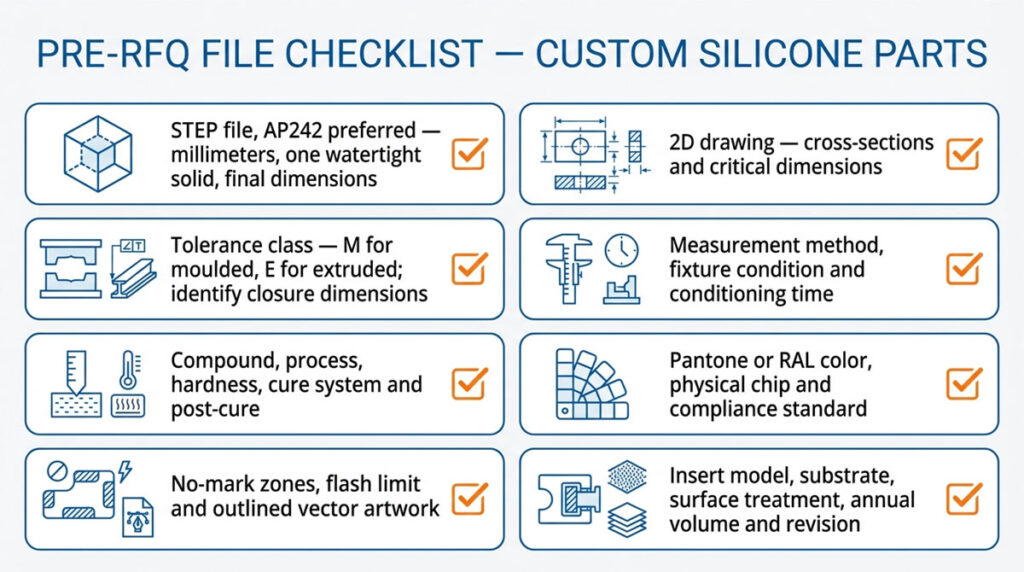
Huit points permettent de couvrir la quasi-totalité des demandes de prix incomplètes que nous recevons. Le reste de cet article détaille ces huit points.
Ce dossier ne constitue pas une simple formalité liée à une demande de devis. Les mêmes fichiers sont réutilisés lors de la revue du prototype, de la validation de l'outillage, de la production du premier article et pour chaque nouvelle commande, plusieurs mois plus tard. Les rassembler une seule fois, sous une seule lettre de révision, est plus économique que de combler les lacunes séparément à chaque étape.
- [ ] Fichier STEP (AP242 de préférence), millimètres, un solide étanche par pièce, aux dimensions finales
- [ ] Dessin 2D avec coupes transversales de chaque zone fonctionnelle, dimensions critiques signalées
- [ ] Classe de tolérance indiquée : classe M pour les pièces moulées, classe E pour les pièces extrudées ; dimensions de fermeture identifiées
- [ ] Méthode de mesure, état du dispositif et temps de conditionnement
- [ ] Composition et procédé, dureté avec tolérance, système de vulcanisation, exigences de post-vulcanisation
- [ ] Couleur Pantone ou RAL plus un échantillon physique ; conformité indiquée par norme, et non par adjectif
- [ ] Zones sans marquage, limite de flash et illustrations vectorielles avec polices de caractères contourées
- [ ] Insérer le modèle avec le matériau du substrat et le traitement de surface ; volume annuel et lettre de révision unique
Que deviennent vos fichiers après leur envoi ?
C’est la dernière question que les acheteurs posent et celle qui les inquiète le plus, alors la voici avant même qu’elle ne soit posée.
- Nous vous ferons signer un accord de confidentialité avant tout envoi. Si vous n'en avez pas, demandez-nous le nôtre ; il vous sera retourné le jour même.
- Vos fichiers CAO, dessins et illustrations servent à établir un devis, à concevoir l'outillage et à fabriquer votre pièce. Ils ne sont ni montrés à d'autres clients, ni utilisés dans notre gamme de produits, ni publiés comme exemples de réalisation sans votre accord écrit.
- L'accès à l'intérieur de l'usine est limité au personnel d'ingénierie, d'outillage et de contrôle qualité affecté à votre projet.
- L'outillage conçu à partir de vos fichiers et payé par vous vous appartient ; nous pouvons le préciser dans le devis.
- Si vous décidez de ne pas poursuivre, veuillez nous le demander et nous supprimerons les fichiers et vous le confirmerons par écrit.
Si votre équipe juridique a besoin d'une formulation précise concernant les délais de conservation, la divulgation des informations relatives aux sous-traitants ou le contrôle des exportations, envoyez-nous la clause et nous y répondrons sans détour.
Ce dont nous avons besoin de votre part ensuite
La géométrie seule permet d'obtenir une opinion. Une classe de tolérance, une dureté, un système de vulcanisation, un échantillon de couleur et un volume permettent d'obtenir un devis précis et un outil qui ne nécessite aucune modification après les premières utilisations.
Deux points méritent d'être clairement énoncés avant tout envoi. Toute tolérance plus stricte que la norme ISO 3302-1 M2 sur l'ensemble d'une pièce doit faire l'objet d'une discussion préalable à l'établissement d'un devis, car le coût est lié aux contrôles et aux rebuts, et non à la qualité de fabrication. outillage. Et toute conception susceptible d'évoluer devrait être soumise à un processus ultérieur. validation du prototype avant l'acier de production, car une révision tardive coûte généralement plus cher que l'outillage prototype.
Envoyez-nous le fichier STEP, le dessin, les données de dureté, la référence couleur, les exigences de conformité et le volume annuel prévu. Nous vous fournirons sous 2 à 3 jours ouvrés une analyse de fabricabilité (DFM) détaillant les risques identifiés dans votre géométrie, ainsi qu'une estimation du coût d'outillage et du prix unitaire en fonction de votre classe de tolérance. Cette analyse DFM est gratuite et sans engagement. La plupart des fichiers que nous analysons de cette manière deviennent… joints moulés, claviers en silicone, ou des composants industriels.
Sources
- ISO 3302-1:2014, Caoutchouc — Tolérances des produits, Partie 1 : Tolérances dimensionnelles — ISO, 2e édition (2014), confirmée en 2024
- ASTM D2240-15(2021), Méthode d'essai normalisée pour les propriétés du caoutchouc — Dureté au duromètre — ASTM International, mise à jour de juillet 2021
- 21 CFR 177.2600, Articles en caoutchouc destinés à un usage répété — eCFR américain, version actuelle
- Règlement (UE) n° 10/2011 de la Commission relatif aux matières et objets en plastique destinés à entrer en contact avec des denrées alimentaires — EUR-Lex, JO L 12, 15.1.2011, consolidé
- Utilisation de la norme internationale ISO 10993-1, Évaluation biologique des dispositifs médicaux — Recommandations de la FDA américaine, septembre 2023
- ISO 10303-242:2025, Protocole d'application : Ingénierie 3D basée sur un modèle géré (STEP AP242) — ISO, 4e édition (août 2025), protocole actuel
- ISO 10303-214:2010, Protocole d'application : Données essentielles pour les processus de conception mécanique automobile (STEP AP214) — ISO, 3e édition (2010), toujours largement exportée
- Inhibiteurs de silicone catalysés par le platine, par classe d'éléments FAQ technique de Dow
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — Ministère fédéral allemand de la Justice, texte consolidé officiel