La plupart des équipes chargées de choisir un fabricant de silicone commencent par comparer les prix unitaires. C'est une erreur de premier critère. Un devis bon marché n'a de sens qu'une fois que l'on connaît le procédé de fabrication de la pièce, le responsable de l'outillage et la pertinence des données pour le produit final.
Le problème le plus fréquent n'est pas un premier échantillon défectueux. Il s'agit plutôt d'un outil, d'un composé et d'un fournisseur indisponibles ; puis, parfois, des bavures, des odeurs, une dérive de couleur ou un certificat ne correspondant pas à la pièce expédiée.
Choisissez l'usine la mieux adaptée au procédé de fabrication de votre pièce, puis exigez des preuves détaillées concernant la formulation, le processus de polymérisation et l'utilisation prévue. N'accordez pas l'outillage tant que le devis ne précise pas le processus de moulage, les tests effectués, ainsi que l'emplacement et les modalités de transfert des outils.
Résumé exécutif
- Un fabricant de silicone est une usine qui maîtrise l'ensemble du processus de fabrication. Un revendeur qui propose des photos sur catalogue, c'est une autre histoire.
- Les procédés HCR, LSR et d'extrusion sont des systèmes de production différents. Si l'atelier ne peut pas réaliser le processus de fabrication requis par votre géométrie, le reste du devis n'a aucune valeur.
- La conformité commence par le marché de destination, l'usage prévu et l'étendue des preuves. Un certificat n'est utile que s'il établit le lien entre l'exigence applicable, la formulation du produit, le procédé, l'article et le lot expédié.
Que signifie réellement “ fabricant de silicone ” ?
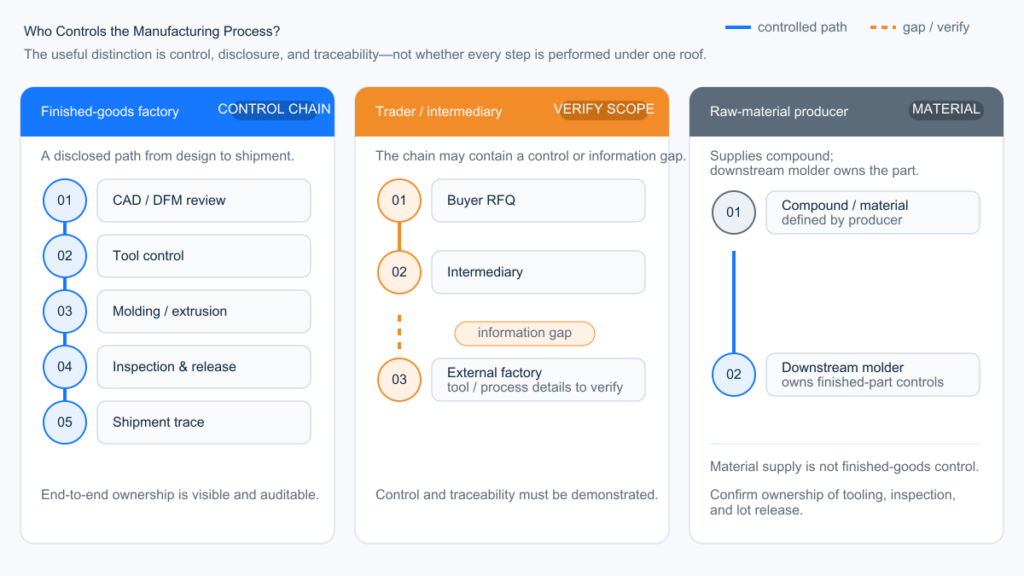
Pour un projet OEM sur mesure, cela signifie un fournisseur qui maîtrise le processus de production concerné, divulgue l'emplacement de l'outillage et de la cellule de production, et assure la traçabilité du lot de composants jusqu'au lot expédié. Certains fabricants qualifiés font appel à des outilleurs agréés ou sous-traitent les opérations secondaires ; l'important est la transparence et le contrôle, et non le fait que toutes les étapes soient réalisées au sein d'un même site.
Trois entreprises différentes se cachent sous le même terme de recherche :
| Entité | Ce qu'ils vendent réellement | Quand ils conviennent | Signal de départ |
|---|---|---|---|
| Usine de produits finis | Pièces moulées, extrudées ou surmoulées ; possède ou utilise l'outil | Travaux OEM/ODM personnalisés | Impossible de préciser le type de presse, le procédé ou l'emplacement du moule. |
| Commerçant / revendeur sur catalogue | Approvisionnement et logistique ; la production se déroule ailleurs. | Références standard, petits achats d'essai | Le site de production diffère de la source de l'échantillon approuvé et aucun plan de transfert contrôlé ou de requalification n'est fourni. |
| Producteur de matières premières | Gomme, LSR, fluides, additifs | Vous avez déjà un mouleur | Ils ne peuvent pas citer un produit fini destiné au consommateur ou à l'industrie. |
L'ambiguïté reste latente car le mot “ fabricant ” est facile à intégrer dans un titre. Elle devient manifeste lorsqu'il faut modifier une cavité, ajuster la dureté ou ajouter une seconde couleur, et que le contact ne peut pas atteindre l'atelier d'outillage. À ce stade, le premier article validé risque de ne plus être représentatif de l'unité de production.
Demandez quel procédé et quelle famille de presses seront utilisés pour la fabrication de la pièce, où le moule sera stocké, qui en est propriétaire et qui en assure la maintenance, et ce qui se passe en cas de transfert de production. Si l'outillage ou les travaux secondaires sont sous-traités, exigez du fournisseur qu'il divulgue le site et qu'il assume la responsabilité de la validation, du contrôle des modifications et de la traçabilité. Les questions d'audit d'usine doivent figurer sur… Comment inspecter les usines de produits en silicone.
Comment choisir un fabricant de silicone en fonction de l'adéquation du processus
Choisissez l'usine en fonction du processus de fabrication de votre pièce, et non en fonction du nom du matériau indiqué sur le devis.
Lors de l'examen d'une demande de devis, nous commençons par analyser la géométrie 3D, les tolérances critiques, les détails d'insertion ou de collage, le volume annuel et les exigences de validation. Nous ne sélectionnons pas les procédés HCR ou LSR uniquement en fonction de la catégorie de produit, et nous ne considérons pas la voie la plus automatisée comme la solution par défaut.
Le principal procédés de fabrication du silicone Ces termes ne sont pas interchangeables. HCR et LSR ne correspondent pas à deux niveaux de capacité d'atelier identiques. Ils requièrent des équipements, des outillages et une main-d'œuvre différents. L'extrusion constitue un troisième système. Un atelier de compression proposant un joint à paroi mince en LSR ne fournit pas une solution suffisamment proche.“
| État de la pièce | Processus de démarrage | L'usine doit avoir | Échec du magasin |
|---|---|---|---|
| Pièces moulées simples pour la cuisine, les bébés ou la promotion ; volume incertain | Compression HCR | Presses à compression, contrôle de la charge, discipline de coupe | Payer LSR pour l'outillage d'une pièce qui ne sera jamais automatisée. |
| Parois fines, joints d'étanchéité précis, détails fins, volume stable | Injection LSR / LIM | Mesure A/B, outils de précision, contrôle du flash | Flash de compression sur chaque prise de vue ; les opérateurs rognent ce que l’outil aurait dû arrêter |
| surmoulage en plastique ou en métal | Injection LSR, après définition de la méthode de liaison | méthode de chargement des inserts, de contrôle de la température du moule, de collage ou d'emboîtement | Un échantillon manuel qui semble collé mais qui se décolle ensuite sous l'effet de la chaleur ou de la flexion. |
| Tube, bande, cordon, profilé, feuille | extrusion ou calandrage HCR | Matrice, polymérisation continue, découpe/assemblage | Un mouleur proposant une solution de contournement moulée pour un profil continu |
| Joint ou coussinet industriel simple et de grande taille | Compression HCR | Contrôle du placement des frais, plan de ligne de séparation acceptable | Un devis LSR dont le coût d'outillage n'est jamais rentabilisé |
On considère souvent le LSR comme une amélioration de la qualité alors qu'il s'agit en réalité d'un système de production. Son coût se justifie par la finesse des sections, le dosage précis d'une cavité à l'autre et le volume de production, et non par l'amélioration de la sécurité d'une spatule ou des caractéristiques “ médicales ” d'un joint. Si le dessin est encore en cours d'élaboration, un outil de compression HCR, moins coûteux, peut s'avérer utile pour vérifier la géométrie générale, l'ajustement de l'assemblage, la manipulation et les hypothèses fonctionnelles de base avant le verrouillage de l'acier LSR pour la production. Il est important de consigner les différences de matériau et de procédé : un prototype HCR ne permet pas de valider le remplissage LSR, l'emplacement des points d'injection, l'équilibrage des canaux froids et des cavités, le comportement des bavures, le démoulage automatisé, le temps de cycle ni le retrait final du LSR. Ces conditions doivent être confirmées sur l'outil et le procédé LSR destinés à la production. Si la géométrie nécessite un écoulement de caoutchouc silicone liquide et que le volume annuel est stable, il est inutile de forcer la compression pour réduire le coût du moule.
Demandez à l'usine de préciser le processus de fabrication sur le devis : compression, transfert, injection HCR, LIM, extrusion. Si cette ligne est vide, le prix indiqué n'est pas un devis de processus, mais une estimation.

Quelles preuves devez-vous exiger avant de concevoir l'outillage ?
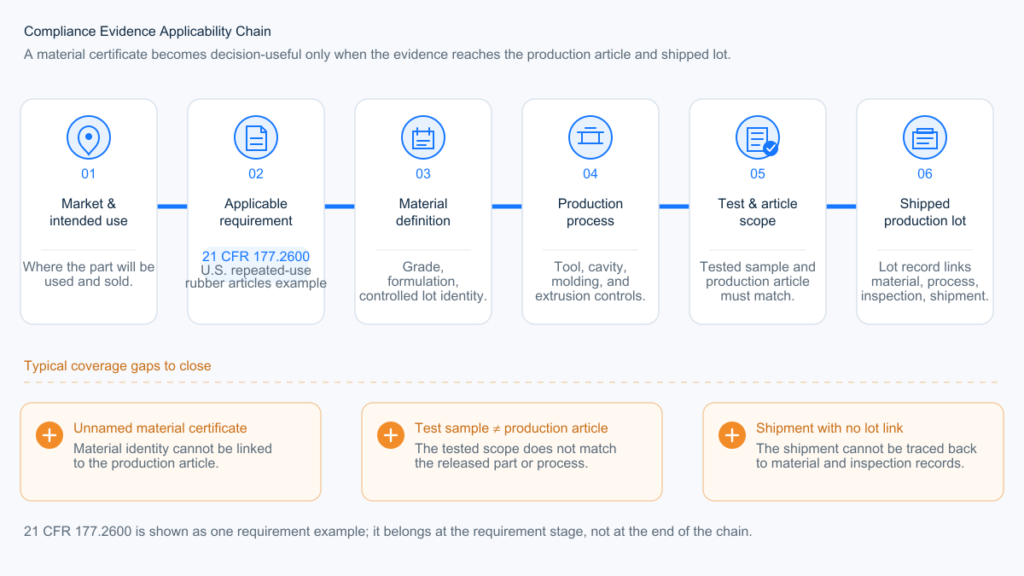
Commencez par analyser le marché de destination, l'utilisation du produit et le risque de défaillance. Ensuite, établissez une chaîne de preuves reliant l'exigence applicable à l'article produit et au lot expédié. Ne partez pas d'un certificat fournisseur pour tenter de reconstituer la couverture à rebours.
Dans nos programmes LSR, nous conservons séparément la déclaration des matières premières, la traçabilité des lots fournisseurs et le périmètre des rapports tiers applicables. Un certificat d'analyse des matières premières peut étayer la chaîne, mais il ne constitue pas une approbation du produit fini.
Le même cadre s'applique aux pièces destinées au contact alimentaire, aux enfants, aux dispositifs médicaux, aux composants électriques, aux pièces automobiles et aux pièces industrielles en général. La réglementation ou les spécifications du client évoluent ; la logique de justification, elle, demeure inchangée.
| Couche de preuves | Que vérifier | Preuves utilisables | Lacune de couverture |
|---|---|---|---|
| 1. Exigence applicable | Marché de destination, catégorie de produit, contact ou exposition prévu et spécifications du client | Règlement, norme, note de dessin ou exigence contractuelle nommément désigné, ainsi que son champ d'application. | “Les termes ” FDA “, ” qualité médicale “, ” RoHS “ ou ” apte au contact alimentaire » sont utilisés sans qu'aucune exigence ou condition d'utilisation ne soit précisée. |
| 2. Définition du matériau | Fournisseur, qualité, système de vulcanisation, dureté, pigment, additifs et tout apprêt, encre, insert ou revêtement restant dans le produit | Spécifications des matériaux contrôlés, déclaration du fournisseur, fiches techniques (FT/FDS) le cas échéant, et référence de formulation ou de couleur | Rapport concernant un composé de base non identifié, réutilisé pour différentes couleurs, additifs ou assemblages liés, sans évaluation. |
| 3. Périmètre du processus | Procédés de moulage ou d'extrusion, polymérisation et post-polymérisation, lavage, impression, collage, surmoulage et opérations sous-traitées | Procédure de publication et documents indiquant les opérations couvertes par les preuves | Le matériau testé et le produit fini suivent des procédés de fabrication fondamentalement différents. |
| 4. Portée du test et de l'article | Spécimen ou article fini, méthode d'essai, conditions, laboratoire, date du rapport et critères d'acceptation | Rapport ou justification documentée expliquant pourquoi la configuration testée s'applique à l'article de production | Le titre du certificat est pertinent, mais l'échantillon, la méthode, l'exposition ou la configuration ne correspondent pas à la revendication. |
| 5. Traçabilité et contrôle des modifications | Lien entre le lot de matériel et l'expédition, en passant par l'ordre de fabrication, l'outil, le processus, le contrôle, l'emballage et le transport. | Enregistrements de lots et procédure de révision définie en cas de modification de matériau, de couleur, de procédé, de site, d'outil ou de sous-traitant | Le fournisseur ne peut pas relier le rapport et la déclaration de matériel au lot de production expédié. |
Aucun document ne peut à lui seul attester de la conformité à tous les niveaux de détail. La norme ISO 9001 décrit un système de management de la qualité. La norme BSCI traite de la conformité sociale. Un certificat d'analyse (COA) d'un matériau décrit un lot fourni. Un rapport d'essai de produit couvre l'échantillon et les conditions qui y sont mentionnées. Considérer l'un de ces documents comme une approbation universelle du produit crée un manque de clarté quant à son champ d'application.
Exemple de contact alimentaire américain
Pour un article en caoutchouc de silicone à usage multiple vendu pour le contact alimentaire aux États-Unis, 21 CFR 177.2600 Ce document constitue un point de départ pertinent. Il traite des constituants et des extraits autorisés pour les articles en caoutchouc. Il ne s'agit pas d'une approbation de la FDA concernant une usine et il ne garantit pas la conformité de tous les produits décrits comme étant en silicone de qualité alimentaire.
Appliquez le cadre d'analyse en cinq étapes : identifier les conditions de contact alimentaire et d'utilisation prévues ; définir le composé, le pigment et le système de polymérisation ; consigner la polymérisation et la post-polymérisation ; confirmer l'article et les conditions couverts par le rapport ; puis relier ces éléments de preuve au lot de production. Des analyses complémentaires sur le produit fini sont nécessaires lorsque la réglementation, les exigences du client, le périmètre du rapport existant ou l'évaluation des risques l'imposent.
Un test complet distinct pour chaque couleur n'est pas une règle universelle de la FDA. Examinez la chimie des pigments, leur concentration, la couverture des rapports existants et l'ampleur de la modification. Il peut en résulter un examen documentaire, une déclaration du fournisseur, des tests supplémentaires ciblés ou un nouveau test sur le produit fini. comment vérifier si un fournisseur de silicone utilise un matériau véritablement de qualité alimentaire Pour connaître la procédure détaillée de vérification des fournisseurs, veuillez considérer le choix du système de polymérisation comme une décision distincte relative aux matériaux et aux procédés.
Comment évaluer un fabricant de silicone ?
N’utilisez une grille d’évaluation pondérée qu’une fois les exigences du projet définies. Elle permet de comparer les candidats qualifiés ; elle ne peut pas transformer un problème de processus ou le non-respect d’une exigence légale en un fournisseur acceptable.
Évaluez chaque critère de 0 à 5 en utilisant le même niveau de preuve pour chaque fournisseur :
- 5 — Démontré : Les capacités spécifiques au projet sont pleinement étayées par les documents, rapports, plans ou un plan de contrôle validé applicables ; aucune action de clôture matérielle ne demeure.
- 4 — Solidement démontré : Les éléments de preuve spécifiques au projet sont presque complets ; il ne reste qu'un point mineur, à faible risque, avec un responsable et une date d'échéance.
- 3 — Acceptable sous conditions : Les capacités semblent adéquates, mais une lacune importante en matière de documentation, de validation ou de contrôle-propriété doit être comblée avant l'attribution.
- 2 — Partiellement soutenu : La voie proposée pourrait fonctionner, mais de multiples lacunes matérielles ou des hypothèses non vérifiées empêchent sa qualification.
- 1 — Réclamé uniquement : Le fournisseur fournit une déclaration de capacité générique avec peu de preuves spécifiques au projet.
- 0 — Inacceptable : Inadéquation des capacités, refus de divulguer un contrôle requis, non-respect d'une condition essentielle ou absence de preuves exploitables
Calculer les points pondérés comme suit : (note ÷ 5) × poids. Utilisez des notes numériques et consignez les éléments justificatifs ou les actions en cours pour chaque note. Il s'agit d'un cadre d'approvisionnement suggéré, et non d'une norme de certification sectorielle ; ajustez les pondérations et les seuils avant l'évaluation si le risque du projet l'exige.
| Critère de qualification | Poids | Preuves à demander | condition de point zéro |
|---|---|---|---|
| Adéquation du processus et conception pour la fabrication (DFM) | 25 | Parcours de moulage désigné ; famille de presses ; notes DFM relatives à la ligne de joint, à la porte d’injection, à l’évacuation de la matière, aux bavures, au retrait, à la post-cuisson et aux tolérances critiques | Le procédé proposé ne permet pas de respecter les exigences en matière de géométrie, de tolérance, de volume ou de surmoulage. |
| Contrôle de la qualité et des mesures | 20 | Format du premier article ; méthode de mesure ; plan de contrôle ; limites de défaut ; flux de travail des non-conformités et des actions correctives | Il n'existe aucune méthode définie pour inspecter les dimensions critiques ou les caractéristiques fonctionnelles du dessin. |
| Conformité et traçabilité | 15 | Champ d'application du rapport ; déclarations relatives aux composés et aux pigments ; conditions de polymérisation ; traçabilité des lots ; évaluation documentée des modifications | Une exigence légale ou client applicable n'est pas respectée, ou le lot de production ne peut être rattaché au lot de matière. |
| Gestion des outils et des changements | 15 | Propriété des outils ; lieu de stockage ; identification des cavités ; registres de maintenance ; approbation des modifications techniques ; conditions de transfert et de requalification | Le fournisseur ne divulguera pas l'emplacement de l'outil ou de la cellule de production, ni qui contrôle le transfert. |
| Intégrité commerciale | 10 | Hypothèses distinctes concernant l'outillage, les matériaux, le moulage, l'ébavurage, la post-cuisson, le contrôle, l'emballage et le transport ; justification de la quantité minimale de commande | Prix unitaire sans définition des matières premières, du processus, du contrôle et des opérations secondaires |
| continuité des capacités et de l'approvisionnement | 10 | Presse et cavités prévues ; utilisation réaliste ; goulot d'étranglement ; équipement de secours ou plan de reprise ; hypothèses de délai de livraison | Le fournisseur ne peut pas expliquer comment le volume prévisionnel s'intégrera à la cellule de production désignée. |
| Communication et contrôle des révisions du projet | 5 | Responsable du projet désigné ; gestion des révisions des plans ; procédure de réponse et d’escalade ; archives des approbations écrites | Les devis, dessins et échantillons sont fournis sans référence de révision contrôlée |
| Score total | Décision | Étape suivante requise |
|---|---|---|
| 80–100 | Liste restreinte qualifiée | Procéder à l'audit, à l'échantillonnage ou à la validation du lot pilote |
| 65–79 | Liste restreinte conditionnelle | Combler les lacunes en matière de documentation ou de contrôle avant l'outillage |
| Moins de 65 ans | N'attribuez pas d'outillage. | Changer de fournisseur ou relancer la qualification technique |

Un montant total élevé ne dispense pas d'une décision ferme. Rejetez ou suspendez l'attribution si le processus est inadapté, si une exigence de conformité applicable n'est pas respectée, si la traçabilité des matériaux est absente ou si les conditions de production et de contrôle des outils sont dissimulées. Ne laissez pas la communication, un prix bas ou une présentation soignée de l'usine compenser ces lacunes.
Quelles sont les autorisations nécessaires avant la production en série ?
Un échantillon approuvé ne vaut pas processus de production approuvé. Avant la mise en production, regroupez les éléments suivants dans un dossier d'approbation unique et contrôlé : révision des plans, résultats du premier article, méthode de mesure, lots de matériaux, cellule de production et enregistrement de l'emballage.
Il s'agit de contrôles contractuels de production, et non d'exigences légales universelles. Leur niveau de détail doit être proportionnel à la fonction de la pièce, au marché et au risque de défaillance.
Approbation T1, FAI et lot pilote distincte
Il s'agit de trois portes différentes. N'utilisez pas la même étiquette pour les trois.
| Scène | Ce que cela prouve | Sortie requise | Ce que cela ne prouve pas |
|---|---|---|---|
| Essai de l'outil T1 | Il s'agit de déterminer si l'outillage identifié permet le remplissage, l'aération, le durcissement, le démoulage et la production de pièces utilisables ; cela permet de déceler les bavures, les retraits, les déséquilibres de cavité et les problèmes d'outillage. | Échantillons d'essai, enregistrement des outils et du processus, résultats dimensionnels préliminaires par cavité et liste des corrections | Approbation de production de routine. Les pièces T1 peuvent encore provenir de réglages ajustés ou d'un outil nécessitant une correction. |
| Inspection du premier article (FAI) | Vérifier si les pièces issues de l'outil, du matériau, du procédé et de la cavité identifiés sont conformes au dessin publié et aux exigences fonctionnelles et esthétiques convenues. | Dessin annoté, résultats dimensionnels et fonctionnels, identification de la cavité, références des matériaux et du procédé, méthode de mesure et traitement écrit des écarts | Performances de production stables, que ce soit au niveau de la quantité produite, de la capacité validée ou de l'emballage |
| Approbation du lot pilote | Vérifier si la cellule de production désignée peut reproduire le résultat approuvé en utilisant les matériaux, les opérateurs, les conditions de cycle, la post-cuisson, le contrôle et l'emballage prévus pour la production. | Données relatives aux lots, au rendement et aux défauts, aux retouches, à l'équilibrage des cavités, aux résultats d'inspection, à la traçabilité et à la production d'emballages | Autorisation d'ignorer les déviations ouvertes ou d'apporter des modifications non contrôlées après la publication |
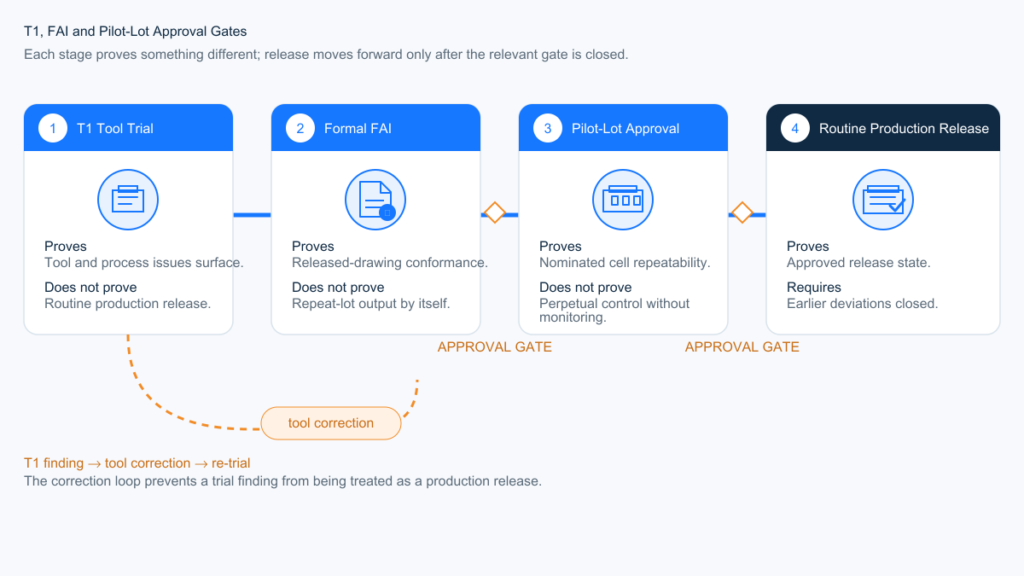
Les échantillons T1 ne peuvent être utilisés pour l'analyse d'intégrité de l'outillage (FAI) que si l'outillage de production, le plan validé, le matériau, le procédé, l'identification de la cavité, le conditionnement, le plan d'échantillonnage et la méthode de mesure répondent déjà aux exigences de la FAI. Dans le cas contraire, effectuez d'abord les corrections nécessaires sur l'outillage, puis procédez à la FAI formelle.
| Contrôle | Enregistrement minimum | Condition d'approbation | Qu'est-ce qui déclenche la réapprobation ? |
|---|---|---|---|
| Contrôle des changements | Documents publiés : dessin technique, spécifications, nomenclature, nuance de matériau, référence couleur, gamme de fabrication, site de production, liste des outils et des cavités, ainsi qu’une procédure écrite de demande de modification fournisseur. | Aucune modification définie n'est mise en œuvre tant que son impact sur la fonction, les dimensions, la conformité, le coût et le délai n'a pas été examiné et validé par écrit. | Source ou qualité du matériau, système pigmentaire, chimie de polymérisation, outil ou cavité, presse ou procédé de fabrication, site de production, sous-traitant, post-polymérisation, nettoyage, inspection ou modification de l'emballage, le cas échéant |
| Inspection du premier article (FAI) | Rapport relatif à la révision du dessin publiée ; échantillons validés pour chaque cavité de production ; caractéristiques gonflées ; résultats fonctionnels et esthétiques ; données sur les matériaux et les procédés | Les résultats sont conformes au dessin et aux limites de défauts approuvées, ou chaque écart fait l'objet d'une dérogation écrite avant la mise en production. | Outil nouveau ou modifié, cavité ajoutée, réparation importante, transfert de production, changement de matériau ou de procédé, ou action corrective susceptible d'affecter l'ajustement, la forme ou le fonctionnement |
| Système de mesure | Système de référence, dispositif de fixation, force de contact le cas échéant, temps de conditionnement, température de mesure, instrument, état d'étalonnage et analyse du système de mesure pour les caractéristiques critiques lorsque cela est justifié. | L'acheteur et le fournisseur conviennent de la manière dont chaque caractéristique critique sera mesurée avant l'approbation de l'échantillon ; les résultats sont obtenus après les étapes de polymérisation, de post-polymérisation et de conditionnement spécifiées. | Modifications apportées à la jauge, au dispositif de fixation, au logiciel, à la référence, à la méthode de l'opérateur, au site d'inspection ou à la méthode de conditionnement |
| Traçabilité des lots | Lots de matières premières et de pigments, lot de mélange ou de dosage, ordre de fabrication, presse et outillage, cavité le cas échéant, enregistrement de polymérisation et de post-polymérisation, résultat d'inspection, lot d'emballage et référence d'expédition | Il est possible de retracer l'origine d'un carton expédié jusqu'à ses enregistrements de production et de matériaux, et de retracer l'origine d'un lot de matériaux ou de processus concerné jusqu'aux cartons expédiés. | Modifications apportées aux matériaux, à l'étiquetage, au lotissement, au site de production, au sous-traitant, au progiciel de gestion intégré (PGI) ou aux dossiers d'emballage |
| Approbation de la production en série | Plans et spécifications validés, FAI approuvé, dossier de conformité applicable, échantillon signé ou norme visuelle, plan de contrôle, critères de défaut, approbation de l'emballage et dossier du lot pilote de l'unité de production désignée | Le lot pilote utilise des matériaux, des outils, un procédé, une post-cuisson, un contrôle et un emballage destinés à la production ; toutes les déviations ouvertes ont un responsable et une décision écrite. | Toute modification approuvée susceptible d'affecter l'ajustement, la forme, la fonction, la conformité, l'apparence, la traçabilité ou la capacité validée |
FAI doit représenter le processus de production
L'inspection fonctionnelle (FAI) ne doit pas provenir d'un échantillonnage manuel voué à disparaître après validation. Pour un outil multicavité, les résultats doivent conserver l'identité de chaque cavité. Pour une pièce post-cuite, les dimensions et les tests fonctionnels doivent être effectués à l'étape convenue après post-cuisson et conditionnement. Le silicone pouvant se déformer sous la pression de la sonde, le rapport d'inspection est incomplet s'il mentionne des valeurs numériques sans préciser le dispositif de fixation, la référence et la méthode de mesure.
Pour nos outils LSR, nous définissons le niveau d'échantillonnage T1 et les caractéristiques critiques avant la validation de l'outil, puis nous établissons le rapport dimensionnel par cavité en fonction de la révision du dessin validée. C'est à ce stade que les limites d'une méthode de mesure non spécifiée apparaissent : deux pièces conformes peuvent présenter des valeurs différentes selon les dispositifs de fixation ou les forces de palpage utilisées.
Un échantillon de référence reste utile pour la couleur, la texture, les bavures, les traces de grille et autres limites visuelles. Il ne remplace pas l'inspection dimensionnelle FAI, les tests fonctionnels ni une norme de défauts contrôlés. Pour une liste de contrôle de mise en production distincte, veuillez consulter [lien/référence]. Comment évaluer la qualité des échantillons avant la production en série.
Définir les changements nécessitant une notification
N’utilisez pas la mention “ aucune modification de processus ” comme une phrase vague dans un bon de commande. Indiquez précisément les éléments contrôlés. À minima, examinez les modifications apportées au composé, au pigment, au système de polymérisation, au procédé de moulage, à l’outillage ou à l’empreinte, à la presse désignée, au site de production, à la post-polymérisation, à la méthode d’inspection et à toute opération sous-traitée.
Chaque modification n'exige pas une répétition complète de tous les tests. L'évaluation de la modification doit déterminer si la réponse consiste en un simple examen documentaire, une réinspection partielle, une nouvelle inspection initiale, des tests de conformité supplémentaires, l'approbation d'un lot pilote ou une requalification complète.
Lancer un lot pilote avant la production en série
Le lot pilote fait le lien entre un échantillon concluant et la production de routine. Il doit être réalisé sur la cellule de production désignée, avec les matériaux, les opérateurs, les conditions de cycle, la post-cuisson, le contrôle et le conditionnement prévus pour la production. Il convient d'enregistrer le rendement réel, les défauts, les retouches, l'équilibre des cavités, les résultats de contrôle et le volume de conditionnement, plutôt que d'extrapoler à partir du premier échantillon.
Ne lancez pas la production en série tant que la révision des plans, les écarts par rapport à l'inspection du premier inspecteur (FAI), la méthode de mesure, le périmètre de conformité ou la norme d'emballage restent en suspens. Un échantillon signé ne saurait à lui seul combler ces lacunes.
Seuil de coût, de quantité minimale de commande et de délai de livraison
Ne choisissez pas une usine en fonction du prix unitaire le plus bas indiqué sur un devis. Privilégiez plutôt les coûts qui deviennent irréversibles une fois l'outil usiné.
Lors de l'établissement d'un devis pour un projet LSR, les estimations relatives à l'outillage, à la cavitation et au temps de cycle sont basées sur le fichier 3D et le volume annuel. Si le volume ou la stabilité de la conception ne justifient pas l'utilisation d'un outillage d'injection, nous privilégions la compression plutôt que d'imposer systématiquement l'outillage plus complexe.
| Décision | Ce qu'il verrouille | Seuil |
|---|---|---|
| Circuit de traitement | Presse, main-d'œuvre, flash, automatisation | Indiquez l'itinéraire avant de comparer les prix. |
| Architecture des outils | Nombre de cavités, canal froid, matériel d'insertion | Le prix unitaire de l'outillage est séparé du devis. |
| Volume annuel | Que ce soit l'automatisation LSR ou la flexibilité HCR qui l'emporte | Devis basé sur un volume annuel réaliste, et non sur une seule commande d'essai. |
| Nombre de couleurs | Changement, purge, preuves supplémentaires | Chaque nouvelle couleur nécessite une planification des changements de couleur et une vérification documentée de la conformité aux exigences existantes. |
| Post-séchage / lavage / finition 100% | Des jours et du travail qui n'apparaissent jamais dans le “ temps du cycle ” | Si ces lignes sont manquantes, le délai de livraison est incomplet. |
| Quantité minimale de commande | Comment l'usine récupère la configuration et le changement de couleur | La quantité minimale de commande (MOQ) doit correspondre à votre réapprovisionnement réel, et non à une valeur par défaut du catalogue. |
Une usine peut proposer un prix unitaire bas en dissimulant le coût de l'acier, des inserts, de l'ébavurage, de la post-cuisson ou du contrôle du premier article. Ce n'est pas un fabricant moins cher, mais un devis incomplet. L'écart apparaît après validation de l'échantillon, lorsque la première production nécessite plus de main-d'œuvre que celle réalisée pour l'échantillon.
N’inventez pas de “ quantité minimale de commande standard ”. La compression et la récupération LIM fonctionnent différemment. Un outil HCR à une cavité et un outil LSR à huit cavités n’ont pas le même seuil de rentabilité. Si l’usine ne peut pas expliquer ce que la quantité minimale de commande couvre (matière première, changement de couleur, temps de presse ou emballage), ce chiffre est une valeur par défaut pour les ventes.
Le délai de livraison est une séquence, pas un slogan. La qualité des fichiers de conception et la conception pour la fabrication (DFM) déterminent le début de la conception des outillages, et la fabrication des outillages destinés à la production précède T1. T1 identifie ensuite les modifications d'outillage et de processus. Une inspection formelle de l'outillage (FAI) doit être réalisée par rapport au plan validé après les étapes de polymérisation, de post-polymérisation et de conditionnement requises ; un lot pilote issu de l'unité de production désignée est ensuite produit une fois les écarts en suspens corrigés. La production en série n'est lancée qu'après cette validation. Si un prototype ou un outillage souple est utilisé au préalable, le devis et le plan de validation doivent le mentionner séparément, car ses échantillons ne remplacent pas l'inspection FAI de l'outillage destiné à la production. Le délai exact varie en fonction du nombre d'empreintes, du type d'acier et du niveau de détail des fichiers de conception. Une usine qui annonce un délai de “ 15 jours ” sans vérification des plans vend un calendrier, pas un plan.
Quand faut-il refuser une citation ?
N'hésitez pas à vous éloigner si l'usine ne peut pas expliciter le processus, les preuves ou la propriété de l'outil.
Considérez ces points comme des points d'arrêt absolus, sauf s'ils sont résolus par écrit avant l'outillage :
- Le devis ne mentionne ni la compression, ni le LIM, ni l'extrusion, ni aucun autre procédé spécifique.
- Le fournisseur ne peut pas démontrer pourquoi un fichier de conformité ou de spécifications client applicable couvre la formulation de production, le processus, l'article et l'utilisation prévue.
- Le fournisseur ne divulguera pas l'emplacement du moule, sa propriété, les responsabilités en matière d'entretien ni les droits de transfert.
- Le site de production diffère de la source de l'échantillon approuvé et il n'existe aucun plan de transfert contrôlé, de validation ou de requalification.
- Les tolérances critiques se présentent sous forme de nombres rigides, sans méthode de mesure.
- Le prix est bien inférieur aux autres devis mentionnant le procédé, et l'usine est incapable d'expliquer quel coût a été supprimé.
Un échantillon acceptable retarde souvent la décision d'abandonner le processus, même s'il ne prouve que le bon fonctionnement d'une condition d'essai définie. Il ne garantit pas l'efficacité des mêmes contrôles en production automatisée, en cas d'usure des outils, de changements de lots de pigments ou de réglages répétés. Les bavures, les odeurs, les variations de couleur et les dérives dimensionnelles nécessitent un enregistrement et des critères d'approbation ; l'apparence seule ne suffit pas à les maîtriser.
Si vous avez déjà validé le premier article et que la qualité se dégrade, rouvrez le dossier de qualification du fournisseur et exigez des preuves de conformité avec le processus et les critères d'approbation établis. Il ne s'agit pas ici de mener une enquête.
Faut-il choisir une usine américaine ou une usine à l'étranger ?
Choisissez en fonction du risque du programme, et non en fonction du slogan d'un pays.
Une usine américaine peut réduire les décalages horaires, les délais de transport et les coûts liés aux interventions fréquentes sur site. Si une sélection d'usines américaines est nécessaire, utilisez ce lien. répertoire des fabricants et fournisseurs de silicone pour identifier les candidats, appliquez ensuite le même processus, les mêmes preuves et les mêmes points de contrôle des outils décrits ci-dessus. Une usine de sous-traitance à l'étranger peut également constituer le choix économique rationnel pour pièces industrielles en silicone sur mesure et d'autres programmes OEM définis. Aucun des deux sites ne présente d'avantage automatique en termes de coûts ou de qualité. Comparez le coût total, l'outillage, les droits de douane, les efforts de validation, la rapidité des modifications techniques, la capacité et le risque lié à la continuité d'approvisionnement.
L'appellation « pays d'origine » est souvent utilisée comme raccourci pour garantir la qualité, mais elle ne saurait se substituer à l'adéquation du processus. Un négociant américain reste un négociant. Une usine à l'étranger qui maîtrise le processus, divulgue les lieux de production et d'outillage, et fournit les preuves nécessaires, peut néanmoins constituer le fabricant adéquat. La fiabilité du pays d'origine, les modalités d'importation et les documents de lancement aux États-Unis sont des décisions distinctes de la qualification de l'usine.
Si le programme concerne un projet d'ingénierie court et évolutif, avec de nombreuses itérations sur site, la fabrication locale peut justifier le surcoût. En revanche, s'il s'agit d'une pièce OEM stable, destinée au grand public ou à l'industrie, avec un plan défini, la question pertinente reste : qui gère le processus et quel document le décrit ?
Quelles informations sont nécessaires avant d'établir un devis ?
Une usine ne peut pas choisir un procédé de fabrication, un outil ou un prix réel à partir d'une simple photo de produit. Veuillez envoyer ce document avant de demander une offre :
- Modèle STEP plus un dessin 2D avec les dimensions critiques, les zones esthétiques et la préférence de ligne de séparation
- Volume annuel, quantité de la première commande et durée de vie prévue du programme
- Dureté, nombre de couleurs, transparence et tout matériau d'insert ou de surmoulage
- Conditions d'utilisation : température, contact alimentaire/peau/liquide, compression, cycles prévus
- Exigences du marché de destination et des clients ; par exemple, 21 CFR 177.2600 pour un article américain applicable destiné au contact alimentaire à usage répété
- Que les dimensions soient contrôlées avant ou après post-cuisson
- Exigences en matière d'emballage, d'étiquetage et de traçabilité des lots
Si ces informations sont manquantes, chaque fabricant concevra une pièce différente et vous comparerez des devis fictifs. Utilisez la liste de contrôle ci-dessus pour structurer la demande de devis. La norme de dessin reste d'actualité. fichiers de conception pour pièces en silicone sur mesure.
La marge de décision est réduite. Utilisez cette page pour sélectionner l'usine. Utilisez les pages de processus pour choisir entre HCR et LSR. Utilisez les pages de conformité pour définir le plan de preuves. N'attribuez pas l'outillage tant que l'itinéraire, le périmètre des preuves, le site de production, ainsi que l'emplacement et les conditions de transfert de l'outillage ne sont pas consignés dans le devis ou le contrat de fourniture.
Vous avez un projet défini ? Envoyez le fichier STEP, le dessin 2D, le volume annuel, les besoins en matériaux et le marché de destination via notre Formulaire de demande de prix. Nous identifierons le processus proposé, les questions techniques en suspens et les hypothèses sous-jacentes à l'outillage et au prix unitaire avant votre engagement.