La maggior parte delle spiegazioni su "cos'è la vulcanizzazione" si fermano alla chimica di base e non spiegano mai cosa cambia in fase di produzione o nel costo unitario. È proprio in questa lacuna che gli acquirenti scegliere il sistema di stagionatura sbagliato e pagarne le conseguenze in seguito con reclami relativi agli odori, deviazioni dalla tolleranza o un test di conformità fallito.
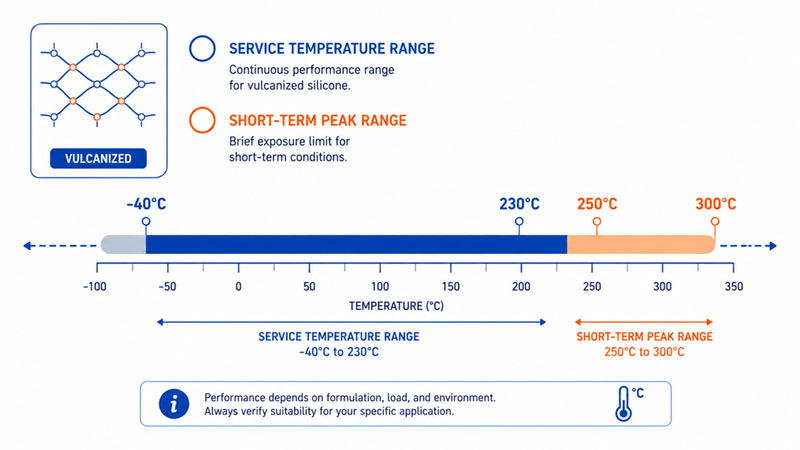
La vulcanizzazione (polimerizzazione) del silicone crea legami incrociati tra le catene polimeriche del silicone, innescati da un agente indurente e da calore, umidità o fascio di raggi UV/elettroni, trasformando il silicone morbido e non polimerizzato in un elastomero stabile con forma, elasticità e resistenza al calore (da -40 °C a 230 °C) fisse. Il sistema di polimerizzazione scelto (platino o perossido) influisce sull'odore, sulla conformità agli standard alimentari/medicali e sul costo, molto più del polimero di base.
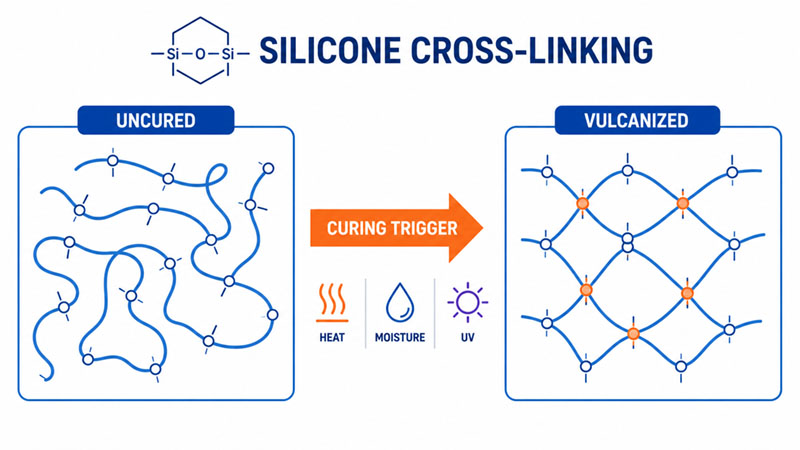
I tre metodi di stagionatura e quando utilizzare ciascuno di essi
La vulcanizzazione si definisce in base al modo in cui viene innescata la reazione di reticolazione. Tre metodi coprono quasi tutte le nostre lavorazioni:
| Metodo | Grilletto | Uso tipico | Appunti |
|---|---|---|---|
| Polimerizzazione a caldo (compressione/iniezione) | Calore + pressione in uno stampo | Parti stampate in HTV, iniezione LSR | Massima produttività e precisione; necessita di attrezzature |
| Vulcanizzazione a temperatura ambiente (RTV) | Umidità (1 parte) o miscela di catalizzatori (2 parti) | Sigillanti, adesivi, stampi per piccole produzioni | Niente utensili riscaldati; polimerizzazione più lenta |
| Radiationcure | raggi UV o fascio di elettroni | Rivestimenti sottili, pellicole | Veloce, a bassa temperatura; limitato a sezioni sottili |
Per i prodotti in silicone fabbricati, HTV e LSR polimerizzati a caldo sono i prodotti che utilizziamo in grandi quantità. L'RTV è principalmente un sigillante/adesivo e un metodo di prototipazione, non un metodo di stampaggio per la produzione di massa.
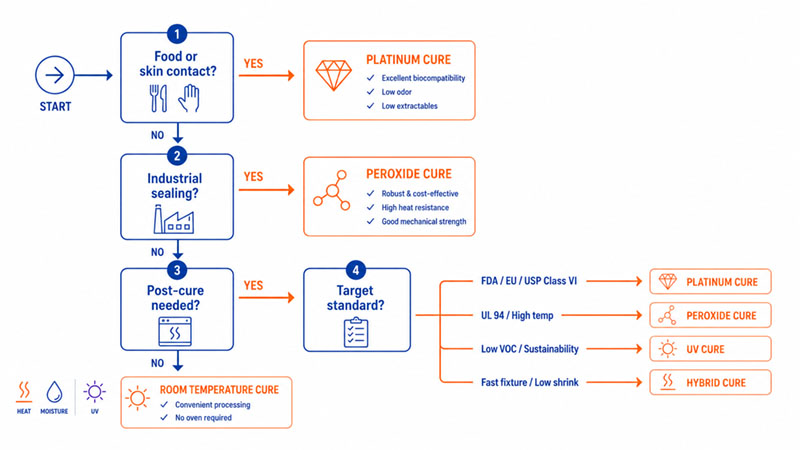
Platino contro perossido: la decisione che conta davvero
Il silicone di base è meno importante del sistema di indurimento. È questa la scelta che garantisce odore, conformità e costo.
| Cura al platino (addizione) | Cura al perossido | |
|---|---|---|
| Odore / sottoprodotti | Nessuno, inodore | Odore residuo; necessita di post-trattamento per essere eliminato |
| Chiarezza / ingiallimento | Elevata nitidezza, basso ingiallimento | Chiarezza media |
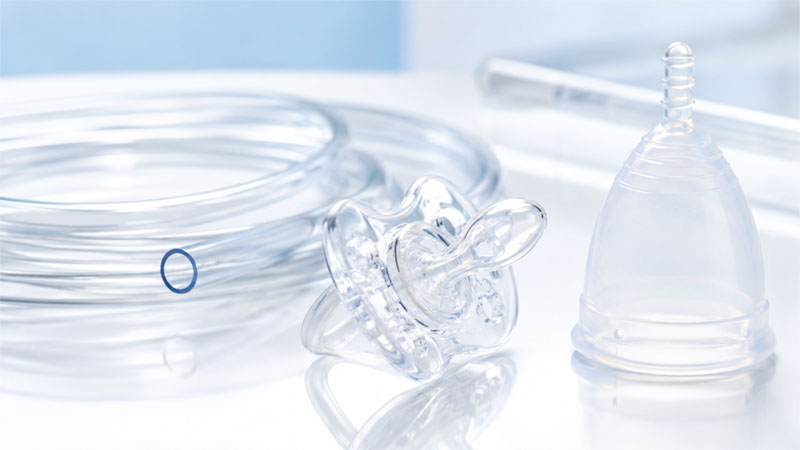
| adattamento conforme | Contatto con gli alimenti e medico (ciucci, tubi, coppette mestruali) | Guarnizioni industriali, guarnizioni generiche |
| Costo | Più alto (catalizzatore al platino) | Rapporto qualità-prezzo migliore e più conveniente |
Se la parte tocca cibo, pelle o corpo, è polimerizzata al platino: non ci sono scorciatoie. Le parti polimerizzate al perossido destinate ad usi sensibili devono passare attraverso post-polimerizzazione (ad esempio, 200 °C per circa 4 ore) per eliminare i residui, il che comporta un aumento di tempo e costi.
Cosa cambia la vulcanizzazione del silicone nel materiale?
La reticolazione è ciò che rende il silicone utilizzabile come prodotto anziché come pasta. In pratica, permette di stabilire:
- Intervallo di calore: Standard da -40 °C a 230 °C; i gradi per alte temperature tollerano brevi esposizioni a 250–300 °C.
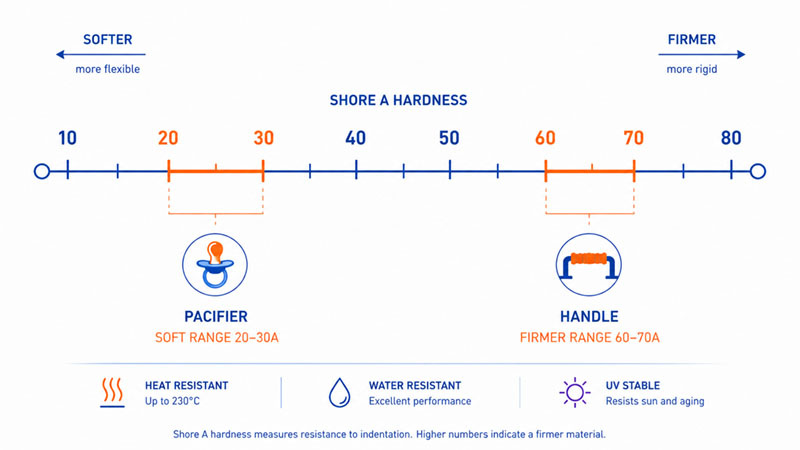
- Durezza: regolabile su tutta la gamma Riva A 10–80 (≈20–30A per un ciuccio, 60–70A per un manico rigido).
- Stabilità dimensionale: Il silicone polimerizzato mantiene forma ed elasticità in tutto il suo intervallo di temperature; il materiale non polimerizzato no.
HTV vs. LSR: due metodi di polimerizzazione a caldo
Entrambi i materiali vengono polimerizzati a caldo, ma il processo si comporta in modo diverso, e questo influisce sul quantitativo minimo d'ordine (MOQ) e sulle tolleranze.
| HTV (solido, compressione) | LSR (liquido, iniettabile) | |
|---|---|---|
| Tolleranza | Più allentato; più probabile il flash | Precisione elevata, fino a ±0,02 mm |
| Vestibilità del volume | Volume basso-medio | Elevato volume di lavoro, elevata pulizia. |
| Utensili | Costo inferiore degli stampi | Costo dello stampo più elevato (canale freddo) |
| Ideale per | Parti semplici/più grandi | Componenti medicali, per neonati e di precisione |
Limiti di conformità da confermare prima della lavorazione
Il solo sistema di polimerizzazione non garantisce la certificazione. È fondamentale raggiungere lo standard di riferimento fin da subito:
- FDA 21 CFR 177.2600 — Livello di riferimento statunitense per il contatto con gli alimenti.
- LFGB — Conformità più rigorosa agli standard alimentari UE/tedeschi (test di migrazione complessivi); il costo del materiale è in genere superiore di 20-30% rispetto ai normali standard FDA.
- USP Classe VI / ISO10993 — biocompatibilità medica. Nota: la USP sta gradualmente eliminando la designazione autonoma "Classe VI" (a partire dal 1° dicembre) a favore della valutazione della biocompatibilità basata sul rischio ISO 10993, pertanto specificare ISO 10993 come riferimento principale in futuro. Richiede la produzione in una camera bianca di Classe 100.000 (o superiore).
Domande frequenti
Il silicone vulcanizzato è adatto al contatto con gli alimenti?
Solo se è polimerizzato al platino e certificato secondo lo standard di riferimento (FDA 21 CFR 177.2600 o LFGB). È il metodo di polimerizzazione, non l'etichetta "silicone", a determinarlo.
Il silicone RTV necessita di calore?
No. Il silicone RTV polimerizza a temperatura ambiente tramite umidità (monocomponente) o un catalizzatore misto (bicomponente), motivo per cui viene utilizzato per sigillanti e stampi di piccole dimensioni.
Perché alcuni tipi di silicone emanano odore?
Il silicone polimerizzato con perossido può trattenere tracce di sottoprodotti. Una corretta post-polimerizzazione elimina l'odore; il silicone polimerizzato al platino è inodore fin dall'inizio.
Cosa devi decidere ora
Prima che si arrivi a un preventivo, tre specifiche determinano costi e tempi di consegna: lo standard di conformità di riferimento (FDA/LFGB/USP Classe VI), la durezza richiesta (Shore A) e la tolleranza, e il volume/quantità minima d'ordine (MOQ). Una volta definiti questi parametri, si procederà direttamente alla scelta del sistema di polimerizzazione, del processo (HTV o LSR) e degli stampi.
Riferimenti
- 21 CFR 177.2600 — Articoli in gomma destinati all'uso ripetuto — US eCFR, Ufficio del Registro Federale (attuale).
- Normativa legale per la sicurezza alimentare (LFGB) — Ministero federale tedesco (BMUKN).
- Utilizzo della norma ISO 10993-1, Valutazione biologica dei dispositivi medici — Linee guida della FDA statunitense, settembre 2023.
- Registrazione standard ISO 10993-1 — Catalogo ISO (consultare l'edizione corrente del 2025).
- ASTM D2240 — Proprietà della gomma, durezza Shore (durezza) — ASTM International.