Gli acquirenti specificano "silicone" e presumono che il sistema di polimerizzazione sia un dettaglio che risolviamo in retrobottega. Con la polimerizzazione a perossido, è proprio da questa supposizione che iniziano i problemi, non il primo giorno, ma tre settimane dopo, quando i pezzi tornano con un odore strano o non funzionano correttamente. test di migrazione.
Vulcanizzazione con perossido (tipicamente Iniziatori di tipo DCBPLa vulcanizzazione del silicone solido (PLC) rappresenta la soluzione più economica. Per i componenti giusti, funziona bene. Tuttavia, il suo comportamento in fase di produzione è diverso da quello della vulcanizzazione al platino, e queste differenze si manifestano in termini di odore, colore e tempi di post-lavorazione: costi che è facile non considerare in fase di preventivo.
Sintesi
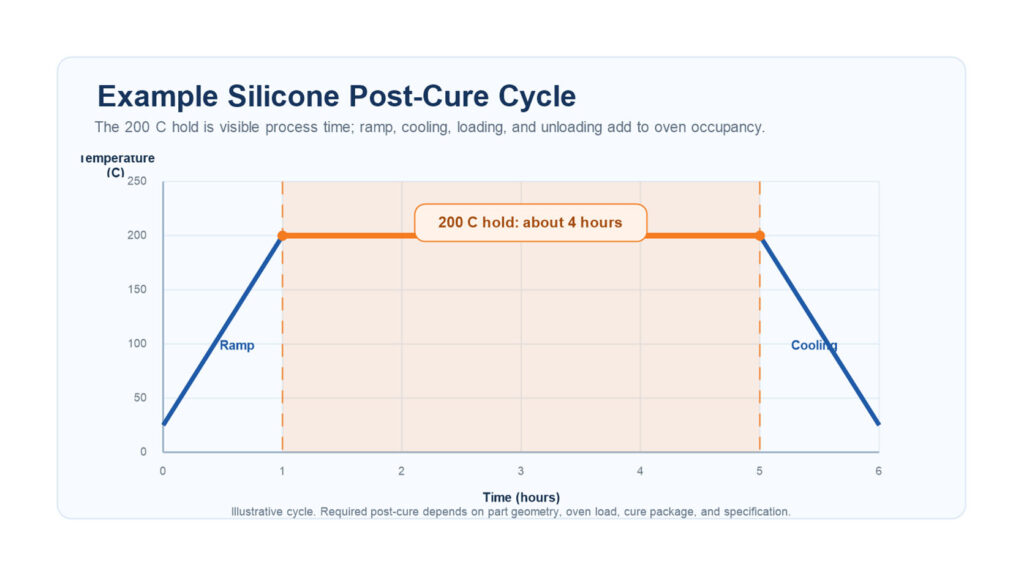
- La polimerizzazione con perossido lascia sottoprodotti di reazione che emanano odore; senza un'adeguata post-polimerizzazione (in genere a 200 °C per circa 4 ore), tale odore rimane nel pezzo.
- Si tratta di una scelta dettata dal contenimento dei costi per componenti industriali e di uso generale, non per applicazioni a contatto con gli alimenti o che richiedono un'elevata trasparenza.
- Il vero costo della polimerizzazione con perossido non è il catalizzatore, bensì il tempo di cottura in forno e gli scarti che si aggiungono al processo successivo per rendere il pezzo accettabile.
Come si comporta la vulcanizzazione con perossido in produzione
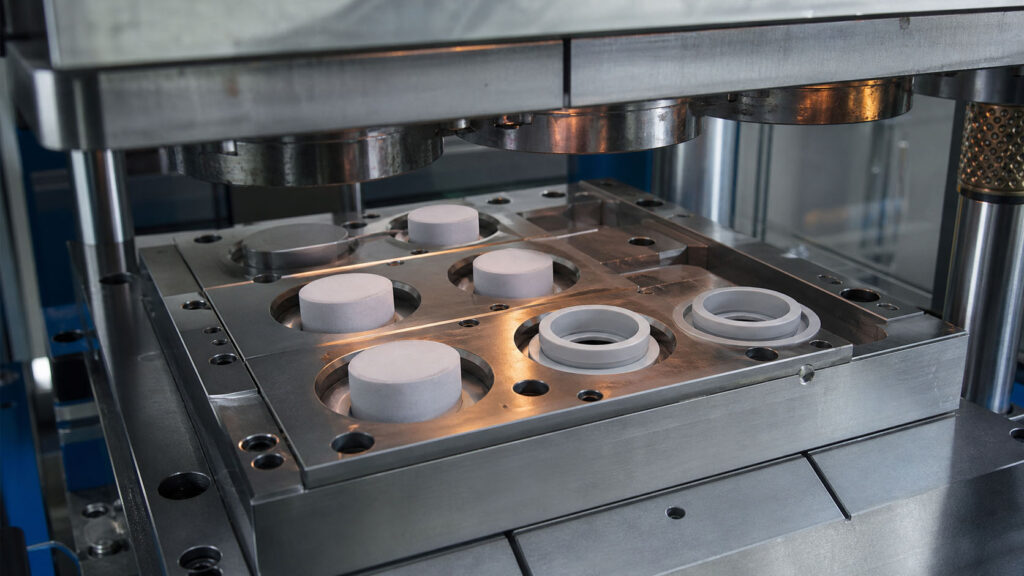
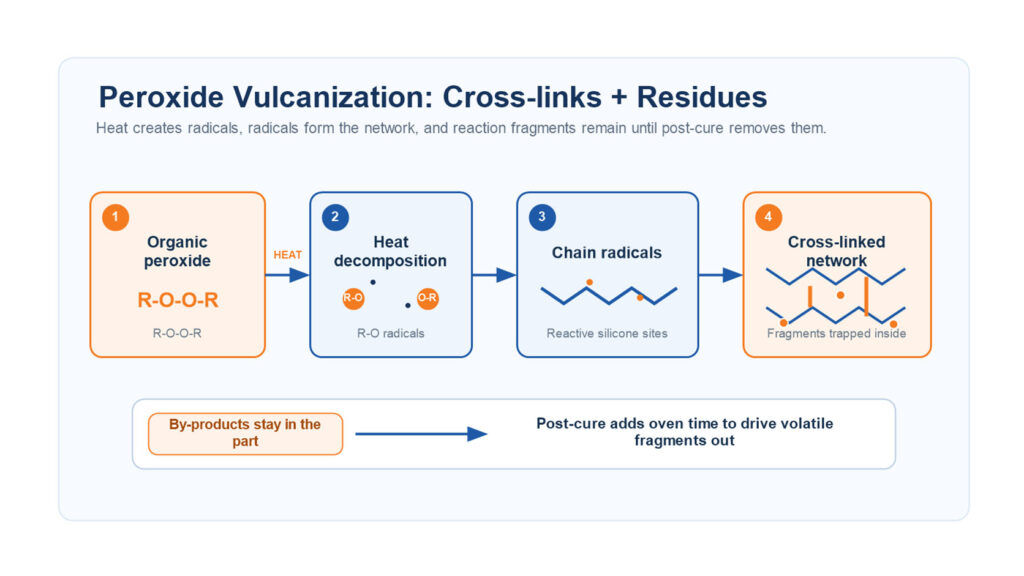
Vulcanizzazione al perossido legami incrociati silicone solido (HTV) mediante decomposizione del perossido sotto calore, solitamente durante lo stampaggio a compressione o estrusione. La reazione è semplice, ma non si conclude in modo pulito:
- I sottoprodotti rimangono nel pezzo. La decomposizione lascia residui acidi e frammenti volatili nella gomma. Questi non scompaiono quando lo stampo si apre.
- L'odore è il sintomo visibile. L'"odore di silicone" di cui si lamentano gli acquirenti è solitamente dovuto a residui di perossido, non al polimero stesso.
- La resa cromatica risulta meno stabile. Le resine trattate con perossido tendono a presentare una minore trasparenza e a ingiallire più facilmente rispetto ai materiali trattati con platino.
Punto critico: il test olfattivo al momento della sformatura non è sufficiente. I residui si disperdono lentamente, quindi un componente che sembra a posto in laboratorio può comunque presentare difetti dopo essere stato confezionato per la vendita al dettaglio.
Perché la post-polimerizzazione non è facoltativa in questo caso
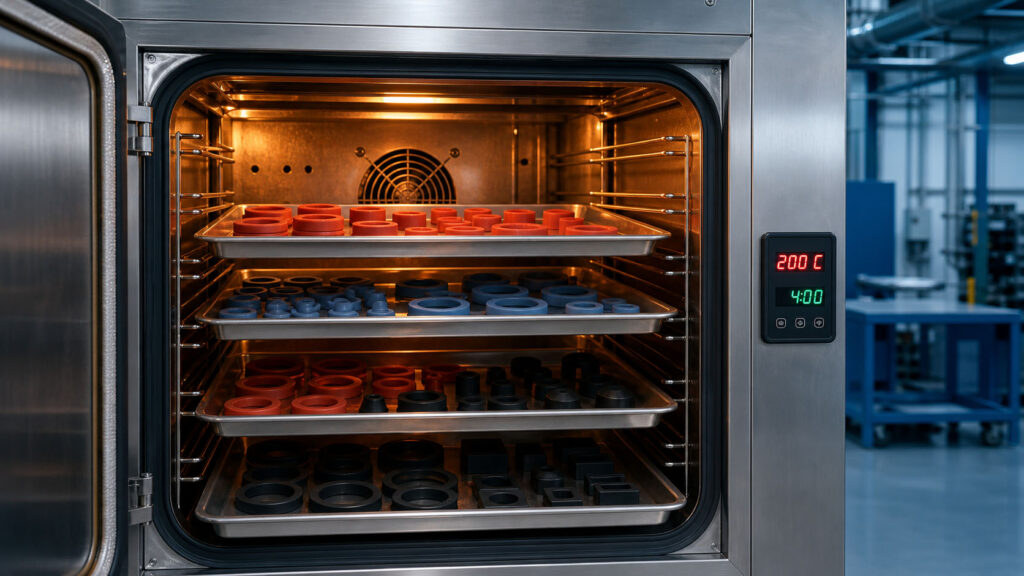
È qui che i team sottovalutano la polimerizzazione con perossido. Considerano lo stampaggio come il traguardo finale, ma per i pezzi polimerizzati con perossido lo stampaggio è solo la prima fase di polimerizzazione.
La post-polimerizzazione (seconda fase di cottura, solitamente a circa 200 °C per circa 4 ore, più a lungo per sezioni spesse) elimina i residui e stabilizza le proprietà. Per abbreviare il processo, si ottiene:
- Lamentele persistenti riguardo agli odori dopo la spedizione
- Più alto estraibili — un problema nel momento in cui la parte si avvicina alla bocca, al cibo o alla pelle
- Variazione delle proprietà man mano che i residui abbandonano lentamente il componente sul campo
Il tempo di cottura in forno rappresenta un costo reale e un tempo di consegna effettivo. È la parte del processo di polimerizzazione con perossido che non compare mai nel prezzo delle materie prime e viene dimenticata nel preventivo. Vedi Prodotti al silicone post-polimerizzazione per i dettagli del processo.
Quando la cura con perossido di idrogeno è la scelta giusta
Il perossido non è un peggioramento, bensì la scelta corretta ed economicamente vantaggiosa per una specifica serie di componenti:
| Adatto alla polimerizzazione con perossido | Perché |
|---|---|
| O-ring e guarnizioni industriali | Odore e trasparenza non contano; conta il costo. |
| Guarnizioni e fogli generici | Volume elevato, bassa sensibilità specifica |
| Componenti di uso quotidiano senza contatto | La post-polimerizzazione rimuove una quantità sufficiente di residui per il caso d'uso |
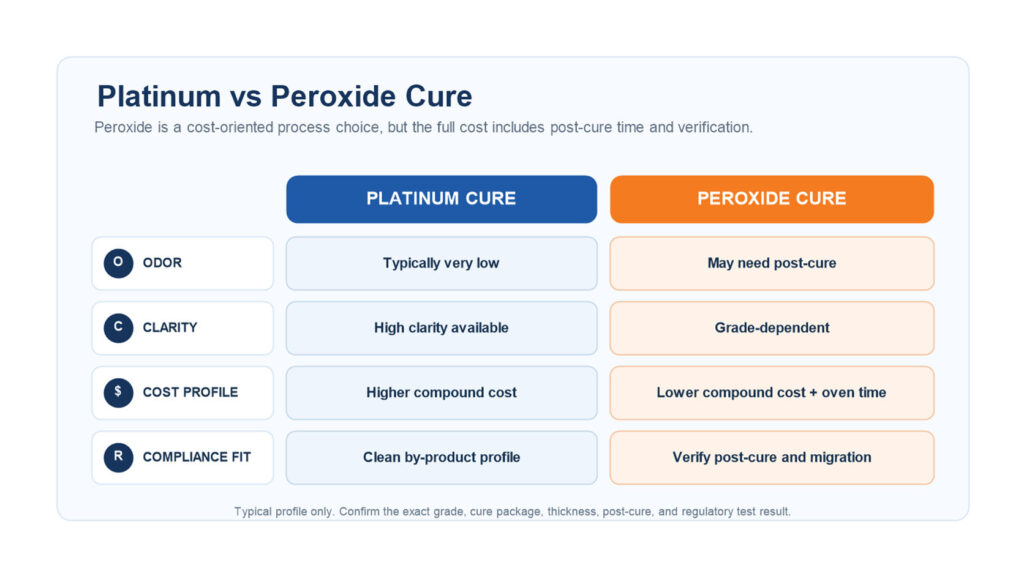
Per cosa non è adatto: contatto con gli alimenti, dispositivi medici, prodotti per bambini o qualsiasi cosa che necessiti di trasparenza e assenza di odore. Questi vanno spostati Vulcanizzazione del platino, e questa è una decisione diversa, trattata nella nostra guida alla scelta tra platino e perossido.
Cosa verificare prima di impegnarsi
La polimerizzazione al perossido è adatta quando il pezzo tollera tracce di residui, un certo rischio di odore e una trasparenza media, e quando si è già preventivato il tempo di post-polimerizzazione in forno, non solo il materiale. Se il pezzo entra in contatto con alimenti, pelle o corpo, o se necessita di un'elevata trasparenza, è meglio fermarsi qui: in questo caso è necessario un trattamento al platino e i costi cambiano radicalmente.
Per la definizione e la panoramica completa del metodo, vedere Cos'è la vulcanizzazione al silicone?.
Riferimenti
- 2,4-Diclorobenzoil perossido (DCBP), CID 61078 — PubChem, Istituti Nazionali di Sanità degli Stati Uniti.
- Materiali e oggetti di plastica a contatto con gli alimenti — Regolamento (UE) 10/2011 — EUR-Lex, Unione Europea.
- Reticolazione — Enciclopedia Britannica.
- Presentazione delle domande di autorizzazione pre-commercializzazione per le sostanze a contatto con gli alimenti (analisi chimiche/di migrazione) — Linee guida della FDA statunitense.