Un fornitore può mostrare un'officina pulita, un certificato valido e un campione approvato. Nessuno di questi elementi garantisce che gli stessi controlli resisteranno alla produzione di massa. Il vero rischio si manifesta in seguito: lotti di materiali misti, polimerizzazione incontrollata, variazioni da cavità a cavità, rilavorazioni non documentate o fasi di lavorazione esternalizzate.
UN Ispezione di una fabbrica di silicone in Cina Pertanto, è necessario seguire un unico lotto di produzione, dalla materia prima in entrata al prodotto imballato. L'obiettivo non è valutare l'apparenza professionale della fabbrica, bensì verificare se il suo processo produttivo è in grado di riprodurre in modo ripetibile i disegni, le specifiche e i requisiti di conformità richiesti.
Sintesi
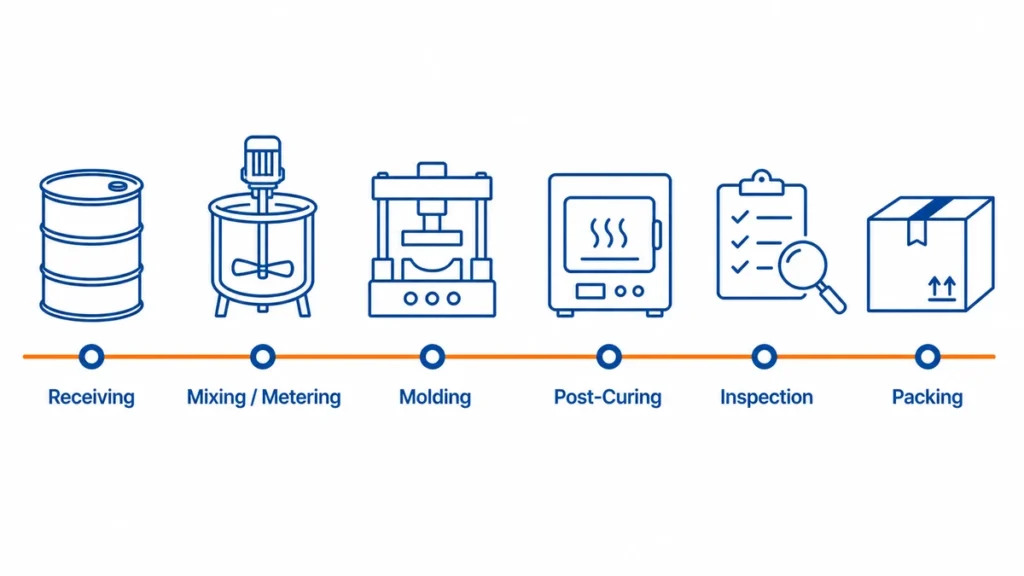
- Verifica il processo, non lo showroom. Traccia il processo produttivo di un lotto reale attraverso tutte le fasi: ricezione del materiale, miscelazione o dosaggio, stampaggio, post-polimerizzazione, ispezione e confezionamento.
- Adattare l'audit al processo del silicone. Lo stampaggio a compressione HCR, lo stampaggio a iniezione LSR, l'estrusione e lo stampaggio a iniezione di silicone presentano attrezzature, punti di controllo e modalità di guasto differenti.
- Trattate i certificati e i campioni come prove a supporto. Avviare la produzione solo quando la documentazione, le attrezzature, gli operatori e la tracciabilità dei lotti corrispondono alle specifiche approvate.
Cosa dovrebbe verificare un'ispezione di una fabbrica di silicone in Cina?
Un'ispezione in fabbrica dovrebbe rispondere a sei domande: Il fornitore è legalmente identificabile? Possiede o controlla il processo richiesto? È in grado di tracciare i materiali? I parametri critici vengono registrati? È in grado di rilevare parti non conformi? Controlla il lavoro esternalizzato?
| Area di valutazione | Prove da richiedere | Che cosa dovrebbero dimostrare le prove |
|---|---|---|
| Identità aziendale e ruoli transazionali | Licenza commerciale, indirizzo della sede e mappa dell'entità giuridica | Vengono identificati il venditore contrattuale, il beneficiario, l'esportatore e il produttore effettivo, e vengono divulgate le loro relazioni. |
| Gestione del processo | Elenco delle attrezzature, visita guidata dell'officina, registri di manutenzione | Il processo citato viene eseguito presso il sito sottoposto a verifica o indicato come subappaltato |
| Controllo dei materiali | Elenco fornitori, TDS/SDS, registro in entrata, etichetta lotto, scheda di produzione | Il composto utilizzato nella produzione può essere ricondotto a un materiale e lotto approvati |
| Controllo di processo | Istruzioni di lavoro, scheda parametri, registrazione del primo pezzo, ispezione di pattuglia | Gli operatori lavorano all'interno di una finestra di processo definita, anziché basandosi sulla memoria. |
| Verifica del prodotto | Disegno, piano di controllo, elenco dei calibri, rapporto di ispezione, standard di difetto | I metodi di ispezione corrispondono ai requisiti del prodotto e al rischio di misurazione. |
| Azione correttiva | Rapporto di non conformità, analisi delle cause profonde, documentazione comprovante la chiusura delle azioni correttive e preventive (CAPA). | La fabbrica presenta difetti e modifica il processo invece di limitarsi a selezionare i pezzi |
Non iniziare con una checklist di audit generica. Inizia con il disegno del prodotto, l'applicazione, il volume annuo, il mercato di destinazione e i rischi di guasto noti. cucchiaio in silicone per bambini e un tastiera industriale in silicone non dovrebbero ricevere lo stesso piano di audit.
Come si verifica l'identità legale di una fabbrica cinese?
Inizia con il nome legale cinese del fornitore e il codice di credito sociale unificato a 18 cifre. Cerca entrambi nel registro ufficiale cinese. Sistema nazionale di divulgazione delle informazioni sul credito alle imprese, quindi confronta il risultato con la licenza commerciale e i documenti commerciali che ti sono stati forniti.
L'obiettivo non è dimostrare la capacità produttiva a partire da un documento di registrazione, bensì stabilire quale persona giuridica sia responsabile del contratto, del pagamento, della produzione, della tenuta dei registri di qualità e della dichiarazione di esportazione.
| Controllo | Prove da confrontare | Cosa necessita di chiarimenti? |
|---|---|---|
| Entità giuridica | Nome dell'azienda cinese e Codice Unificato di Credito Sociale | La denominazione commerciale inglese non può essere collegata all'entità registrata in Cina. |
| stato della registrazione | Stato attuale nel sistema pubblico ufficiale | La società è stata cancellata dal registro, revocata, sospesa o quotata in modo anomalo. |
| Indirizzo registrato | Licenza commerciale, registro pubblico, preventivo e contratto | L'indirizzo registrato è diverso dal sito indicato come sede della fabbrica. |
| ambito aziendale | Registro pubblico | L'ambito mostra solo attività commerciali o di consulenza mentre il fornitore afferma di essere il produttore |
| Soggetti responsabili | Emittente del preventivo, venditore a contratto, beneficiario bancario, esportatore e gestore di fabbrica | Sono coinvolte diverse entità, ma i loro ruoli non sono stati resi noti. |
| Titolare del certificato | Rapporti ISO e di prova dei prodotti | Il nome o il sito del certificato non corrispondono all'entità produttrice o al luogo sottoposto a verifica. |
| Sigillo aziendale | Nome legale cinese sul contratto e timbro aziendale | Il nome del sigillo è diverso da quello dell'entità contraente oppure viene utilizzato solo un timbro personale. |
| Registro pubblico del credito | Documenti annuali, avvisi di funzionamento anomalo ed elenchi di violazioni gravi | Documenti mancanti, anomalie irrisolte o situazione legale non coerente con la spiegazione del fornitore. |
Abbinare la licenza commerciale al sito
Richiedete di visionare la licenza commerciale originale o una licenza elettronica verificabile. Confrontate la ragione sociale cinese, il codice di credito sociale unificato, il rappresentante legale, lo stato di registrazione, l'indirizzo registrato e l'ambito di attività con i dati ufficiali.
L'indirizzo di registrazione può legittimamente differire dall'indirizzo di produzione. Il fornitore può operare da locali in affitto o utilizzare un'entità di esportazione separata. Non rifiutate il fornitore solo perché gli indirizzi o le entità sono diversi. Richiedete che il rapporto sia reso pubblico e comprovato da un contratto di locazione, un documento relativo a una società del gruppo, un accordo di subappalto o altro documento verificabile.
Successivamente, accertatevi che il sito di produzione effettivo sia lo stesso oggetto dell'audit. Una licenza commerciale valida per un ufficio non dimostra che le operazioni di stampaggio, post-polimerizzazione, stampa o ispezione si svolgano effettivamente nella sede indicata durante la visita.
Mappa ogni entità nella transazione
Indicare l'entità giuridica responsabile di ciascuna fase:
- Emissione del preventivo.
- Firma del contratto di vendita o di fornitura degli utensili.
- Ricezione del pagamento.
- Possedere o gestire la fabbrica.
- Acquisto del materiale siliconico.
- Possesso della certificazione ISO.
- Rilascio di registri di qualità e dichiarazioni di conformità.
- Esportazione della spedizione.
Questi ruoli non devono necessariamente appartenere alla stessa azienda. Una società commerciale, una fabbrica affiliata e un'entità esportatrice possono costituire un accordo di fornitura legittimo. Il rischio inizia quando l'accordo è occulto, il produttore non può essere identificato o il contratto non prevede alcun controllo su materiali, processi, subappalto e azioni correttive.
Trattare i dati di registrazione come strumento di screening
Un ambito di attività legato alla produzione non dimostra che la fabbrica possieda le attrezzature necessarie. Una reputazione pubblica impeccabile non è garanzia di qualità del prodotto. Allo stesso modo, una segnalazione storica di funzionamento anomalo non esclude automaticamente un fornitore se il problema è stato risolto e la spiegazione è documentata.
Utilizzate la verifica dell'entità giuridica per accertare la responsabilità. Successivamente, verificate la capacità produttiva attraverso le attrezzature, la produzione reale, la tracciabilità dei materiali, i registri di processo e i test sui prodotti.
Un audit di fabbrica è la stessa cosa di un'ispezione del prodotto?
No. Un audit di fabbrica valuta se il sistema di produzione è efficiente. Un'ispezione del prodotto verifica se un lotto specifico è conforme. Spesso gli acquirenti combinano i due processi, ottenendo così una versione inadeguata di entrambi.
| Attività | Domanda principale | Tempismo migliore | Output tipico |
|---|---|---|---|
| Audit di qualificazione dei fornitori | Questo stabilimento è in grado di eseguire il processo richiesto? | Prima della progettazione o della nomina | Lacune nelle competenze e decisione di approvazione |
| Audit di processo | I controlli critici sulla linea funzionano correttamente? | Produzione pilota o produzione di massa iniziale | Risultati per fase del processo |
| Ispezione pre-spedizione | Questo lotto di produzione soddisfa le specifiche dichiarate? | Dopo la produzione e prima della spedizione. | Accettazione o rifiuto del lotto |
| Audit sociale o ambientale | Il sito soddisfa i requisiti in materia di lavoro, sicurezza e ambiente? | In base alle politiche dell'acquirente e al rischio della catena di approvvigionamento | Rapporto di conformità separato |
Un controllo pre-spedizione riuscito non può riparare un processo di stampaggio difettoso. Si limita a campionare ciò che il processo ha già prodotto. Allo stesso modo, una certificazione ISO 9001 non dimostra che la spedizione che avete di fronte corrisponda al disegno.
Quali documenti dovresti esaminare prima della visita?
Richiedete la documentazione prima di prenotare un viaggio o di incaricare un ispettore esterno. La mancanza o l'incoerenza dei documenti rappresentano un segnale d'allarme che indica come gli stessi controlli potrebbero non funzionare in modo affidabile sul campo.
Chiedere:
- Pacchetto per entità giuridiche: licenza commerciale, indirizzo di produzione e rapporto tra venditore, beneficiario, esportatore e fabbrica.
- Confezione del prodotto rilasciato: Revisione del disegno, caratteristiche critiche per la qualità, distinta base e grado di silicone approvato.
- Pacchetto di materiali: Scheda tecnica (TDS), scheda di sicurezza (SDS), certificato di analisi, fornitore approvato e formato di identificazione del lotto.
- Pacchetto di controllo di processo: Diagramma di flusso del processo, piano di controllo, istruzioni di lavoro, standard di ispezione, elenco degli strumenti di misura e stato di calibrazione.
- Pacchetto relativo ai processi esterni e al sistema di gestione della qualità: Subappaltatori resi noti, certificati pertinenti ed esempi recenti di non conformità e azioni correttive e preventive (CAPA).
- Pacchetto di funzionalità: macchine, cavità attive, tempo di ciclo convalidato, turni, tempo di attività, resa al primo passaggio e dati sui colli di bottiglia a valle.
Esaminate attentamente l'ambito di applicazione. Un certificato per "commercio e vendita di prodotti in silicone" non equivale alla certificazione dello stampaggio del silicone presso il sito sottoposto ad audit. ISO 9001 Definisce un quadro di riferimento per la gestione della qualità; non approva un materiale, un processo o un prodotto finito specifico.
La fabbrica è effettivamente in grado di eseguire il vostro processo di produzione del silicone?
La verifica deve corrispondere al processo indicato nel preventivo. La dicitura "stampaggio del silicone" è troppo generica per essere utile.
| Processi | Apparecchiature e controlli per la verifica | prove adeguate | Lacuna comune nell'audit |
|---|---|---|---|
| Stampaggio a compressione HCR/HTV | Laminatoio a due rulli o area di compounding controllata, pesatura del materiale, presse idrauliche, controllo della temperatura dello stampo | Scheda di produzione, registro di miscelazione, ricetta di stampa, approvazione del primo pezzo | L'aggiunta di formulazioni o agenti indurenti dipende dalla memoria dell'operatore |
| Stampaggio a iniezione LSR | Pompe a tamburo A/B, sistema di dosaggio, miscelatore, canale freddo, stampo riscaldato, alimentazione controllata del materiale | Registro dei lotti di materiale, cronologia degli allarmi di dosaggio, ricetta della macchina, rapporto sulle cavità | La fabbrica possiede macchine per lo stampaggio a iniezione, ma non un sistema di dosaggio LSR validato. |
| Estrusione di silicone | Estrusore, controllo della filiera, linea di polimerizzazione continua, estrattore e monitoraggio dimensionale. | Registrazione della velocità della linea, impostazioni di polimerizzazione, registro delle dimensioni in corso di processo | Le dimensioni vengono controllate solo dopo che è stata completata una lunga bobina |
| Sovrastampaggio in silicone | Preparazione del substrato, inserimento del dispositivo di fissaggio, controllo dell'adesione, prevenzione della contaminazione | Lotto di substrato approvato, registro del pretrattamento, test di adesione | Il trattamento di preparazione o al plasma è esternalizzato o non ha una durata controllata. |
| Operazioni secondarie | Rifilatura, stampa, rivestimento, incollaggio, assemblaggio, post-polimerizzazione | Istruzioni di lavoro, limite di campionamento, registro di lotto | Lo stampaggio principale è controllato, ma i difetti estetici hanno origine a valle. |
Percorrete il tragitto seguendo l'ordine di produzione. Non lasciate che l'addetto scelga solo la macchina più pulita. Confrontate il numero della macchina, il numero dello stampo, l'identificazione della cavità e il lotto del materiale sulla linea con i registri esposti nella sala riunioni.
Come si verificano la capacità produttiva e i colli di bottiglia?
Non accettate un dato sulla capacità mensile senza averne effettuato il calcolo. Ricostruite la stima in base al tempo di funzionamento programmato, al tempo di ciclo validato, alle cavità attive, alla disponibilità delle apparecchiature, alla resa al primo passaggio e alla capacità di ogni operazione a valle.
Utilizzare due calcoli di base:
Produzione lorda di stampaggio = tempo operativo programmato ÷ tempo di ciclo validato × numero di cavità attive
Produzione vendibile = produzione lorda di stampaggio × fattore di tempo di attività dimostrato × resa al primo passaggio
Il risultato non rappresenta la capacità produttiva finale dello stabilimento. La capacità effettiva del sistema è la capacità vendibile minima tra le fasi di stampaggio, post-polimerizzazione, rifilatura, lavorazione secondaria, ispezione e confezionamento.
Esempio di calcolo della capacità
L'esempio seguente illustra il metodo; non costituisce un parametro di riferimento per la produzione di silicone.
| Ingresso | Esempio di valore |
|---|---|
| Tempo di stampaggio programmato | 8 ore, ovvero 28.800 secondi |
| Tempo di ciclo convalidato | 60 secondi |
| Cavità attive | 2 |
| Produzione lorda | 960 pezzi per turno |
| Fattore di uptime dimostrato | 85% |
| resa al primo passaggio | 95% |
| Produzione vendibile stimata | Circa 775 pezzi per turno |
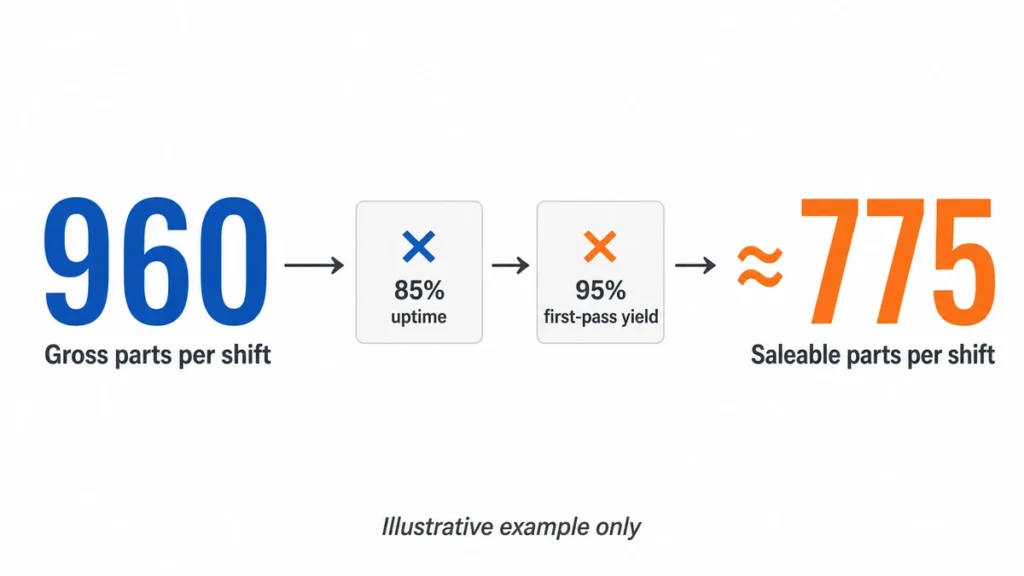
Un preventivo basato solo su 960 pezzi per turno non tiene conto dei tempi di inattività e dei pezzi scartati. La stima di 775 pezzi è ancora incompleta finché la fabbrica non dimostra che le fasi di post-polimerizzazione, rifilatura, ispezione e imballaggio possono gestire almeno lo stesso volume.
Non copiare i fattori di esempio nella valutazione dei fornitori. Utilizza i dati del produttore relativi a prodotti, stampi, macchinari e condizioni di produzione comparabili.
Verificare ogni input nell'officina
| Capacità di input | Prove da verificare | Esagerazione comune |
|---|---|---|
| Orario di funzionamento programmato | Piano dei turni, organico, calendario delle macchine, programma di manutenzione | Tutte le ore di calendario sono considerate tempo di produzione |
| Tempo di ciclo | Ricetta della macchina rilasciata e studio dei tempi durante la produzione stabile | Al posto del ciclo di produzione ripetibile viene utilizzato il ciclo migliore osservato. |
| Cavità attive | Disegno dello stampo, ID delle cavità, registrazione delle cavità bloccate, resa a livello di cavità | Il numero nominale di cavità viene utilizzato anche quando una cavità è disabilitata |
| Disponibilità delle attrezzature | Registro dei tempi di inattività, registro di manutenzione, cronologia dei cambi di formato | Il calcolo presuppone un tempo di attività di 100% |
| resa al primo passaggio | Rapporto di lotto che mostra i pezzi in buone condizioni prima della rilavorazione o della selezione. | La quantità finale confezionata è presentata come resa del primo passaggio. |
| Disponibilità di manodopera | Matrice delle competenze, piano di organico, presenze effettive per turno | Si presume che la manodopera per la rifinitura o l'ispezione manuale sia illimitata. |
| Risorse condivise | Programma di produzione per presse, forni, apparecchiature di ispezione e operatori | La stessa capacità della macchina o del forno è promessa a diversi programmi |
| Operazioni subappaltate | Capacità del fornitore, tempo di attesa, tempo di trasporto, controllo in entrata | I tempi di elaborazione esterna sono esclusi dal calcolo. |
Osservare il ciclo dopo che il processo ha raggiunto una produzione stabile. Un singolo ciclo rapido durante un audit non costituisce una base di capacità valida. Confrontare l'osservazione con diversi lotti recenti e analizzare eventuali differenze significative.
Individuare il vincolo esterno alla macchina per stampaggio
Spesso i progetti in silicone sembrano avere una capacità di pressatura sufficiente, mentre un'operazione a valle controlla la produzione effettiva.
| Fase del processo | Unità di capacità da calcolare | Evidenza del collo di bottiglia |
|---|---|---|
| Preparazione del materiale | Chilogrammi o lotti per turno | Tempo di miscelazione limitato, stazione di pesatura, tempo di mantenimento del materiale o cambio colore |
| Modanatura | Pezzi buoni per macchina e stampo per turno | Ciclo lungo, cavità disabilitate, pulizia della muffa, flash o tempi di inattività non pianificati |
| Post-polimerizzazione | Parti idonee per carico del forno e carichi al giorno | Volume utile del forno, schema di carico, tempo di riscaldamento e raffreddamento, ventilazione o separazione dei lotti |
| Rifilatura o sbavatura | Parti accettate per operatore o macchina per turno | Lavoro manuale, linee di separazione complesse, difetti secondari o coda di rilavorazione |
| Stampa, rivestimento o incollaggio | Parti accettate per linea o per subappaltatore al giorno | Numero di apparecchi, tempo di asciugatura o polimerizzazione, scarti di adesione o tempo di coda esterna |
| Ispezione | Parti o lotti rilasciati per turno | Prove funzionali prolungate, dispositivi di fissaggio calibrati limitati, ispezione 100% o tempo di attesa in laboratorio. |
| Imballaggio | Unità finite per linea per turno | Assemblaggio multicomponente, etichettatura, verifica del conteggio o confezionamento personalizzato. |
Calcolare ogni fase nella stessa unità di misura e nello stesso periodo di tempo. Se lo stampaggio può produrre 10.000 pezzi accettabili a settimana, ma il flusso di post-polimerizzazione e rifilatura validato ne può produrre solo 7.000, la capacità settimanale verificata è di 7.000, non di 10.000.
Capacità di test rispetto al piano di ordini effettivo
L'approvazione della capacità produttiva dovrebbe essere vincolata a un SKU, uno stampo, una quantità, una finestra di consegna e un carico di lavoro della macchina concorrenti ben definiti. Richiedete alla fabbrica di fornire:
- Domanda settimanale o mensile del prodotto sottoposto a verifica.
- Assegnazione di macchine e stampi.
- Carico attuale garantito da altri clienti.
- Turni programmati, operatori e ipotesi relative agli straordinari.
- Tempi di cambio formato e di manutenzione preventiva.
- Resa prevista al primo tentativo e tasso di rilavorazione.
- Capacità di post-polimerizzazione e di tutti i processi secondari.
- Vincoli relativi a festività, manodopera, subappaltatori e materiali.
- Macchina di riserva, riparazione degli stampi e piano di emergenza.
Utilizzare una tabella domanda-capacità anziché una singola percentuale. L'ordine confermato deve rientrare nella capacità vendibile dimostrata, dopo aver considerato una riserva concordata per variazioni e tempi di inattività. Tale riserva deve riflettere il rischio del prodotto, la maturità del processo e la tolleranza di consegna; non deve essere sostituita da una percentuale universale.
Segnali di allarme relativi alla capacità
- La capacità è indicata solo come stima delle vendite mensili.
- Il calcolo presuppone che ogni macchina funzioni ogni ora prevista.
- Si contano le carie nominali senza controllare quelle occluse o instabili.
- Sono esclusi gli scarti, la selezione e la rilavorazione.
- La stessa pressa, lo stesso forno, la stessa attrezzatura o lo stesso operatore vengono assegnati a ordini sovrapposti.
- La capacità di post-polimerizzazione, rifilatura, stampa, ispezione o confezionamento non è inclusa nel calcolo.
- Il lavoro straordinario è considerato come capacità operativa di base permanente.
- A un nuovo stampo vengono assegnati la resa e il tempo di ciclo di un prodotto non correlato.
- Il fornitore può mostrare le attrezzature, ma non i dati di produzione recenti.
- Il collo di bottiglia dipende da un subappaltatore non specificato.
Un deficit di capacità non implica necessariamente l'interruzione del rapporto con il fornitore. Richiede invece un piano di recupero datato, l'individuazione delle attrezzature e della manodopera necessarie, una prova validata e la dimostrazione che la capacità aggiuntiva non comprometta il controllo del processo.
Punti di controllo del processo di stampaggio del silicone, dalla ricezione del materiale al lotto confezionato.
Come si verifica la tracciabilità del materiale siliconico?
Seleziona una scatola imballata o un contenitore di semilavorati e ricostruisci la catena a ritroso. La catena dovrebbe condurre dal lotto di prodotto finito al lotto di stampaggio, alla macchina, allo stampo, alla cavità (ove applicabile), all'operatore, al lotto di materia prima, al lotto di pigmento o masterbatch e al sistema di polimerizzazione.
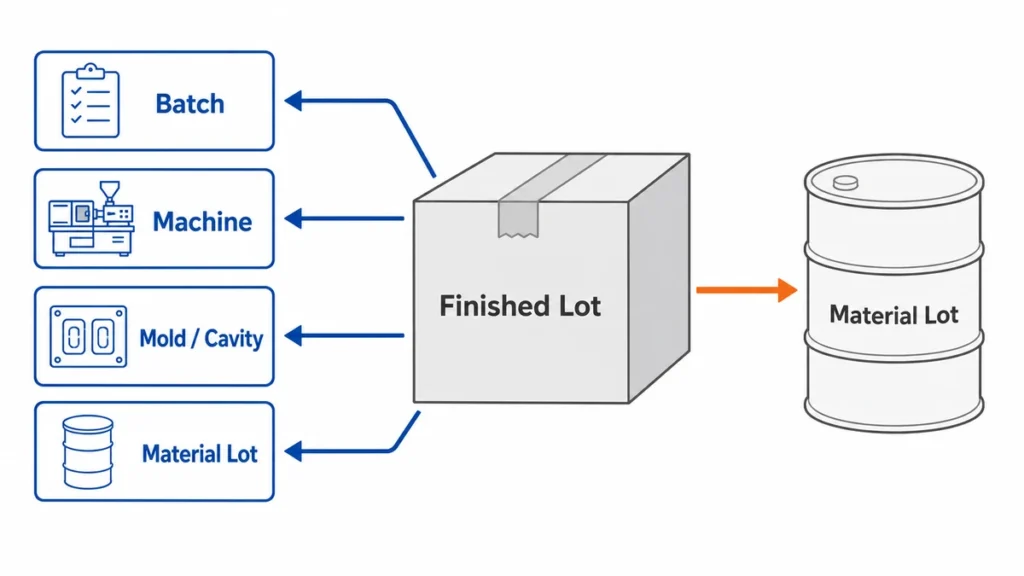
Quindi, invertite il test. Selezionate un lotto di materia prima dal magazzino e chiedete dove è stato consumato. Un sistema di tracciabilità che funziona in una sola direzione è incompleto.
Verificare i seguenti controlli:
- Le etichette in entrata rimangono attaccate oppure vengono trasferite su etichette interne controllate.
- I materiali rilasciati, messi in quarantena e respinti vengono fisicamente separati.
- La durata di conservazione e le condizioni di stoccaggio devono essere conformi alle istruzioni del fornitore del materiale.
- Le apparecchiature di pesatura vengono identificate e calibrate.
- Il composto HCR miscelato ha un ID di lotto e un tempo di mantenimento controllato.
- I componenti LSR A/B rimangono accoppiati e protetti dalla contaminazione.
- Pigmenti, additivi e agenti leganti sono inclusi nella scheda di produzione.
- Gli scarti di silicone indurito non vengono trattati come il materiale termoplastico riciclato. Il silicone è un materiale termoindurente e non può essere semplicemente rifuso con lo stesso processo.
Per le applicazioni regolamentate, la tracciabilità dei materiali rappresenta solo uno dei livelli di approvazione. Il confine di conformità specifico del prodotto è definito di seguito.
Dove si ferma questo audit di fabbrica per i prodotti regolamentati?
Questo audit può determinare se un fornitore controlla il proprio processo di produzione del silicone. Non può, di per sé, stabilire se un dispositivo medico, un articolo a contatto con gli alimenti, un prodotto per bambini, un componente automobilistico o qualsiasi altro prodotto regolamentato sia legalmente conforme.
I requisiti applicabili dipendono dal prodotto finito, dall'uso previsto, dalle condizioni di contatto, dal gruppo di utenti, dalla classificazione del rischio, dal mercato di destinazione e dal ruolo del fornitore nella catena di approvvigionamento regolamentata. Etichette dei materiali come "grado medicale", "grado alimentare" o "approvato dalla FDA" non definiscono tale ambito.
| Categoria di prodotto | Cosa comprende questo audit di fabbrica | Strato aggiuntivo specifico del prodotto |
|---|---|---|
| Prodotti in silicone per il consumatore generale | Persona giuridica, identità materiale, controllo di processo, tracciabilità, ispezione, imballaggio e controllo delle modifiche | Restrizioni chimiche, etichettatura, sicurezza meccanica e standard specifici di prodotto per il mercato di destinazione. |
| Articoli a contatto con gli alimenti | Controllo della formulazione, prevenzione della contaminazione, post-polimerizzazione ove specificato, tracciabilità del lotto e corrispondenza tra report e materiale | Tipologia di alimento destinata, tempo e temperatura di contatto, migrazione o sostanze estraibili dal prodotto finito, requisiti di dichiarazione e norme specifiche del mercato relative al contatto con gli alimenti |
| Prodotti per neonati e bambini | Controllo dei materiali, stabilità dello stampaggio, controlli su piccole parti o assemblaggi, pulizia e tracciabilità. | Requisiti basati sulla funzione effettiva del prodotto, fascia d'età, utilizzo prevedibile, rischi meccanici, limiti chimici, migrazione, etichettatura e mercato. |
| Dispositivi medici o componenti di dispositivi medici | Materiale controllato, percorso di produzione validato, tracciabilità, controlli di pulizia, non conformità, CAPA e notifica delle modifiche | Classificazione dei dispositivi, sistema di gestione della qualità (QMS) normativo, gestione del rischio, valutazione biologica, convalida del processo, controlli in camera bianca o di carica microbica, convalida della sterilizzazione e documentazione tecnica, ove applicabile. |
| Componenti automobilistici | Capacità di processo, controllo della cavità, misurazione, tracciabilità, capacità, manutenzione e controllo delle modifiche ingegneristiche | Requisiti specifici del cliente, IATF 16949 ove applicabile, APQP/PPAP, caratteristiche speciali, MSA, SPC e approvazione dei componenti di produzione |
| Componenti farmaceutici o di bioprocesso | Controllo dei materiali e dei lotti, pulizia, post-elaborazione, ispezione, confezionamento e gestione delle modifiche. | Strategia per sostanze estraibili e rilasciabili, test compendiali o specifici per l'applicazione, convalida della pulizia, convalida del processo e qualificazione del cliente. |
| Componenti elettrici o elettronici | Identità del materiale, dimensioni, stabilità dello stampaggio, controllo della contaminazione e gestione delle modifiche del fornitore | Requisiti specifici del prodotto in materia di sicurezza elettrica, infiammabilità, sostanze soggette a restrizioni, esposizione ambientale e certificazione. |
L'uso previsto determina l'ambito di conformità
Prima di definire il piano di audit, documentare:
- Che l'articolo in silicone sia una materia prima, un componente stampato, un accessorio o un prodotto finito.
- La funzione del prodotto e il suo utilizzo ragionevolmente prevedibile.
- I paesi o le regioni di destinazione.
- Considerazioni relative alla fascia d'età degli utenti e agli utenti vulnerabili.
- Contatto con alimenti, pelle, tessuti, fluidi, farmaci o mezzi di processo.
- Durata del contatto, temperatura, pressione e condizioni di utilizzo ripetuto.
- Sia che il prodotto venga fornito sterile, sia che venga sterilizzato in un secondo momento.
- Durata di conservazione e cicli di riutilizzo richiesti.
- Il produttore legale, il titolare delle specifiche e la parte responsabile del rilascio normativo.
Il fornitore non dovrebbe selezionare un programma di test basandosi unicamente sul nome del prodotto. Un tubo in silicone utilizzato in un distributore di bevande, una linea di trasferimento da laboratorio e un circuito per fluidi medicali possono sembrare simili, ma avere requisiti di validazione e di documentazione differenti.
Limite di contatto con gli alimenti
Per gli articoli in gomma riutilizzabili negli Stati Uniti, 21 CFR 177.2600 può far parte della valutazione applicabile. Per i prodotti immessi sul mercato dell'UE, il quadro può includere Regolamento (CE) n. 1935/2004 e GMP per il contatto con gli alimenti Regolamento (CE) n. 2023/2006, unitamente a eventuali requisiti specifici del materiale o nazionali applicabili.
L'audit di fabbrica deve verificare che la formulazione testata corrisponda al processo attuale di produzione di silicone, pigmenti, additivi, stampa, rivestimento e post-polimerizzazione. Non sostituisce la valutazione del prodotto finito in relazione all'alimento previsto, alla temperatura, alla durata e alle condizioni di utilizzo ripetuto.
Confine tra dispositivi medici e dispositivi medici
Questa checklist non è un audit di certificazione dei dispositivi medici. A seconda del ruolo del fornitore e del mercato di riferimento, la qualificazione potrebbe richiedere un sistema di gestione della qualità dei dispositivi medici come ISO 13485, gestione del rischio sotto ISO 14971, valutazione biologica, processi speciali convalidati, ambienti controllati, registrazioni di dispositivi o lotti, gestione dei reclami e controlli normativi specifici del mercato.
Un certificato di resina o un ISO10993 Il rapporto di prova non rende automaticamente il prodotto finito "di grado medicale". Il rapporto deve essere collegato alla formulazione finale, ai coloranti, agli additivi, al processo, alla pulizia, alla sterilizzazione, al tipo di contatto, alla durata del contatto e alla valutazione del rischio del dispositivo.
Se il fornitore di silicone produce solo un componente, il fabbricante legale deve comunque definire i requisiti critici e integrare i controlli del fornitore nel sistema di gestione della qualità e del rischio del dispositivo.
Applicazioni automobilistiche e altre applicazioni validate
Per i programmi del settore automobilistico, un audit ISO 9001 generale potrebbe non essere sufficiente. Il cliente potrebbe richiedere IATF 16949, prove APQP/PPAP, controllo delle caratteristiche speciali, analisi del sistema di misurazione, controllo statistico di processo, capacità approvata e notifica formale delle modifiche.
Le applicazioni farmaceutiche, di bioprocesso, aerospaziali, di sicurezza elettrica e altre applicazioni validate necessitano di un proprio piano di qualificazione. Non estendere un'approvazione da un'applicazione all'altra solo perché il tipo di silicone di base o il processo di stampaggio sembrano simili.
Mantieni separate le tre decisioni
Riporta tre conclusioni indipendenti:
- Capacità produttiva: Il sito è in grado di eseguire ripetutamente il processo al silicone specificato?
- Validazione del prodotto: Il prodotto definito è conforme al disegno, alla funzionalità e al piano di collaudo approvato?
- Comunicato normativo: Le prove sono sufficienti per l'uso previsto e il mercato di destinazione?
Una fabbrica può essere efficiente anche se la documentazione normativa è incompleta. Un campione testato può essere conforme anche se il processo produttivo non è controllato. Nessuno dei due risultati dovrebbe automaticamente convalidare l'altro.
Cosa bisogna controllare durante la miscelazione, lo stampaggio e la post-indurimento?
La questione cruciale non è se la fabbrica disponga di una scheda parametrica, bensì se i valori rilasciati siano visibili, registrati, protetti da modifiche accidentali e collegati al lotto di produzione.
Preparazione di HCR e HTV
Per ottenere gomma ad alta uniformità, è necessario verificare la pesatura, la sequenza di miscelazione, le condizioni dei rulli, la dispersione del pigmento, il controllo dell'agente vulcanizzante e l'identificazione del lotto. Chiedere come lo stabilimento previene la contaminazione incrociata tra colori, formulazioni e sistemi di vulcanizzazione a perossido o platino.
Spesso i team sottovalutano questa fase perché il composto miscelato appare uniforme. Le variazioni possono manifestarsi in seguito sotto forma di variazioni di colore, odore, incoerenza nella polimerizzazione, difetti superficiali o proprietà fisiche instabili tra i diversi lotti.
Dosaggio e iniezione LSR
Per la gomma siliconica liquida, ispezionare l'alimentazione del materiale A/B, la pompa e il sistema di dosaggio, il miscelatore, l'unità di iniezione, il canale freddo, lo stampo riscaldato e la cronologia degli allarmi. Verificare che la ricetta della macchina specifichi la pressione di iniezione, la velocità, la temperatura dello stampo, il tempo di polimerizzazione e altri parametri rilevanti per il processo validato.
Non accettate uno screenshot di una ricetta come prova di controllo. Confrontate le impostazioni attuali della macchina con la ricetta approvata e il registro di produzione. Chiedete chi può modificare i parametri e come vengono esaminate le deviazioni.
Post-polimerizzazione
La post-polimerizzazione deve essere correlata alla formulazione del materiale, all'applicazione del prodotto, alla geometria del pezzo e ai requisiti di validazione o collaudo. Non è automaticamente necessaria per ogni componente in silicone e una ricetta universale di temperatura e tempo non è credibile.
Verificare l'identificazione del forno, l'uniformità della temperatura o i registri di verifica, la disposizione del carico, la dimensione del lotto, il controllo del timer, la ventilazione e i registri del lotto di post-polimerizzazione. Il sovraccarico di un forno può modificare il flusso d'aria e il comportamento del riscaldamento anche quando il setpoint rimane invariato.
Come si effettua un controllo delle muffe e della prevenzione delle carie?
Il campione approvato può nascondere variazioni di cavità. Uno stampo multicavità può produrre pezzi accettabili da una cavità e presentare bave ricorrenti, pezzi mancanti o deriva dimensionale da un'altra.
Verificare:
- Identificazione univoca di stampi e utensili.
- Identificazione delle cavità sui componenti o sui registri di ispezione, ove possibile.
- Frequenza della manutenzione preventiva in base ai cicli o alle condizioni.
- Storico degli interventi di manutenzione per sfiati, linee di separazione, canali, eiettori e superfici strutturate.
- Approvazione del primo pezzo dopo l'installazione, la riparazione o la modifica dei parametri.
- Dati dimensionali o relativi ai difetti specifici della cavità per le caratteristiche critiche.
- Gestione controllata dei registri di stoccaggio e proprietà degli utensili finanziati dai clienti.
Richiedete l'ultimo intervento di riparazione dello stampo e ispezionate l'area interessata sull'utensile o sul componente. Questo collega la documentazione alle prove fisiche. Un registro di manutenzione con ripetute annotazioni di "pulizia dello stampo" ma senza difetti, interventi o verifiche costituisce una prova amministrativa, non una prova di processo.
A quali test di prodotto dovresti assistere?
I metodi di prova devono derivare dal disegno, dalla valutazione del rischio, dalla normativa applicabile o da un piano di controllo concordato. Un maggior numero di prove non significa automaticamente un controllo migliore.
| Requisito | Possibile metodo o attrezzatura | Focus sull'audit |
|---|---|---|
| Dimensioni | Calibro, micrometro, calibro a perno, proiettore di profili, CMM, attrezzatura personalizzata | Dati corretti, dispositivo di fissaggio, forza di contatto, condizionamento del campione e risoluzione dello strumento di misura. |
| Durezza Shore | ASTM D2240 O ISO 48-4 metodo con durometro adatto | Spessore del campione, superficie di supporto, tempo di permanenza, posizione di prova e calibrazione |
| Trazione e allungamento | ASTM D412 o ISO 37 | Preparazione del campione di prova, misurazione dello spessore, velocità e collegamento dei lotti |
| set di compressione | ASTM D395 o ISO 815-1 | Compressione, temperatura, durata, tempo di recupero e geometria del campione |
| Colore | Campione limite approvato o spettrofotometro | Condizioni di illuminazione, impostazioni dello strumento, criterio ΔE se specificato e cronologia del campione |
| Aspetto | Scheda dei difetti e standard visivo | Distanza di visualizzazione, illuminazione, zone di difetto e classificazione Critico/Maggiore/Minore |
| Sostanze a contatto con gli alimenti o soggette a restrizioni | Laboratorio esterno qualificato che utilizza il metodo specifico del mercato | Identità del campione, ambito del rapporto, corrispondenza della formulazione, data e autenticità del rapporto |
| Prestazioni funzionali | Test di fissaggio o assemblaggio specifico del prodotto | Carico, numero di cicli, perdite, forza di trazione, condizioni di tenuta o temperatura di utilizzo, a seconda dei casi. |
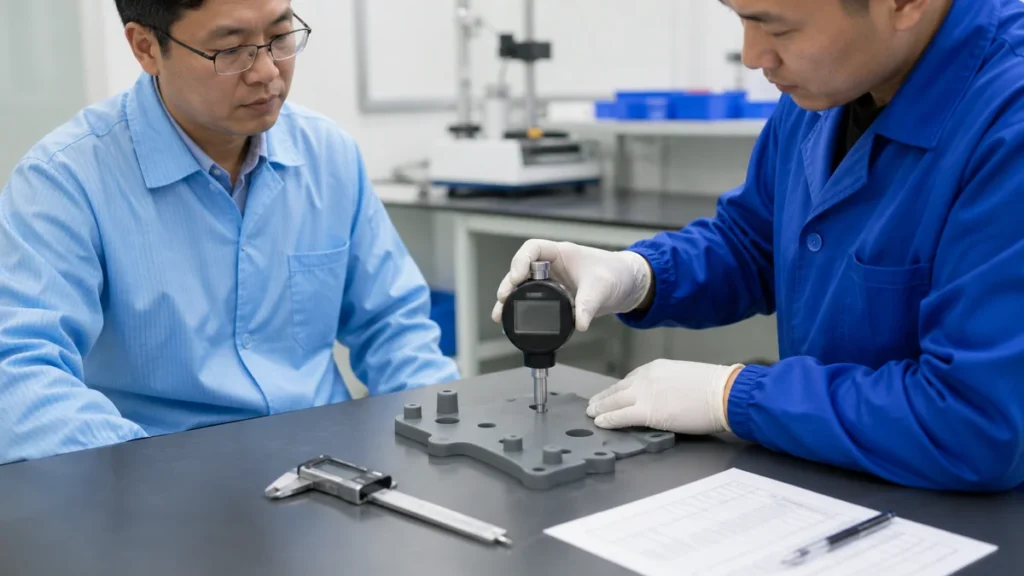
I componenti in silicone morbido sono facili da misurare in modo errato. Una forza eccessiva del calibro può comprimere il componente e generare un risultato falso. I componenti a parete sottile potrebbero richiedere un dispositivo di fissaggio, un metodo ottico o una forza di misurazione ben definita. Se gli ispettori non riescono a riprodurre la stessa lettura, il limite di accettazione non è valido.
Assisti ad almeno un test, dalla fase di impostazione fino alla registrazione del risultato. Dopodiché, scegli tu stesso un secondo campione. I campioni pre-posizionati dimostrano che l'apparecchiatura è in grado di produrre un determinato numero; non dimostrano, tuttavia, che l'ispezione di routine sia controllata.
Come si dovrebbe utilizzare il campionamento AQL?
Utilizzare il campionamento per lotto solo dopo aver concordato le definizioni dei difetti, il livello di ispezione, il piano di campionamento e i criteri di accettazione. ISO 2859-1:2026 Fornisce schemi di campionamento indicizzati AQL per l'ispezione per attributi. Non determina quali debbano essere i limiti critici, maggiori e minori.
Non permettete che l'AQL sostituisca il controllo di processo. Il campionamento può non rilevare difetti a bassa frequenza, lotti misti e problemi specifici delle cavità. Le caratteristiche critiche per la sicurezza, la conformità normativa o la funzionalità potrebbero richiedere controlli più rigorosi, la convalida del processo, la prevenzione degli errori o l'ispezione 100% con un metodo convalidato.
Durante l'audit, verificare se la fabbrica:
- Definisce il lotto prima del campionamento.
- Seleziona campioni in modo casuale tra cartoni, tempi di produzione e cavità, ove pertinente.
- Consente di distinguere tra difetti critici, maggiori e minori.
- Registra il numero effettivo di difetti anziché limitarsi a indicare "Superato".“
- Applica il numero di accettazione/rifiuto concordato.
- Dispone di un piano di intervento per i lotti rifiutati.
Una fabbrica che seleziona un lotto difettoso senza indagare sulla causa del problema di stampaggio o di manipolazione ha semplicemente contenuto la spedizione, non corretto il processo.
Come si individua il subappalto occulto?
Confronta le capacità dichiarate con le attrezzature, il personale, i lavori in corso, gli allacciamenti alle utenze e i registri di produzione. Se il fornitore afferma di eseguire internamente stampa, rivestimento, attrezzaggio, test di laboratorio e confezionamento, ogni processo dovrebbe lasciare prove fisiche e documentali.
Poni direttamente queste domande:
- Quali operazioni partono da questo sito?
- Chi approva i subappaltatori?
- Come vengono identificati i materiali e i lotti durante il trasferimento?
- Quali specifiche e campioni vengono inviati al subappaltatore?
- Come vengono ispezionati i componenti in entrata provenienti da subappalti?
- Il subappaltatore può modificare materiali, inchiostro, primer, adesivo o parametri di processo?
- L'acquirente viene informato prima che vengano apportate modifiche a un processo o al sito?
L'esternalizzazione non è automaticamente un rifiuto. Il rischio risiede nell'esternalizzazione non dichiarata o incontrollata. I processi secondari spesso introducono difetti dopo che un pezzo stampato, pur essendo accettabile, ha già superato i controlli dell'officina principale.
Come si dovrebbero controllare le modifiche ingegneristiche?
Prima di avviare la produzione di massa, è necessario congelare la configurazione di produzione approvata. La configurazione di base deve identificare il sito di produzione legale, la revisione del disegno, la formulazione del silicone, il fornitore del materiale, il sistema di colori, lo stampo e le cavità, il tipo di macchina o di processo, la finestra di processo chiave, la post-polimerizzazione, le operazioni secondarie, il metodo di ispezione, l'imballaggio e i subappaltatori approvati.
Una modifica non è accettabile solo perché il pezzo finito assomiglia ancora al campione approvato. Il fornitore deve valutare, documentare, convalidare e ottenere l'approvazione necessaria prima di implementare qualsiasi modifica che possa influire su forma, adattamento, funzionalità, conformità, tracciabilità, capacità o durata.
Definire quali modifiche richiedono notifica
| Modifica proposta | Revisione dell'impatto minimo | Prove tipiche prima del rilascio |
|---|---|---|
| Grado del silicone, fornitore, formulazione o sistema di polimerizzazione | Proprietà fisiche, conformità, colore, odore, comportamento di polimerizzazione, adesione e prestazioni a lungo termine | Schede tecniche/di sicurezza/certificati di analisi aggiornati, dati comparativi dei test, nuovi test di conformità ove applicabile e campioni approvati. |
| Pigmento, masterbatch, additivo, inchiostro, primer, adesivo o rivestimento | Colore, migrazione o sostanze soggette a restrizioni, adesione, inibizione della polimerizzazione, aspetto e invecchiamento | Identificazione del materiale, rapporto di prova, risultati di adesione o durabilità e distinta base aggiornata. |
| Riparazione dello stampo, nuova cavità, sostituzione dell'inserto o trasferimento dell'utensile. | Dimensioni, bava, ventilazione, texture, bilanciamento della cavità e intercambiabilità | Documentazione relativa alla riparazione, rapporto dimensionale per cavità interessata, campioni del primo articolo e documentazione comprovante la capacità di esecuzione, ove richiesto. |
| Macchina, linea, percorso di processo o sito di produzione | Finestra di processo, equivalenza delle apparecchiature, capacità, rischio di contaminazione e tracciabilità | Registrazione delle prove, confronto dei parametri, ispezione del primo articolo e riqualificazione del sito o del processo |
| Ciclo di guarigione o condizione post-guarigione | Proprietà fisiche, odore o sostanze volatili, dimensioni, aspetto e conformità | Studio dei parametri approvato, registrazione del forno o dell'apparecchiatura, ripetizione dei test fisici o di conformità, a seconda dei casi. |
| Processo secondario o subappaltatore | Identità dei materiali, controllo di processo, logistica, controllo in entrata e tracciabilità. | Qualificazione del subappaltatore, prova di processo, campione approvato, piano di controllo e flusso di tracciabilità |
| Metodo di ispezione, dispositivo, software o limite di accettazione | Correlazione delle misurazioni, ripetibilità, accettazione errata e comparabilità storica | Correlazione del metodo, studio del calibro ove appropriato, istruzioni di ispezione riviste e approvazione dei nuovi limiti |
| Materiale di imballaggio o metodo di imballaggio | Deformazione, contaminazione, etichettatura, accuratezza del conteggio, danni da trasporto e stoccaggio sugli scaffali | Documentazione comprovante la prova di confezionamento, il trasporto o la compressione, ove necessario, etichetta approvata e specifiche di confezionamento aggiornate. |
L'obbligo di notifica deve essere specificato nell'accordo di qualità, nei termini di acquisto, nelle note di disegno o nel manuale del fornitore. L'approvazione verbale da parte dell'acquirente o dell'ingegnere non deve sostituire un'autorizzazione documentata.
Utilizzare un flusso di lavoro di modifiche controllate
- Invia la richiesta di modifica. Registrare la situazione attuale, la situazione proposta, la motivazione, i prodotti, i siti, gli strumenti e i materiali interessati, nonché la data di implementazione prevista.
- Valutare il rischio. Esaminare forma, dimensioni, funzionalità, conformità, tracciabilità dei materiali, stabilità del processo, capacità, costi, tempi di consegna, ricambi e scorte esistenti.
- Definire il piano di validazione. Indicare quali campioni, cavità, quantità di produzione, test, documenti e criteri di accettazione sono richiesti.
- Eseguire la prova in condizioni di produzione. Utilizzare il materiale, la macchina, lo stampo, gli operatori, i processi secondari e il metodo di ispezione previsti, e non un percorso di campionamento limitato al solo laboratorio.
- Esaminare le prove oggettive. A seconda del rischio, ciò può includere l'ispezione del primo campione, la verifica dimensionale, i test sulle proprietà fisiche, i test funzionali, i test di conformità, i dati sulle capacità o una prova di produzione presso il cliente.
- Ottenere l'approvazione scritta. Non rilasciare la modifica basandoti solo sull'aspetto del campione o sulla pressione delle scadenze.
- Aggiornare i documenti controllati. Revisionare, ove applicabile, il disegno, la distinta base, il diagramma di flusso del processo, il piano di controllo, le istruzioni di lavoro, lo standard di ispezione, le specifiche di imballaggio e la documentazione relativa ai fornitori approvati.
- Stabilire il punto effettivo. Identificare il primo lotto di materiale interessato, il lotto di produzione, la data, la macchina, lo stampo, la cavità e la spedizione. Separare le configurazioni vecchie da quelle nuove.
- Monitorare i primi lotti di produzione. Applicare controlli di ispezione rafforzati o verifiche di follow-up definite fino a quando la modifica non dimostri prestazioni stabili.
Distinguere le modifiche permanenti dalle deviazioni temporanee
Una deviazione temporanea deve essere specificata come segue:
- Il requisito specifico a cui si rinuncia.
- La motivazione tecnica e la valutazione del rischio.
- Quantità, lotto, ordine di acquisto e spedizione interessati.
- È necessario il contenimento e un'ulteriore ispezione.
- L'autorità di approvazione.
- La data di inizio e la data di scadenza.
- Il piano per tornare al processo di rilascio.
Non permettete che una deroga scaduta diventi il nuovo standard di produzione. Deviazioni ripetute per lo stesso problema indicano che il processo o la specifica di base necessitano di una correzione formale.
Verifica del controllo delle modifiche durante l'audit
Non limitarti a esaminare la procedura di gestione delle modifiche. Seleziona una recente riparazione di uno stampo, una sostituzione di materiale, una modifica del processo o un cambio di subappaltatore e seguine l'intero flusso di lavoro.
Confrontare:
- Etichette dei materiali aggiornate con la distinta base approvata.
- Ricette macchina con record di parametri rilasciati.
- Storico della manutenzione degli stampi con dati relativi all'ispezione delle cavità.
- Documentazione degli acquisti con gli elenchi approvati delle materie prime e dei subappaltatori.
- Disegni e istruzioni di lavoro aggiornati, in linea con la revisione principale.
- Rapporti di conformità relativi al materiale, al colore, al rivestimento e al sito di produzione effettivi.
- Registri delle spedizioni prima e dopo la data di entrata in vigore della modifica.
Una firma mancante rappresenta una lacuna nella documentazione. Un cambiamento di materiale, sito, attrezzatura o processo che entra in produzione senza una valutazione del rischio e un'approvazione tracciabile costituisce un errore di controllo a livello di sistema.
Quali sono i principali segnali d'allarme?
I segnali d'allarme più evidenti sono le contraddizioni tra i dati ufficiali e la realtà della produzione.
- Il nome o l'indirizzo dell'ente certificatore non corrisponde al sito sottoposto a verifica.
- Il tipo di silicone approvato non è presente nel magazzino dei materiali.
- I sacchi o i fusti di materiale presentano etichette di lotto mancanti, danneggiate o sostituite.
- Gli operatori non sono in grado di identificare la revisione corrente del disegno o le istruzioni di lavoro.
- Le impostazioni della macchina differiscono da quelle della ricetta rilasciata senza l'approvazione della modifica.
- I rapporti di ispezione contengono valori identici ripetuti oppure solo indicazioni di superamento/non superamento.
- Le etichette di calibrazione sono scadute oppure gli strumenti di misura non hanno un ID univoco.
- Il materiale scartato viene immagazzinato accanto al materiale approvato senza alcun controllo fisico.
- Uno stampo multicavità non presenta dati di difetto o di misurazione a livello di cavità.
- I registri di post-essiccazione mostrano un valore di riferimento, ma non il lotto effettivo, il carico, la durata o il forno.
- Il volume di produzione supera la capacità supportata dalle macchine, dal tempo di ciclo, dalle cavità, dai turni e dalla resa.
- Il fornitore nega l'accesso a un'area di produzione pertinente al processo oggetto del preventivo.
Un singolo segnale di allarme può avere una spiegazione plausibile. Diversi segnali di allarme correlati dovrebbero invece innescare un'indagine più approfondita a livello di sistema, piuttosto che azioni correttive separate. Ad esempio, la mancanza di ID delle cavità, registrazioni di misurazione identiche e ripetute segnalazioni di flash indicano una debolezza nel controllo delle cavità, piuttosto che un singolo errore di ispezione.
Un piano pratico di audit di un giorno
| Tempo | Attività | Output richiesto |
|---|---|---|
| 09:00–09:20 | Riunione iniziale e verifica dell'entità giuridica | Confermati il nome legale cinese, il codice unificato di credito sociale, il sito e i ruoli nelle transazioni. |
| 09:20–10:10 | Revisione del documento | Revisione dei disegni, materiali, piano di controllo, certificati e problematiche aperte identificate |
| 10:10–11:20 | Tracciabilità dei materiali e della produzione | Un lotto vivo tracciato attraverso lo stoccaggio, la miscelazione o il dosaggio, lo stampaggio e il WIP |
| 11:20–12:00 | Verifica della capacità e dei colli di bottiglia | Produzione vendibile ricostruita a partire dal tempo di ciclo, dalle cavità attive, dalla resa e dai vincoli a valle. |
| 13:00–13:40 | Revisione degli strumenti e della manutenzione | Identificazione della muffa, controllo delle cavità, cronologia delle riparazioni e manutenzione della macchina verificati |
| 13:40–14:10 | Campionamento delle modifiche ingegneristiche | Una recente modifica relativa a materiale, stampo, processo o subappaltatore, riconducibile all'approvazione e al primo lotto interessato. |
| 14:10–14:55 | Testimone del rumore e dell'ispezione | Test selezionati ripetuti su campioni scelti dal revisore |
| 14:55–15:30 | Tracciabilità di imballaggio, magazzino e spedizione | Identità del lotto finito, controllo dello stato e specifiche di confezionamento verificati. |
| 15:30–16:15 | Revisione delle non conformità e delle azioni correttive e preventive (CAPA) | Un difetto reale, tracciato dalla sua individuazione fino all'intervento correttivo verificato. |
| 16:15–17:00 | Riunione di chiusura | Risultati classificati per rischio, responsabile, prove e data di scadenza |
Questo schema rappresenta un punto di partenza. I prodotti medicali, automobilistici, multicavità ad alto volume o soggetti a normative stringenti richiedono un audit più approfondito, specifico per prodotto e processo.
Un ispettore traccia un lotto di silicone stampato dall'etichetta della scatola al lotto di materia prima
Cosa dovrebbe succedere dopo la verifica contabile?
Le problematiche riscontrate vanno classificate in base al rischio, non alla facilità di risoluzione.
Un risultato utile si compone di quattro parti:
- Il requisito: disegno, specifica, procedura, regolamento o criterio di audit concordato.
- Le prove oggettive: numero di registrazione, macchina, lotto, cavità, campione o condizione osservata.
- Il rischio: conseguenze relative al prodotto, alla conformità, alla tracciabilità, alla consegna o al controllo delle modifiche.
- La risposta richiesta comprende: contenimento, causa principale, azione correttiva, responsabile, data di scadenza e metodo di verifica.
Non chiudere una segnalazione solo perché la fabbrica ha caricato una nuova procedura. Verifica che l'azione sia stata effettivamente implementata in produzione. Controlla un lotto successivo, una registrazione rivista, la prassi operativa dell'operatore o ripeti il test.
L'approvazione dei fornitori dovrebbe utilizzare fasi di rilascio esplicite. Non permettere che un punteggio di audit complessivo elevato annulli un singolo errore critico.
Come deve essere classificato il fornitore dopo l'audit?
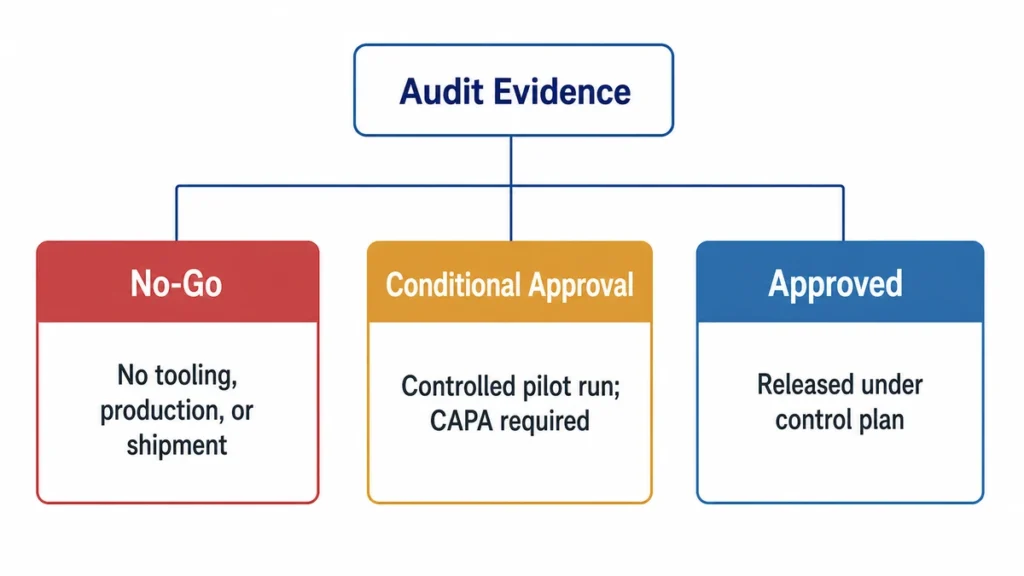
Classificare il fornitore come Non va bene, Approvazione condizionata, O Approvato. Basare la decisione sul rischio e sulle prove oggettive, non sul numero di riscontri minori. Utilizzare le stesse prove in seguito quando scegliere un produttore di silicone per la realizzazione di stampi o la produzione in serie.
| Decisione | Condizioni tipiche | Passo successivo consentito | È richiesta la prova |
|---|---|---|---|
| Non va bene | Non è possibile identificare il produttore o il sito di produzione legale; il processo richiesto non è disponibile; il materiale non è rintracciabile; i registri o i rapporti sembrano falsificati; il processo critico è nascosto o non controllato; non viene soddisfatto un requisito normativo o di sicurezza critico. | Non rilasciare attrezzature, avviare la produzione di massa o la spedizione. È necessaria una nuova qualificazione prima di impegnarsi commercialmente. | Documentazione legale e del sito verificata, tracciabilità corretta, produzione testimoniata, test ripetuti o un audit di follow-up a seconda del guasto |
| Approvazione condizionata | Il processo di base è disponibile, ma permangono lacune correggibili nella documentazione, nella calibrazione, negli standard di difettosità, nella formazione, nelle prove di capacità, nella manutenzione o nella chiusura delle azioni correttive e preventive (CAPA). | La realizzazione degli stampi o una produzione pilota controllata possono procedere solo se i rischi aperti sono coperti da controlli scritti. La produzione di massa senza restrizioni non è autorizzata. | L'individuazione del proprietario, le azioni di contenimento, la causa principale, le azioni correttive, la data di scadenza e le prove di chiusura sono state esaminate prima del relativo passaggio di rilascio. |
| Approvato | Vengono divulgate le entità legali e i siti di produzione; funziona la tracciabilità dal materiale al lotto finito; i parametri di processo, gli utensili, l'ispezione, il subappalto, il controllo delle modifiche e la capacità sono supportati da registrazioni aggiornate. | Procedere alla fase approvata secondo il piano di controllo concordato e la frequenza di monitoraggio stabilita. | Rapporto di audit firmato, specifiche approvate, piano di controllo rilasciato, documentazione di supporto aggiornata e requisiti di notifica delle modifiche documentati. |
Le condizioni di non idoneità prevalgono sul punteggio di audit
Un fornitore dovrebbe essere escluso se una condizione critica potrebbe compromettere la sicurezza del prodotto, la conformità normativa, l'identità del materiale, la titolarità del processo o la responsabilità. Il punteggio della checklist 95% non compensa un lotto di silicone non tracciabile, un rapporto di laboratorio falsificato o un sito di stampaggio non dichiarato.
"No-go" non significa necessariamente rifiuto definitivo. Significa che l'acquirente non può autorizzare la fase commerciale o produttiva successiva finché il problema critico non viene risolto e verificato in modo indipendente.
L'approvazione condizionata deve essere specifica per fase
Non utilizzare la dicitura "approvato con riserva" come stato generico. Indica esattamente cosa è consentito:
- Autorizzato solo a fornire un preventivo.
- Autorizzata alla produzione di utensili.
- Approvato per una fase pilota limitata.
- Approvato per la produzione di massa con controlli rafforzati.
- Autorizzazione alla spedizione di un lotto definito.
Ogni condizione richiede un responsabile, una data di scadenza, un'azione di contenimento e un metodo di chiusura. Se la data di scadenza viene superata o il fornitore modifica il materiale, il processo, il sito o il subappaltatore, l'approvazione deve essere riesaminata.
Approvato non significa rilascio incontrollato
L'approvazione si applica a una combinazione definita di entità giuridica, sito di produzione, materiale, revisione del disegno, attrezzatura, processo, subappaltatori e applicazione di destinazione. Qualsiasi modifica a un elemento critico può richiedere notifica, revisione, nuovi campioni, test ripetuti o una nuova verifica.
Separare l'approvazione del fornitore dal rilascio della spedizione. Uno stabilimento approvato può comunque produrre un lotto non conforme, e un campione conforme non qualifica di per sé uno stabilimento non controllato.
Confine di rilascio finale
Prima della successiva fase di produzione, consolidare la documentazione di audit in un unico file di approvazione controllato. Tale file deve identificare:
- L'entità giuridica e il sito produttivo approvati.
- Disegno rilasciato, distinta dei materiali, grado di silicone, colore e sistema di polimerizzazione.
- Gli utensili approvati, le cavità attive, il percorso del processo, i controlli chiave e i metodi di ispezione.
- Capacità verificata, subappaltatori resi noti, imballaggio e percorso di tracciabilità.
- La base di conformità applicabile, i campioni approvati, le azioni correttive e preventive (CAPA) aperte e i requisiti di notifica delle modifiche.
Non avviare la produzione se questi elementi esistono solo come preventivi, campioni, certificati e registri di officina separati, non collegabili alla stessa configurazione di prodotto. Le approvazioni di fabbrica, di prodotto e normative devono rimanere decisioni separate, ma tutte e tre devono fare riferimento alla stessa versione controllata.