Nella distinta base dei materiali (BOM) il polimero indicato è "silicone". Non specifica però il processo di polimerizzazione, e questa singola scelta, platino o perossido, determina odore, conformabilità, trasparenza e costo più del materiale di base stesso. I team che si affidano alla fabbrica di solito scoprono quale tipo di polimero è stato utilizzato solo dopo il primo reclamo.
“"Dipende" è la risposta sbagliata in questo caso, perché la decisione è perlopiù binaria e perlopiù irreversibile una volta definiti gli strumenti e i materiali. Ecco la versione più complessa.
La risposta breve
- Se il componente entra in contatto con alimenti, pelle o corpo, o necessita di elevata trasparenza, si tratta di un trattamento al platino. Nessun commercio da discutere.
- Se si tratta di un componente industriale o di uso generale, dove il costo è il fattore determinante e l'odore/la trasparenza non sono importanti, la polimerizzazione con perossido risulta più conveniente.
- L'errore più costoso è quello di utilizzare il perossido su un componente delicato per risparmiare sui costi dei materiali, per poi pagare il prezzo in termini di odori sgradevoli, tempi di post-polimerizzazione e test di migrazione falliti.
Come scegliere in una sola domanda
Partite da qui, prima di valutare qualsiasi compromesso:
- Contatto con alimenti/pelle/corpo o elevata trasparenza richiesta → Platino.
- Industriale, senza contatto, orientato al risparmio, tollerante agli odori → Perossido.
La maggior parte delle parti si risolve seguendo solo questa linea. I compromessi descritti di seguito sono rilevanti solo quando una parte si trova vicino al confine.
Platino contro perossido: confronto fianco a fianco
| Fattore | Platino (aggiunta) | Perossido |
|---|---|---|
| Odore / sottoprodotti | Nessuno, inodore | Tracce di residuo; necessita di post-polimerizzazione per essere rimosso |
| Chiarezza / ingiallimento | Elevata nitidezza, basso ingiallimento | Chiarezza media, maggiore ingiallimento |
| adattamento conforme | FDA 21 CFR 177.2600, LFGB, USP Classe VI / ISO10993 | Industriale in generale; difficile superare i rigidi controlli sull'immigrazione per il settore alimentare/medico |
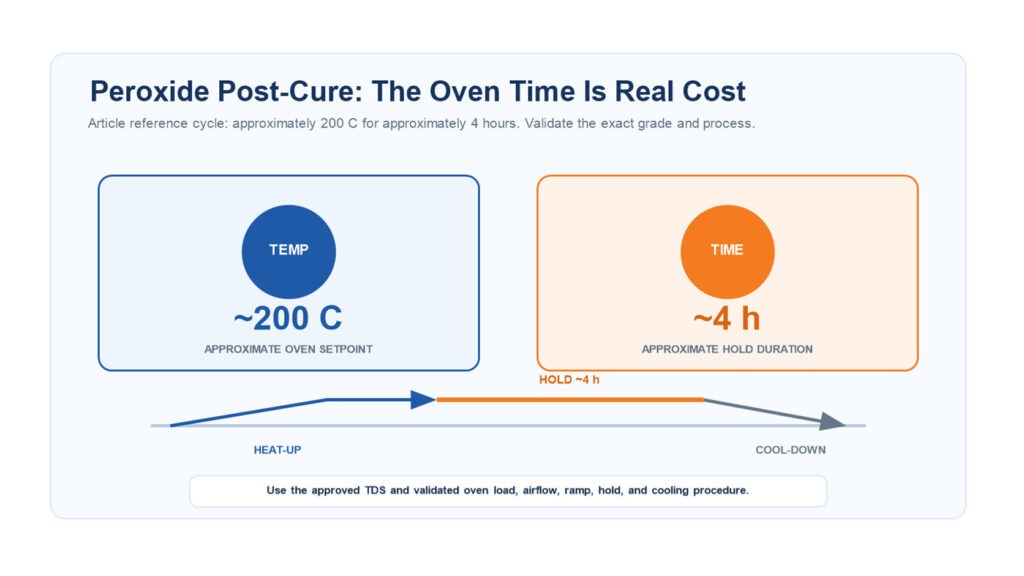
| Post-polimerizzazione | Spesso minimo | Praticamente obbligatorio (~200 °C, ~4 ore) |
| costo del materiale/catalizzatore | Più alto (catalizzatore al platino) | Inferiore |
| costo reale di sbarco | Meno passaggi a valle | Aggiungere il tempo di cottura in forno e il rischio di scarti. |

Leggete insieme le ultime due righe: il risparmio di materia prima del perossido si riduce se si aggiungono i tempi di post-polimerizzazione in forno e gli scarti dovuti all'odore residuo. Sui componenti delicati, il perossido spesso non è più economico, ma solo sulla carta.
Quali fattori determinano la differenza di costo?
Il risparmio di materiale derivante dall'utilizzo del perossido è reale, ma tre fattori influenzano la decisione:
- Il silicone di grado LFGB ha una durezza di circa 20–30% superiore rispetto al grado standard FDA. Serve un polimero di base migliore e una post-polimerizzazione più lunga, non solo un catalizzatore diverso.
- I dispositivi di grado medicale (USP Classe VI / ISO 10993) devono essere stampati in una camera bianca di Classe 100.000. Si tratta di un costo fisso che un componente industriale per il perossido non trasporta mai.
- La post-polimerizzazione con perossido comporta un aumento dei tempi di cottura in forno (~200 °C, ~4 ore), del consumo energetico e delle operazioni di manipolazione. Vedere Prodotti al silicone post-polimerizzazione.
Calcola il costo totale, non quello del materiale: materiale + post-polimerizzazione + scarti o rilavorazioni dovute a odori e migrazione di sostanze + rischio di dover rifare il preventivo se il pezzo non è conforme.

Come il processo di stampaggio e il volume influenzano la scelta del metodo di polimerizzazione
Il sistema di cura raramente è isolato: segue un processo ben preciso:
- La LSR (iniezione liquida) è quasi sempre una polimerizzazione per aggiunta di platino. Elevata precisione (tolleranza di ±0,02 mm), elevata pulizia, assenza di bave, ma costi di attrezzaggio elevati e MOQ più alto.
- HTV (compressione solida) utilizza platino o perossido. Attrezzature più economiche, tolleranze più ampie, più adatte a volumi medio-bassi. Vedi Silicone termotrasferibile.
Pertanto, la scelta di un sistema di polimerizzazione vincola anche il processo e l'ordine minimo. Un componente in platino a basso volume di solito richiede HTV, non LSR.

Inibizione della polimerizzazione al platino: verificare la presenza di contaminazione
La polimerizzazione per addizione (platino) presenta una modalità di guasto assente nella polimerizzazione per perossido: l'inibizione. Il contatto con zolfo, ammine, stagno (residui del catalizzatore di polimerizzazione per condensazione) o alcuni plastificanti può arrestare la polimerizzazione. Il risultato è una polimerizzazione incompleta e una superficie appiccicosa.
Ciò è importante quando:
- Il componente viene sovrastampato su un altro substrato o adesivo.
- Gli utensili o la linea di produzione sono condivisi con il silicone a base di stagno (a polimerizzazione per condensazione).
Se tale contaminazione non può essere controllata, rafforzare l'isolamento del processo o passare a Vulcanizzazione al perossido dove la parte lo consente.
Sistema di cura per tipologia di prodotto
La maggior parte delle categorie si risolve senza problemi:
| Tipo di prodotto | Sistema di cura |
|---|---|
| Ciucci, massaggiagengive, set per la pappa (bavaglino / ciotola / cucchiaio / piatto) | Platino |
| Tubi medicali, coppette mestruali, componenti ottici | Platino |
| Guarnizioni e sigilli industriali, fogli e strisce di silicone | Perossido |
| Parti giornaliere generali senza contatto | Perossido |
Se un componente attraversa entrambi gli strati — ad esempio, una guarnizione industriale che in seguito entra in contatto con gli alimenti — è preferibile utilizzare il platino come materiale di partenza e verificare la conformità allo standard prima di procedere alla realizzazione degli stampi.
Errori comuni nella scelta
L'errore comune è quello di considerarlo una semplice voce di costo. Un acquirente sceglie il perossido per ridurre il costo del materiale su un componente che finirà a contatto con alimenti o pelle. Si modella bene. Quindi:
- Le lamentele relative agli odori si presentano dopo che i componenti sono rimasti a lungo in confezioni sigillate.
- Test di estraibilità/migrazione (migrazione complessiva LFGB, USP Classe VI) falliti
- La corsa “più economica” viene comunque riproposta in platino, ora con il tempo perso
Il secondo errore di valutazione è quello di specificare eccessivamente: pagare per il platino per una guarnizione industriale nascosta che non ne aveva bisogno. Il platino è la scelta sicura per le parti a contatto con il fluido, non un upgrade universale.
Quando il tipo di cura non ha importanza
Per componenti industriali opachi, senza contatto e con specifiche basse, e privi di sensibilità agli odori, entrambi i sistemi funzionano, ma il perossido risulta più conveniente. Non sprecate tempo prezioso in fase di progettazione discutendo la chimica di polimerizzazione su un componente che non presenta requisiti di conformità o sensoriali.
Cosa verificare prima di fare un preventivo
Il sistema di polimerizzazione si basa su tre specifiche, quindi è fondamentale definirle per prime: contesto di contatto (cibo / pelle / corpo / nessuno), standard di conformità richiesto (FDA 21 CFR 177.2600 / LFGB / USP Classe VI) e tolleranza alla trasparenza/odore. Una volta stabiliti questi parametri, la scelta è solitamente già fatta, così come il costo.
Per i dettagli a livello di sistema, vedere Vulcanizzazione del platino E Vulcanizzazione al perossido; per i dettagli post-trattamento vedere Prodotti al silicone post-polimerizzazione; per la definizione e la panoramica del metodo vedere Cos'è la vulcanizzazione al silicone?.