La maggior parte degli acquirenti ci invia un file STEP e si aspetta un prezzo. In realtà, quello che vogliono sapere è se il pezzo è realizzabile, con quale tolleranza e in quanto tempo. Queste tre risposte non si trovano nella geometria, ma nelle note che di solito mancano.
Citiamo componenti in silicone personalizzati Ogni settimana, e lo schema è sempre lo stesso: i file di progettazione incompleti per i componenti in silicone personalizzati non falliscono in fase di preventivo. Falliscono al primo prototipo, dopo che l'acciaio è già stato tagliato. A quel punto la decisione non spetta più a voi. Si tratta di modificare lo stampo, richiedere un nuovo preventivo o utilizzare un nuovo inserto.
Questo è il pacchetto di documenti che richiediamo e le decisioni che ci aspettiamo che ciascun file chiuda. Si tratta dello stesso pacchetto, che si tratti di un cucchiaio per neonati, un tappetino da cucina, una guarnizione industriale o un inserto stampato. Ciò che cambia è quale file presenta il rischio maggiore.
Laddove in questo articolo vengono forniti valori numerici (fasce di ritiro, tolleranze iniziali, programmi di post-polimerizzazione, limiti di spostamento degli inserti), questi provengono dai nostri registri di stampaggio e di primo campione relativi ai programmi di stampaggio in silicone personalizzati che gestiamo internamente dal 2012, e non da tabelle pubblicate. Gli standard e i regolamenti citati sono elencati nella sezione Fonti alla fine.
Sintesi
- La geometria è la parte meno costosa del pacchetto. Un file STEP risponde alla domanda se la forma esiste. Durezza, sistema di polimerizzazione, riferimento cromatico e conformità sono i fattori che determinano il prezzo, i tempi di ciclo e la documentazione.
- Il risarcimento per il ritiro del materiale spetta a chi taglia l'acciaio. Applicato in CAD, il codice 1%–4% elimina l'unica leva rimasta dopo i primi colpi e il pezzo risulta due volte sottodimensionato.
- Una tolleranza molto stretta è la linea più costosa in un disegno tecnico. Il costo risiede nell'ispezione e negli scarti, non nella cavità. Una classe generale più un breve elenco di requisiti critici battono M2 ovunque, quasi sempre.
- Il rischio si sposta con la famiglia di prodotti; l'elenco dei file no. I programmi per neonati e cucine non superano i test di conformità e di approvazione del colore. I programmi industriali non superano i test di classe di tolleranza e di inserimento dati.
- Nessuna delle richieste sopra elencate è insolita. Si tratta di una revisione del disegno, ed è più economica di una modifica dello strumento.
Un pacchetto di file incompleto non blocca un progetto. Permette al progetto di proseguire sulla base di ipotesi. Lo strumento viene progettato in base al valore che ci sembrava più probabile, il primo pezzo viene misurato in base a ciò che entrambe le parti ricordano di aver concordato e la correzione viene apportata dopo il taglio dell'acciaio. Questo è il motivo principale per cui vale la pena dedicare un pomeriggio ai file prima di inviarli. Una revisione del disegno costa un pomeriggio. Una nuova cavità, un nuovo inserto o un test di conformità ripetuto costano denaro che non era previsto nel budget del progetto e, di solito, richiedono anche settimane.
Cosa devono contenere i file di progettazione per componenti in silicone personalizzati?
Sei elementi. Con un numero inferiore, qualcun altro dovrà tirare a indovinare al posto tuo, e quell'indovinello finirà nell'acciaio.
| File | Formato preferito | Decisione: si chiude | Hai bisogno di un preventivo definitivo? |
|---|---|---|---|
| Modello 3D | STEP (preferibilmente AP242, AP214 accettato), oppure SolidWorks/Fusion nativo | Geometria della cavità, numero di cavità, fattibilità DFM | SÌ |
| Disegno 2D | PDF più DWG o DXF | Cosa sarà accettato durante l'ispezione? | SÌ |
| Nota sui materiali e sul processo | Cartiglio del disegno o modulo di richiesta di offerta | Composto, durezza, sistema di polimerizzazione, post-polimerizzazione | SÌ |
| Riferimento colore | Codice Pantone o RAL, più chip fisico | Base di approvazione del masterbatch e del colore | Sì, per le parti colorate |
| Marcatura delle opere d'arte | AI, EPS o PDF vettoriale, caratteri convertiti in tracciati | Metodo di stampa, sistema di inchiostro, dimensioni dello schermo o del tampone | Sì, se stampato o inciso. |
| Inserire o dati della parte di accoppiamento | Disegno STEP più materiale indicato | Sovrastampaggio, percorso di adesione, segni di riferimento | Sì, per i pezzi sovrastampati |
Un file STL da solo fornisce solo un'opinione di fattibilità e una stima approssimativa degli utensili necessari. Nient'altro. Una mesh non ha raggi precisi né una definizione netta delle pareti sottili, e sono proprio queste caratteristiche a determinare se un bordo si lacera durante l'estrazione dallo stampo.
Quali file solitamente causano errori, per famiglia di prodotti?
I sei elementi sopra elencati sono costanti. Quello che viene omesso è prevedibile e dipende da cosa si sta preparando.
| Famiglia di prodotti | Il file è spesso mancante o incompleto | Quanto costa quando manca | Classe di tolleranza tipica |
|---|---|---|---|
| Prodotti per neonati e per l'alimentazione (bavaglini, cucchiai, piatti, massaggiagengive) | Dichiarazione di conformità e campione di colore fisico | Famiglia di composti errata, nuovi test, riapprovazione del colore dopo la realizzazione dello stampo | M3, con M2 sulle labbra di aspirazione e sulle caratteristiche di tenuta |
| Utensili da cucina e da forno (tappetini, spatole, contenitori, coperchi) | Condizioni di servizio e durezza con tolleranza | Composto che non regge alla temperatura del forno o che risulta sgradevole al tatto | Da M3 a M4 |
| Componenti industriali (guarnizioni, anelli di tenuta, tastiere, tubi, passacavi) | Disegno 2D con classe di tolleranza specificata e dati di inserimento | Modifica dell'utensile dopo il primo articolo; perdite o problemi di montaggio durante il servizio. | M2, M1 solo sui diametri di tenuta |
| Articoli promozionali e personalizzati (braccialetti, etichette, custodie) | Illustrazioni vettoriali con caratteri vettoriali e codice Pantone per ogni elemento. | Ristampa, scrostamento dell'inchiostro, visibile variazione di colore tra i lotti | Da M3 a M4 |
| Stampi e geometria di sformatura complessa | Modello 3D con dimensioni finali e nota sulla rimozione dello stampo | Labbra lacerate, carie intrappolate, riprogettazione della frattura | M3, stretto solo sulle dimensioni della cavità funzionale |
La conseguenza pratica è che la stessa linea mancante ha un prezzo diverso a seconda della famiglia. Per prodotti per bambini in silicone, una tolleranza generale ampia è solitamente accettabile mentre la linea di conformità non è negoziabile. Per prodotti da cucina in silicone, La nota relativa alla temperatura di esercizio seleziona il composto prima ancora che la geometria diventi rilevante. Su una guarnizione industriale, l'ordine è invertito.
È preferibile inviare file STEP, STL o CAD nativo?
Invia il file STEP come file di lavoro, il file CAD nativo come backup e il file STL solo come riferimento visivo. Esporta in AP242 se il tuo CAD lo supporta: è il protocollo corrente e può contenere dati di tolleranza e annotazione, non solo la forma. Il formato AP214 rimane perfettamente utilizzabile; l'AP203 perde il colore.
| Formato | Cosa sopravvive all'esportazione? | Usalo per |
|---|---|---|
| FASE AP242 (o AP214) | Corpi solidi, raggi esatti, struttura di assemblaggio, colore; AP242 contiene anche PMI semantico e tolleranze | Progettazione degli utensili, lavorazione delle cavità, revisione DFM |
| CAD nativo (SLDPRT, F3D) | Cronologia delle funzionalità, parametri modificabili | Modifiche alla progettazione congiunta durante la fase di progettazione per la fabbricazione (DFM). |
| IGES | Superfici, a volte con delle fessure | Solo file legacy; prevedere tempi di riparazione |
| DWG / DXF | Profili e dimensioni 2D | Tranciatura, profili di estrusione, contorni di guarnizioni |
| STL / 3MF | Solo guscio triangolato | Conferma visiva, prototipi stampati |
Un dettaglio che gli ingegneri spesso dimenticano: esportare in millimetri, un corpo solido a tenuta stagna per ogni componente, origine su una faccia di riferimento o un asse di simmetria. Elementi soppressi e corpi di costruzione residui vengono esportati e ci costano un giorno di lavoro di pulizia prima ancora di iniziare la progettazione per la producibilità (DFM).
Se non avete ancora deciso se utilizzare silicone stampato o stampato, tenete presente che i limiti geometrici sono diversi, quindi preparate il file per il percorso che intendete utilizzare, non per entrambi. Stampa 3D in silicone tollera geometrie che lo stampaggio non tollera, e viceversa.
Cosa deve mostrare il disegno 2D?
Il modello descrive la composizione del pezzo. Il disegno specifica le specifiche accettate. Si tratta di documenti diversi, e solo uno dei due viene utilizzato dal controllo qualità.
Un disegno in silicone non è un disegno in plastica con la linea del materiale modificata. Il pezzo si deforma durante la misurazione, alcune delle sue dimensioni variano con la pressione di serraggio e le sue caratteristiche più importanti sono solitamente le più morbide. Questo cambia ciò che deve essere riportato sul foglio.
- Sezioni che illustrano ciascuna caratteristica funzionale. Una vista in sezione attraverso ogni labbro di tenuta, transizione di parete, sottosquadro e alloggiamento dell'inserto. Lo spessore della parete che esiste solo nel modello è la causa più comune di un problema DFM.
- Punti di riferimento su cui è effettivamente possibile localizzare una parte morbida. Scegliete una superficie rigida o un perno stampato. Una flangia sottile come riferimento A si muoverà all'interno del dispositivo di fissaggio e ogni dimensione riferita ad essa erediterà tale movimento.
- Dimensioni su ciò che è funzionale, non su tutto. Ogni dimensione che inserisci è una dimensione che qualcuno misurerà e potrà scartare. Superfici di accoppiamento, geometria di tenuta, posizioni dei fori e ingombro complessivo: questi elementi richiedono valori numerici. I raggi estetici no.
- Libero o fisso, specificato esplicitamente. Per tubi, guarnizioni, membrane e coperchi, specificare se la dimensione si applica senza vincoli o in un alloggiamento predefinito. In assenza di tale indicazione, il diametro interno non costituisce una specifica.
- Un blocco di tolleranza, non tolleranze sparse. Classe generale nel blocco, un breve elenco delle dimensioni critiche nelle viste e dimensioni di chiusura contrassegnate in modo da essere lette rispetto alla fascia di chiusura.
- Un blocco titolo che illustra il processo. Composizione e processo, durezza con tolleranza, sistema di polimerizzazione, post-polimerizzazione, riferimento colore e conformità. Il disegno viaggia tra i reparti; l'e-mail di richiesta di offerta no.
- Marcatura di opere d'arte posizionate rispetto a un punto di riferimento. La posizione, le dimensioni e l'orientamento del logo devono essere indicati sul disegno, anche se l'immagine viene spedita come file vettoriale separato.
- Unità di misura, scala, lettera di revisione e data. Millimetri, salvo diversa indicazione, e una lettera di revisione condivisa con il modello e l'opera d'arte.
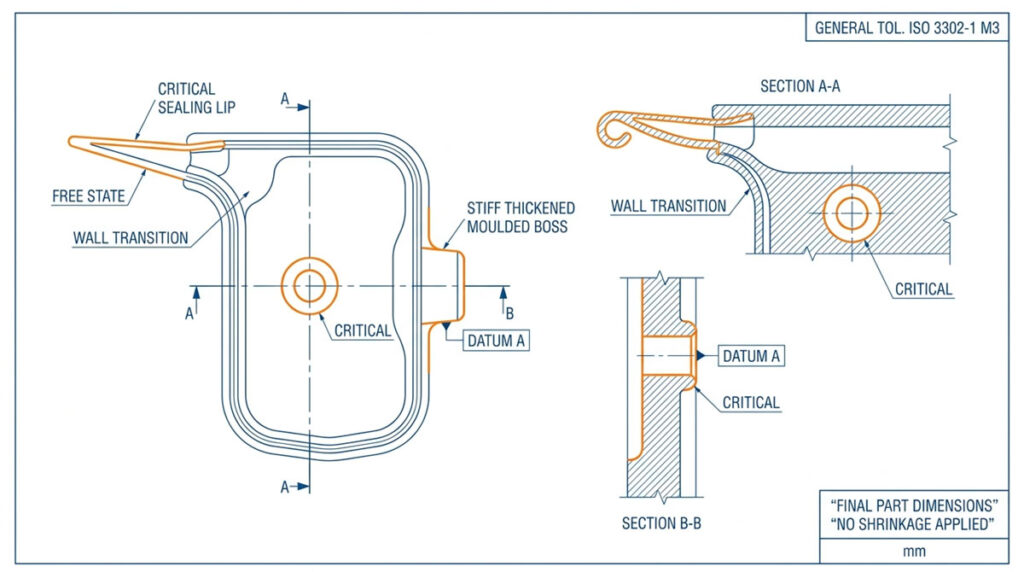
Ciò che si omette è quasi altrettanto importante. La tolleranza geometrica completa su un componente in elastomero appare rigorosa ma si traduce in costi, perché le specifiche di planarità e parallelismo previste per i metalli lavorati non possono essere mantenute su un materiale che si rilassa per ore dopo lo stampaggio. Le tolleranze di profilo ristrette sulle superfici estetiche hanno lo stesso effetto. Se una caratteristica non sigilla, non si posiziona o non si accoppia con qualcos'altro, non necessita di una tolleranza più stretta rispetto a quella standard.
Se disponete di un modello ma non di un disegno, inviate il modello e specificatelo. Noi ne realizzeremo un disegno e, una volta approvato, questo diventerà il riferimento per l'ispezione dell'intero progetto. Ciò che non funziona è procedere senza alcun disegno, perché in tal caso il primo prototipo verrà valutato in base a ciò che ciascuna parte ricorda di aver concordato.
Perché il modello dovrebbe mantenere le dimensioni finali del pezzo?
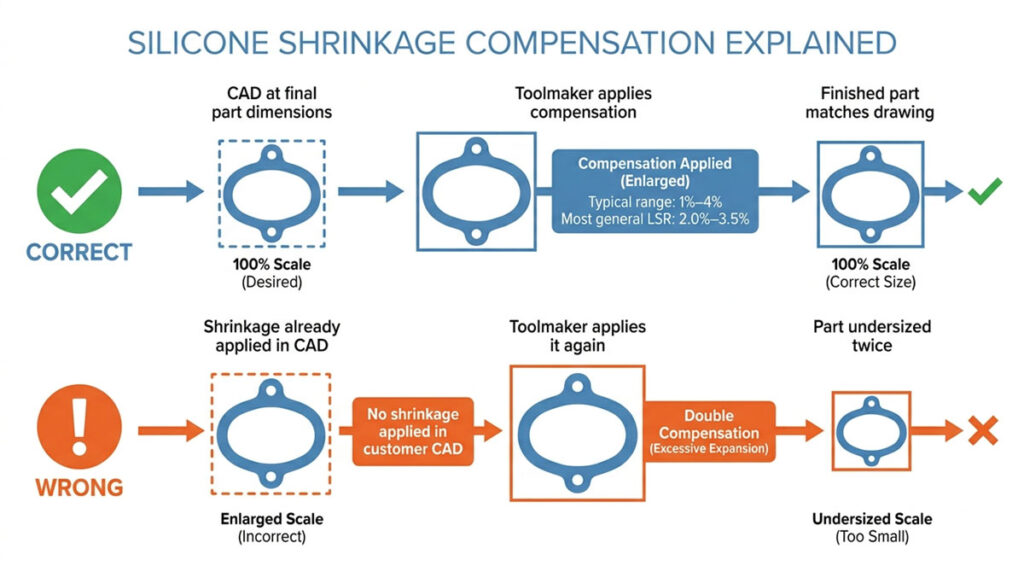
Poiché applichiamo una compensazione del ritiro all'acciaio, e se l'avete già applicata, il pezzo risulterà due volte più piccolo del necessario.
Il silicone si restringe durante la polimerizzazione e nuovamente durante la post-polimerizzazione. L'intervallo realistico è all'incirca 1%–4%, con la maggior parte dei gradi LSR comuni che si attestano intorno a 2,0%–3,5%; il valore effettivo deriva dalla scheda tecnica del composto e da prove di stampaggio, non da una regola empirica. Inoltre, non è uniforme. La direzione del flusso, lo spessore locale della parete, la posizione del punto di iniezione, la temperatura dello stampo e un inserto di contenimento esercitano tutti una pressione diversa sul silicone.
Questo è l'aspetto che i team sottovalutano più spesso. Un progettista che ha lavorato principalmente con i termoplastici presume che il ritiro sia un singolo fattore scalare applicato in fase CAD, perché in molti flussi di lavoro con le materie plastiche è effettivamente così. Nel silicone, applicarlo a monte ci impedisce di regolarlo in seguito. Un labbro di tenuta di 0,4 mm su un componente con durezza 40 Shore A si comporta in modo molto diverso rispetto allo stesso labbro con durezza 60 Shore A, e la compensazione dipende dal composto, non dal disegno.
Ciò che il disegno deve indicare è la dimensione che si desidera misurare sul pezzo finito dopo la post-polimerizzazione, ad esempio dopo 200°C per 4 ore dove i volatili contano. Noi ci occupiamo del resto in progettazione dello stampo.
Quale classe di tolleranza è necessario specificare: M1, M2 o M3?
Utilizzo ISO 3302-1 come classe generale e riservano tolleranze ristrette per un breve elenco di caratteristiche funzionali.
| Classe | Dove si guadagna il suo costo | Ciò che ci chiede |
|---|---|---|
| M1 | Diametri di tenuta di precisione, interfacce a stretto contatto | Utensili di precisione, finestra di processo ristretta, maggiore scarto e carico di ispezione |
| M2 | Guarnizioni tecniche, tastiere, inserti | Obiettivo pratico per componenti personalizzati funzionali |
| M3 | Cucina, neonati e geometria dei consumatori | Impostazione predefinita efficiente per le dimensioni non critiche |
| M4 | Grandi componenti stampati in cui l'accoppiamento non è determinato dalle dimensioni. | Classe di stampaggio più libero; comunque meglio specificarlo che lasciarlo in bianco |
Nella tabella sopra sono presenti due limiti, entrambi riportati in modo errato nei disegni che riceviamo.
Innanzitutto, le classi M si applicano solo ai prodotti stampati. I profili estrusi e le lunghezze tagliate sono classificati separatamente nella norma ISO 3302-1 come Classi E (E1–E3), Pertanto, un disegno di estrusione dovrebbe indicare la classe E e la tolleranza sulla lunghezza di taglio dovrebbe essere specificata in relazione alla lunghezza di taglio stessa. Progettazione di estrusione personalizzata Ha una sua logica dimensionale e non deriva direttamente dallo stampaggio. Scrivere "M3" su un disegno di estrusione indica che non hai letto la norma che stai citando.
In secondo luogo, lo standard divide ogni classe in fisso E chiusura Dimensioni fisse. Le dimensioni fisse sono controllate solo dalla cavità lavorata. Le dimensioni di chiusura attraversano il piano di separazione e sono ulteriormente influenzate dalla pressione di serraggio, dal volume del composto e dalle bave, quindi la loro banda di tolleranza nella stessa classe è più ampia. Se una delle dimensioni critiche attraversa la linea di separazione, è necessario accettare la banda di chiusura oppure richiederci di spostare la separazione prima della progettazione dello stampo. Questa è la causa più comune per cui un pezzo risulta "fuori tolleranza" rispetto a una classe a cui in realtà è conforme.

Laddove non sia specificata una classe, partiamo da una tolleranza di ±0,3 mm per le dimensioni generali, ±0,2 mm per lo spessore della parete e i diametri interni e ±0,1 mm per le superfici di tenuta, per poi confermare il tutto rispetto alle dimensioni, alla durezza e alla geometria del pezzo prima di formulare un preventivo. Considerate questi valori come un punto di partenza per la negoziazione, non come una specifica vincolante.
Per la maggior parte delle geometrie di articoli per neonati, cucine e materiale promozionale, M3 è la soluzione predefinita corretta, non un compromesso, mentre M4 è la scelta giusta per pezzi di grandi dimensioni e profili estrusi. Specificare M2 in questi disegni comporta costi di ispezione senza alcun vantaggio percepibile dall'utente finale.
L'errore di valutazione qui è l'immagine speculare di quello del restringimento. Gli acquirenti che provengono dalle abitudini CNC applicano una tolleranza di copertura stretta a ogni dimensione perché si sentono al sicuro. Non è sicuro; è costoso, e dove finisce quella spesa è visibile in costi degli stampi in silicone. Ogni dimensione extra stretta aggiunge una fase di ispezione e un motivo di rifiuto che non ha nulla a che fare con la funzione. Su una base a ventosa o una tasca del bavaglino, ±0,5 mm non cambia nulla che l'utente possa sentire. Sul labbro di tenuta di un componente stampato ad alta precisione, 0,05 mm determina se perde.
Come si definisce una dimensione su un pezzo che si deforma sotto il calibro?
Indicando il metodo di misurazione sul disegno, non solo il numero.
Un bordo con durezza 40 Shore A misurato con un calibro manuale risulta più piccolo rispetto allo stesso bordo misurato otticamente, perché l'operatore lo comprime. Due laboratori producono quindi due report per un singolo pezzo di buona qualità, e la discussione smette di riguardare la qualità e si trasforma in una discussione sulla metrologia.
Inserisci questi quattro elementi nel verbale di ispezione:
- Metodo di misurazione per elementi morbidi o sottili: senza contatto, ottico o con sistema di visione.
- Condizione di fissaggio o di stato libero, in particolare per tubi, guarnizioni e membrane sottili.
- Condizionamento: misurare dopo la post-stagionatura e un periodo di riposo prestabilito, non subito dopo la pressatura.
- Dimensione del campione e AQL per il primo articolo e per i lotti di produzione, corrispondenti a come saranno effettivamente le parti ispezionato.
Quella singola nota risolve la maggior parte delle controversie sul primo articolo prima ancora che inizino, e costa una sola riga di testo.

Quali note modificano la citazione più della geometria?
Materiale, durezza, sistema di polimerizzazione, colore e conformità. La geometria definisce gli utensili; questi definiscono la mescola, il ciclo e la documentazione.
| Nota | Come dirlo | Ciò che guida |
|---|---|---|
| Processo e composto | Composto per iniezione LSR, compressione HCR o estrusione | Tipo di utensile, numero di cavità, costo unitario al tuo volume |
| Durezza | “Shore A 50 ±5” secondo ASTM D2240 | Sensazione al tatto, comportamento durante lo stampaggio, rischio di strappo su elementi sottili |
| Sistema di cura | Platino (aggiunta) o perossido, post-polimerizzazione richiesta o meno | Odore, sostanze volatili, percorso di conformità, compatibilità degli inserti |
| Colore | Codice Pantone o RAL più livello di lucentezza, approvato per la verifica del colore. | Masterbatch, traslucenza, base di approvazione |
| Conformità | FDA 21 CFR 177.2600, LFGB, UE 10/2011; ISO 10993-1 solo se il componente è un dispositivo medico | Selezione delle materie prime, costi di collaudo, tempi di consegna |
| Condizioni di servizio | Intervallo di temperatura, contatto chimico, metodo di sterilizzazione | Famiglia di composti, sistema di riempimento, spessore della parete |
Una delle insidie è di natura chimica. La polimerizzazione del platino è inibita da zolfo, ammine, catalizzatori a base di stagno e alcune sostanze chimiche utilizzate nella placcatura, quindi un rivestimento che appare puramente estetico è in realtà una questione di polimerizzazione. L'altra insidia risiede nella formulazione delle clausole di conformità. FDA 21 CFR 177.2600 copre articoli in gomma destinati a uso ripetuto, e disciplina il materiale e i suoi estraibili piuttosto che il caso d'uso del prodotto finito; gli articoli monouso sono soggetti a clausole diverse, quindi il disegno dovrebbe indicare a quale categoria appartiene la parte. Se hai bisogno che la distinzione più ampia sia specificata, per uso alimentare rispetto a quello medico è la divisione che conta nel disegno. Per l'UE, lo strumento a contatto con gli alimenti è Regolamento (UE) n. 10/2011. ISO 10993-1 Esiste un percorso separato per i dispositivi medici. Un componente di un catetere viene valutato secondo questo percorso. Un braccialetto, un ciuccio o un utensile da cucina non lo sono e rimangono soggetti alle normative relative al contatto con gli alimenti o alla sicurezza dei giocattoli. Richiedere il test 10993 per un componente di consumo comporta un costo aggiuntivo e non offre alcun ulteriore vantaggio.
Il colore merita una riga a parte. Uno screenshot non è una specifica di colore. Confrontiamo con un chip fisico sotto una sorgente luminosa definita e i composti traslucidi o riempiti modificano la corrispondenza; come questo è controllato nella produzione Dipende dal composto che hai scelto, ed è un altro motivo per cui materiale e colore viaggiano insieme.
Dove siete disposti ad accettare la linea di separazione, i segni di apertura e di sfiato?
Da qualche parte sul pezzo ci saranno una linea di separazione, un segno di riferimento e una traccia di sfiato. Il disegno deve indicare dove non sono accettabili e fermarsi lì.
I problemi si presentano da direzioni opposte. Gli acquirenti che non dicono nulla ottengono i marchi dove è più facile costruire lo stampo, per poi scartarlo al primo prototipo. Gli acquirenti che dettano la linea di separazione completa e la disposizione del punto di iniezione limitano il riempimento e lo sfiato, e il risultato è bava o aria intrappolata su una superficie a cui tenevano di più.
L'istruzione utile è una restrizione, non una scelta progettuale:
- Contrassegnare le zone estetiche e di sigillatura come aree non contrassegnate.
- Indicare il limite di flash accettabile: rifilato a filo o un valore massimo specificato in millimetri.
- Indicare quale superficie è rivolta verso l'utente o su cui è presente il logo.
- Sottosquadri a bandiera, elementi a scatto e cavità chiuse; geometria sottosquadro modifica il metodo di sformatura e talvolta la divisione della cavità.
- Nota la finitura superficiale o la texture che ti aspetti, con un campione di riferimento ove possibile; le opzioni sono trattate in motivi di superficie.
La tolleranza al flash è dove il costo si concentra silenziosamente. Spingere verso un requisito di flash zero sposta il lavoro verso tolleranze dello stampo più strette e assistenza del vuoto, che è una capacità reale a un prezzo diverso. Leggi il compromesso tra tolleranza e logica del vuoto prima di scrivere “niente flash” su un disegno.
Che informazioni ci fornisce il file di inserimento in un pezzo sovrastampato?
Non si tratta solo della sua forma. Un inserto che si sposta di 0,2 mm può causare uno spessore irregolare del silicone, un substrato esposto o un'adesione che si stacca durante l'utilizzo.
| Inserire le informazioni | Perché lo strumento non può essere progettato senza di esso |
|---|---|
| Modello 3D e disegno con tolleranze | Individuazione delle caratteristiche e dello spazio libero nella cavità |
| Materiale del substrato e trattamento superficiale | Modalità di adesione: primer, bloccaggio meccanico o composto autoadesivo |
| Spessore minimo del silicone sull'inserto | Flusso, copertura ed evitare la lettura continua |
| Forza di adesione o di distacco richiesta | Se l'adesione sia una specifica o un'ipotesi |
| Posizione accettabile dei segni di riferimento del perno di posizionamento | Gli spilli devono pur atterrare da qualche parte; tu scegli dove |
| Inserire il limite di temperatura | Temperatura di polimerizzazione e tempo di ciclo |
Anche lo stampaggio a iniezione è dove il "decideremo dopo" costa di più. La strategia di adesione è progettata nello stampo, non aggiunta in seguito. Primer, blocco meccanico o composto autoadesivo: il percorso di adesione del sovrastampaggio deriva dal substrato e dal suo rivestimento, motivo per cui il file di inserimento deve nominarli entrambi.
Quali file grafici sopravvivono dalla fase di bozza alla produzione finale?
File vettoriali con caratteri convertiti in tracciati, colori con riferimento Pantone e un metodo di marcatura scelto prima del taglio dell'utensile.
I loghi raster non resistono. Nemmeno i tratti sottili e i piccoli testi invertiti su una superficie morbida e curva: le sbavature dell'inchiostro o le imperfezioni del tampone. Ciò che resiste dipende dal metodo, e il metodo dipende dalla geometria stessa.
| Metodo di marcatura | Adatto | vincolo dell'opera d'arte |
|---|---|---|
| Tampografia | Piccole aree curve o incassate | Numero limitato di colori per passaggio; evitare testi negativi di piccole dimensioni |
| Serigrafia | pannelli piani o leggermente curvi | Colori spot, forme piene, nessuna sfumatura fotografica |
| Stampa a trasferimento | Dettagli multicolore su parti strutturate o curve | Illustrazione completa, ma è necessario specificare la registrazione e la struttura della pellicola. |
| Incisione laser | Permanenza senza inchiostro, segni tono su tono | Nessuna scelta di colore; il contrasto dipende dal pigmento e dalla profondità |
| Testo stampato | Marchi che devono sopravvivere al prodotto | Nel modello 3D sono necessari sformo, raggi e spessore minimo della corsa. |
I dettagli del processo sono riportati nelle pagine relative al metodo: stampa tampografia su silicone, serigrafia, stampa a trasferimento E incisione laser.
Fornisci all'opera d'arte una posizione quotata a partire da un punto di riferimento, un colore per ogni elemento, se è necessaria una base bianca su una parte scura e la resistenza che ti aspetti, espressa in numeri: cicli di lavastoviglie, salviette imbevute di alcol o abrasione. I sistemi di inchiostro vengono selezionati in base a questi valori, e "non deve scrostarsi" non è un numero.
Perché le discrepanze nelle revisioni causano così tanti rifiuti del primo articolo?
Poiché lo strumento, il rapporto di ispezione e il preventivo possono fare riferimento ciascuno a una revisione diversa, e tutte e tre le parti ritengono di avere ragione.
Abbiamo tagliato l'acciaio secondo la revisione B mentre l'ispezione in entrata del cliente è stata eseguita secondo la revisione C. Non c'era nulla di difettoso. La documentazione sì.
- Denominare i file come
PartNumber_Description_RevB_YYYYMMDD.step. - Mantieni la stessa lettera di revisione per modello, disegno e illustrazione.
- Invia un registro delle modifiche di una sola riga: "Rev C: bordo 1,2 → 1,5 mm, logo spostato di 3 mm verso la base."“
- Prima di procedere alla realizzazione degli stampi, congelate il progetto; successivamente, trattate le modifiche come richieste di modifica formali (ECR) con un impatto sui costi e sui tempi di consegna.
- Conferma per iscritto a quale revisione si riferiscono la citazione, lo strumento e il primo articolo.
La disciplina di revisione appare come un'attività amministrativa fino alla prima modifica dello strumento. Dopodiché, diventa il controllo più economico del progetto.
Tre appunti che puoi copiare sul tuo disegno
La maggior parte di ciò che manca nei file che riceviamo non è geometria. Si tratta di tre brevi blocchi di testo. Copiateli, modificate i valori e il disegno completerà le decisioni descritte in questo articolo.
1. Nota sui materiali e sui processi, per il cartiglio:
MATERIALE: Gomma siliconica liquida (LSR), vulcanizzazione al platino (addizione) DUREZZA: Shore A 50 +/-5 secondo ASTM D2240 COLORE: Pantone 7686 C, opaco; campione fisico da approvare prima della stampatura POST-CURIFICAZIONE: 200 °C / 4 h (richiesto) CONFORMITÀ: FDA 21 CFR 177.2600 (uso ripetuto) + LFGB TOLLERANZA GENERALE: ISO 3302-1 classe M3 (stampato); dimensioni critiche secondo disegno STATO DEL MODELLO: Le dimensioni sono le dimensioni FINALI DEL PEZZO. Nessun ritiro applicato.
2. Nota di ispezione, accanto alla tabella delle dimensioni:
Dimensioni misurate dopo post-polimerizzazione e minimo 24 ore di riposo a 23 °C / 50% UR. Caratteristiche morbide e sottili misurate senza contatto (ottica/visiva), stato libero, senza dispositivi di fissaggio, senza compressione da parte dell'operatore. Le dimensioni contrassegnate con (C) attraversano il piano di separazione e sono dimensioni di chiusura; si applica la tolleranza di chiusura ISO 3302-1. Primo articolo: 5 pezzi, tutte le dimensioni. Produzione: AQL 1.0, normale, livello II.
3. Nota estetica e di marcatura, accanto alla vista pertinente:
ZONE SENZA SEGNO: Superficie A (rivolta all'utente) e labbro di tenuta B. Linea di separazione, segni di sfiato e di apertura consentiti solo sulla superficie C. BAGLIORE: rifilato a filo, massimo 0,15 mm rimanenti, nessun bordo tagliente. GRAFICA: vettoriale, caratteri contornati, posizione quotata dal punto di riferimento D. DURATA: resiste a 500 cicli di lavastoviglie / pulizia con IPA 70% senza deterioramento.
Se non invii altro, allega almeno questi tre blocchi al tuo file STEP. Risponderanno alla maggior parte delle domande che altrimenti ti verrebbero poste una settimana dopo.
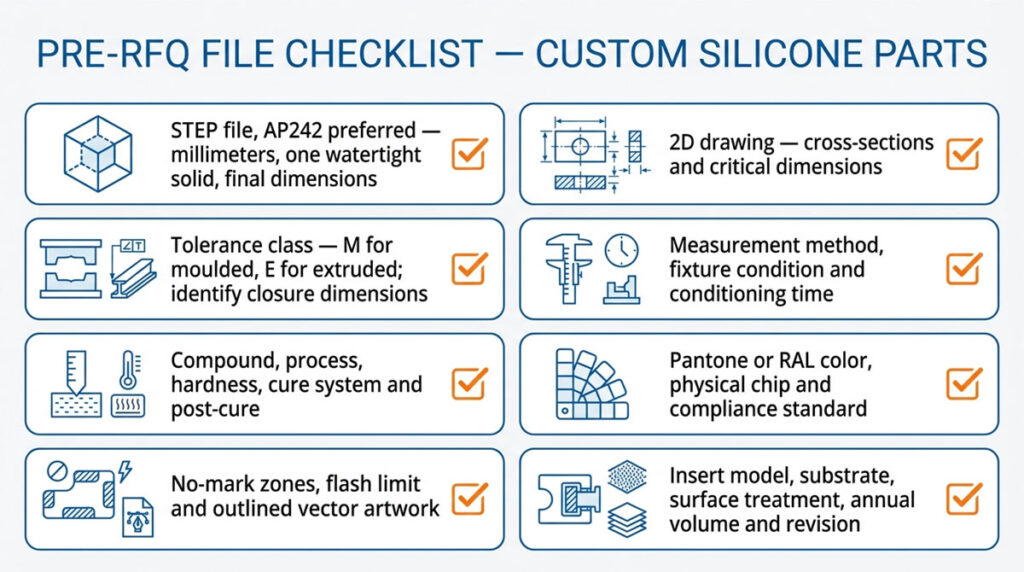
Lista di controllo dei documenti preliminari alla richiesta di offerta
Otto elementi coprono quasi tutte le richieste di offerta incomplete che riceviamo. Tutto il resto di questo articolo è un dettaglio su questi otto elementi.
Questo pacchetto non è solo una formalità per la richiesta di offerta. Gli stessi file vengono riaperti durante la revisione del prototipo, l'approvazione dello strumento, la realizzazione del primo articolo e ogni ordine successivo, anche a distanza di mesi. Raccoglierli una volta sola, sotto un'unica lettera di revisione, è più economico che colmare le lacune separatamente in ciascuna di queste fasi.
- [ ] File STEP (AP242 preferito), millimetri, un solido a tenuta stagna per parte, alle dimensioni finali
- [ ] Disegno 2D con sezioni trasversali attraverso ogni area funzionale, dimensioni critiche evidenziate
- [ ] Classe di tolleranza indicata: classe M per stampato, classe E per estruso; dimensioni di chiusura identificate
- [ ] Metodo di misurazione, condizione del dispositivo e tempo di condizionamento
- [ ] Composto e processo, durezza con tolleranza, sistema di polimerizzazione, requisiti di post-polimerizzazione
- [ ] Colore Pantone o RAL più un chip fisico; conformità elencata per standard, non per aggettivo
- [ ] Zone senza segni, limite flash e grafica vettoriale con caratteri contornati
- [ ] Inserire il modello con il materiale del substrato e il trattamento superficiale; volume annuale e lettera di revisione singola
Che fine fanno i tuoi file dopo averli inviati?
Questa è la domanda che gli acquirenti pongono per ultima e la prima a preoccuparsi, quindi eccola qui, prima ancora di farla.
- Firmeremo il tuo accordo di non divulgazione (NDA) prima che tu invii qualsiasi cosa. Se non ne hai uno, richiedine uno a noi e te lo restituiremo entro la giornata lavorativa.
- I vostri disegni CAD e le vostre illustrazioni vengono utilizzati per la formulazione del preventivo, la progettazione dello stampo e la produzione del vostro componente. Non vengono mostrati ad altri clienti, non vengono utilizzati nella nostra gamma di prodotti e non vengono pubblicati come materiale di presentazione senza la vostra autorizzazione scritta.
- L'accesso all'interno dello stabilimento è limitato al personale addetto all'ingegneria, alla progettazione e al controllo qualità del vostro progetto.
- Gli strumenti realizzati in base ai vostri file e da voi pagati sono di vostra proprietà; possiamo specificarlo nel preventivo.
- Se decidi di non procedere, comunicacelo e provvederemo a cancellare i file, confermandoti la decisione per iscritto.
Se il vostro team legale necessita di una formulazione specifica in merito ai periodi di conservazione, alla divulgazione dei subfornitori o al controllo delle esportazioni, inviateci la clausola e noi vi risponderemo senza giri di parole.
Cosa ci serve da te in seguito
La sola geometria permette di ottenere un'opinione. Una classe di tolleranza, una durezza, un sistema di polimerizzazione, un campione di colore e un volume, invece, forniscono un preventivo preciso e uno strumento che non necessita di modifiche dopo le prime applicazioni.
Due cose è opportuno chiarire prima di inviare qualsiasi cosa. Qualsiasi tolleranza più stretta di ISO 3302-1 M2 su un intero pezzo deve essere discussa prima di fornire un preventivo, perché il costo risiede nell'ispezione e nello scarto piuttosto che in utensili. E qualsiasi progetto che potrebbe ancora cambiare dovrebbe passare attraverso validazione del prototipo prima della produzione dell'acciaio, poiché una revisione tardiva di solito costa più di quanto sarebbe costato il prototipo.
Invia il file STEP, il disegno, la durezza, il riferimento del colore, i requisiti di conformità e il volume annuo previsto, e ti risponderemo entro 2-3 giorni lavorativi con una revisione DFM che elenca i rischi che vediamo nella tua geometria, oltre a un prezzo unitario e di utensile in base alla tua classe di tolleranza. La revisione DFM è gratuita e non ti vincola all'utensile. La maggior parte dei file che esaminiamo in questo modo diventano sigilli stampati, tastiere in silicone, o componenti industriali.
Fonti
- ISO 3302-1:2014, Gomma — Tolleranze per i prodotti, Parte 1: Tolleranze dimensionali — ISO, Edizione 2 (2014), confermata nel 2024
- ASTM D2240-15(2021), Metodo di prova standard per le proprietà della gomma — Durezza Durometro — ASTM International, aggiornato a luglio 2021
- 21 CFR 177.2600, Articoli in gomma destinati all'uso ripetuto — US eCFR, versione attuale
- Regolamento (UE) n. 10/2011 della Commissione relativo ai materiali e agli oggetti di plastica destinati a venire a contatto con gli alimenti — EUR-Lex, GU L 12 del 15.1.2011, consolidato
- Utilizzo dello standard internazionale ISO 10993-1, Valutazione biologica dei dispositivi medici — Linee guida della FDA statunitense, settembre 2023
- ISO 10303-242:2025, Protocollo applicativo: Ingegneria 3D gestita basata su modelli (STEP AP242) — ISO, Edizione 4 (agosto 2025), protocollo corrente
- ISO 10303-214:2010, Protocollo applicativo: Dati essenziali per i processi di progettazione meccanica automobilistica (STEP AP214) — ISO, Edizione 3 (2010), ancora ampiamente esportata
- Inibitori del silicone catalizzati dal platino, per classe di elementi — Domande frequenti tecniche su Dow
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — Ministero federale della giustizia tedesco, testo ufficiale consolidato