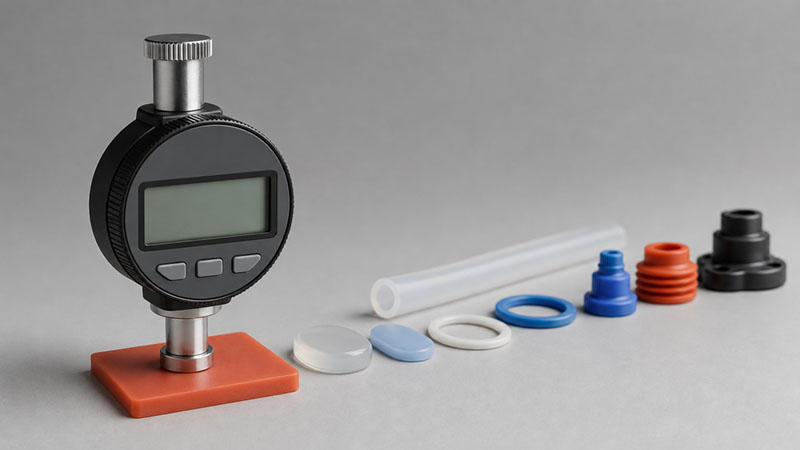
In laboratorio, la durezza Shore del silicio sembra un singolo numero da inserire in una scheda tecnica. In produzione, è uno dei primi parametri che determina la scelta degli stampi, il processo di sformatura e circa la metà del comportamento del pezzo una volta spedito.
La maggior parte dei disegni che ci pervengono riportano l'indicazione "silicone morbido" o "Shore 50". Nessuna di queste è una specifica. "Morbido" è una sensazione. "50" senza scala (A? 00? D?) e senza tolleranza è una supposizione che siamo costretti a interpretare per vostro conto. Scegli il durometro in base a come il pezzo deve sigillare, flettersi o usurarsi, non in base a come dovrebbe sentirsi in mano, e conferma sempre la scala (quasi sempre Shore A) più una tolleranza (in genere ±5 Shore A per Test di durezza ASTM D2240). Se si specifica in modo errato, non si perde un campione. Si perde lo stampo, perché un composto tagliato per un determinato tasso di restringimento raramente si trasferisce senza problemi a uno più morbido o più duro.
Sintesi
- La durezza è un compromesso, non un indicatore di qualità. Andare più duro ti dà struttura e resistenza all'abrasione e ti costa resistenza allo strappo, allungamento e tenuta su superfici irregolari.
- La maggior parte dei componenti in silicone ha una durezza Shore A compresa tra 20 e 70. Al di sotto di questo valore, ci troviamo sulla scala Shore 00 (gel, imbottitura); la durezza Shore D è rara per il silicone allo stato gommoso e di solito indica una scelta di materiale errata.
- L'errore più costoso è cambiare il durometro dopo aver completato la lavorazione. Le diverse mescole si ritirano in modo diverso, quindi una variazione di durezza in fase avanzata spesso significa dover rilavorare l'acciaio, non sostituire il materiale.
Scale di durezza Shore del silicone: 00, A e D
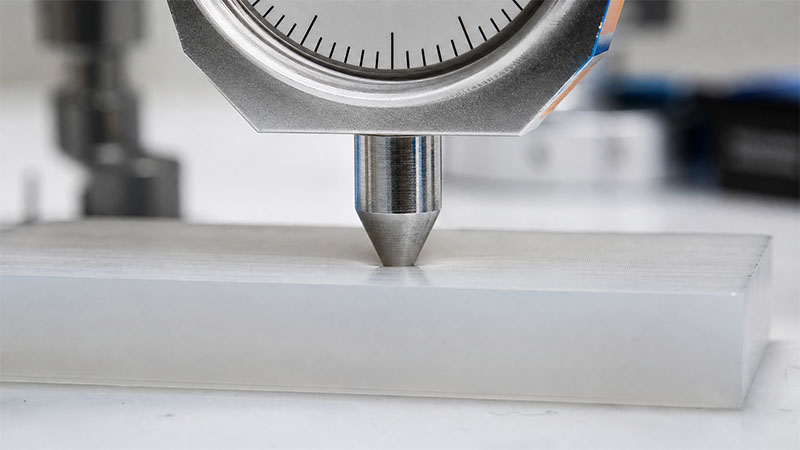
La lettura di un durometro è priva di significato senza la sua scala. Per il silicone, le tre scale sono fondamentali e si sovrappongono di proposito.
Shore A è l'intervallo di lavoro per quasi tutta la gomma siliconica stampata. Un durometro (per ASTM D2240, O ISO 7619 / ISO 48 Il test IRHD (per IRHD) prevede la pressione di un penetratore standardizzato su un campione piatto di 6 mm e la segnalazione della resistenza da 0 a 100. La durezza Shore 00 copre tutti i materiali troppo morbidi per la scala A: gel, schiume, imbottiture morbide al tatto. La durezza Shore D diventa rilevante solo al di sopra del limite superiore della scala A, nel territorio delle plastiche rigide; se il vostro componente in silicone richiede la durezza Shore D, di solito avete scelto il polimero sbagliato.
| Scala | Gamma tipica | Cosa copre | Dove appartiene |
|---|---|---|---|
| Costa 00 | Da 00-20 a 00-50 | Gel, schiume, imbottiture morbidissime | Cuscinetti vibranti, indumenti morbidi, imbottitura in gel |
| Riva A | da 10A a 80A | Il campo di lavoro per quasi tutte le gomme siliconiche stampate | Guarnizioni, anelli di tenuta, tubi, tastiere, prodotti per neonati e per la cucina |
| Costa D | Sopra i 90 gradi Shore A | gomme dure e plastiche rigide | Raramente corretto per il silicone: di solito si tratta di un errore di fabbricazione. |
Un altro aspetto che la maggior parte delle specifiche trascura è la modalità di misurazione. Un durometro tende a diminuire di valore nei primi secondi, man mano che il materiale si rilassa, quindi una lettura istantanea e una lettura ritardata di 15 secondi sullo stesso pezzo possono differire di diversi punti. Specificate quale lettura desiderate, assicuratevi che i campioni abbiano uno spessore di almeno 6 mm (i pezzi sottili risultano falsamente duri perché l'incudine esercita una resistenza) e non sovrapponete mai lamiere sottili per simulare uno spessore maggiore: gli spazi vuoti falsano il risultato.
Cosa cambia quando aumenta la durezza?
La durezza non cambia da sola. Se la si aumenta, anche le altre proprietà si muovono di conseguenza, perlopiù in senso contrario. Questo è l'aspetto che gli acquirenti sottovalutano: considerano il durometro come una scelta libera, anziché come il punto di partenza di una serie di compromessi.
| Proprietà | Direzione all'aumentare della durezza | Produzione conseguenza |
|---|---|---|
| Allungamento a rottura | Cadute di tensione (spesso da 600%+ a 30A a meno di 300% a 70A) | Minore elasticità per componenti a incastro, a trazione profonda o a soffietto |
| Resistenza allo strappo | Generalmente si colloca al di sotto della fascia media | Le pareti sottili e gli angoli acuti si lacerano durante lo stampaggio. |
| Sigillatura di superfici ruvide o irregolari | Peggio | Richiede un carico di serraggio maggiore o una superficie di accoppiamento più piatta |
| Resistenza all'abrasione e rigidità | Meglio | Mantiene la forma sotto carico e usura |
| Sformatura di parti sottili o morbide | È più facile quando è più difficile | I componenti molto morbidi (<20A) si attaccano e si deformano durante l'espulsione. |
Lettura pratica: non esiste un'estremità "migliore" della scala. Un 70A guarnizione Resiste all'estrusione sotto il carico dei bulloni, ma non si adatta a una flangia deformata. Una membrana 30A sigilla una superficie ruvida con una leggera pressione, ma si lacera se si progetta un angolo interno acuto. La scelta è tra le diverse modalità di guasto con cui si è disposti a convivere.
Durezza Shore del silicone consigliata in base all'applicazione
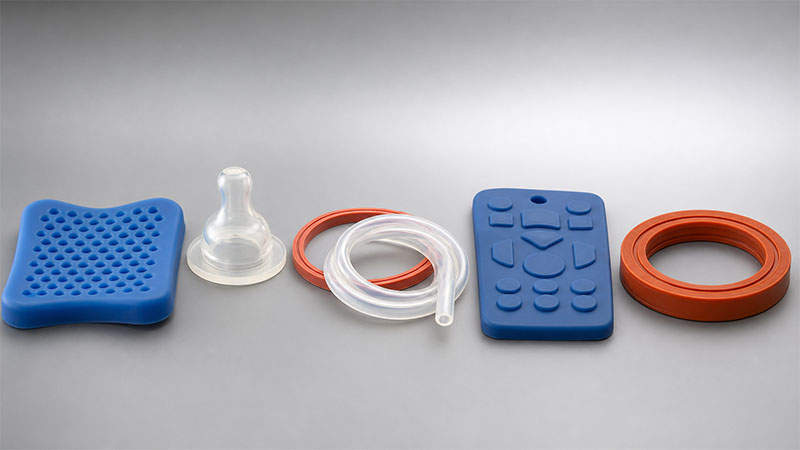
Utilizzate questi valori come punti di partenza, quindi regolateli in base alla distanza di tenuta, alla temperatura e alla durata. Riflettono le nostre reali condizioni di utilizzo, non un intervallo teorico.
| Applicazione | Costa suggerita A | Perché |
|---|---|---|
| Cuscinetti antivibrazione, morbida imbottitura | Costa da 00 a 10A | L'assorbimento di energia è più importante della struttura. |
| Tettarelle per neonati, massaggiagengive, membrane a contatto con la pelle | da 20A a 30A | Morbido al palato e flessibile in modo sicuro; da abbinare a trattamento al platino e conforme a FDA 21 CFR 177.2600 o LFGB |
| Guarnizioni generiche, utensili da cucina, impugnature soft-touch, tubo | da 40A a 50A | Flessibilità e recupero bilanciati; la configurazione predefinita per la maggior parte dei componenti |
| Tastiere, maniglie, guarnizioni strutturali | da 60A a 70A | Reattività tattile e mantenimento della forma sotto carico |
| Guarnizioni statiche ad alta pressione, superfici di usura | da 70A a 80A | Resiste all'estrusione e all'abrasione. |
Quando un componente si trova tra due requisiti fondamentali, ad esempio un tubo che deve rimanere integro ma allo stesso tempo morbido al tatto, non bisogna fare una media. Bisogna stabilire quale requisito è imprescindibile e definire le specifiche in base a quello, quindi validare il requisito secondario su dei campioni. Fare una media tra due obiettivi produce un durometro che non soddisfa nessuno dei due.
Errori comuni nella selezione della durezza
Un valore di durezza errato raramente è dovuto a calcoli errati. Deriva piuttosto da alcuni prevedibili errori di valutazione.
Considerare il durometro come indicatore di comfort. Morbido al tatto e adatto alla funzione sono due cose diverse. Un'impugnatura morbida che deve resistere alla torsione richiede una durezza maggiore di quella che "sembra" essere necessaria.
Specificare un numero senza tolleranza. Le misurazioni ASTM D2240 presentano una reale dispersione. In assenza di una tolleranza specificata, si assume un valore di ±5 Shore A; se la funzione non raggiunge tale valore, il problema risiede nel margine di progettazione, non nel processo produttivo.
Presupponendo che la durezza sia l'unico fattore determinante per la tenuta. La tenuta è impostata da set di compressione (ASTM D395), riempimento della guarnizione e finitura superficiale tanto quanto la durezza. Una durezza scelta correttamente in una scanalatura mal progettata perde comunque.
Raggiungere Shore D significa "durevole".“ Di solito, "durevole" si riferisce alla resistenza all'abrasione o alla deformazione permanente da compressione, entrambe regolabili all'interno della scala Shore A. Passare alla scala Shore D, invece, indica generalmente che il componente non dovrebbe essere realizzato in silicone.
Come la durezza influisce sugli utensili e sulla produzione
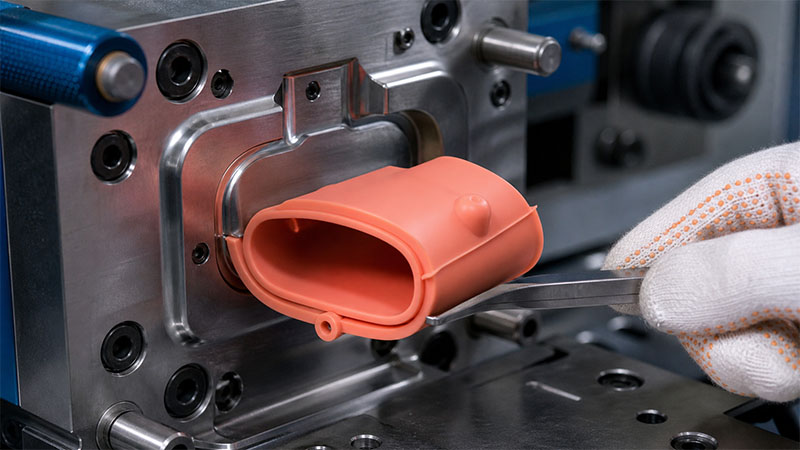
La durezza dell'acciaio è determinata dalla mescola (polimero di base, quantità di riempitivo e sistema di vulcanizzazione) prima ancora che l'acciaio venga tagliato. Aumentare la quantità di silice o di altri riempitivi aumenta la durezza e, entro certi limiti, può aumentare anche la resistenza allo strappo; se si esagera con il riempitivo, la resistenza allo strappo e all'allungamento crollano. Ecco perché "rendere semplicemente più duro" non è una richiesta gratuita.
Due realtà produttive determinano il costo. Primo, il ritiro: una mescola 60A e una mescola 40A non si ritirano in modo identico, quindi uno stampo tagliato per uno manterrà la tolleranza sull'altro solo per fortuna. Cambiare la durezza dopo l'utensileria e spesso si è costretti a rifare le cavità. Secondo, la post-polimerizzazione: la durezza può aumentare di qualche punto dopo un post-polimerizzazione a 200 °C che elimina le sostanze volatili, quindi il numero che si convalida deve essere il numero post-polimerizzazione, non quello verde.
Cosa mi serve per confermare il tuo durometro
Una chiamata di durezza è valida solo quanto gli input che la supportano. Per bloccare un numero ho bisogno di: la funzione e, per le guarnizioni, il gap di compressione o la percentuale di compressione target; l'intervallo di temperatura di esercizio; qualsiasi target normativo (FDA 21 CFR 177.2600, LFGB, o USP Classe VI / ISO10993); una tolleranza di durezza accettabile; la finitura superficiale del componente di accoppiamento; e la durata di servizio prevista. Forniscimi questi dati e mi impegnerò a fornire un durometro e una tolleranza. Invia un singolo numero senza alcuna di queste informazioni e il rischio non scompare, ma si sposta a valle, comportando un costo di riattrezzaggio nel caso in cui il primo lotto non sia conforme.