La maggior parte degli acquirenti richiede un "rapporto di prova" senza specificare uno standard. Il risultato è un PDF con numeri che non possono essere confrontati con nulla. I metodi di prova del silicone hanno un senso solo quando lo standard, lo stampo del campione e le condizioni di prova sono tutti specificati nella documentazione: un valore Shore A senza la norma ASTM D2240, o un valore di deformazione permanente senza i tempi e la temperatura del metodo B della norma ASTM D395, non costituiscono un dato valido. Questa pagina elenca i metodi che effettivamente utilizziamo e a cui citiamo i risultati, cosa misura ciascuno di essi e dove i risultati cessano di essere validi.
Cosa misurano effettivamente i metodi di test del silicone?
Si misura il composto indurito, non il pezzo finito. Questa distinzione è fonte di più controversie di qualsiasi altro punto trattato in questo articolo.
I provini sono lastre o manubri stampati e post-polimerizzati in condizioni controllate. Il vostro pezzo presenta linee di flusso, linee di giunzione, transizioni tra le pareti e una diversa storia di polimerizzazione nelle sezioni più spesse. Un composto che raggiunge una resistenza alla trazione di 9,0 MPa su una lastra di 2 mm può cedere in corrispondenza di un punto di iniezione su un perno di 6 mm. I test sui materiali qualificano il composto; I test a livello di parte qualificano gli utensili e il processo.
Tre categorie coprono quasi tutto ciò che viene richiesto in una richiesta di preventivo per il silicone:
- Fisico/meccanico: durezza, resistenza alla trazione, allungamento, lacerazione, deformazione permanente da compressione, peso specifico
- Ambientale / invecchiamento: invecchiamento termico, fragilità a bassa temperatura, immersione in fluidi, ozono, raggi UV
- Conformità / sicurezza dei contattiConforme alle normative FDA 21 CFR 177.2600, LFGB, ISO 10993, USP Classe VI, RoHS/REACH.
Quali norme ASTM e ISO riguardano le proprietà fisiche?
Questi sono i sei parametri che compaiono su quasi tutte le schede tecniche del silicone.
| Proprietà | Metodo ASTM | equivalente ISO | Cosa riporta | Condizione comune |
|---|---|---|---|---|
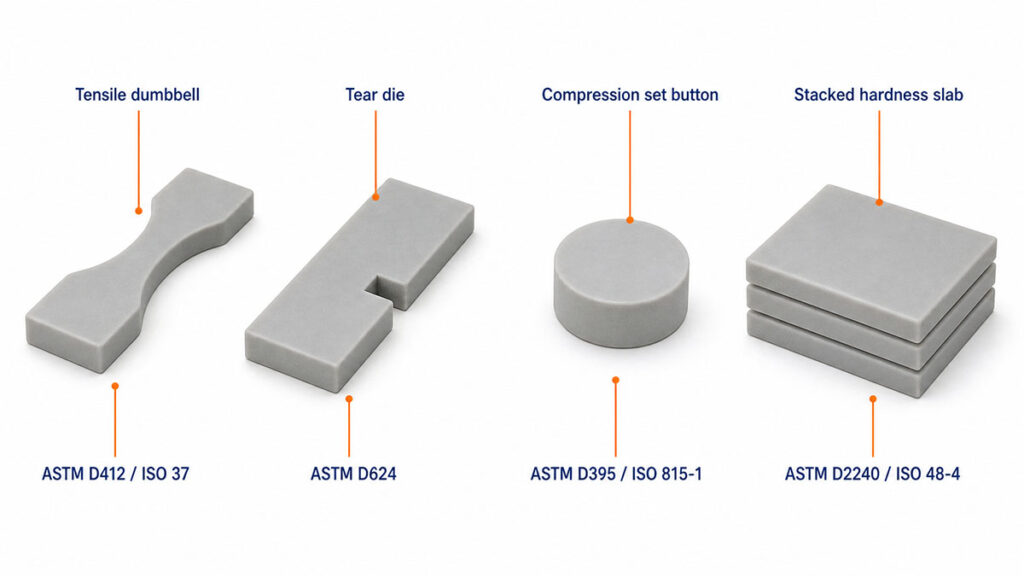
| Durezza | ASTM D2240 | ISO 48-4 | Durometro Shore A, lettura a 1 secondo o 15 secondi | Lastra sovrapposta da 6 mm, 23 °C |
| Trazione e allungamento | ASTM D412 (Stampo C) | ISO 37 (Tipo 1/2) | MPa alla rottura, allungamento % | traversa da 500 mm/min |
| Resistenza allo strappo | ASTM D624 (Matrice B / Matrice C) | ISO 34-1 | kN/m | La geometria dello stampo deve essere specificata |
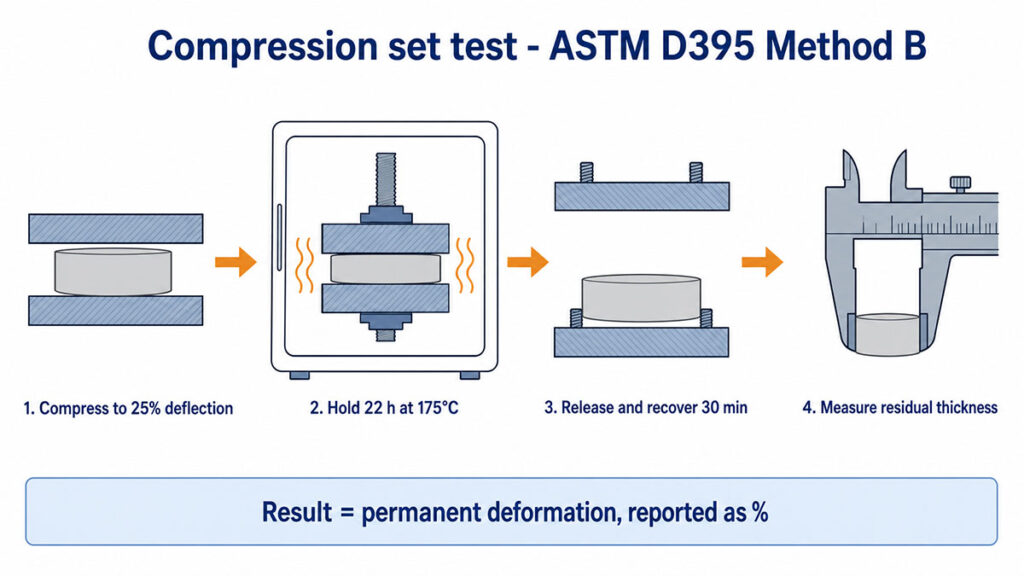
| set di compressione | ASTM D395 Metodo B | ISO 815-1 | deformazione permanente % | 22 ore a 175 °C, deflessione 25% |
| Peso specifico | ASTM D792 | ISO 2781 | g/cm³ | Spostamento dell'acqua |
| Rimbalzo / resilienza | ASTM D2632 | ISO 4662 | % | Rimbalzo verticale |
Ci sono due trappole.
Primo, ASTM D412 e ISO 37 non sono numeri intercambiabili. Geometria del campione e lunghezza di riferimento diverse producono risultati di allungamento differenti sullo stesso composto. Se il controllo in entrata utilizza la norma ISO 37 e la scheda tecnica del fornitore utilizza la norma D412, si finirà per discutere su un materiale che in realtà è di buona qualità.
Secondo, La resistenza allo strappo senza una specifica del modello è priva di significato.. La matrice B (angolata, con intaglio) e la matrice C (non intagliata) forniscono valori diversi sullo stesso silicone, spesso con un ampio margine. Indicare la matrice nel disegno.
Il set di compressione è il numero che conta di più per guarnizioni e sigilli, ed è quello più spesso citato in condizioni errate. 22 ore a 175°C è il classico ASTM D395 Metodo B condizione; un composto testato a 70 °C sembrerà decisamente migliore e non ti dirà nulla su un'applicazione a 200 °C. Anche lo stato post-polimerizzazione lo modifica — vedi post-polimerizzazione del silicone e la nostra pagina di dettaglio su test del set di compressione.
Per informazioni di base sul significato di questi valori nel servizio, vedere proprietà meccaniche del silicone E Selezione della durezza Shore.
Come si testa correttamente la durezza del silicone?
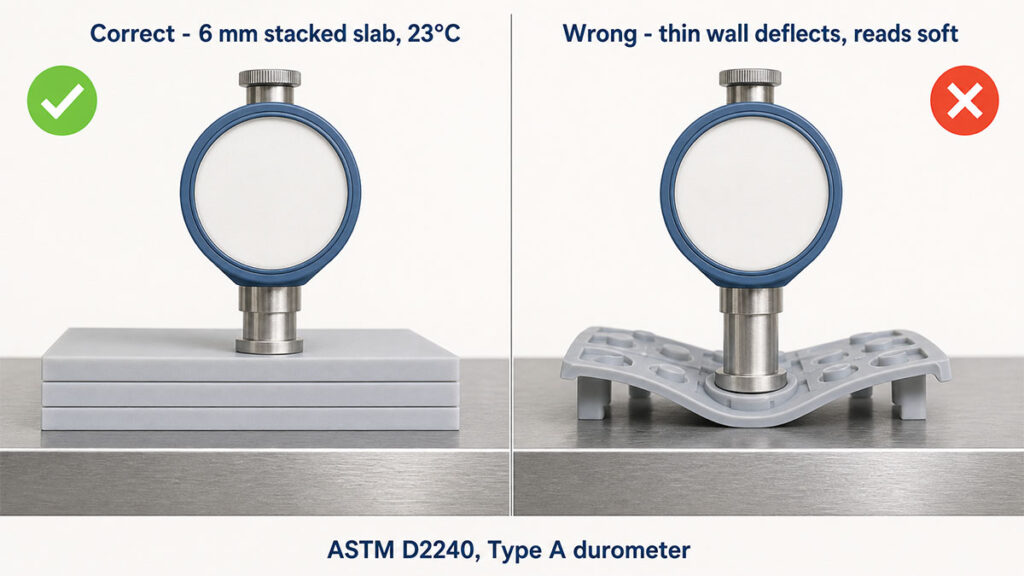
Con un durometro di tipo A per ASTM D2240, su un campione di almeno 6 mm di spessore, a 23 ± 2 °C.
L'errore più comune sul campo è misurare la durezza direttamente sul pezzo. Una superficie di 2 mm come la tastiera o la parete curva di un tubo risultano morbide perché il piedino del durometro si flette seguendo la geometria, non solo il materiale. È consigliabile sovrapporre lastre o testare una placca stampata. È inoltre importante specificare se la lettura è istantanea o dopo 15 secondi di permanenza: il silicone si rilassa e il valore dopo 15 secondi può essere inferiore di 2-3 punti.
Disciplina di tolleranza: ±5 Shore A è lo standard per il silicone. Chiunque prometta ±2 su un'intera serie di produzione per un pezzo testurizzato o a parete sottile sta citando un laboratorio, non una fabbrica.
Quali test di invecchiamento e ambientali dovresti specificare?
Specificare i test di invecchiamento quando il componente è esposto a calore, olio, vapore o agenti atmosferici per anni, non quando rimane in un cassetto.
| Test | Standard | Scopo | Condizione tipica del silicone |
|---|---|---|---|
| Invecchiamento termico | ASTM D573 / ISO 188 | Conservazione delle proprietà dopo l'esposizione in forno | 70 ore a 200 °C o 225 °C |
| Fragilità a bassa temperatura | ASTM D2137 / ISO 812 | Punto fragile | Da -55 °C a -70 °C per VMQ |
| Resistenza ai fluidi | ASTM D471 / ISO 1817 | Aumento di volume, variazione di durezza | Olio/solvente, 70 ore |
| resistenza all'ozono | ASTM D1149 / ISO 1431-1 | crepe superficiali | 50 ppmm, 40 °C, 72 ore |
| Agenti atmosferici / raggi UV | ASTM G154 / ISO 4892-2 | Cambiamento di colore e superficie | Dipendente dal ciclo |
| Infiammabilità | UL 94 / FMVSS 302 | Velocità di combustione, autoestinguente | Dipendente dal grado scolastico |
L'invecchiamento termico è il momento in cui il silicone si guadagna il suo prezzo rispetto alle gomme organiche, ed è qui che una mescola non correttamente post-polimerizzata viene smascherata. I sottoprodotti residui di perossido e i silossani a basso peso molecolare causano perdita di peso, indurimento e odore. Una mescola che supera 70 ore a 200 °C dopo una corretta post-polimerizzazione di 4 ore a 200 °C può fallire lo stesso test se la post-polimerizzazione è stata ridotta per risparmiare tempo in forno. Letture correlate: Resistenza del silicone all'invecchiamento, ai raggi UV e agli agenti atmosferici..
Come vengono testati i siliconi per uso alimentare e medicale per verificarne la conformità?
Tramite test di estrazione e migrazione conformi a una normativa specifica, non sulla base della parola del fornitore.
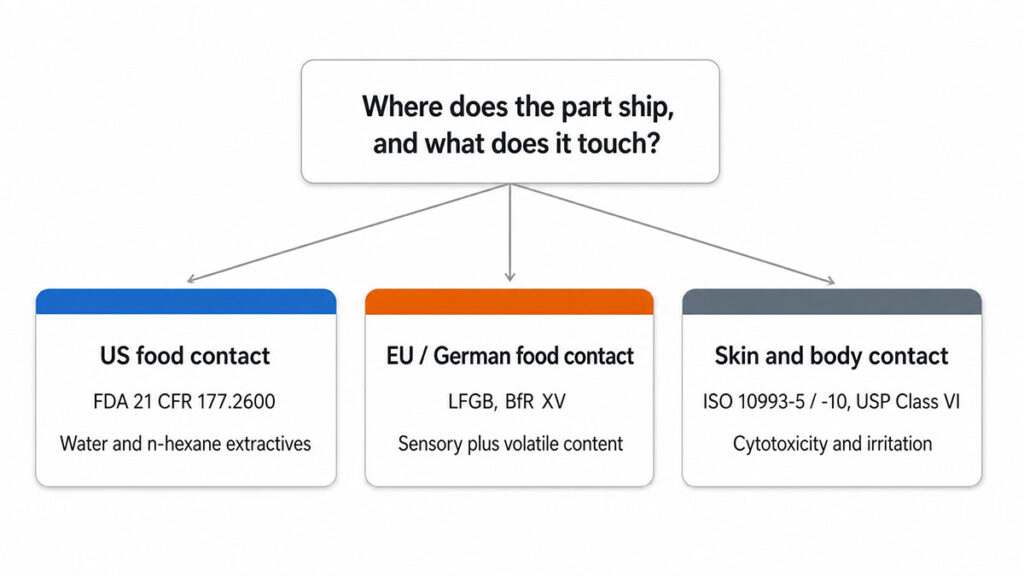
FDA 21 CFR 177.2600
Questo è il Normativa statunitense per gli articoli in gomma a contatto ripetuto con gli alimenti. Il test si basa sull'estrazione: il prodotto polimerizzato viene sottoposto a riflusso in acqua e in n-esano, e gli estrattivi vengono pesati. I limiti si applicano sia all'estrazione iniziale che a quella successiva, e quest'ultima è la più restrittiva. Un composto è considerato conforme solo se sottoposto a polimerizzazione e post-polimerizzazione; la gomma grezza da sola non è sufficiente a giustificare la certificazione.
LFGB / BfR XV
Il percorso tedesco, e quello più richiesto dagli acquirenti dell'UE. Combina test sensoriali (trasferimento di odore e gusto) con un requisito di contenuto volatile Misurato dopo esposizione in forno a 200 °C. I pezzi non completamente polimerizzati non superano prima il controllo dei composti volatili e, prima ancora, presentano un odore anomalo. Se avete mai ricevuto una spedizione di stampi in silicone con un odore particolare, si tratta dello stesso difetto che il test LFGB è progettato per rilevare.
ISO 10993 e USP Classe VI
Per prodotti che entrano in contatto con la pelle e il corpo. Norma ISO 10993-5 Il livello -10 copre la citotossicità in vitro, il livello -10 copre l'irritazione e la sensibilizzazione e il livello -18 copre la caratterizzazione chimica degli estraibili. La classe VI della USP è una serie di test in vivo con esito positivo/negativo, ancora ampiamente richiesta negli acquisti in ambito medico. Entrambi i livelli sono legati alla formulazione esatta, al sistema di polimerizzazione e al percorso di sterilizzazione: un cambiamento di colore o l'aggiunta di un nuovo pigmento invalida il certificato.
| Requisito | Standard | Base di prova | Cosa lo invalida? |
|---|---|---|---|
| contatto alimentare statunitense | FDA 21 CFR 177.2600 | Estratti con acqua e n-esano | Modifica della formulazione o della cura |
| Contatto alimentare UE/Germania | LFGB, BfR XV | Contenuto sensoriale e volatile | Post-trattamento insufficiente |
| contatto pelle/corpo | ISO 10993-5 / -10 | Citotossicità, irritazione | Nuovo pigmento, nuova sterilizzazione |
| Legami medici | USP Classe VI | In vivo, superamento/fallimento | Qualsiasi sostituzione materiale |
| Restrizione di sostanze | RoHS, REACH SVHC | Analisi elementare/chimica | Cambiamenti di pigmenti e riempitivi |
Per la distinzione relativa al materiale alla base di questi test, vedere silicone per uso alimentare vs silicone per uso medicale E silicone alimentare. Per il comportamento della migrazione in formato foglio di calcolo, vedere prove di migrazione e lisciviazione dei materiali.
Quali test dovrebbero essere eseguiti in produzione piuttosto che in laboratorio?
Test di polimerizzazione e dimensionali. Rilevano le derive; i test sui materiali no.
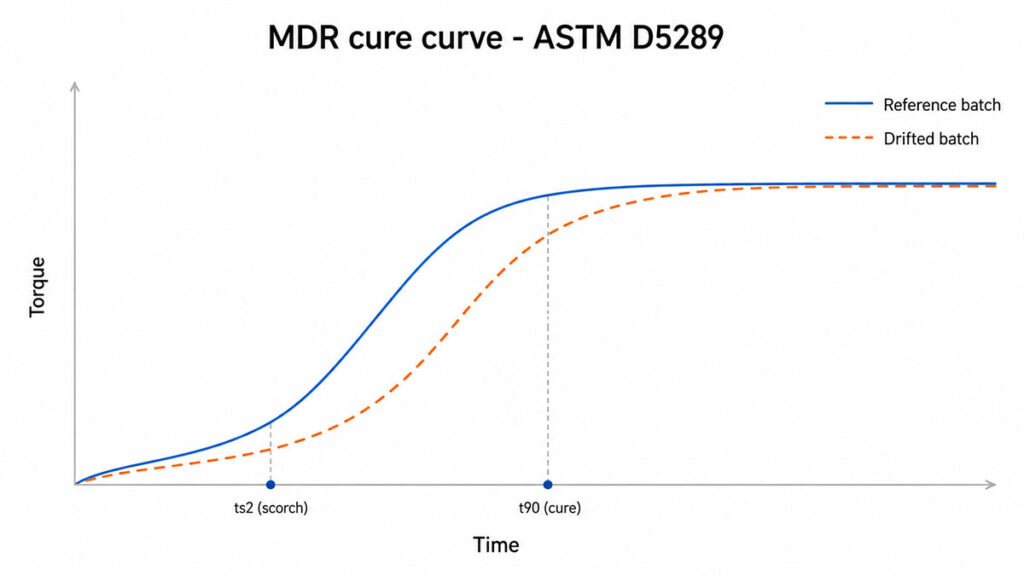
- Reometro / MDR (ASTM D5289): ts2 e t90 per ogni lotto di mescola in entrata. Questo è il test in entrata più utile che eseguiamo: rileva una variazione della mescola prima che diventi un problema di stampaggio.
- Viscosità Mooney (ASTM D1646) per gomma HCR coerenza da lotto a lotto.
- Peso specifico (ASTM D792) come rapido controllo del caricamento del riempitivo. Una densità relativa variabile di solito significa che la mescola non è quella dell'ultima spedizione.
- Verifica dimensionale contro il ritiroIl ritiro del silicone è tipicamente compreso tra 2 e 4% e varia in base alla durezza, al carico di riempitivo e alla post-polimerizzazione. Le dimensioni del primo articolo devono essere misurate dopo la post-polimerizzazione, mai prima.
- Campionamento della durezza per turno su una targhetta stampata, non sul pezzo.
Il motivo per cui la reometria a livello di lotto è importante: un fornitore di compound può cambiare un lotto di riempitivo senza modificare la scheda tecnica. Nulla nella TDS si muove, ma il t90 si sposta, lo stampatore mantiene il vecchio tempo di polimerizzazione e i pezzi risultano sottopolimerizzati nelle sezioni più spesse. Questo si manifesta tre settimane dopo come cedimenti dovuti alla deformazione permanente o reclami per odori, mai come un difetto di stampaggio il primo giorno. lista di controllo per l'ispezione della spedizione illustra come si presenta la situazione a valle.
Test elettrici per applicazioni di isolamento e tastiere
| Proprietà | Standard | Segnalato come |
|---|---|---|
| rigidità dielettrica | ASTM D149 / IEC 60243 | kV/mm |
| resistività volumetrica | ASTM D257 | Ω·cm |
| Costante dielettrica / dissipazione | ASTM D150 | Adimensionale / tan δ |
| Resistenza all'aria | ASTM D495 | secondi |
| Tracciamento (CTI) | IEC 60112 | Volt |
La rigidità dielettrica dipende dallo spessore e diminuisce bruscamente in presenza di vuoti o aria intrappolata. Eseguire il test su spessore effettivo che verrà spedito, non su una lastra di riferimento di 1 mm. Maggiori informazioni in proprietà elettriche del silicio.
I composti riempiti di carbonio e argento seguono lo stesso metodo ASTM D257 nella direzione opposta, dove l'obiettivo è una bassa resistenza piuttosto che un'alta resistenza — vedi come viene testata la resistività del silicone conduttivo per specificare le condizioni di resistività volumetrica e superficiale.
Come inserire i requisiti di test in una specifica di acquisto
Una specifica utilizzabile è composta da quattro parti: proprietà, standard, condizione, limite.
- Debole: "La compressione deve essere bassa."“
- Utilizzabile: “Deformazione permanente da compressione ≤ 25%, metodo ASTM D395 B, 22 ore a 175 °C, deflessione 25%.”
- Debole: “Sicuro per gli alimenti”.”
- Documento utilizzabile: "Rapporto di estrazione FDA 21 CFR 177.2600 sull'articolo polimerizzato e post-polimerizzato; rapporto LFGB comprensivo di analisi sensoriale."“
Le diciture di riga ASTM D2000 svolgono la stessa funzione in un'unica stringa per la gomma industriale, e la maggior parte dei gradi di silicone possono essere descritti in questo modo. Se il vostro team di ingegneri lavora già con lo standard D2000, utilizzatelo: elimina l'ambiguità creata dalle specifiche in testo libero.
Domande frequenti
La norma ASTM D412 è equivalente alla norma ISO 37?
No. Entrambi i metodi misurano la resistenza alla trazione e l'allungamento, ma la geometria del provino e la lunghezza di riferimento differiscono, quindi i risultati non sono direttamente confrontabili. Scegli uno standard e utilizzalo per entrambe le parti della transazione.
Ho bisogno di entrambi i test, sia quello FDA che quello LFGB?
Solo per i mercati in cui effettuate le spedizioni. La normativa FDA 21 CFR 177.2600 riguarda il contatto con gli alimenti negli Stati Uniti; la normativa LFGB è quella tedesca/UE e include anche i test sensoriali. I prodotti venduti in entrambi i mercati necessitano di entrambe le normative.
È possibile testare il pezzo finito anziché una lastra?
Alcuni test, sì: durezza su sezioni spesse, controlli dimensionali e test funzionali. Le prove di trazione, lacerazione e deformazione permanente a compressione richiedono provini standard, quindi vengono sempre eseguite su lastre stampate dello stesso lotto.
Quanto tempo richiede un pacchetto di test completo?
Le proprietà fisiche richiedono in genere pochi giorni. L'invecchiamento termico a 70 ore e i test di biocompatibilità richiedono tempi considerevolmente più lunghi, mentre i processi ISO 10993 si misurano in settimane. È importante tenerne conto nella pianificazione prima di fissare una data di lancio.
Cosa ci serve da te per fornirti un preventivo per i test
Il costo dei test è determinato dall'elenco degli standard, non dal singolo componente. Prima di fornire un preventivo, abbiamo bisogno di: il mercato di riferimento e la relativa normativa, l'intervallo di temperatura di esercizio, il tipo di contatto (alimentare, cutaneo, impianto, nessuno) e se i referti devono provenire da un laboratorio esterno o dal controllo qualità interno.
Il punto in cui solitamente si verifica il problema è il seguente: gli acquirenti richiedono "test completi" e poi rifiutano un pacchetto di certificazione ISO 10993 di terze parti una volta che ne vedono i costi e i tempi di consegna. È fondamentale decidere fin da subito quali report sono contrattuali e quali interni: questa scelta vincola sia il prezzo che le tempistiche, ed è difficile tornare indietro una volta avviata la fase di progettazione.
Riferimenti
- ISO 815-1:2019 — Determinazione della compressione, ISO
- ASTM D412-16(2021) — Gomma vulcanizzata ed elastomeri termoplastici: trazione, ASTM International
- ISO 48-4:2018 — Durezza per indentazione con metodo durometro (Shore), ISO
- ASTM D2000-18(2024)e1 — Sistema di classificazione per prodotti in gomma per applicazioni automobilistiche, ASTM International
- IEC 60112:2020 — Indici di verifica e di tracciamento comparativo, IEC
- UL 94 — Infiammabilità dei materiali plastici (test e certificazione delle materie plastiche), Soluzioni UL