選択する HCR対LSR これは単純な材料選択の問題ではない。成形プロセス、金型構造、労働力、バリ防止方法、そして将来の量産における経済性までもが、この選択によって左右される。.
一般的なアドバイスはたいてい「HCRの方が安い」「LSRの方が精度が高い」という結論で終わってしまう。しかし、それでは生産上の意思決定としては不十分だ。低コストのHCRツールでも、すべての部品にトリミングが必要になるとコストがかさむ可能性がある。一方、LSRツールは、自動化を活用できるほどの生産量に達しないような単純な製品には過剰設計となる場合がある。.
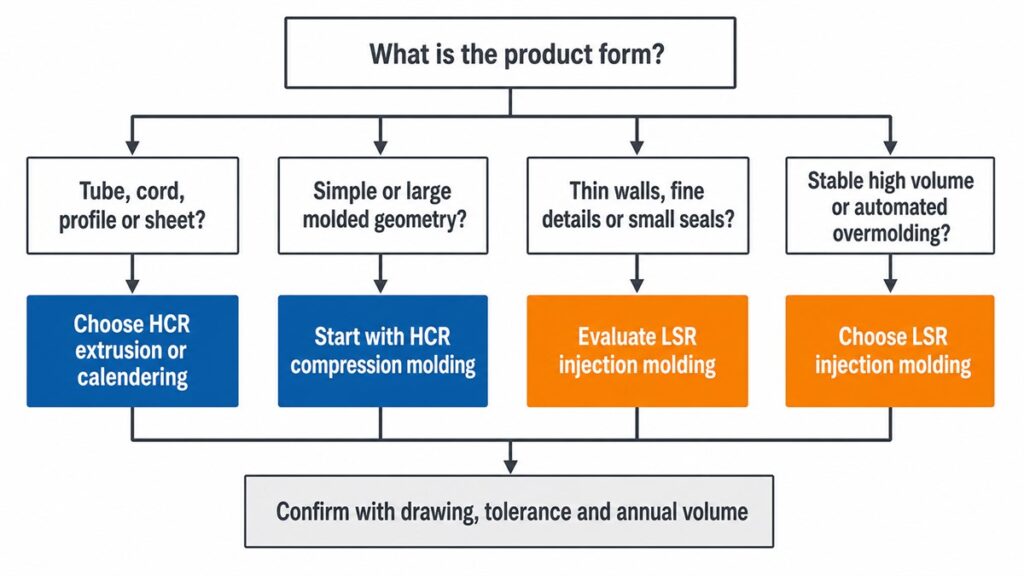
よりシンプルな形状、少量または可変量の成形、押出成形、および金型投資を抑えることが重要なプロジェクトには、HCRを選択してください。薄肉成形、微細な形状、自動化された多キャビティ成形、再現性の高い配合、および一体型オーバーモールディングには、LSRを選択してください。最終的な選択は、グレード、公差、硬化システム、および年間需要と照らし合わせて確認する必要があります。.
エグゼクティブサマリー
- HCRは通常、より高いプロセス柔軟性と低い金型導入コストを実現するが、圧縮成形部品は多くの場合、より多くの労力、バリ、および二次仕上げを必要とする。.
- LSRは特殊な計量装置とより精密な金型構造を必要とするが、その密閉された二成分系は、再現性の高い自動生産に適している。.
- 材料価格だけで選ばないでください。金型、キャビティ、サイクルタイム、トリミング、スクラップ、検査、後硬化、年間予想生産量など、総コストを比較してください。.
HCRとLSRの比較
| 決定要因 | HCR | LS-R の |
|---|---|---|
| 未硬化材料 | 固体またはガム状の化合物 | ポンプで送液可能な二成分液体 |
| 一般的な硬化システム | 過酸化物またはプラチナ | 通常、プラチナ添加による治療 |
| 共通プロセス | 圧縮、転写、ガム注入、押出、カレンダー加工 | 液体射出成形(LIM)、コーティング、オーバーモールディング |
| マテリアルハンドリング | 切断、計量、粉砕、または成形済み。より自由な取り扱いが可能。 | 密閉システムを通してポンプで送液、計量、混合、注入される |
| 工具導入コスト | 通常、圧縮工具の場合は低くなります | 精度、ゲーティング、ベント、コールドランナーの要件により、通常はより高くなる。 |
| 自動化の可能性 | 圧縮は低~中程度。HCR注射時は高め。 | 高い |
| 幾何学 | 単純な形状から大型の成形部品、連続形状に適しています。 | 薄壁、微細なディテール、小型部品、複雑な流路にも強い。 |
| フラッシュとトリミング | 圧縮成形の場合に可能性が高い | 適切に設計されたツールと安定したプロセスがあれば、非常に低いコストで済む。 |
| ボリュームフィット | 試作品、少量~中量生産、または需要変動 | 中~高量で需要が安定している |
| オーバーモールディング | 可能性はあるが、完全自動化セルではあまり一般的ではない。 | プラスチック、金属、および複数の部品からなるアセンブリによく用いられる。 |
| 治癒後 | グレードと用途によって異なる。一部の過酸化物硬化システムに共通する。 | 成績および応募状況によります。「プラチナ」という言葉によって除外されるわけではありません。“ |
| 主なコストリスク | 労務費、料金変動、トリミング、二次加工 | 工具、設備、プロセス設定、および活用されていない生産能力 |
この表は一般的な製造工程を示したものであり、特性の普遍的な順位付けを示すものではありません。HCRは射出成形が可能です。LSRは射出成形以外の用途にも使用できます。これらの代替案が実用的かどうかは、部品図面と生産システムによって決まります。.
HCRとLSRの主な違いは何ですか?
主な違いは、硬化前の粘度と、それらを加工するために必要な設備です。.
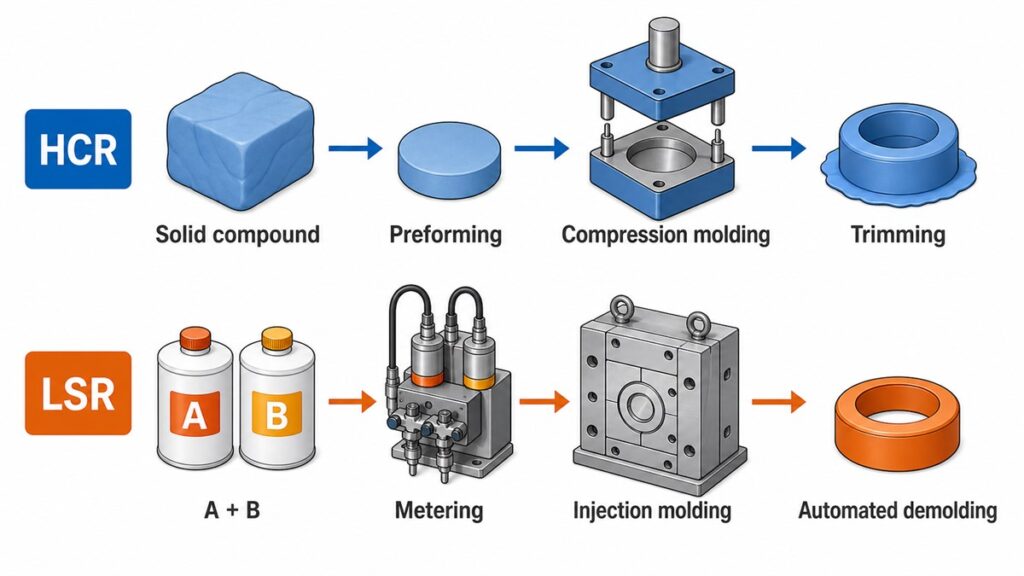
高粘度ゴムは、固形で生地状のシリコーン化合物です。工場では、顔料や添加剤を練り込み、一定量をカットし、加熱した圧縮成形型に充填するか、トランスファー、射出、押出、カレンダー加工装置を通して成形します。.
液状シリコーンゴム(LSR) LSRは通常、2つの成分として供給されます。AとBは一定の比率でポンプで送られ、混合された後、加熱された金型に射出されます。ポンプでの送液性とA/Bの計量制御が、LSRをガム状のHCRと製造現場で区別する特徴です。.
治癒後はどちらも シリコーンエラストマー. 最終的な引張強度、引裂抵抗、伸び、硬度、圧縮永久歪み、光学特性、および規制上のステータスは、特定の配合によって異なります。「LSR」は必ずしもより柔らかい、より安全、または機械的に優れていることを意味するわけではありません。「HCR」は必ずしもより強いことを意味するわけではありません。同じ試験方法を用いて、候補グレードのサプライヤーTDS値を比較してください。.
HCRをLSRよりも選ぶべきなのはどんな時ですか?
部品やビジネスケースにとって、最大限の自動化よりもプロセスの柔軟性の方がメリットが大きい場合は、HCRを選択してください。.
生産量の減少または不確実性
圧縮成形用金型は、コールドランナーシステムを備えた多キャビティLSR金型よりも一般的に構造がシンプルです。この低コストは、需要が不確実な場合、設計がまだ変更されている場合、または定期的なバッチ生産のみが必要な場合に重要となります。.
よくある間違いは、部品の予想数を考慮せずに金型の見積もりを比較することです。金型が安価であっても、手作業による部品の装填、脱型、トリミング、検査が各工程に残る場合、総コストは高くなる可能性があります。HCR(高サイクル金型)は、形状や品質要件によって過剰な二次加工が発生しない場合にのみ、コスト面での優位性を維持できます。.
単純な形状または大きな成形形状
HCR圧縮成形 目に見えるパーティングライン、単純な通気、および多少のバリ取りが許容できる部品に適しています。 工業用シリコン部品, ガスケットやキーパッドなど、このルートに当てはまるものが多い。.
圧縮成形では、あらかじめ計量された充填材を開いた金型に充填します。そのため、充填材の配置が重要になります。充填材のサイズや配置が不適切だと、キャビティ全体で流動距離が変わってしまいます。これを繰り返すと、バリの発生、充填不足、焼き付き、気泡の混入といった問題が生じる可能性があります。.
押出成形プロファイル、チューブ、コード、シート
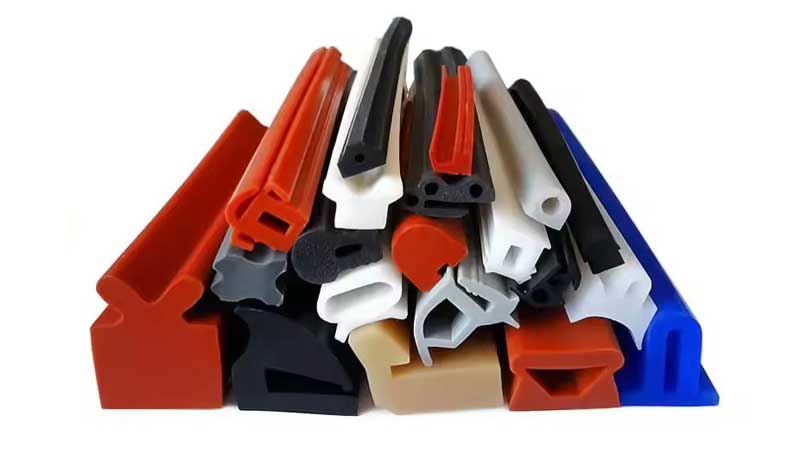
HCR は、連続押出成形およびカレンダー加工の実用的な方法です。チューブ、ホース、コード、オーブンシール、プロファイル、電線被覆、シリコーンシートは、LSR 射出成形プロジェクトには適していません。Elkem は、押出成形とカレンダー加工を標準的な HCR 変換プロセスとしてリストしています (エルケム).
購入者が「シリコーン材料」だけを比較するため、この境界線が見落とされがちです。硬度、色、硬化化学について議論する前に、必要な製品形態によって既に製造プロセスが決定されている場合もあります。.
製剤および硬化システムの柔軟性
HCRは過酸化物系および白金系硬化システムに対応しています。これにより、エンジニアはより多くの配合および加工オプションを選択できるようになりますが、同時に仕様策定作業も増加します。.
過酸化物硬化型HCRは、グレードや最終用途の要件によっては、揮発性副生成物、臭気、または抽出物を低減するために後硬化処理が必要となる場合があります。白金硬化型HCRは過酸化物副生成物の発生をある程度抑制しますが、硫黄、アミン、有機スズ化合物、および一部の接着剤や顔料が硬化を阻害する可能性があるため、汚染物質の管理が必要です。.
図面に「プラチナ硬化済み」とだけ書いて、適合性に関する問題が解決したと考えてはいけません。硬化化学は、材料とプロセスの定義の一部にすぎません。.

LSRをHCRよりも選ぶべきなのはどんな時ですか?
形状、再現性、生産規模が専用のLSRを正当化する場合にLSRを選択してください。 シリコン射出成形.
薄肉構造と精巧なデザイン
LSRは、ガム状のHCRよりも狭い部分や小さなゲートを容易に通過します。これにより、薄膜、微細なシール構造、精緻なテクスチャ、マイクロコンポーネント、複雑な空洞構造などを実現できます。.
その流動性の高さは、金型にとって不利な点にもなります。LSRは、パーティングライン、インサート、エジェクタインターフェース、シャットオフなどの小さな隙間を見つけ出します。そのため、バリの制御は、金型の精度、クランプ挙動、ベントの深さ、材料の粘度、およびプロセス圧力に依存します。複雑なCADモデルだけでは不十分で、金型が液体の流れを許容する場所を制御する必要があります。.
安定した中~高ボリューム
密閉型の計量・混合システムにより、手動による配合量のばらつきを低減できます。多キャビティ金型、自動脱型装置、ロボット、インライン検査などを活用することで、生産量が十分に多い場合には、部品あたりの作業時間を削減できます。.
製造現場において、LSRの典型的な利点は、再現性の高い配合、自動化、二次加工コストの低減、そしてキャビティ間の充填の拡張性にある。その反面、設備や工具の初期費用が高くなるというトレードオフがある。.
よくある誤解は、自動化によってどんな規模の処理でもコスト削減につながると考えることです。実際はそうではありません。年間数回の小規模なバッチ処理しか行わないプログラムの場合、ツールの検証、セットアップ、パージ、予防保守、および遊休設備のコストが単価の大部分を占める可能性があります。.
オーバーモールディングと部品統合
LSRは、シリコーンを熱可塑性樹脂や金属インサートの上に成形する必要がある場合、多くの場合、より強度に優れた選択肢となります。また、LSRは2色成形にも対応しており、個別の組み立て工程を省略できます。.
このプロセスは自動的に接着されるわけではありません。チームは、保持力が化学的接着、プライマー、自己接着型LSR、または機械的インターロックのいずれによるものかを明確にする必要があります。挿入材料、表面汚染、金型温度、熱膨張、およびアンダーカット形状はすべて結果に影響を与えます。.
チームは、手作業で引張試験を行ったサンプルが完全に接着しているように見えるため、この点を過小評価しがちです。しかし、繰り返し曲げたり、滅菌したり、熱老化させたり、液体にさらしたりすると、後になって弱い界面が明らかになることがあります。接着試験は、実際の荷重方向と使用環境を反映したものでなければなりません。.
より清潔な資材取り扱い
LSRは密閉容器から密閉式混合システムを通してポンプで送られます。これにより、開放容器での取り扱いが減り、よりクリーンな生産が可能になります。.
材料の略称だけでは、完成品が本質的に清潔であったり、規格に適合しているとは限りません。離型、工具のメンテナンス、脱型、後硬化、洗浄、検査、包装といった工程は、依然として汚染に影響を与えます。医療機器や食品接触製品の場合、材料の略称よりも、工程管理と完成品の状態に関する証拠の方が重要です。.
LSRは常にHCRよりも精度が高いのか?
いいえ。LSRは通常、小型で複雑な形状の大量生産成形部品において優れた再現性を発揮しますが、達成可能な公差は正確な寸法とプロセスによって異なります。.
シリコーンは弾性体です。寸法は、硬化収縮、後硬化、温度、測定力、保管時間、およびパーティングラインをまたぐかどうかによって変化します。鋼製インサートの界面では現実的な公差が、自立型の軟質壁では非現実的な場合があります。.
使用 ISO 3302-1 成形ゴムの寸法公差の枠組みとして、DFM(製造性設計)の際に重要な寸法を個別に確認します。図面には以下を明記する必要があります。
- どの寸法がシール、組み立て、または機能に影響しますか?
- 測定方法と調整時間
- 寸法は硬化前か硬化後かどちらで測定するか
- フレキシブル部品のデータム戦略
- 許容されるバリ、ミスマッチ、ゲート痕跡、およびパーティングライン位置
よくある間違いは、プラスチック部品の公差をシリコンのすべての寸法に適用してしまうことです。これは、機能向上につながることなく、不必要な金型修正や検査不良を引き起こします。.
HCRとLSRは、金型費用と単位コストにどのような影響を与えるのか?
HCRは通常、初期工具コストを削減します。LSRは、継続的な人件費と二次加工コストを削減できます。どちらの説明も単独では十分ではありません。.
| コスト要素 | HCRのコスト行動 | LSRのコスト挙動 |
|---|---|---|
| 金型構造 | 基本的な圧縮ツールにはよりシンプル | より高い精度が求められます。ランナー、ゲート、ベント、および温度制御が重要です。 |
| 材料の準備 | 計量、切断、製粉、または予備成形には追加の労力が必要となる場合があります。 | 自動A/Bポンプおよび混合 |
| 周期的な労働 | 手作業による積み込みと脱型は一般的です | 自動化されたサイクルは実用的です |
| フラッシュ除去 | 繰り返し行われる手術 | 工具とパラメータが安定している場合は、値を下げる |
| スクラップリスク | 電荷配置、汚染、閉じ込められた空気、トリミングによる損傷 | 比率誤差、硬化阻害、フラッシュ、充填不足、および起動損失 |
| 検査 | オペレーター依存の変動については、さらに注意が必要となる可能性がある。 | 再現性により、自動検査またはキャビティベースの検査が可能になる。 |
| メンテナンス | よりシンプルなツールだが、パーティングラインの摩耗は依然としてバリに影響を与える | コールドランナー、シール、バルブ、ベント、および計量システムには、規律あるメンテナンスが必要です。 |
| キャパシティリスク | 労働力は徐々に増やすことができる | 専用機器は、利用率が低い場合、高価になる。 |
単発の注文数量だけでなく、現実的な年間生産量に基づいて見積もりを依頼してください。見積もりには、金型、材料、成形、後硬化、トリミング、検査、梱包、およびインサート装填作業の各項目を分けて記載する必要があります。そうすることで、生産量の変化に伴うコスト変動の所在が明確になります。.

HCRまたはLSRは、食品接触または医療コンプライアンスを決定する要因となるか?
HCRもLSRも、名称上は適合規格ではありません。適合規格は、定義された材料グレード、配合、製造プロセス、試験範囲、および使用目的によって決まります。.
食品接触する繰り返し使用されるゴム製品については、21 CFR 177.2600 で許可される物質と抽出物の条件が規定されています。シリコーン基本ポリマーが含まれますが、これはすべてのシリコーン部品が自動的に準拠することを意味するものではありません (eCFR 21 CFR 177.2600).
食品接触プロジェクトについては、以下を確認してください。
- 正確なサプライヤーグレードと色の配合
- 適用市場:FDA 21 CFR 177.2600、LFGB/BfR、またはその他の管轄区域
- 完成部品の試験範囲と食品模擬物質
- 治癒および治癒後の状態
- 原材料ロットから完成品バッチまでのトレーサビリティ
- 顔料、添加剤、プライマー、挿入材料が証拠に含まれるかどうか
医療機器の場合、「“医療グレードシリコン”」も不完全です。. 生体適合性評価, 滅菌適合性、抽出物および溶出物、清浄度、包装、およびプロセス検証は、デバイスの接触タイプとリスク分類によって異なります。.
HCR対LSR:実用的な選択マトリックス
| プロジェクト条件 | 推奨される出発ルート | 理由 |
|---|---|---|
| 試作品または不確実な需要 | HCR圧縮成形 | 金型への投資が少なく、設計変更が容易になる |
| 外観に許容範囲のあるシンプルな成形部品 | HCR圧縮成形 | 自動化は費用に見合わない可能性がある |
| チューブ、コード、プロファイル、またはシート | HCR押出成形またはカレンダー加工 | 連続プロセスは製品形態に合致する |
| 大型でシンプルな成形部品 | HCR圧縮成形 | 実用的なキャビティ充填と工具の複雑さの軽減 |
| 小さなシールまたは薄い膜 | LSR射出成形 | 流動挙動は微細な構造や薄い断面を支える |
| 安定した高年間取引量 | LSR射出成形 | 多キャビティ自動化により、部品あたりの労働時間を削減できます。 |
| プラスチックまたは金属のオーバーモールド | LSR射出成形 | 自動挿入および接着戦略により適している |
| フラッシュメモリの要件が非常に低い | LSR、ツール実現可能性レビュー後 | 精密な工具を使用することで、二次的なトリミングを減らすことができます。 |
| 過酸化物硬化特殊処方 | HCR | より幅広い硬化システムと化合物の柔軟性 |
| 規制対象の食品または医療用途 | グレードとプロセス検証後 | コンプライアンスはHCRまたはLSRのみによって決定されるものではありません |
見積もりを依頼する前に必要な情報は何ですか?
サプライヤーは製品写真からHCRまたはLSRを確実に判別することはできません。以下の情報をお送りください。
- 重要寸法、公差等級、および外観領域を示す2次元図面
- STEP形式の3Dモデル
- 年間取引量、注文数量、および予想されるプログラム期間
- 硬度、色、透明度、および機械的特性の目標
- 動作温度、流体暴露、圧縮、および想定される使用サイクル
- 食品接触、医療、RoHS指令、REACH規則、またはその他のコンプライアンス要件
- 硬化後、臭気、抽出物、および清浄度の限界
- オーバーモールド部品の材料および接着要件を挿入する
- 包装、検査、およびトレーサビリティに関する要件
判断基準は明確です。金型投資の削減、シンプルな形状、連続加工、または複合的な柔軟性がプロジェクトの重要な要素となる場合は、HCR(ハイコンバージョンリプレイスメント)を使用します。精密な形状、密閉型ハンドリング、自動化された再現性、および大量生産における経済性が重要な要素となる場合は、LSR(ローコンバージョンリプレイスメント)を使用します。.
最終的な選定は、実際の図面と生産量予測に基づいて行うべきです。これら2つの情報がなければ、「HCR対LSR」は単なる材料比較に過ぎず、実際の意思決定は製造システムの選択に委ねられることになります。.