シリコーン製造業者を選定する際、多くのチームはまず単価を比較することから始めます。しかし、これは間違った最初の判断基準です。安価な見積もりは、部品に必要な加工プロセス、金型を管理する担当者、そして提示された価格が実際の製品に適用できるかどうかを把握して初めて意味を持ちます。.
よくある失敗の原因は、最初のサンプルが不良なことではない。問題は、ツール、化合物、サプライヤーが固定されていることにある。そして、その後に、閃光、異臭、色の変化、あるいは実際に出荷する部品と一致しない証明書といった問題が発生するのだ。.
製造工場を部品の製造工程に適合させ、製造配合、硬化経路、および用途を適切に網羅する証拠を要求してください。見積書に成形方法、試験範囲、金型の設置場所および移送条件が明記されるまで、金型の発注は行わないでください。.
エグゼクティブサマリー
- シリコーン製造業者は、製造工程を所有する工場である。カタログ写真のみを掲載する販売業者は、全く別の判断基準に基づいている。.
- HCR、LSR、押出成形はそれぞれ異なる製造システムです。もしその工場がお客様の形状に必要な加工ルートに対応できない場合、見積もりの残りの部分は無意味です。.
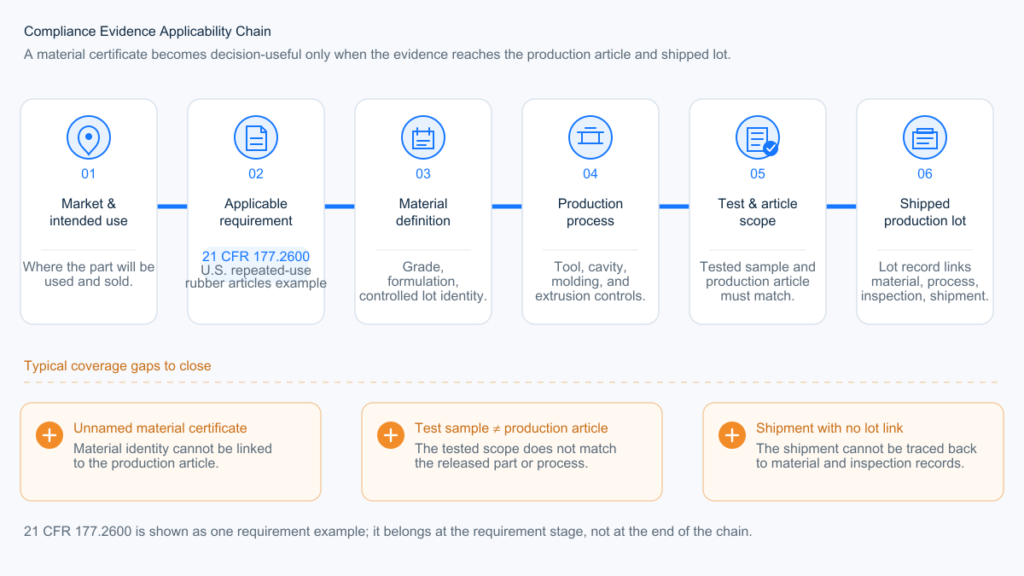
- コンプライアンスは、仕向市場、使用目的、および証拠範囲から始まります。証明書は、適用される要件、製造配合、プロセス、製品、および出荷ロットを関連付けた場合にのみ有効です。.
「シリコーン製造業者」とは実際には何を意味するのか?
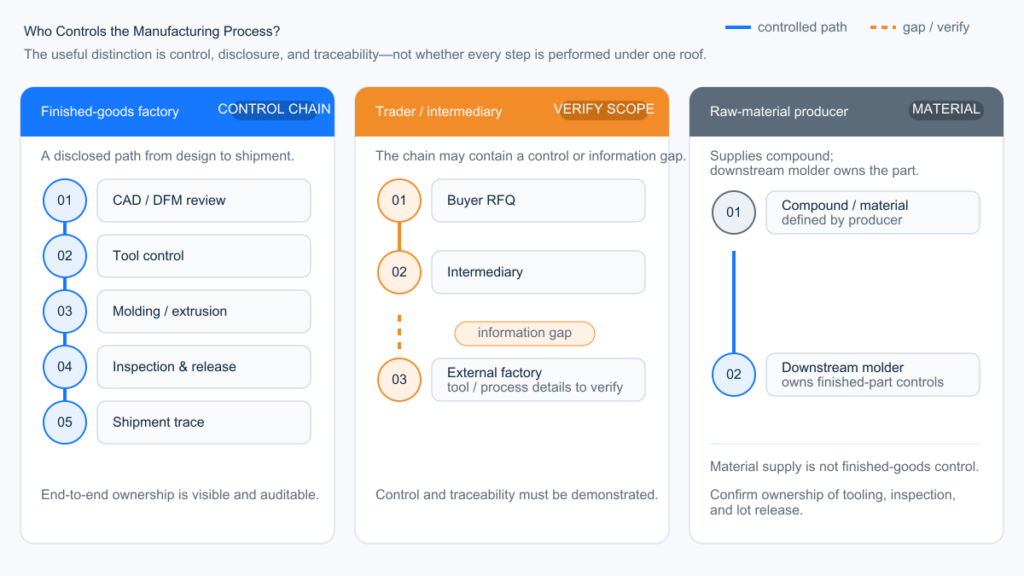
カスタムOEMプロジェクトの場合、それは関連する製造プロセスを管理し、金型と製造セルの所在地を開示し、化合物のロットから出荷されたバッチまで追跡できるサプライヤーを意味します。一部の認定製造業者は、承認された金型メーカーや二次加工を外部委託していますが、重要なのはすべての工程が同一企業内で完結しているかどうかではなく、情報開示と管理体制が整っているかどうかです。.
同じ検索語句で3つの異なる企業が隠れている。
| 実在物 | 実際に販売しているもの | フィットする場合 | 立ち去る合図 |
|---|---|---|---|
| 完成品工場 | 成形、押出成形、またはオーバーモールドされた部品。金型を所有または操作する。 | カスタムOEM/ODM作業 | プレス機の種類、プロセス、金型の位置を特定できません |
| トレーダー/カタログ販売業者 | 調達と物流は別の場所で行われ、生産は別の場所で行われる。 | 標準SKU、少量のお試し購入 | 製造拠点が承認されたサンプル供給源と異なり、管理された移送または再認定計画が提供されていない。 |
| 原材料生産者 | ガム、LSR、液体、添加剤 | すでに成形機をお持ちです | 彼らは完成品の消費者向け部品や工業用部品の見積もりを出すことはできない。 |
「製造業者」という言葉はタイトルに簡単に入れられるため、曖昧さは隠されたままになっている。しかし、キャビティの変更、硬度調整、あるいは別の色が必要になった際に、工具室に連絡が取れないという事態に陥ると、その曖昧さが露呈する。その時点で、承認された最初の製品は、実際の生産セルを反映していない可能性がある。.
どのプロセスとプレスファミリーで部品を製造するのか、金型はどこに保管されるのか、誰が所有し保守するのか、生産が移管された場合はどうなるのかを尋ねてください。ツーリングや二次加工を外部委託する場合は、サプライヤーにサイトを開示させ、検証、変更管理、トレーサビリティに対する責任を負わせてください。工場監査の質問は、 シリコーン製品工場の検査方法.
プロセス適合性に基づいてシリコーンメーカーを選ぶ方法
工場を選ぶ際は、見積書に記載されている材料名ではなく、実際に部品の製造工程に対応できる工場を選びましょう。.
見積依頼書を審査する際には、まず3D形状、重要な公差、インサートまたは接合の詳細、年間生産量、および検証要件から始めます。製品カテゴリだけでHCRまたはLSRを選択することはなく、より自動化された方法をデフォルトとして扱うこともありません。.
主な シリコーン製造プロセス これらは互換性がありません。HCRとLSRは、同じ工場能力の2つのグレードではありません。それぞれ異なる設備、異なる工具構造、異なる作業内容を必要とします。押出成形は3つ目のシステムです。LSR薄肉シールを見積もる圧縮工場は「十分近い」とは言えません。“
| 部品の状態 | プロセスを開始する | 工場には | 間違った店舗での失敗 |
|---|---|---|---|
| シンプルな成形キッチン用品、ベビー用品、または販促用部品。数量は不明。 | HCR圧縮 | 圧縮プレス、チャージコントロール、トリミング規律 | 自動化を全く利用しない部品のためにLSR金型に費用を支払う |
| 薄肉構造、精密なシール、微細な形状、安定した容量 | LSRインジェクション/LIM | A/B測光、精密ツール、フラッシュ制御 | 全てのショットで圧縮フラッシュが発生し、オペレーターがツールで防ぐべき部分をトリミングしている。 |
| プラスチックまたは金属のオーバーモールド | LSR注入、結合法定義後 | 挿入ローディング、金型温度制御、接着またはインターロック方式 | 接着されているように見えるが、熱や曲げによって剥がれてしまう手持ちサンプル |
| チューブ、ストリップ、コード、プロファイル、シート | HCR押出成形またはカレンダー加工 | ダイ、連続硬化、切断/接合 | 連続プロファイルの成形代替案を見積もる成形業者 |
| 大型でシンプルな工業用ガスケットまたはパッド | HCR圧縮 | 電荷配置制御、許容可能なパーティングライン計画 | 工具費用を回収できないLSRの見積もり |
LSRは、実際には生産システムであるにもかかわらず、品質向上策として扱われることが多い。そのコストは、薄肉化、キャビティ間の注入量、および生産量によって正当化されるのであって、スパチュラをより安全にしたり、ガスケットをより「医療用」にしたりするからではない。図面がまだ動いている場合は、生産用のLSR鋼が確定する前に、低コストのHCR圧縮ツールを使用して、全体の形状、組み立て適合性、取り扱い、および基本的な機能的仮定を確認することができる。材料とプロセスの違いを記録しておく。HCRプロトタイプでは、LSR充填、ゲート位置、コールドランナーまたはキャビティバランス、バリ挙動、自動脱型、サイクルタイム、または最終的なLSR収縮を検証することはできない。これらの条件は、生産用のLSRツールとプロセスで確認する必要がある。形状に液状シリコーンゴムの流れが必要で、年間生産量が安定している場合は、金型費用を節約するために圧縮を強制してはならない。.
工場に見積書に製造工程(圧縮、トランスファー、HCR射出成形、LIM、押出成形など)を明記するよう依頼してください。もしその項目が空白であれば、その価格は工程別の見積もりではなく、単なる推測です。.

金型製作前にどのような証拠を要求すべきか?
まず、仕向市場、製品の使用目的、および故障リスクから始めましょう。次に、該当する要件と製造品目および出荷ロットを結びつける証拠の連鎖を構築してください。サプライヤーの証明書から始めて、遡って適用範囲を捏造するようなことはしないでください。.
当社のLSRプログラムでは、原材料申告、サプライヤーのバッチ追跡、および該当する第三者機関による報告書の範囲を個別の記録として保管しています。原材料のCOA(分析証明書)はサプライチェーンの裏付けとなりますが、完成品の承認には使用しません。.
食品接触部品、子供用品部品、医療部品、電気部品、自動車部品、および一般産業部品にも、同様の枠組みが適用されます。規制や顧客仕様は変更されますが、根拠となる論理は変わりません。.
| 証拠層 | 確認すべき事項 | 使用可能な証拠 | カバー範囲のギャップ |
|---|---|---|---|
| 1. 適用要件 | 対象市場、製品カテゴリー、想定される接触または露出、および顧客仕様 | 適用範囲を含む、指定された規制、規格、図面注記、または契約上の要件 | “「FDA」、「医療グレード」、「RoHS」、「食品安全」といった表記が、具体的な要件や使用条件を明示せずに使用されている。 |
| 2. 材料の定義 | 供給業者、グレード、硬化システム、硬度、顔料、添加剤、および製品中に残っているプライマー、インク、インサート、またはコーティング | 管理対象材料仕様、供給者宣言、該当する場合はTDS/SDS、および配合または色の参照 | 評価なしで、異なる色、添加剤、または接着アセンブリ間で再利用される、名称不明の基本化合物に関するレポート |
| 3. プロセス範囲 | 成形または押出成形工程、硬化および後硬化、洗浄、印刷、接着、オーバーモールディング、および外部委託作業 | 公開されたプロセス経路と、証拠が対象とする操作を示す記録 | 試験対象材料と製品とでは、加工経路が大きく異なる。 |
| 4. テストと記事の範囲 | 検体または完成品、試験方法、条件、試験機関、報告日、および合格基準 | テストされた構成が製品に適用できる理由を示す報告書または文書化された根拠 | 証明書のタイトルは関連性があるが、サンプル、方法、暴露、または構成が主張と一致しない |
| 5. トレーサビリティと変更管理 | 材料ロットから作業指示書、工具、工程、検査、梱包、出荷に至るまでのつながり | ロット記録に加え、材料、色、工程、場所、工具、または下請け業者が変更された場合の明確なレビュー手順 | 供給業者は、報告書と資材申告書を出荷された生産ロットに関連付けることができません。 |
単一の文書ですべての層を証明できるものはありません。ISO 9001は品質管理システムを規定し、BSCIは社会的コンプライアンスを規定し、材料分析証明書(COA)は供給ロットを規定し、製品試験報告書はサンプルと報告書に記載された条件を規定します。これらのいずれかを包括的な製品承認として扱うと、範囲にギャップが生じます。.
米国における食品接触事例
米国で食品接触用に販売される繰り返し使用可能なシリコーンゴム製品の場合、, 21 CFR 177.2600 これは適用可能な出発点の一つです。ゴム製品に許容される成分と抽出物に関する条件を規定しています。これはFDAによる工場の承認ではなく、食品グレードシリコーンと記載されているすべての製品が、その名称だけで基準に適合することを意味するものでもありません。.
5段階のフレームワークを適用します。まず、意図する食品接触および使用条件を特定します。次に、化合物、顔料、および硬化システムを定義します。硬化および後硬化を記録します。次に、レポートが対象とする製品および条件を確認します。最後に、その証拠を製造ロットに結び付けます。規制、顧客要件、既存のレポート範囲、またはリスク評価で必要とされる場合は、完成品試験または追加試験が必要です。.
色ごとに個別の完全な試験を行うことは、FDAの普遍的な規則ではありません。顔料の化学組成、濃度、既存の報告書の範囲、および変更の大きさを検討してください。その結果、文書レビュー、サプライヤー宣言、対象を絞った追加試験、または新しい完成品試験が必要になる場合があります。 シリコーン供給業者が食品グレードの材料を使用しているかどうかを確認する方法 詳細なサプライヤー検証手順については、こちらをご覧ください。硬化システムの選定は、材料とプロセスに関する個別の決定事項として扱ってください。.
シリコーンメーカーを評価するにはどうすれば良いでしょうか?
加重スコアカードは、プロジェクト要件が確定した後にのみ使用してください。これは適格な候補者を比較するのに役立ちますが、プロセスの不一致や法的要件の欠落を許容可能なサプライヤーに変えることはできません。.
すべてのサプライヤーに対して同じ証拠基準を用いて、各評価項目を0~5の段階で評価してください。
- 5 — 実証済み: プロジェクト固有の機能は、該当する記録、報告書、図面、または公開済みの管理計画によって完全に裏付けられており、重要な完了措置は残っていません。
- 4 — 実質的に実証済み: プロジェクト固有の証拠はほぼ揃っており、残っているのは所有者と期日が判明している軽微な低リスク項目のみです。
- 3 — 条件付きで許容可能: 能力は適切と思われるが、授与前に文書化、検証、または管理所有権に関する重要なギャップを解消する必要がある。
- 2 — 部分的に支持: 提案されたルートは機能するかもしれないが、複数の重要な情報不足や検証されていない前提により、資格取得は不可能である。
- 1 — 申請済みのみ: 供給業者は、プロジェクト固有の証拠がほとんどない一般的な能力説明を提供している。
- 0 — 不合格: 能力の不一致、必要な管理策の開示拒否、ハードゲートの未達成、または使用可能な証拠がない
加重ポイントを計算する (評価÷5)×重量. 整数値による評価を行い、各評価の根拠となる証拠または未解決のアクションを記録してください。これは推奨される調達フレームワークであり、業界認証基準ではありません。プロジェクトのリスクに応じて、評価前に重みと閾値を調整してください。.
| 資格基準 | 重さ | 証拠を要求する | 0ポイント条件 |
|---|---|---|---|
| プロセス適合とDFM | 25 | 成形工程名、プレス機ファミリー、パーティングライン、ゲート、ベント、バリ、収縮、後硬化、および重要な公差に関するDFMノート | 提案されたプロセスでは、形状、公差、体積、またはオーバーモールディングの要件を満たすことができません。 |
| 品質および測定管理 | 20 | 初回製品形式、測定方法、管理計画、欠陥許容値、不適合および是正措置のワークフロー | 図面の重要な寸法や機能的特徴を検査するための明確な方法がない |
| コンプライアンスとトレーサビリティ | 15 | 適用可能な報告範囲、化合物および顔料の宣言、硬化条件、ロット追跡可能性、文書化された変更評価 | 適用される法的要件または顧客要件が満たされていないか、または生産ロットを資材ロットにリンクできません。 |
| ツール管理と変更管理 | 15 | 工具の所有権、保管場所、空洞の識別、保守記録、設計変更の承認、譲渡および再認定条件 | 供給業者は、ツールや生産セルがどこにあるのか、あるいは誰が移送を管理しているのかを開示しない。 |
| 商業的完全性 | 10 | 金型、材料、成形、トリミング、後硬化、検査、梱包、および輸送に関する前提条件を個別に設定。最小発注数量(MOQ)の根拠。 | 材料、工程、検査、二次加工が未定義の単行価格 |
| 生産能力と供給継続性 | 10 | 計画されたプレス機とキャビティ、現実的な稼働率、ボトルネックとなる操業、バックアップ設備または復旧計画、リードタイムの想定 | 供給業者は、予測生産量が指定された生産セルにどのように適合するかを説明できない。 |
| プロジェクトのコミュニケーションと改訂管理 | 5 | プロジェクト責任者の指名、図面改訂管理、対応およびエスカレーション経路、承認記録 | 見積書、図面、サンプルは、改訂履歴の参照なしに発行されます。 |
| 合計点 | 決断 | 次のステップが必要です |
|---|---|---|
| 80–100 | 選考通過者リスト | 監査、サンプル、またはパイロットロットの検証に進みます。 |
| 65–79 | 条件付き候補者リスト | ツールを使用する前に、名前付きドキュメントまたは制御のギャップを解消してください。 |
| 65歳未満 | 工具を授与しない | サプライヤーを変更するか、技術認定を再開する |

合計金額が高いからといって、厳格な基準を覆すことはできません。プロセス経路が不適切、該当するコンプライアンス要件が満たされていない、材料のトレーサビリティが確保されていない、または生産およびツール管理に関する条件が提示されていない場合は、契約を拒否または保留してください。コミュニケーション、低価格、または洗練された工場プレゼンテーションによって、これらの欠陥を補うことは許されません。.
量産開始前に承認されなければならない事項とは?
承認されたサンプルは、承認された生産プロセスとは異なります。リリース前に、図面の改訂、初回生産品の結果、測定方法、材料ロット、生産セル、および梱包記録を、管理された承認パッケージにまとめてください。.
これらは契約に基づく生産管理であり、普遍的な法的要件ではありません。その厳格さは、部品の機能、市場、および故障リスクに見合ったものでなければなりません。.
T1、FAI、パイロットロット承認を個別に実施
これらは3つの異なるゲートです。3つすべてに同じラベルを使用しないでください。.
| ステージ | それが証明すること | 必要な出力 | それが証明しないこと |
|---|---|---|---|
| T1ツールトライアル | 特定されたツールが充填、通気、硬化、脱型、および使用可能な部品の製造を行うことができるかどうか。これにより、バリ、収縮、キャビティバランス、および金型の問題が明らかになる。 | 試作サンプル、工具および工程記録、キャビティごとの予備的な寸法結果、および修正リスト | 通常の生産承認。T1部品は、調整された設定または修正が必要な工具から製造されている可能性があります。 |
| 初回品目検査(FAI) | 特定された工具、材料、プロセス、およびキャビティから作られた部品が、発行された図面および合意された機能的および外観上の要件を満たしているかどうか | バルーン図、寸法および機能の結果、空洞の識別情報、材料およびプロセスに関する参照情報、測定方法、および逸脱に関する文書による処理 | 生産量における安定した出力、検証済みの生産能力、または包装性能 |
| パイロットロット承認 | 指名された生産セルが、生産目的の材料、作業者、サイクル条件、後硬化、検査、および包装を使用して、承認された結果を再現できるかどうか。 | ロット記録、歩留まりと不良データ、再加工、キャビティバランス、検査結果、トレーサビリティ、および包装出力 | リリース後に未解決の逸脱を無視したり、制御不能な変更を加えたりする許可 |
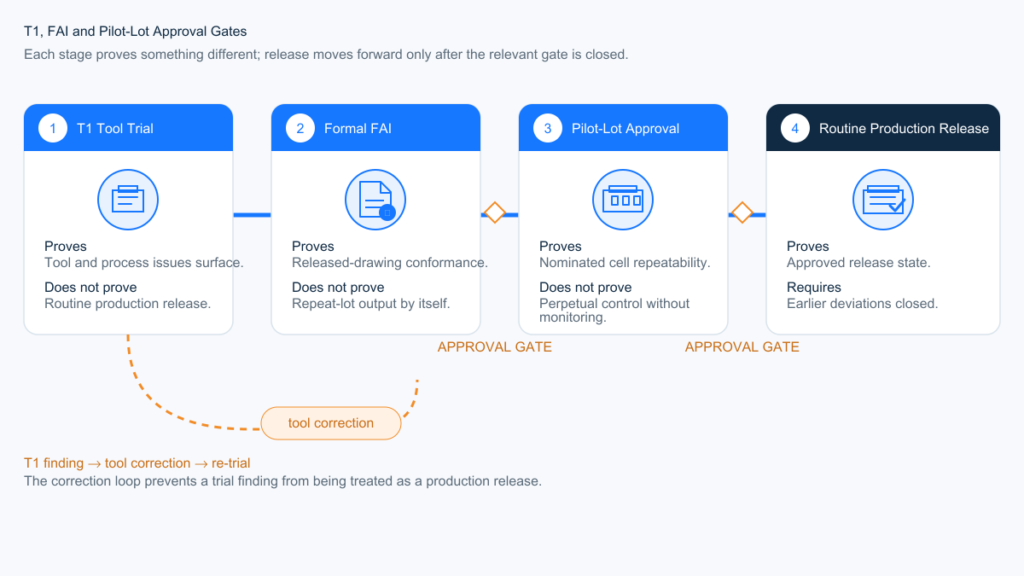
T1サンプルは、生産予定の金型、承認済み図面、材料、工程、キャビティ識別、調整、サンプリング計画、および測定方法が既にFAI要件を満たしている場合にのみ、FAIに使用できます。そうでない場合は、まず金型の修正を完了してから、正式なFAIを実施してください。.
| コントロール | 最低記録 | 承認条件 | 再承認のきっかけとなるものは何か |
|---|---|---|---|
| 変更管理 | 図面、仕様書、部品表、材料グレード、カラーリファレンス、工程ルート、生産拠点、工具およびキャビティリスト、さらにサプライヤー変更依頼ワークフローを文書化して公開しました。 | 機能、寸法、コンプライアンス、コスト、リードタイムへの影響が検討され、書面で決定されるまで、いかなる変更も実施されない。 | 材料の供給元またはグレード、顔料システム、硬化化学、金型またはキャビティ、プレスまたはプロセスルート、製造場所、下請け業者、後硬化、洗浄、検査、または包装の変更(該当する場合) |
| 初回品目検査(FAI) | 公開された図面改訂版に関連する報告書。各製造キャビティからの合意済みサンプル。膨張特性。機能的および外観的結果。材料およびプロセス記録。 | 結果は図面および承認された欠陥限度を満たしているか、またはすべての逸脱について生産開始前に書面による承認を得ている。 | 新規または変更された工具、キャビティの追加、大規模な修理、生産移管、材料またはプロセスの変更、あるいは適合性、形状、または機能に影響を与える可能性のある是正措置 |
| 計測システム | 基準方式、治具、該当する場合は接触力、調整時間、測定温度、計測機器、校正状況、および正当な理由がある場合の重要な特性に関する測定システム分析 | サンプル承認前に、買い手と供給者は各重要特性の測定方法について合意する。結果は、指定された硬化、後硬化、および調整段階の後に取得される。 | ゲージ、治具、ソフトウェア、基準点、オペレーターの方法、検査場所、または調整方法の変更 |
| ロット追跡可能性 | 原料化合物および顔料のロット、混合または計量バッチ、作業指示書、プレス機および金型、必要に応じてキャビティ、硬化および後硬化記録、検査結果、包装ロット、出荷参照番号 | 出荷されたカートンは、その製造記録や材料記録まで遡って追跡することができ、影響を受けた材料や工程ロットは、出荷されたカートンまで遡って追跡することができる。 | 材料、ラベル、バッチ処理、生産現場、下請け業者、ERP、または包装記録の変更 |
| 量産承認 | 指定された生産セルからの図面および仕様書、承認済みのFAI、該当するコンプライアンスファイル、署名済みのサンプルまたは視覚基準、管理計画、欠陥基準、包装承認、およびパイロットロット記録 | 試作ロットでは、量産を目的とした材料、工具、工程、後硬化、検査、包装が使用されています。未解決の逸脱事項はすべて所有者が特定され、書面による処分が定められています。 | 適合性、形状、機能、コンプライアンス、外観、トレーサビリティ、または検証済み容量に影響を与える可能性のある承認済み変更 |
FAIは生産プロセスを代表するものでなければならない
FAIは、承認後に消滅する手動調整されたサンプル経路から得られるものであってはなりません。マルチキャビティツールの場合、結果はキャビティの同一性を維持する必要があります。後硬化部品の場合、寸法および機能テストは、後硬化および調整後の合意された段階で実施する必要があります。シリコーンはプローブの力によって変形する可能性があるため、検査報告書に数値が記載されていても、治具、基準点、および測定方法が記載されていない場合は、報告書は不完全です。.
LSR成形ツールに関しては、ツールリリース前にT1サンプリングレベルと重要な特性について合意し、リリース済みの図面改訂版に基づいてキャビティごとの寸法レポートを発行します。ここで、測定方法が規定されていないことが明らかになります。つまり、許容範囲内の2つの部品でも、治具やプローブの力が異なると、異なる数値が出る可能性があるのです。.
ゴールデンサンプルは、色、質感、フラッシュ、ゲート痕跡、その他の視覚的限界を評価するのに依然として有用です。寸法FAI、機能テスト、または管理された欠陥基準に取って代わるものではありません。別のリリースチェックリストについては、以下を参照してください。 量産前にサンプル品質を評価する方法.
通知が必要な変更を定義する
発注書において「工程変更なし」という曖昧な表現は使用しないでください。管理対象となる投入要素を明記してください。少なくとも、配合物、顔料、硬化システム、成形工程、金型またはキャビティ、指定プレス機、製造拠点、後硬化工程、検査方法、および外部委託作業の変更点を確認してください。.
すべての変更に対して、すべての試験を完全にやり直す必要はありません。変更評価では、文書のみのレビュー、部分的な再検査、新たなFAI(初回製品検査)、追加の適合性試験、パイロットロットの承認、または完全な再認定のいずれを行うべきかを決定する必要があります。.
量産開始前に試作ロットをリリースする
パイロットロットは、成功したサンプルと量産品をつなぐ架け橋となるものです。指定された生産セル上で、量産用の材料、作業員、サイクル条件、後硬化、検査、包装を用いて実施する必要があります。最初のサンプルから推測するのではなく、実際の歩留まり、不良品、再加工、キャビティバランス、検査結果、包装量を記録してください。.
図面の改訂、FAI(初回製品検査)の逸脱、測定方法、適合範囲、または包装基準が未解決のままでは、量産を開始しないでください。署名済みのサンプルだけでは、これらのギャップを埋めることはできません。.
コスト、最小発注数量(MOQ)、およびリードタイムのしきい値
1行の見積書に記載されている最低単価だけで工場を選んではいけません。工具を切削した後に不可逆的なコストが発生するかどうかで工場を選びましょう。.
LSRプロジェクトの見積もりを作成する際、金型、キャビテーション、サイクルタイムに関する前提条件は、3Dファイルと年間生産量に基づいています。生産量や設計の安定性から射出成形金型が正当化されない場合は、より大規模な金型を使用するのではなく、圧縮成形との比較検討を行います。.
| 決断 | ロックするもの | しきい値 |
|---|---|---|
| プロセスルート | プレス、労働、フラッシュ、自動化 | 価格を比較する前にルート名を指定してください |
| ツールアーキテクチャ | キャビティ数、コールドランナー、インサートハードウェア | 見積書上の部品価格から工具費を分離する |
| 年間生産量 | LSRの自動化とHCRの柔軟性、どちらが勝つかはさておき | 1回の試用発注ではなく、現実的な年間数量で見積もりをお願いします。 |
| 色のカウント | 交代、粛清、追加証拠 | 新しい色ごとに印刷機の変更計画が必要であり、既存のコンプライアンス証拠が依然として適用されるかどうかの文書化されたレビューも必要となる。 |
| 後硬化/洗浄/100%トリム | 「サイクルタイム」には決して含まれない日数と労働時間“ | これらの行が欠落している場合、リードタイムは不完全です |
| 最小注文数量 | 工場がセットアップと色変更を復元する方法 | 最小発注数量(MOQ)はカタログのデフォルト値ではなく、実際の補充量と一致させる必要があります。 |
工場は、鋼材、インサート、トリミング、後硬化、または初回品検査といった工程を隠すことで、低価格の見積もりを提示することがあります。しかし、それは決して安価な製造業者ではありません。不完全な見積もりを提示しているに過ぎません。この価格差は、サンプル承認後、最初の生産ロットがサンプル製造に使用した工程よりも多くの労力を必要とする場合に明らかになります。.
「標準最小発注数量(MOQ)」というものを勝手に作り出さないでください。圧縮成形とLIM成形では、セットアップコストの回収方法が異なります。1キャビティのHCR金型と8キャビティのLSR金型では、経済的な最低発注数量は異なります。工場がMOQの回収コスト(材料費、色変更費、プレス時間、パッケージング費など)を説明できない場合、その数量は単なる販売上のデフォルト値となります。.
リードタイムはスローガンではなく、一連の流れです。DFMと設計ファイルの品質によって、金型設計の開始時期が決まり、生産用金型の製造はT1の前に行われます。T1では、金型と工程の変更点を特定します。正式なFAIは、必要な硬化、後硬化、および調整の後、リリースされた図面に対して完了する必要があります。未解決の逸脱が解消されたら、指定された生産セルからパイロットロットが続きます。ルーチン生産は、この承認の後でのみ開始されます。プロトタイプまたはソフトツールを最初に使用する場合は、そのサンプルは生産用金型のFAIに代わるものではないため、見積もりと検証計画でそれを個別に特定する必要があります。正確なタイミングは、キャビティ数、鋼材の種類、および設計ファイルの完成度によって異なります。図面レビューなしで「15日」と見積もる工場は、計画ではなくカレンダーを売っているのです。.
見積もりから手を引くべきタイミングは?
工場側が製造工程、証拠、または工具の所有権を明確に示せない場合は、その場を離れるべきです。.
工具製作前に書面で解決されない限り、これらは絶対的な制限事項として扱ってください。
- 見積書には、圧縮成形、LIM成形、押出成形、またはその他の特定の製法は明記されていない。.
- 供給者は、適用可能なコンプライアンスファイルまたは顧客仕様ファイルが、製造配合、プロセス、製品、および意図された用途を網羅している理由を示すことができない。.
- 供給業者は、金型の所在地、所有権、保守責任、または譲渡権を開示しない。.
- 製造場所は承認されたサンプル供給源とは異なり、管理された移送、検証、または再認定計画は存在しない。.
- 重要な公差は、測定方法のない、剛塑性的な数値のように見える。.
- 価格は他の工程別見積もりと比べてはるかに低く、工場側はどのコストが削減されたのか説明できない。.
許容できるサンプルは、たとえそれが特定のサンプル条件のうち1つが機能したことを証明するだけであっても、撤退の決定を遅らせることが多い。それは、無人生産、工具の摩耗、顔料ロットの変更、および繰り返しのセットアップにおいて、同じ管理が維持されることを示すものではない。閃光、臭い、色、寸法のずれについては、記録と承認基準が必要であり、外観だけでは制御できない。.
既に初回製品検査を終え、品質が低下している場合は、サプライヤーの資格認定記録を再開し、承認されたプロセスと承認基準に照らして証拠を要求してください。このページを探偵小説のようにしないでください。.
米国工場と海外工場、どちらを選ぶべきか?
国名やスローガンではなく、プログラムのリスクに基づいて選択してください。.
米国工場は、タイムゾーンの摩擦、貨物輸送時間、頻繁な現場での反復作業のコストを削減できます。米国拠点の候補リストが必要な場合は、これを使用してください。 シリコーン製造業者および供給業者のディレクトリ 候補者を特定し、上記で説明したのと同じプロセス、証拠、およびツール制御ゲートを適用します。海外のカスタム工場は、合理的な経済的選択肢にもなり得ます。 カスタム工業用シリコーン部品 その他、定義されたOEMプログラムについても検討してください。どちらの拠点も、自動的にコストや品質面で優位性があるわけではありません。着地コスト、金型費用、関税、検証作業、設計変更のスピード、生産能力、供給継続リスクなどを比較してください。.
国名表示は品質の目安としてよく用いられますが、原産地表示は製造工程の適合性を保証するものではありません。米国の貿易業者はあくまで貿易業者です。製造工程を管理し、生産場所や設備所在地を開示し、必要な証拠を提示できる海外工場は、適切な製造業者となり得ます。原産地の信頼性、輸入手続き、米国での製品発売に必要な書類手続きは、工場認定とは別の判断事項です。.
プログラムが短期間で変更が多く、現場での反復作業が頻繁に行われるエンジニアリング構築である場合、現地生産は割増料金を払う価値があるかもしれません。しかし、プログラムが明確な図面を持つ安定した消費者向けまたは産業用OEM部品である場合、より重要な問いは、誰がプロセスを実行し、どのファイルがその製品を網羅しているかということです。
見積もり前に必要な情報は何ですか?
工場は製品写真から製造工程、工具、実際の価格を決定することはできません。入札を依頼する前に、以下の情報を送ってください。
- STEPモデルと、重要寸法、化粧ゾーン、パーティングラインの希望を示す2D図面
- 年間取引量、初回発注数量、およびプログラムの予想寿命
- 硬度、色数、透明度、およびインサート材またはオーバーモールド材
- 使用条件:温度、食品/皮膚/体液との接触、圧縮、想定される使用サイクル
- 仕向市場および顧客の要件。例えば、米国で適用可能な繰り返し使用食品接触物品に関する21 CFR 177.2600。
- 寸法検査は後硬化前か後か
- 包装、ラベル表示、およびロット追跡に関する要件
これらの入力が欠けている場合、各メーカーは異なる部品を考案し、あなたは考案された見積もりを比較することになります。上記のチェックリストを使用してRFQを構成してください。図面規格は存続します カスタムシリコン部品の設計ファイル.
意思決定の範囲は狭いです。このページを使用して工場を選定してください。プロセスページを使用してHCRまたはLSRを選択してください。コンプライアンスページを使用して証拠計画を定義してください。見積書または供給契約書に、ルート、証拠範囲、生産拠点、工具の設置場所および移送条件が記載されるまで、工具の発注は行わないでください。.
明確なプロジェクトはありますか? STEPファイル、2D図面、年間生産量、材料要件、仕向地市場を弊社のシステムを通じて送信してください。 見積依頼書. ご契約前に、提案されたプロセス経路、未解決の技術的な問題、および工具や単価設定の前提条件を明確にいたします。.