「低温」という用語は、基本的な仕様エラーを引き起こします。 硬化プロセス, しかし、購入者はそれを素材の 使用温度における性能. これらは別々の物件であり、個別に検証する必要があります。.
低温加硫シリコーンゴムは、従来の熱加硫ゴムよりも低い成形温度で硬化するように配合されたシリコーン化合物です。この用語は用途や供給元によって異なり、必ずしも硬化後の部品が氷点下環境での使用を想定して設計されていることを意味するものではありません。.
低温加硫シリコーンゴムとはどういう意味ですか?
低温加硫シリコーンゴム(通常は次のように略される) LTVシリコーンゴム, 硬化方法は、その方法によって決まります。加硫の過程で、架橋剤が未硬化のシリコーン化合物を弾性のある三次元ネットワークに変換します。硬化温度を低くすることで、熱に弱い原型を保護し、金型製造時の熱曝露を軽減できます。.
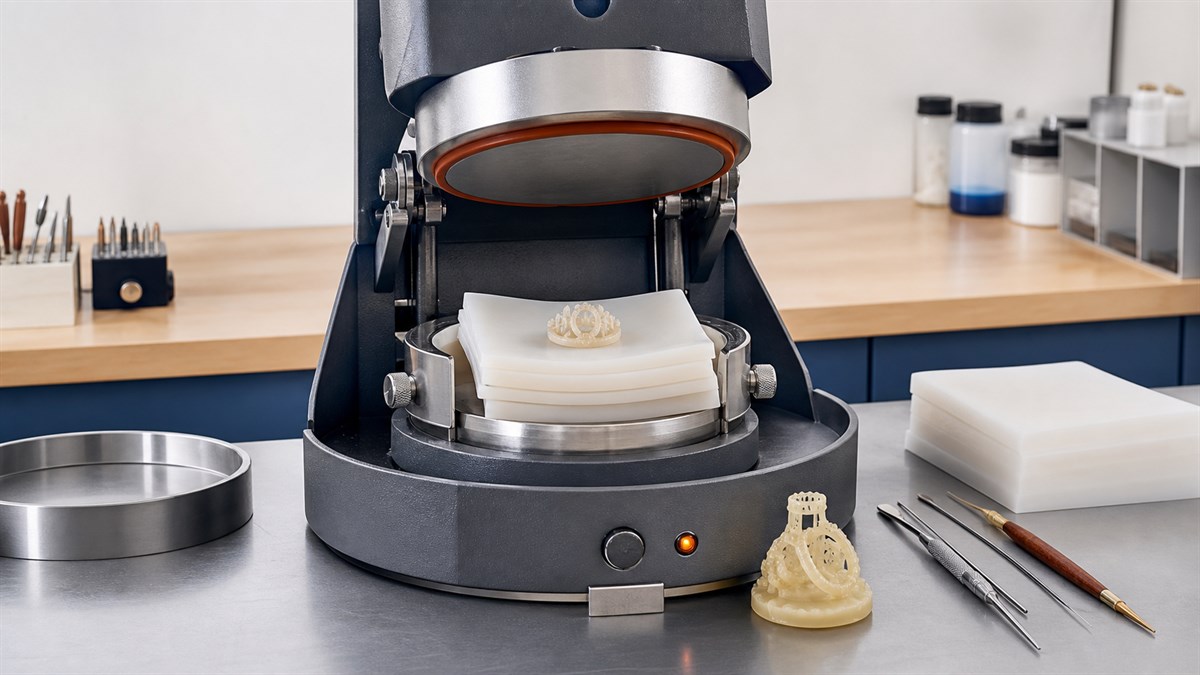
LTVはRTV、LSR、HTVほど一貫して使用されていません。主要なシリコーンサプライヤーは一般的に シリコーンエラストマー RTV-1、RTV-2、液体シリコーンゴム、および 高温加硫シリコーンゴム. 。 で 宝飾品および模型製作のサプライチェーン, しかし、LTVは、従来の熱加硫成形ゴムに使用される温度よりも低い温度で加熱プレスで硬化させた固体シリコーン成形ゴムを指すことが多い。.
だからこそ、サプライヤーの技術データシートは略語よりも重要なのです。.
| 学期 | 典型的な材料の形状 | 硬化経路 | 一般的な使用 |
|---|---|---|---|
| LTV | 多くの場合、固体シートまたは成形用化合物 | 供給業者が定める低温での加熱硬化 | ジュエリー用モールドと感熱性マスターパターン |
| RTV-1 | 一液型ペーストまたはシーラント | 室温で湿気硬化 | シーリング、接着、コーティング |
| RTV-2 | 2液混合型の注ぎやすいまたは練りやすい化合物 | 凝縮硬化または付加硬化、通常は室温付近 | 型作り、ポッティング、カプセル化 |
| LS-R の | 2液混合ポンプ式液体 | 加熱射出成形金型内でのプラチナ付加硬化 | 大量生産される精密成形部品 |
| HTV/HCR | 高粘度ソリッドラバー | 過酸化物または白金による高温硬化 | 圧縮成形と押出成形 |
基礎となる架橋プロセスについては、以下を参照してください。 シリコーン加硫とは何か.
LTVシリコーンゴムはどのように硬化されるのですか?
正確なサイクルは材料供給業者から提供されます。LTVの硬化温度や硬化時間には、普遍的な基準はありません。.
あ 商業用Nicem LTV成形ゴムグレード, 例えば、加硫温度は 90℃(194°F) そして治癒時間は 厚さ6.35mm(1/4インチ)あたり19分. これらの数値は、LTVカテゴリー全体ではなく、ある製品について述べたものです。別の製剤では、異なる温度、圧力、またはサイクルが必要となる場合があります。.
生産現場では、以下の4つの変数を同時に制御する必要があります。
- 実際の金型温度: コントローラーの設定は、ゴム製インターフェースが規定の温度に達したことの証明にはなりません。.
- 断面厚さ: 厚い型は、薄い試験片よりも加熱に時間がかかります。.
- 圧力と金型閉鎖: 圧力の不均一性は、キャビティ充填、パーティングライン、および寸法精度に影響を与える可能性があります。.
- マスターパターンの安定性: ワックス、樹脂、ポリマー、または3Dプリントされた原型は、異なる温度で軟化したり、変形したり、硬化を阻害したりする可能性がある。.
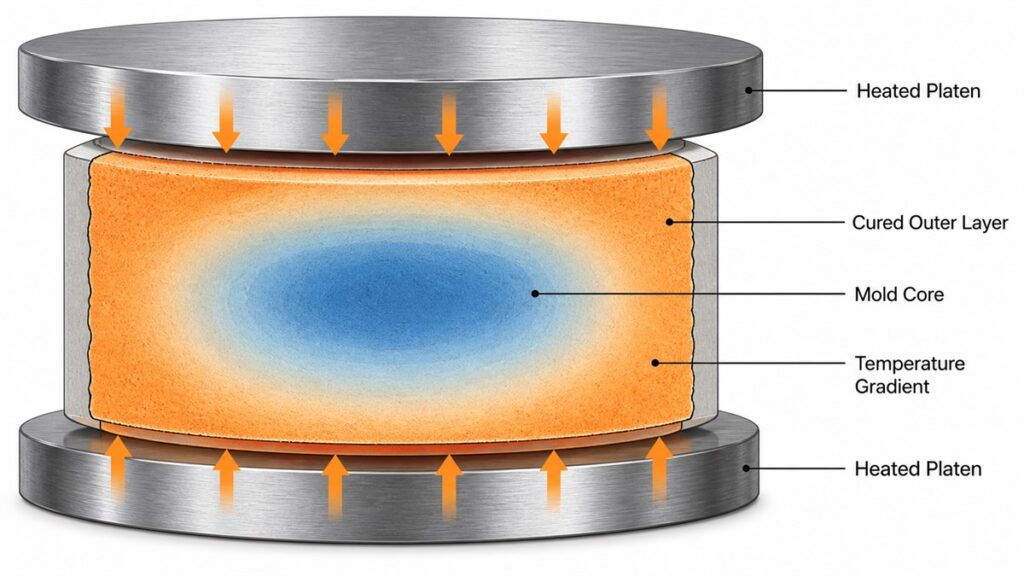
設定温度を低くしても、必ずしもサイクル時間が短くなるわけではありません。金型の中心部が必要な硬化温度を下回ったままだと、表面は硬化が完了しているように見えても、中心部は硬化不足の状態になる可能性があります。.
LTVシリコーンゴムは低温環境下でより優れた性能を発揮しますか?
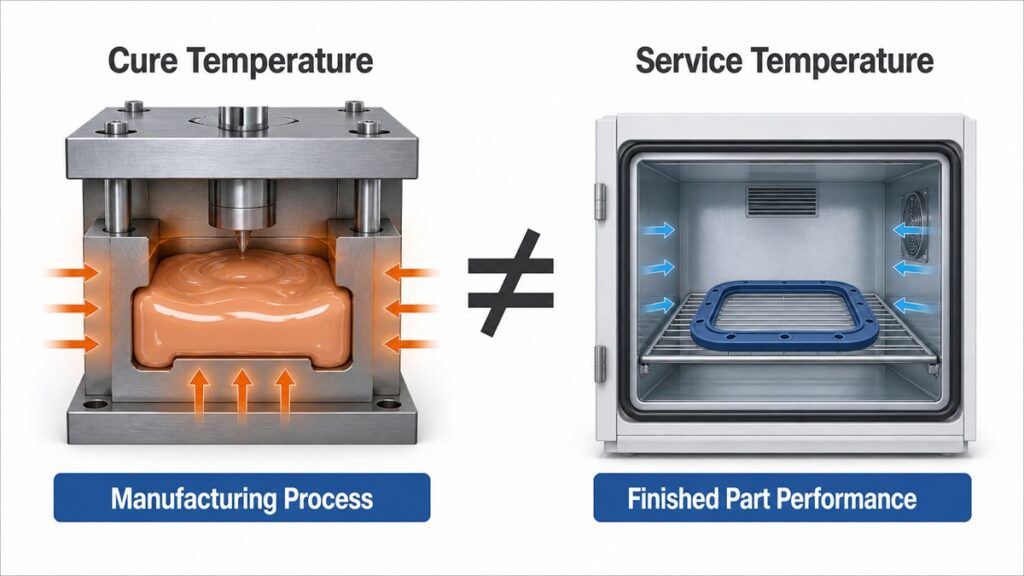
必ずしもそうとは限りません。. 硬化温度と使用温度は異なる仕様です。.
低温での柔軟性は、シリコーンポリマーの種類、フェニル基含有量、架橋密度、充填剤、および最終製品の組成によって異なります。「LTV」という文字から推測することはできません。シリコーンエラストマーは一般的に、多くの有機ゴムよりも広い温度範囲で柔軟性を維持しますが、使用可能な限界はグレードごとの試験データに基づいて判断する必要があります。.
低温環境で使用されるシール、ガスケット、ケーブル部品、または電子機器用封止材については、用途を制御する特性に関するデータを要求してください。
| アプリケーションの懸念 | 関連する証拠 |
|---|---|
| 低温曝露後の収縮 | ISO 2921 温度低下データ |
| 圧縮下でのシール回復 | ISO 815-2 低温圧縮永久歪みデータ |
| 特定の温度における柔軟性 | 脆性、弾性率、または用途に応じた屈曲試験 |
| 繰り返しの高温/低温サイクル | 完成した形状に対する熱サイクル試験 |
| 電気保護 | 環境劣化前後の誘電率データ |
製造時の硬化方法が「低温」と記載されているという理由だけで、低温使用材料を承認してはならない。“
LTVシリコーンゴムはどのような場合に選ぶべきでしょうか?
LTVシリコーンゴムは、 マスターパターンは、従来の金型加硫サイクルに耐えられない。 しかし、やはりプレス成形された固体シリコーン型が好ましい。.
典型的な例としては以下のようなものがあります。
- ワックスまたは熱に弱い樹脂の原型から作られたジュエリー型
- アンダーカットや繊細な透かし細工を施した、緻密な模様
- 寸法変化を厳密に制御する必要がある金型製造プロセス
- 流し込み式RTVシステムではなく、加熱・加圧硬化型が必要なワークショップ
商業グレードのレポート1件 0.3%収縮, ただし、収縮率は配合や製造工程によって異なります。正確なグレード、金型厚さ、サイクル、測定方法を確認せずに、この数値を図面や購入仕様書にコピーしないでください。.
自動車、電子機器、食品接触部品、医療部品の場合、「LTV」だけでは有用な承認基準にはなりません。これらのプロジェクトは通常、 シリコン製造工程RTVポッティング、LSR射出成形、HCR圧縮成形、または押出成形を行い、機械的、熱的、電気的、および適合性に関するデータを確認します。.
LTVとRTV:金型製作にはどちらが適しているか?
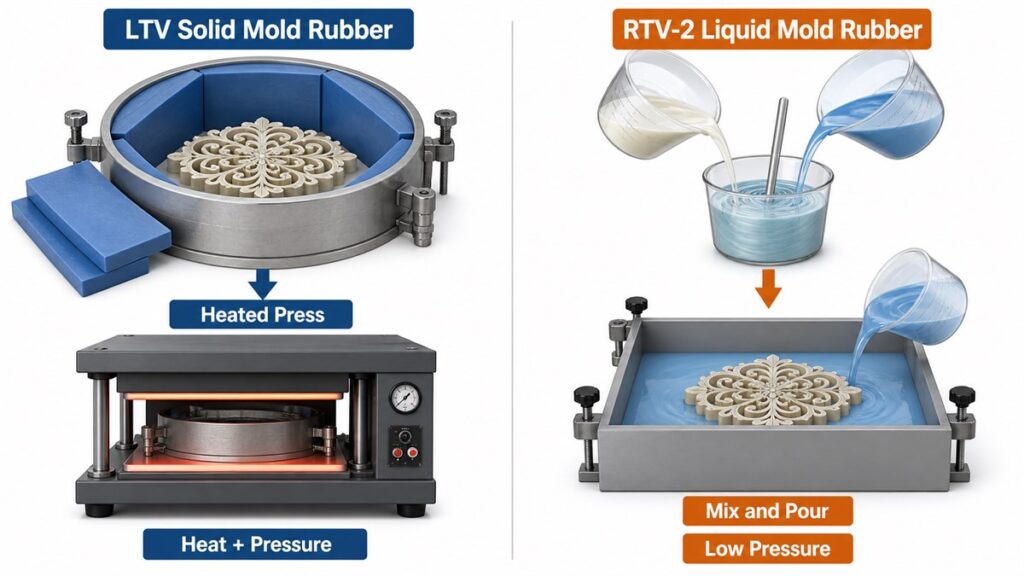
マスター、金型形状、製造方法、および必要なサイクルに基づいて選択してください。どちらの略語がより高度に聞こえるかで判断しないでください。.
| 決定要因 | LTVソリッドモールドゴム | RTV-2液体成形ゴム |
|---|---|---|
| マテリアルハンドリング | シート状または練りやすいコンパウンドを金型フレームに詰め込む。 | 2つの成分を計量し、混合し、注ぎ込む |
| 装置 | 加熱プレスと金型フレーム | 混合器具。真空脱気が必要な場合があります。 |
| マスターヒーター | 一部のグレードでは、従来の高温加硫サイクルよりも高いものの、低い値となっている。 | 多くの場合、室温で硬化する。適切なグレードでは、加熱によって硬化を促進することができる。 |
| 師匠へのプレッシャー | 圧力をかけることはプロセスの一部です | 鋳造時の圧力は通常低い |
| 複雑なアンダーカット | 硬度、引裂強度、および金型切断方法によって異なります。 | 柔軟な注型が必要な場合によく適しています |
| 主な管理リスク | 金型全体の厚みにおける温度 | 混合比、空気混入、硬化阻害、および水分感受性 |
マスターが熱またはプレス圧力によって損傷を受ける場合は、RTV-2システムの方が安全な選択肢となるでしょう。既に加硫ゴム金型を使用しており、短時間で制御されたプレスサイクルで熱への曝露を抑える必要がある場合は、LTVグレードの方が適しているかもしれません。.
注文前に確認すべき事項は何ですか?
「LTVシリコーン」とだけ指定しないでください。サプライヤーにプロセスと性能の範囲を伝えてください。.
- 正確なマスター材料とその最大安全温度
- 最大寸法および最も厚い金型部分
- 使用可能なプレス温度、圧力、およびプラテンサイズ
- 必要なショア硬度と引裂抵抗
- 最大許容金型収縮率
- 予想される鋳造サイクル数
- 鋳造材料と接触時の最高温度
- 放出剤および汚染に関する制限
- 食品接触、医療、電気、またはその他のコンプライアンスに関する必要な文書
供給業者は、提示された各特性について、グレード別の技術データシート、推奨硬化サイクル、保管条件、保存期間、および試験方法を返却する必要があります。.
よくある質問
LTVとRTVシリコーンゴムは同じものですか?
いいえ。RTVは室温または室温付近で硬化するように配合されています。LTVは通常、低温加熱加硫プロセスを指しますが、供給業者によって用語が統一されているわけではありません。.
LTVシリコーンは氷点下環境下でのシール材として適していますか?
選択したグレードに低温試験データが裏付けられている場合に限ります。硬化ラベルは低温性能を保証するものではありません。.
低温加硫は収縮を低減するのか?
熱にさらされる量を減らすことができ、市販のLTV成形コンパウンドの中には収縮率が低いと公表しているものもあります。実際の収縮率は配合によって異なります。, 金型形状, 圧力、温度、硬化時間。.
次に取るべき正しいステップは、LTVシリコーンが「優れている」かどうかを問うことではありません。マスター材料、最大安全加工温度、金型の厚さ、想定される鋳造サイクル、および必要な寸法変化を確認してください。これらの情報がなければ、略語だけでは材料の決定を裏付けることはできません。.