ほとんどのシリコーンオーバーモールディングプログラムは、シリコーンが「くっつかない」から失敗するわけではありません。失敗の原因は、チームが基材を標準的なインサート成形と同じように扱い、部品が金型から出た瞬間に接着が完了すると考えてしまうことにあります。.
そうではありません。シリコーンオーバーモールドの接着性は、材料特性ではなく、プロセス状態です。初日は手で引っ張るテストに合格しますが、30日後、熱サイクル、湿度、繰り返しの圧縮を経て、端が浮き上がってしまいます。.
その差額は、ほとんどの場合、既に金型費用が支払われた後に明らかになる。.
エグゼクティブサマリー
- 接着性はプロセス上の結果であり、材料の仕様ではない。. 同じ基材でも、表面状態、硬化時間、硬化制御によって、接着したり剥離したりする可能性がある。.
- それぞれの基材は、それぞれ独自の形で劣化する。. PCは表面の経年劣化で劣化し、PAは再吸収された水分によって劣化し、金属は準備が急がれた場合にのみ劣化する。.
- 治具を固定する前に、理想的な実験室でのタイミングではなく、実際の生産スケジュールに基づいて接合状態を検証してください。. インサートを成形した直後にのみ有効な接着は、実際の2交代勤務では有効ではない。.
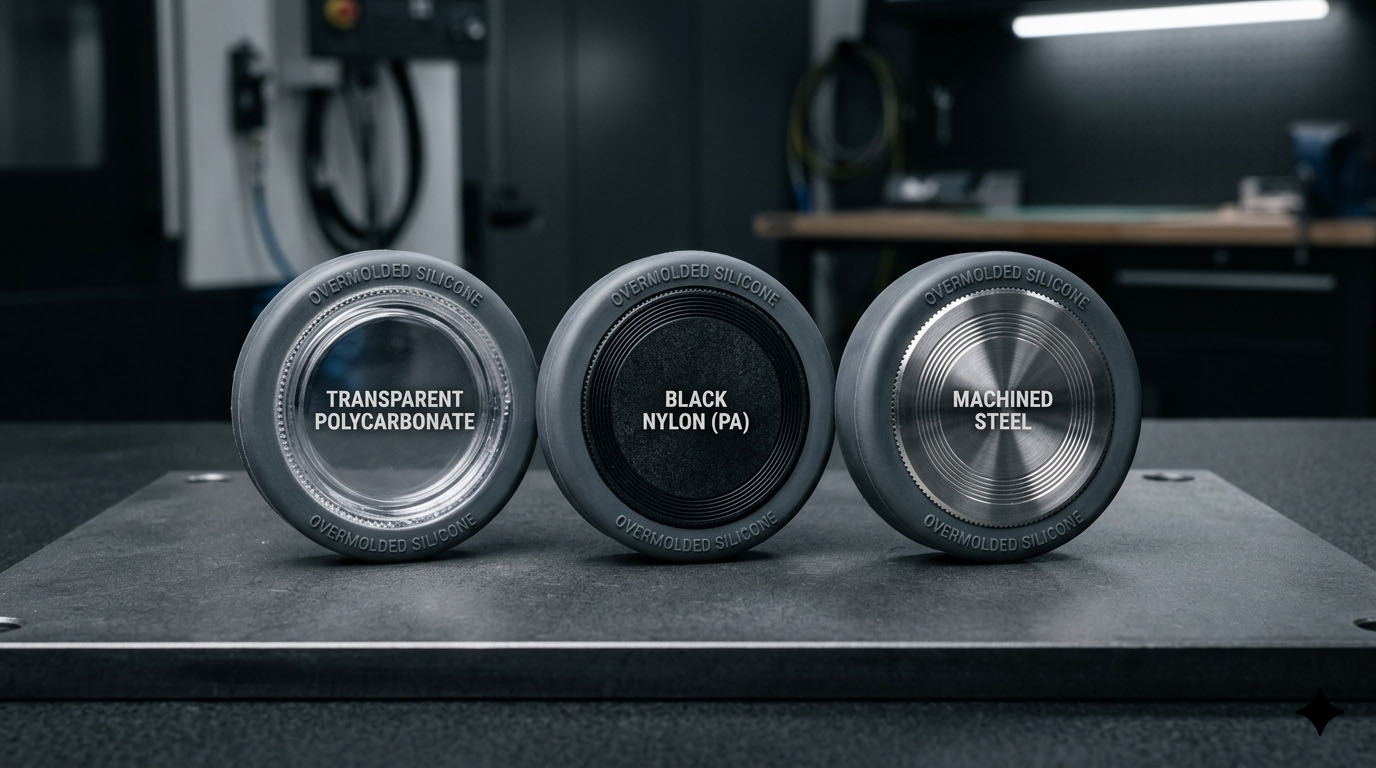
シリコーンオーバーモールディングの接着は、1つの問題ではなく、3つの問題である。
人々が言うとき シリコンはくっつかない, 彼らは3つの異なるメカニズムを1つの苦情にまとめている。
- 化学的適合性 シリコーン硬化システムと基材の間。.
- 表面エネルギーと清浄度 成形の瞬間に。.
- 機械的拘束 シリコーンが硬化して収縮する間。.
どれか一つでも欠けると、接着面は初日は問題なく見えても、30日後には剥がれてしまう可能性があります。これが、初期の試作品は合格しても、現場の部品が不合格になる理由です。オーバーモールディングのほとんどで使用される付加硬化型(プラチナ)シリコーンは、特にこの点で敏感です。過酸化物系では許容される表面汚染物質に対して、付加硬化型シリコーンは反応を阻害するからです。.
シリコーンとPCの接合:狭いプロセスウィンドウ
何が効果的か
シリコーンはポリカーボネートに接着しますが、狭い範囲内です。PCは適度な表面エネルギーを持ち、 大気プラズマまたはコロナの活性化. 活性化されると、付加硬化型シリコーンまたはシラン系プライマーが化学的に結合します。.
製造工程においては、この結合は材料ではなく、工程に依存する。.
何が漂流するのか
誰にも気づかれずに窓を動かす3つの要因:
- 金型温度が設定値を超えつつある(LSRは通常、金型内で120~180℃付近で硬化する)。.
- 活性化劣化――プラズマ処理されたPC表面は数時間から数日で再酸化するため、放置された部品は表面エネルギーを失う。.
- 隣接する工具から放出剤の蒸気が移動し、表面を再汚染する。.
表面が再酸化すると、接着力は急速かつ非線形的に低下する。ポリカーボネートはプラスチックの中でも「扱いやすい」素材であるため、チームはこの点を過小評価し、安定した挙動を期待してしまう。シリコーンはその思い込みを覆す。.
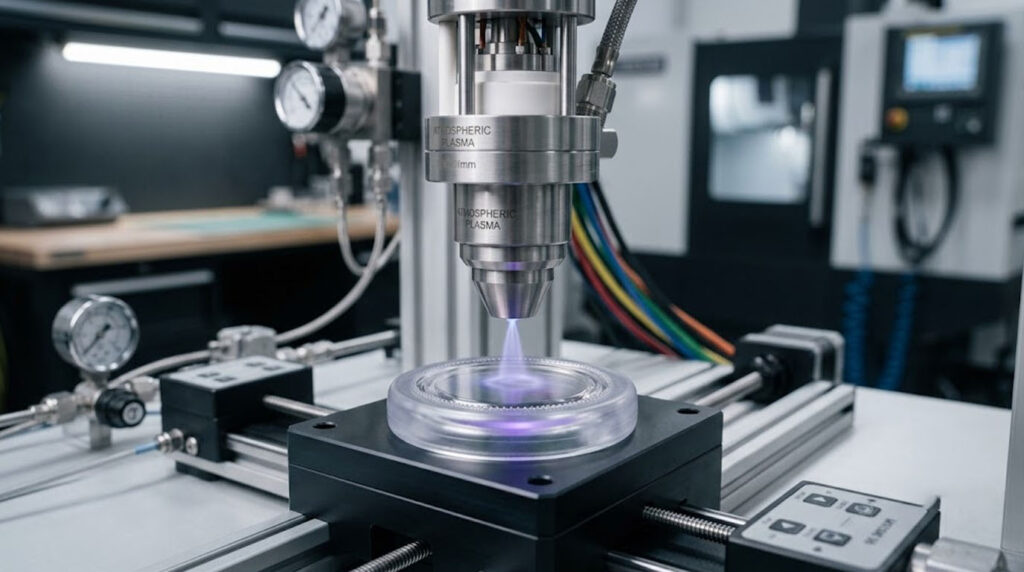
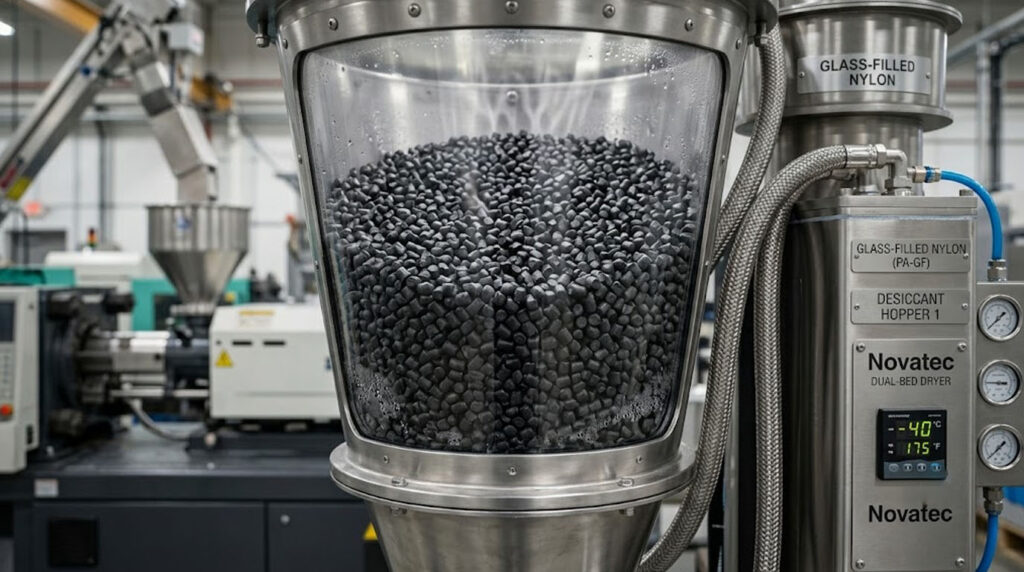
シリコーンとPA(ナイロン)の接着:水分が隠れた変数
PAは理論上は有望に見える。PCよりも極性が高く、初期の濡れ性も良く、実験室での引張試験結果も優れている。しかし、シリコーンが最も嫌う要素、つまり水が加わる。.
「乾燥」したナイロンでさえ、周囲の空気から水分を再吸収します。未充填のPA6は平衡状態で1~3%以上の水分を保持することができ、成形業者は通常、オーバーモールドする前に約0.2%以下に乾燥させる必要があります。再吸収された水分は次のとおりです。
- 界面結合を阻害する。.
- 硬化中に接着面に微細な空隙が生じる原因となる。.
- 結合強度はバッチごとに変動する。.
ガラス繊維強化グレード(例:PA6-GF30)では、表面樹脂の露出が不均一になったり、繊維が表面に浮き出たり、接着線に沿って局所的な応力集中が生じたりするなど、問題がさらに悪化します。.
落とし穴はタイミングです。乾燥機から取り出してすぐに成形したサンプルは良好な性能を発揮しますが、成形前に24~72時間放置した量産部品はそうではありません。これは、材料の不具合に見せかけたスケジューリングの失敗です。.
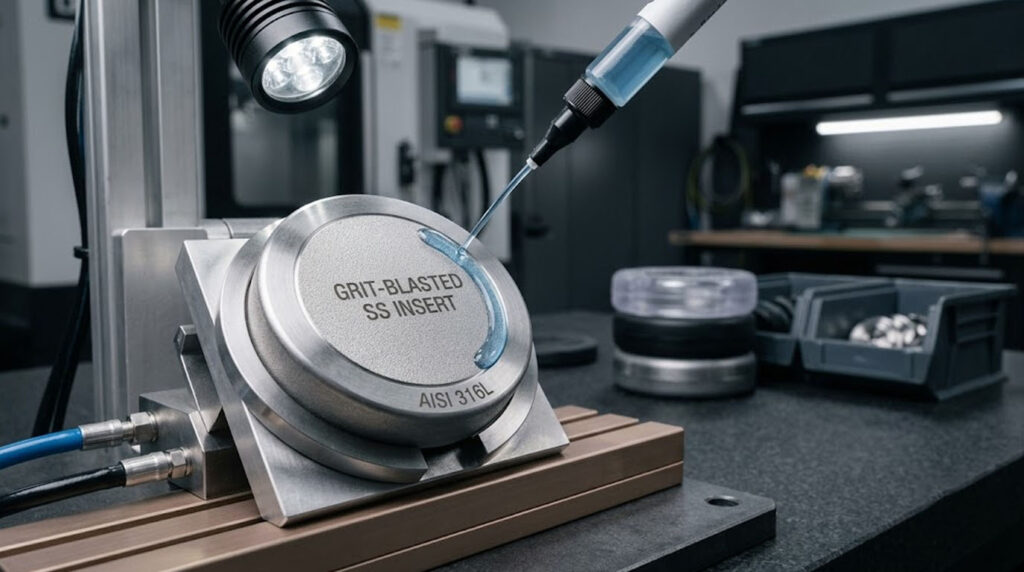
シリコンと金属の接合:表面処理をきちんと行えば、予測可能な結果が得られる
金属(鋼鉄、アルミニウム、ステンレス鋼)は、シリコーン接着が最も予測可能な場合であり、 表面処理 これは単一のステップではなく、管理されたプロセスとして扱われます。.
安定した債券には通常、次のものが必要です。
- 所定の粗さ(一般的にRa~2~5µm)にするためのグリットブラスト処理、または制御された化学エッチング。.
- 制御された酸化膜。.
- シリコーンの化学組成に合わせたプライマーを、一定の厚さで塗布する。.
いったん結合すると、これらの結合は熱サイクルに耐え、長期にわたって 圧縮永久歪み, 、そして繰り返しの機械的負荷。PCやPAとは異なり、金属結合は制御されていれば時間の経過とともにずれることはありません。.
しかし、近道は静かに失敗する。サイクルタイムを短縮するための「軽い」ブラスト処理、洗浄後の指の油、キャビティ間のプライマーの厚さのばらつきなどがその例だ。金属は不均一さを許容しない。ただ、大きな音を立てるのではなく、後になってから失敗するだけなのだ。.
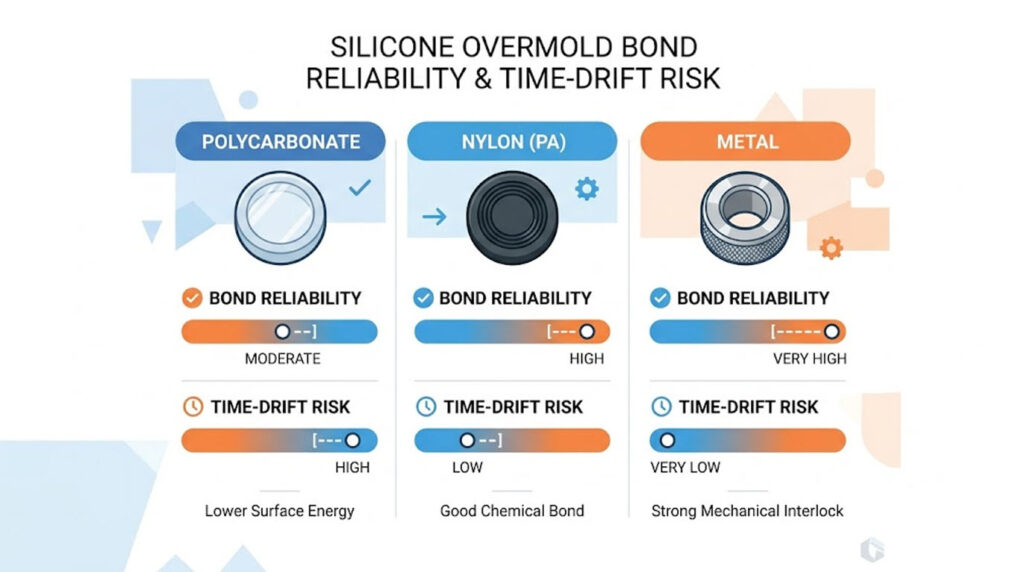
PC、PA、金属:シリコーンオーバーモールディング接着の概要
| 基板 | 主要な結合メカニズム | 一般的な表面処理 | 信頼性 | 主な故障モード | 時間的ずれリスク |
|---|---|---|---|---|---|
| PC(ポリカーボネート) | 化学処理(表面活性化+付加硬化型シリコーン) | 大気圧プラズマ/コロナ放電;活性化ウィンドウ内のカビ | 中程度、プロセスに敏感 | 表面の再酸化、離型剤による汚染 | 部品が作動後に待機する場合、高 |
| PA / ナイロン(GFを含む) | 化学+部分的な機械 | 水分含有量約0.2%以下で乾燥;プライマー;プラズマ | バッチ間の不安定性 | 水分による微細な空隙、繊維のプリントスルー | 周囲の再吸収率が高い |
| 金属(鋼鉄/アルミニウム/ステンレス鋼) | 化学的(プライマー)+機械的 | グリットブラストで表面粗さRa約2~5µmに仕上げるか、エッチング処理を施し、プライマーを塗布する。 | 準備が適切に管理されている場合、最高値となる。 | ブラスト不足、指の油、プライマーのばらつき | ロックすると低くなります |
機械的ロックは接着の代わりにはならない
設計チームは、化学的な問題が発生した場合でも、形状がシリコーンを支えてくれるだろうと想定しがちだ。それは楽観的すぎる。.
機械的保持は化学結合と併用して機能するものであり、化学結合に取って代わるものではありません。接着がない場合、シリコーンは圧縮時に冷間流動し、まず端部が持ち上がり、微小な動きがサイクルごとに拡大していきます。これは数週間ではなく、数ヶ月かけて進行します。優れたオーバーモールド設計では、シーリングのための化学結合と、荷重分散のための機械的特徴(アンダーカット、貫通穴、キー付き形状)の両方を前提としています。一方、劣悪な設計では、形状だけで化学的な問題を解決できると想定しています。.
床面における接着力が実際に低下する箇所
製造の観点から見ると、接合に関する問題は予測可能な段階で発生し、初回製品承認の段階で発生することはほとんどない。
- 多キャビティ工具におけるキャビティ間のばらつき。.
- 第2シフトの交代時、準備のタイミングや取り扱いの規律が乱れがちになる。.
- 金型外での取り扱い(素手での作業、仕分け用容器、待ち時間など)を挿入する。.
シリコーン硬化によってこれらの問題は隠蔽されます。剥離は、環境による経年劣化、組み立て時の応力、または繰り返しの圧縮によって顕在化するまで目に見えません。その頃には、設計、成形、品質の間で既に問題が生じているのです。.
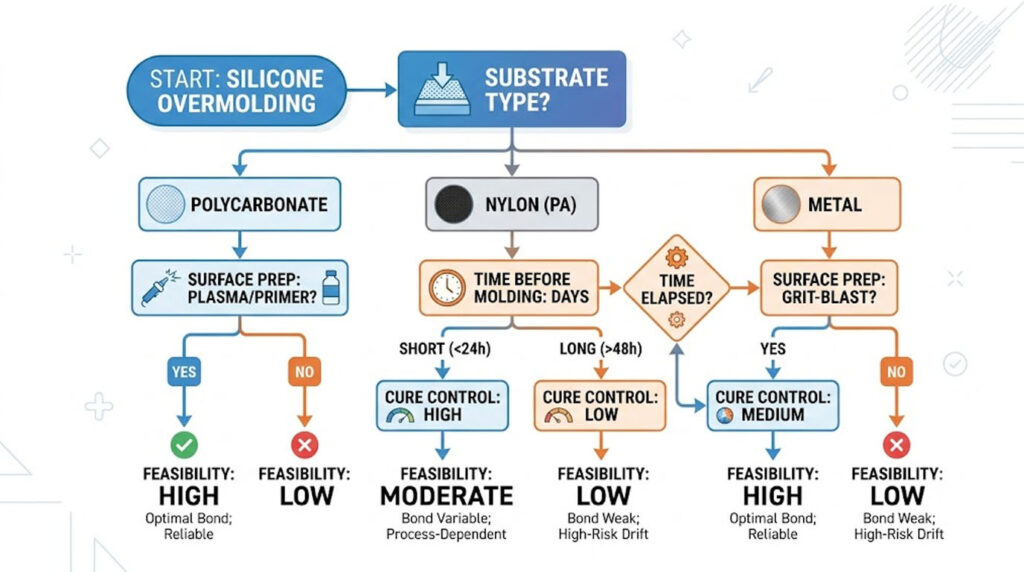
実現可能性はプロセス制御の問題である
シリコーンはPC、PA、または金属にオーバーモールドできますか?はい、3つすべて可能です。実現可能性は、CADモデルには存在しない変数をプログラムが制御できるかどうかにかかっています。
- 成形時の表面状態。.
- 準備/活性化から成形までの経過時間。.
- 窩洞や位置ずれに関わらず、硬化プロファイルの一貫性が保たれる。.
- 取り扱い規律を挿入する。.
ほとんどの実現可能性調査では、これらは幾何学的形状に含まれていないため無視されます。これが誤った判断の始まりであり、 ツーリング ロックされるのが早すぎる。.
ツール開発に着手する前に必要なこと
ここから有益な議論が始まり、終わるわけではありません。サンプルトレイではなく、実際の生産現場で債券が成立するかどうかを判断するには、以下のことが必要です。
- 基材のグレード(単にファミリー名だけではなく、例えばPA6とPA6-GF30、PCグレード、およびあらゆる離型剤など)。.
- 目標とするシリコーン硬化システムと硬度(ショアA硬度範囲、プラチナ系と過酸化物系)。.
- 使用環境―温度範囲、圧縮、化学物質への曝露、期待寿命。.
- 該当する場合のコンプライアンス範囲(FDA 21 CFR 177.2600, LFGB、 または 10993 認証 これらはプライマーや治癒システムを制約するため、医療用途には適していません。.
- インサートの準備から成形までの、現実的な作業時間。.
これらがなければ、接着性に関するあらゆる約束は、いずれ崩れる実験結果に過ぎない。シリコーンは派手に故障するわけではない。じっと待ち、そして故障する時は、ゆっくりと、静かに、そして高額な費用をかけて剥がれ落ちるのだ。.