部品表に記載されているポリマーは「シリコーン」とだけ書かれています。硬化方法については記載されていませんが、プラチナ硬化か過酸化物硬化かというたった一つの選択肢が、基材以上に臭い、適合性、透明度、そしてコストを左右します。工場に任せきりにしたチームは、たいてい最初の苦情を受けて初めてどちらの硬化方法が使われたのかを知ることになります。.
“「場合による」という答えはここでは適切ではありません。なぜなら、工具や材料が確定すると、決定はほぼ二者択一となり、ほとんど覆すことができないからです。以下に、より具体的な説明をします。.
簡潔な答え
- 部品が食品、皮膚、または身体に接触する場合、あるいは高い透明度が求められる場合は、プラチナ処理が最適です。交渉の余地はありません。.
- コストが重要視されず、臭いや透明度も問題にならない工業用部品や汎用部品であれば、価格面で過酸化物硬化剤が有利となる。.
- 高額な損失につながる間違いは、材料費を節約するためにデリケートな部品に過酸化水素を使用することであり、その結果、異臭に関する苦情、硬化後の時間、移行試験の失敗といった形で損失を被ることになる。.
一つの質問で選ぶ方法
トレードオフ表を作成する前に、まずここから始めましょう。
- 食品/皮膚/身体との接触、または高い透明性が求められる場合 → プラチナ。.
- 工業用、非接触型、コスト重視、臭気耐性 → 過酸化物。.
ほとんどの部品はこの線上にのみ収まる。以下のトレードオフは、部品が境界線付近にある場合にのみ重要となる。.
プラチナと過酸化物:徹底比較
| 要素 | プラチナ(追加) | 過酸化物 |
|---|---|---|
| 臭い/副産物 | 無臭 | 微量の残留物。除去するには後硬化が必要 |
| 透明度/黄ばみ | 高い透明度、低い黄変 | 平均的な透明度、やや黄ばみが目立つ |
| 適合性 | FDA 21 CFR 177.2600, LFGB, USPクラスVI / 10993 認証 | 一般産業向け。食品・医療関連の厳しい移民規制を通過するのは難しい。 |
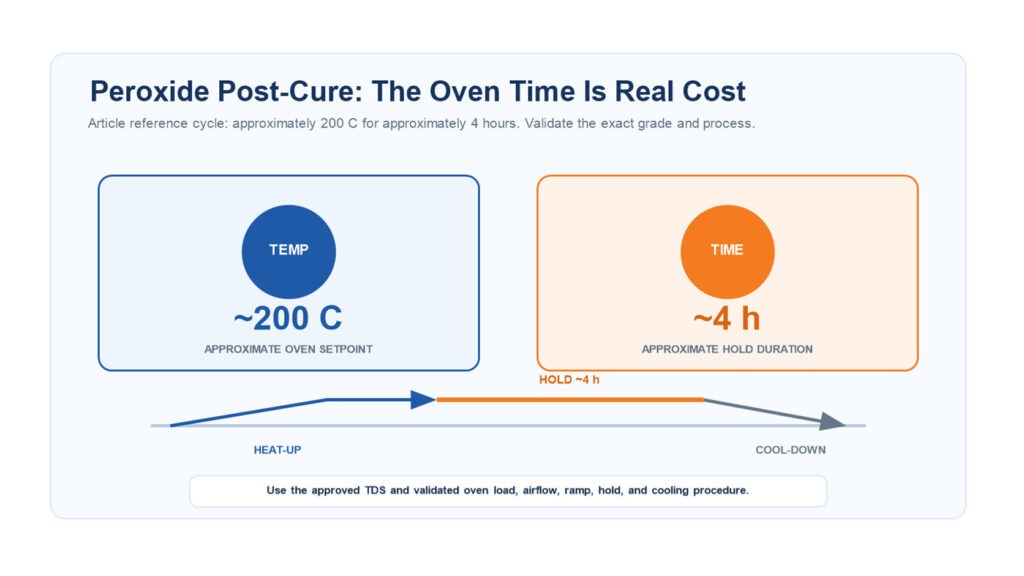
| 後硬化 | 多くの場合、最小限 | 事実上必須(約200℃、約4時間) |
| 材料費/触媒費 | より高い(白金触媒) | より低い |
| 実際の着地コスト | 下流工程の削減 | オーブンでの加熱時間と廃棄リスクを追加 |

最後の2行を合わせて読んでみてください。過酸化水素の原材料費の節約効果は、後処理用のオーブン時間や残留臭による廃棄物を加えると、縮小します。デリケートな部品の場合、過酸化水素は必ずしも安価ではなく、単に計算上安いだけです。.
コスト差が生じる要因とは?
過酸化水素による材料費の節約は確かに実現するが、以下の3つのコストが意思決定に影響を与える。
- LFGBグレードのシリコーンは、標準的なFDAグレードよりも約20~30%高い値を示します。. 必要なのは、触媒を変えるだけではなく、より優れたベースポリマーとより長い後硬化時間だ。.
- 医療グレード(USPクラスVI/ISO 10993)は、クラス100,000のクリーンルームで成形されなければならない。. それは、過酸化物製造工場が負担しない固定費である。.
- 過酸化物による後硬化処理は、オーブンでの時間(約200℃、約4時間)、エネルギー、および取り扱いの手間を増やす。. 見る シリコーン製品の後硬化.
材料費ではなく、着地コストを価格設定します。材料費+後硬化処理費+臭気や移行による不良品からのスクラップまたは再加工費+部品が規格に適合しない場合の再見積もりリスク。.

成形プロセスと成形量が硬化剤の選択に及ぼす影響
治療システムは単独で機能することはほとんどなく、以下のプロセスに従います。
- LSR(液状注入)は、ほぼ常にプラチナ添加硬化法である。. 高精度(±0.02mmの公差)、高清浄度、バリなしという利点があるが、金型コストが高く、最小発注数量(MOQ)も高くなる。.
- HTV(固体圧縮)は、プラチナまたは過酸化物を使用します。. 安価な金型、緩い公差、少量から中量生産に適している。参照 HTVシリコーン.
硬化システムを選択することで、製造工程と最小発注数量も決まります。少量生産のプラチナ部品の場合、通常はLSRではなくHTVが使用されます。.

プラチナ硬化阻害:汚染の有無を確認してください
付加硬化(白金硬化)には、過酸化物硬化にはない一つの不具合モードがあります。それは、硬化阻害です。硫黄、アミン、スズ(縮合硬化触媒残渣)、または一部の可塑剤と接触すると、硬化が停止することがあります。その結果、硬化が不完全になり、表面がべたつく状態になります。.
これは次のような場合に重要になります。
- その部品は、別の基材または接着剤の上にオーバーモールドされる。.
- 金型または製造ラインは、錫(縮合硬化型)シリコーンと共通です。.
その汚染を制御できない場合は、プロセスの隔離を強化するか、 過酸化物加硫 その部分がそれを許可している場合。.
製品タイプ別硬化システム
ほとんどのカテゴリはきれいに解決します。
| 製品タイプ | 治療システム |
|---|---|
| おしゃぶり、歯固め、離乳食セット(よだれかけ/お椀/スプーン/お皿) | 白金 |
| 医療用チューブ、月経カップ、光学部品 | 白金 |
| 工業用シールおよびガスケット、シリコーンシートおよびストリップ | 過酸化物 |
| 一般的な非接触型の日常部品 | 過酸化物 |
部品が両方の用途にまたがる場合(例えば、後に食品に接触する工業用シールなど)、プラチナをデフォルトとして選択し、金型製作前に適合規格を確認してください。.
選ぶ際によくある間違い
よくある失敗は、これを純粋なコスト項目として扱うことです。購入者は、食品や皮膚の近くで使用される部品の材料費を削減するために過酸化物を選択します。成形は問題なくできます。その後:
- 部品が密封包装された状態で長期間放置された後に異臭に関する苦情が寄せられる。
- 抽出物/移行試験(LFGB総合移行、USPクラスVI)不合格
- 結局「安い」プランはプラチナプランで再見積もりされるが、今度は時間のロスが発生する。
2つ目の判断ミスは、過剰な仕様設定です。本来必要のない隠れた工業用ガスケットにプラチナを使用することです。プラチナは接触部品の安全な標準仕様であり、万能なアップグレードではありません。.
治療の種類は関係ない場合
低仕様で非接触、不透明、かつ臭気に対する感度がない工業部品であれば、どちらのシステムでも問題なく使用できますが、コスト面では過酸化水素の方が優れています。規格や感覚的な要件がない部品の硬化剤の化学組成について議論するのに、エンジニアリングの時間を無駄にしないでください。.
見積もり前に確認すべき事項
硬化システムは3つの仕様に基づいて決定されるため、まずはこれらを確定してください。接触状況(食品/皮膚/身体/接触なし)、必要な適合基準(FDA 21 CFR 177.2600/LFGB/USPクラスVI)、および透明度/臭気許容度です。これらが確定すれば、通常は選択もコストも既に決まっています。.
システムレベルの詳細については、以下を参照してください。 プラチナ加硫 そして 過酸化物加硫; 硬化後の詳細については、以下を参照してください。 シリコーン製品の後硬化; 定義と方法の概要については、以下を参照してください。 シリコーン加硫とは何か.