Большинство команд, выбирающих производителя силиконовых изделий, начинают с сравнения цен за единицу продукции. Это неправильный первый фильтр. Дешевое предложение становится значимым только после того, как вы узнаете, какой процесс требуется для детали, кто контролирует оснастку и применимы ли данные к изготавливаемому изделию.
Обычно причиной неудачи является не плохой первый образец. Это заблокированный инструмент, заблокированный состав и заблокированный поставщик — а затем еще и блики, запах, изменение цвета или сертификат, не соответствующий детали, которую вы фактически отгружаете.
Подберите завод, соответствующий технологическому процессу, необходимому для вашей детали, а затем потребуйте подтверждающие документы, которые в разумной степени охватывают рецептуру производства, путь отверждения и предполагаемое применение. Не заключайте договор на изготовление оснастки до тех пор, пока в предложении не будут указаны способ формования, объем испытаний, а также место установки оснастки и условия ее передачи.
Управляющее резюме
- Производитель силикона — это фабрика, владеющая производственным процессом. Решение о покупке у продавца, предлагающего товар по каталогу, — это совсем другое дело.
- HCR, LSR и экструзия — это разные производственные системы. Если цех не может выполнить обработку нужной вам геометрии, остальная часть сметы — это пустая трата времени.
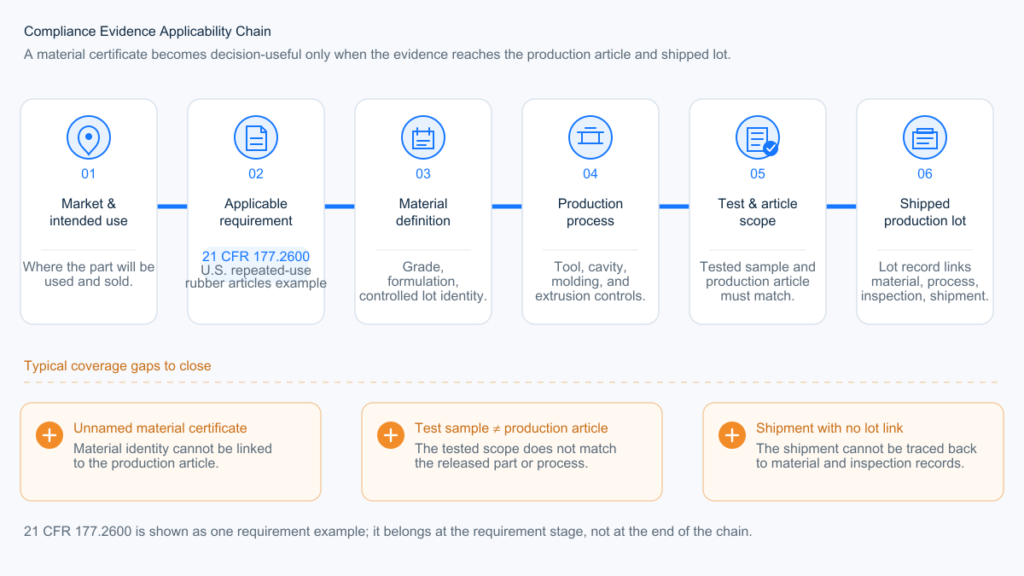
- Соответствие требованиям начинается с целевого рынка, предполагаемого использования и объема подтверждающих документов. Сертификат полезен только в том случае, если он связывает применимое требование, рецептуру производства, процесс, изделие и отгруженную партию.
Что на самом деле означает “производитель силикона”?
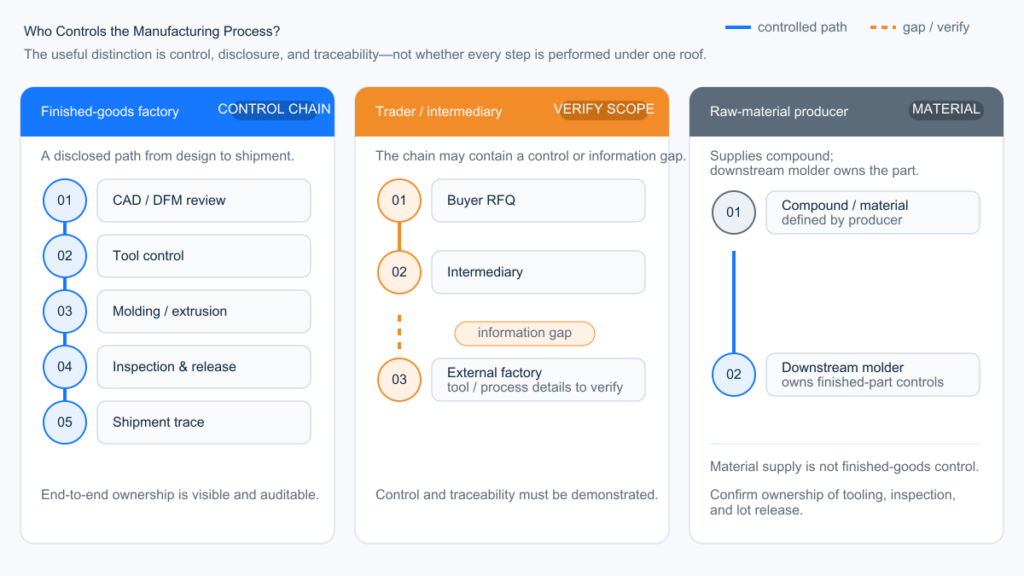
Для заказного OEM-проекта это означает, что поставщик контролирует соответствующий производственный процесс, раскрывает местоположение инструмента и производственного участка, а также может отследить партию компаунда до отгруженной партии. Некоторые квалифицированные производители используют утвержденных инструментальных мастеров или субподрядные вторичные операции; вопрос заключается в раскрытии информации и контроле, а не в том, находится ли каждый этап под одной крышей.
Под одним и тем же поисковым запросом скрываются три разные компании:
| Сущность | Что они на самом деле продают | Когда они подходят | Сигнал об уходе |
|---|---|---|---|
| Фабрика готовой продукции | Детали, изготовленные методом литья, экструзии или литья под давлением; владеет или управляет инструментом. | Изготовление продукции на заказ по OEM/ODM-проектам. | Невозможно указать тип пресса, технологический процесс или местоположение пресс-формы. |
| Торговец / перепродавец каталогов | Закупки и логистика; производство находится в другом месте. | Стандартные товары, небольшие пробные покупки | Производственная площадка отличается от утвержденного источника образцов, и план контролируемой передачи или повторной аттестации не предусмотрен. |
| Производитель сырья | Камедь, LSR, жидкости, добавки | У вас уже есть формовочная машина. | Они не могут назвать цену на готовую потребительскую или промышленную деталь. |
Неоднозначность остается скрытой, потому что слово “производитель” легко включить в заголовок. Она становится очевидной, когда требуется изменить форму полости, отрегулировать твердость или нанести второй цвет, а связаться с инструментальным цехом невозможно. К тому времени утвержденный первый образец может уже не соответствовать требованиям производственного цеха.
Спросите, какой процесс и семейство прессов будут использоваться для изготовления детали, где будет храниться пресс-форма, кто является ее владельцем и обслуживает, и что произойдет в случае переноса производства. Если изготовление оснастки или выполнение вторичных работ передается на аутсорсинг, потребуйте от поставщика раскрыть местоположение производственной площадки и обеспечить его ответственность за валидацию, контроль изменений и отслеживаемость. Вопросы, задаваемые в ходе заводского аудита, должны касаться как проверять заводы по производству силиконовых изделий.
Как выбрать производителя силиконового герметика по технологическому процессу и посадке
Выбирайте завод, исходя из технологического процесса, который фактически может быть выполнен для вашей детали, а не по названию материала, указанному в коммерческом предложении.
При рассмотрении запроса на коммерческое предложение мы начинаем с 3D-геометрии, критических допусков, деталей вставки или склеивания, годового объема и требований к валидации. Мы не выбираем HCR или LSR только из категории продукта и не рассматриваем более автоматизированный подход как вариант по умолчанию.
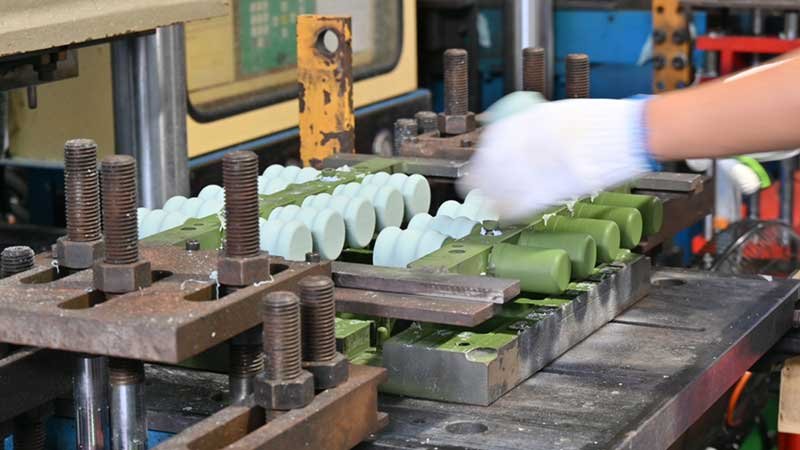
главный процессы производства силикона Они не взаимозаменяемы. HCR и LSR — это не два разных сорта, требующих одинаковых производственных возможностей. Для их изготовления требуется разное оборудование, разная конструкция инструмента и разный трудозатраты. Экструзия — это третья система. Предложение от цеха, использующего компрессионное литье, о тонкостенном уплотнении из LSR не будет “достаточно точным”.”
| Состояние детали | Начальный процесс | Завод должен иметь | Неправильная организация производства |
|---|---|---|---|
| Простые формованные детали для кухни, детской одежды или рекламной продукции; объем неизвестен. | Сжатие HCR | Прессы для прессования, контроль загрузки, техника обрезки. | Платить за оснастку LSR для детали, которая никогда не будет использоваться в автоматизированном производстве. |
| Тонкие стенки, точные уплотнения, мелкие детали, стабильный объем | Впрыск LSR / LIM | A/B-замер экспозиции, прецизионные инструменты, контроль вспышки. | При каждом выстреле возникает компрессионная вспышка; операторы обрезают то, что инструмент должен был остановить. |
| Пластиковая или металлическая литьевая форма | Введение LSR после определения метода связывания | Загрузка заготовок, контроль температуры пресс-формы, метод склеивания или блокировки. | Образец, на вид хорошо склеенный, но затем отслаивается после нагревания или сгибания. |
| Трубка, полоса, шнур, профиль, лист | Экструзия или каландрирование HCR | Штамповка, непрерывное отверждение, резка/соединение | Производитель пресс-форм предлагает обходное решение для изготовления непрерывного профиля методом формования. |
| Большая, простая промышленная прокладка или подушка | Сжатие HCR | Контроль размещения заряда, приемлемый план разъема. | Расчет стоимости инструмента LSR, затраты на который никогда не окупятся. |
LSR часто рассматривается как улучшение качества, хотя на самом деле это производственная система. Ее стоимость оправдывается тонкими сечениями, дозированием от полости к полости и объемом, а не повышением безопасности шпателя или “медицинской” прокладки. Если чертеж еще находится в процессе разработки, более дешевая пресс-форма HCR может быть полезна для проверки общей геометрии, посадки сборки, удобства обращения и основных функциональных предположений до окончательного утверждения производственной стали LSR. Зафиксируйте различия в материалах и процессах: прототип HCR не проверяет заполнение LSR, расположение литников, баланс холодной системы или полости, поведение облоя, автоматическое извлечение из формы, время цикла или конечную усадку LSR. Эти условия должны быть подтверждены на производственной пресс-форме и в процессе производства LSR. Если геометрия требует текучести жидкого силиконового каучука, а годовой объем стабилен, не следует принудительно сжимать его, чтобы сэкономить на счетах за пресс-форму.
Попросите завод указать в коммерческом предложении технологический процесс: компрессия, перекачка, впрыск HCR, LIM, экструзия. Если эта строка пуста, цена не является технологическим предложением, а лишь предположением.

Какие доказательства следует запросить перед изготовлением оснастки?
Начните с целевого рынка, назначения продукта и риска отказа. Затем создайте цепочку доказательств, связывающую применимые требования с произведенным изделием и отгруженной партией. Не начинайте с сертификата поставщика и не пытайтесь выдумать гарантийное покрытие, двигаясь в обратном направлении.
В наших программах LSR мы храним декларацию материалов, отслеживаемость партий от поставщика и объем применимых отчетов сторонних организаций в отдельных документах. Сертификат анализа материалов может поддерживать цепочку поставок, но мы не используем его для утверждения готовой продукции.
Аналогичные принципы применимы к деталям, контактирующим с пищевыми продуктами, детским товарам, медицинским изделиям, электротехническим, автомобильным и общепромышленным деталям. Нормативные требования или спецификации заказчика меняются, но логика доказательств остается неизменной.
| Слой доказательств | Что нужно проверить | пригодные для использования доказательства | пробел в покрытии |
|---|---|---|---|
| 1. Применимые требования | Целевой рынок, категория продукции, предполагаемый контакт или охват аудитории, а также требования заказчика. | Указание на нормативное положение, стандарт, чертеж или договорное требование с указанием области его применения. | “Использование обозначений ”FDA“, ”медицинский класс“, ”RoHS“ или ”безопасен для пищевых продуктов» без указания требований или условий применения. |
| 2. Определение материала | Поставщик, сорт, система отверждения, твердость, пигмент, добавки, а также любые грунтовки, чернила, вставки или покрытия, оставшиеся в изделии. | Спецификация контролируемого материала, декларация поставщика, техническое описание/паспорт безопасности материала (при необходимости), а также рецептура или цветовая схема. | Отчет по неназванному базовому составу, используемому повторно в различных цветах, с добавками или в различных склеенных конструкциях без оценки. |
| 3. Область применения процесса | Формование или экструзия, отверждение и последующее отверждение, промывка, печать, склеивание, литье под давлением, а также операции, выполняемые сторонними организациями. | Опубликованный технологический маршрут и записи, указывающие, какие операции охватывают представленные доказательства. | Испытуемый материал и изготовленное изделие проходят существенно разные технологические процессы. |
| 4. Область применения испытаний и статьи | Образец или готовое изделие, метод испытания, условия, лаборатория, дата составления отчета и критерии приемлемости. | Отчет или документальное обоснование, показывающее, почему протестированная конфигурация подходит для серийного изделия. | Название сертификата имеет значение, но образец, метод, воздействие или конфигурация не соответствуют заявленным характеристикам. |
| 5. Отслеживаемость и контроль изменений | Связь между партией материала, рабочим заказом, инструментом, процессом, проверкой качества, упаковкой и отгрузкой. | Ведение учета партий продукции, а также определенный порядок проверки при изменении материала, цвета, процесса, места производства, инструмента или субпоставщика. | Поставщик не может связать отчет и декларацию материалов с отгруженной производственной партией. |
Ни один документ не подтверждает каждый уровень. ISO 9001 описывает систему управления качеством. BSCI касается соответствия социальным стандартам. Сертификат анализа материала описывает поставленную партию. Протокол испытаний продукта охватывает образец и условия, указанные в этом протоколе. Рассмотрение любого из них как универсального сертификата соответствия продукта создает пробел в области действия.
Пример контакта с пищевыми продуктами в США
В отношении изделия из силиконовой резины многоразового использования, продаваемого в США для контакта с пищевыми продуктами, 21 CFR 177.2600 Это одна из возможных отправных точек. В ней рассматриваются разрешенные компоненты и условия использования экстрактивных веществ в резиновых изделиях. Это не является одобрением завода со стороны FDA и не гарантирует, что каждый продукт, описываемый как пищевой силикон, соответствует требованиям.
Примените пятиуровневую структуру: определите предполагаемые условия контакта с пищевыми продуктами и их использования; определите состав, пигмент и систему отверждения; зафиксируйте процессы отверждения и последующего отверждения; подтвердите, какой продукт и какие условия охватываются отчетом; затем свяжите эти данные с производственной партией. Испытания готового изделия или дополнительные испытания необходимы, если этого требуют нормативные акты, требования заказчика, существующая область действия отчета или оценка рисков.
Проведение отдельного полного теста для каждого цвета не является универсальным правилом FDA. Необходимо проанализировать химический состав пигмента, его концентрацию, объем существующих отчетов и масштаб изменений. Результатом может стать проверка документов, декларация поставщика, целевые дополнительные испытания или новый тест готового изделия. Как проверить, использует ли поставщик силикона настоящий пищевой материал? Для получения подробной информации о процедуре проверки поставщика. Рассматривайте выбор системы отверждения как отдельное решение, касающееся материала и процесса.
Как оценить производителя силикона?
Используйте взвешенную систему оценки только после того, как будут определены требования к проекту. Она помогает сравнивать квалифицированных кандидатов; она не может превратить несоответствие процессу или отсутствие юридических требований в приемлемого поставщика.
Оцените каждый критерий по шкале от 0 до 5, используя один и тот же стандарт оценки для всех поставщиков:
- 5 — Продемонстрировано: Все возможности проекта полностью обеспечены соответствующими документами, отчетами, чертежами или утвержденным планом контроля; никаких существенных действий по закрытию проекта не требуется.
- 4 — Доказано в достаточной мере: Документация по проекту в основном полная; остался лишь незначительный, низкорисковый вопрос, для которого указаны ответственный и срок выполнения.
- 3 — Приемлемо при определенных условиях: Возможности кажутся подходящими, но прежде чем присуждать контракт, необходимо устранить один существенный пробел в документации, проверке или вопросе контроля и владения.
- 2 — Частично подтверждено: Предложенный маршрут может сработать, но многочисленные пробелы в материалах или непроверенные предположения препятствуют его квалификации.
- 1 — Заявлено только: Поставщик предоставляет общее описание своих возможностей, практически не приводя доказательств, специфичных для конкретного проекта.
- 0 — Неприемлемо: Несоответствие возможностей, отказ в раскрытии необходимого контроля, невыполнение критического условия или отсутствие пригодных для использования доказательств.
Рассчитайте взвешенные баллы следующим образом: (рейтинг ÷ 5) × вес. Используйте целочисленные рейтинги и фиксируйте подтверждающие данные или предпринятые действия, лежащие в основе каждой оценки. Это предлагаемая система закупок, а не отраслевой стандарт сертификации; скорректируйте весовые коэффициенты и пороговые значения перед выставлением оценок, если этого требует уровень риска проекта.
| Критерии квалификации | Масса | Доказательства для запроса | условие 0 баллов |
|---|---|---|---|
| Технологическая совместимость и проектирование с учетом технологичности производства | 25 | Указанный способ формования; семейство прессов; примечания по DFM, охватывающие линию разъема, литниковый канал, вентиляцию, облой, усадку, последующую полимеризацию и критические допуски. | Предлагаемый технологический процесс не может обеспечить требуемую геометрию, допуски, объем или формуемость при литье под давлением. |
| Контроль качества и измерений | 20 | Формат первой статьи; метод измерения; план контроля; пределы дефектов; порядок действий при несоответствиях и корректирующих действиях. | Отсутствует определенный способ проверки критически важных размеров или функциональных особенностей чертежа. |
| Соответствие требованиям и отслеживаемость | 15 | Область применения отчета; перечень компонентов и пигментов; условия отверждения; отслеживаемость партий; оценка документированных изменений. | Не выполнено какое-либо применимое юридическое или клиентское требование, или производственная партия не может быть связана с партией материала. |
| Управление инструментами и управление изменениями | 15 | Право собственности на инструмент; место хранения; идентификация полости; записи о техническом обслуживании; утверждение изменений в проекте; условия передачи и переаттестации. | Поставщик не будет разглашать местонахождение инструмента или производственного участка, а также то, кто контролирует передачу. |
| Коммерческая полнота | 10 | Раздельные предположения относительно оснастки, материалов, формовки, обрезки, постобработки, контроля качества, упаковки и доставки; обоснование минимального объема заказа. | Цена в одну строку с указанием материалов, процесса, контроля качества и дополнительных операций (не определено). |
| обеспечение бесперебойности поставок и мощности | 10 | Планируемое количество прессов и камер; реалистичная загрузка; узкое место в работе; резервное оборудование или план восстановления; предположения о сроках выполнения заказа. | Поставщик не может объяснить, как прогнозируемый объем будет соответствовать указанному производственному участку. |
| Коммуникация в рамках проекта и контроль изменений. | 5 | Ответственный за проект; контроль версий чертежей; порядок реагирования и эскалации; письменные протоколы утверждения. | Предложения, чертежи и образцы предоставляются без указания контролируемых изменений. |
| Общий балл | Решение | Необходимый следующий шаг |
|---|---|---|
| 80–100 | Квалифицированный короткий список | Перейдите к аудиту, проверке образцов или валидации пилотной партии. |
| 65–79 | Условный короткий список | Перед внедрением инструментов необходимо устранить указанные пробелы в документации или системе контроля. |
| Младше 65 лет | Не предоставляйте инструменты | Заменить поставщика или возобновить техническую квалификацию. |

Высокая общая сумма не отменяет жесткого ограничения. Отклоните или приостановите присуждение контракта, если технологический процесс не подходит, не соблюдены применимые требования соответствия, отсутствует отслеживаемость материалов или не соблюдены условия контроля производства и оснастки. Не позволяйте недостатку компенсироваться плохой коммуникацией, низкой ценой или безупречной презентацией завода.
Что должно быть одобрено перед началом серийного производства?
Утвержденный образец — это не то же самое, что утвержденный производственный процесс. Перед выпуском необходимо объединить в один контролируемый пакет документов для утверждения изменения чертежа, результаты испытаний первого образца, метод измерения, партии материалов, производственную ячейку и упаковочный лист.
Это договорные производственные механизмы контроля, а не универсальные правовые требования. Их глубина должна соответствовать функциям детали, рынку и риску отказа.
Отдельное одобрение T1, FAI и пилотной партии.
Это три разных типа ворот. Не используйте одну и ту же маркировку для всех трех.
| Этап | Что это доказывает | Требуемый результат | Что это не доказывает |
|---|---|---|---|
| Испытание инструмента Т1 | Способность идентифицированного инструмента заполнять, вентилировать, отверждать, извлекать из формы и производить пригодные для использования детали; он выявляет заусенцы, усадку, балансировку полости и проблемы с инструментом. | Пробные образцы, документация по инструменту и процессу, предварительные результаты измерений размеров по каждой полости, а также список корректировок. | Стандартное утверждение производства. Детали T1 могут по-прежнему изготавливаться с измененными настройками или с помощью инструмента, требующего корректировки. |
| Первая инспекция товара (FAI) | Проверяется, соответствуют ли детали, изготовленные с использованием указанного инструмента, материала, процесса и полости, утвержденному чертежу и согласованным функциональным и эстетическим требованиям. | Чертеж в развернутом виде, результаты измерений и функциональные характеристики, наименование полости, ссылки на материалы и технологические процессы, метод измерения и письменное изложение отклонений. | Стабильный объем производства, подтвержденная производственная мощность или характеристики упаковки. |
| Одобрение опытной партии | Способна ли выбранная производственная ячейка повторить утвержденный результат, используя материалы, операторов, условия цикла, последующую обработку, контроль качества и упаковку, соответствующие производственным целям? | Ведение учета партий, данные о выходе годной продукции и дефектах, доработка, балансировка полостей, результаты контроля качества, отслеживаемость и выпуск упаковочных материалов. | Разрешение игнорировать открытые отклонения или вносить неконтролируемые изменения после публикации. |
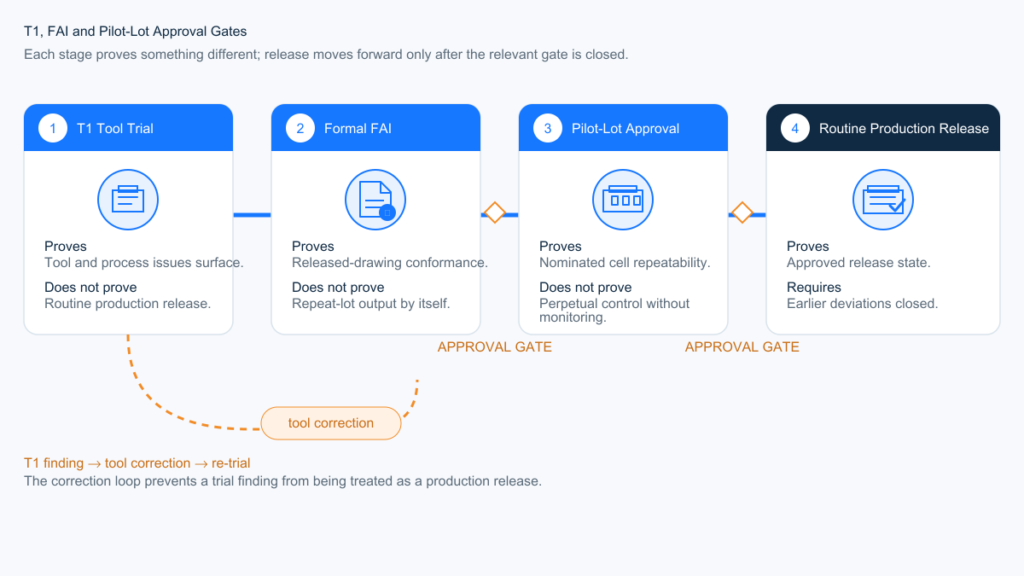
Образцы T1 могут использоваться для FAI только в том случае, если технологический образец, утвержденный чертеж, материал, процесс, идентификация полости, подготовка, план отбора проб и метод измерения уже соответствуют требованиям FAI. В противном случае сначала необходимо внести корректировки в инструмент, а затем провести формальную проверку FAI.
| Контроль | Минимальный уровень записи | Условие одобрения | Что запускает процесс повторного одобрения? |
|---|---|---|---|
| Изменение управления | Официально утвержденные чертежи, спецификация, спецификация материалов, марка материала, цветовая схема, технологический маршрут, место производства, перечень инструментов и полостей, а также письменный документ о порядке обработки запросов на изменения от поставщика. | Никакие определенные изменения не вводятся в действие до тех пор, пока их влияние на функциональность, размеры, соответствие требованиям, стоимость и сроки выполнения не будет рассмотрено и зафиксировано в письменном виде. | Источник или сорт материала, система пигментов, химический состав отверждения, инструмент или полость, пресс или технологический маршрут, производственная площадка, субподрядчик, последующее отверждение, очистка, проверка или изменение упаковки (при необходимости). |
| Первая инспекция товара (FAI) | Отчет, привязанный к утвержденной редакции чертежа; согласованные образцы из каждой производственной полости; характеристики раздувания; функциональные и косметические результаты; записи о материалах и процессе. | Результаты соответствуют чертежам и утвержденным пределам дефектности, или по каждому отклонению имеется письменное разрешение до начала производства. | Новый или модифицированный инструмент, добавление полости, капитальный ремонт, передача производства, изменение материала или процесса, или корректирующие действия, которые могут повлиять на посадку, форму или функциональность. |
| Система измерений | Схема базовых параметров, крепление, контактное усилие (при необходимости), время подготовки, температура измерения, прибор, состояние калибровки и анализ измерительной системы по критически важным характеристикам (при необходимости). | Перед утверждением образца покупатель и поставщик согласовывают порядок измерения каждой критически важной характеристики; результаты получают после указанных этапов отверждения, пост-отверждения и кондиционирования. | Изменения в измерительном приборе, приспособлении, программном обеспечении, базовой точке, методе работы оператора, месте осмотра или методе подготовки. |
| Отслеживаемость партий | Партии сырья и пигментов, партия смешивания или дозирования, производственный заказ, пресс и инструмент, полость (при необходимости), запись о полимеризации и последующем отверждении, результаты контроля качества, партия упаковки и номер отгрузки. | Отслежить происхождение отгруженной коробки можно по производственным и материальным записям, а происхождение соответствующей партии материала или процесса можно отследить по отгруженным коробкам. | Изменения в материалах, маркировке, партиях, производственной площадке, субподрядчиках, ERP-системах или записях об упаковке. |
| Разрешение на серийное производство | Официально утвержденные чертежи и спецификации, одобренная проверка качества, соответствующий файл соответствия, подписанный образец или визуальный эталон, план контроля, критерии дефектов, утверждение упаковки и протокол опытной партии из выбранного производственного участка. | В опытной партии используются материалы, инструменты, технологический процесс, постобработка, контроль качества и упаковка, предусмотренные для серийного производства; по всем открытым отклонениям имеется ответственный лицо и письменное решение. | Любые утвержденные изменения, которые могут повлиять на соответствие размерам, форме, функциям, соответствию стандартам, внешнему виду, отслеживаемости или подтвержденной вместимости. |
FAI должен отражать производственный процесс.
Контроль качества не должен проводиться на основе образца, откалиброванного вручную, результаты которого исчезнут после утверждения. Для многогнездного инструмента результаты должны сохранять идентичность гнезд. Для детали, прошедшей постполимеризацию, размеры и функциональные испытания должны проводиться на согласованном этапе после постполимеризации и кондиционирования. Силикон может деформироваться под воздействием силы зонда, поэтому отчет о контроле будет неполным, если в нем указаны числовые значения, но не обозначены приспособление, базовая точка и метод измерения.
Для наших инструментов LSR мы согласовываем уровень выборки T1 и критические характеристики перед выпуском инструмента, а затем выдаем отчет о размерах по каждой полости в соответствии с утвержденной версией чертежа. Именно здесь проявляется неопределенность метода измерения: две приемлемые детали могут давать разные значения при разных приспособлениях или усилиях щупа.
Эталонный образец остается полезным для оценки цвета, текстуры, блеска, следов литья и других визуальных ограничений. Он не заменяет проверку качества подгонки размеров, функциональное тестирование или стандарт контроля дефектов. Для получения отдельного контрольного списка выпуска используйте Как оценить качество образцов перед массовым производством?.
Определите, какие изменения требуют уведомления.
Не используйте фразу “никаких изменений в процессе” в качестве расплывчатого формулировки в заказе на закупку. Укажите контролируемые параметры. Как минимум, необходимо проверить изменения в составе, пигменте, системе отверждения, способе формования, инструменте или полости, выбранном прессе, производственной площадке, последующем отверждении, методе контроля качества и любых операциях, выполняемых сторонними организациями.
Не каждое изменение требует полного повторения всех испытаний. Оценка изменений должна определить, будет ли это только проверка документации, частичная повторная проверка, новая проверка FAI, дополнительные испытания на соответствие требованиям, утверждение пилотной партии или полная переаттестация.
Выпустить опытную партию перед началом серийного производства.
Пилотная партия является связующим звеном между успешным образцом и серийным производством. Она должна быть запущена на выбранном производственном участке с использованием материалов, операторов, условий цикла, постобработки, контроля качества и упаковки, соответствующих производственным целям. Необходимо регистрировать фактический выход продукции, дефекты, доработки, баланс камер, результаты контроля качества и объемы упаковки, а не экстраполировать данные с первого образца.
Не следует запускать серийное производство, пока не будут устранены неточности в чертежах, отклонения от требований FAI, методе измерения, объеме соответствия или стандарте упаковки. Подписанный образец сам по себе не сможет закрыть эти пробелы.
Пороговые значения стоимости, минимального объема заказа и сроков поставки.
Не выбирайте завод, ориентируясь на самую низкую цену за единицу товара, указанную в одном предложении. Выбирайте тот, чьи затраты становятся необратимыми после изготовления инструмента.
При составлении сметы на проект LSR мы исходим из 3D-модели и годового объема работ, принимая во внимание параметры оснастки, кавитацию и время цикла. Если объем работ или стабильность конструкции не оправдывают использование литьевой оснастки, мы сравниваем ее с методом прессования, а не навязываем проекту использование более сложной оснастки.
| Решение | Что оно блокирует | Порог |
|---|---|---|
| Маршрут обработки | Пресса, труд, вспышка, автоматизация | Укажите маршрут, прежде чем сравнивать цены. |
| Архитектура инструментов | Количество полостей, холодный канал, крепежные элементы для вставок | Разделение стоимости оснастки от цены за единицу продукции в коммерческом предложении |
| Годовой объем | Что победит в борьбе: автоматизация LSR или гибкость HCR? | Расчет стоимости производится исходя из реалистичного годового объема, а не по одному пробному заказу. |
| Количество цветов | Смена режимов работы, очистка, дополнительные доказательства | Для каждого нового цвета необходимо планирование смены печатного станка и документальная проверка на соответствие существующим требованиям. |
| Последующая полимеризация / промывка / обрезка 100% | Дни и трудозатраты, которые никогда не отражаются в “цикловом времени” | Если эти строки отсутствуют, срок выполнения заказа считается неполным. |
| Минимальный объем заказа | Как завод восстанавливает настройки и восстанавливает изменение цвета. | Минимальный объем заказа (MOQ) должен соответствовать вашему реальному объему пополнения запасов, а не значению по умолчанию, указанному в каталоге. |
Завод может занизить себестоимость продукции, скрывая сталь, вставки, обрезку, последующую обработку или проверку первого образца. Это не означает, что производитель стал дешевле. Это неполное предложение. Разрыв становится очевидным после утверждения образца, когда для первой партии продукции требуется больше рабочей силы, чем использовалось в качестве образца.
Не следует придумывать “стандартный минимальный объем заказа”. Настройка восстановления при компрессионном и LIM-печати различается. Одногнездная печатная машина HCR и восьмигнездная машина LSR не имеют одинакового экономического минимума. Если завод не может объяснить, что именно восстанавливается при минимальном объеме заказа — материал, изменение цвета, время печати или упаковка — эта цифра становится стандартной для отдела продаж.
Сроки выполнения заказа — это последовательность действий, а не лозунг. Технологический аспект проектирования (DFM) и качество проектной документации определяют, когда можно начинать проектирование оснастки, и изготовление оснастки для серийного производства предшествует этапу T1. Затем этап T1 определяет изменения в оснастке и процессе. Официальная проверка качества оснастки (FAI) должна быть завершена в соответствии с утвержденным чертежом после необходимой вулканизации, постобработки и кондиционирования; после устранения нерешенных вопросов следует изготовление опытной партии на выбранном производственном участке. Серийное производство начинается только после этого утверждения. Если сначала используется прототип или вспомогательная оснастка, в коммерческом предложении и плане валидации следует указать это отдельно, поскольку образцы не заменяют проверку качества оснастки для серийного производства. Точные сроки зависят от количества полостей, типа стали и полноты проектной документации. Завод, который указывает “15 дней” без проверки чертежей, продает календарь, а не план.
Когда следует отказаться от цитаты?
Уходите, если завод не может четко объяснить процесс, предоставить доказательства или указать, кому принадлежит инструмент.
Рассматривайте эти моменты как непреодолимые препятствия, если они не зафиксированы в письменном виде до начала работы с инструментом:
- В предложении не упоминаются сжатие, LIM, экструзия или какой-либо другой конкретный метод.
- Поставщик не может объяснить, почему соответствующий файл соответствия или спецификация заказчика охватывают рецептуру производства, процесс, изделие и предполагаемое использование.
- Поставщик не будет разглашать местонахождение пресс-формы, информацию о владельце, обязанности по техническому обслуживанию или права на передачу.
- Производственная площадка отличается от утвержденного источника образцов, и отсутствует план контролируемой передачи, валидации или повторной квалификации.
- Критические допуски выглядят как жестко-пластичные числа, для которых не существует метода измерения.
- Цена значительно ниже, чем у других компаний, предлагающих аналогичные услуги, и завод не может объяснить, какие именно затраты были исключены.
Наличие приемлемого образца часто откладывает решение об отказе от дальнейшего производства, даже если он доказывает лишь эффективность одного из заданных условий. Он не показывает, что те же самые меры контроля будут действовать в условиях автоматизированного производства, износа инструмента, смены партий пигментов и многократных настроек. Для контроля блеска, запаха, цвета и отклонения размеров необходимы записи и критерии утверждения; одного лишь внешнего вида недостаточно.
Если вы уже прошли этап подготовки первого образца, а качество снижается, откройте заново запись о квалификации поставщика и потребуйте подтверждения соответствия утвержденному процессу и критериям одобрения. Не превращайте эту страницу в детективную историю.
Что выбрать: завод в США или за рубежом?
Выбирайте, исходя из рисков программы, а не из слогана какой-либо страны.
Размещение производства в США может сократить проблемы, связанные с разницей во времени, время доставки входящих грузов и затраты на частые выездные доработки. Если вам нужен список подходящих вариантов в США, используйте этот. каталог производителей и поставщиков силикона Для выявления кандидатов, затем следует применить тот же процесс, сбор доказательств и контрольные точки контроля инструментов, описанные выше. Зарубежный завод по изготовлению продукции на заказ также может быть рациональным экономическим выбором. изготовленные на заказ промышленные силиконовые детали и других определенных программ OEM-производителей. Ни одно из этих местоположений не имеет автоматического преимущества в стоимости или качестве. Сравните себестоимость доставки, оснастку, тарифы, трудозатраты на валидацию, скорость внесения инженерных изменений, производственные мощности и риски, связанные с непрерывностью поставок.
Маркировка страны происхождения часто используется как упрощенный способ оценки качества, но происхождение не заменяет соответствие технологическому процессу. Американский трейдер остается трейдером. Зарубежный завод, контролирующий процесс, раскрывающий местоположение производства и оборудования, а также предоставляющий соответствующие доказательства, все еще может быть подходящим производителем. Доверие к происхождению, механизмы импорта и оформление документов для запуска в США — это отдельные решения, не связанные с квалификацией завода.
Если речь идёт о краткосрочном, ресурсоёмком проекте с частыми изменениями и интенсивной доработкой на месте, то локальное производство может оправдать свою стоимость. Если же речь идёт о стабильном производстве деталей для потребительского или промышленного сегмента с чётко определённым чертежом, то всё же более важным остаётся вопрос: кто управляет процессом и какой файл описывает изделие?
Какая информация необходима для получения коммерческого предложения?
Фабрика не может выбирать технологию, инструмент или реальную цену, основываясь на фотографии товара. Отправьте это сообщение, прежде чем предлагать кому-либо принять участие в тендере:
- Модель STEP плюс 2D-чертеж с указанием критических размеров, зон отделки и предпочтительных параметров разъема.
- Годовой объем, количество первого заказа на поставку и ожидаемый срок действия программы.
- Твердость, количество цветов, прозрачность, а также любые вставки или материалы для литья под давлением.
- Условия эксплуатации: температура, контакт с пищевыми продуктами/кожей/жидкостями, сжатие, ожидаемое количество циклов.
- Требования рынка назначения и потребителей; например, 21 CFR 177.2600 для применимых в США изделий, многократно используемых для контакта с пищевыми продуктами.
- Проверяются ли размеры до или после полимеризации.
- Требования к упаковке, маркировке и отслеживаемости партий.
Если эти данные отсутствуют, каждый производитель изобретет свою деталь, и вам придется сравнивать выдуманные предложения. Используйте приведенный выше контрольный список для структурирования запроса предложений. Стандарт чертежей продолжает действовать. проектные файлы для изготовления силиконовых деталей на заказ.
Границы принятия решения узки. Используйте эту страницу для отбора фабрик. Используйте страницы процесса для выбора HCR или LSR. Используйте страницы соответствия для определения плана подтверждения. Не заключайте договор на поставку оснастки до тех пор, пока маршрут, объем подтверждающих документов, производственная площадка, а также местоположение оснастки и условия ее передачи не будут зафиксированы в коммерческом предложении или договоре поставки.
У вас есть четко определенный проект? Отправьте STEP-файл, 2D-чертеж, данные о годовом объеме производства, потребности в материалах и целевом рынке через нашу службу поддержки. Форма запроса коммерческого предложения. Прежде чем вы примете решение, мы определим предлагаемый технологический процесс, нерешенные технические вопросы, а также предположения, лежащие в основе выбора инструментов и ценообразования за единицу продукции.