Elegir entre HCR frente a LSR No se trata de una simple decisión material. Determina el proceso de moldeo, la arquitectura de la herramienta, la cantidad de mano de obra necesaria, el método de control de rebabas y la viabilidad económica del volumen futuro.
Los consejos genéricos suelen limitarse a afirmar que "HCR es más económico" y "LSR es más preciso". Esto resulta demasiado superficial para tomar decisiones de producción. Una herramienta HCR de bajo costo puede resultar cara cuando cada pieza requiere ajustes. Una herramienta LSR puede estar sobredimensionada para un producto sencillo que nunca alcanzará el volumen suficiente para justificar su automatización.
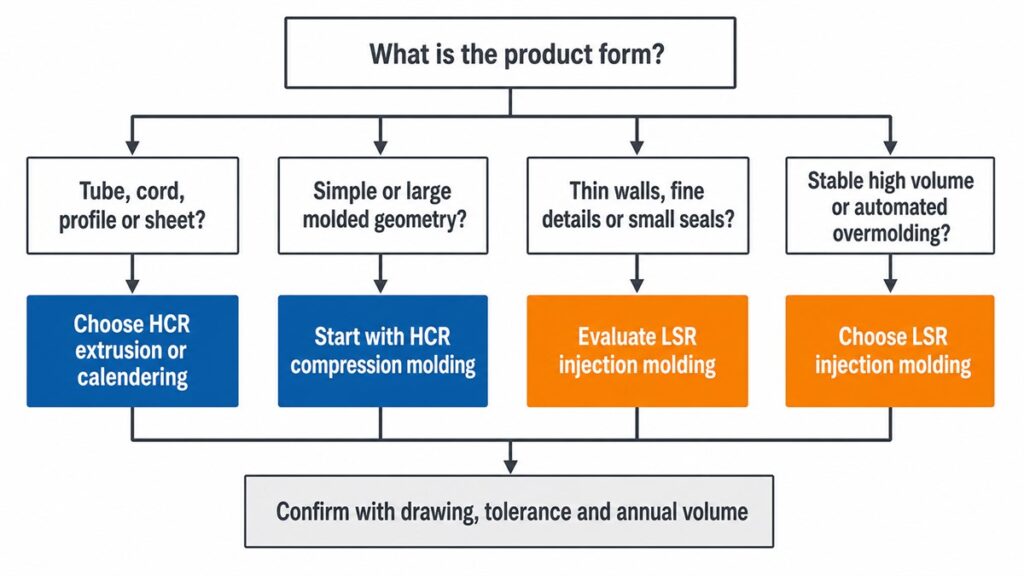
Elija HCR para geometrías más simples, volúmenes bajos o variables, extrusión y proyectos donde la inversión en utillaje sea importante. Elija LSR para paredes delgadas, detalles pequeños, producción automatizada de múltiples cavidades, dosificación repetible y sobremoldeo integrado. La elección final debe verificarse en función del grado exacto, la tolerancia, el sistema de curado y la demanda anual.
Resumen ejecutivo
- Por lo general, el moldeo por compresión en caliente (HCR) ofrece mayor flexibilidad de proceso y un menor coste de utillaje, pero las piezas moldeadas por compresión suelen requerir más mano de obra, rebabas y acabados secundarios.
- El LSR requiere equipos de dosificación especializados y una construcción de moldes más precisa, pero su sistema cerrado de dos componentes se adapta mejor a la producción automatizada y repetible.
- No elija basándose únicamente en el precio del material. Compare el costo total considerando el utillaje, las cavidades, el tiempo de ciclo, el recorte, los desperdicios, la inspección, el postcurado y el volumen anual previsto.
Comparación entre HCR y LSR
| Factor de decisión | HCR | LSR |
|---|---|---|
| Forma de material sin curar | Compuesto sólido o gomoso | líquido de dos componentes bombeable |
| Sistemas de curación comunes | peróxido o platino | Generalmente, la cura con adición de platino |
| procesos comunes | Compresión, transferencia, inyección de goma, extrusión, calandrado | Moldeo por inyección líquida (LIM), recubrimiento, sobremoldeo |
| Manipulación de materiales | Cortado, pesado, fresado o preformado; manipulación más abierta | Bombeado, dosificado, mezclado e inyectado a través de un sistema cerrado. |
| Costo de entrada de herramientas | Generalmente más bajo para herramientas de compresión | Generalmente más alto debido a la precisión, el sistema de compuertas, la ventilación y los requisitos de canal frío. |
| Potencial de automatización | De baja a media compresión; mayor con inyección de HCR | Alto |
| Geometría | Ideal para piezas moldeadas simples o grandes y perfiles continuos. | Ideal para paredes delgadas, detalles finos, piezas pequeñas y trayectorias de flujo complejas. |
| Flash y recorte | Más probable con el moldeo por compresión | Puede ser muy bajo con una herramienta bien construida y un proceso estable. |
| Ajuste de volumen | Prototipo, volumen bajo a medio o demanda variable | Volumen medio-alto con demanda estable |
| Sobremoldeo | Posible, pero menos común en celdas totalmente automatizadas. | Común para ensamblajes de plástico, metal y multicomponente. |
| Post-curación | Depende del grado y la aplicación; común en algunos sistemas curados con peróxido. | Depende del grado y la aplicación; no se elimina con la palabra "platino".“ |
| Principal riesgo de coste | Mano de obra, variación de precios, recorte y operaciones secundarias | Herramientas, equipos, configuración de procesos y capacidad subutilizada |
Esta tabla describe rutas de fabricación típicas, no una clasificación universal de propiedades. El HCR se puede moldear por inyección. El LSR se puede utilizar fuera del moldeo por inyección. El diseño de la pieza y el sistema de producción determinan si estas alternativas son viables.
¿Cuál es la principal diferencia entre HCR y LSR?
La principal diferencia radica en su consistencia antes del curado y en el equipo necesario para procesarlos.
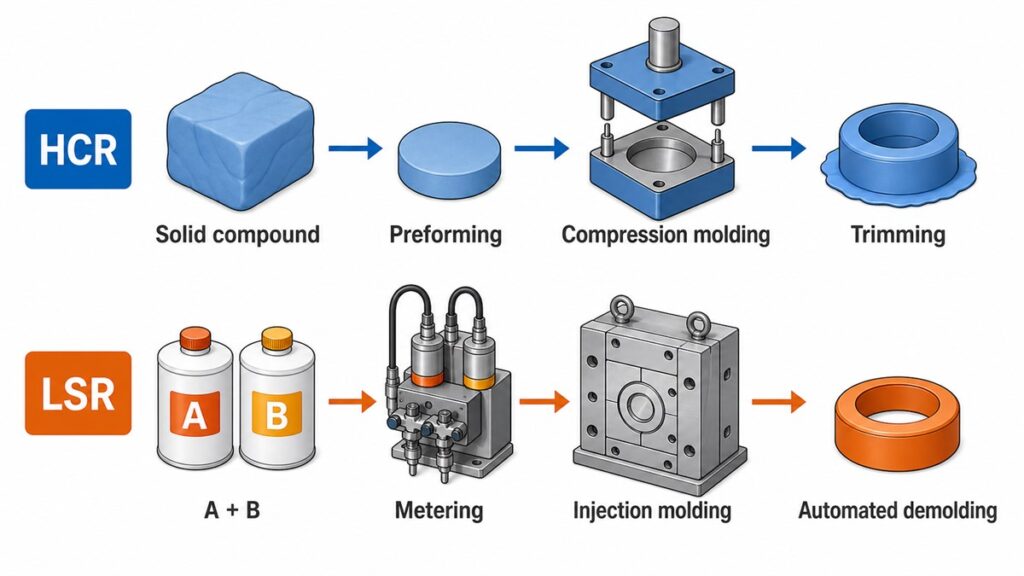
El caucho de alta consistencia es un compuesto de silicona sólido, con una consistencia similar a la de una masa. En la fábrica, se puede añadir pigmento o aditivos mediante molienda, cortar la cantidad necesaria, colocarla en un molde de compresión caliente o procesarla mediante equipos de transferencia, inyección, extrusión o calandrado.
Caucho de silicona líquida (LSR) Normalmente se suministra como dos componentes. A y B se bombean en una proporción controlada, se mezclan y se inyectan en un molde calentado. Su bombeabilidad y la dosificación controlada de A/B distinguen al LSR del HCR, que tiene una consistencia gomosa, en la planta de producción.
Una vez curados, ambos son elastómeros de silicona. Su resistencia a la tracción, resistencia al desgarro, elongación, dureza, deformación permanente por compresión, propiedades ópticas y estatus regulatorio dependen de la formulación específica. "LSR" no significa automáticamente más blando, más seguro o mecánicamente superior. "HCR" no significa automáticamente más resistente. Compare los valores TDS del proveedor de los grados candidatos bajo los mismos métodos de prueba.
¿Cuándo conviene elegir HCR en lugar de LSR?
Elija HCR cuando la pieza y el caso de negocio se beneficien más de la flexibilidad del proceso que de la máxima automatización.
Volumen de producción menor o incierto
El utillaje de compresión suele ser más sencillo que un utillaje LSR multicavidad con sistema de colada fría. Ese menor coste inicial es importante cuando la demanda es incierta, el diseño aún está en desarrollo o el programa solo requiere lotes periódicos.
El error común consiste en comparar presupuestos de herramientas sin tener en cuenta el número previsto de piezas. Una herramienta más económica puede resultar en un coste total mayor si se requieren procesos manuales de carga, desmoldeo, recorte e inspección en cada ciclo. La tecnología HCR solo mantiene su ventaja en costes cuando la geometría y los requisitos de calidad no generan un exceso de trabajo secundario.
Geometría moldeada simple o grande
Moldeo por compresión HCR Funciona bien para piezas que pueden tolerar una línea de separación visible, ventilación sencilla y cierta eliminación de rebabas. Grande piezas industriales de silicona, incluyendo juntas y teclados, a menudo se ajustan a esta ruta.
El moldeo por compresión llena un molde abierto con una carga predosificada. Por ello, la colocación de la carga es crucial. Si la carga no tiene el tamaño o la posición adecuados, el flujo se ve afectado en la cavidad. Tras varios ciclos, esto puede manifestarse como rebabas irregulares, llenado incompleto, líneas de unión o burbujas de aire atrapadas.
Perfiles, tubos, cordones y láminas extruidos
HCR es la ruta práctica para la extrusión y calandrado continuos. Tubos, mangueras, cordones, juntas de horno, perfiles, aislamiento de cables y láminas de silicona no son proyectos naturales de moldeo por inyección de LSR. Elkem enumera la extrusión y el calandrado entre los procesos de transformación HCR estándar (Elkem).
Este límite suele pasarse por alto porque los compradores solo comparan "materiales de silicona". Es posible que la forma del producto requerida ya haya determinado el proceso antes de que se analicen la dureza, el color o la química de curado.
Flexibilidad en la formulación y el sistema de curado
El HCR está disponible con sistemas de curado de peróxido y platino. Esto ofrece a los ingenieros más opciones de formulación y procesamiento, pero también implica más trabajo de especificación.
El HCR curado con peróxido puede requerir un postcurado para reducir los subproductos volátiles, el olor o las sustancias extraíbles, según el grado y el uso final. El HCR curado con platino evita algunos subproductos del peróxido, pero necesita control de la contaminación, ya que el azufre, las aminas, los compuestos organoestánnicos y algunos adhesivos o pigmentos pueden inhibir el curado.
No escriba “curado con platino” en un plano y dé por sentado que la cuestión del cumplimiento está resuelta. La química del curado es solo una parte de la definición del material y del proceso.

¿Cuándo conviene elegir LSR en lugar de HCR?
Elija LSR cuando la geometría, la repetibilidad y la escala de producción justifiquen una producción dedicada. moldeo por inyección de silicona.
Paredes delgadas y detalles finos
El LSR fluye a través de secciones estrechas y compuertas pequeñas con mayor facilidad que el HCR, que es similar a la goma. Esto permite el uso de membranas delgadas, pequeños elementos de sellado, texturas detalladas, microcomponentes y diseños de cavidades complejos.
Esa fluidez también genera inconvenientes en el utillaje. El LSR encontrará pequeñas holguras en las líneas de separación, los insertos, las interfaces de los eyectores y los cierres. Por lo tanto, el control de rebabas depende de la precisión del molde, el comportamiento de la abrazadera, la profundidad de ventilación, la viscosidad del material y la presión del proceso. Un modelo CAD complejo no es suficiente; el utillaje debe controlar por dónde fluye el líquido.
Volumen estable de medio a alto
Un sistema cerrado de dosificación y mezcla reduce la variación manual de la carga. Las herramientas multicavidad, el desmoldeo automático, los robots y la inspección en línea pueden reducir la mano de obra por pieza cuando el volumen de producción es suficientemente alto.
En la producción, la principal ventaja de LSR radica en la dosificación repetible, la automatización, la reducción de operaciones secundarias y el llenado escalable de cavidad a cavidad. La contrapartida es un mayor costo inicial de equipos y herramientas.
El error común consiste en suponer que la automatización genera ahorros a cualquier volumen. No es así. Si un programa ejecuta solo unos pocos lotes pequeños al año, el costo de la validación de herramientas, la configuración, la limpieza, el mantenimiento preventivo y la capacidad ociosa puede dominar el precio unitario.
Sobremoldeo e integración de piezas
El LSR suele ser la opción más resistente cuando se debe moldear silicona sobre un inserto termoplástico o metálico. Además, permite diseños de dos componentes que eliminan pasos de ensamblaje adicionales.
El proceso no se garantiza automáticamente. El equipo debe determinar si la retención se debe a la adhesión química, la imprimación, el LSR autoadhesivo o el enclavamiento mecánico. El material del inserto, la contaminación de la superficie, la temperatura del molde, la dilatación térmica y la geometría del socavado influyen en el resultado.
Los equipos suelen subestimar este aspecto, ya que una muestra obtenida mediante extracción manual exitosa puede parecer completamente adherida. Sin embargo, la flexión repetida, la esterilización, el envejecimiento por calor o la exposición a fluidos pueden revelar interfaces débiles posteriormente. Las pruebas de adhesión deben reflejar la dirección de carga real y el entorno de uso.
Manipulación de materiales más limpia
El LSR se bombea desde contenedores sellados a través de un sistema de mezcla cerrado. Esto reduce la manipulación en contacto directo con el exterior y contribuye a una producción más limpia.
Esto no garantiza que la pieza terminada sea inherentemente limpia o conforme. El desmoldeo, el mantenimiento de las herramientas, el desmoldeo, el postcurado, el lavado, la inspección y el embalaje siguen influyendo en la contaminación. Para productos médicos o en contacto con alimentos, los controles de proceso y la evidencia de la pieza terminada son más importantes que el acrónimo del material.
¿Es LSR siempre más preciso que HCR?
No. El LSR normalmente ofrece una mejor repetibilidad para piezas moldeadas pequeñas, complejas y de gran volumen, pero la tolerancia alcanzable depende de la dimensión y el proceso exactos.
La silicona es un elastómero. Las dimensiones varían según la contracción durante el curado, el postcurado, la temperatura, la fuerza de medición, el tiempo de almacenamiento y si la pieza atraviesa una línea de separación. Una tolerancia que es realista en una interfaz de inserción de acero puede no serlo en una pared blanda independiente.
Usar ISO 3302-1 Como marco de referencia para las tolerancias dimensionales del caucho moldeado, revise las dimensiones críticas individualmente durante el DFM. El dibujo debe identificar:
- ¿Qué dimensiones afectan al sellado, al montaje o al funcionamiento?
- El método de medición y el tiempo de acondicionamiento
- Ya sea que las dimensiones se midan antes o después del postcurado.
- Estrategia de referencia para una pieza flexible
- Ubicación permitida de rebabas, desajustes, vestigios de compuertas y líneas de separación.
El error común consiste en aplicar las tolerancias de las piezas de plástico a todas las dimensiones de la silicona. Esto obliga a realizar correcciones innecesarias en las herramientas y a rechazar piezas durante la inspección sin mejorar el funcionamiento.
¿Cómo afectan HCR y LSR al utillaje y al coste unitario?
HCR generalmente reduce el costo inicial de las herramientas. LSR puede reducir los costos recurrentes de mano de obra y de operaciones secundarias. Ninguna de estas afirmaciones es suficiente por sí sola.
| Elemento de costo | Comportamiento de los costos de HCR | Comportamiento de costos de LSR |
|---|---|---|
| Construcción de moldes | Más sencillo para herramientas de compresión básicas. | Mayor precisión; el control del canal, la compuerta, la ventilación y la temperatura son fundamentales. |
| Preparación del material | El pesaje, el corte, el fresado o el preformado pueden aumentar la mano de obra. | Bombeo y mezcla A/B automatizados |
| Trabajo cíclico | La carga y el desmoldeo manuales son comunes. | Los ciclos automatizados son prácticos |
| Extracción del flash | A menudo se trata de una operación recurrente. | Menor cuando las herramientas y los parámetros son estables. |
| Riesgo de desguace | Colocación de la carga, contaminación, aire atrapado y daños por recorte | Error de proporción, inhibición del curado, vaporización instantánea, llenado incompleto y pérdidas iniciales. |
| Inspección | Puede que sea necesario prestar atención a una variación más dependiente del operador. | La repetibilidad permite la inspección automatizada o basada en cavidades. |
| Mantenimiento | Herramienta más sencilla, pero el desgaste de la línea de separación aún cambia el destello. | El sistema de circulación en frío, los sellos, las válvulas, los respiraderos y el sistema de medición requieren un mantenimiento riguroso. |
| Riesgo de capacidad | Se puede añadir más mano de obra gradualmente. | Los equipos especializados se vuelven costosos cuando la utilización es baja. |
Solicite presupuestos para volúmenes anuales realistas, no solo para una cantidad de pedido. El presupuesto debe desglosar el utillaje, el material, el moldeo, el postcurado, el recorte, la inspección, el embalaje y cualquier operación de carga de insertos. Esto permite ver cómo varían los costos según el volumen de producción.

¿HCR o LSR determinan el cumplimiento de las normas sobre contacto con alimentos o de índole médica?
Ni el HCR ni el LSR cumplen con la normativa por su nombre. La conformidad se refiere a un grado de material, una formulación, un proceso de fabricación, un alcance de las pruebas y un uso previsto específicos.
Para artículos de caucho de uso repetido en contacto con alimentos, 21 CFR 177.2600 aborda las sustancias permitidas y las condiciones de extractivos. Incluye polímeros básicos de silicona, pero eso no significa que todas las piezas de silicona cumplan automáticamente (eCFR 21 CFR 177.2600).
Para un proyecto que implique contacto con alimentos, verifique lo siguiente:
- Formulación exacta del grado y el color del proveedor
- Mercado aplicable: FDA 21 CFR 177.2600, LFGB/BfR u otra jurisdicción.
- Alcance de las pruebas de piezas terminadas y simulantes de alimentos
- Condiciones de curación y post-curación
- Trazabilidad desde el lote de materia prima hasta el lote terminado.
- Si los pigmentos, aditivos, imprimaciones y materiales de inserción están incluidos en la evidencia
Para dispositivos médicos, “silicona de grado médico” también está incompleto. Evaluación de biocompatibilidad, La compatibilidad con la esterilización, las sustancias extraíbles y lixiviables, la limpieza, el embalaje y la validación del proceso dependen del tipo de contacto del dispositivo y de su clasificación de riesgo.
HCR frente a LSR: una matriz de selección práctica
| Condición del proyecto | Ruta de inicio preferida | Razón |
|---|---|---|
| Prototipo o demanda incierta | Moldeo por compresión HCR | Menor inversión en herramientas y cambios de diseño más sencillos |
| Pieza moldeada sencilla con acabado estético tolerante. | Moldeo por compresión HCR | Es posible que la automatización no compense su coste. |
| Tubos, cordones, perfiles o láminas | Extrusión o calandrado de HCR | El proceso continuo se ajusta a la forma del producto. |
| Componente moldeado grande y sencillo | Moldeo por compresión HCR | Relleno práctico de cavidades y menor complejidad de las herramientas. |
| Sellos pequeños o membranas delgadas | Moldeo por inyección de LSR | El comportamiento del flujo favorece la formación de características finas y secciones delgadas. |
| Volumen anual alto y estable | Moldeo por inyección de LSR | La automatización multicavidad puede reducir la mano de obra por pieza. |
| Moldeo por sobreinyección de plástico o metal | Moldeo por inyección de LSR | Mejor adaptación a las estrategias automatizadas de inserción y unión. |
| Requisitos de flash muy bajos | LSR, tras la revisión de viabilidad de la herramienta | Las herramientas de precisión pueden reducir el recorte secundario. |
| Formulación especial curada con peróxido. | HCR | Mayor flexibilidad en el sistema de curado y en los compuestos. |
| Uso regulado en alimentos o medicina | Ya sea después de la validación del grado y del proceso | El cumplimiento no se determina únicamente por HCR o LSR. |
¿Qué información se necesita antes de solicitar un presupuesto?
Un proveedor no puede seleccionar HCR o LSR de forma fiable a partir de una foto del producto. Envíe la siguiente información:
- Dibujo 2D con dimensiones críticas, clases de tolerancia y zonas cosméticas.
- Modelo 3D en formato STEP
- Volumen anual, cantidad de pedidos y vida útil prevista del programa.
- Objetivos de dureza, color, transparencia y propiedades mecánicas
- Temperatura de funcionamiento, exposición al fluido, compresión y ciclos de servicio previstos.
- Requisitos de cumplimiento para contacto con alimentos, uso médico, RoHS, REACH u otros.
- Límites de postcurado, olor, sustancias extraíbles y limpieza
- Insertar los requisitos de material y unión para piezas sobremoldeadas
- Requisitos de embalaje, inspección y trazabilidad
El criterio de decisión es claro. Utilice HCR cuando el proyecto requiera menor inversión en herramientas, geometría simple, procesamiento continuo o flexibilidad de materiales compuestos. Utilice LSR cuando la geometría precisa, el manejo controlado, la repetibilidad automatizada y la economía de alto volumen sean factores determinantes.
La selección final debe basarse en un plano real y una previsión de volumen. Sin estos dos datos, la comparación entre HCR y LSR sigue siendo irrelevante cuando la decisión final se centra en un sistema de fabricación.