La mayoría de los equipos que deciden cómo elegir un fabricante de silicona comienzan comparando los precios unitarios. Ese es un error al principio. Un presupuesto económico solo cobra sentido una vez que se conoce el proceso que requiere la pieza, quién controla la herramienta y si la información es aplicable al producto final.
El problema habitual no reside en una mala primera muestra, sino en una herramienta bloqueada, un compuesto bloqueado y un proveedor bloqueado; además, aparecen fallos de fabricación, olor, variación de color o un certificado que no coincide con la pieza que se está enviando.
Seleccione la fábrica que mejor se adapte al proceso que requiere su pieza y, a continuación, solicite pruebas que justifiquen de forma razonable la formulación de producción, el proceso de curado y el uso previsto. No adjudique el utillaje hasta que la cotización especifique la ruta de moldeo, el alcance de las pruebas y las condiciones de ubicación y transferencia del utillaje.
Resumen ejecutivo
- Un fabricante de silicona es una fábrica que controla el proceso de producción. Un comerciante con una foto en el catálogo es una decisión diferente.
- HCR, LSR y extrusión son sistemas de producción diferentes. Si el taller no puede realizar la ruta que requiere su geometría, el resto del presupuesto es irrelevante.
- El cumplimiento comienza con el mercado de destino, el uso previsto y el alcance de la evidencia. Un certificado solo es útil cuando vincula el requisito aplicable, la formulación de producción, el proceso, el artículo y el lote enviado.
¿Qué significa realmente “fabricante de silicona”?
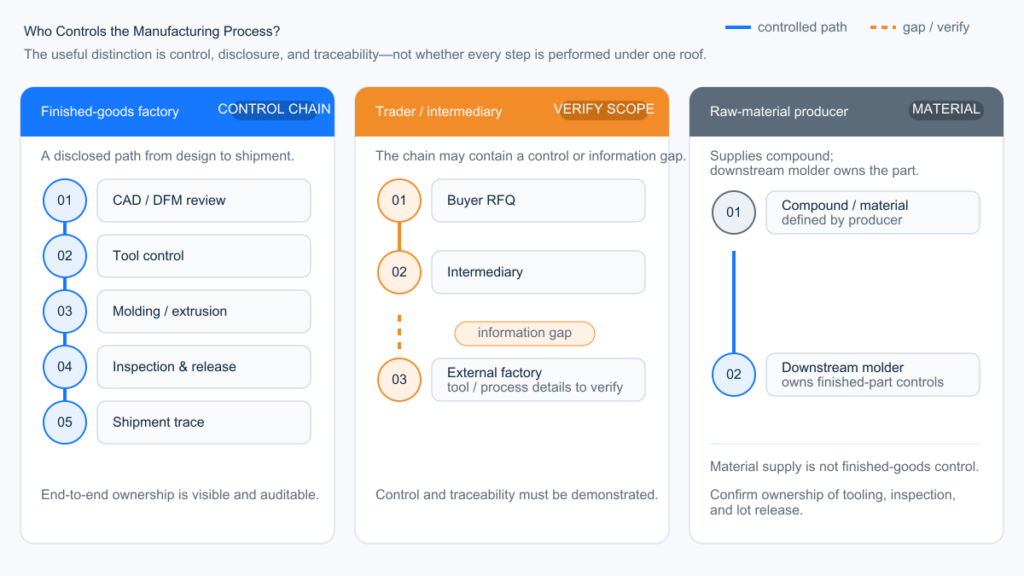
Para un proyecto OEM personalizado, esto significa un proveedor que controla el proceso de producción pertinente, revela la ubicación de la herramienta y la célula de producción, y puede rastrear el lote del compuesto hasta el lote enviado. Algunos fabricantes calificados utilizan fabricantes de herramientas aprobados o subcontratan operaciones secundarias; la cuestión radica en la transparencia y el control, no en si cada paso se realiza bajo un mismo techo.
Tres empresas diferentes se esconden bajo el mismo término de búsqueda:
| Entidad | Lo que realmente venden | Cuando encajan | Señal de alejamiento |
|---|---|---|---|
| Fábrica de productos terminados | Piezas moldeadas, extruidas o sobremoldeadas; posee o gestiona la herramienta. | Trabajos OEM/ODM personalizados | No se puede especificar el tipo de prensa, el proceso ni la ubicación del molde. |
| Comerciante / revendedor de catálogos | Abastecimiento y logística; la producción se realiza en otro lugar. | Referencias estándar, pequeñas compras de prueba. | El lugar de producción difiere de la fuente de muestra aprobada y no se proporciona ningún plan de transferencia controlada o de recalificación. |
| Productor de materia prima | Goma, LSR, fluidos, aditivos | Ya tienes un molde | No pueden cotizar una pieza terminada para el consumidor o la industria. |
La ambigüedad permanece oculta porque la palabra "fabricante" es fácil de incluir en un título. Se hace evidente cuando se necesita un cambio de cavidad, un ajuste de dureza o un segundo color, y no se puede contactar con el taller de herramientas. Para entonces, la primera muestra aprobada puede no representar la célula de producción.
Pregunte qué proceso y familia de prensas se utilizarán para fabricar la pieza, dónde se almacenará el molde, quién es el propietario y responsable de su mantenimiento, y qué sucede si se transfiere la producción. Si se subcontrata el utillaje o el trabajo secundario, exija al proveedor que revele la ubicación y que siga siendo responsable de la validación, el control de cambios y la trazabilidad. Las preguntas de auditoría de fábrica pertenecen a Cómo inspeccionar fábricas de productos de silicona.
Cómo elegir un fabricante de silicona según el ajuste del proceso
Elija la fábrica en función del proceso que su pieza pueda realizar, no por el nombre del material que aparece en el presupuesto.
Al revisar una solicitud de cotización, comenzamos con la geometría 3D, las tolerancias críticas, los detalles de inserción o unión, el volumen anual y los requisitos de validación. No seleccionamos HCR ni LSR basándonos únicamente en la categoría de producto, ni consideramos la ruta más automatizada como la opción predeterminada.
El principal procesos de fabricación de silicona No son intercambiables. HCR y LSR no son dos grados de la misma capacidad de taller. Requieren equipos, herramientas y mano de obra diferentes. La extrusión es un tercer sistema. Un taller de compresión que ofrece un sello de pared delgada LSR no es lo suficientemente similar.“
| Condición de la pieza | Proceso de inicio | La fábrica debe tener | Fracaso por compra en tienda equivocada |
|---|---|---|---|
| Piezas sencillas moldeadas para cocina, bebés o artículos promocionales; volumen incierto | compresión HCR | Prensas de compresión, control de carga, disciplina de recorte | Pagar por herramientas LSR para una pieza que nunca utilizará la automatización. |
| Paredes delgadas, sellos finos, características pequeñas, volumen estable | Inyección LSR / LIM | Medición A/B, herramientas de precisión, control de flash | Destellos de compresión en cada disparo; operadores recortando lo que la herramienta debería haber detenido |
| Moldeo por sobreinyección de plástico o metal | Inyección de LSR, después de que se define el método de unión. | Método de carga de inserción, control de temperatura del molde, unión o enclavamiento | Una muestra de mano que parece adherida y que posteriormente se despega tras aplicarle calor o flexionarla. |
| Tubos, tiras, cordones, perfiles, láminas | Extrusión o calandrado de HCR | Troquel, curado continuo, corte/unión | Un fabricante de moldes que ofrece una solución de moldeo para un perfil continuo. |
| Junta o almohadilla industrial grande y sencilla | compresión HCR | control de ubicación de cargos, plan de línea divisoria aceptable | Un presupuesto de LSR cuyo coste de herramientas nunca se amortiza. |
El LSR se suele considerar una mejora de calidad cuando en realidad es un sistema de producción. Su coste se justifica por las secciones delgadas, la dosificación de cavidad a cavidad y el volumen, no por hacer que una espátula sea más segura o una junta más "médica". Si el dibujo aún está en desarrollo, una herramienta de compresión HCR de menor coste puede ser útil para comprobar la geometría general, el ajuste del ensamblaje, la manipulación y las suposiciones funcionales básicas antes de que se defina el acero LSR de producción. Registre las diferencias de material y proceso: un prototipo HCR no valida el llenado de LSR, la ubicación de la compuerta, el equilibrio del canal frío o de la cavidad, el comportamiento de la rebaba, el desmoldeo automatizado, el tiempo de ciclo ni la contracción final del LSR. Estas condiciones deben confirmarse en la herramienta y el proceso LSR destinados a la producción. Si la geometría requiere flujo de caucho de silicona líquida y el volumen anual es estable, no lo fuerce a la compresión para ahorrar en la factura del molde.
Solicite a la fábrica que indique el proceso en la cotización: compresión, transferencia, inyección HCR, LIM, extrusión. Si esa línea está en blanco, el precio no es una cotización por proceso, sino una estimación.

¿Qué pruebas debería exigir antes de fabricar las herramientas?
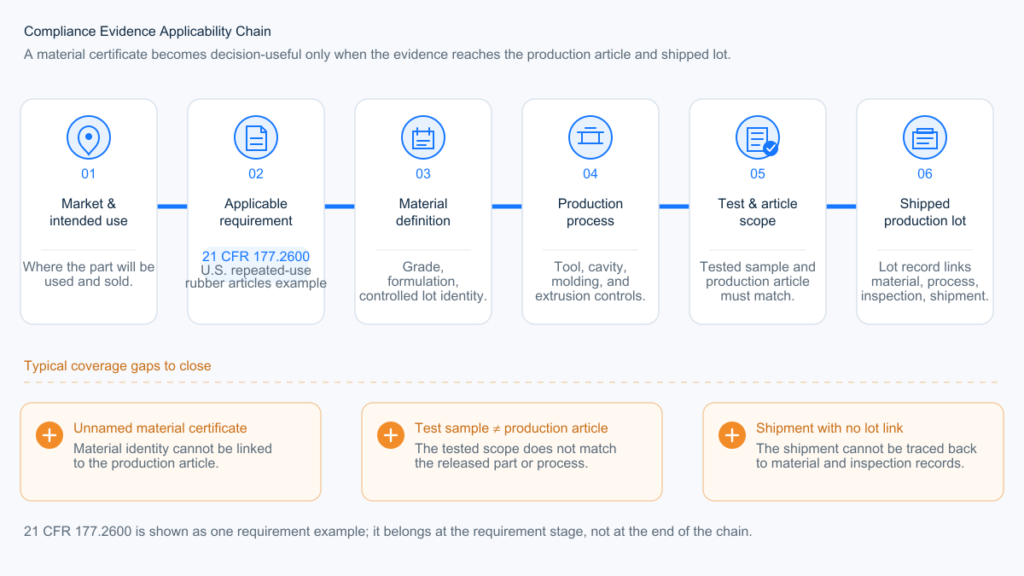
Comience por el mercado de destino, el uso del producto y el riesgo de falla. Luego, cree una cadena de evidencia que conecte el requisito aplicable con el artículo de producción y el lote enviado. No comience con el certificado del proveedor y retroceda para inventar la cobertura.
En nuestros programas LSR, mantenemos la declaración de materiales, la trazabilidad de lotes del proveedor y el alcance del informe de terceros aplicable como registros separados. Un certificado de análisis (COA) de materiales puede respaldar la cadena de suministro, pero no lo utilizamos como aprobación del producto terminado.
El mismo marco se aplica a las piezas en contacto con alimentos, productos infantiles, dispositivos médicos, componentes eléctricos, piezas de automoción y piezas industriales en general. La normativa o las especificaciones del cliente cambian; la lógica subyacente permanece inalterable.
| Capa de evidencia | Qué verificar | Evidencia utilizable | Brecha de cobertura |
|---|---|---|---|
| 1. Requisito aplicable | Mercado de destino, categoría de producto, contacto o exposición previstos y especificaciones del cliente. | Reglamento, norma, nota de dibujo o requisito contractual específico con su alcance aplicable. | “Las denominaciones ”FDA“, ”grado médico“, ”RoHS“ o ”apto para uso alimentario” se utilizan sin que exista un requisito o condición de uso identificados. |
| 2. Definición del material | Proveedor, grado, sistema de curado, dureza, pigmento, aditivos y cualquier imprimación, tinta, inserto o recubrimiento que permanezca en el producto. | Especificación del material controlado, declaración del proveedor, TDS/SDS cuando corresponda y formulación o referencia de color. | Un informe para un compuesto base no identificado reutilizado en diferentes colores, aditivos o ensamblajes unidos sin evaluación. |
| 3. Alcance del proceso | Proceso de moldeo o extrusión, curado y postcurado, lavado, impresión, unión, sobremoldeo y operaciones subcontratadas. | Ruta del proceso publicada y registros que muestran qué operaciones abarca la evidencia. | El material analizado y el artículo de producción siguen procesos de fabricación sustancialmente diferentes. |
| 4. Alcance de la prueba y del artículo | Muestra o artículo terminado, método de ensayo, condiciones, laboratorio, fecha del informe y criterios de aceptación. | Informe o justificación documentada que muestre por qué la configuración probada se aplica al artículo de producción. | El título del certificado es relevante, pero la muestra, el método, la exposición o la configuración no coinciden con la afirmación. |
| 5. Trazabilidad y control de cambios | Conexión desde el lote de material a través de la orden de trabajo, herramienta, proceso, inspección, embalaje y envío. | Registros de lotes más una ruta de revisión definida cuando se producen cambios en el material, el color, el proceso, el sitio, la herramienta o el subproveedor. | El proveedor no puede vincular el informe y la declaración de materiales con el lote de producción enviado. |
Ningún documento por sí solo abarca todos los aspectos. La norma ISO 9001 describe un sistema de gestión de la calidad. La certificación BSCI aborda el cumplimiento social. Un certificado de análisis (COA) de un material describe un lote suministrado. Un informe de ensayo del producto abarca la muestra y las condiciones descritas en dicho informe. Considerar cualquiera de ellos como una aprobación universal del producto genera una laguna en el alcance.
Ejemplo de contacto con alimentos en EE. UU.
Para un artículo de caucho de silicona de uso repetido vendido para contacto con alimentos en los Estados Unidos, 21 CFR 177.2600 Es un punto de partida aplicable. Aborda los componentes permitidos y las condiciones de extracción para artículos de caucho. No constituye un aval de la FDA a ninguna fábrica, ni garantiza que todos los productos descritos como silicona de grado alimenticio cumplan con la normativa.
Aplique el marco de cinco niveles: identifique las condiciones de contacto y uso de los alimentos; defina el compuesto, el pigmento y el sistema de curado; registre el curado y el postcurado; confirme qué artículo y condiciones abarca el informe; y luego vincule esa evidencia con el lote de producción. Se requieren pruebas del artículo terminado o complementarias cuando así lo exija la normativa, los requisitos del cliente, el alcance del informe existente o la evaluación de riesgos.
Una prueba completa independiente para cada color no es una norma universal de la FDA. Revise la química del pigmento, la concentración, la cobertura del informe existente y la magnitud del cambio. El resultado puede ser una revisión de documentos, una declaración del proveedor, pruebas suplementarias específicas o una nueva prueba del artículo terminado. Cómo verificar si un proveedor de silicona utiliza material apto para uso alimentario. para la ruta detallada de verificación del proveedor. Trate la selección del sistema de curado como una decisión de material y proceso independiente.
¿Cómo se debe evaluar a un fabricante de silicona?
Utilice un cuadro de mando ponderado solo después de que se hayan definido los requisitos del proyecto. Si bien ayuda a comparar candidatos cualificados, no puede convertir una discrepancia en el proceso o la falta de un requisito legal en un proveedor aceptable.
Califique cada criterio de 0 a 5 utilizando el mismo estándar de evidencia para cada proveedor:
- 5 — Demostrado: La capacidad específica del proyecto está totalmente respaldada por los registros, informes, planos o plan de control publicados correspondientes; no queda ninguna acción de cierre material pendiente.
- 4 — Demostrado sustancialmente: La evidencia específica del proyecto está prácticamente completa; solo queda un elemento menor y de bajo riesgo, con un responsable y una fecha límite.
- 3 — Aceptable bajo ciertas condiciones: La capacidad parece adecuada, pero debe subsanarse una importante deficiencia en la documentación, la validación o el control de la propiedad antes de la adjudicación.
- 2 — Parcialmente apoyado: La ruta propuesta puede funcionar, pero múltiples deficiencias materiales o supuestos no verificados impiden su calificación.
- 1 — Reclamado únicamente: El proveedor ofrece una declaración de capacidad genérica con poca evidencia específica del proyecto.
- 0 — Inaceptable: Desajuste de capacidades, negativa a revelar un control requerido, incumplimiento de un requisito estricto o falta de evidencia utilizable.
Calcular los puntos ponderados como (puntuación ÷ 5) × peso. Utilice calificaciones numéricas y registre la evidencia o la acción pendiente que respalda cada puntuación. Este es un marco de adquisición sugerido, no un estándar de certificación de la industria; ajuste las ponderaciones y los umbrales antes de calificar si el riesgo del proyecto lo requiere.
| Criterio de calificación | Peso | Evidencia a solicitar | condición de 0 puntos |
|---|---|---|---|
| Ajuste del proceso y DFM | 25 | Ruta de moldeo con nombre; familia de prensas; notas de DFM que cubren la línea de separación, la entrada de aire, la ventilación, las rebabas, la contracción, el postcurado y las tolerancias críticas. | El proceso propuesto no puede cumplir con los requisitos de geometría, tolerancia, volumen o sobremoldeo. |
| Control de calidad y medición | 20 | Formato del primer artículo; método de medición; plan de control; límites de defectos; flujo de trabajo de no conformidades y acciones correctivas. | No existe una forma definida de inspeccionar las dimensiones críticas o las características funcionales del dibujo. |
| Cumplimiento y trazabilidad | 15 | Alcance del informe aplicable; declaraciones de compuestos y pigmentos; condiciones de curado; trazabilidad del lote; evaluación de cambios documentados | No se cumple algún requisito legal o del cliente aplicable, o el lote de producción no se puede vincular al lote de material. |
| Control de herramientas y gestión de cambios | 15 | Propiedad de la herramienta; lugar de almacenamiento; identificación de cavidades; registros de mantenimiento; aprobación de cambios de ingeniería; términos de transferencia y recalificación | El proveedor no revelará dónde se encuentra la herramienta o la célula de producción ni quién controla una transferencia. |
| Integridad comercial | 10 | Supuestos separados sobre herramientas, materiales, moldeo, recorte, postcurado, inspección, embalaje y flete; justificación de la cantidad mínima de pedido (MOQ). | Precio unitario con materiales, procesos, inspección y operaciones secundarias no definidos. |
| Capacidad y continuidad del suministro | 10 | Prensa y cavidades planificadas; utilización realista; operación de cuello de botella; equipo de respaldo o plan de recuperación; supuestos de plazo de entrega | El proveedor no puede explicar cómo el volumen previsto se ajustará a la célula de producción designada. |
| Comunicación del proyecto y control de revisiones | 5 | Propietario del proyecto designado; control de revisión de planos; ruta de respuesta y escalamiento; registros de aprobación por escrito | Las cotizaciones, los dibujos y las muestras se emiten sin referencia a una revisión controlada. |
| Puntuación total | Decisión | Paso siguiente requerido |
|---|---|---|
| 80–100 | Lista de preseleccionados cualificados | Proceda a la validación de auditoría, muestreo o lote piloto. |
| 65–79 | Lista de preseleccionados condicional | Cerrar las lagunas de documentación o control identificadas antes de utilizar las herramientas. |
| Menos de 65 años | No adjudique herramientas | Sustituir al proveedor o reiniciar la cualificación técnica. |

Un total elevado no anula una restricción estricta. Rechace o suspenda la adjudicación si la ruta del proceso no es adecuada, no se cumple algún requisito de conformidad aplicable, falta la trazabilidad del material o se ocultan los términos de producción y control de herramientas. No permita que la comunicación, un precio bajo o una presentación impecable de la fábrica compensen estas deficiencias.
¿Qué debe aprobarse antes de la producción en masa?
Una muestra aprobada no es lo mismo que un proceso de producción aprobado. Antes de su lanzamiento, integre la revisión del plano, los resultados de la primera muestra, el método de medición, los lotes de material, la célula de producción y el registro de embalaje en un único paquete de aprobación controlado.
Se trata de controles de producción contractuales, no de requisitos legales universales. Su exhaustividad debe ajustarse a la función de la pieza, su mercado y el riesgo de fallo.
Aprobación T1, FAI y de lote piloto por separado
Se trata de tres puertas diferentes. No utilice la misma etiqueta para las tres.
| Escenario | Lo que demuestra | Salida requerida | Lo que no demuestra |
|---|---|---|---|
| Prueba de la herramienta T1 | Si la herramienta identificada puede llenar, ventilar, curar, desmoldar y producir piezas utilizables; expone rebabas, contracción, desequilibrio de cavidades y problemas de utillaje. | Muestras de prueba, registro de herramientas y procesos, resultados dimensionales preliminares por cavidad y una lista de correcciones. | Aprobación de producción rutinaria. Las piezas T1 aún pueden provenir de configuraciones ajustadas o de una herramienta que requiere corrección. |
| Inspección del primer artículo (FAI) | Si las piezas de la herramienta, el material, el proceso y la cavidad identificados cumplen con el plano publicado y los requisitos funcionales y estéticos acordados. | Dibujo acotado, resultados dimensionales y funcionales, identificación de la cavidad, referencias de materiales y procesos, método de medición y resolución escrita de las desviaciones. | Producción estable a la cantidad de producción, capacidad validada o rendimiento del embalaje. |
| Aprobación del lote piloto | Si la célula de producción designada puede repetir el resultado aprobado utilizando el material, los operarios, las condiciones del ciclo, el postcurado, la inspección y el embalaje previstos para la producción. | Registro de lotes, datos de rendimiento y defectos, reproceso, balance de cavidades, resultados de inspección, trazabilidad y salida de empaque. | Permiso para ignorar las desviaciones abiertas o realizar cambios no controlados después del lanzamiento. |
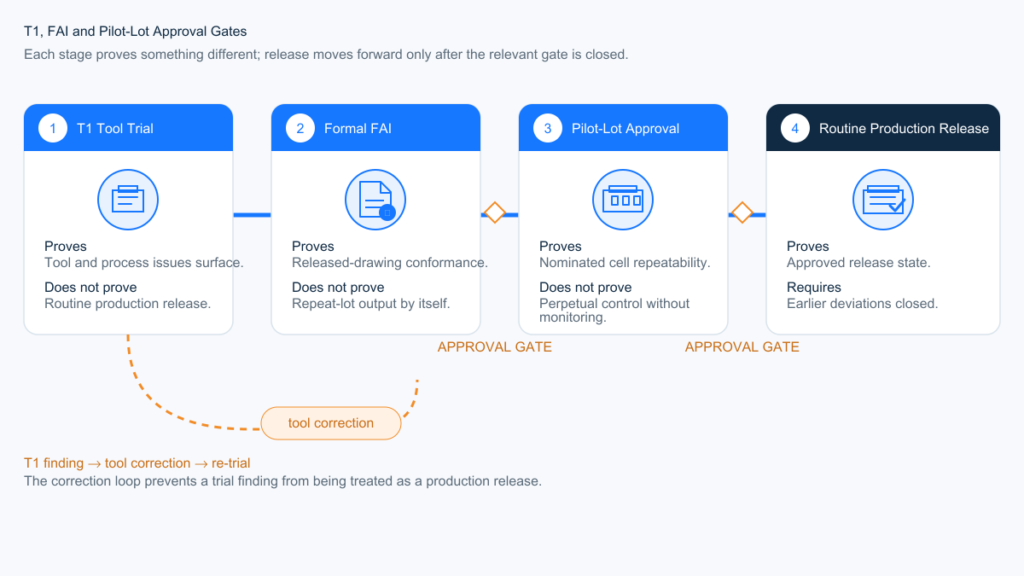
Las muestras T1 solo se pueden usar para la inspección del primer artículo (FAI) cuando la herramienta de producción, el plano de fabricación, el material, el proceso, la identificación de la cavidad, el acondicionamiento, el plan de muestreo y el método de medición ya cumplen con los requisitos de la FAI. De lo contrario, primero se deben realizar las correcciones de la herramienta y luego ejecutar la FAI formal.
| Control | Registro mínimo | Condición de aprobación | ¿Qué desencadena la reaprobación? |
|---|---|---|---|
| Control de cambios | Plano publicado, especificación, lista de materiales, grado del material, referencia de color, ruta del proceso, sitio de producción, lista de herramientas y cavidades, además de un flujo de trabajo escrito para solicitudes de cambio del proveedor. | Ningún cambio definido se implementará hasta que se revise y apruebe por escrito su efecto sobre la función, las dimensiones, el cumplimiento, el costo y el tiempo de entrega. | Origen o grado del material, sistema de pigmentos, química de curado, herramienta o cavidad, prensa o ruta de proceso, lugar de producción, subcontratista, postcurado, limpieza, inspección o cambio de embalaje cuando corresponda |
| Inspección del primer artículo (FAI) | Informe vinculado a la revisión del plano publicado; muestras acordadas de cada cavidad de producción; características infladas; resultados funcionales y estéticos; registros de materiales y procesos. | Los resultados cumplen con los límites de defectos aprobados y según el plano, o bien, cada desviación cuenta con una autorización por escrito antes de su lanzamiento a producción. | Herramienta nueva o modificada, cavidad añadida, reparación importante, transferencia de producción, cambio de material o proceso, o una acción correctiva que pueda afectar el ajuste, la forma o la función. |
| Sistema de medición | Esquema de referencia, dispositivo de fijación, fuerza de contacto (cuando corresponda), tiempo de acondicionamiento, temperatura de medición, instrumento, estado de calibración y análisis del sistema de medición para características críticas (cuando esté justificado). | El comprador y el proveedor acuerdan cómo se medirá cada característica crítica antes de la aprobación de la muestra; los resultados se toman después de la etapa de curado, postcurado y acondicionamiento especificada. | Cambios en el calibre, el dispositivo, el software, el punto de referencia, el método del operador, el lugar de inspección o el método de acondicionamiento. |
| Trazabilidad de lotes | Lotes de compuestos y pigmentos en bruto, lote de mezcla o dosificación, orden de trabajo, prensa y herramienta, cavidad donde sea necesario, registro de curado y postcurado, resultado de la inspección, lote de embalaje y referencia de envío. | Se puede rastrear una caja enviada hasta sus registros de producción y materiales, y se puede rastrear un lote de material o proceso afectado hasta las cajas enviadas. | Cambios en materiales, etiquetado, lotes, lugar de producción, subcontratistas, ERP o registros de empaque. |
| Aprobación para producción en masa | Planos y especificaciones publicados, FAI aprobado, archivo de cumplimiento aplicable, muestra firmada o estándar visual, plan de control, criterios de defectos, aprobación del embalaje y registro del lote piloto de la célula de producción designada. | El lote piloto utiliza material, herramientas, procesos, postcurado, inspección y embalaje destinados a la producción; todas las desviaciones abiertas tienen un propietario y una resolución escrita. | Cualquier cambio aprobado que pueda afectar el ajuste, la forma, la función, el cumplimiento, la apariencia, la trazabilidad o la capacidad validada. |
FAI debe representar el proceso de producción
La inspección del primer artículo (FAI) no debe provenir de una ruta de muestreo ajustada manualmente que desaparecerá después de su aprobación. Para una herramienta multicavidad, los resultados deben conservar la identidad de la cavidad. Para una pieza postcurada, las dimensiones y las pruebas funcionales deben tomarse en la etapa acordada después del postcurado y el acondicionamiento. La silicona puede deformarse bajo la fuerza de la sonda, por lo que el informe de inspección está incompleto si enumera números pero no el dispositivo de fijación, el punto de referencia ni el método de medición.
Para nuestras herramientas LSR, definimos el nivel de muestreo T1 y las características críticas antes de su lanzamiento, y luego emitimos el informe dimensional por cavidad, comparándolo con la revisión del plano publicado. Es aquí donde se evidencia un método de medición no especificado: dos piezas aceptables pueden arrojar resultados diferentes con distintos dispositivos de sujeción o fuerzas de sondeo.
Una muestra dorada sigue siendo útil para el color, la textura, el brillo, los vestigios de la puerta y otros límites visuales. No reemplaza la FAI dimensional, las pruebas funcionales ni un estándar de defectos controlados. Para obtener una lista de verificación de liberación separada, utilice Cómo evaluar la calidad de las muestras antes de la producción en masa..
Defina qué cambios requieren notificación.
No utilice la frase "sin cambios en el proceso" como una cláusula vaga en la orden de compra. Especifique los insumos controlados. Como mínimo, revise los cambios en el compuesto, el pigmento, el sistema de curado, la ruta de moldeo, la herramienta o cavidad, la prensa designada, el sitio de producción, el postcurado, el método de inspección y cualquier operación subcontratada.
No todos los cambios requieren la repetición completa de todas las pruebas. La evaluación del cambio debe determinar si la respuesta consiste en una revisión únicamente de la documentación, una reinspección parcial, una nueva inspección del primer artículo (FAI), pruebas de cumplimiento suplementarias, la aprobación del lote piloto o una recalificación completa.
Lanzamiento de un lote piloto antes de la producción rutinaria
El lote piloto sirve de puente entre una muestra exitosa y la producción rutinaria. Debe ejecutarse en la celda de producción designada, utilizando el material, los operarios, las condiciones del ciclo, el postcurado, la inspección y el empaquetado previstos para la producción. Registre el rendimiento real, los defectos, el retrabajo, el balance de cavidades, los resultados de la inspección y la producción de empaquetado, en lugar de extrapolar a partir de la primera muestra.
No inicie la producción en masa rutinaria mientras no se hayan resuelto la revisión del plano, las desviaciones de la inspección del primer artículo (FAI), el método de medición, el alcance de cumplimiento o el estándar de embalaje. Una muestra firmada no puede subsanar estas deficiencias por sí sola.
Umbrales de costo, cantidad mínima de pedido y plazo de entrega
No elija una fábrica basándose en el precio unitario más bajo de una cotización de una sola línea. Elija en función de qué costos se vuelven irreversibles una vez que se corta la herramienta.
Al cotizar un proyecto LSR, las suposiciones sobre herramientas, cavitación y tiempo de ciclo se basan en el archivo 3D y el volumen anual. Si el volumen o la estabilidad del diseño no justifican el uso de herramientas de inyección, comparamos la compresión en lugar de forzar el proyecto a optar por herramientas más complejas.
| Decisión | Lo que bloquea | Límite |
|---|---|---|
| Ruta del proceso | Prensa, mano de obra, flash, automatización | Indique la ruta antes de comparar precios. |
| Arquitectura de herramientas | Número de cavidades, canal frío, herrajes de inserción | Desglosar el costo de las herramientas del precio unitario en la cotización |
| Volumen anual | Ya sea que gane la automatización de LSR o la flexibilidad de HCR | Cotización con un volumen anual realista, no con una sola orden de compra de prueba. |
| Recuento de colores | Cambio, purga, evidencia adicional | Cada nuevo color requiere una planificación del cambio de impresión y una revisión documentada de si la evidencia de cumplimiento existente sigue siendo aplicable. |
| Postcurado / lavado / recorte 100% | Días y trabajo que nunca aparecen en el “tiempo de ciclo”.” | Si faltan esas líneas, el plazo de entrega está incompleto. |
| Cantidad mínima de pedido | Cómo la fábrica recupera la configuración y el cambio de color | La cantidad mínima de pedido (MOQ) debe coincidir con su reabastecimiento real, no con un valor predeterminado del catálogo. |
Una fábrica puede ofrecer un precio unitario bajo ocultando el acero, los insertos, el recorte, el postcurado o la inspección de la primera pieza. Esto no significa que sea un fabricante más barato, sino que la cotización es incompleta. La diferencia se hace evidente tras la aprobación de la muestra, cuando el primer lote de producción requiere más mano de obra que la utilizada en la celda de muestra.
No invente un “MOQ estándar”. La compresión y la recuperación de costos LIM varían. Una herramienta HCR de una cavidad y una herramienta LSR de ocho cavidades no comparten el mismo precio base. Si la fábrica no puede explicar qué cubre el MOQ (material, cambio de color, tiempo de prensado o embalaje), esa cifra se considera un precio de venta predeterminado.
El plazo de entrega es una secuencia, no un eslogan. El DFM y la calidad del archivo de diseño determinan cuándo puede comenzar el diseño de la herramienta, y la fabricación de la herramienta para producción precede a T1. T1 identifica entonces los cambios en la herramienta y el proceso. La FAI formal debe completarse con respecto al plano aprobado después del curado, postcurado y acondicionamiento requeridos; un lote piloto de la célula de producción designada sigue una vez que se cierran las desviaciones pendientes. La producción de rutina se libera solo después de esa aprobación. Si primero se utiliza un prototipo o una herramienta blanda, el presupuesto y el plan de validación deben identificarlo por separado porque sus muestras no reemplazan la FAI de la herramienta para producción. El tiempo exacto varía según el número de cavidades, el tipo de acero y el grado de completitud de los archivos de diseño. Una fábrica que cotiza "15 días" sin revisión de planos está vendiendo un calendario, no un plan.
¿Cuándo deberías descartar una cotización?
Aléjese de la fábrica si no puede explicitar el proceso, las pruebas o la propiedad de las herramientas.
Considere estos puntos como límites infranqueables a menos que se resuelvan por escrito antes de la puesta en marcha de las herramientas:
- La cotización no menciona compresión, LIM, extrusión ni ninguna otra ruta específica.
- El proveedor no puede demostrar por qué un archivo de conformidad o de especificaciones del cliente aplicable cubre la formulación de producción, el proceso, el artículo y el uso previsto.
- El proveedor no revelará la ubicación del molde, su propiedad, la responsabilidad de su mantenimiento ni los derechos de transferencia.
- El lugar de producción difiere de la fuente de muestras aprobada y no existe un plan controlado de transferencia, validación o recalificación.
- Las tolerancias críticas parecen números de plástico rígido sin ningún método de medición.
- El precio es muy inferior a los demás presupuestos que mencionan el proceso en cuestión, y la fábrica no puede explicar qué coste se ha eliminado.
Una muestra aceptable suele retrasar la decisión de abandonar el proyecto, aunque solo demuestre que una condición específica de la muestra funcionó. No demuestra que los mismos controles se mantendrán en la producción sin supervisión, el desgaste de las herramientas, los cambios de lote de pigmento y las configuraciones repetidas. El brillo, el olor, el color y la variación dimensional requieren registros y criterios de aprobación; la apariencia por sí sola no basta para controlarlos.
Si ya ha superado la primera fase y la calidad está disminuyendo, reabra el registro de cualificación del proveedor y solicite pruebas que respalden el proceso y los criterios de aprobación establecidos. No convierta esta página en una historia de detectives.
¿Debería elegir una fábrica en Estados Unidos o una fábrica en el extranjero?
Elija en función del riesgo que conlleva el programa, no del eslogan de un país.
Una planta en EE. UU. puede reducir la fricción de la zona horaria, el tiempo de transporte de entrada y el costo de las iteraciones frecuentes en el sitio. Si se requiere una lista corta con sede en EE. UU., utilice esto Directorio de fabricantes y proveedores de silicona para identificar candidatos, luego aplicar el mismo proceso, evidencia y controles de herramientas descritos anteriormente. Una planta personalizada en el extranjero también puede ser la opción económica racional para piezas de silicona industriales personalizadas y otros programas OEM definidos. Ninguna ubicación ofrece automáticamente una ventaja en cuanto a costos o calidad. Compare el costo de adquisición, las herramientas, los aranceles, el esfuerzo de validación, la velocidad de los cambios de ingeniería, la capacidad y el riesgo de continuidad del suministro.
Las etiquetas de país se utilizan a menudo como un atajo para garantizar la calidad, pero el origen no sustituye la idoneidad del proceso. Un comerciante estadounidense sigue siendo un comerciante. Una fábrica en el extranjero que controla el proceso, divulga la ubicación de la producción y las herramientas, y respalda la documentación pertinente, puede ser el fabricante adecuado. La confianza en el origen, los mecanismos de importación y la documentación para el lanzamiento en EE. UU. son decisiones independientes de la calificación de la fábrica.
Si el programa es un proyecto de ingeniería corto y con muchos cambios, que requiere iteraciones frecuentes en planta, la fabricación local puede justificar el costo adicional. Si se trata de una pieza OEM estable para el consumidor o la industria, con un plano definido, la pregunta clave sigue siendo: ¿quién gestiona el proceso y qué archivo abarca el artículo?
¿Qué información se necesita antes de solicitar un presupuesto?
Una fábrica no puede elegir un proceso, una herramienta ni un precio real a partir de la foto de un producto. Envíe esto antes de solicitar presupuestos:
- Modelo STEP más un dibujo 2D con dimensiones críticas, zonas cosméticas y preferencia de línea de separación.
- Volumen anual, cantidad del primer pedido y vida útil prevista del programa.
- Dureza, cantidad de colores, transparencia y cualquier material de inserción o sobremoldeo.
- Condiciones de uso: temperatura, contacto con alimentos/piel/fluidos, compresión, ciclos previstos.
- Requisitos del mercado de destino y del cliente; por ejemplo, 21 CFR 177.2600 para un artículo estadounidense aplicable de uso repetido en contacto con alimentos.
- Ya sea que las dimensiones se inspeccionen antes o después del postcurado.
- Requisitos de envasado, etiquetado y trazabilidad de lotes
Si faltan esos datos, cada fabricante inventará una pieza diferente y usted comparará presupuestos inventados. Utilice la lista de verificación anterior para estructurar la solicitud de cotización. El estándar de dibujo sigue vigente. archivos de diseño para piezas de silicona personalizadas.
El margen de decisión es estrecho. Utilice esta página para evaluar la fábrica. Utilice las páginas de proceso para seleccionar HCR o LSR. Utilice las páginas de cumplimiento para definir el plan de evidencia. No adjudique el utillaje hasta que la ruta, el alcance de la evidencia, el sitio de producción y los términos de ubicación y transferencia del utillaje estén registrados en la cotización o el contrato de suministro.
¿Tienes un proyecto definido? Envíe el archivo STEP, el dibujo 2D, el volumen anual, los requisitos de materiales y el mercado de destino a través de nuestro Formulario de solicitud de cotización. Antes de que usted se comprometa, identificaremos la ruta del proceso propuesta, las cuestiones técnicas pendientes y los supuestos en los que se basan las herramientas y los precios unitarios.