La mayoría de las solicitudes de cotización tratan la tampografía sobre silicona como un elemento de línea —“imprimir nuestro logotipo en el teclado”— de la misma manera que se pediría la impresión sobre ABS. La silicona no se comporta como el ABS. energía superficial Su rigidez es de alrededor de 20–24 mN/m, no se adhiere a ningún material estándar y la pieza se flexiona cada vez que se utiliza.
El problema rara vez se manifiesta en el primer artículo. Aparece al tercer mes: las leyendas se adelgazan al contacto con el pulgar, los bordes se desgastan en la parte superior curva de las teclas, una de ellas mucho más brillante que la anterior. Para entonces, el diseño ya está hecho, el cliché está grabado y la reparación cuesta más que la decoración.
Así es como se comporta realmente el proceso en nuestras instalaciones: profundidad, almohadilla, proporción de tinta, tiempo de curado, y los puntos específicos en los que la tampografía deja de ser la solución adecuada.
Resumen ejecutivo
- La tampografía gana en curvatura, no en superficie. Con aproximadamente 80 × 80 mm por carrera, y en radios que una almohadilla Shore A de 40–60 puede envolver, supera a serigrafía; por encima de eso, no.
- La adhesión es una cuestión química, no de presión. La tinta de silicona de dos componentes con una proporción de catalizador de 10:1 y un ciclo de curado completo es la única unión fiable; la imprimación y el plasma fijan la superficie, nunca la tinta.
- El problema radica en que la tinta es escasa, no en que no haya tinta. Un grabado de cliché con una profundidad inferior a ~25 µm se ve bien en el primer artículo, pero se desgasta con el uso en el campo.
Cómo la tampografía transfiere la tinta a una pieza de silicona
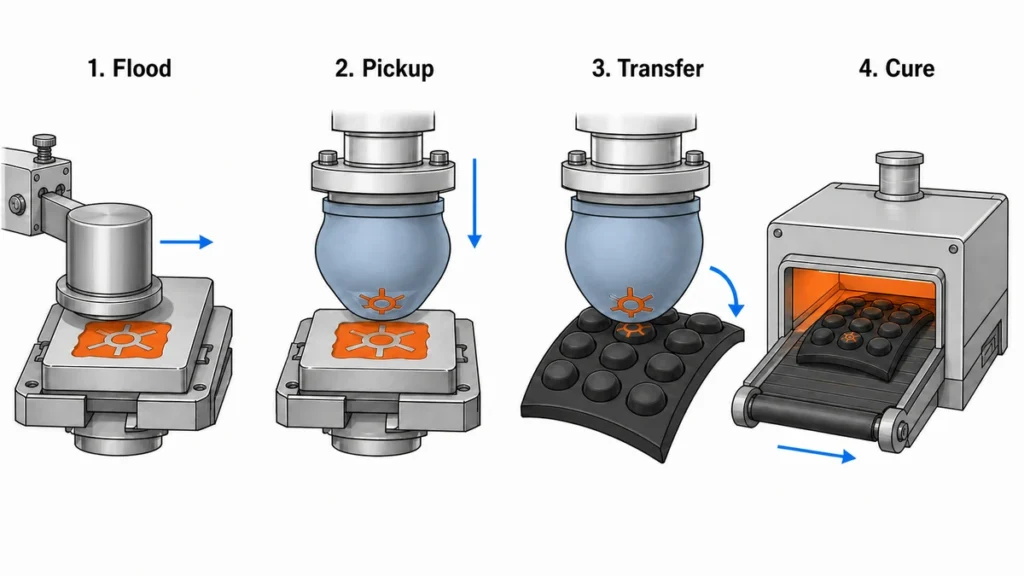
La tampografía es un tipo de huecograbado indirecto. La imagen se encuentra en una plancha de acero o polímero grabada (el típico), una almohadilla de silicona extrae la tinta del grabado y es la almohadilla —no la plancha— la que entra en contacto con la pieza. Esta sencilla técnica de huecograbado indirecto permite imprimir en teclas convexas, pulseras curvas y piezas industriales irregulares a las que una pantalla plana no puede llegar.
Cuatro etapas, cada una con su propia deriva:
1. Inundación y retoque de tinteros
Un tintero sellado inunda la zona de grabado y limpia la superficie en una sola pasada. Si el anillo de limpieza se desgasta, la tinta permanece en la plancha y se imprime como una neblina alrededor de la imagen. En trabajos con silicona, comprobamos el sellado del anillo con cada cambio de color, ya que la tinta de silicona es de alta viscosidad y se acumula en el anillo más rápidamente que la tinta solvente para plásticos.
2. Recogida de tinta
La almohadilla presiona sobre el grabado inundado. El disolvente se desprende de la película de tinta expuesta en el grabado durante los pocos cientos de milisegundos previos a la recogida; ese destello es lo que hace que la tinta sea lo suficientemente pegajosa como para desprenderse de la plancha y adherirse a la almohadilla.
3. Transfer
La almohadilla se desliza sobre la pieza. Dado que la superficie de la almohadilla también es de silicona, su energía de liberación es menor que la de la pieza después del pretratamiento; la tinta prefiere la pieza. Este equilibrio es frágil. Una almohadilla que ha recogido aceite de silicona de una pieza mal curada comenzará a rechazar la tinta después de aproximadamente 500 pasadas.
4. Cura
La impresión no está terminada aunque parezca terminada. La tinta de silicona de dos componentes aún no está reticulada en esta etapa y se correrá bajo la uña durante horas.
¿Por qué la profundidad del cliché determina la opacidad y la nitidez de los bordes?
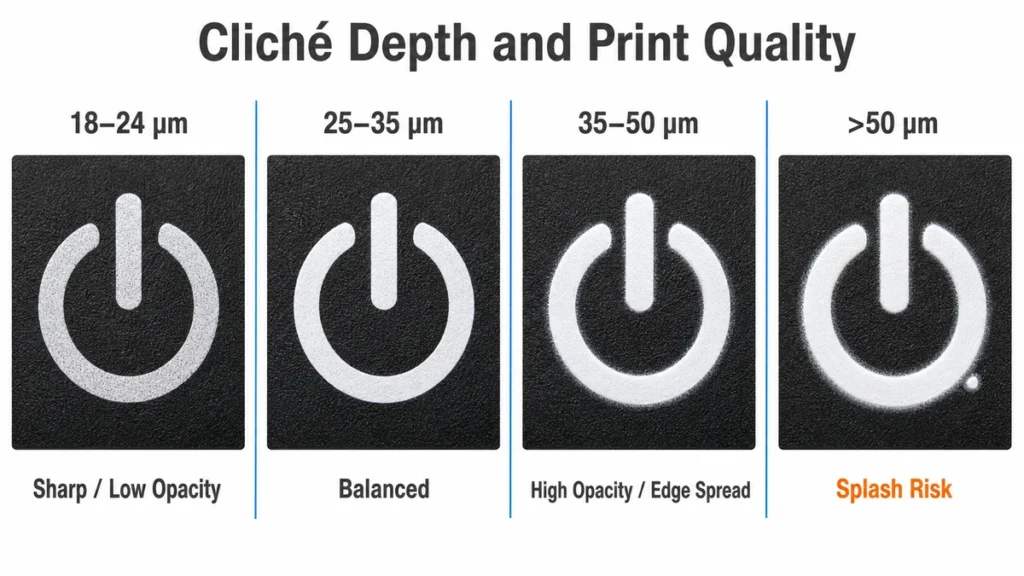
Porque el grabado es lo único que dosifica el volumen de tinta. La tinta de silicona es opaca pero suave; en una pieza de silicona de color, una leyenda blanca necesita un grosor de película determinado, y este grosor depende de la profundidad.
| Profundidad de grabado | Comportamiento en silicona | Caso de uso |
|---|---|---|
| 18–24 µm | Bordes afilados, opacidad débil en las partes oscuras, desgaste prematuro. | Texto fino solo en las partes de color claro. |
| 25–35 µm | Equilibrado: nuestra opción predeterminada para las leyendas del teclado. | La mayoría habló / trabajo de leyenda |
| 35–50 µm | Alta opacidad, ligera dispersión en los bordes y riesgo de salpicaduras. | Tinta blanca o clara sobre silicona negra |
| >50 µm | Salpicadura de tinta, halo, destello lento | Rara vez justificado |
Las planchas de acero grabadas con láser mantienen la profundidad de impresión de forma más consistente que el fotopolímero en tiradas largas; el fotopolímero se erosiona y la impresión se vuelve más delgada durante un turno sin que nadie cambie la configuración. Esa pérdida gradual es la causa más común de que "las primeras 2000 piezas estén bien, pero las últimas 3000 estén grises".
Aquí es donde los equipos cometen errores de cálculo. La profundidad se considera un parámetro interno de la impresora, por lo que nunca aparece en el dibujo ni en la orden de compra. Luego, un segundo proveedor cotiza el mismo diseño a 20 µm, gana por precio, pero la leyenda no supera una prueba de roce que la pieza original había superado durante dos años.
Selección de almohadillas: límites de dureza, forma y curvatura.
La almohadilla es un consumible con especificaciones concretas, no un bloque de goma genérico.
| Durómetro de la almohadilla | Comportamiento | Dónde lo usamos |
|---|---|---|
| 20–40 Shore A | Alta conformidad, aumenta la distorsión de la imagen. | Curvas profundas, superficies texturizadas, cúpulas de teclas suaves |
| 40–60 Shore A | Rollo de carga equilibrado, de uso general. | La mayoría de los teclados, alfombrillas y piezas planas de silicona |
| 60–80 Shore A | Distorsión mínima, requiere una superficie casi plana. | Texto fino, líneas de 0,2 mm, registro multicolor. |
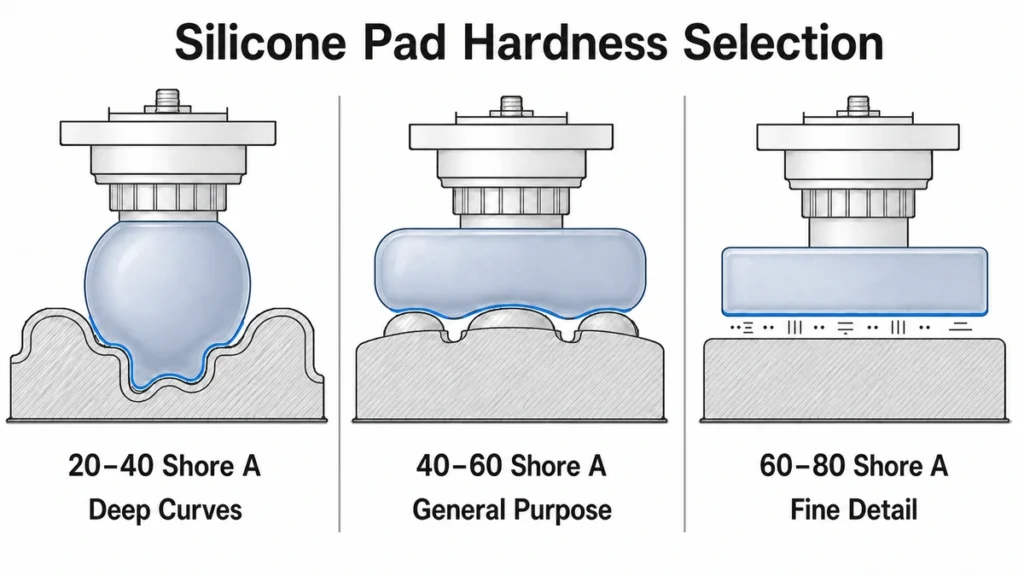
La forma es tan importante como la dureza. Una almohadilla redonda extiende la tinta desde un punto hacia afuera y es la más tolerante; una almohadilla rectangular o en forma de barra cubre gráficos lineales largos con menos distorsión, pero no tolera la inclinación. Las almohadillas de ángulo pronunciado expulsan el aire atrapado; las planas lo atrapan y producen pequeños agujeros al imprimir.
Las almohadillas también se adaptan. Una almohadilla nueva imprime de forma ligeramente diferente durante sus primeras 200 a 300 pulsaciones, mientras la superficie se acondiciona. En trabajos que requieren un registro preciso, realizamos la prueba de adaptación con material de desecho antes de la primera pieza; de lo contrario, la muestra aprobada no coincidirá con la producción que aprobó.
La curvatura es el límite real. Como regla general, una curva compuesta con un radio inferior a unos 8 mm comienza a distorsionar visiblemente la imagen, y el texto se estira en la dirección de la curva. En el cliché, se puede predistorsionar la ilustración para compensar, pero esa predistorsión queda fija a la geometría de una sola pieza. Si se modifica el radio superior clave, la plancha queda inservible.
¿Qué diferencia a la tinta de silicona de dos componentes de la tinta estándar para tampografía?
Las tintas solventes estándar —los sistemas epoxi o acrílicos que se usan en ABS, PC o metal recubierto— no se adhieren a la silicona. Se quedan en la superficie y se despegan con la uña. Para imprimir sobre silicona se necesita un sistema de tinta a base de silicona: un soporte de resina de silicona, pigmento y un catalizador que reticula la tinta formando una red compatible con el sustrato.
Las consecuencias operativas:
- La proporción de la mezcla es fija, normalmente 10:1 en peso. (tinta:catalizador) para la serie común de tintas de silicona de dos componentes. La tinta con poco catalizador cura blanda y se desprende fácilmente; la tinta con demasiado catalizador se gelifica en el recipiente.
- La vida útil de la marihuana es corta. Una vez catalizada, su vida útil es de aproximadamente 4 a 8 horas, dependiendo de la temperatura ambiente. La tinta catalizada nunca debe verterse de nuevo en la tinta sin catalizar, ya que esto contamina todo el recipiente.
- El diluyente forma parte de la receta., Suele tener una viscosidad de entre 10 y 151 TP3T en peso, y controla la evaporación instantánea, no solo la viscosidad. Si es demasiado diluida, la tinta no saldrá limpiamente de la plancha.
- La igualación del color se produce después del curado, no en el vaso. Las tintas de silicona cambian de forma al secarse; una aprobación Pantone obtenida a partir de tinta húmeda carece de sentido.
Más información sobre las compensaciones en química y formulación en Formulaciones e innovaciones de tintas de impresión de silicona.
¿Es necesario pretratar la silicona antes de la tampografía?
A veces, y la respuesta honesta es que depende de cómo salió la pieza del molde, no de la hoja de datos de la tinta.
Una pieza recién curada y libre de aceite, impresa con tinta de silicona compatible, puede imprimirse sin pretratamiento; varios proveedores de tinta lo demuestran en teclados de silicona limpios. Sin embargo, las piezas de producción rara vez están tan limpias. El desmoldante, la floración de aceite de silicona por un curado incompleto y la contaminación por manipulación se acumulan en la superficie y son la verdadera causa de la mayoría de las quejas sobre la adherencia de la tinta.
Lo que controlamos antes de que la almohadilla toque la pieza:
- Tratamiento posterior al curado (normalmente a 200 °C durante 2-4 horas, dependiendo del compuesto) para eliminar los compuestos volátiles que de otro modo migrarían a la superficie posteriormente.
- Limpieza con IPA o limpieza ultrasónica, y un tiempo máximo de espera definido entre la limpieza y la impresión.
- Imprimación o plasma solo cuando el compuesto, la carga de pigmento o un grado de relleno lo requiera.
El plasma aumenta la energía superficial, pero su efecto disminuye: las piezas tratadas que se dejan durante la noche pierden gran parte de ella. La imprimación es más tolerante en un flujo de trabajo por lotes, pero añade un paso y un período de secado. Ninguna de las dos compensa la floración de aceite; simplemente fallan más lentamente. La secuencia de limpieza, postcurado, activación e imprimación se describe en detalle en pretratamiento de la superficie de silicona.
Ventana de curado: temperatura, tiempo y cómo se ve un curado insuficiente.
El calor es lo que convierte una película impresa en una película adherida. Las tintas de silicona comunes de dos componentes se curan en el rango de 120–150 °C durante 3–10 minutos en un horno de túnel, o secado al aire a temperatura ambiente durante aproximadamente 24 horas, continuando el entrecruzamiento completo hasta por 72 horas.
La masa de la pieza influye en el resultado. Una banda de teclado de 1 mm alcanza la temperatura en segundos; un ojal industrial de 6 mm no. Ajustar el tiempo del túnel según la velocidad de la cinta transportadora en lugar de la temperatura del núcleo de la pieza es la forma en que un taller produce una primera pieza que pasa la prueba y un lote defectuoso.
Dos comprobaciones que realizamos en lugar de confiar en el temporizador:
- Prueba de estiramiento — Flexiona y estira la zona impresa de forma agresiva. Una impresión completamente curada se estira con la pieza; una que no está completamente curada se agrieta o se levanta por los bordes.
- Prueba de cinta de trama cruzada por ASTM D3359 / ISO 2409, además de una limpieza con disolvente (IPA). Registramos la clasificación, no una opinión de aprobado/suspenso.
El curado excesivo tiene sus consecuencias: mantener los colores claros por encima de los ~180 °C los amarillea y puede fragilizar la película lo suficiente como para que se agriete al primer esfuerzo de flexión.
Donde la tampografía alcanza sus límites en la silicona.
Esta es la sección que vale la pena copiar y pegar en tu revisión de diseño.
| Parámetro | Límite práctico | Notas |
|---|---|---|
| Ancho mínimo de línea | 0,20 mm fiable; 0,15 mm caso por caso | Debajo de esto, se forman puentes o se rompe la tinta dependiendo de la dureza de la almohadilla. |
| Altura mínima del texto | ~1,0 mm | Primero falla la legibilidad, no la imprimibilidad. |
| Área de impresión por trazo | ~80 × 80 mm | Las áreas más grandes pierden uniformidad en la película de tinta en el centro. |
| Bandera | 1–4 práctico | Cada color representa un riesgo independiente para la estación, la matrícula y el registro. |
| Registro, parte plana | ±0,10–0,15 mm | Con un accesorio rígido |
| Registro, parte curva/blanda | ±0,25 mm o peor | La pieza en sí se deforma bajo la presión de la almohadilla. |
| Radio de trabajo | ≥8 mm para una imagen sin distorsión | Los radios más pequeños requieren ilustraciones predistorsionadas. |
| espesor de la película de tinta | ~5–15 µm después del curado | Ajustado por la profundidad de grabado, no por la presión. |
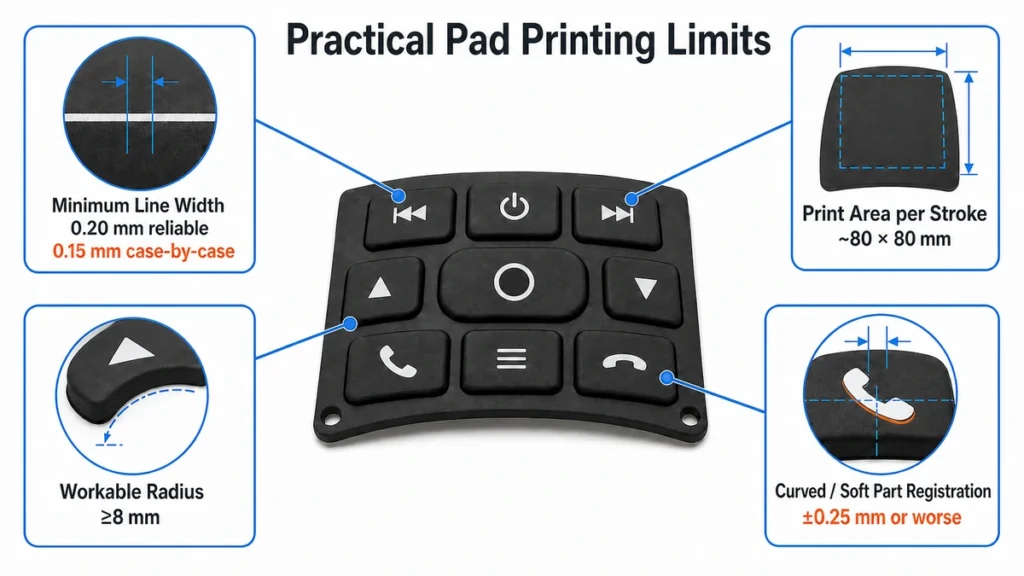
La impresión multicolor es donde más a menudo fallan las estimaciones. En una pieza de plástico rígido, la tampografía a cuatro colores es habitual. En silicona, la pieza se comprime de forma diferente con cada golpe de la almohadilla, y una banda de teclado de 40 Shore A no volverá exactamente a la misma posición en la estación cuatro que en la estación uno. La impresión húmedo sobre húmedo también se comporta de forma diferente: la tinta de silicona permanece abierta durante más tiempo, por lo que un segundo color aplicado demasiado pronto levanta el primero.
Si la ilustración requiere una precisión de color exacta en una pieza blanda, la recomendación honesta es rediseñar la ilustración para lograr la separación (espacios deliberados entre colores) en lugar de comprar una máquina más cara.
¿Cuándo conviene elegir la tampografía en lugar de la serigrafía o la impresión por transferencia?
Versión corta: elige según la geometría, no según el precio unitario. La tampografía es la única de las tres opciones que coloca una imagen específica sobre una curva compuesta.
| Tampografía | Impresión de pantalla | Impresión por transferencia | |
|---|---|---|---|
| Superficie | Curvo, abovedado, irregular, empotrado | Curva plana o de un solo eje | Curvo, envolvente |
| Área y colores | ≤~80 mm por trazo, 1–4 colores | Grande y continuo, de 1 a 6 colores. | Wrap grande, a todo color |
La comparación exhaustiva de cada método —coste de las herramientas, comportamiento del registro, durabilidad ante el desgaste— merece una página aparte y no se repite aquí.
Grabado láser Es la cuarta opción y la única que no tiene tinta que pueda fallar, pero elimina la capa de recubrimiento en lugar de agregar una, por lo que el resultado visual es diferente, no un sustituto.
Para conocer el proceso de decisión completo en los cuatro métodos, consulte la guía principal. Cómo imprimir en silicona.
¿Qué factores determinan el coste de un trabajo de tampografía?
Tres cosas, en orden de impacto:
- Recuento de placas. Un cliché por color, por cada revisión de la ilustración. Una plancha de acero grabada con láser cuesta entre 40 y 80 dólares estadounidenses y mantiene la profundidad durante tiradas largas; el fotopolímero es más económico, pero se comporta como un consumible, no como una herramienta. Los cambios en la ilustración después del grabado de la plancha no son ajustes gratuitos; se necesitan planchas nuevas.
- Cambio de color. La limpieza de tinta de silicona es más lenta que la de tinta solvente, y la tinta catalizada que queda en el depósito se desecha. Calcule entre 20 y 40 minutos por cambio de color, por lo que un trabajo a cuatro colores en una tirada corta requiere más tiempo de limpieza que de impresión.
- Ciclo y cura de ocupación. El ciclo de impresión dura aproximadamente un segundo, y una estación monocromática cargada manualmente soporta entre 900 y 1500 piezas por hora. El túnel de curado es el factor limitante, y las piezas gruesas dificultan la impresión.
La cantidad mínima de pedido (MOQ) depende de la configuración, no del material. Una leyenda de un solo color en una pieza existente es viable a partir de unos pocos cientos de unidades; una impresión a cuatro colores en una nueva geometría curva rara vez resulta económicamente viable por debajo de 3000 a 5000 unidades, ya que el diseño predistorsionado debe probarse con muestras físicas antes de que se pueda reproducir.
Aplicaciones típicas en nuestra planta
- Leyendas del teclado de silicona — el uso dominante. Generalmente uno o dos colores, seguidos de una capa protectora. Ver Técnicas de impresión y etiquetado de teclados de silicona y Acabados y recubrimientos de silicona para la superficie de los teclados para lo que va encima de la tinta.
- Pulseras y correas — logotipos pequeños sobre una superficie en constante flexión; la elasticidad de la tinta importa más que la opacidad.
- piezas industriales irregulares — arandelas, sellos, carcasas donde una rejilla simplemente no puede llegar a la superficie.
- Artículos para bebés y artículos en contacto con alimentos — imprimible, pero cumplimiento de la tinta La calidad de impresión se convierte en el factor determinante.
Qué significa esto antes de publicar el dibujo.
La tampografía sobre silicona no suele ser el factor limitante en la mayoría de los proyectos, sino el estado de la superficie de la pieza moldeada. Una pieza con residuos de desmoldante o un curado posterior incompleto no superará la prueba de adhesión, independientemente de la tinta, la almohadilla o la profundidad de la plancha que se utilice, y se culpará a la imprenta por una decisión de moldeo tomada semanas antes.
Antes de cotizar, necesitamos cuatro datos: la geometría de la pieza con el radio de la superficie de impresión, el diseño con el grosor de línea más fino y la cantidad de colores, la composición y dureza del sustrato, y el estándar de durabilidad que debe soportar la impresión (un número determinado de ciclos de frotamiento, un disolvente o un requisito de cumplimiento). Sin el estándar de durabilidad, la cotización es una mera estimación, al igual que el margen de tiempo del proceso.
Si la impresión tiene que resistir el contacto diario con el pulgar durante años, la conversación no gira en torno a la tampografía, sino a si la leyenda debe imprimirse, recubrirse o grabarse.
Referencias
- Impresión por tampografía (huecograbado offset indirecto) — Wikipedia, actualizada continuamente
- ASTM D2240-15(2021), Propiedad del caucho: dureza durómetro — ASTM International, edición actual
- ASTM D3359-23, Clasificación de la adhesión mediante prueba de cinta — ASTM International, actualizado en marzo de 2023
- ISO 2409:2020, Pinturas y barnices — Ensayo de corte transversal — ISO, edición actual
- 21 CFR 177.2600, Artículos de caucho destinados a uso repetido — FDA de EE. UU. / eCFR, texto actual
- Modificación superficial de polímeros mediante tratamiento con plasma — NIH PMC, 2024 (sobre el envejecimiento de la energía superficial tras el tratamiento)
- Datos de energía superficial para PDMS — Valores recopilados de la literatura, 20–24 mJ/m²