La mayoría de los fallos de adhesión en la impresión de silicona se atribuyen a la tinta. En nuestra experiencia, la tinta rara vez es la variable que cambia. El pretratamiento de la superficie de silicona sí lo es, y suele ser el paso menos documentado de todo el proceso: no hay parámetros en el dibujo, ni registro en la hoja de ruta, ni medición en la línea.
La pieza supera la primera prueba, se envía y regresa tres meses después con las leyendas despegándose por los bordes. La orden de compra especificaba un sistema de tinta y un ciclo de curado. No decía nada sobre el estado de la superficie cuando la tinta entró en contacto con ella.
Esta página compara los tres tratamientos que se utilizan en la producción (plasma atmosférico, imprimación química y descarga de corona) en función de los cuatro factores que determinan cuál se adapta mejor a su línea de producción: la cantidad de energía superficial que añaden, la duración de ese efecto, su coste por pieza y su repetibilidad a lo largo de un turno de trabajo.
Resumen ejecutivo
- La limpieza no es opcional y no constituye un tratamiento. Los agentes desmoldantes y la floración del aceite de silicona anulan los tres métodos; si la superficie está contaminada, el plasma y la corona simplemente activan el contaminante.
- El plasma es el material más eficaz para piezas en 3D, pero también el más perecedero. La silicona tratada comienza a perder energía superficial en el plazo de una hora, por lo que la estación de impresión debe estar situada junto a la máquina de tratamiento.
- El primer paso da tiempo, el coronavirus aumenta la productividad. Primer tolera flujos de trabajo y almacenamiento por lotes; Corona es económico y rápido, pero se limita prácticamente a geometrías planas o casi planas.
Por qué nada se adhiere a la silicona sin tratar.
La estructura principal de la silicona es una cadena de siloxano con grupos metilo apuntando hacia afuera. Estos grupos metilo son químicamente inertes y no polares, razón por la cual la silicona resiste el calor, los rayos UV y los productos químicos, y por la cual la tinta forma gotas sobre ella. La energía superficial se encuentra alrededor de 20–24 mN/m, muy por debajo de la tensión superficial de la mayoría de las tintas y adhesivos.
La regla de humectación es sencilla: si la energía superficial del sustrato no supera claramente la tensión superficial del fluido aplicado, este no se extenderá y la unión será, en el mejor de los casos, mecánica.
Existe un segundo problema del que se culpa al pretratamiento, pero que no se puede solucionar. La silicona moldeada lleva agente desmoldante en la superficie, y la silicona con un poscurado incompleto sigue liberando siloxano de bajo peso molecular a la superficie durante días. El tratamiento de una pieza contaminada activa la capa contaminante, no el sustrato. La adhesión parece aceptable en la primera pieza, pero falla cuando dicha capa migra.
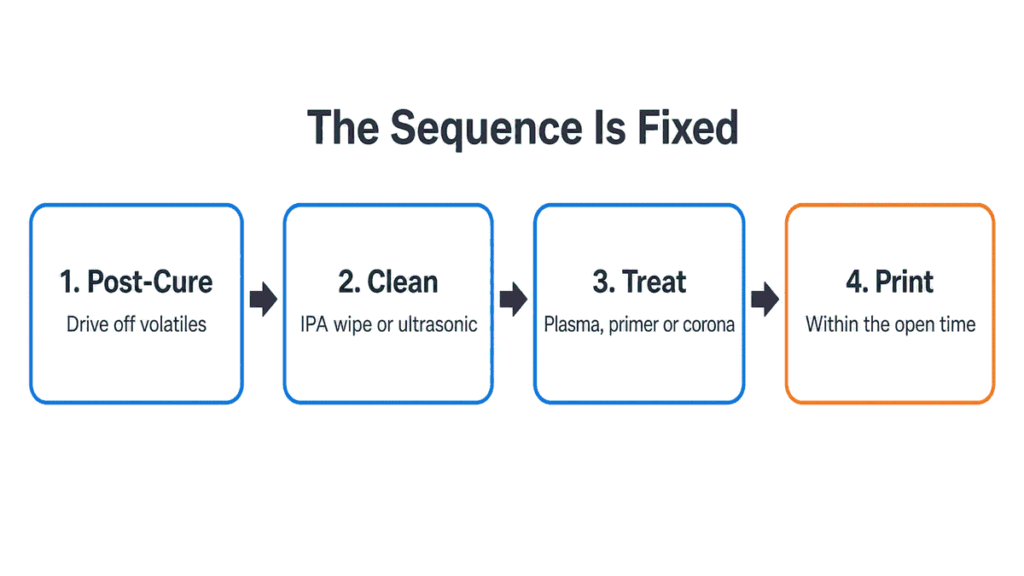
Por lo tanto, la secuencia es fija y el orden importa más que el método:
- Post-curación la parte adecuada para eliminar volátiles — ver Productos de silicona postcurado por el razonamiento y los ciclos típicos.
- Limpio — Limpieza con toallita de IPA o ultrasonidos, con un tiempo máximo de retención definido antes del siguiente paso.
- Tratar — plasma, imprimación o corona.
- Imprime dentro del plazo de vigencia del tratamiento.
Si omites el paso 1 o el 2, los pasos 3 y 4 serán dinero desperdiciado.
¿Cómo se mide realmente si la superficie ha sido tratada?
O lo mides, o no lo sabes. En las plantas de producción se utilizan dos métodos.
Plumas y tintas de prueba Dyne son el método rápido. Se hace pasar un fluido de prueba de tensión superficial conocida sobre la superficie; si la película se mantiene durante aproximadamente dos o tres segundos sin romperse en gotas, la energía superficial es igual o superior a ese valor. El método se define en ASTM D2578 y su equivalente ISO 8296. La precisión se trata de ±2 dina/cm con incrementos estándar de 2 dinas/cm, y aproximadamente ±1 dina/cm con un uso repetido y disciplinado.
Dos precauciones que son más importantes en la silicona que en la película:
- Las puntas de los bolígrafos contaminan. Los rotuladores absorben aceite de máquina y siloxano, y luego dan lecturas bajas o altas sin previo aviso. Para cualquier prueba que se vaya a registrar, utilice líquidos de prueba embotellados con un hisopo de algodón nuevo.
- Las pruebas con Dyne en áreas pequeñas, texturizadas o con hendiduras profundas no son fiables. En un teclado abovedado, a menudo se prueba la parte más plana de una pieza que no es plana.
Medición del ángulo de contacto es el método de referencia. Es más lento, requiere un instrumento y es útil para la cualificación del proceso y para discutir con los clientes, pero no es una verificación de producción por lote.
La configuración práctica consiste en establecer una línea base del ángulo de contacto durante la calificación, y luego medir la dina de los fluidos a intervalos definidos en la línea, registrando la lectura en relación con el lote.
Plasma atmosférico: el más capaz, el más perecedero
El tratamiento con plasma limpia a escala microscópica y activa químicamente la superficie en una sola pasada en seco y sin contacto. Los sistemas de presión atmosférica se montan sobre una cinta transportadora o en un brazo robótico y tratan geometrías tridimensionales, cavidades y múltiples caras; por eso es la opción por defecto cuando la pieza no es plana.
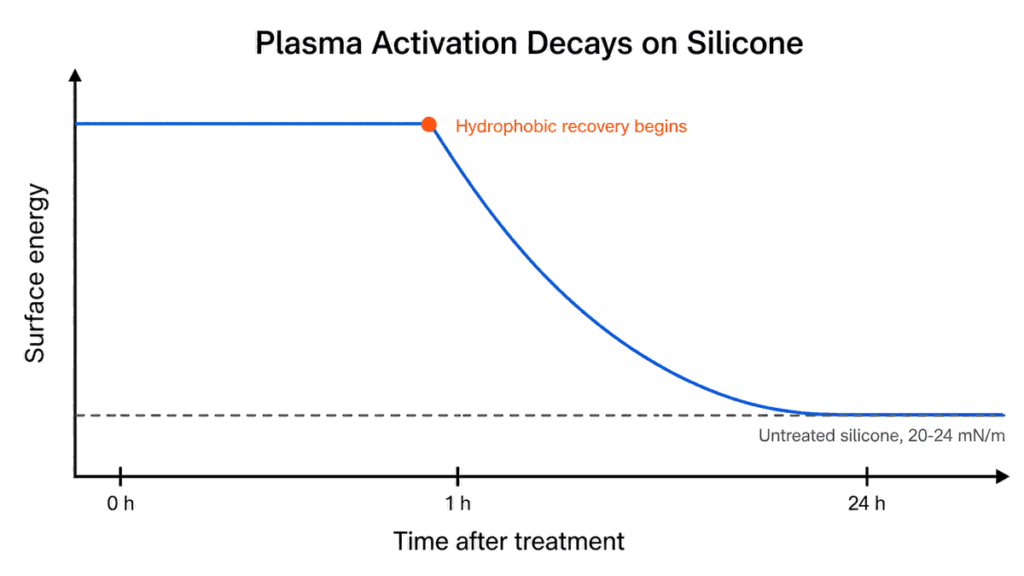
Lo que importa desde el punto de vista operativo no es el pico de energía superficial, sino su decaimiento.
En cuanto a la silicona específicamente, trabajos publicados sobre modificación hidrofílica mediante plasma atmosférico encontró el efecto estable durante aproximadamente una hora, después de lo cual comenzó la recuperación hidrofóbica, con la superficie volviendo a su estado original. valores originales después de aproximadamente 24 horas de envejecimiento. Los fabricantes de equipos describen el mismo comportamiento de forma más general: la disminución del nivel de dinas varía según el material y el entorno, y la vida útil del tratamiento puede oscilar entre horas y meses, dependiendo del sustrato. La silicona se sitúa en el extremo más rápido de ese rango, porque sus cadenas cortas y móviles se reorientan rápidamente y devuelven los grupos metilo a la superficie.
Las consecuencias para una línea de impresión:
- El dispositivo de tratamiento debe estar alineado con la impresora., no en una habitación separada. El tratamiento y almacenamiento no es un flujo de trabajo de plasma para silicona.
- El stock de reserva entre el tratamiento y la impresión supone un riesgo de desperdicio. Si la línea se detiene durante una hora, las piezas que se encuentran en el búfer deben ser retiradas.
- El retratamiento funciona. Por lo general, las piezas que han superado su vida útil pueden volver a utilizarse para recuperar su activación, lo cual es más económico que desecharlas, pero debe ser una norma escrita, no una decisión del operario.
- El sobretratamiento es real. La oxidación excesiva por plasma puede debilitar la capa superficial y afectar a las etapas posteriores; mayor potencia no significa mayor adhesión.
Lo que cuesta mantenerlo en funcionamiento. El plasma atmosférico no consume productos químicos: los requisitos del sistema publicados son solo electricidad y aire comprimido limpio, lo que constituye el argumento económico principal en contra de la imprimación. Las especificaciones del proveedor indican el rango de rendimiento: una sola boquilla trata una banda de aproximadamente 8-12 mm; los cabezales giratorios alcanzan 40-150 mm a una capacidad publicada de aproximadamente 10 m/min; los sistemas de perfil realizan un tratamiento de 360° a velocidades de línea de hasta 40 m/min; las boquillas DBD de gran formato cubren hasta 100 mm. El consumo típico publicado para un sistema de cabezal giratorio es un generador de 1000 W con aproximadamente 66 l/min de aire comprimido a 5-6 bar. A 10 m/min, un teclado de 60 mm de largo se encuentra debajo del cabezal durante aproximadamente 0,4 s, por lo que en una línea de decoración normal el plasma no es el cuello de botella, sino la estación de impresión.
En cuanto a los costos, el consumo de energía es prácticamente irrelevante. Un consumo combinado de aproximadamente 1,5 kW distribuido entre miles de piezas por hora resulta en un costo inferior a 0,001 USD por pieza. Lo que realmente se refleja en su presupuesto es la amortización del capital: un sistema en línea de una sola boquilla, amortizado en tres años con un programa de 30 000 piezas al mes, tiene un costo aproximado de entre 0,02 y 0,03 USD por pieza. En comparación con una línea de imprimación, que conlleva costos de consumibles, tiempo de secado, tiempo de horneado y manejo de solventes en cada lote, el plasma suele ser la opción más económica mucho antes de alcanzar un alto volumen de producción.
La humedad y la temperatura de almacenamiento modifican la velocidad de descomposición. Un almacenamiento cálido y húmedo acelera la recuperación; un almacenamiento seco la ralentiza. Si su tienda no cuenta con control de temperatura, tenga en cuenta que el tiempo de recuperación será menor.
Imprimación química: más lenta, más sucia y la única que sobrevive al almacenamiento.
Las imprimaciones para silicona son mezclas a base de solventes de silanos y siloxanos reactivos. Funcionan químicamente en lugar de físicamente: el extremo de silano se une al sustrato, el otro extremo presenta un grupo con el que la tinta o el elastómero puede reaccionar. Esta es la misma clase de química que se utiliza para adhesión de sobremoldeo de silicona, aplicado a un problema de decoración en lugar de a uno de unión.
Lo que obtienes:
- Un tiempo realmente abierto. Una superficie preparada y tratada térmicamente se modifica químicamente, no solo se activa físicamente, por lo que tolera un flujo de trabajo por lotes, una cola y una espera nocturna de una manera que el plasma no permite.
- Independencia geométrica. La inmersión, el cepillado, la pulverización y la aplicación con tampón permiten obtener formas que una boquilla de plasma necesitaría varias pasadas.
- Bajo costo del equipo. Sin generador, sin suministro de gas, sin integración de cinta transportadora.
Lo que pagas por ello:
- disciplina del espesor de la película. En superficies no absorbentes, la capa de imprimación debe ser apenas visible. Un exceso de imprimación crea una capa límite débil, y la impresión se despega con la imprimación aún adherida. Este es el defecto de imprimación más común que observamos.
- El tiempo de flasheo es un parámetro real. Antes de continuar, es necesario dejar secar o hidrolizar la imprimación según las instrucciones de su ficha técnica; normalmente, esto tarda entre 20 y 45 minutos a temperatura ambiente, dependiendo del sistema. Imprimir sobre una superficie húmeda es peor que no imprimar.
- COV, ventilación y almacenamiento. Manejo de disolventes, eliminación de residuos y una vida útil que se mide en función de una fecha, en lugar de depender del criterio del operador.
- Puede que sea necesario un horneado posterior. Algunos sistemas de imprimación alcanzan su máximo rendimiento solo después de un horneado a alta temperatura; las condiciones típicas publicadas para piezas de silicona son 150–200 °C durante 2–4 horas.
Vale la pena considerar el precio de este último punto antes de elegir la imprimación. Si la imprimación requiere un horneado de cuatro horas, el proceso deja de ser económico; simplemente traslada el costo del equipo principal al uso del horno y al inventario en proceso.
Descarga de corona: barata y rápida, pero limitada por la geometría.
El tratamiento Corona consiste en exponer la superficie a una descarga de alta frecuencia y alto voltaje a través de un espacio de aire. Es la opción estándar para películas y bobinas rollo a rollo porque es económico, rápido y fácil de integrar en una línea continua. En láminas de silicona, películas de silicona y junta autoadhesiva Hace exactamente lo que se le pide.
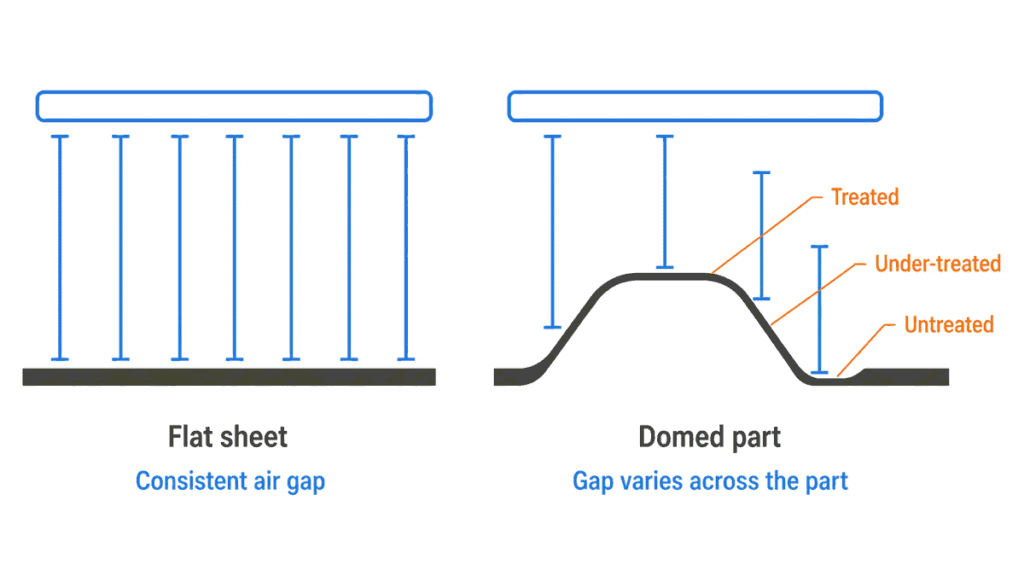
El límite es la geometría. La corona depende de un espacio de aire controlado entre el electrodo y la superficie. teclado abovedado, a pulsera, o bien, un ojal no presenta una separación uniforme, por lo que la intensidad del tratamiento varía en toda la pieza: la parte superior de una cúpula recibe tratamiento, el flanco recibe un tratamiento insuficiente y el hueco queda sin tratar. Los proveedores han extendido la tecnología de corona a piezas 3D con cabezales específicos y campos de trabajo más amplios, pero el área de trabajo aún se mide en pulgadas de altura de la pieza, no en geometría arbitraria.
Dos restricciones más que deciden si se incluye o no:
- Los accesorios y correas conductores pueden generar arcos eléctricos. bajo descarga de corona clásica, lo cual es importante para la manipulación automatizada de piezas en soportes metálicos.
- Se genera ozono y requiere extracción, lo cual es una cuestión de instalaciones, no de proceso.
El comportamiento de decaimiento de la corona presenta el mismo tipo de problema que el plasma: la activación es física, por lo que se desvanece. Dado que la corona deposita menos energía en la superficie que una boquilla de plasma, también se desvanece más rápidamente. Calcule aproximadamente 30 minutos de activación estable en silicona, y la mayor parte del beneficio desaparecerá en unas 8 horas. A modo de comparación, una película de poliolefina tratada con corona puede pasar de 48 dinas/cm a 38 dinas/cm en menos de 30 días; la movilidad de las cadenas de la silicona hace que este proceso sea mucho más rápido. Realice el tratamiento cerca de la estación de impresión y no se base en las cifras de la industria de la película.
¿Qué pretratamiento debo especificar?
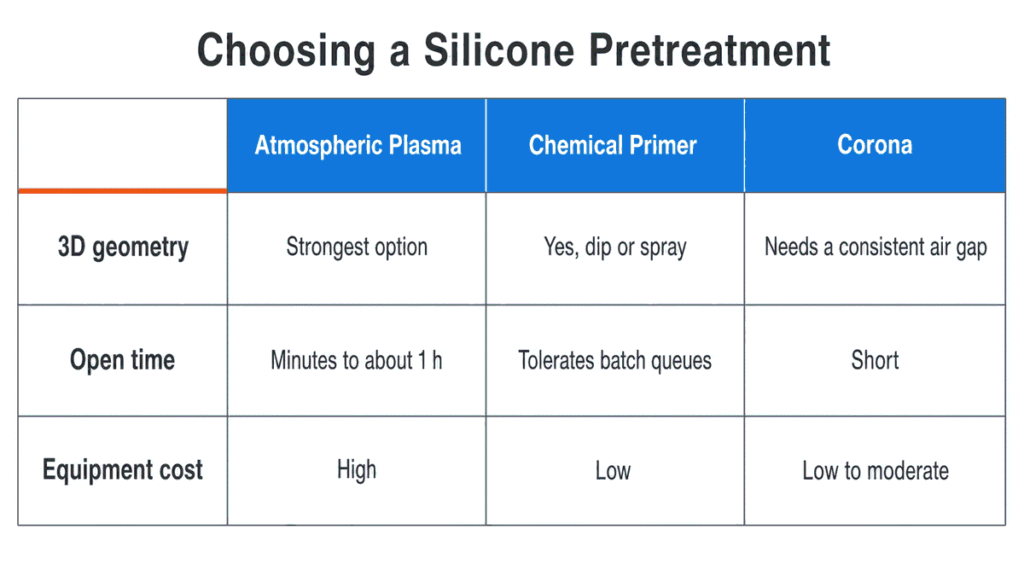
| Criterio | plasma atmosférico | Imprimación química | Corona |
|---|---|---|---|
| Mecanismo | Activación física + microlimpieza | capa de acoplamiento químico | Activación física |
| ganancia de energía superficial | En caucho de silicona, el ángulo de contacto con el agua medido desde 117° hasta menos de 5° después del plasma de oxígeno a 100 W durante 30 s | No aplicable por diseño: una imprimación añade una capa de acoplamiento, no aumenta la energía superficial del sustrato. | Aproximadamente de 20 a 24 mN/m hasta unos 34 a 38 mN/m |
| Geometría 3D y empotrada | Sí, la opción más fuerte. | Sí, por inmersión/brocha/pulverización | Limitado; necesita un espacio de aire constante |
| Tiempo de apertura antes de imprimir | Aproximadamente 1 hora de estabilidad sobre silicona; vuelve a los valores sin tratar aproximadamente a las 24 horas. | Dejar reposar de 20 a 45 minutos a temperatura ambiente y luego mantener; el tiempo máximo viene determinado por la ficha técnica de la imprimación. | Aproximadamente 30 minutos estable; desaparece por completo en 8 horas. |
| Consumibles | Solo gas y electricidad | Imprimación a base de disolventes, manejo de COV | Solo alimentación |
| Costo del equipo | Alto | Bajo | Bajo a moderado |
| Tiempo de ciclo añadido | Segundos, en línea | Aplicación más flash, a veces un horneado | Segundos, en línea |
| Modo de fallo principal | Piezas impresas después de que expirara el tiempo de apertura. | La capa de imprimación era demasiado gruesa o se había secado demasiado poco. | Tratamiento desigual en superficies curvas |
Mediante el proceso de decoración, trabajamos con los valores predeterminados:
- Impresión por tampografía en piezas curvas o irregulares — Plasma atmosférico en línea cuando el volumen justifica la inversión, imprimación cuando el flujo de trabajo es por lotes o la geometría está profundamente empotrada. Esta es la combinación de mayor riesgo, ya que una pieza curva también es la más difícil de probar con dinamometría.
- **Serigrafía sobre una sábana plana y esteras** — La corona suele ser suficiente y la más barata por pieza; el plasma si el compuesto está muy cargado.
- **Impresión por transferencia y gráficos envueltos** — imprimación, porque el flujo de trabajo tiene pausas y el tratamiento tiene que sobrevivir a ellas.
Una advertencia que prevalece sobre las tres filas: la elección del pretratamiento interactúa con la química de la tinta. Una tinta de silicona de dos componentes bien combinada en una pieza limpia y bien postcurada a veces no necesita ningún pretratamiento. Leer Formulaciones e innovaciones de tintas de impresión de silicona antes de asumir que un paso del tratamiento es obligatorio, y consulte la guía principal. Cómo imprimir en silicona para determinar el lugar que ocupa el pretratamiento dentro del proceso general.
¿Qué se debe controlar en la línea?
El pretratamiento falla silenciosamente. Estos son los puntos de control que conviene anotar en la guía del viajero:
| Punto de control | Qué grabar | Por qué se desvía |
|---|---|---|
| Limpieza | Método, disolvente y tiempo entre la limpieza y el tratamiento. | El simple hecho de manipular una superficie limpia la vuelve a contaminar en cuestión de minutos. |
| Parámetros de tratamiento | Potencia, velocidad o tiempo de permanencia, distancia entre la boquilla y la pieza | El desgaste del accesorio y la obstrucción de la boquilla modifican la dosis efectiva. |
| comprobación de la energía superficial | Valor de dina según ASTM D2578, muestreado por lote | Desgaste de los electrodos, bolígrafos contaminados, humedad ambiental |
| Horario abierto | Minutos transcurridos desde el tratamiento hasta la impresión | Las paradas de línea generan existencias de reserva obsoletas. |
| Resultado de la adhesión | Clasificación por trama cruzada, no aprobado/suspenso | Una clase grabada muestra desviación; un “aprobado” la oculta. |
La comprobación de adhesión cierra el ciclo. Prueba de cinta de trama cruzada para ASTM D3359 La norma ISO 2409, junto con una prueba de fricción con disolvente, indica si el tratamiento tuvo algún efecto: la energía superficial es un indicador clave y la clase de adhesión, el resultado. Al registrar la clasificación y compararla con la lectura en dinas, la desviación se hace visible semanas antes de que las piezas fallen en el campo.
Dónde deja de ser el pretratamiento la solución
El pretratamiento aumenta la energía superficial. No corrige un compuesto inadecuado para la impresión, una pieza que nunca se postcuró o una tinta que no fue diseñada para silicona. Si la adhesión falla después de una limpieza correcta, una lectura de dinas verificada y un ciclo de curado completo, el problema se encuentra antes de la decoración, generalmente en el compuesto, el sistema de desmoldeo o el ciclo de moldeo. Ver Silicona curada con platino frente a silicona curada con peróxido para ver cómo el propio sistema de curado modifica el comportamiento de la superficie.
Antes de especificar un tratamiento, es necesario definir cuatro cosas: la geometría de la pieza y si alguna cara de impresión está hundida o curvada, el compuesto y su carga de relleno, ya sea que el flujo de trabajo sea en línea o por lotes, y el estándar de durabilidad que debe cumplir la impresión. Sin esto último, no hay forma de determinar si el tratamiento más económico es también el suficiente.
Y si la decoración tiene que resistir la abrasión durante años en lugar de pasar una prueba de cinta adhesiva en el primer artículo, la respuesta honesta es que ningún pretratamiento cierra esa brecha por sí solo; la pregunta es si la leyenda debe imprimirse y recubrirse, o moldeado y grabado en cambio. Ver Acabados y recubrimientos de silicona para la superficie de los teclados para lo que va encima de la tinta.
Referencias
- Datos de energía superficial para polidimetilsiloxano — Harvard SEAS, valores de energía superficial recopilados para PDMS
- ASTM D2578-23, Tensión de humectación de películas de polietileno y polipropileno — ASTM International, actualizado en marzo de 2023
- ISO 8296:2003, Plásticos — Películas y láminas — Determinación de la tensión de humectación — ISO, edición actual
- Utilizando rotuladores de prueba ACCU DYNE para medir la energía superficial del sustrato — Accudyne, método y precisión de ±2 dinas/cm
- Modificación hidrofílica de una superficie de silicona mediante plasma a presión atmosférica. — Estudio revisado por pares, recuperación hidrofóbica de silicona tratada
- Modificación superficial de polímeros mediante tratamiento con plasma — NIH PMC, revisión de 2024 sobre activación y envejecimiento
- Imprimación para caucho de silicona — Wacker Chemie AG, química de imprimaciones reactivas de silano y siloxano
- Guía de aplicación de las imprimaciones de caucho de silicona líquida LORD IMB — Parker Hannifin, condiciones posteriores al horneado
- Pretratamiento de superficie con plasma — El Grupo Sabreen, límites geométricos, arcos y sobretratamiento
- Pretratamiento por corona, plasma y llama para el tratamiento superficial de plásticos — Enercon Industries, artículo técnico
- ASTM D3359-23, Clasificación de la adhesión mediante prueba de cinta — ASTM International, actualizado en marzo de 2023
- ISO 2409:2020, Pinturas y barnices — Ensayo de corte transversal — ISO, edición actual
- Métodos mediados por plasma para la modificación superficial del caucho de silicona — Universidad Queen’s de Belfast, ángulo de contacto de 117° a menos de 5° después del plasma de oxígeno
- ¿Cuál es la duración del tratamiento con plasma y corona? — Tantec, vida útil por familia de polímeros
- Por qué el tratamiento contra el coronavirus se deteriora con el tiempo — tasas de decaimiento de dinas en película
- Especificaciones técnicas del equipo de tratamiento por plasma atmosférico SpinTEC — Tantec, ancho de tratamiento, velocidad de línea, potencia y consumo de aire.
- Activación con plasma — Plasma.com, anchos de tratamiento de boquillas publicados
- Plasma a presión atmosférica — Fraunhofer IFAM, electricidad y aire comprimido como únicos insumos