En la lista de materiales, el polímero es de silicona. No especifica el método de curado, y esa única elección, platino o peróxido, influye más en el olor, el cumplimiento de las normas, la transparencia y el coste que el material base. Los equipos que dejan la decisión en manos de la fábrica suelen descubrir cuál les tocó tras la primera queja.
“Depende” no es la respuesta correcta, porque la decisión es casi siempre binaria e irreversible una vez que se definen las herramientas y el material. Aquí está la versión difícil.
La respuesta corta
- Si la pieza entra en contacto con alimentos, piel o el cuerpo, o requiere una gran claridad, se trata de un tratamiento de máxima calidad. No hay nada que negociar.
- Si se trata de una pieza industrial o de uso general donde el costo es lo que importa y el olor o la claridad no son relevantes, el curado con peróxido resulta más económico.
- El error costoso consiste en utilizar peróxido en una pieza delicada para ahorrar en costes de material, y luego pagar las consecuencias con quejas por olores, tiempo de postcurado y pruebas de migración fallidas.
Cómo elegir en una sola pregunta
Empiece aquí antes de cualquier tabla de compensaciones:
- Contacto con alimentos / piel / cuerpo, o alta transparencia requerida → Platino.
- Industrial, sin contacto, económico, tolerante a los olores → Peróxido.
La mayoría de las piezas se resuelven únicamente en esta línea. Las compensaciones que se describen a continuación solo importan cuando una pieza se encuentra cerca del límite.
Platino vs. Peróxido: Comparación lado a lado
| Factor | Platino (adicional) | Peróxido |
|---|---|---|
| Olor / subproductos | Ninguno, inodoro | Restos residuales; requiere post-curado para eliminarlos. |
| Claridad / amarilleamiento | Alta claridad, bajo amarilleamiento | Claridad media, mayor amarilleamiento |
| Ajuste de cumplimiento | FDA 21 CFR 177.2600, LFGB, USP Clase VI / ISO 10993 | Industria general; difícil de superar la estricta migración alimentaria/médica. |
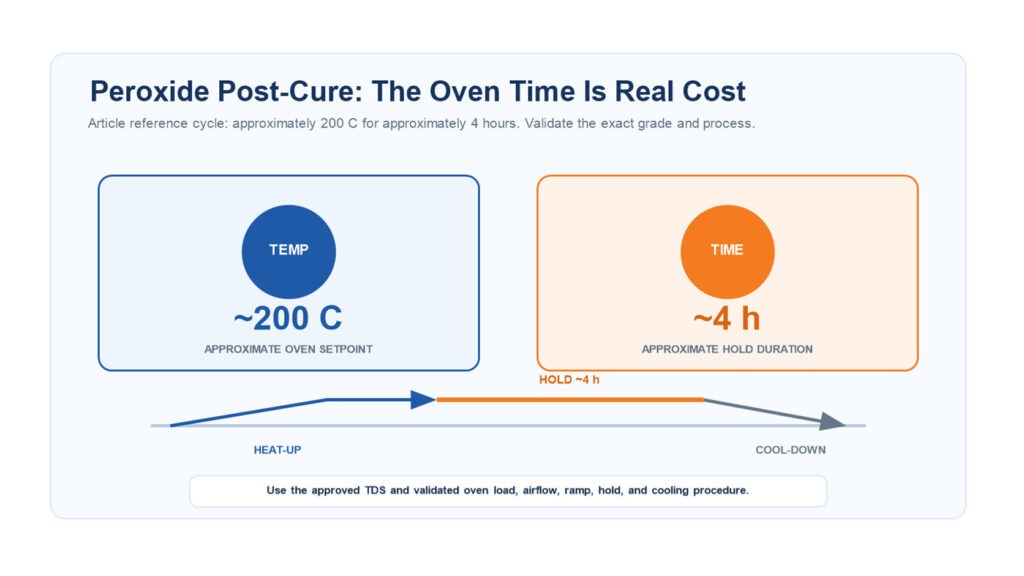
| Postcurado | A menudo mínimo | Prácticamente obligatorio (~200 °C, ~4 h) |
| Costo del material/catalizador | Mayor (catalizador de platino) | Más bajo |
| Costo real de desembarque | Menos pasos posteriores | Añadir tiempo de horno + riesgo de desperdicio |

Lea las dos últimas filas juntas: el ahorro en materia prima del peróxido disminuye al añadir el tiempo de secado en horno y el desperdicio por olor residual. En piezas delicadas, el peróxido a menudo no es más barato, solo lo es en teoría.
¿Qué factores influyen en la diferencia de costos?
El ahorro de materiales que supone el peróxido es real, pero tres costes influyen en la decisión:
- La silicona de grado LFGB tiene un peso aproximadamente entre 20 y 301 TP3T superior al de la silicona estándar de grado FDA. Necesita un polímero base mejor y un postcurado más prolongado, no solo un catalizador diferente.
- Los productos de grado médico (USP Clase VI / ISO 10993) deben moldearse en una sala limpia de Clase 100 000. Esos son costos fijos que una pieza industrial de peróxido nunca tiene.
- El postcurado con peróxido aumenta el tiempo de horneado (~200 °C, ~4 h), el consumo de energía y la manipulación. Ver Productos de silicona postcurado.
Calcule el costo final, no la línea de materiales: material + postcurado + desperdicio o retrabajo por rechazos de olor y migración + riesgo de nueva cotización si la pieza no cumple con las normas.

Cómo el proceso de moldeo y el volumen afectan la elección del curado
El sistema de curación rara vez se presenta de forma aislada; sigue el proceso:
- La LSR (inyección líquida) es casi siempre un tratamiento con adición de platino. Alta precisión (tolerancia de ±0,02 mm), alta limpieza, sin rebabas, pero con un alto coste de utillaje y una cantidad mínima de pedido más elevada.
- El HTV (compresión sólida) utiliza platino o peróxido. Herramientas más económicas, tolerancias más amplias, mejor para volúmenes bajos a medios. Ver Silicona HTV.
Por lo tanto, elegir un sistema de curado también limita el proceso y el pedido mínimo. Una pieza de platino de bajo volumen generalmente requiere HTV, no LSR.

Inhibición del curado con platino: Comprobar si hay contaminación.
El curado por adición (platino) presenta un modo de fallo que el peróxido no tiene: la inhibición. El contacto con azufre, aminas, estaño (residuo del catalizador de curado por condensación) o algunos plastificantes puede detener el curado. El resultado es un curado incompleto y una superficie pegajosa.
Esto importa cuando:
- La pieza se moldea sobre otro sustrato o adhesivo.
- Las herramientas o la línea de producción se comparten con la silicona de estaño (de curado por condensación).
Si no se puede controlar esa contaminación, refuerce el aislamiento del proceso o pase a Vulcanización con peróxido donde la pieza lo permite.
Sistema de curado por tipo de producto
La mayoría de las categorías se resuelven sin problemas:
| Tipo de producto | Sistema de curación |
|---|---|
| Chupetes, mordedores, juegos de alimentación (babero / cuenco / cuchara / plato) | Platino |
| Tubos médicos, copas menstruales, componentes ópticos | Platino |
| Juntas y empaquetaduras industriales, láminas y tiras de silicona. | Peróxido |
| Piezas de uso diario sin contacto en general | Peróxido |
Si una pieza abarca ambos aspectos —un sello industrial que posteriormente entra en contacto con alimentos—, opte por el platino y confirme la norma de cumplimiento antes de la fabricación de las herramientas.
Errores comunes al elegir
El error común es tratar esto como una simple línea de costo. Un comprador elige peróxido para reducir el costo del material en una pieza que termina en contacto con alimentos o piel. Se moldea bien. Entonces:
- Las quejas por olor llegan después de que las piezas permanecen en envases sellados.
- Las pruebas de extracción/migración (migración general de LFGB, USP Clase VI) fallan.
- La opción "más barata" se vuelve a cotizar en platino de todos modos, ahora con tiempo perdido.
El segundo error de cálculo es la sobreespecificación: pagar por platino en una junta industrial oculta que nunca lo necesitó. El platino es la opción segura por defecto para las piezas en contacto con el material, no una mejora universal.
Cuando el tipo de cura no importa
Para piezas industriales opacas, sin contacto y de bajas especificaciones, sin sensibilidad a los olores, ambos sistemas funcionan, aunque el peróxido resulta más económico. No pierda tiempo de ingeniería debatiendo sobre la química de curado para una pieza que no cumple con las normas ni requiere análisis sensoriales.
Qué confirmar antes de solicitar un presupuesto
El sistema de curado se basa en tres especificaciones, así que defina primero estas: contexto de contacto (alimentos/piel/cuerpo/ninguno), norma de cumplimiento requerida (FDA 21 CFR 177.2600/LFGB/USP Clase VI) y tolerancia a la claridad/olor. Una vez definidas, la elección suele estar prácticamente hecha, al igual que el costo.
Para obtener detalles a nivel de sistema, consulte Vulcanización de platino y Vulcanización con peróxido; para detalles posteriores al tratamiento, consulte Productos de silicona postcurado; para la definición y descripción general del método, consulte ¿Qué es la vulcanización de silicona?.