La maggior parte dei team che devono scegliere un produttore di silicone inizia confrontando i prezzi unitari. Questo è un primo filtro sbagliato. Un preventivo economico diventa significativo solo dopo aver capito quale processo è necessario per il componente, chi controlla lo stampo e se le specifiche fornite sono applicabili al prodotto finale.
Il problema più comune non è un primo campione difettoso. Piuttosto, è dovuto a uno strumento, una mescola e un fornitore non affidabili, per poi incorrere in sbavature, odori, variazioni di colore o un certificato che non corrisponde al pezzo effettivamente spedito.
Seleziona lo stabilimento più adatto al processo necessario per il tuo componente, quindi richiedi una documentazione che copra in modo esaustivo la formulazione di produzione, il percorso di polimerizzazione e l'uso previsto. Non assegnare la produzione degli stampi finché il preventivo non specifica il processo di stampaggio, l'ambito dei test e le condizioni di ubicazione e trasferimento degli stampi.
Sintesi
- Un produttore di silicone è una fabbrica che detiene la proprietà del processo produttivo. Un commerciante che si affida a una foto per il catalogo rappresenta una decisione diversa.
- HCR, LSR ed estrusione sono sistemi di produzione differenti. Se l'officina non è in grado di realizzare il percorso di cui hai bisogno per la geometria richiesta, il resto del preventivo è superfluo.
- La conformità inizia con il mercato di destinazione, l'uso previsto e l'ambito delle prove. Un certificato è utile solo quando collega il requisito applicabile, la formulazione di produzione, il processo, l'articolo e il lotto spedito.
Che cosa significa esattamente "produttore di silicone"?
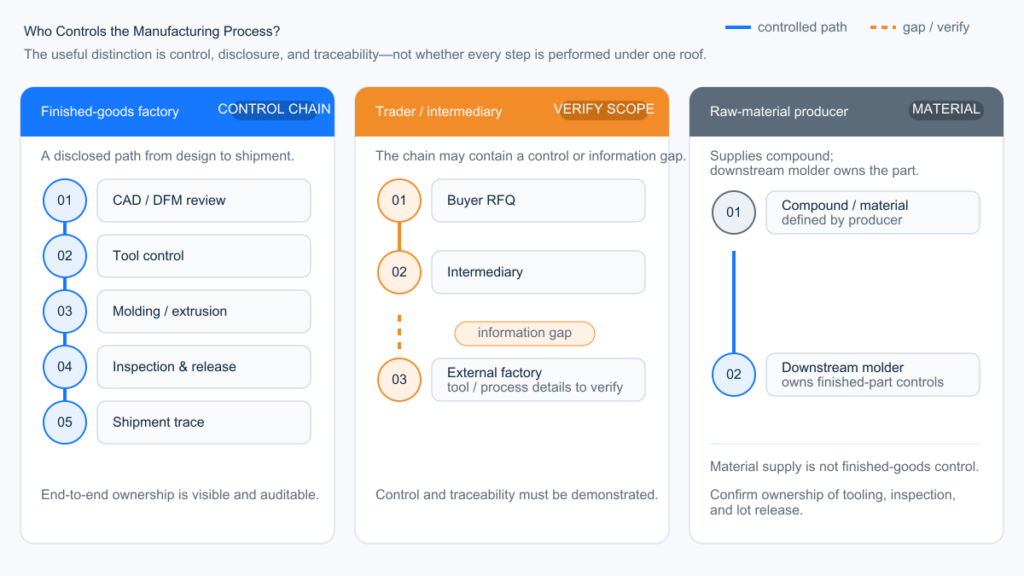
Per un progetto OEM personalizzato, significa avere un fornitore che controlli il processo produttivo pertinente, dichiari l'ubicazione degli stampi e delle celle di produzione e sia in grado di tracciare il lotto di materiale fino al lotto spedito. Alcuni produttori qualificati si avvalgono di stampisti approvati o subappaltano le operazioni secondarie; la questione è la trasparenza e il controllo, non se ogni fase si svolga sotto lo stesso tetto.
Tre diverse attività commerciali si nascondono dietro lo stesso termine di ricerca:
| Entità | Cosa vendono effettivamente | Quando si adattano | segnale di allontanamento |
|---|---|---|---|
| Fabbrica di prodotti finiti | Parti stampate, estruse o sovrastampate; possiede o gestisce l'utensile | Lavorazioni OEM/ODM personalizzate | Impossibile specificare il tipo di pressa, il processo o la posizione dello stampo. |
| Commerciante / rivenditore di cataloghi | Approvvigionamento e logistica; la produzione avviene altrove. | SKU standard, piccoli acquisti di prova | Il sito di produzione differisce dalla fonte di campionamento approvata e non è previsto alcun piano di trasferimento controllato o di riqualificazione. |
| Produttore di materie prime | Gomma, LSR, fluidi, additivi | Hai già uno stampo | Non possono fornire un preventivo per un componente finito di consumo o industriale |
L'ambiguità rimane nascosta perché la parola "produttore" è facile da inserire in un titolo. Diventa evidente quando si ha bisogno di una modifica della cavità, di una regolazione della durezza o di un secondo colore e il contatto non può raggiungere l'officina degli stampi. A quel punto, il primo prototipo approvato potrebbe non rappresentare più la cella di produzione.
Chiedi quale processo e quale famiglia di presse verranno utilizzati per la lavorazione del pezzo, dove verrà conservato lo stampo, chi ne è proprietario e si occupa della sua manutenzione e cosa succede se la produzione viene trasferita. Se la realizzazione degli utensili o le lavorazioni secondarie vengono esternalizzate, richiedi al fornitore di comunicare la sede e di rimanere responsabile della convalida, del controllo delle modifiche e della tracciabilità. Le domande relative all'audit di fabbrica appartengono a come ispezionare le fabbriche di prodotti in silicone.
Come scegliere un produttore di silicone in base all'adattamento al processo
Scegli la fabbrica in base al processo produttivo che il tuo componente può effettivamente eseguire, non in base al nome del materiale riportato nel preventivo.
Quando esaminiamo una richiesta di offerta (RFQ), partiamo dalla geometria 3D, dalle tolleranze critiche, dai dettagli di inserimento o incollaggio, dal volume annuo e dai requisiti di validazione. Non selezioniamo HCR o LSR basandoci unicamente sulla categoria di prodotto e non consideriamo il processo più automatizzato come predefinito.
Il principale processi di produzione del silicone Non sono intercambiabili. HCR e LSR non rappresentano due livelli della stessa capacità produttiva. Richiedono attrezzature diverse, una diversa costruzione degli utensili e un diverso impiego di manodopera. L'estrusione è un terzo sistema. Un'officina di compressione che propone una guarnizione a parete sottile LSR non è "sufficientemente simile".“
| Condizione della parte | Avvio del processo | La fabbrica deve avere | Errore di acquisto |
|---|---|---|---|
| Componenti semplici stampati per cucine, neonati o articoli promozionali; volume incerto | compressione HCR | Presse di compressione, controllo della carica, disciplina di rifilatura | Pagare LSR Tooling per un pezzo che non utilizzerà mai l'automazione |
| Pareti sottili, guarnizioni fini, piccoli dettagli, volume stabile | Iniezione LSR / LIM | Misurazione A/B, strumenti di precisione, controllo del flash | Flash di compressione ad ogni scatto; gli operatori tagliano ciò che lo strumento avrebbe dovuto bloccare |
| Sovrastampaggio in plastica o metallo | Iniezione LSR, dopo la definizione del metodo di adesione | Inserimento del metodo, controllo della temperatura dello stampo, incollaggio o interblocco | Un campione di mano che appare incollato ma che in seguito si stacca dopo il calore o la flessione. |
| Tubi, strisce, corde, profili, fogli | Estrusione o calandratura HCR | Stampo, polimerizzazione continua, taglio/unione | Un produttore di stampi propone una soluzione alternativa stampata per un profilo continuo |
| Guarnizione o cuscinetto industriale grande e semplice | compressione HCR | Controllo del posizionamento delle cariche, piano di separazione accettabile | Un preventivo LSR il cui costo degli utensili non viene mai ripagato |
Spesso l'LSR viene considerato un miglioramento qualitativo, quando in realtà è un sistema di produzione. Il suo costo è giustificato da sezioni sottili, dosaggio cavità-cavità e volume, non dalla necessità di rendere una spatola più sicura o una guarnizione più "medicale". Se il disegno è ancora in fase di sviluppo, uno stampo a compressione HCR a basso costo può essere utile per verificare la geometria generale, l'assemblaggio, la maneggevolezza e le ipotesi funzionali di base prima di definire la produzione dell'acciaio LSR. È importante registrare le differenze di materiale e di processo: un prototipo HCR non convalida il riempimento dell'LSR, la posizione del punto di iniezione, il bilanciamento del canale freddo o della cavità, il comportamento delle bave, lo stampaggio automatico, il tempo di ciclo o il ritiro finale dell'LSR. Queste condizioni devono essere confermate sullo stampo e sul processo LSR destinati alla produzione. Se la geometria richiede il flusso di gomma siliconica liquida e il volume annuo è stabile, non forzare la compressione solo per risparmiare sulla fattura dello stampo.
Chiedete alla fabbrica di specificare il processo nel preventivo: compressione, trasferimento, iniezione HCR, LIM, estrusione. Se quella riga è vuota, il prezzo non è un preventivo di processo, ma una stima.

Quali prove dovresti richiedere prima di procedere con l'installazione degli utensili?
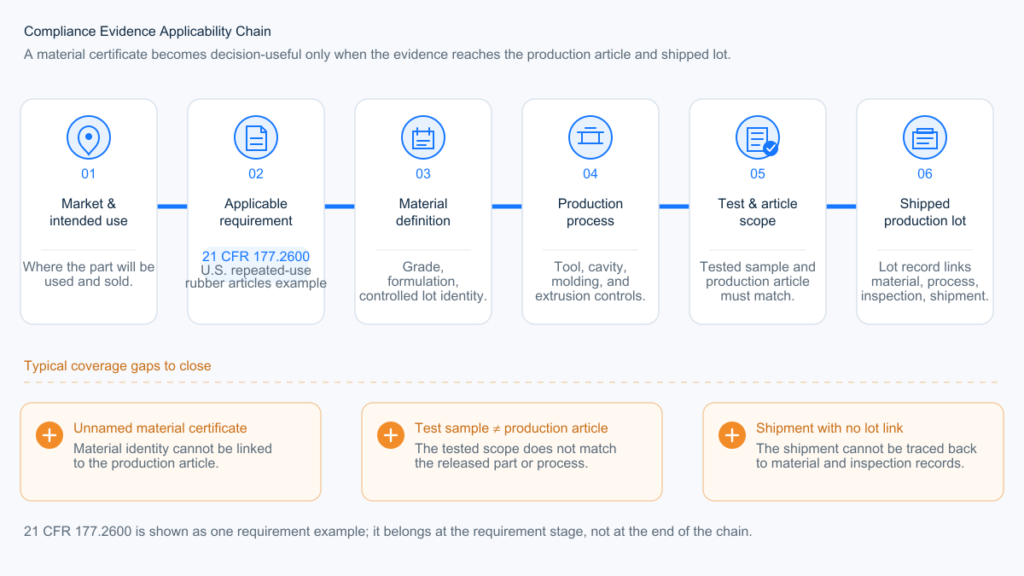
Iniziate dal mercato di destinazione, dall'utilizzo del prodotto e dal rischio di guasto. Quindi, costruite una catena di prove che colleghi il requisito applicabile all'articolo prodotto e al lotto spedito. Non partite da un certificato del fornitore e non cercate di ricostruire a ritroso la copertura.
Nei nostri programmi LSR, conserviamo la dichiarazione dei materiali, la tracciabilità dei lotti dei fornitori e l'ambito di applicazione dei report di terze parti come documenti separati. Un certificato di analisi (COA) dei materiali può supportare la catena di approvvigionamento, ma non lo utilizziamo come approvazione del prodotto finito.
Lo stesso quadro di riferimento si applica ai componenti a contatto con gli alimenti, ai prodotti per bambini, ai dispositivi medici, ai componenti elettrici, automobilistici e ai componenti industriali in generale. La normativa o le specifiche del cliente cambiano; la logica probatoria rimane invariata.
| Strato di prove | Cosa verificare | Prove utilizzabili | Lacuna nella copertura |
|---|---|---|---|
| 1. Requisito applicabile | Mercato di destinazione, categoria di prodotto, contatto o esposizione previsti e specifiche del cliente | Specificare la normativa, lo standard, la nota di disegno o il requisito contrattuale con il relativo ambito di applicazione. | “Le diciture "FDA", "grado medicale", "RoHS" o "sicuro per gli alimenti" vengono utilizzate senza specificare alcun requisito o condizione d'uso. |
| 2. Definizione del materiale | Fornitore, grado, sistema di polimerizzazione, durezza, pigmento, additivi e qualsiasi primer, inchiostro, inserto o rivestimento che rimane nel prodotto | Specifiche del materiale controllato, dichiarazione del fornitore, TDS/SDS ove pertinenti e riferimento alla formulazione o al colore | Un rapporto per un composto base non specificato riutilizzato in diversi colori, additivi o assemblaggi incollati senza valutazione |
| 3. Ambito del processo | Processo di stampaggio o estrusione, polimerizzazione e post-polimerizzazione, lavaggio, stampa, incollaggio, sovrastampaggio e operazioni esternalizzate. | Percorso del processo rilasciato e registri che mostrano quali operazioni sono coperte dalle prove | Il materiale testato e l'articolo di produzione seguono percorsi di lavorazione sostanzialmente diversi. |
| 4. Ambito del test e dell'articolo | Campione o articolo finito, metodo di prova, condizioni, laboratorio, data del rapporto e criteri di accettazione | Rapporto o documentazione che dimostri perché la configurazione testata è applicabile all'articolo di produzione. | Il titolo del certificato è rilevante, ma il campione, il metodo, l'esposizione o la configurazione non corrispondono alla rivendicazione. |
| 5. Tracciabilità e controllo delle modifiche | Collegamento tra il lotto di materiale, l'ordine di lavoro, l'utensile, il processo, l'ispezione, l'imballaggio e la spedizione. | Registri dei lotti più un percorso di revisione definito in caso di modifiche a materiale, colore, processo, sito, strumento o subfornitore. | Il fornitore non riesce a collegare il rapporto e la dichiarazione dei materiali al lotto di produzione spedito. |
Nessun singolo documento certifica ogni singolo aspetto. La norma ISO 9001 descrive un sistema di gestione della qualità. La norma BSCI riguarda la conformità sociale. Un certificato di analisi (COA) di un materiale descrive un lotto fornito. Un rapporto di prova del prodotto copre il campione e le condizioni specificate nel rapporto stesso. Considerare uno qualsiasi di questi documenti come un'approvazione universale del prodotto crea una lacuna nell'ambito di applicazione.
Esempio statunitense di contatto con gli alimenti
Per un articolo in gomma siliconica riutilizzabile venduto per il contatto con gli alimenti negli Stati Uniti, 21 CFR 177.2600 È un punto di partenza applicabile. Tratta i componenti consentiti e le condizioni relative agli estrattivi per gli articoli in gomma. Non costituisce un'approvazione della FDA per una fabbrica e non rende automaticamente conforme ogni prodotto descritto come silicone per uso alimentare.
Applicare il modello a cinque livelli: identificare il contatto previsto con gli alimenti e le condizioni d'uso; definire il composto, il pigmento e il sistema di polimerizzazione; registrare la polimerizzazione e la post-polimerizzazione; confermare quale articolo e quali condizioni sono coperte dal rapporto; quindi collegare tali prove al lotto di produzione. I test sull'articolo finito o i test supplementari sono necessari quando la normativa, i requisiti del cliente, l'ambito del rapporto esistente o la valutazione del rischio lo richiedono.
Un test completo separato per ogni colore non è una regola universale della FDA. Esaminare la chimica del pigmento, la concentrazione, la copertura del rapporto esistente e l'entità della modifica. Il risultato può essere una revisione della documentazione, una dichiarazione del fornitore, test supplementari mirati o un nuovo test sull'articolo finito. Utilizzare Come verificare se un fornitore di silicone utilizza materiale realmente idoneo al contatto con gli alimenti. per il percorso dettagliato di verifica del fornitore. Considerare la selezione del sistema di polimerizzazione come una decisione separata relativa al materiale e al processo.
Come valutare un produttore di silicone?
Utilizzate una scorecard ponderata solo dopo aver definito i requisiti del progetto. Serve a confrontare i candidati qualificati, ma non può trasformare un'incompatibilità di processo o la mancanza di un requisito legale in un fornitore accettabile.
Valuta ciascun criterio da 0 a 5 utilizzando lo stesso standard di valutazione per ogni fornitore:
- 5 — Dimostrato: La capacità specifica del progetto è pienamente supportata da registri, rapporti, disegni applicabili o da un piano di controllo rilasciato; non rimane alcuna azione di chiusura sostanziale
- 4 — Sostanzialmente dimostrato: La documentazione specifica del progetto è quasi completa; rimane solo un elemento minore e a basso rischio, con un responsabile e una data di scadenza
- 3 — Accettabile a determinate condizioni: Le capacità sembrano adeguate, ma prima dell'assegnazione è necessario colmare una lacuna significativa in termini di documentazione, convalida o controllo della proprietà.
- 2 — Parzialmente supportato: Il percorso proposto potrebbe funzionare, ma numerose lacune sostanziali o ipotesi non verificate ne impediscono la qualificazione.
- 1 — Solo rivendicato: Il fornitore fornisce una dichiarazione generica sulle proprie capacità, con poche prove specifiche relative al progetto.
- 0 — Inaccettabile: Incompatibilità di capacità, rifiuto di divulgare un controllo richiesto, mancato superamento di un ostacolo insormontabile o mancanza di prove utilizzabili.
Calcola i punti ponderati come (valutazione ÷ 5) × peso. Utilizzare valutazioni numeriche e registrare le prove o le azioni concrete a supporto di ogni punteggio. Questo è un quadro di riferimento suggerito per gli appalti, non uno standard di certificazione di settore; se il rischio del progetto lo richiede, è necessario modificare i pesi e le soglie prima di assegnare i punteggi.
| Criterio di qualificazione | Peso | Prove da richiedere | condizione a punto zero |
|---|---|---|---|
| Adattamento del processo e DFM | 25 | Percorso di stampaggio denominato; famiglia di presse; note DFM relative a linea di separazione, punto di iniezione, sfiato, bava, ritiro, post-polimerizzazione e tolleranze critiche | Il processo proposto non è in grado di soddisfare i requisiti di geometria, tolleranza, volume o sovrastampaggio. |
| Controllo qualità e misurazione | 20 | Formato del primo articolo; metodo di misurazione; piano di controllo; limiti di difetto; flusso di lavoro per non conformità e azioni correttive | Non esiste un metodo definito per ispezionare le dimensioni critiche o le caratteristiche funzionali del disegno. |
| Conformità e tracciabilità | 15 | Ambito di applicazione del rapporto; dichiarazioni di composti e pigmenti; condizioni di polimerizzazione; tracciabilità del lotto; valutazione documentata delle modifiche | Non viene soddisfatto un requisito legale o del cliente applicabile, oppure il lotto di produzione non può essere collegato al lotto di materiale. |
| Controllo degli strumenti e gestione delle modifiche | 15 | Proprietà degli utensili; luogo di stoccaggio; identificazione delle cavità; registri di manutenzione; approvazione delle modifiche ingegneristiche; termini di trasferimento e riqualificazione | Il fornitore non rivelerà dove si trova l'utensile o la cella di produzione né chi controlla un trasferimento |
| completezza commerciale | 10 | Presupposti separati per utensili, materiali, stampaggio, rifinitura, post-polimerizzazione, ispezione, imballaggio e trasporto; motivazione del MOQ | Prezzo unitario con materiali, processi, ispezioni e operazioni secondarie non definiti |
| Capacità e continuità di fornitura | 10 | Presse e cavità pianificate; utilizzo realistico; funzionamento a collo di bottiglia; attrezzature di riserva o piano di ripristino; ipotesi sui tempi di consegna | Il fornitore non è in grado di spiegare come il volume previsto si adatterà alla cella di produzione designata. |
| Comunicazione del progetto e controllo delle revisioni | 5 | Responsabile del progetto designato; controllo delle revisioni dei disegni; procedura di risposta e di escalation; documentazione scritta delle approvazioni. | Preventivi, disegni e campioni vengono forniti senza riferimento a revisioni controllate. |
| Punteggio totale | Decisione | Passaggio successivo richiesto |
|---|---|---|
| 80–100 | Candidati idonei | Procedere alla convalida dell'audit, del campione o del lotto pilota. |
| 65–79 | Elenco ristretto condizionale | Chiudere le lacune nella documentazione o nei controlli prima di utilizzare gli strumenti |
| Sotto i 65 anni | Non assegnare utensili | Sostituire il fornitore o riavviare la qualificazione tecnica |

Un totale elevato non può prevalere su un ostacolo insormontabile. Rifiutare o sospendere l'aggiudicazione se il processo non è idoneo, se non viene soddisfatto un requisito di conformità applicabile, se manca la tracciabilità dei materiali o se non vengono fornite le condizioni di produzione e controllo degli strumenti. Non permettere che la comunicazione, il prezzo basso o una presentazione impeccabile dello stabilimento compensino tali lacune.
Cosa deve essere approvato prima della produzione di massa?
Un campione approvato non equivale a un processo di produzione approvato. Prima del rilascio, è necessario collegare la revisione del disegno, i risultati del primo articolo, il metodo di misurazione, i lotti di materiale, la cella di produzione e la documentazione di confezionamento in un unico pacchetto di approvazione controllato.
Si tratta di controlli di produzione contrattuali, non di requisiti legali universali. La loro accuratezza deve essere commisurata alla funzione del componente, al mercato di riferimento e al rischio di guasto.
Approvazione separata per T1, FAI e lotto pilota
Si tratta di tre cancelli diversi. Non utilizzare la stessa etichetta per tutti e tre.
| Palcoscenico | Ciò che dimostra | Output richiesto | Ciò che non dimostra |
|---|---|---|---|
| Prova dello strumento T1 | Se lo strumento identificato è in grado di riempire, sfiatare, polimerizzare, sformare e produrre pezzi utilizzabili; mette in luce bave, ritiri, bilanciamento della cavità e problemi relativi agli utensili. | Campioni di prova, registrazione degli utensili e del processo, risultati dimensionali preliminari per cavità e un elenco di correzioni. | Approvazione di produzione di routine. I pezzi T1 potrebbero comunque provenire da impostazioni modificate o da uno strumento che richiede una correzione. |
| Ispezione del primo articolo (FAI) | Verificare se le parti derivanti dall'utensile, dal materiale, dal processo e dalla cavità identificati soddisfano il disegno rilasciato e i requisiti funzionali ed estetici concordati. | Disegno dettagliato, risultati dimensionali e funzionali, identificazione della cavità, riferimenti ai materiali e ai processi, metodo di misurazione e descrizione scritta delle deviazioni. | Produzione stabile alla quantità di produzione, alla capacità convalidata o alle prestazioni di confezionamento. |
| Approvazione del lotto pilota | Se la cella di produzione designata è in grado di ripetere il risultato approvato utilizzando materiali, operatori, condizioni di ciclo, post-polimerizzazione, ispezione e confezionamento previsti per la produzione. | Registrazione del lotto, dati di resa e difetti, rilavorazione, bilanciamento delle cavità, risultati dell'ispezione, tracciabilità e output di confezionamento. | Autorizzazione a ignorare le deviazioni aperte o ad apportare modifiche incontrollate dopo il rilascio |
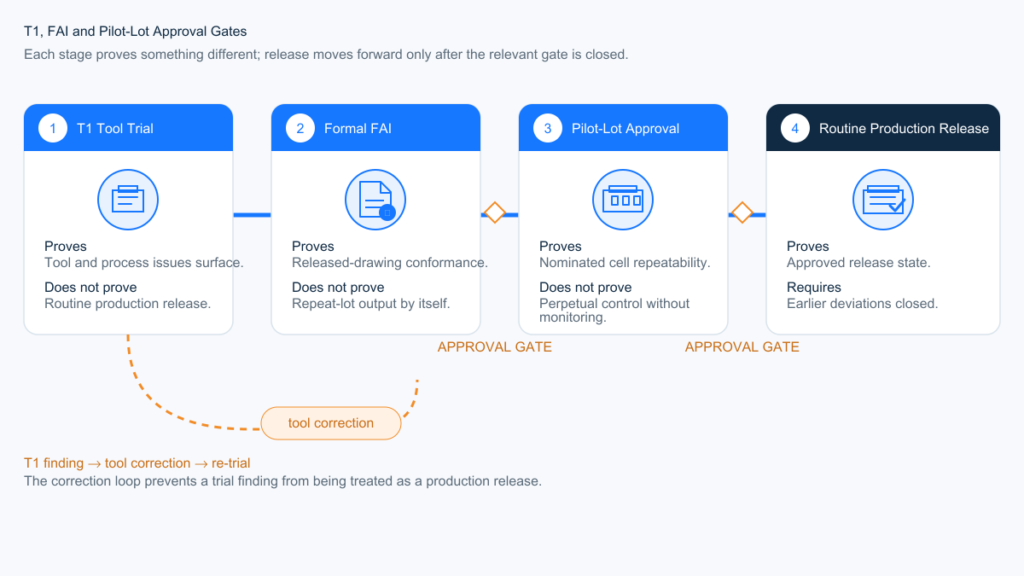
I campioni T1 possono essere utilizzati per l'ispezione FAI solo se lo strumento destinato alla produzione, il disegno rilasciato, il materiale, il processo, l'identificazione della cavità, il condizionamento, il piano di campionamento e il metodo di misurazione soddisfano già i requisiti FAI. In caso contrario, completare prima le correzioni dello strumento ed eseguire successivamente l'ispezione FAI formale.
| Controllare | Record minimo | Condizione di approvazione | Quali fattori determinano la riapprovazione? |
|---|---|---|---|
| Cambiare controllo | Disegno rilasciato, specifiche, distinta materiali, grado del materiale, riferimento colore, percorso di processo, sito di produzione, elenco utensili e cavità, oltre a un flusso di lavoro scritto per le richieste di modifica del fornitore. | Nessuna modifica definita viene implementata finché il suo effetto su funzionalità, dimensioni, conformità, costi e tempi di realizzazione non sia stato esaminato e formalizzato per iscritto. | Origine o qualità del materiale, sistema di pigmenti, chimica di polimerizzazione, utensile o cavità, pressa o percorso di processo, sito di produzione, subappaltatore, post-polimerizzazione, pulizia, ispezione o modifica dell'imballaggio, se pertinente |
| Ispezione del primo articolo (FAI) | Rapporto collegato alla revisione del disegno rilasciato; campioni concordati da ogni cavità di produzione; caratteristiche gonfiate; risultati funzionali ed estetici; registri dei materiali e dei processi | I risultati soddisfano i limiti di difetto previsti dal disegno e approvati, oppure ogni deviazione è stata preventivamente autorizzata per iscritto prima del rilascio in produzione. | Nuovo utensile o utensile modificato, cavità aggiunta, riparazione importante, trasferimento di produzione, modifica del materiale o del processo, oppure un'azione correttiva che può influire su adattamento, forma o funzione |
| Sistema di misurazione | Schema di riferimento, dispositivo di fissaggio, forza di contatto ove pertinente, tempo di condizionamento, temperatura di misura, strumento, stato di calibrazione e analisi del sistema di misura per le caratteristiche critiche quando giustificato | Acquirente e fornitore concordano sulle modalità di misurazione di ciascuna caratteristica critica prima dell'approvazione del campione; i risultati vengono rilevati dopo le fasi di polimerizzazione, post-polimerizzazione e condizionamento specificate. | Modifiche a calibro, dispositivo, software, riferimento, metodo dell'operatore, sito di ispezione o metodo di condizionamento |
| Tracciabilità del lotto | Lotti di composti grezzi e pigmenti, lotto di miscelazione o dosaggio, ordine di lavoro, pressa e utensile, cavità ove richiesto, registro di polimerizzazione e post-polimerizzazione, risultato dell'ispezione, lotto di confezionamento e riferimento di spedizione. | Un cartone spedito può essere tracciato a ritroso fino ai suoi registri di produzione e dei materiali, e un lotto di materiale o di processo interessato può essere tracciato in avanti fino ai cartoni spediti | Modifiche ai dati relativi a materiali, etichettatura, lotti, sito di produzione, subappaltatore, ERP o imballaggio. |
| Approvazione della produzione di massa | Disegno e specifiche rilasciati, FAI approvato, file di conformità applicabile, campione firmato o standard visivo, piano di controllo, criteri di difetto, approvazione dell'imballaggio e registrazione del lotto pilota dalla cella di produzione designata | Il lotto pilota utilizza materiali, utensili, processi, post-polimerizzazione, ispezione e confezionamento destinati alla produzione; tutte le deviazioni aperte hanno un responsabile e una gestione scritta. | Qualsiasi modifica approvata che possa influire su adattamento, forma, funzione, conformità, aspetto, tracciabilità o capacità convalidata |
FAI deve rappresentare il processo produttivo
Il FAI non deve derivare da un percorso di campionamento regolato manualmente che andrà perso dopo l'approvazione. Per uno strumento multicavità, i risultati devono mantenere l'identità della cavità. Per un componente post-polimerizzato, le dimensioni e i test funzionali devono essere rilevati nella fase concordata dopo la post-polimerizzazione e il condizionamento. Il silicone può deformarsi sotto la forza della sonda, quindi il rapporto di ispezione è incompleto se elenca i numeri ma non il dispositivo di fissaggio, il riferimento e il metodo di misurazione.
Per i nostri strumenti LSR, concordiamo il livello di campionamento T1 e le caratteristiche critiche prima del rilascio dello strumento, quindi emettiamo il rapporto dimensionale per cavità in base alla revisione del disegno rilasciata. È qui che emerge un metodo di misurazione non specificato: due pezzi accettabili possono produrre valori diversi a seconda delle attrezzature o delle forze di misura utilizzate.
Un campione di riferimento rimane utile per colore, consistenza, bagliore, residui di gate e altri limiti visivi. Non sostituisce FAI dimensionale, test funzionali o uno standard di difetti controllati. Per una checklist di rilascio separata, utilizzare Come valutare la qualità del campione prima della produzione di massa.
Definire quali modifiche richiedono notifica
Non utilizzare la dicitura "nessuna modifica al processo" come frase vaga nell'ordine di acquisto. Specificare gli input controllati. Come minimo, esaminare le modifiche apportate al composto, al pigmento, al sistema di polimerizzazione, al percorso di stampaggio, allo stampo o alla cavità, alla pressa designata, al sito di produzione, alla post-polimerizzazione, al metodo di ispezione e a qualsiasi operazione esternalizzata.
Non ogni modifica richiede la ripetizione completa di tutti i test. La valutazione della modifica dovrebbe stabilire se la risposta consiste in una revisione della sola documentazione, una nuova ispezione completa (FAI), test di conformità supplementari, approvazione del lotto pilota o una riqualificazione completa.
Rilasciare un lotto pilota prima della produzione di routine
Il lotto pilota rappresenta il ponte tra un campione di successo e la produzione di routine. Dovrebbe essere eseguito sulla cella di produzione designata con i materiali, gli operatori, le condizioni di ciclo, la post-polimerizzazione, l'ispezione e il confezionamento previsti per la produzione. Registrare la resa effettiva, i difetti, le rilavorazioni, il bilanciamento delle cavità, i risultati dell'ispezione e la resa di confezionamento, anziché estrapolare i dati dal primo campione.
Non avviare la produzione di massa di routine finché non saranno risolti i problemi relativi alla revisione del disegno, alle deviazioni FAI, al metodo di misurazione, all'ambito di conformità o allo standard di imballaggio. Un campione firmato non può colmare da solo tali lacune.
Soglie di costo, quantità minima d'ordine (MOQ) e tempi di consegna
Non scegliete una fabbrica basandovi solo sul prezzo unitario più basso riportato in un preventivo di una sola riga. Scegliete in base ai costi che diventano irreversibili una volta che l'utensile è stato tagliato.
Quando formuliamo un preventivo per un progetto LSR, le ipotesi relative agli utensili, alla cavitazione e ai tempi di ciclo derivano dal file 3D e dal volume annuo. Se il volume o la stabilità del progetto non giustificano l'utilizzo di utensili a iniezione, confrontiamo i risultati con la compressione anziché forzare il progetto verso la soluzione che richiede utensili più complessi.
| Decisione | Ciò che blocca | Soglia |
|---|---|---|
| Percorso del processo | Stampa, lavoro, flash, automazione | Indica il percorso prima di confrontare i prezzi |
| architettura degli strumenti | Conteggio delle cavità, canale freddo, inserti | Dividi gli utensili dal prezzo al pezzo nel preventivo |
| Volume annuo | Quale tra l'automazione LSR e la flessibilità HCR prevale? | Preventivo basato su un volume annuo realistico, non su un singolo ordine di prova |
| Conteggio dei colori | Cambio di gestione, epurazione, prove aggiuntive | Ogni nuovo colore richiede una pianificazione del cambio di stampa e una verifica documentata della validità delle prove di conformità esistenti. |
| Post-polimerizzazione / lavaggio / rifinitura 100% | Giorni e lavoro che non compaiono mai nel “tempo di ciclo” | Se quelle linee mancano, il tempo di consegna è incompleto |
| Quantità minima | Come la fabbrica recupera l'impostazione e il cambio di colore | Il quantitativo minimo d'ordine (MOQ) deve corrispondere al tuo effettivo rifornimento, non a un valore predefinito del catalogo. |
Un'azienda può offrire un prezzo unitario basso nascondendo i costi dell'acciaio, degli inserti, della rifinitura, della post-polimerizzazione o del controllo del primo campione. Questo non significa essere un produttore più economico, bensì un preventivo incompleto. La differenza emerge dopo l'approvazione del campione, quando il primo lotto di produzione richiede più manodopera rispetto a quella utilizzata per il campione.
Non inventate un "quantità minima d'ordine standard". La compressione e la stampa LIM hanno impostazioni di recupero diverse. Uno stampo HCR a una cavità e uno stampo LSR a otto cavità non condividono la stessa base economica. Se la fabbrica non è in grado di spiegare cosa viene recuperato con la quantità minima d'ordine (materiale, cambio colore, tempo di stampa o confezionamento), il numero è da considerarsi un valore predefinito per le vendite.
Il tempo di consegna è una sequenza, non uno slogan. La progettazione per la producibilità (DFM) e la qualità dei file di progettazione determinano quando può iniziare la progettazione dello stampo, e la fabbricazione dello stampo destinato alla produzione precede la fase T1. La fase T1 identifica quindi le modifiche allo stampo e al processo. L'approvazione formale del progetto (FAI) deve essere completata in base al disegno approvato dopo la polimerizzazione, la post-polimerizzazione e il condizionamento richiesti; un lotto pilota dalla cella di produzione designata segue una volta chiuse le deviazioni aperte. La produzione di routine viene avviata solo dopo tale approvazione. Se viene utilizzato prima un prototipo o uno stampo flessibile, il preventivo e il piano di validazione devono identificarlo separatamente, poiché i suoi campioni non sostituiscono l'approvazione del progetto (FAI) dello stampo destinato alla produzione. La tempistica esatta varia in base al numero di cavità, al tipo di acciaio e al grado di completezza dei file di progettazione. Un'azienda che cita "15 giorni" senza revisione dei disegni sta vendendo un calendario, non un piano.
Quando è opportuno rinunciare a un preventivo?
Rinunciate all'acquisto se la fabbrica non è in grado di esplicitare il processo, le prove o la proprietà degli strumenti.
Considerate questi come punti di arresto inderogabili, a meno che non vengano definiti per iscritto prima della fase di attrezzaggio:
- Il preventivo non menziona la compressione, il processo LIM, l'estrusione o un altro metodo specifico.
- Il fornitore non è in grado di dimostrare perché un file di conformità o di specifica del cliente applicabile copra la formulazione di produzione, il processo, l'articolo e l'uso previsto.
- Il fornitore non divulgherà l'ubicazione dello stampo, la proprietà, la responsabilità della manutenzione o i diritti di trasferimento.
- Il sito di produzione è diverso dalla fonte di campionamento approvata e non esiste un piano controllato di trasferimento, convalida o riqualificazione.
- Le tolleranze critiche sembrano numeri rigidi e inespressivi, privi di un metodo di misurazione.
- Il prezzo è di gran lunga inferiore rispetto agli altri preventivi relativi allo stesso processo e la fabbrica non sa spiegare quale costo sia stato eliminato.
Un campione accettabile spesso ritarda la decisione di abbandonare il progetto, anche se dimostra solo che una specifica condizione di campionamento ha funzionato. Non dimostra che gli stessi controlli rimarranno validi in caso di produzione non presidiata, usura degli utensili, cambi di lotto di pigmenti e ripetute configurazioni. È necessario registrare e applicare criteri di approvazione per quanto riguarda bagliori, odori, colore e deriva dimensionale; il solo aspetto non è sufficiente a controllarli.
Se avete già superato la fase di produzione del primo articolo e la qualità sta peggiorando, riaprite la pratica di qualificazione del fornitore e richiedete prove a supporto del processo e dei criteri di approvazione approvati. Non trasformate questa pagina in un'indagine poliziesca.
Meglio scegliere una fabbrica negli Stati Uniti o una fabbrica all'estero?
Scegliete in base al rischio del programma, non in base allo slogan di un paese.
Uno stabilimento statunitense può ridurre le difficoltà legate al fuso orario, i tempi di trasporto in entrata e il costo delle frequenti iterazioni in loco. Se è necessaria una lista ristretta di aziende con sede negli Stati Uniti, utilizzare questa Elenco di produttori e fornitori di silicone per identificare i candidati, quindi applicare lo stesso processo, le stesse prove e gli stessi controlli degli strumenti descritti sopra. Uno stabilimento personalizzato all'estero può anche essere la scelta economica razionale per componenti industriali in silicone personalizzati e altri programmi OEM definiti. Nessuna delle due sedi offre un vantaggio automatico in termini di costi o qualità. Confrontare i costi di sbarco, gli utensili, le tariffe doganali, lo sforzo di validazione, la velocità di modifica ingegneristica, la capacità produttiva e il rischio di continuità della fornitura.
Spesso le etichette che indicano il paese di origine vengono usate come scorciatoia per la qualità, ma l'origine non sostituisce l'adeguatezza del processo produttivo. Un commerciante statunitense rimane pur sempre un commerciante. Una fabbrica estera che controlla il processo, divulga i luoghi di produzione e di utilizzo degli strumenti e fornisce la documentazione necessaria può comunque essere il produttore giusto. La fiducia nell'origine, le procedure di importazione e la documentazione per il lancio sul mercato statunitense sono decisioni distinte dalla qualificazione della fabbrica.
Se il programma è un progetto di ingegneria breve, con frequenti modifiche e numerose iterazioni in loco, la produzione locale può giustificare il costo aggiuntivo. Se invece il programma riguarda un componente OEM stabile per il mercato consumer o industriale, con un disegno ben definito, la domanda più pertinente rimane: chi gestisce il processo e quale file descrive l'articolo?
Quali informazioni sono necessarie prima di richiedere un preventivo?
Una fabbrica non può scegliere un processo, uno strumento o un prezzo reale basandosi sulla foto di un prodotto. Inviate queste informazioni prima di chiedere a chiunque di presentare un'offerta:
- Modello STEP più un disegno 2D con dimensioni critiche, zone estetiche e preferenza della linea di separazione.
- Volume annuo, quantità del primo ordine di acquisto e durata prevista del programma
- Durezza, numero di colori, trasparenza e qualsiasi materiale di inserto o sovrastampaggio
- Condizioni d'uso: temperatura, contatto con alimenti/pelle/liquidi, compressione, cicli previsti
- Requisiti del mercato di destinazione e del cliente; ad esempio, 21 CFR 177.2600 per un articolo a contatto con gli alimenti riutilizzabile negli Stati Uniti.
- Se le dimensioni vengono ispezionate prima o dopo la post-polimerizzazione
- Requisiti relativi a imballaggio, etichettatura e tracciabilità dei lotti
Se questi input mancano, ogni produttore inventerà un pezzo diverso e confronterete preventivi inventati. Utilizzate la checklist sopra per strutturare la richiesta di offerta. Lo standard di disegno è ancora in vigore. file di progettazione per componenti in silicone personalizzati.
Il margine decisionale è ristretto. Utilizzare questa pagina per selezionare lo stabilimento. Utilizzare le pagine di processo per scegliere HCR o LSR. Utilizzare le pagine di conformità per definire il piano di documentazione. Non assegnare gli utensili finché il percorso, l'ambito della documentazione, il sito di produzione e le condizioni di ubicazione e trasferimento degli utensili non siano registrati nel preventivo o nel contratto di fornitura.
Avete un progetto ben definito? Invia il file STEP, il disegno 2D, il volume annuo, i requisiti dei materiali e il mercato di destinazione tramite il nostro Modulo di richiesta di offerta. Prima del tuo impegno, identificheremo il processo proposto, le questioni tecniche aperte e le ipotesi alla base degli strumenti e dei prezzi unitari.