La maggior parte dei problemi di adesione sul silicone stampato viene attribuita all'inchiostro. Nella nostra esperienza, tuttavia, l'inchiostro raramente è la variabile che cambia. Il pretrattamento della superficie del silicone lo è, ed è solitamente la fase meno documentata dell'intero processo: nessun parametro sul disegno, nessuna registrazione sul foglio di lavoro, nessuna misurazione sulla linea.
Il pezzo supera il primo controllo qualità, viene spedito e ritorna tre mesi dopo con le scritte che si staccano ai bordi. L'ordine di acquisto specificava un sistema di inchiostro e un ciclo di polimerizzazione. Non diceva nulla sulle condizioni della superficie al momento del contatto con l'inchiostro.
Questa pagina confronta i tre trattamenti effettivamente utilizzati nella produzione — plasma atmosferico, primer chimico e scarica a corona — in base a quattro fattori determinanti per scegliere quello più adatto alla vostra linea di produzione: la quantità di energia superficiale che aggiungono, la durata dell'effetto, il costo per pezzo e la ripetibilità nel corso di un turno.
Sintesi
- La pulizia non è facoltativa e non è un trattamento. Il distacco di muffa e la fioritura di olio di silicone vanificano tutti e tre i metodi; se la superficie è contaminata, il plasma e l'effetto corona attivano semplicemente il contaminante.
- Il plasma è la tecnologia più adatta per la stampa 3D, ma è anche la più deperibile. Il silicone trattato inizia a perdere energia superficiale entro un'ora, quindi la stazione di stampa deve essere posizionata accanto al dispositivo di trattamento.
- Il primer fa guadagnare tempo, il coronavirus aumenta la produttività. Il primer tollera flussi di lavoro e stoccaggio in batch; l'effetto corona è economico e veloce, ma di fatto limitato a geometrie piane o quasi piane.
Perché nulla si attacca al silicone non trattato
La struttura portante del silicone è una catena di silossano con gruppi metilici rivolti verso l'esterno. Questi gruppi metilici sono chimicamente inerti e non polari, ed è proprio per questo che il silicone resiste al calore, ai raggi UV e agli agenti chimici, ed è proprio per questo che l'inchiostro forma delle gocce sulla sua superficie. L'energia superficiale si concentra intorno 20–24 mN/m, ben al di sotto della tensione superficiale della maggior parte degli inchiostri e degli adesivi.
La regola della bagnabilità è semplice: se l'energia superficiale del substrato non supera nettamente la tensione superficiale del fluido applicato su di esso, il fluido non si diffonderà e il legame sarà, nella migliore delle ipotesi, solo meccanico.
Esiste un secondo problema per il quale il pretrattamento viene spesso incolpato, ma che non è in grado di risolvere. Il silicone stampato presenta residui di distaccante sulla superficie e il silicone non completamente polimerizzato continua a rilasciare silossani a basso peso molecolare in superficie per giorni. Il trattamento di un pezzo contaminato attiva lo strato di contaminante, non il substrato. L'adesione appare accettabile a prima vista, ma si deteriora quando tale strato migra.
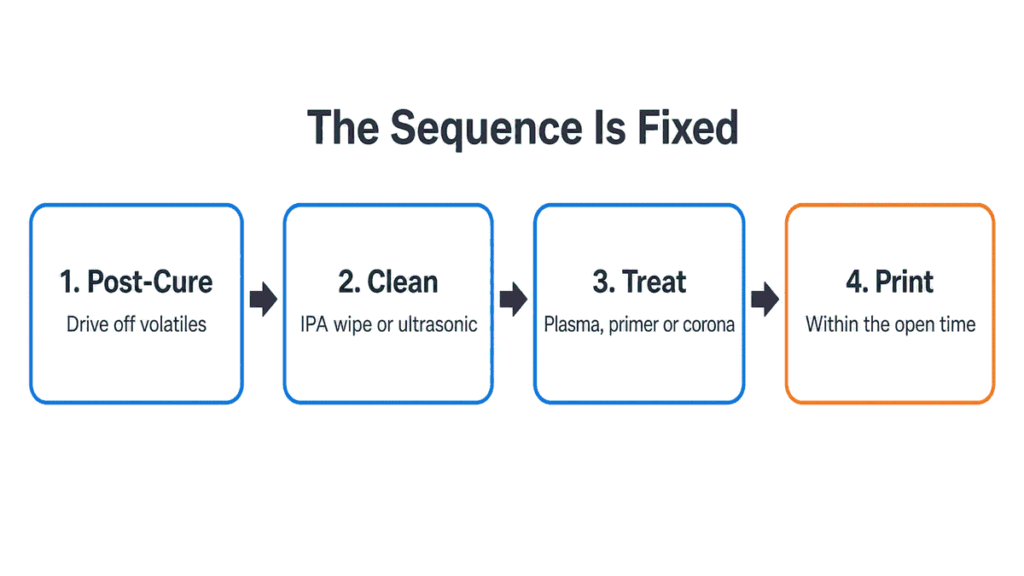
Quindi la sequenza è fissa e l'ordine è più importante del metodo:
- Post-cura la parte in modo appropriato per allontanare i volatili — vedere Prodotti al silicone post-polimerizzazione per il ragionamento e i cicli tipici.
- Pulito — Pulizia con panno imbevuto di IPA o con ultrasuoni, con un tempo di mantenimento massimo definito prima della fase successiva.
- Trattare — plasma, primer o corona.
- Stampare entro il periodo di validità del trattamento.
Saltare il passaggio 1 o 2 significa sprecare denaro nei passaggi 3 e 4.
Come si misura concretamente se la superficie è stata trattata?
O lo si misura, o non lo si sa. Nei reparti di produzione si utilizzano due metodi.
Pennarelli e inchiostri di prova Dyne sono il metodo rapido. Un fluido di prova con tensione superficiale nota viene fatto scorrere sulla superficie; se il film rimane per circa due o tre secondi senza rompersi in goccioline, l'energia superficiale è pari o superiore a quel valore. Il metodo è definito in ASTM D2578 e il suo equivalente ISO 8296. La precisione riguarda ±2 dyne/cm con incrementi standard di 2 dyne/cm e circa ±1 dyne/cm con un utilizzo ripetuto e disciplinato.
Due avvertenze che sono più importanti sul silicone che sulla pellicola:
- Le punte delle penne si contaminano. I pennarelli assorbono olio per macchine e silossani, alterando così la lettura dei valori senza alcun preavviso. Per qualsiasi test destinato a un disco, utilizzare liquidi di prova in bottiglia con un tampone di cotone pulito.
- I test con dinamometro su aree piccole, ruvide o profondamente incavate non sono affidabili. Su una tastiera a cupola, spesso si testa la parte più piatta di un componente che non è piatto.
Misurazione dell'angolo di contatto è il metodo di riferimento. È più lento, richiede uno strumento ed è utile per la qualificazione del processo e per le discussioni con i clienti, ma non è un controllo di produzione per lotto.
La configurazione pratica prevede la misurazione dell'angolo di contatto in fase di qualificazione, seguita dalla misurazione dei fluidi dinamometrici a intervalli definiti lungo la linea, con la registrazione dei valori rilevati per ciascun lotto.
Plasma atmosferico: il più potente, il più deperibile
Il trattamento al plasma pulisce a livello microscopico e attiva chimicamente la superficie in un unico passaggio a secco e senza contatto. I sistemi a pressione atmosferica si montano su un nastro trasportatore o su un braccio robotico e trattano geometrie tridimensionali, incavi e superfici multiple: ecco perché è la scelta predefinita quando il pezzo non è piano.
Dal punto di vista operativo, ciò che conta non è il picco di energia superficiale, bensì il decadimento.
Nello specifico sul silicone, lavoro pubblicato sulla modificazione idrofila del plasma atmosferico ho trovato l'effetto stabile per circa un'ora, dopodiché è iniziato il recupero idrofobico, con la superficie che ritorna al suo valori originali dopo circa 24 ore dell'invecchiamento. I produttori di apparecchiature descrivono lo stesso comportamento in modo più approssimativo: il decadimento del livello di dyne varia in base al materiale e all'ambiente, e la durata del trattamento può andare da ore a mesi a seconda del substrato. Il silicone si colloca all'estremità più veloce di questo intervallo, perché le sue catene corte e mobili si riorientano rapidamente e riportano i gruppi metilici in superficie.
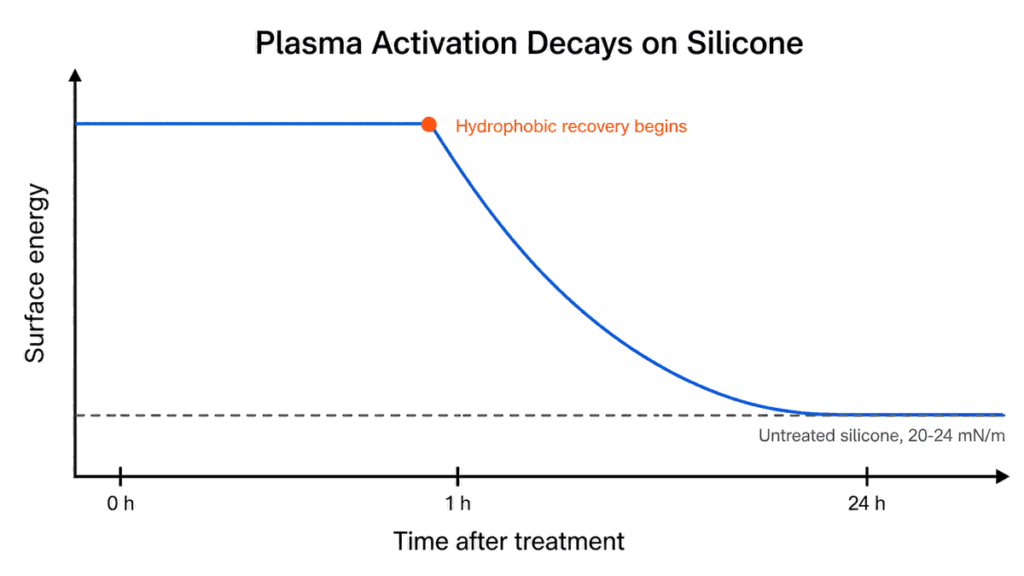
Le conseguenze per una linea di stampa:
- Il dispositivo di trattamento deve essere allineato con la stampante., non in una stanza separata. Il processo "tratta e poi conserva" non è un flusso di lavoro al plasma per il silicone.
- Le scorte tampone tra il trattamento e la stampa rappresentano un rischio di scarto. Se la linea si ferma per un'ora, i componenti nel buffer devono essere ritrattati.
- Il ritiro funziona. I componenti che hanno superato il loro tempo di utilizzo possono generalmente essere riattivati, il che è più economico rispetto alla rottamazione, ma deve essere una regola scritta, non una decisione dell'operatore.
- Il sovradosaggio è un problema reale. Un'eccessiva ossidazione al plasma può indebolire lo strato superficiale e influenzare le fasi successive; una maggiore potenza non si traduce necessariamente in maggiore adesione.
Quanto costa gestirlo. Il plasma atmosferico non consuma sostanze chimiche: i requisiti di sistema pubblicati prevedono solo elettricità e aria compressa pulita, che è il principale argomento economico contro l'uso del primer. Le specifiche del fornitore indicano la portata massima: un singolo ugello tratta una fascia di circa 8-12 mm; le teste rotanti raggiungono i 40-150 mm con una capacità dichiarata di circa 10 m/min; i sistemi di profilatura eseguono un trattamento a 360° a velocità di linea fino a 40 m/min; gli ugelli DBD di grande formato coprono fino a 100 mm. Il consumo tipico dichiarato per un sistema a testa rotante è di un generatore da 1.000 W con circa 66 l/min di aria compressa a 5-6 bar. A 10 m/min una tastiera lunga 60 mm rimane sotto la testa per circa 0,4 s, quindi in una normale linea di decorazione il plasma non è il collo di bottiglia, bensì la stazione di stampa.
Per quanto riguarda i costi, l'energia è pressoché irrilevante. Un consumo combinato di circa 1,5 kW, distribuito su migliaia di pezzi all'ora, si traduce in un costo inferiore a 0,001 dollari per pezzo. Ciò che effettivamente compare nel preventivo è l'ammortamento del capitale: un sistema in linea a ugello singolo, ammortizzato su tre anni per un programma di produzione di 30.000 pezzi al mese, si attesta intorno a 0,02-0,03 dollari per pezzo. Rispetto a una linea di produzione di primer, che comporta costi per materiali di consumo, tempo di flash, tempo di cottura in forno e gestione dei solventi per ogni lotto, il plasma è solitamente la soluzione più economica ben prima di raggiungere volumi di produzione elevati.
L'umidità e la temperatura di conservazione influenzano la velocità di deterioramento. Una conservazione in un ambiente caldo e umido accelera il recupero; una conservazione in un ambiente asciutto lo rallenta. Se il vostro negozio non dispone di un sistema di controllo climatico, considerate il limite inferiore dell'intervallo di tempo.
Primer chimico: più lento, più sporco e l'unico che resiste alla conservazione
I primer per silicone sono miscele a base di solventi di silani e silossani reattivi. Funzionano chimicamente piuttosto che fisicamente: l'estremità del silano si lega al substrato, l'altra estremità presenta un gruppo con cui l'inchiostro o l'elastomero possono reagire. Questa è la stessa classe di chimica utilizzata per adesione del sovrastampaggio in silicone, applicato a un problema di decorazione anziché di incollaggio.
Cosa otterrai:
- Un vero momento di libertà. Una superficie preparata e trattata con flash viene modificata chimicamente, non solo attivata fisicamente, quindi tollera un flusso di lavoro a lotti, una coda e un'attesa notturna in un modo che il plasma non permette.
- Indipendenza geometrica. Immergere, spennellare, spruzzare e applicare tamponi sono tutte tecniche che permettono di ottenere forme per le quali un ugello al plasma richiederebbe passaggi multipli.
- Bassi costi delle attrezzature. Nessun generatore, nessuna fornitura di gas, nessuna integrazione con i nastri trasportatori.
Quanto paghi:
- Disciplina relativa allo spessore della pellicola. Sulle superfici non assorbenti, la pellicola di primer dovrebbe essere appena visibile. Un eccesso di primer crea uno strato limite debole, e la stampa si stacca con il primer ancora attaccato. Questo è il difetto di primer più comune che riscontriamo.
- Il tempo di flash è un parametro reale. Il primer deve asciugarsi o idrolizzarsi secondo le istruzioni riportate nella scheda tecnica prima di procedere con la fase successiva: in genere, sono necessari dai 20 ai 45 minuti a temperatura ambiente, a seconda del sistema. Stampare con la carta ancora bagnata è peggio che non applicare affatto il primer.
- VOC, ventilazione e stoccaggio. Gestione dei solventi, smaltimento dei rifiuti e una durata di conservazione misurata in base a una data precisa anziché al giudizio dell'operatore.
- Potrebbe essere necessaria una cottura successiva. Alcuni sistemi di primer raggiungono le prestazioni complete solo dopo una cottura ad alta temperatura; le condizioni tipiche pubblicate per le parti in silicone sono 150–200 °C per 2–4 ore.
Quest'ultimo punto merita di essere valutato in termini di prezzo prima di scegliere il primer. Se il primer richiede una cottura di quattro ore, il processo non è più economico: si tratta semplicemente di spostare il costo dalle attrezzature capitali all'occupazione del forno e ai prodotti in lavorazione.
Scarica a corona: economica e veloce, ma limitata dalla geometria
Il trattamento corona avviene esponendo la superficie a una scarica ad alta frequenza e alta tensione attraverso un traferro. È la scelta standard per film e nastri roll-to-roll perché è economico, veloce e facile da integrare in una linea continua. Su fogli di silicone, film di silicone e scorta di guarnizioni adesive Fa esattamente ciò che gli viene richiesto.
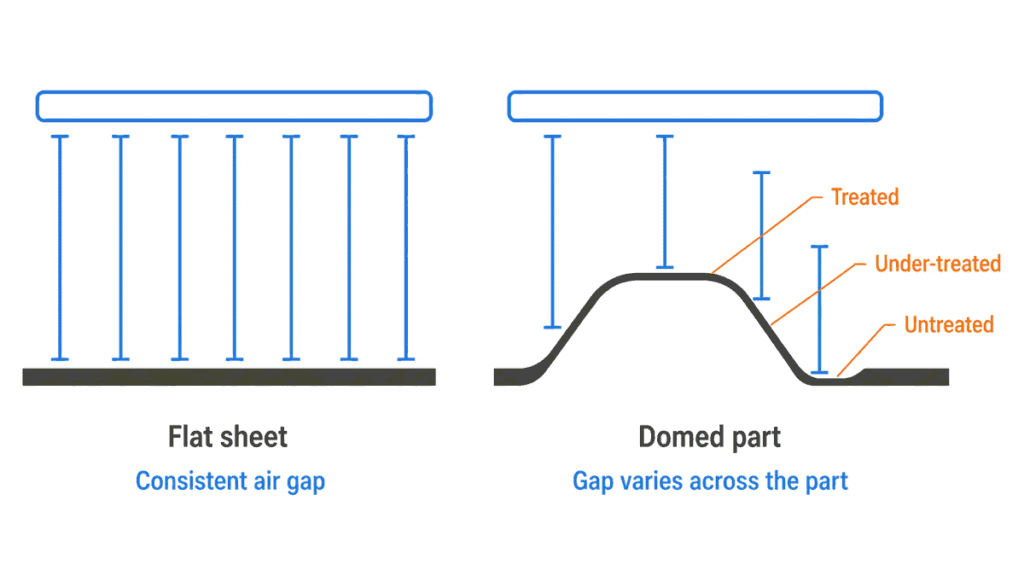
Il limite è la geometria. L'effetto corona dipende da un traferro d'aria controllato tra l'elettrodo e la superficie. tastiera a cupola, UN braccialetto, oppure un occhiello non presenta uno spazio costante, quindi l'intensità del trattamento varia sulla parte: la parte superiore di una cupola viene trattata, il fianco è trattato in misura minore e l'incavo rimane non trattato. I fornitori hanno esteso l'effetto corona anche alle parti 3D con teste dedicate e campi di lavoro più ampi, ma l'area di lavoro è ancora misurata in pollici di altezza della parte, non in una geometria arbitraria.
Altri due vincoli che ne determinano l'inclusione o l'esclusione:
- Gli apparecchi e le cinghie conduttive possono generare archi elettrici. sotto la classica scarica a corona, che è importante per la movimentazione automatizzata dei pezzi su supporti metallici.
- L'ozono viene generato e necessita di estrazione, che è una questione relativa all'impianto, non al processo.
Il decadimento dell'effetto corona presenta le stesse problematiche del plasma: l'attivazione è fisica, quindi l'effetto svanisce. Poiché l'effetto corona immette meno energia sulla superficie rispetto a un ugello al plasma, il decadimento è anche più rapido. Si consiglia di prevedere circa 30 minuti di attivazione stabile sul silicone, con la maggior parte del beneficio che scompare entro circa 8 ore. Per dare un'idea delle proporzioni, una pellicola di poliolefina trattata con effetto corona può passare da 48 dyne/cm a 38 dyne/cm in meno di 30 giorni; la mobilità delle catene del silicone fa sì che questo decadimento sia molto più rapido. È consigliabile eseguire il trattamento in prossimità della stazione di stampa e non basare la pianificazione sui valori standard del settore cinematografico.
Quale pretrattamento è necessario specificare?
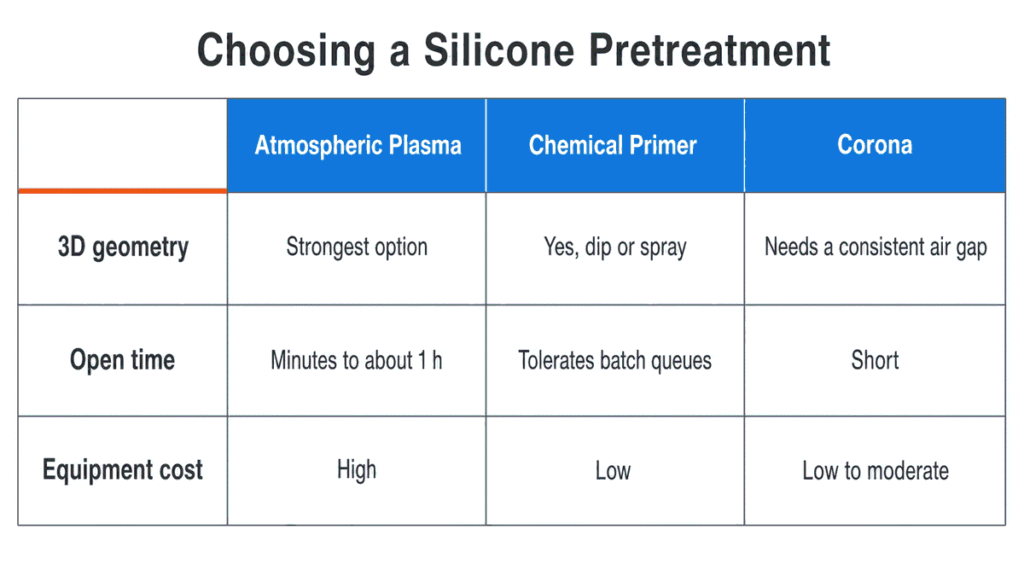
| Criterio | plasma atmosferico | Primer chimico | Corona |
|---|---|---|---|
| Meccanismo | Attivazione fisica + micro-pulizia | strato di accoppiamento chimico | Attivazione fisica |
| guadagno di energia superficiale | Sulla gomma siliconica, l'angolo di contatto con l'acqua è stato misurato da 117° a meno di 5° dopo il trattamento al plasma di ossigeno a 100 W per 30 s. | Non applicabile per definizione: un primer aggiunge uno strato di accoppiamento, non aumenta l'energia superficiale del substrato. | Da circa 20-24 mN/m fino a circa 34-38 mN/m |
| Geometria 3D e incassata | Sì, l'opzione più forte | Sì, tramite immersione/pennello/spruzzo | Limitato; necessita di un traferro costante |
| Tempo di apertura prima della stampa | Stabile per circa 1 ora sul silicone; ritorna ai valori non trattati in circa 24 ore. | Flashare per 20-45 minuti a temperatura ambiente, quindi mantenere; il limite massimo è determinato dalla scheda tecnica dell'innesco. | Stabile per circa 30 minuti; scompare completamente entro 8 ore. |
| Materiali di consumo | Solo gas ed elettricità | Primer a base di solvente, gestione dei VOC | Solo alimentazione |
| costo delle attrezzature | Alto | Basso | Da basso a moderato |
| Tempo di ciclo aggiunto | Secondi, in linea | Applicazione più flash, a volte una cottura | Secondi, in linea |
| Modalità di guasto principale | Parti stampate dopo la scadenza del tempo di apertura | Pellicola di primer troppo spessa o tempo di posa troppo breve | Trattamento non uniforme sulle superfici curve |
Attraverso il processo di decorazione, le impostazioni predefinite a cui lavoriamo sono:
- Tampografia su parti curve o irregolari — plasma atmosferico in linea quando il volume giustifica l'investimento, primer quando il flusso di lavoro è a lotti o la geometria è profondamente incassata. Questa è la combinazione a più alto rischio, perché un pezzo curvo è anche il più difficile da testare al banco dinamometrico.
- **Serigrafia** su un foglio piatto e stuoie** — l'effetto corona è solitamente sufficiente e il più economico per parte; l'effetto plasma è necessario se il composto è fortemente riempito.
- **Stampa a trasferimento e grafica avvolta** — primer, perché il flusso di lavoro presenta delle interruzioni e il trattamento deve resistere ad esse.
Un'avvertenza che prevale su tutte e tre le righe: la scelta del pretrattamento interagisce con la chimica dell'inchiostro. Un inchiostro siliconico bicomponente correttamente abbinato su un pezzo pulito e ben post-polimerizzato a volte non necessita di alcun pretrattamento. Leggi Formulazioni e innovazioni degli inchiostri da stampa al silicone prima di presumere che una fase del trattamento sia obbligatoria, e consultare la guida del pilastro Come stampare su silicone per quanto riguarda il ruolo del pretrattamento nel processo più ampio.
Cosa bisogna monitorare sulla linea?
Il pretrattamento fallisce silenziosamente. Questi sono i punti di controllo che vale la pena annotare nel foglietto illustrativo:
| Punto di controllo | Cosa registrare | Perché va alla deriva |
|---|---|---|
| Pulizia | Metodo, solvente e intervallo di tempo tra pulizia e trattamento | La manipolazione ricontamina una superficie pulita in pochi minuti. |
| Parametri di trattamento | Potenza, velocità o tempo di permanenza, distanza ugello-pezzo | L'usura del dispositivo e l'incrostazione dell'ugello modificano la dose efficace |
| Verifica dell'energia superficiale | Valore Dyne secondo ASTM D2578, campionato per lotto | Usura degli elettrodi, penne contaminate, umidità ambientale |
| Orario di apertura | Minuti trascorsi dal trattamento alla stampa | Gli arresti di linea creano scorte di buffer obsolete |
| Risultato dell'adesione | Classificazione a tratteggio incrociato, non superamento/fallimento | Una lezione registrata mostra una deriva; un “passaggio” la nasconde |
Il controllo dell'adesione chiude il cerchio. Test del nastro a tratteggio incrociato per ASTM D3359 Il metodo ISO 2409, unito a una prova con solvente, permette di stabilire se il trattamento ha effettivamente avuto effetto: l'energia superficiale è un indicatore anticipatore, mentre la classe di adesione ne è il risultato. Confrontando la classificazione con la lettura del dinamometro, la variazione diventa visibile settimane prima che i componenti si guastino sul campo.
Dove il pretrattamento smette di essere la soluzione
Il pretrattamento aumenta l'energia superficiale. Non risolve il problema di un composto non adatto alla stampa, di un pezzo che non è mai stato post-polimerizzato o di un inchiostro che non è mai stato progettato per il silicone. Se l'adesione fallisce dopo una pulizia corretta, una lettura dyne verificata e un ciclo di polimerizzazione completo, il problema si trova a monte della decorazione, solitamente nel composto, nel sistema di distacco o nel ciclo di stampaggio. Vedi Silicone polimerizzato al platino contro silicone polimerizzato al perossido per capire come il sistema di indurimento stesso modifichi il comportamento della superficie.
Prima di specificare un trattamento, è necessario stabilire quattro cose: la geometria del pezzo e se una qualsiasi superficie di stampa è incassata o curva, il composto e il suo carico di riempitivo, se il flusso di lavoro è in linea o in batch e lo standard di durabilità che la stampa deve sopportare. Senza quest'ultimo non è possibile valutare se il trattamento più economico sia anche quello sufficiente.
E se la decorazione deve resistere all'abrasione per anni piuttosto che superare un test del nastro adesivo al primo articolo, la risposta onesta è che nessun pretrattamento colma da solo quel divario: la domanda diventa se la leggenda debba essere stampata e rivestita, oppure modellato e inciso invece. Vedi Finiture e rivestimenti in silicone per tastiere per ciò che va sopra l'inchiostro.
Riferimenti
- Dati sull'energia superficiale del polidimetilsilossano — Harvard SEAS, valori di energia superficiale compilati per il PDMS
- ASTM D2578-23, Tensione di bagnatura di film di polietilene e polipropilene — ASTM International, aggiornato a marzo 2023
- ISO 8296:2003, Materie plastiche — Film e fogli — Determinazione della tensione di bagnatura — ISO, edizione corrente
- Utilizzo dei pennarelli ACCU DYNE Test per misurare l'energia superficiale del substrato — Accudyne, metodo e precisione di ±2 dyne/cm
- Modifica idrofila di una superficie di silicone mediante plasma a pressione atmosferica — studio sottoposto a revisione paritaria, recupero idrofobico del silicone trattato
- Modifica superficiale dei polimeri mediante trattamento al plasma — NIH PMC, revisione del 2024 sull'attivazione e l'invecchiamento
- Primer per gomma siliconica — Wacker Chemie AG, chimica dei primer reattivi a base di silani e silossani
- Primer in gomma siliconica liquida LORD IMB, guida all'applicazione — Parker Hannifin, condizioni post-cottura
- Pretrattamento superficiale al plasma — Il Gruppo Sabreen, limiti geometrici, archi elettrici e sovratrattamento
- Pretrattamento a corona, plasma e fiamma per il trattamento superficiale delle materie plastiche — Enercon Industries, articolo tecnico
- ASTM D3359-23, Valutazione dell'adesione tramite test con nastro adesivo — ASTM International, aggiornato a marzo 2023
- ISO 2409:2020, Pitture e vernici — Prova di taglio incrociato — ISO, edizione corrente
- Metodi basati sul plasma per la modifica superficiale della gomma siliconica — Università Queen's di Belfast, angolo di contatto da 117° a meno di 5° dopo plasma di ossigeno
- Qual è la durata del trattamento con plasma e corona? — Tantec, durata di conservazione per famiglia di polimeri
- Perché l'efficacia del trattamento contro il coronavirus diminuisce nel tempo — tassi di decadimento della dinamo sulla pellicola
- Specifiche tecniche del sistema di trattamento al plasma atmosferico SpinTEC. — Tantec, larghezza di trattamento, velocità della linea, potenza e consumo d'aria
- Attivazione con plasma — Plasma.com, larghezze di trattamento degli ugelli pubblicate
- plasma a pressione atmosferica — Fraunhofer IFAM, elettricità e aria compressa come unici input