シリコーン金型の設計は、単に3Dモデルを鋼鉄に変換するだけの作業ではありません。抜き勾配、肉厚、通気孔、パーティングライン、材料特性、そして加工条件など、様々な要素が相互に影響し合います。いずれかの箇所でわずかなミスでも、気泡の発生、バリ、破断、寸法ずれ、成形時間の長期化、あるいは金型の早期摩耗といった問題を引き起こす可能性があります。.
信頼性の高いシリコーン型は、明確な製品要件から始まり、バランスの取れた形状、制御された通気、収縮補正、および物理的検証を通じて改良されます。.
このガイドでは、液状シリコーンゴム(LSR)およびその他の成形シリコーン部品における最も重要な設計原則について説明します。以下の値は実用的な出発点であり、普遍的な仕様ではありません。最終的な寸法は、シリコーン供給業者のデータ、成形プロセス、部品の形状、および試作結果に基づいて必ず確認してください。.
1. シリコーンモールド設計前に用途を定義する
優れた金型設計はすべて、製品の実際の用途から始まります。乳幼児用哺乳瓶、医療機器部品、工業用シール、オーバーモールドされた電子部品など、いずれもシリコーンを使用する可能性がありますが、設計上の優先順位はそれぞれ異なります。.
工具製作を開始する前に、以下を確認してください。
- 応用: 食品接触、ベビーケア、医療、消費者向け、自動車、または産業用途。.
- 材料: LSRまたは高粘度ゴム, 硬度、硬化システム、色、および必要な物理的特性。.
- 動作環境: 温度、化学物質、紫外線照射、繰り返しの屈曲、および滅菌条件。.
- コンプライアンス: 該当する 食品接触用または医療用シリコーンの要件, 、 含む FDA, 、LFGB、, 生体適合性, または、顧客固有の要件。.
- 品質基準: 重要な寸法、シーリング面、視覚領域、許容されるバリ、および表面の質感。.
- 制作計画: 試作品、少量生産、または大量生産の自動生産。.
| デザイン入力 | なぜそれが重要なのか | 金型設計への影響 |
|---|---|---|
| シリコーンの硬度 | 柔軟性、流れ、放出に影響します | ドラフト、ベント、ゲート設計、および排出に影響を与える |
| 重要な次元 | 機能的な適合性を判断する | 収縮代と安定した工程管理が必要 |
| 表面要件 | 外観と衛生状態を管理します | 光沢、質感、パーティングラインの位置、および離型に影響します。 |
| 生産量 | 部品あたりのコストと自動化のニーズを推進する | キャビティ数、ランナーシステム、および工具の耐久性に影響します。 |
これらの入力情報がなければ、金型は見た目は許容範囲内でも、組み立て、規格への適合、または長期使用において不良となる部品を生産する可能性がある。.
2. 抜き勾配:確実な離型のための設計
抜き勾配とは、垂直な金型表面に施されるわずかなテーパーのことです。これにより、硬化したシリコーン部品をキャビティまたはコアから取り出す際の摩擦が軽減されます。.
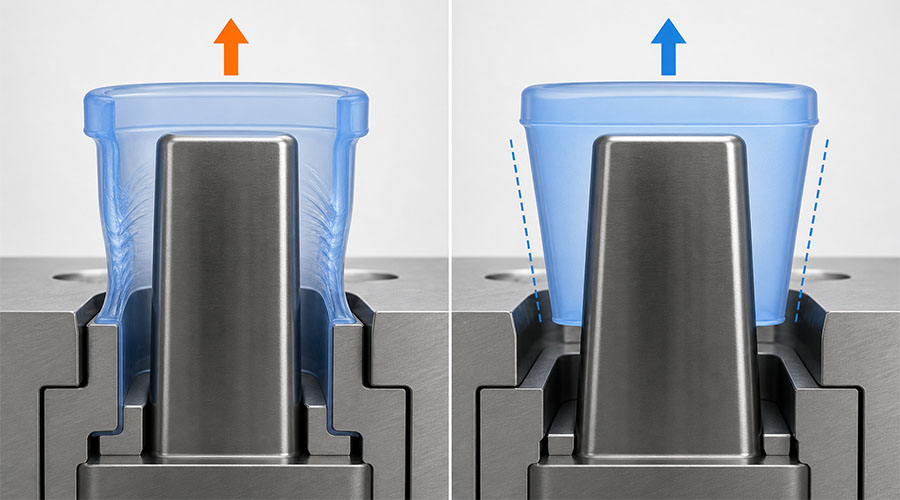
シリコーンは柔軟性があるものの、柔軟性があるからといってドラフト(抜き勾配)が不要になるわけではない。コア上を繰り返し擦れる部品は、伸びたり、裂けたり、変形したり、自動サイクルを遅くしたりする可能性がある。.
おすすめの出発地点
| 形状または表面 | 典型的なドラフト開始時 | デザインノート |
|---|---|---|
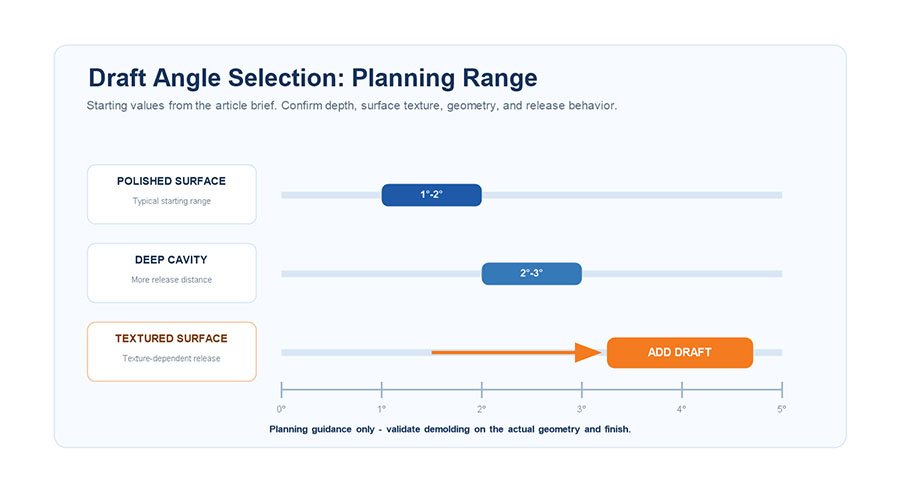
| シンプルな研磨面 | 1°~2° | 浅く単純な形状であれば十分かもしれない |
| 深い空洞 | 2°~5° | ドラフトが増加すると、長い解放距離での摩擦が減少する |
| 表面が凹凸のある質感 | 追加の草案が必要 | テクスチャの深さと方向が離型抵抗に影響を与える |
| 繊細な特徴または薄い特徴 | 試行によって検証する | 形状は解放される前に変形する可能性がある |
これらの範囲は、部品の深さ、硬度、表面仕上げ、アンダーカット、および選択した離型方法に応じて調整する必要があります。.
実用的な喫水角のルール
- 金型開口部の方向に抜き勾配をかける。.
- 深いコア部分や凹凸のある壁面では、通風量を増やす。.
- 機械的なロックを引き起こすような急激な形状変化は避けてください。.
- 開封後、部品が本来の金型半分に留まるかどうかを確認してください。.
- 形状が自然に解放されない場合は、空気噴射、ストリッパーシステム、または折りたたみ式コアを使用してください。.
よくある間違いは、外壁に十分な通風量を設ける一方で、リブ、穴、ロゴ、内部の芯材などをほぼ垂直にしたままにしてしまうことです。すべての接触面は、剥離経路の一部として見直さなければなりません。.
3. 壁厚:流動性、硬化性、強度のバランス
壁の厚さは、充填性、硬化性、寸法安定性、製品の感触、およびサイクルタイムに影響を与えます。薄い部分は充填が難しくなる可能性があり、不必要に厚い部分は材料の使用量と硬化時間を増加させる可能性があります。.
多くの成形シリコーン製品では、, 約2~5mmは有用な初期基準値となり得る。, しかし、これは普遍的なルールではありません。シール、メンブレン、キーパッド、厚みのある保護部品、オーバーモールド部品などは、それぞれ異なる寸法を必要とする場合があります。.

壁厚の均一性が重要な理由
壁厚のバランスが取れていることで、以下のことが実現できます。
- より予測可能な虫歯治療。.
- より均一な硬化と熱挙動。.
- 局所的な収縮や変形のリスクが低い。.
- 一貫した硬度と製品の感触。.
- より短く、より安定した成形サイクル。.
壁厚設計ガイドライン
- 公称壁厚は、機能が許す限り一定に保つこと。.
- 厚い部分と薄い部分の間には、緩やかな移行を用いる。.
- 部品の他の部分とは異なる硬化挙動を示す、部分的に厚い部分がないようにしてください。.
- 剛性が必要な場合、壁全体を単純に増築するのではなく、リブや形状を追加する。.
- 細い端部、狭い流路、鋭角な角、およびゲートから最も遠い領域を確認してください。.
- オーバーモールドの場合は、安定した流れと被覆を確保するために、十分なシリコーンの厚みを維持してください。; 1.0mm以上 これは出発点としてよく使われるが、必要な値は材料と形状によって異なる。.
壁面が不均一になることが避けられない場合は、ゲートの位置、通気、キャビティバランス、および硬化条件を、想定される流れ挙動に基づいて設計する必要があります。.
4. 通気:閃光を起こさずに空気を除去する
シリコンがキャビティ内に入り込む際、内部の空気は必ず排出されなければなりません。排出されない場合、気泡、ショートショット、焦げ跡、接着不良、またはディテールの不完全さなどが生じる可能性があります。通気孔が深すぎると、シリコンが通気孔に入り込み、バリが発生することがあります。.
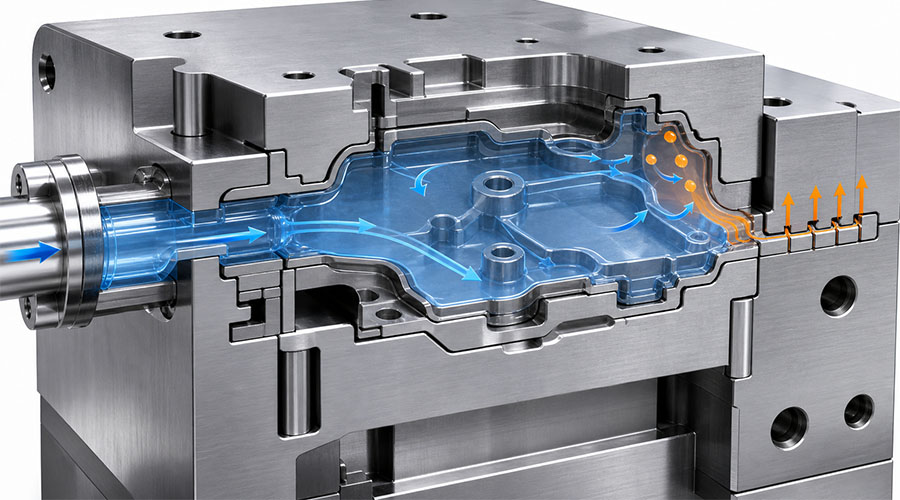
目的は、できるだけ多くの通気口を設けることではない。実際に空気が滞留している場所に、制御された通気口を設置することである。.
換気口はどこに設置すべきですか?
優先順位:
- 最後に採用が決まる可能性が高い場所。.
- 高所と密閉された空気溜まり。.
- 肋骨の端部と狭い流路。.
- 門の反対側、または門から最も遠いエリア。.
- 流動前線が一時的に停止する可能性のある薄い部分。.
- オーバーモールディングの界面では、インサートの周囲に空気が閉じ込められる可能性がある。.
流れシミュレーションはこれらの位置を予測するのに役立ちますが、実際の充填挙動は温度、圧力、材料の状態、および機械の設定に依存するため、ショートショットテストは依然として重要です。.
一般的な換気に関する参考情報
| パラメータ | 一般的な開始範囲 | リスク管理 |
|---|---|---|
| 通気口の深さ | 約0.005~0.02mm | 浅すぎると空気が閉じ込められ、深すぎると閃光が発生する可能性がある。 |
| 通気口幅 | 約3~6mm | シール部分を弱めることなく、空気の流れを確保する必要がある。 |
| 通気口の位置 | 最後に充填されるゾーンと空気が閉じ込められるゾーン | 設置場所が不適切だと、通気口の寸法が正しくても欠陥が生じる。 |
実際の通気口の寸法は、粘度、圧力、金型構造、表面要件、および許容されるバリ量によって異なります。精密部品の場合、より浅い通気口、真空補助、または特殊なオーバーフロー機能が必要になる場合があります。.
吸引補助が役立つ場合
真空システムは、以下の結果を改善する可能性があります。
- 複雑な多キャビティ金型。.
- 光学部品または高度に装飾的な部品。.
- 表面仕上げに関する厳しい要件が求められる医療機器およびベビー用品。.
- 細長く、流れの経路。.
- インサートまたは密閉されたインターフェース領域を有する部品。.
真空状態は、優れたゲートやベントの設計に取って代わるものではありませんが、自然換気だけでは不十分な場合に残留空気量を減らすことができます。.
5. パーティングラインとフラッシュコントロール
パーティングラインとは、金型の各部分が接する部分のことです。その位置は、外観、シール性能、トリミングコスト、寸法精度、および離型性に影響を与えます。.
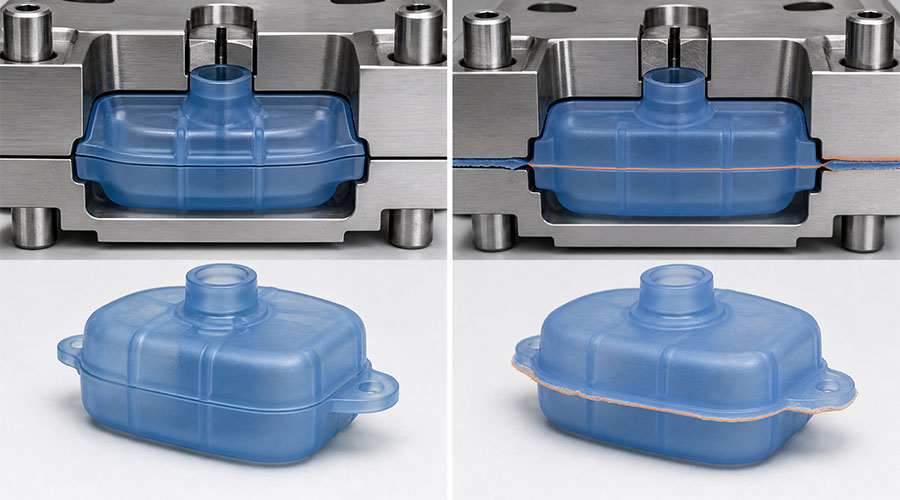
優れた結びの言葉の戦略は、以下の点を満たすべきである。
- 可能な限り、自然なエッジや形状の遷移に沿ってください。.
- シーリング面や重要な化粧部分には近づかないでください。.
- 安定した金型位置合わせをサポートします。.
- キャビティとコアの機械加工、研磨、およびメンテナンスを可能にする。.
- フラッシュの制御が困難になるような高圧領域は避けてください。.
よくあるFlashの問題
| 症状 | 考えられる原因 | 修正指示 |
|---|---|---|
| 片側がフラッシュ | 金型の位置ずれまたはクランプの不均一 | ガイド、アライメント、クランプバランスを点検する |
| 通気口に薄い閃光 | 通気口の深さまたは圧力が過剰 | 通気口の寸法とプロセス設定を最適化する |
| 目に見える縁の周りが光る | パーティングラインの位置が悪い | 線を移設するか、局所的な形状を再設計する |
| 時間の経過とともに悪化する閃光 | 摩耗、損傷、または汚染 | シーリング面の修理とメンテナンス |
バリは単なる工程上の問題ではありません。金型の形状、位置合わせ、ベント設計、工具の摩耗、汚染、またはクランプ支持の不足など、さまざまな要因から発生する可能性があります。.
6. ゲート、ランナー、充填バランス
供給システムは、シリコーンが各キャビティにどのように到達するかを決定します。その設計は、圧力、材料使用量、サイクルタイム、充填バランス、および自動化に影響を与えます。.
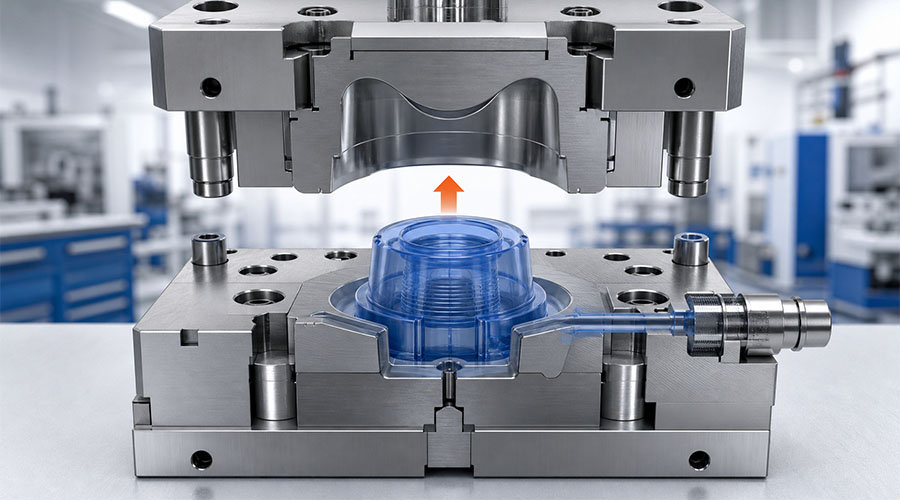
のために LSR製造, 制御された コールドランナーおよびバルブゲートシステム 未硬化材料を制御された温度範囲内に保持しながら、キャビティを加熱して硬化させることができるため、これらの方式は一般的に検討されています。最適なシステムは、金型予算、生産量、キャビティ数、部品重量、および品質要件によって異なります。.
質問事項
- 虫歯はすべて同じ速度で進行するのでしょうか?
- ゲートは、目立つ痕跡や重要な密閉箇所を避けるように設置されていますか?
- 空気の流れの方向は、空気を閉じ込めるのか、それとも通気口に向かって移動させるのか?
- ゲートは、過度のせん断力や圧力をかけずに十分な流量を確保できますか?
- ランナーとゲートは、長時間の稼働停止なしにメンテナンスできますか?
- 予想される生産量は、より自動化されたシステムを導入するに値するものだろうか?
少量生産や開発作業においては、サイクル効率の最大化よりも、シンプルさと変更の容易さが重要となる場合がある。一方、大量生産においては、キャビティバランス、バルブ制御、自動化、再現性、および工具メンテナンスがより重要となる。.
7. オーバーモールディングの公差とインサートの位置決め
で シリコーンオーバーモールディング, 挿入物は、シリコーンが周囲に流れる間、安定した状態を保つ必要があります。わずかなずれでも、被覆のムラ、基材の露出、寸法不良、または接着力の低下を引き起こす可能性があります。.
オーバーモールディングにおける重要な要因
| 要素 | 設計目標 | 制御されない場合のリスク |
|---|---|---|
| 挿入場所 | 再現可能な機械的位置決め | シリコンの厚みが均一でない、またはインサートが露出している |
| 界面形状 | 必要に応じて機械式ロック | 剥離または分離 |
| 表面状態 | 清潔で適合性のある接着面 | 治癒阻害または接着不良 |
| インターフェースの通気 | 空気の脱出経路が確保されている | バブルと不完全なカバー |
アンダーカット、穴、リブ、および機械的なインターロックは、化学的接着だけでは保持力が不十分な場合に保持力を向上させることができます。ただし、それらは充填および離型性を考慮して設計する必要があります。.
8. 表面の質感と脱型方法
表面仕上げは、外観、摩擦、衛生性、および剥離特性に影響を与えます。鏡面研磨仕上げは、食品接触用途、乳幼児用製品、医療機器、または光学機器など、特定の用途に適している一方、マット仕上げや放電加工(EDM)仕上げは、制御された外観仕上げを実現します。.
表面の質感は抜き勾配と合わせて考慮する必要があります。表面の質感が深いほど、離型時の機械的抵抗が増加するため、抜き勾配を大きくしたり、金型の開き方向を変えたりする必要が生じる場合があります。.
型から外す方法には以下が含まれます。
- 試作品や少量生産の場合は、手動で取り外す。.
- 芯材に付着しやすい柔軟な部品には、空気噴射方式が適しています。.
- 繰り返し自動リリースを実現する機械式剥離システム。.
- 必要なアンダーカット加工に対応できる、折りたたみ式または取り外し可能なコア。.
- 大量生産の多キャビティ金型におけるロボット支援による取り出し。.
最適な方法は、部品の破損、永久変形、表面痕、または過剰なサイクルタイムを発生させることなく部品を解放することです。.
9. 収縮:予測、補償、測定
シリコーンは硬化中および硬化後に寸法変化を起こします。最終的な収縮率は、シリコーンのグレード、硬化剤の種類、温度、圧力、部品の形状、硬化後の条件、および測定タイミングによって異なります。.
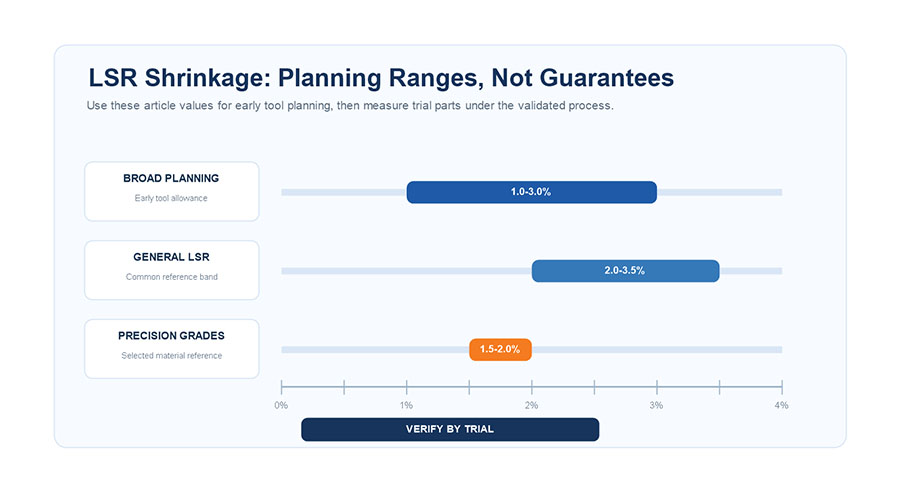
広範囲にわたるおおよそ 1%–4% は初期計画段階で使用されることがありますが、一般的な LSR アプリケーションの多くは、 2.0%–3.5%. 精密グレードや最適化されたプロセスの中には、 1.5%–2.0%. これらの数値は、サプライヤーのデータや実際のテスト結果に取って代わるものではありません。.
単一の縮小率にリスクがある理由
収縮はあらゆる方向で完全に均一とは限りません。以下の要因によって影響を受ける可能性があります。
- 流れの方向とゲートの位置。.
- 厚い部分と薄い部分。.
- 局所的なカビの温度。.
- 硬化および後硬化条件。.
- 動きを制限する挿入物。.
- 部品取り外し時の温度と測定時間。.

より良い報酬プロセス
- まずは材料供給業者の収縮率データから始めましょう。.
- CADおよび工具設計に初期許容値を適用する。.
- 複雑な部品やリスクの高い部品には、流動シミュレーションと硬化シミュレーションを使用してください。.
- 管理された工程条件下で試作品を製造する。.
- 指定された調整期間後に、重要な寸法を測定してください。.
- 実際の結果をCADによる公称寸法と比較してください。.
- 量産前に鋼材の寸法や加工条件を調整してください。.
可能な限り、鋼材の調整のための安全な領域を確保してください。一般的に、空洞が大きくなりすぎた後に鋼材を元に戻すよりも、取り除く方が簡単です。.
10.量産前にプロトタイプを作成し、検証する

CADによるレビューやシミュレーションはリスクを特定することはできるが、実際の成形条件を完全に再現することはできない。. 試作工具と試作品 部品が実際にどのように充填され、硬化し、フラッシュし、離型され、収縮するかを明らかにする。.
推奨される検証手順
- 短期的な研究: 充填順序を観察し、最後に充填されるゾーンを特定してください。.
- 不満をぶちまけるレビュー: 気泡、焦げ跡、空気の混入、および不完全な部分がないか確認してください。.
- フラッシュ検査: ベント、パーティングライン、クランプ、圧力などを評価する。.
- 型抜きテスト: 破れ、伸び、変形、表面の損傷がないか確認してください。.
- 寸法検査: 収縮率と許容誤差を測定する。.
- オーバーモールディングテスト: 挿入位置、被覆率、接着状態、および界面のエアトラップを確認します。.
- 試験運用: サイクルタイム、キャビティバランス、再現性、および自動搬送機能を確認する。.
最新の3Dプリンティング技術は、適合性の確認、マスターパターンの作成、初期設計レビューなどに役立ちます。しかし、プリントされたプロトタイプは、必ずしも生産用金型の熱挙動、圧力、表面仕上げ、収縮率を再現できるとは限りません。.
事前ツーリングDFMチェックリスト
- [ ] 製品の用途と動作環境を確認済み
- [ ] シリコーンのグレード、硬度、色、硬化システムを選択
- [ ] コンプライアンスおよびテスト要件が特定されました
- [ ] 重要な寸法と許容公差が定義されています
- [ ] 公称壁厚と移行部のレビュー
- [ ] すべてのリリース面のドラフト角度を確認しました
- [ ] ゲート位置と充填順序を評価した
- [ ] 最後に充填されるエリアと通気口の位置が特定されました
- [ ] 可能な限り、パーティングラインを重要な表面から離す
- [ ] 適切なドラフトに合わせた表面仕上げと質感
- [ ] 選択された脱型方法
- [ ] 挿入物は確実に位置決めされ、インターフェースの通気状態が確認された。
- [ ] 材料およびプロセスデータに基づく収縮許容値
- [ ] 試射および寸法検証計画が準備されました
- [ ] 予想生産量とメンテナンス計画が確定
よくある質問
シリコーン部品の抜き勾配はどのくらいにすべきですか?
単純な研磨形状の場合、開始点として約1°~2°が目安となります。深い空洞、凹凸のある表面、および離型が困難な場合は、2°~5°以上が必要になる場合があります。最終的な角度は、部品の深さ、硬度、表面の質感、および離型方法に基づいて検証する必要があります。.
シリコーン部品の推奨肉厚はどれくらいですか?
多くの一般的な製品は2~5mm程度から始まりますが、普遍的な最小値や最大値はありません。膜、シール、オーバーモールド層、構造部品などでは、それぞれ異なる値が求められます。多くの場合、単一の固定値を選択するよりも、均一性と緩やかな変化の方が重要になります。.
カビの通気口はどこに設置すべきですか?
通気口は、最後に充填されると予測される箇所、高所、空気溜まり、リブの端、およびゲートから遠い場所に設置してください。流量シミュレーションと短距離試験により、実際の空気溜まりの位置を確認できます。.
LSRはどれくらい縮みますか?
大まかな初期推定値は1%~4%程度であり、多くの一般的なLSR材料は2.0%~3.5%程度である。実際の収縮率は、材料の種類、硬化プロセス、形状、硬化後の条件、および試算に基づいて決定する必要がある。.
シミュレーションは金型試作に取って代わることができるか?
いいえ。シミュレーションは設計の比較や流動性・収縮リスクの予測に役立ちますが、寸法、バリ、通気、表面品質、離型挙動を確認するには、やはり実物試験が必要です。.
結論
シリコーンモールドの設計を成功させるには、個々の要素だけを最適化するのではなく、システム全体を管理することが重要です。抜き勾配は、表面の質感や離型方法に合わせて調整する必要があります。壁の厚さは、充填と均一な硬化を支えるものでなければなりません。通気孔は、許容できないバリを発生させることなく空気を排出する必要があります。収縮は、実際のプロセス条件下で予測、補正、測定する必要があります。.
これらの決定を早期に行い、DFM(設計製造性)レビューと試作成形によって検証することで、製造業者は金型の変更、不良品の発生、サイクル不安定性、および品質問題を削減できる。.
金型製作前にシリコーン製品の検証を行う準備はできていますか?
3Dファイル、材料要件、予想生産量、および重要な寸法を以下に送信してください。 ライシリコーン のために カスタムシリコンモールドのDFMレビュー.