購入者は「シリコーン」を指定し、硬化システムは私たちが裏で処理する細かいことだと考えています。過酸化物硬化の場合、その思い込みが問題を引き起こします。初日ではなく、3週間後に部品が異臭を放ったり、不具合を起こしたりして戻ってきます。 移行テスト.
過酸化物加硫(通常 DCBP型イニシエーターは、加硫固体シリコーンを低コストで製造する方法です。適切な部品であれば、うまく機能します。しかし、プラチナ硬化とは製造工程での挙動が異なり、その違いは臭い、色、後処理時間といった形で現れます。これらのコストは、見積もり段階では見落としやすいものです。.
エグゼクティブサマリー
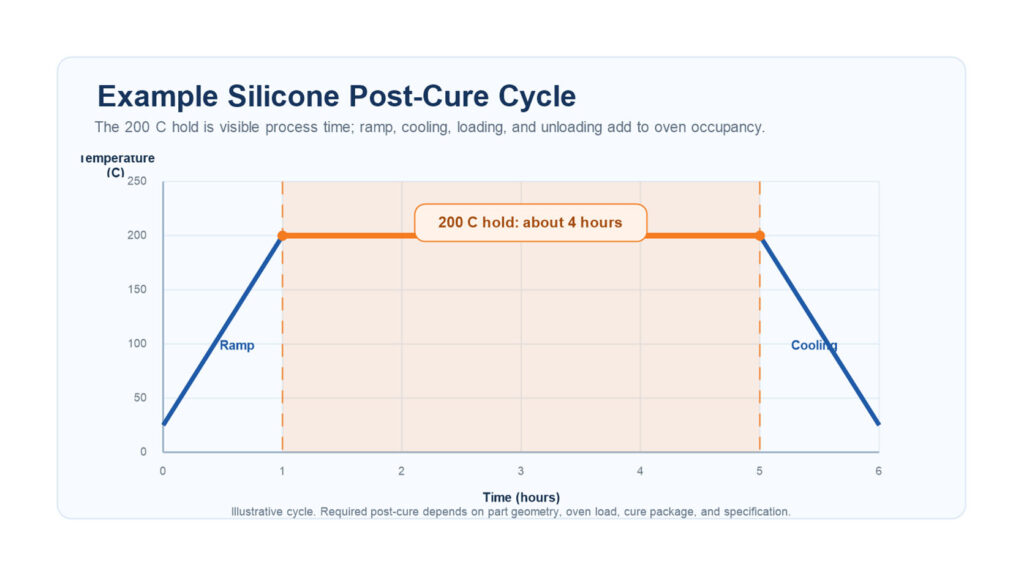
- 過酸化物硬化では、臭気を伴う反応副生成物が残ります。適切な後硬化(通常は200℃で約4時間)を行わないと、その臭気が部品に残ります。.
- これは、食品接触用途や高い透明度が求められる用途ではなく、工業用部品や汎用部品向けのコスト重視の選択肢です。.
- 過酸化物硬化の本当のコストは触媒ではなく、部品を許容できる状態にするために後工程で発生するオーブン時間とスクラップの量である。.
過酸化物加硫が製造現場でどのように作用するか
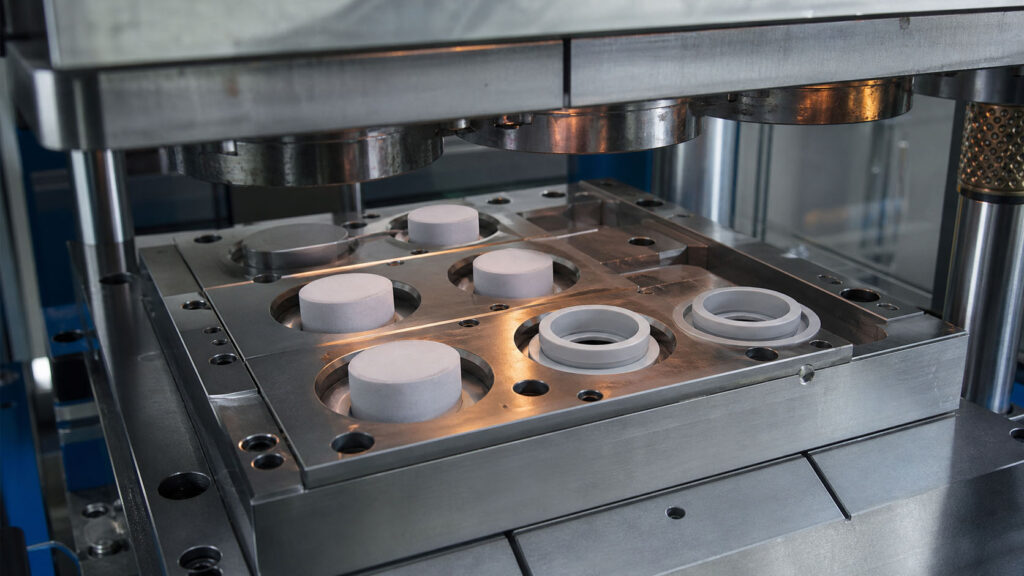
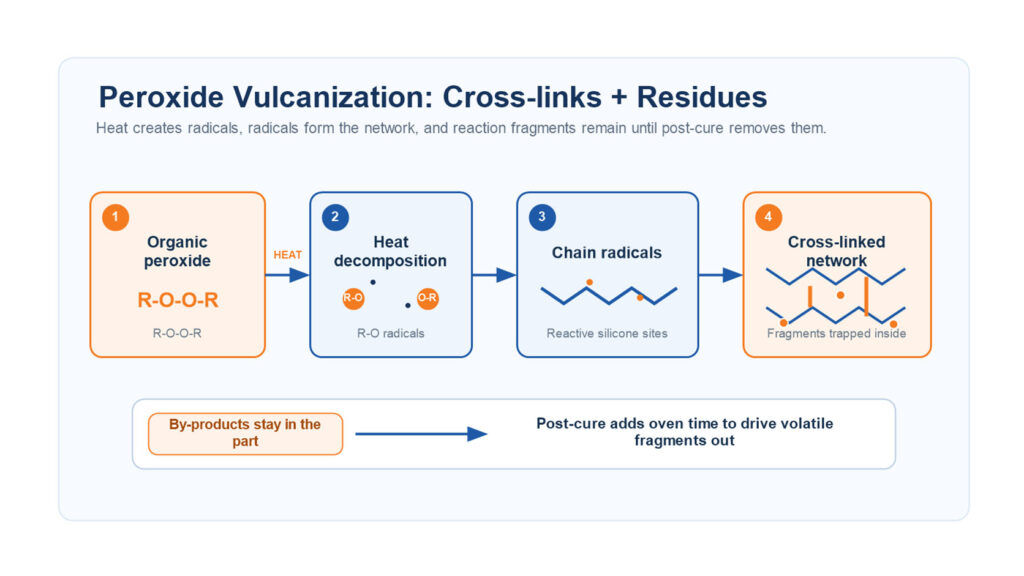
過酸化物加硫 架橋 固体シリコーン(HTV)は、通常、圧縮成形または押出成形中に、過酸化物を加熱分解することによって生成されます。反応は単純ですが、きれいに仕上がるわけではありません。
- 副産物は部品内に残る。. 分解によってゴム中に酸性残留物と揮発性断片が残る。これらは型が開いても消えることはない。.
- 臭いは目に見える症状である。. 購入者が訴える「シリコン臭」は、通常、ポリマー自体ではなく、過酸化物の残留物によるものです。.
- 発色が良くない。. 過酸化物硬化樹脂は、プラチナ硬化樹脂に比べて透明度が低く、黄変しやすい傾向がある。.
検出ポイント:脱型時の臭気検査だけでは不十分です。残留ガスはゆっくりと放出されるため、ベンチテストでは問題ないように見えても、小売用パッケージに密封された後に不具合が生じる可能性があります。.
ここでは後硬化が必須である理由
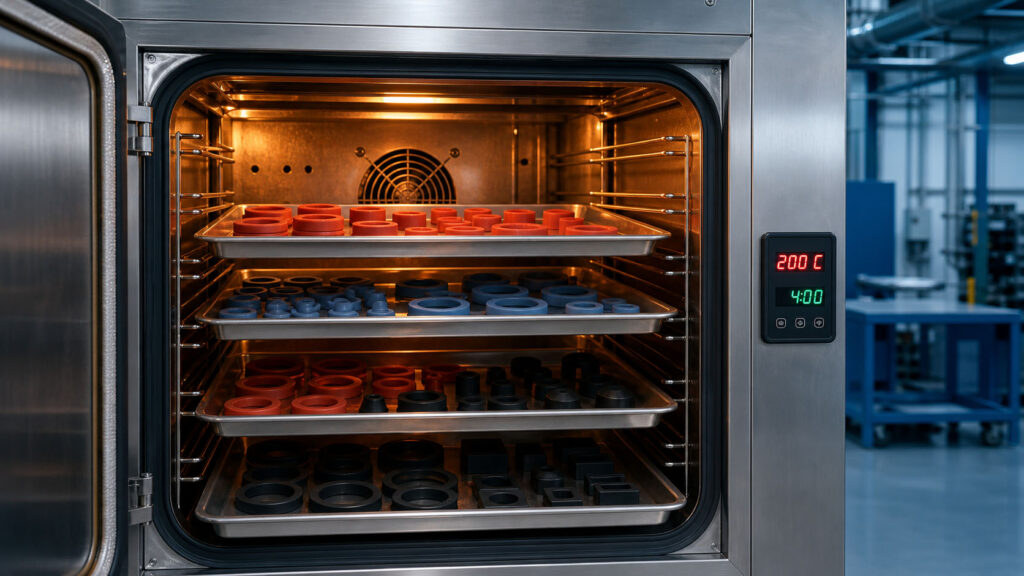
過酸化物硬化を過小評価してしまうのは、まさにこの点です。成形を最終段階と考えがちですが、過酸化物硬化部品の場合、成形は最初の硬化工程に過ぎません。.
後硬化(第2段階の焼成、一般的に約200℃で約4時間、厚い部分の場合はさらに長く)により残留物が除去され、特性が安定化します。これを省略すると次のようになります。
- 出荷後も異臭に関する苦情が続く
- より高い 抽出物 ―その部品が口、食べ物、または皮膚に近づいた瞬間に問題が発生する
- 残留物が現場の部品から徐々に離れていくにつれて、物性が変化する。
オーブン時間は実際のコストであり、実際のリードタイムです。これは過酸化水素硬化工程の一部ですが、原材料価格には反映されず、見積もりでは忘れられがちです。 シリコーン製品の後硬化 プロセスの詳細については、こちらをご覧ください。.
過酸化水素による治療が適切な場合
過酸化水素は劣ったものではなく、特定の部品群にとって適切かつ費用対効果の高い選択肢である。
| 過酸化物による治療に適しています | なぜ |
|---|---|
| 工業用Oリングおよびシール | 匂いや透明度は重要ではない。重要なのは価格だ。 |
| 一般的なガスケットとシート | 大量生産、低スペック感度 |
| 日常的に使用する非接触部品 | 後硬化により、使用目的に必要な残留物が除去される。 |
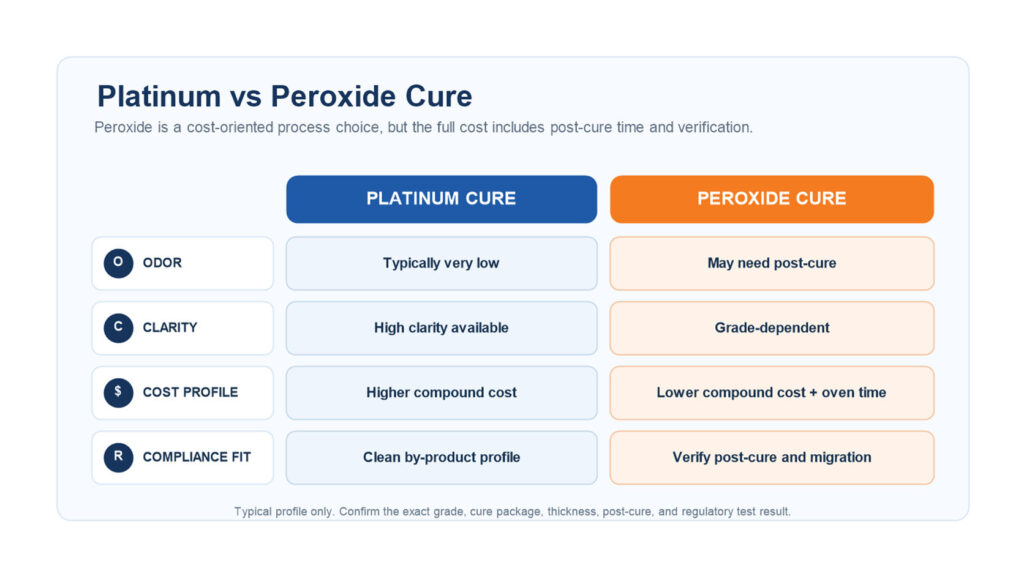
食品接触、医療、ベビー用品、または透明度と無臭が求められるものには適していません。 プラチナ加硫, そしてそれはまた別の判断事項であり、当社のプラチナ系と過酸化物系の選択ガイドで詳しく解説しています。.
契約前に確認すべき事項
過酸化物硬化は、部品が微量の残留物、多少の臭気リスク、平均的な透明度を許容する場合、そして材料費だけでなく後硬化オーブンの加熱時間も予算に組み込んでいる場合に適しています。部品が食品、皮膚、または身体に接触する場合、あるいは高い透明度が必要な場合は、ここで検討を止めてください。それはプラチナ硬化の検討段階であり、コスト計算も変わってきます。.
定義と方法の概要については、以下を参照してください。 シリコーン加硫とは何か.
参考文献
- 2,4-ジクロロベンゾイルペルオキシド(DCBP)、CID 61078 — 米国国立衛生研究所(NIH)のPubChem(米国国立化学データベース).
- 食品と接触するプラスチック材料及び物品 ― 規則(EU)10/2011 — EUR-Lex、欧州連合。.
- 架橋 —ブリタニカ百科事典。.
- 食品接触物質の市販前申請(化学分析/移行試験) — 米国FDAのガイダンス。.