購入者は、プラチナ硬化剤が「食品グレード、医療グレード、副産物なし」といった安全な標準仕様のように思えるため、それを選択してしまえばそれで万事解決だと考えてしまう。しかし、いざ問題が発生しても、それは悪い選択だったようには見えない。表面がべたついたり、柔らかい部分があったり、前回は合格した部品が今回は不合格になったりと、完全に硬化しないバッチのように見えるのだ。プラチナ自体が問題であることはほとんどない。問題の原因は、プラチナシステムが特に敏感に反応する汚染物質にあるのだ。.
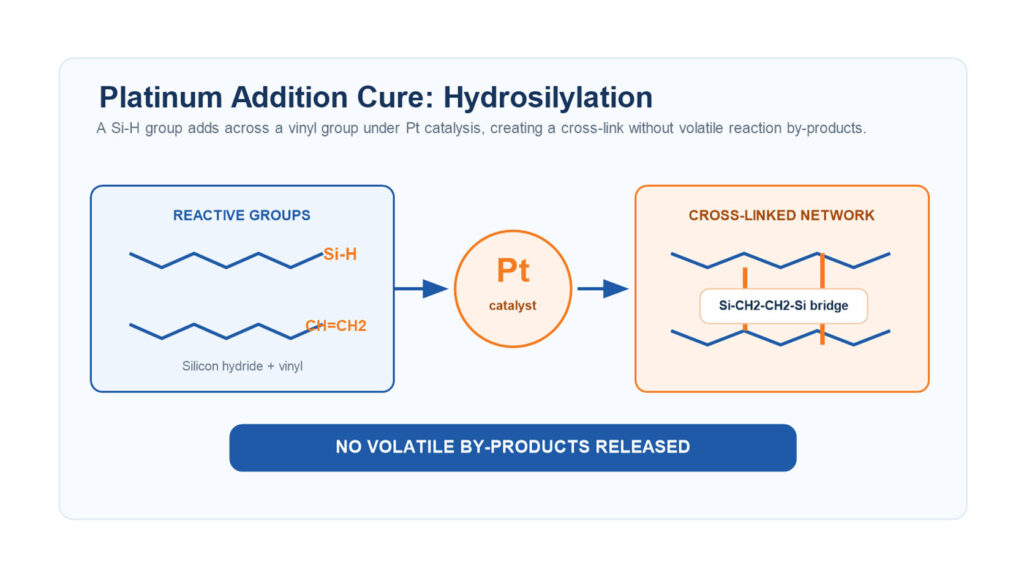
白金加硫(付加硬化または白金硬化とも呼ばれる)は、シリコーンを硬化させる方法の一つで、白金触媒がSi-H基とビニル基との間のヒドロシリル化反応を促進し、副生成物を生じず、後硬化も不要で、収縮率が非常に低いポリマーを架橋する。.
エグゼクティブサマリー
- 白金加硫は付加硬化の一種です。白金はヒドロシリル化反応(Si–H + ビニル)を触媒し、副生成物がなく、後硬化も不要で、収縮率が非常に低いという特徴があります。これが、FDA 21 CFR 177.2600の食品接触部品やISO 10993の医療部品で白金加硫が主流となっている理由です。.
- その最大の弱点は硬化阻害である。縮合硬化型シリコーンに含まれる微量の硫黄、アミン、およびスズ触媒が白金を不活性化し、部品の硬化不足やべたつきを引き起こす。.
- プラチナ硬化には高額な費用がかかる。だからこそ、純度、透明度、寸法精度が本当に重要な箇所にこそ、その費用をかけるべきだ。過酸化物硬化でより安価に済むような工業部品には、プラチナ硬化は使うべきではない。.
プラチナ加硫の実際の仕組み
白金加硫は付加硬化反応である。白金錯体(通常は カルステッドの触媒 — 運転する ヒドロシリル化架橋剤中のシリコン結合水素(Si-H)がポリマーのビニル基に付加され、ポリマー鎖がネットワーク状に結合します。この過程では何も放出されません。水もアルコールも酸性断片も発生しないため、硬化後の部品はきれいな状態になります。.
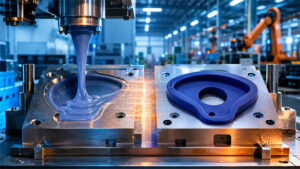
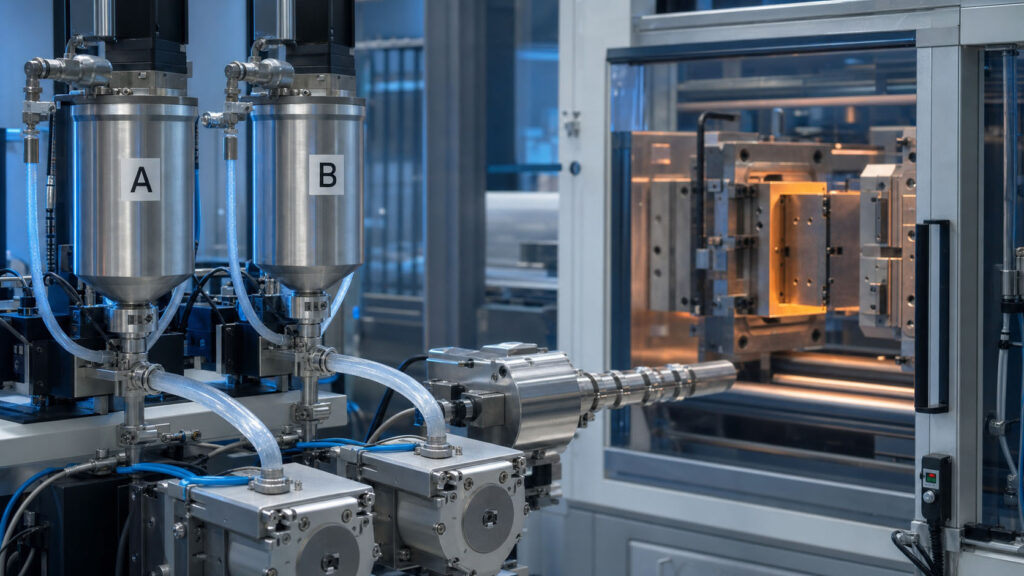
本システムは2つの部品(A/B)に分かれて出荷されます。一方の部品にはビニルポリマーとプラチナが、もう一方の部品にはSi-H架橋剤が含まれています。これらを混合すると硬化が始まり、加熱することで硬化が促進されます。これは、LSR(液状シリコーンゴム)射出成形とHTV(熱溶解性シリコーン)固体シリコーンの両方に当てはまります。.
- 副産物なし 焼き切る必要があるため、後硬化はほとんどの場合オプションであり、必須ではありません。.
- 低収縮, そのため、プラチナLSRは厳しい公差を維持できるのです。.
- 光学的な透明度 過酸化水素や凝縮水による治療法では到底及ばない効果。.
プラチナ硬化は特定の形状に限定されません。これはほとんどの製品の標準的な化学反応です。 LSR(液状シリコーンゴム) そして多くの HTVソリッドシリコーン, 、そしてそれはいくつかの RTTV の システムも同様ですが、RTVは凝縮(錫)硬化されることもよくあります。最も一般的な2つの製造形態のどちらを選ぶべきでしょうか? LSR対HTV 処理能力とコストのトレードオフを詳細に分析します。.
プラチナ製剤による治療が静かに失敗する場所:阻害と中毒
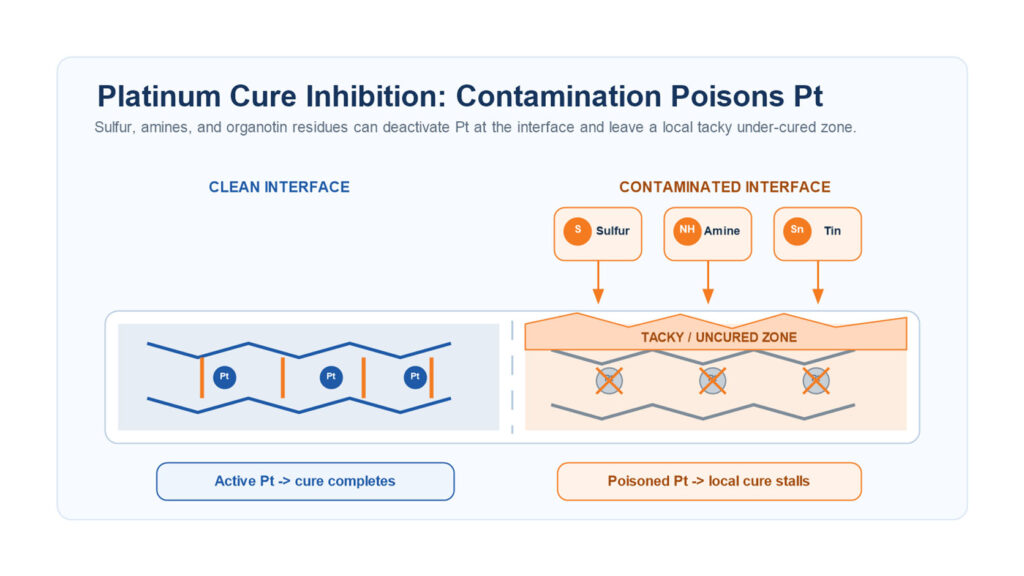
これがチームを悩ませる部分です。白金触媒は微量の不純物に非常に敏感で、百万分の一程度の量でも反応を停止させてしまいます。 治癒阻害または触媒中毒.
実際の線路によく見られる毒物:
- 硫黄 ―過酸化物で硬化させたゴム、手袋、そして作業場の埃から。.
- アミン エポキシ樹脂、ウレタン樹脂、および特定の接着剤から発生する。.
- 錫 — 同じ金型を使用する縮合硬化型(錫触媒)シリコーンからの残留物。.
- 可塑剤および一部のテープまたはプラスチック 硬化中に部品と接触する。.
症状は明確な不良品ではなく、微妙なものだ。表面がべたついたり、硬化が不十分だったり、内部が柔らかかったり、硬度がロットごとに変動したりする。こうした曖昧さがコスト高の原因であり、部品は組み立て段階や現場で使用されるまでは問題なく見える。.
予防とは、より良い触媒ではなく、プロセス規律である。
- プラチナ製の工具や作業台は、凝縮硬化や過酸化物を用いた作業から隔離してください。.
- 製造前に、すべての接着剤、テープ、離型剤、および基材の互換性を検証してください。.
- 生産ラインを清潔に保ち、資材の取り扱い者を管理する。.
実際に支払うもの
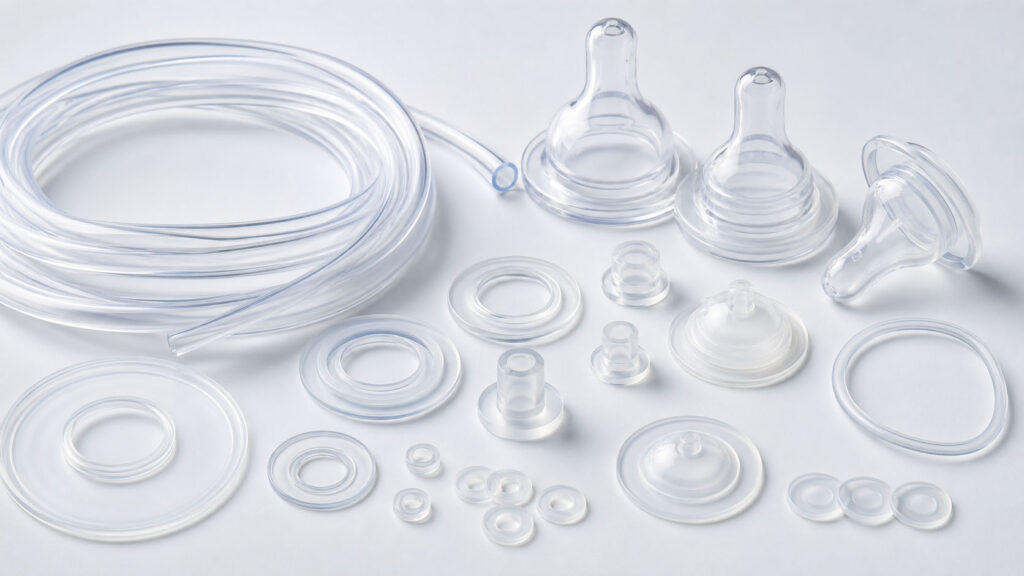
プラチナ硬化シリコーンは高価です。触媒がプラチナであることに加え、製造工程においてよりクリーンな取り扱いが求められるためです。その価格差に見合うメリットは以下のとおりです。
- 純度:硬化副生成物や残留物がないため、きれいに仕上がります。 FDA 21 CFR 177.2600 そして支持する 10993 認証 生体適合性は、抽出物と戦うことなく機能する。.
- 寸法精度収縮率が低く再現性が高いため、シール形状や微細なLSR成形ディテールに不可欠です。.
- 明瞭さと中立性透明な部品、無臭の硬化臭、黄変なし――医療、光学、消費財にとって極めて重要な特性です。.
- 治療後の義務的な処置はありません 多くの部品において、過酸化物硬化と比較した場合のオーブン時間コストの一部を相殺できる。.
プラチナ治療が有効な場合とそうでない場合
| 部品/ユースケース | プラチナムキュアフィット |
|---|---|
| 医療用チューブ、インプラント、LSRデバイス部品(ISO 10993) | ✅専用設計 |
| 乳幼児および食品接触製品(FDA 21 CFR 177.2600) | ✅ しっかりとしたフィット感 |
| 光学的に透明な部品または精密なLSR成形部品 | ✅ しっかりとしたフィット感 |
| 大量生産向け工業用シール/ガスケット、非接触型 | ⚠️ 過剰仕様であることが多い ― 過酸化水素の方が安い |
| 汚染源を特定できないライン | ⚠️ 阻害のリスクがメリットを上回る可能性があります |
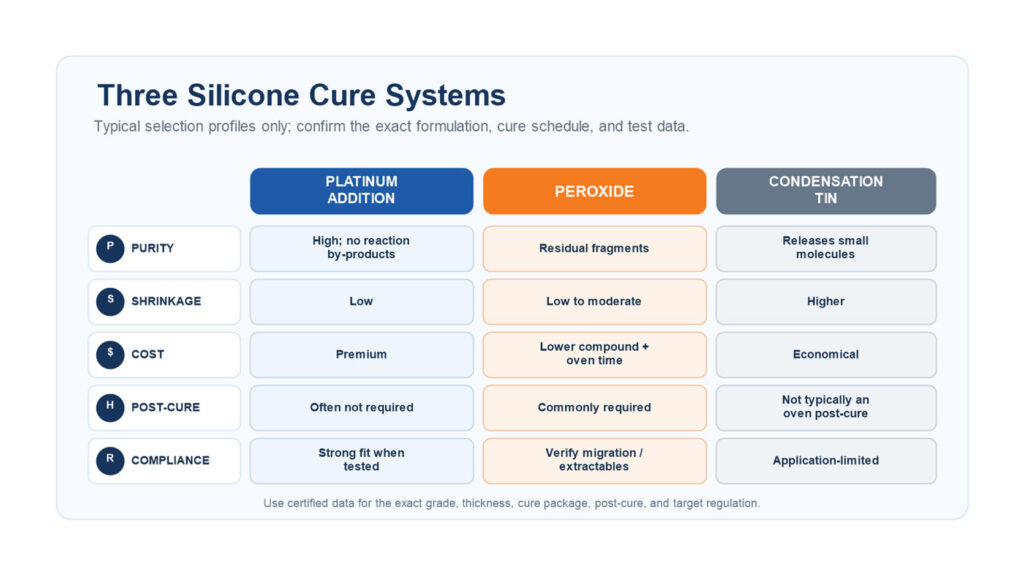
部品に純度、透明度、厳密な公差が必要ない場合、使用しない特性にお金を払っていることになります。 過酸化物治療 通常はより良い結果が得られます。どちらを選ぶか本当に迷う場合は、当社のプラチナ系と過酸化物系の選択ガイドが、それぞれのメリットとデメリットを並べて解説します。.
契約前に確認すべき事項
プラチナ加硫は、人体、食品、または光路に接触するあらゆるものにとって最適な標準処理ですが、それはラインがそれらを保護できる場合に限ります。固定する前に:
- 汚染管理:その工房では、プラチナ加工品を硫黄、錫、アミン源から分離できますか?また、その工房の所有者は誰ですか?
- 材料適合性接着剤、オーバーモールド基材、テープ、離型剤のすべてについて、阻害物質の有無を確認しましたか?
- 形状: 大量生産の精密部品にはLSR、押出成形や圧縮成形部品にはHTVを使用する。硬化化学は共通だが、加工方法は異なる。.
- コスト対要件: プレミアムを購入することで、その部品が実際に必要とする不動産を手に入れることができるのでしょうか?
方法の概要とプラチナが他の硬化システムと比べてどのような位置づけにあるかについては、以下を参照してください。 シリコーン加硫とは何か.
参考文献
- 高分子化学における白金触媒によるヒドロシリル化 — 査読済みレビュー、米国国立医学図書館(PMC)。.
- カルステッドの触媒 — 付加硬化に使用される白金(0)錯体の参考概要。.
- 付加硬化型シリコーンにおける硬化阻害の防止 — ダウ社の技術に関するよくある質問(FAQ).
- FDA 21 CFR 177.2600 — 食品に繰り返し接触するゴム製品 — 米国連邦規則集(eCFR)。.
- ISO 10993-1 医療機器の生物学的評価 — 米国FDAのガイダンス。.