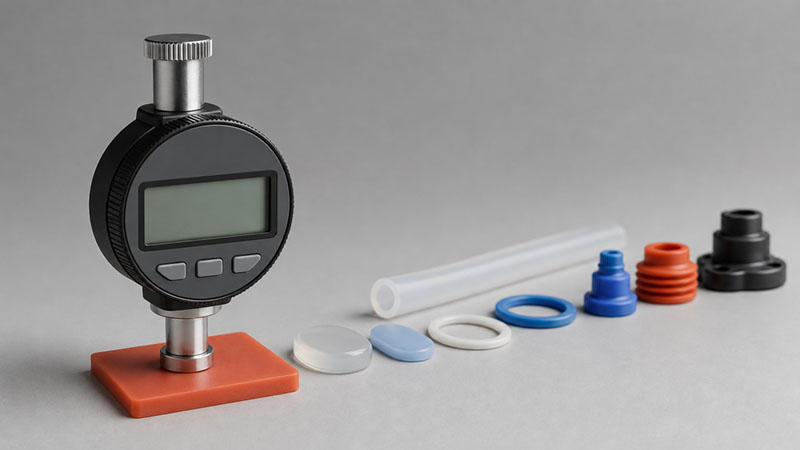
ベンチテストでは、シリコーンのショア硬度は仕様書に記入する単一の数値のように見えます。しかし、製造工程においては、金型、離型、そして出荷後の部品の挙動の約半分を決定づける最初の要素の一つとなります。.
ほとんどの図面には「ソフトシリコン」または「ショア硬度50」と記載されていますが、どちらも仕様ではありません。「ソフト」は感覚的な表現です。「50」という数値だけで、目盛り(A?00?D?)や許容誤差が示されていない場合は、弊社がお客様に代わって解釈せざるを得ない推測になってしまいます。. 部品のシール性、柔軟性、摩耗性に基づいて硬度計を選択し、手触りに基づいて選択しないでください。また、必ず目盛り(ほとんどの場合ショアA)と許容差(通常は±5ショアA)を確認してください。 ASTM D2240硬度試験). 仕様を間違えてもサンプルは無駄になりませんが、金型は無駄になります。なぜなら、ある収縮率に合わせてカットされたコンパウンドは、より柔らかい、あるいはより硬い収縮率にきれいに転写されることはほとんどないからです。.
エグゼクティブサマリー
- 硬度はトレードオフの関係にあるものであり、品質等級を示すものではない。. よりハードにすると、構造と耐摩耗性が向上し、コストも高くなります。 引裂強度, 伸び、および凹凸のある表面でのシーリング。.
- ほとんどのシリコン部品は、ショアA硬度20~70の範囲で使用されます。. それより低い硬度はショア00スケール(ゲル、クッション材)に相当します。ショアDはゴム状のシリコーンではまれであり、通常は素材の選択が間違っていることを示しています。.
- 高額なミスは、加工後に硬度計を変更することである。. 化合物によって収縮率が異なるため、硬度の変化が遅れて現れた場合は、材料を交換するのではなく、鋼材を再切断する必要があることが多い。.
シリコーンのショア硬度スケール:00、A、D
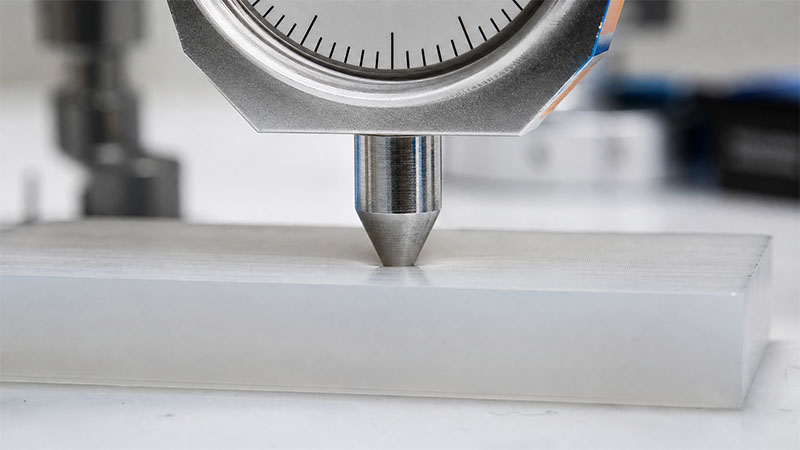
硬度計の測定値は、目盛りがなければ意味をなさない。シリコーンの場合、3つの目盛りが重要であり、それらは意図的に重なり合っている。.
ショアAは、ほぼすべての成形シリコーンゴムの作業範囲です。デュロメーター(1個あたり) ASTM D2240、 または ISO 7619 / ISO 48 IRHD の場合、標準化された圧子を 6 mm の平らな試験片に押し付け、0 から 100 までの抵抗値を報告します。ショア 00 は、A スケールでは柔らかすぎるゲル、フォーム、指先で触れるほど柔らかいクッションなど、すべてをカバーします。ショア D は、A スケールの上限を超える硬質プラスチック領域でのみ意味を持ちます。シリコーン部品にショア D が必要な場合は、通常、間違ったポリマーを選択しています。.
| 規模 | 標準範囲 | 内容 | 本来あるべき場所 |
|---|---|---|---|
| ショア00 | 00-20~00-50 | ジェル、フォーム、非常に柔らかいクッション | 振動パッド、柔らかいウェアラブル、ジェルクッション |
| ショアA | 10A~80A | ほぼすべての成形シリコーンゴムの作業範囲 | シール、ガスケット、チューブ、キーパッド、ベビー用品、キッチン用品 |
| ショアD | ショアA90以上 | 硬質ゴムおよび硬質プラスチック | シリコーンの場合、正しいことはほとんどない。通常は材料の誤りである。 |
仕様書でしばしば省略されるもう一つの重要な点は、測定値の取得方法です。デュロメーターは材料が弛緩するにつれて最初の数秒間は数値が下がるため、同じ部品でも瞬時測定値と15秒遅延測定値では数ポイントの差が生じる可能性があります。どちらの測定値が必要かを明記し、試験片は少なくとも6mmの厚さにしてください(薄い部品はアンビルが押し戻されるため、実際よりも硬く測定されます)。また、薄いシートを重ねて厚みを偽装することは絶対に避けてください。空気の隙間によって結果が歪められます。.
硬度が上がると何が変わるのか
硬度は単独で変化するものではありません。硬度を上げると、他の特性もそれに合わせて変化し、多くの場合、購入者にとって不利な方向に変化します。購入者が見落としがちなのはこの点です。彼らは硬度を単なる自由選択と捉えがちですが、実際にはそれは一連の妥協の出発点なのです。.
| 財産 | 硬度が上がるにつれて方向が変わる | 生産上の結果 |
|---|---|---|
| 破断伸度 | 電圧降下(多くの場合、30Aで600%+から70Aで300%未満に低下) | スナップフィット、深絞り、またはベローズ部品には伸縮性が少ない |
| 引裂強度 | 一般的に中位を下回る | 薄い壁と鋭い角は、型から取り出す際に破れる。 |
| 粗い面や凹凸のある面へのシーリング | 悪い | より高い締め付け荷重、またはより平坦な接合面が必要です |
| 耐摩耗性と剛性 | より良い | 荷重や摩耗下でも形状を維持します。 |
| 薄い部品や柔らかい部品の型抜き | 難しい時の方が楽になる | 非常に柔らかい(20A未満)部品は、排出時にくっついて変形します。 |
実用的な解釈:どちらが「優れている」ということはない。70A ガスケット ボルト荷重による押し出しには耐えますが、歪んだフランジには適合しません。30Aメンブレンは軽い圧力で粗い表面を密閉しますが、鋭利な内角を設計すると破れてしまいます。どちらの故障モードを受け入れるかを選択することになります。.
用途別推奨シリコーンショア硬度
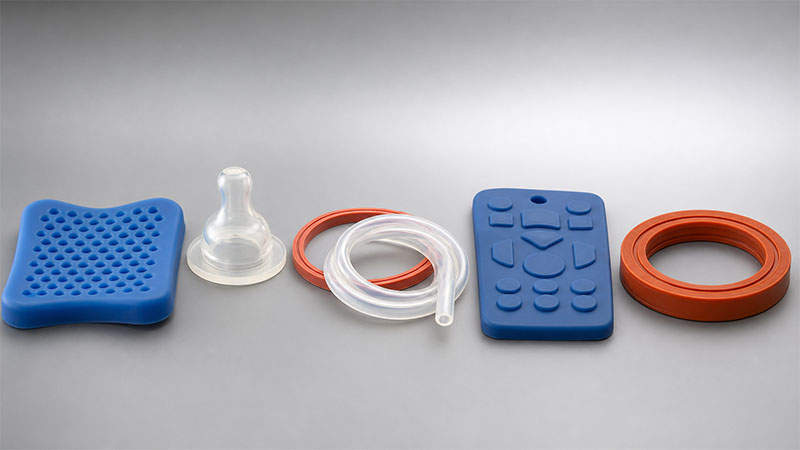
これらは出発点として、シールギャップ、温度、寿命などを考慮して調整してください。これらは教科書的な範囲ではなく、実際に当社が使用している条件を反映したものです。.
| 応用 | 推奨ショアA硬度 | なぜ |
|---|---|---|
| 防振パッド、ソフトクッション | 岸辺00~10A | エネルギー吸収は構造よりも重要である |
| 赤ちゃん用乳首、歯固め、肌に触れるタイプの保護フィルム | 20A~30A | 柔らかな口当たりと安全な柔軟性。プラチナ硬化剤およびFDA 21 CFR 177.2600またはLFGBと組み合わせる。 |
| 一般ガスケット、キッチン用品、ソフトタッチグリップ、, チューブ | 40A~50A | バランスの取れた柔軟性と回復力。ほとんどのパーツのデフォルト設定。 |
| キーパッド, ハンドル、構造シール | 60A~70A | 触覚的なクリック感と負荷がかかった状態での形状保持性 |
| 高圧静的シール、摩耗面 | 70A~80A | 押し出しや摩耗に強い |
部品が2つの列の間にある場合(例えば、ねじれを防ぎつつ柔らかさも求められるチューブなど)、平均値を算出してはいけません。譲れない要件を決定し、それに基づいて仕様を策定し、次にサンプルで二次的な要件を検証してください。2つの要件を平均すると、どちらの要件も満たさない硬度計値になってしまいます。.
硬度選択におけるよくある間違い
硬度計の間違いは、計算ミスから生じることはほとんどない。それは、予測可能な判断ミスから生じるのだ。.
硬度計を快適さの指標として扱う。. 手に馴染む柔らかさと、機能性への適合性は別問題です。ねじり外しに抵抗する必要のあるソフトグリップは、見た目よりも高い硬度が必要です。.
許容誤差なしで数値を指定する。. ASTM D2240の測定値には実際のばらつきがあります。許容誤差が明記されていない場合は、±5ショアAが作業上の仮定となります。±5で機能不全が発生した場合、問題は工場ではなく設計マージンにあります。.
硬度だけがシール性を定義すると仮定した場合。. 封印は 圧縮永久歪み(ASTM D395), 硬度だけでなく、溝の充填状態や表面仕上げも重要です。適切な硬度を選んでも、溝の設計が悪ければ漏れが発生します。.
ショアD硬度を「耐久性」の指標として捉える。“ 耐久性とは通常、耐摩耗性または圧縮永久歪み性能を指し、どちらもショアA硬度の範囲内で調整可能です。ショアD硬度になると、その部品はそもそもシリコーン製であってはならないということになります。.
硬度が工具と生産に及ぼす影響
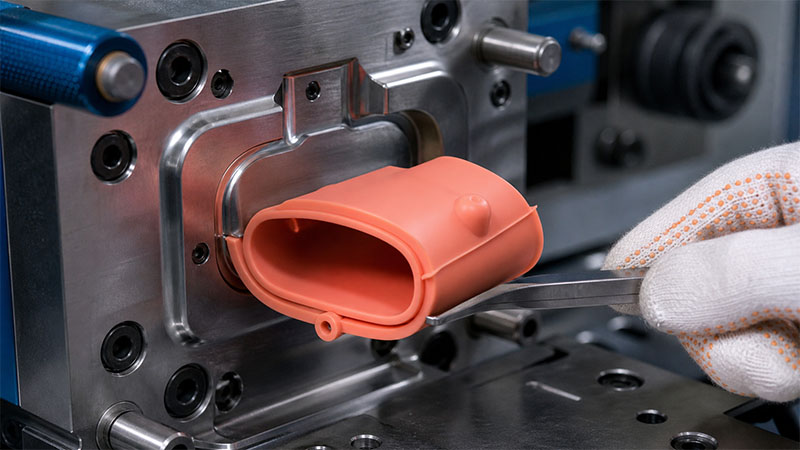
デュロメーターは、鋼材を切断する前に、ベースポリマー、充填剤の含有量、硬化システムといった配合によって決まります。シリカなどの充填剤を増やすと硬度が上がり、ある程度までは引裂強度も向上しますが、充填剤を過剰に増やすと引裂強度と伸びが著しく低下します。そのため、「もっと硬くしてほしい」という要望は、簡単には叶わないのです。.
コストを左右する2つの生産上の現実があります。1つ目は収縮です。60Aのコンパウンドと40Aのコンパウンドは収縮率が異なるため、一方のコンパウンド用に金型を切削しても、他方のコンパウンドの公差は偶然にしか維持されません。金型加工後に硬度が変わると、キャビティを再切削する必要が生じることがよくあります。2つ目は後硬化です。 200℃での後硬化 揮発性物質を蒸発させるため、検証する数値は硬化後の数値でなければならず、緑色の数値であってはなりません。.
デュロメーターを確認するために必要なもの
硬度判定は、その背後にある入力情報によってのみ有効です。数値を確定するには、次の情報が必要です。機能、シールの場合は圧縮ギャップまたは目標圧縮率、動作温度範囲、規制目標値 (FDA 21 CFR 177.2600, LFGB、または USPクラスVI / 10993 認証硬度公差、相手部品の表面仕上げ、そして期待される耐用年数。これらの情報を提供していただければ、硬度計の数値と公差を決定いたします。これらの情報が何もないまま数値だけを送っていただいても、リスクは解消されません。最初の試作で不具合が生じた際に、再加工費用が発生するだけです。.