量産において再現性の高い形状が求められるシリコーン部品のほとんどは、加熱式スチール金型とコールドランナーを用いて成形されます。当社では、消費者向け給餌製品からシール材、キーパッド部品まで、LSR部品のシリコーン射出成形を社内で行っており、カタログ価格表ではなく3Dファイルに基づいて金型、キャビテーション、サイクルタイムの見積もりを行っています。.
シリコーン射出成形に使用しているもの
サプライヤーの初期選定には、以下の4つのグループを使用してください。検証済みとは、企業の能力が確立されていることを意味します。プロジェクト依存とは、図面、材料、年間生産量、および検証要件を検討した後に最終的な価格が確定することを意味します。.
設備とプロセス
| 調達に関する質問 | RYシリコーンの機能 | 確認状況 |
|---|---|---|
| 印刷機の生産能力はどの程度ですか? | LSR射出成形機:50~200トン、大型多キャビティ金型の場合は最大300トン | 検証済みの機器範囲。投影エリアのレビュー後にプレス機を選択。 |
| このラインはインサート加工や自動高キャビティ加工に対応できますか? | キャビテーション用水平プレス、インサート装填用垂直プレス | 検証済みの構成。自動化の範囲はプロジェクトによって異なります。 |
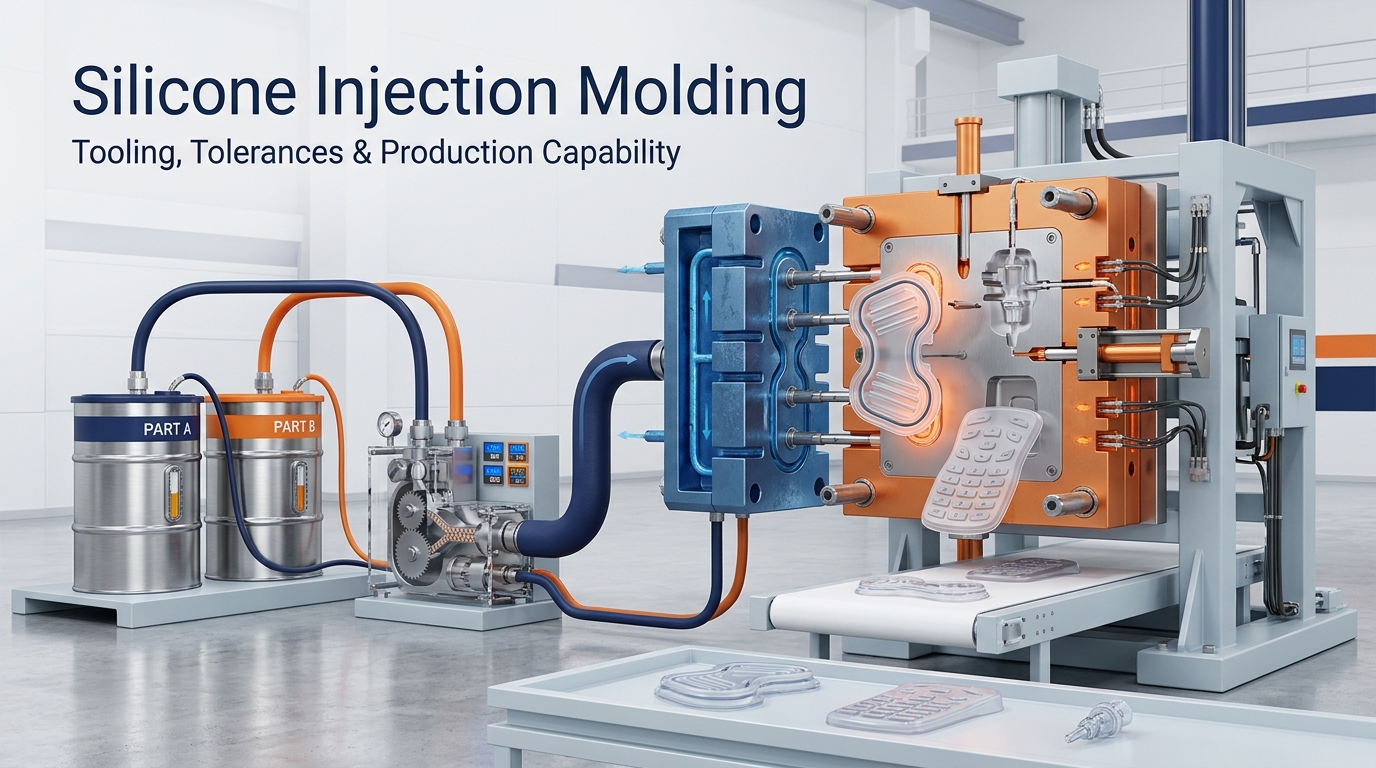
| LSRの2つの成分と顔料はどのように計量されるのですか? | 1:1 A/Bポンプ、スタティックミキサー、および顔料を制御された第3の流れで送る | 標準設定を確認済み |
| どの工具および送りシステムがサポートされていますか? | P20、H13またはS136鋼を使用。オープンスプルー、コールドランナー、バルブゲート式コールドデッキ。 | ショット数とコストを検討した上で、工具鋼材と送りシステムを選定した。 |
部品および工具の範囲
| 調達に関する質問 | 作業能力 | 確認状況 |
|---|---|---|
| 部品のサイズと重量はどのくらい見積もることができますか? | 標準セルでは部品あたり0.5~300g | プロジェクトによって異なります。形状とショット量によってプレス機が決まります。 |
| 対応している硬度範囲は? | ショアA硬度5~80;ショアA硬度30~70はほとんどの通常生産品をカバーします | 見積もり前に、正確なグレードと硬化システムを確認してください。 |
| 実用的な虫歯の数はいくつまでですか? | 1~32個のキャビティ。2~8個でほとんどの生産部品をカバー。 | 流量、バランス、年間水量、およびメンテナンスの見直し後の見積もり |
| どの処理ウィンドウが使用されますか? | 金型温度160~210℃(通常175~195℃)、射出圧力200~1,200psi | 開始ウィンドウのみ。材料グレードと部品形状によって検証済み。 |
| 購買サイクルはどのくらいを想定すべきでしょうか? | 壁厚が3mm未満の場合は15~60秒。厚い部分では非線形的に変化する。 | T1プロセス検証までの見積もりのみ |
| LSRからプラスチックへのオーバーモールディングは可能ですか? | インサート装填オーバーモールディングとインデックスプレートによる2ショット成形構成 | 基材グレード、接着システム、剥離試験計画の検証が必要 |
品質と文書化
| 調達に関する質問 | RYシリコーンの機能 | 確認状況 |
|---|---|---|
| どの寸法公差フレームワークが使用されていますか? | 一般寸法についてはISO 3302-1 M2 / M3に準拠。より厳しいCTQについては別途審査。 | 図面固有の測定方法と治具について合意する必要がある。 |
| 環境制御型生産は可能ですか? | ISOクラス7 / クラス8 特定の医療および食品接触プログラム向け | クリーンルームの範囲は見積書および品質計画書で確認済みです。 |
| どの品質システムがプロジェクトをサポートできるでしょうか? | ISO 9001をベースラインとし、医療プログラムにはISO 13485、自動車プログラムにはIATF 16949を適用する。 | 資格認定時に提供される該当証明書および現場範囲 |
| T1ではどのような検査記録が提供されますか? | キャビティごとに3~5個のサンプルの図面寸法を記載した寸法報告書 | ツールリリース前にサンプリングレベルとCTQが合意されている |
| 資材記録やコンプライアンス記録は追跡可能ですか? | 材料宣言、サプライヤーのバッチ追跡、および該当する第三者機関の報告書 | 報告書の具体的な範囲は、素材、色、完成品、市場によって異なります。 |
商業上映
| 調達に関する質問 | 典型的な用語 | 確認状況 |
|---|---|---|
| 生産の最小発注数量(MOQ)はいくつですか? | 金型が完成すれば、1回の注文で3,000~5,000個 | 部品サイズ、色の変更、パッケージ、年間需要によって最小発注数量(MOQ)が変わる可能性があります。 |
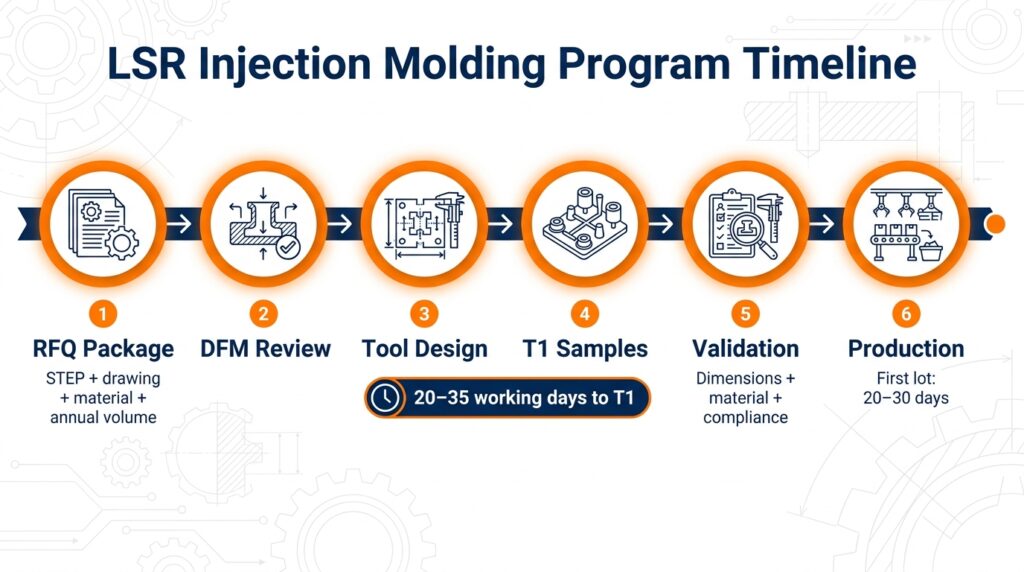
| 金型製作にはどれくらい時間がかかりますか? | 承認されたDFMからT1まで20~35営業日(4~6週間) | ツール設計と材料の入手可能性に関するレビュー後、最終スケジュールが発行されました。 |
| T1改訂にはどれくらい時間がかかりますか? | 修正作業1回につき7~10営業日 | 鋼材の変更、テスト、顧客からのフィードバック時間によって異なります |
| 最初の生産ロットにはどれくらい時間がかかりますか? | サンプル承認後20~30日 | 注文数量、二次加工、および書類作成によりスケジュールが変更になる場合があります。 |
当社が取り扱うLSRグレードと硬化システム
射出成形には、白金硬化型LSRを標準として使用しています。過酸化物硬化型HCRは、別の供給システムがないと射出成形セルでは使用できないため、圧縮ラインとトランスファーラインで使用します。.
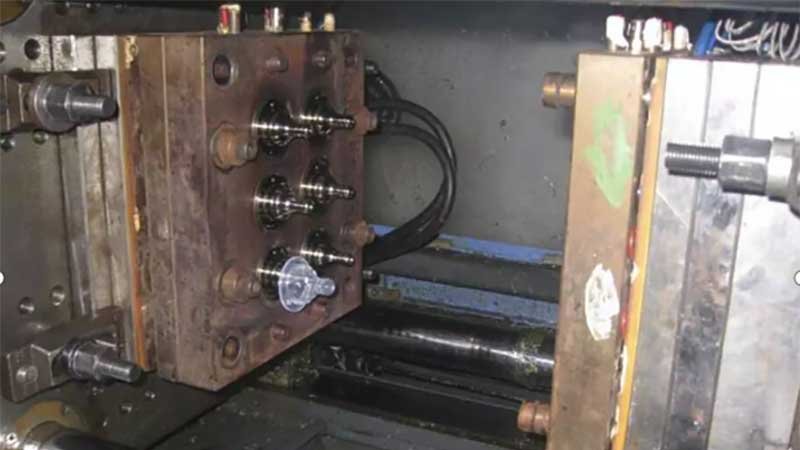
通常生産されているグレード:
- 汎用LSR、ショアA硬度30~70、キッチン用品、ペット用品、ギフト用品向け
- 食品接触LSR 該当する抽出物要件に対して選択およびテストされた FDA 21 CFR 177.2600 繰り返し使用されるゴム製品については、関連するLFGB要件および指定されている場合はBfR勧告XVに準拠する。
- 材料レベルのテストを実施した医療グレードLSR ISO 10993-5 / -10 または必要に応じてUSPクラスVI。最終的な生物学的評価は、完成したデバイス、製造プロセス、接触タイプ、および接触期間に特有のものである。
- シールおよびクロージャー用の自己潤滑性、オイルブリード性、低摩擦性グレード
- PC、PA、PBT、PEEK基材への接着用自己粘着性LSR
- ご要望に応じて、導電性および難燃性グレードもご用意できます。
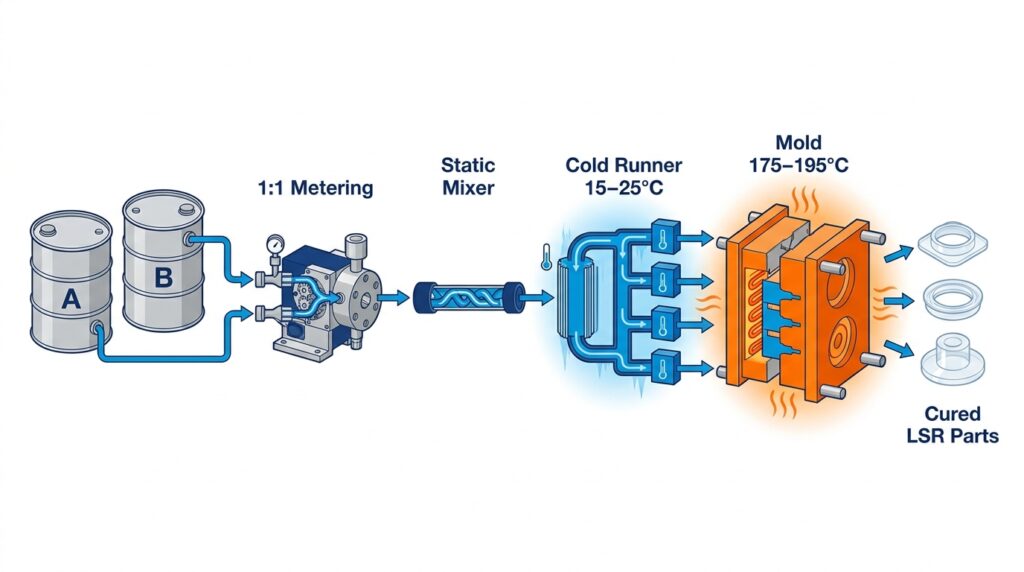
顔料はミキサーで3番目の流れとして添加され、手作業で事前に混合されることはありません。ロット間の色のずれは顔料の添加量に起因するものであり、ベースポリマーに起因するものではありません。そのため、SKUごとに署名入りのカラーチップを保管しています。添加剤パッケージは、データシートの数値だけでなく、流動性や硬化挙動も変化させます。 液体シリコーンゴム添加剤.
工具:コールドランナー、コールドデッキ、廃棄物
当社の成形装置は、15~25℃の冷却された供給液を175~195℃のキャビティに流し込みます。この温度差によってランナーが硬化せず、ランナーレス成形が可能になります。.
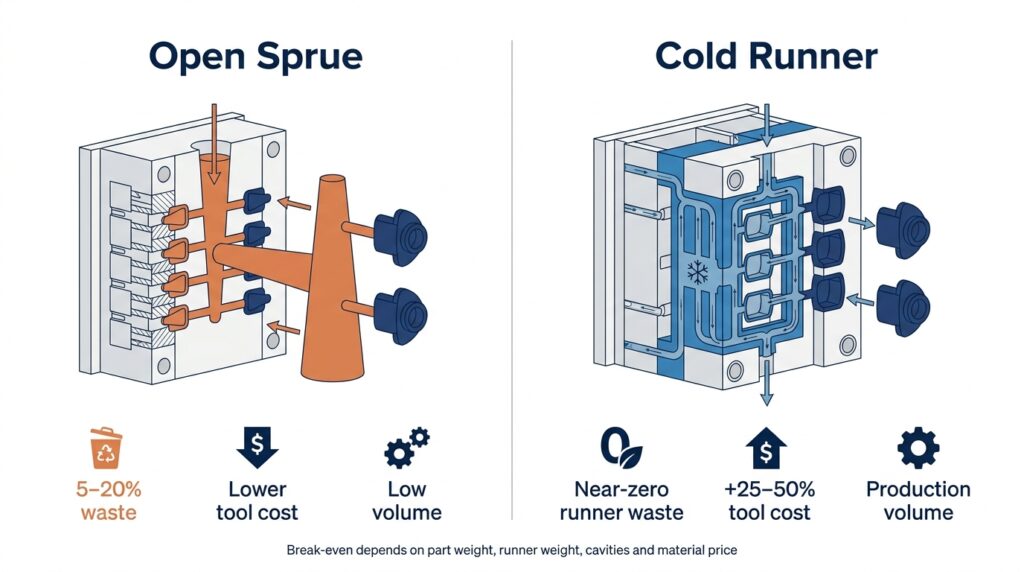
| 給餌システム | ショットあたりの材料廃棄物 | ツールコスト | 私たちがそれを使用する場所 |
|---|---|---|---|
| オープンスプルー/コールドスプルー | 5–20% | 最低 | 試作品および少量生産用ツール |
| コールドランナーブロック | ほぼゼロ | +25–50% オープンスプルー上 | 年間約5万個以上の生産ツール |
| バルブゲート式コールドデッキ | ほぼゼロ、ゲート痕跡制御 | 最高 | 化粧部品、多空洞バランス |
現在のLSR価格(8~20米ドル/kg、スプルー廃棄物5~20%)で、年間生産量が約50,000個を超えると、コールドランナーは材料費だけで元が取れます。それ以下の場合は、スプルー廃棄物の方がブロックよりも安くなります。より高価なツールを勧めるのではなく、見積もりには両方の数値を記載しています。フルコールドランナーとオープンスプルーの比較 コスト比較 ここに座っています。.
工具鋼の選定は、想定されるショット数に基づきます。P20は25万ショット程度まで、H13またはS136は50万ショット以上、およびアグレッシブな充填材を含むグレードの場合です。抜き勾配、肉厚変化、通気、収縮許容値は、T1後ではなくDFMで設定されます。作業ルールは、当社の シリコンモールド設計ガイド.
許容範囲とフラッシュ制御
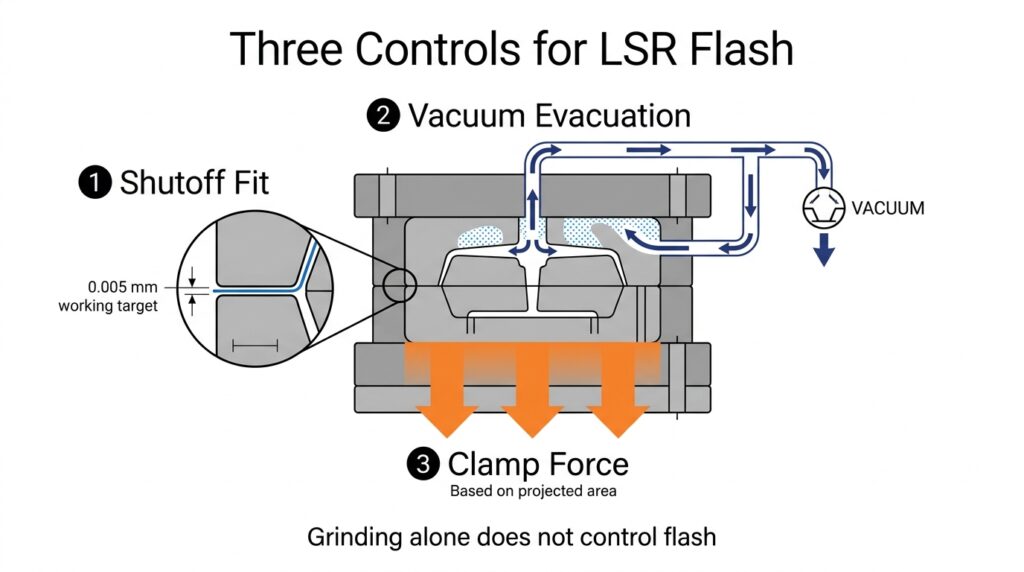
生産工程では、LSR(液状シリコーンゴム)は極めて小さなパーティングラインの隙間に入り込む可能性があります。0.002 mmは、金型レビュー時に使用する作業リスクの閾値であり、普遍的なバリ仕様ではありません。パーティングラインは、すべてのサイクルで一定の公称隙間を維持するわけではないため、バリ制御は図面上の単一の数値で表せるものではありません。バリ制御には、遮断条件、真空、および型締め力が連携して機能する必要があり、研削だけでは制御できません。.
私たちがコントロールできるもの:
- T1の前に0.005 mmの作業目標に合わせてパーティングライン遮断部を取り付け、図面で合意されたフラッシュ制限値と照合し、最初の生産ロット後に鋼材の摩耗を再確認した。
- 射出前にキャビティを真空引きすることで、閉じ込められた空気を除去します。空気の背圧によってシリコーンがベントではなくパーティングラインに押し込まれてしまうためです。
- 型締め力は機械のサイズではなく投影面積に基づいて計算されます。型締めが不十分な金型は射出圧力で開き、パーティングラインが完璧であってもバリが発生します。
- グレード、硬度、断面厚さに応じて1.5~3.5%の収縮許容値があり、T1 CMMレポートと照合して確認済み。
寸法許容度は以下に従う ISO 3302-1. M2はほとんどの形状で実現可能です。M1はゲート位置とキャビティ数に関連するケースバイケースの議論です。それよりもタイトな場合は通常、図面が軟質材料に機械加工部品のように振る舞うことを求めていることを意味します。フラッシュメカニズムについては、 LSR成形におけるバリゼロの実現, アンダーカット形状(LSRは熱可塑性樹脂よりもはるかに耐性が高い) LSR部品のアンダーカット設計ルール.
硬化後、検査および文書化
プレスから出てくる部品は硬化処理されていますが、揮発性物質や残留シロキサンが残っています。当社のオーブンでの標準的な後硬化処理は、グレードと肉厚に応じて調整され、200℃で4時間です。食品接触部品や医療部品は、後硬化処理を固定工程として行いますが、工業用シールには必要ない場合があります。詳細は シリコーン製品の硬化後.
出荷時に発行できる書類:
- 材料の申告およびロットのトレーサビリティ(LSRサプライヤーのバッチまで)
- 第三者機関による試験報告書は、材料、色、完成品、および対象市場を厳密に規定しています。FDA 21 CFR 177.2600、関連するLFGB / BfR XV要件、RoHS指令、およびREACH SVHCに準拠しています。
- 図面のすべての寸法を網羅した寸法報告書、キャビティごとに3~5個のサンプル
- 硬度、引張強度、引裂強度、圧縮永久歪みはASTM D2240 / D412 / D624 / D395に準拠
試験方法の範囲と各レポートが対象とする内容と対象としない内容は、 シリコーン試験方法.
ツーショット成形およびオーバーモールディング機能
LSRは、自己接着性グレードまたは機械的インターロックによってエンジニアリング熱可塑性樹脂に接着します。どちらの方法を用いるかは、基材の選択と材料グレードによって決まります。PC、PA66、PBT、PEEKの一部のグレードは、互換性のある自己接着性LSRシステムで接着できますが、接着性は指定された樹脂で検証する必要があります。PPとPEは一般的に、プラズマ処理、プライマー処理、または機械的インターロックが必要です。.
オーバーモールディングは、成形済みの熱可塑性樹脂をインサートとしてロードするか、インデックスプレート上でツーショット成形する方法のいずれかで行います。接着強度は、T1サンプルに対してプロジェクトで定義された180°剥離試験によって検証されます。適格な自己接着性LSRとPCまたはPA66の組み合わせの場合、凝集破壊を伴う3~8 N/mmが作業ベンチマークであり、図面と検証計画によって最終的な合格値が設定されます。界面剥離が良好であれば、金型リリース前に基材グレード、表面処理、成形条件のレビューが行われます。.
私たちが支援する家族
これら4つの製品群は、シリコーン成形プログラム全体にわたって当社がサポートする製品およびドキュメント要件を示しています。選択された製造プロセス(LSR射出成形、圧縮成形、トランスファー成形、またはその他の方法)は、製品カテゴリから推測するのではなく、実際の形状、材料、および体積に基づいて確認されます。.
| 家族の一員 | ツールを動かすものは何ですか? | 関連製品体験 |
|---|---|---|
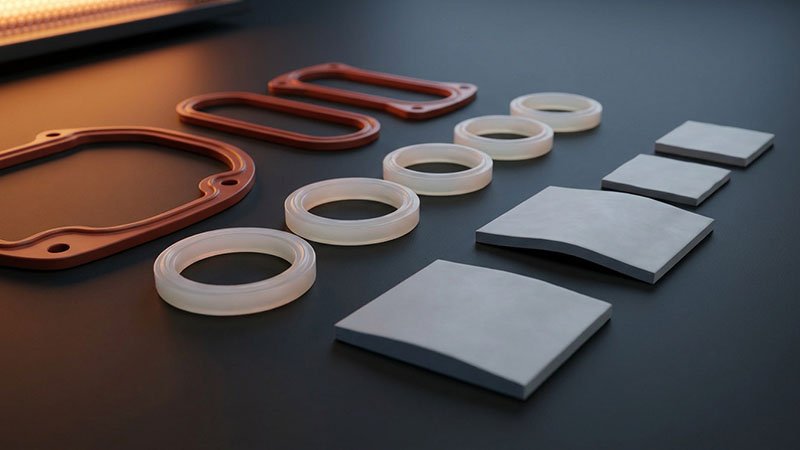
| シール、ガスケット、コネクタ | 圧縮セットあたり ASTM D395 そして、バリのない分け目。化粧品は二の次。 | Oリング, ゴムシート, エルボとホースコネクタ |
| キーパッドとコントロールパネル | パネル全体にわたって作動力が±20gf以内に維持され、100万サイクル後も力の安定性が保たれる。 | 防水キーパッド, 高触感キーパッド |
| 食品接触製品およびベビー用品 | FDA 21 CFR 177.2600およびLFGB文書、後硬化を固定工程とし、臭気の残留なし | 給餌セット, 歯固め, ベビープレート |
| 医療およびパーソナルケア | ISO 10993 / USPクラスVI材料ファイル、クリーンルーム成形、ロットトレーサビリティ | 月経カップ |
小型でキャビティ数の多い部品は、金型をコールドデッキ側に引き寄せます。一方、大型の単一部品は、年間生産量に関係なく、スプルーが開いた単一キャビティのままです。.
数量、最小発注数量、リードタイム
射出成形は金型製作が先行するプロセスです。キャビティ数が増えるほど単価は下がるため、コストを確定させるのは発注時の交渉ではなく、プロジェクト開始時のキャビティ数決定です。.
ここでは2つの異なる数値が混同されています。MOQとは、鋼材が存在する場合に1回の注文で可能な最小数量のことです。下の表は年間生産量を示しており、この量によって鋼材を切断することがそもそも合理的かどうかが決まります。.
| 年間取引量(注文規模ではない) | 典型的なツール | コメント |
|---|---|---|
| 10,000個未満 | 単一空洞、オープンスプルー | 圧縮成形は多くの場合、より安価に実現します |
| 10,000~100,000個 | 2~8キャビティ、コールドランナー | 標準の注入ウィンドウ |
| 10万個以上 | 8+キャビティ、バルブゲート | サイクルと自動化がコストの主要因 |
射出成形LSRの最小発注数量(MOQ)は、1回の注文につき3,000~5,000個です。これは、射出成形金型を購入すべきかどうかという問題とは異なります。年間約10,000個未満の場合、金型コストがごくわずかで設計変更を吸収できるため、圧縮成形の方が単価は高くなりますが、全体的には安くなることが多いです。金型製作期間はT1まで20~35営業日、修正ラウンドごとに7~10営業日かかります。サンプル承認後の量産は、最初のロットで20~30日です。各工程のコスト構造は、 シリコン成形にかかる費用はいくらですか?.
シリコーン射出成形をお勧めしない場合
私たちは、最も工具費用のかかる工程ではなく、部品に最適な工程を提示します。.
- 金型費用損益分岐点を下回る年間生産量: シリコーン圧縮成形 より安価なツールを使用し、新しい鋼ブロックなしで設計変更に対応します
- 厚さが約10~12mmを超える厚い固体部分:硬化時間は厚さの2乗に比例し、サイクルは経済的ではなくなる。
- 少量生産の金属インサート付き部品: トランスファー成形 通常はより良い適合性
- 連続プロファイル、コード、チューブ:射出成形ではなく押出成形
- 設計はまだ進行中です。鋼材切断後のあらゆる形状変更には金型の再加工費用がかかるため、図面が確定するまでプロジェクトは3Dプリントまたは圧縮プロトタイプの段階で保留されます。
より広範な選択肢の地図は、 シリコーン製品の製造工程ガイド.
見積依頼書に添付すべきもの
写真から見積もりを取ることは可能ですが、その金額にはリスクマージンが含まれます。確定価格を知りたい場合は、以下の手順に従ってください。
- 3Dファイル(STEPまたはIGES形式)と、重要な寸法および公差クラスが記載された2D図面
- 目標硬度と色、色合わせが必要な場合はパントン参照番号を参照してください。 製造業者向けにCAD図面を作成する方法
- コンプライアンス対象:食品接触、医療、RoHS、またはなし
- 年間の注文量と注文頻度(初回注文だけでなく)
- 外観上の要件:許容範囲内のパーティングライン、ゲート痕跡の位置、表面仕上げ(SPIまたはVDI)
お客様の部品が上記の4つのファミリーのいずれかに該当する場合、関連する材料、工具、品質計画の経験を再利用できます。最終的なプロセスと金型設計は、DFM(製造性設計)の段階で確認されます。.
よくある質問
金型費用は生産コストから差し引かれるのでしょうか?
工具費は別途見積もりされ、鋼材切断前に請求書が発行されます。工具費の一部が返金されるかどうか、またその累積金額はいくらかは、見積書に記載されるべき事項です。発注書を作成する前に、当社またはサプライヤーにその明細を文書で請求してください。.
あなたはどの程度の許容度まで持ち合わせていますか?
ほとんどの形状において、ISO 3302-1 M2またはM3に適合します。M1はゲート位置、キャビティ数、壁面均一性によって異なり、T1レポートで確認されます。.
最低注文数量はありますか?
はい、金型が完成すれば、1回の注文につき3,000~5,000個まで対応可能です。年間生産量は別途検討が必要で、年間約10,000個未満の場合は、圧縮成形によるお見積もりとなります。.
FDAおよびLFGBの認証書類を提供していただけますか?
はい。見積書には、該当する材料、色、用途に応じたFDA 21 CFR 177.2600およびドイツLFGB/BfR XV試験範囲が明記されています。材料証明書および入手可能な第三者機関の報告書は、関連する製造ロットに紐づけられています。プロジェクトで必要とされる場合は、完成品の新規試験費用が見積もられます。.
ツールをロックする前に
変更にコストがかかる決定事項は、キャビティ数とゲート位置の2つです。キャビティ数は金型の寿命期間中の単価を決定し、ゲート位置は加工痕がどこに残るか、そして部品のどちらの面をA面とするかを決定します。どちらもCAD上では安価に変更できますが、実際の鋼材で変更するにはコストがかかります。.
3Dファイル、公差クラス、コンプライアンス目標、現実的な年間生産量をお送りいただければ、金型費用、キャビテーションオプション、圧縮成形に対する損益分岐点をご提示いたします。生産量が射出成形金型の導入に見合わない場合は、見積書にその旨を記載いたします。量産開始前のサンプル評価基準は、以下に記載されています。 量産前にサンプル品質を評価する方法.
見積もりを依頼する
3Dファイルと年間ボリュームを 見積依頼書.
最初のメールには、STEPファイル、公差クラス、目標硬度、適合要件、年間生産量を含めてください。弊社から金型費用、キャビテーションオプション、2つの生産量における単価、および圧縮成形に対する損益分岐点をご提示いたします。.
参考文献
- LFGB § 31、食品への物質の移行 — Bundesministerium der Justiz、現在の統合テキスト: gesetze-im-internet.de/lfgb/__31.html
- USP一般章〈88〉生体内生物学的反応性試験(クラスI~VIプラスチック分類の基礎)—米国薬局方: doi.usp.org/USPNF/USPNF_M98834_01_01.html