ほとんどの見積依頼書では、シリコンへのパッド印刷を項目として扱います。「キーパッドにロゴを印刷してください」というように、ABSへの印刷を注文するのと同じように扱います。シリコンはABSとは性質が異なります。 表面エネルギー 硬度は約20~24mN/mで、標準的な接着剤では接着できず、使用するたびに部品がたわむ。.
問題は最初の製品ではめったに現れません。3ヶ月目になると、親指が触れる部分の印字が薄くなったり、湾曲したキートップの縁がぼやけたり、前のものより光沢が強くなったりといった症状が現れます。その頃には金型が作られ、版がエッチングされており、修正費用は装飾費用を上回ってしまうのです。.
これが、当社の現場で実際に起こるプロセスの動作(深さ、パッド、インク比率、硬化時間)と、パッド印刷が適切な解決策ではなくなる具体的なポイントです。.
エグゼクティブサマリー
- パッド印刷は曲率の点で優れているが、面積の点では劣る。. 1ストロークあたり約80×80mm以下、半径40~60ショアAのパッドが巻き取れる範囲では、 スクリーン印刷; それ以上になると、そうはなりません。.
- 接着は化学反応であり、圧力とは関係ない。. 触媒比10:1の2液性シリコーンインクと完全硬化サイクルのみが信頼できる接着方法です。プライマーとプラズマは表面を固定するだけで、インク自体を固定するわけではありません。.
- 不具合の症状は、インクが全く入らないのではなく、インクが薄くなることである。. 約25μmよりも浅くエッチングされた版は、最初の段階では問題なく見えるが、現場での使用中に擦り切れてしまう。.
パッド印刷でインクをシリコン部品に転写する方法
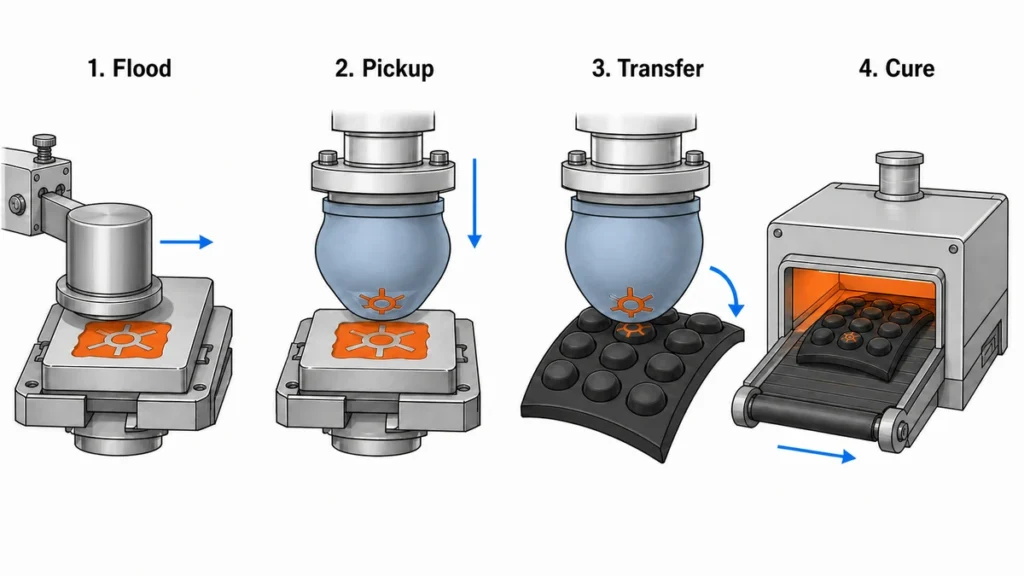
パッド印刷は間接グラビア印刷の一種です。画像はエッチングされた鋼板またはポリマー板(一般的な図案)に印刷され、シリコンパッドがエッチングされた部分からインクを吸い上げ、パッドが印刷対象物に直接接触します。この間接的なプロセスこそが、平面印刷では対応できないドーム型のキートップ、リストバンドの曲線、不規則な形状の工業部品などにも対応できる理由です。.
それぞれ独自の展開を持つ4つのステージ:
1. インクカップの浸水と修正
密閉されたインクカップがエッチング面にインクを流し込み、表面を一度にきれいにします。ドクターリングが摩耗すると、インクが版面に残り、画像の周囲に曇りが生じます。シリコーンインクは粘度が高く、プラスチック用溶剤インクよりも早くリングにインクが付着するため、シリコーンインクの場合は色を変えるたびにリングシールの状態を確認します。.
2. インクのピックアップ
パッドがエッチング液で満たされた面に押し付けられる。ピックアップされる数百ミリ秒前に、エッチング液中の露出したインク膜から溶剤が瞬時に放出される。この瞬時の放出によってインクが粘着性を帯び、版から剥がれてパッドに付着する。.
3. 転送
パッドは部品上に転がり込みます。パッドの表面もシリコーン製であるため、前処理後の部品よりも剥離エネルギーが低く、インクは部品に付着しやすい性質があります。しかし、このバランスは不安定です。後硬化が不十分な部品からシリコーンオイルが付着したパッドは、約500ストロークでインクをはじき始めます。.
4. 治療
印刷は、見た目が完成していてもまだ完了していません。2液性シリコンインクは、この段階ではまだ架橋反応が起こっておらず、爪で触ると何時間も滲んでしまいます。.
なぜクリシェの奥行きが不透明度とエッジの鮮明度を決定するのか?
エッチングによってインクの量が制御されるからです。シリコーンインクは不透明ですが柔らかい性質を持っています。着色されたシリコーン部品に白い文字を印字するには、一定の膜厚が必要であり、その膜厚は深さによって決まります。.
| エッチング深さ | シリコーン上での挙動 | 使用事例 |
|---|---|---|
| 18~24 µm | 鋭いエッジ、暗い部分の不透明度の低さ、早期の擦り切れ | 淡色の部分のみに細かい文字 |
| 25~35 µm | バランス型 — キーパッドの凡例のデフォルト設定 | ほとんどのスポーク/伝説の作品 |
| 35~50 µm | 高い不透明度、わずかな端の広がり、飛沫のリスク | 黒色のシリコンに白または薄い色のインク |
| >50 µm | インクの飛沫、ハロー、スローフラッシュオフ | めったに正当化されない |
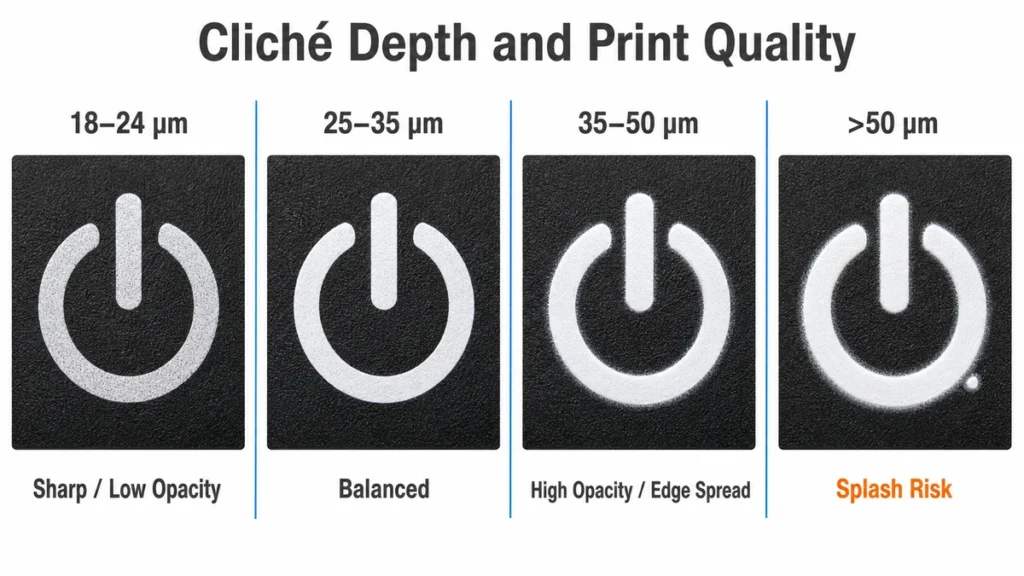
レーザーエッチングされた鋼板は、長期間にわたってフォトポリマーよりも安定した深さを維持します。フォトポリマーは摩耗し、設定を変更しなくても、シフトが進むにつれて印刷が薄くなっていきます。この緩やかな劣化が、「最初の2,000枚は問題ないのに、最後の3,000枚は灰色になる」という現象の最も一般的な原因です。.
チームがプロセスを誤判断するのはまさにこの点です。印刷深度はプリンターの内部パラメータとして扱われるため、図面や発注書には一切記載されません。すると、別のサプライヤーが同じデザインを20μmの深度で見積もり、価格面で勝ちます。そして、元の部品が2年間合格していた耐摩耗性テストで、その部品の印字が不合格になってしまうのです。.
パッドの選択:硬度、形状、曲率の制限
このパッドは仕様が定められた消耗品であり、汎用のゴムブロックではありません。.
| パッド硬度計 | 行動 | 私たちがそれを使用する場所 |
|---|---|---|
| 20~40ショアA | 高い適合性、画像歪みの増加 | 深い曲線、質感のある表面、柔らかなキードーム |
| 40~60 ショアA | バランスの取れたロールオフ、汎用 | ほとんどのシリコン製キーパッド、マット、平らな部品 |
| 60~80 ショアA | 歪みは最小限で、ほぼ平坦な表面が必要です | 細字、0.2mm線、多色印刷 |
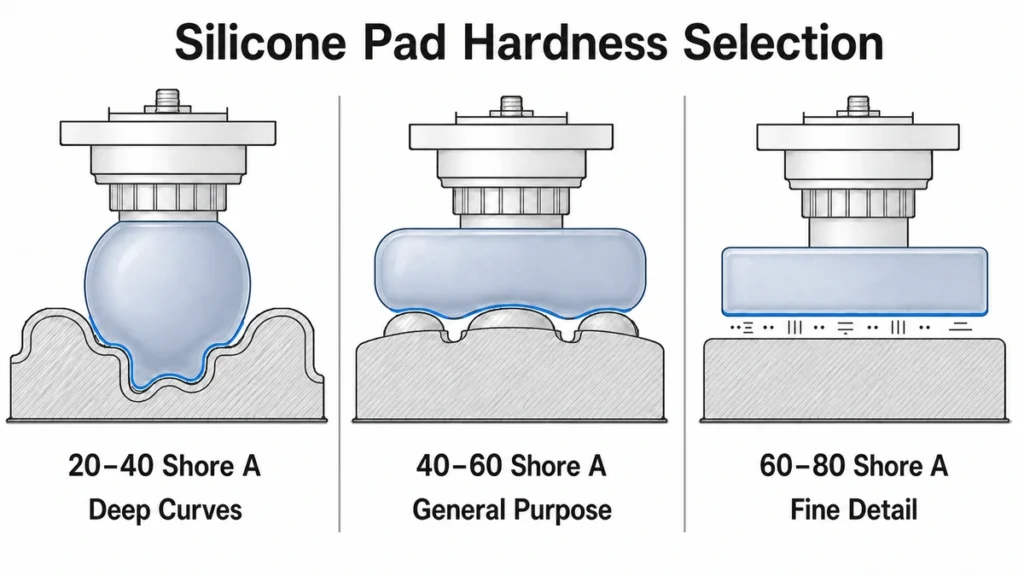
形状は硬さと同じくらい重要です。丸いパッドはインクが一点から外側に向かって流れ落ちるため、最も扱いやすいです。棒状またはパン型のパッドは、長い線状のグラフィックを歪みなく印刷できますが、傾きには弱いです。角度の急なパッドは閉じ込められた空気を排出しますが、平らなパッドは空気を閉じ込めてピンホールを印刷します。.
パッドも慣らし運転が必要です。新しいパッドは、表面が馴染むまでの最初の200~300ストローク程度は、印刷結果が若干異なります。高精度な位置合わせが求められる印刷では、初回生産前に不良品で慣らし運転を行います。そうしないと、承認されたサンプルと実際の製品が一致しなくなってしまうからです。.
曲率こそが真の限界です。おおまかな目安として、半径が約8mm以下の複合曲線では画像が目に見えて歪み始め、文字はロール方向に沿って伸びてしまいます。版画の段階で事前に歪みを補正することは可能ですが、その事前歪みは特定の形状にしか適用されません。キーとなる上部の半径を変更すると、版画は使い物にならなくなります。.
2液性シリコーンインクは、一般的なパッド印刷インクと何が違うのでしょうか?
一般的な溶剤インク(ABS樹脂、ポリカーボネート、またはコーティングされた金属に使用されるエポキシ系またはアクリル系インク)は、シリコーンには密着しません。表面にとどまり、爪で簡単に剥がれてしまいます。シリコーンへの印刷には、シリコーン樹脂キャリア、顔料、そしてインクを架橋して基材と適合するネットワークを形成する触媒からなるシリコーン系インクシステムが必要です。.
運用上の影響:
- 混合比率は固定されており、通常は重量比で10:1である。 (インク:触媒)一般的な2液型シリコーンインクシリーズ用。触媒が不足するとインクは柔らかく硬化し、擦り切れてしまいます。触媒が過剰になるとインクはカップ内でゲル状になります。.
- 大麻の寿命は短い。. 触媒反応が起こった後の使用可能時間は、作業場の温度にもよりますが、およそ4~8時間です。触媒反応が起こったインクを、触媒反応が起こっていないインクに戻してはいけません。容器全体が汚染されてしまいます。.
- 薄め液はレシピの一部です, 通常は重量比で10~15%であり、粘度だけでなくフラッシュオフも制御します。薄すぎるとインクが版からきれいに剥がれません。.
- 色合わせは硬化後に行われ、カップの中では行われません。. シリコーンインクは硬化すると色が変化するため、湿った状態のインクから得られたパントンカラーの承認は意味をなさない。.
化学と製剤のトレードオフに関する詳細は以下をご覧ください。 シリコーン印刷インクの配合と革新.
シリコーンはパッド印刷前に前処理が必要ですか?
場合によっては、正直に言うと、インクのデータシートではなく、部品が金型からどのように出てきたかによって決まります。.
硬化処理を終えたばかりで油分を含まない部品に、適合するシリコーンインクを印刷すれば、前処理なしで印刷できます。実際、複数のインクメーカーが、きれいなシリコーンキーボードでそれを実証しています。しかし、実際の生産部品は、これほどきれいな状態であることは稀です。離型剤、不完全な後硬化によるシリコーンオイルの滲み、取り扱いによる汚染などが表面に付着しており、これらが「インクが定着しない」という苦情の真の原因となっています。.
パッドが部品に接触する前に、私たちが制御できるもの:
- 後硬化処理(化合物によって異なるが、通常は200℃で2~4時間)を行い、その後表面に移動する可能性のある揮発性物質を除去する。
- IPA拭き取りまたは超音波洗浄、および洗浄と印刷の間の最大保持時間の定義
- プライマーまたはプラズマ処理は、化合物、顔料含有量、または充填グレードによって必要とされる場合にのみ使用します。
プラズマは表面エネルギーを高めますが、その効果は減衰します。処理した部品を一晩放置すると、その効果の多くが失われます。プライマーはバッチ処理ではより許容範囲が広いですが、工程と乾燥時間が追加されます。どちらもオイルブルームを補正するものではなく、単に劣化が遅くなるだけです。洗浄、後硬化、活性化、プライマー処理の手順については、以下で詳しく説明します。 シリコーン表面の前処理.
硬化ウィンドウ:温度、時間、そして未硬化の状態とは
熱によって印刷されたフィルムが接着フィルムに変化する。一般的な2液性シリコーンインクは、 120~150℃で3~10分間 トンネルオーブンで乾燥させるか、室温で約24時間かけて自然乾燥させ、架橋反応は最大72時間継続する。.
部品自体の質量によって結果は変わります。1 mmのキーパッド用ウェブは数秒で設定温度に達しますが、6 mmの工業用グロメットはそうはいきません。部品の中心温度ではなくベルト速度でトンネル時間を設定すると、工場は初回製品は合格するものの、ロットは不合格になってしまいます。.
タイマーを信頼する代わりに、以下の2つのチェックを実行します。
- ストレッチテスト 印刷部分を積極的に曲げたり伸ばしたりしてください。完全に硬化した印刷物は部品に合わせて伸びますが、硬化が不十分な印刷物は端がひび割れたり浮き上がったりします。.
- クロスハッチテープテスト ASTM D3359 / ISO 2409, さらに、IPA(イソプロピルアルコール)で溶剤拭き取りを行います。合否判定ではなく、分類結果を記録します。.
過硬化にはそれなりの代償が伴う。淡色を約180℃以上に保持すると黄変し、フィルムが脆くなって最初の強い曲げでひび割れる可能性がある。.
シリコンにおけるパッド印刷の限界
これは、デザインレビューに貼り付ける価値のある部分です。.
| パラメータ | 実用的な限界 | 注記 |
|---|---|---|
| 最小線幅 | 0.20 mmは信頼性が高く、0.15 mmはケースバイケースです。 | その下では、パッドの硬度に応じてインクが橋状になったり途切れたりする。 |
| 最小テキスト高さ | 約1.0mm | 印刷のしやすさではなく、読みやすさが最初に損なわれる |
| ストロークごとの印刷領域 | 約80×80mm | 広い範囲では、中央部でインク膜の均一性が失われます。 |
| 色 | 1~4 実践的 | 各色はそれぞれ別の駅、ナンバープレート、登録リスクとなります |
| 登録、平面部分 | ±0.10~0.15 mm | 固定具付き |
| 位置合わせ、曲面/軟質部分 | ±0.25 mm以下 | パッドの圧力によって部品自体が変形する |
| 作業半径 | 歪みのない画像の場合、8 mm以上 | 半径が小さい場合は、事前に歪ませたアートワークが必要です |
| インク膜厚 | 硬化後約5~15µm | エッチング深さによって設定され、圧力によって設定されるわけではない。 |
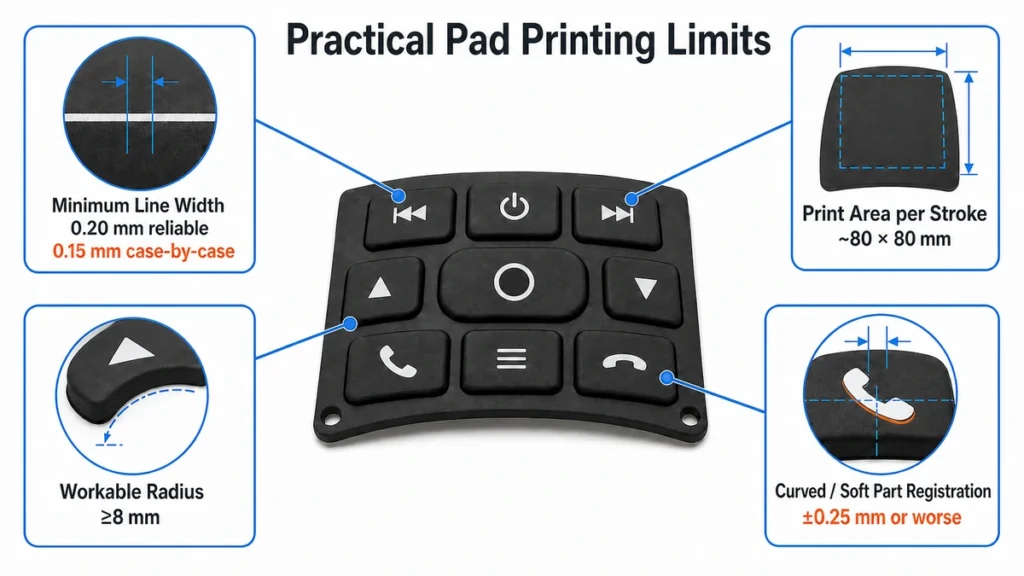
多色印刷は、見積もりが崩れることが多い部分です。硬質プラスチック部品の場合、4色パッド印刷はごく一般的です。しかし、シリコンの場合、パッドを叩くたびに部品の圧縮の仕方が異なるため、硬度40ショアAのキーパッドウェブは、ステーション1で保持していた位置とステーション4で全く同じ位置に戻ることはありません。ウェットオンウェット方式の場合も挙動が異なります。シリコンインクは乾燥時間が長いため、2色目を早めに塗布すると1色目が剥がれてしまいます。.
ソフトな素材に、色同士の正確な位置合わせが求められる場合、より高価な機械を購入するよりも、色と色の間に意図的に隙間を設けるなど、色を分離するようにデザインし直すことを正直にお勧めします。.
スクリーン印刷や転写印刷ではなく、パッド印刷を選ぶべきなのはどのような場合ですか?
要約すると、単価ではなく形状で選ぶべきです。パッド印刷は、3つの方法の中で唯一、複合曲面に特定の画像を印刷できる方法です。.
| パッド印刷 | スクリーン印刷 | 転写印刷 | |
|---|---|---|---|
| 表面 | 湾曲した、ドーム型の、不規則な、凹んだ | 平坦または単軸曲線 | 湾曲した、包み込むような |
| エリアと色 | 1ストロークあたり約80mm以下、1~4色 | 大きく連続した、1~6色 | 大型包装、フルカラー |
方法ごとの詳細な比較(工具コスト、位置合わせ挙動、摩耗下での耐久性など)は別のページに掲載するべきであり、ここでは繰り返しません。.
レーザー彫刻 4番目の選択肢は、インクが不要な唯一の方法ですが、コーティング層を追加するのではなく除去するため、代替品ではなく、異なる視覚的結果となります。.
4つの方法すべてにおける意思決定プロセスの詳細については、柱ガイドを参照してください。 シリコンに印刷する方法.
パッド印刷の費用を固定する要因とは?
影響の大きい順に、3つのこと:
- 生菌数。. 色ごとに1枚の版、アートワークの修正ごとに1枚の版が必要です。レーザーエッチングされた鋼板は1枚あたり40~80米ドル程度で、長期間にわたって深さを維持できます。フォトポリマーは安価ですが、消耗品であり、金型としては機能しません。版のエッチング後のアートワークの変更は無償調整ではなく、新しい版を作成する必要があります。.
- 色の変更。. シリコーンインクの洗浄は溶剤インクの洗浄よりも時間がかかり、カップに残った触媒インクは廃棄されます。色替え1色につき20~40分を見込んでおくと良いでしょう。そのため、小ロットの4色印刷では、印刷時間よりも洗浄時間の方が長くなります。.
- 入居率をサイクルして改善する。. 印刷ストロークは約1秒で、手動で装填する単色印刷ステーションでは、1時間に約900個から1500個の部品を印刷できる。硬化トンネルが制約となり、厚みのある部品が印刷ラインを支えている。.
最小発注数量(MOQ)は、材料ではなく、セットアップによって決まります。既存の部品に単色の印字を施す場合は、数百個から対応可能ですが、新しい曲面形状に4色印刷を施す場合は、3,000個から5,000個未満では経済的に採算が合わないことがほとんどです。これは、事前に歪ませたデザインを実物サンプルと照らし合わせて何度も修正する必要があるためです。.
当社のフロアにおける典型的な用途
- シリコン製キーパッドの文字 — 主な用途。通常は1色または2色で、その後に保護コーティングが施されます。参照 シリコンキーパッドの印刷およびラベル貼付技術 そして シリコンキーパッドの表面仕上げおよびコーティング インクの上に重ねるものについて。.
- リストバンドとストラップ ―絶えず伸縮する表面に小さなロゴを配置する場合、インクの不透明度よりも弾力性が重要となる。.
- 不規則な工業部品 ―グロメット、シール、ハウジングなど、スクリーンが表面に届かない箇所。.
- 赤ちゃん用品および食品接触用品 — 印刷可能だが、 インクの適合性 印刷品質ではなく、それが支配的な制約となる。.
絵を公開する前に、これが何を意味するのか
シリコーンへのパッド印刷は、ほとんどのプロジェクトにおいて制約要因ではありません。制約要因となるのは、成形品の表面状態です。離型剤が残留していたり、後硬化が不十分な部品は、インク、パッド、版の深さに関係なく、接着性試験に合格しません。そして、数週間前に下された成形決定の責任が印刷会社に押し付けられることになります。.
お見積もりには、以下の4つの情報が必要です。プリント面の半径を含む部品形状、最小線幅と色数を含むアートワーク、基材の材質と硬度、そしてプリントが耐えなければならない耐久性基準(摩擦サイクル数、溶剤、または規格要件など)。耐久性基準がない場合、お見積もりは推測に過ぎず、それに基づくプロセスウィンドウも同様に推測となります。.
印字が何年も毎日親指で触れる状態に耐えなければならない場合、議論の焦点はパッド印刷ではなく、印字を印刷するか、コーティングするか、彫刻するかのどれにするかという点になります。.
参考文献
- パッド印刷(間接オフセットグラビア印刷) — ウィキペディア(随時更新)
- ASTM D2240-15(2021)、ゴムの特性 - デュロメーター硬度 — ASTMインターナショナル、最新版
- ASTM D3359-23、テープテストによる接着力評価 — ASTMインターナショナル、2023年3月更新
- ISO 2409:2020、塗料及びワニス ― クロスカット試験 — ISO、最新版
- 21 CFR 177.2600、繰り返し使用を目的としたゴム製品 — 米国FDA / eCFR、最新版
- プラズマ処理によるポリマーの表面改質 — NIH PMC、2024年(表面エネルギーの処理後老化について)
- PDMSの表面エネルギーデータ — 文献から得られた値、20~24 mJ/m²