シリコーンへの印刷における問題のほとんどは、印刷機自体で発生するものではありません。問題は、購入者がABS樹脂やPP樹脂用に承認されたアートワークを送り、同じ印刷方法が適用できると思い込んでいることから始まります。しかし、そうではありません。シリコーンに印刷するには、基材と架橋するインク、洗浄または活性化された表面、そしてインクの反応が完了するのに十分な時間保持される硬化工程が必要です。.
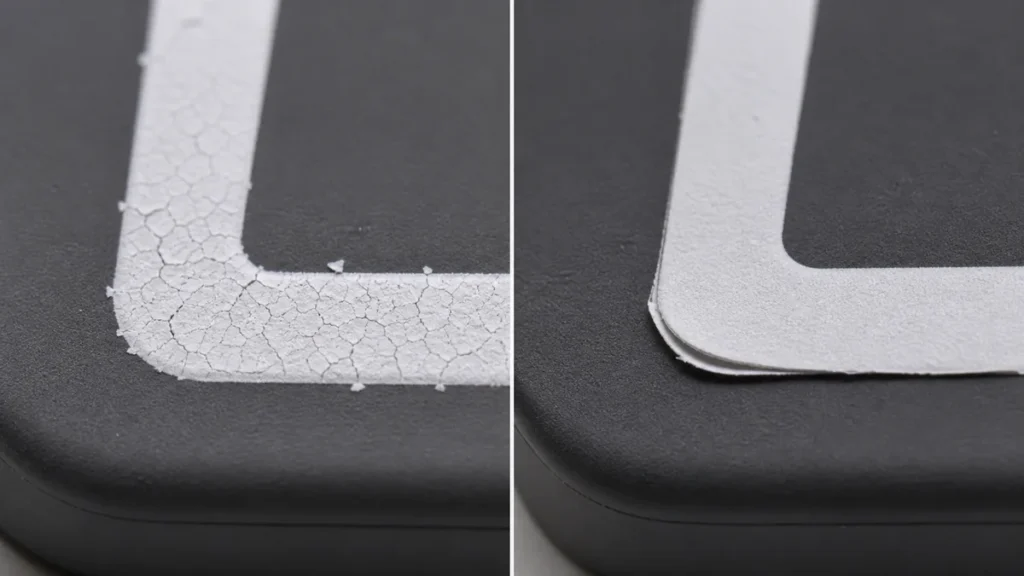
不良は最初の試作品ではほとんど目立たない。サンプルは合格し、発注書も発行され、焼き上がったプリントも見た目には問題ない。しかし、8~12週間後に現れるのは、ドリフト現象だ。半径部分の縁が浮き上がったり、食洗機で洗った後に色がにじんだり、部品が伸びた部分のロゴにひびが入ったりする。その頃には、金型、デザイン、そして価格は既に確定している。.
このようにして、我々は自らの境界線を設定し、制御点が実際にどこに配置されるかを決定する。.
エグゼクティブサマリー
- 硬化したシリコーンに永続的な接着を形成できるのは、二成分シリコーンインク(白金触媒または過酸化物触媒)のみである。溶剤系インク、UVインク、および標準的なスクリーンインクは表面にとどまり、剥がれてしまう。.
- 表面処理は必須です。離型剤の残留物と低分子量シロキサンのにじみは、「インクは良いのに接着不良」の最も一般的な原因です。“
- 印刷物の耐久性は印刷機ではなく、オーブンで焼き上がると決まる。硬化が不十分なインクはべたつきが残り、埃が付着しやすく、出荷後数週間経ってもクロスハッチテストに合格しない。.
標準的なインクがシリコンに定着しないのはなぜですか?
シリコーンの表面エネルギーが低すぎてインクが濡れないからです。硬化シリコーンゴムの表面エネルギーは約20~24 mN/mです。溶剤系インクとUVインクは、基材を濡らすように配合されています。 38~44ダイン 範囲。インクビーズは上に乗っており、機械的なグリップだけで保持されますが、柔軟な部分は、最初に伸ばしたり折り曲げたりすると、そのグリップを破壊します。.
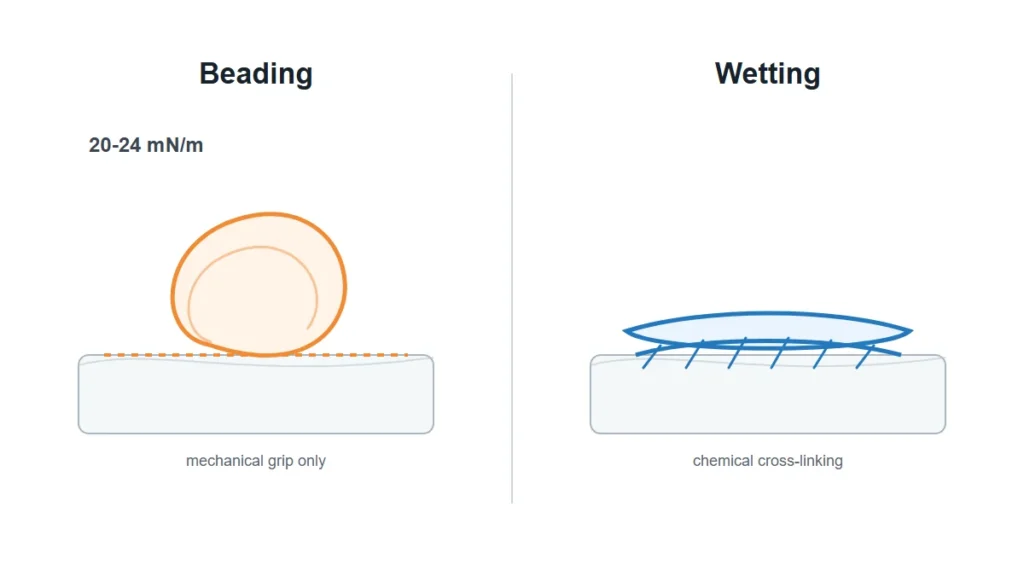
2液型シリコーンインク(ほとんどの塗装業者が使用するSE型およびSI型システム)は、この問題を化学的に解決します。インクは顔料を含むシリコーンポリマーで、触媒が加熱硬化中に基材表面での架橋反応を促進します。結合は共有結合であり、接着ではありません。そのため、シリコーンにはシリコーン以外何も付着しないという業界の法則が成り立つのです。.
エンジニアがこれを過小評価する2つ目の理由があります。インクの密着性は通常、装飾ラインの問題として扱われるため、部品の設計後に仕様が定められます。しかし、部品自体の硬化システム(白金硬化LSRと過酸化物硬化HCR)によって、印刷機に到達したときの表面の状態が変わります。過酸化物硬化部品には硬化副生成物が付着し、白金硬化部品には未反応部位からの阻害剤が付着します。どちらも欠陥ではありません。どちらもインクの挙動に影響を与えます。これらの基材に対するインク化学の配合方法については、以下をご覧ください。 シリコーン印刷インクの配合.
どのような表面処理が接着性を実際に変化させるのか?
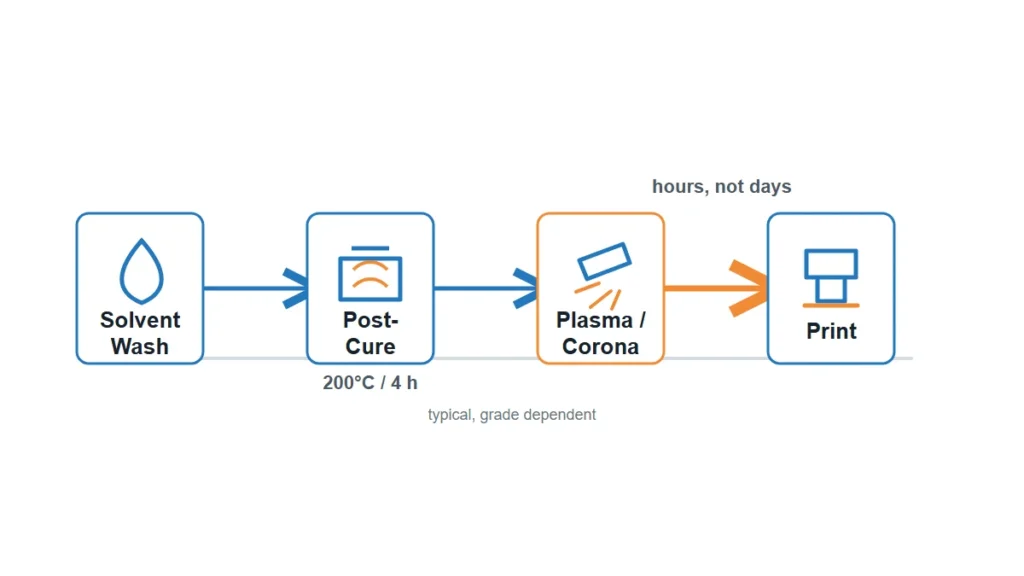
洗浄は、ほとんどの場合、活性化よりも変化をもたらします。全工程(溶剤洗浄、後硬化、活性化、プライマー選択)については、 シリコーン表面の前処理.
離型剤および脱型残渣
離型剤を使用して成形された部品には、インクが定着しない転写膜が残っています。IPAやアルコールで拭けば取り扱い油は除去できますが、シリコーン系離型剤は除去できません。部品が離型剤を使用して製造された場合、印刷前に溶剤洗浄と完全乾燥が必要となり、その工程は作業手順書に明記しておく必要があります。作業者に任せてはいけません。.
硬化後とオイルのにじみ
未硬化の低分子量シロキサンは、時間の経過とともに表面に浮き上がってきます。この浮き上がった部分に印刷すると、インクはまだ動いている層に硬化してしまいます。後硬化(グレードや肉厚にもよりますが、一般的には200℃で4時間)によって、これらの揮発性物質が除去されます。食品接触部品や医療部品では後硬化が必須ですが、工業部品ではオーブン時間を節約するために後硬化が省略されることが多く、その結果、印刷の密着性に問題が生じることになります。.
プラズマまたはコロナ活性化
アクティベーション 表面エネルギーを高めることで、インクが均一に濡れるようになります。効果はありますが、持続時間があります。薄い部分では、数時間、場合によっては数分で効果が薄れてしまいます。処理済みの部品を印刷前に容器に入れて一晩放置すると、せっかくの処理が無駄になってしまいます。処理そのものよりも、処理の手順の方が重要です。.
プライマー
プライマーは、深い凹部、複雑な形状、異種基板の集合体など、活性化処理が困難な箇所に接着層を形成します。その代償として、余分なフラッシュオフ工程が必要となり、量産時には制御すべき変数が一つ増えます。.
部品の形状に最適な印刷方法はどれですか?
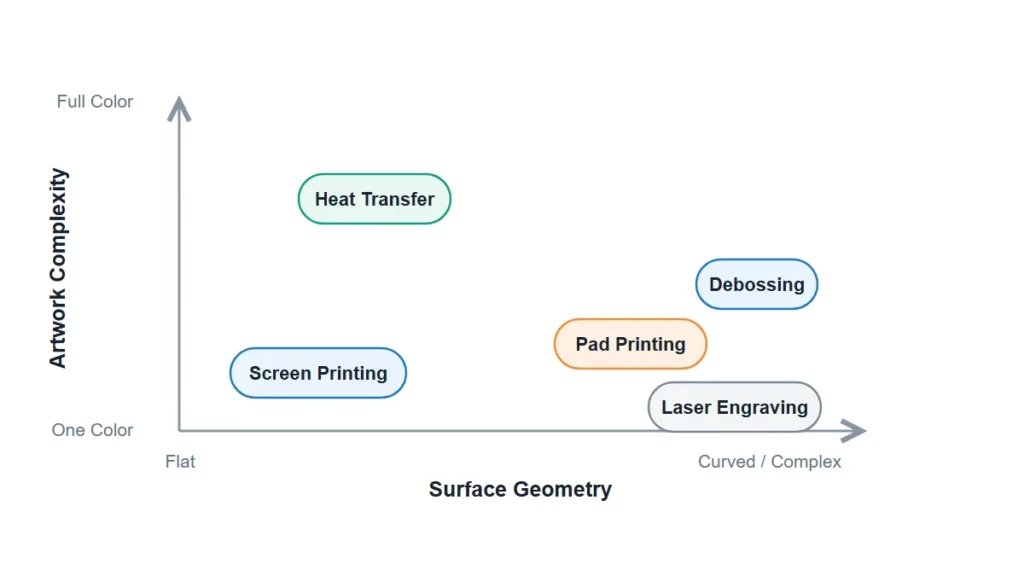
手法の選択は、好みではなく、形状と作品の細部によって決定される。.
| 方法 | 最適なフィット感 | 詳細制限 | 色 | 主な制約 |
|---|---|---|---|---|
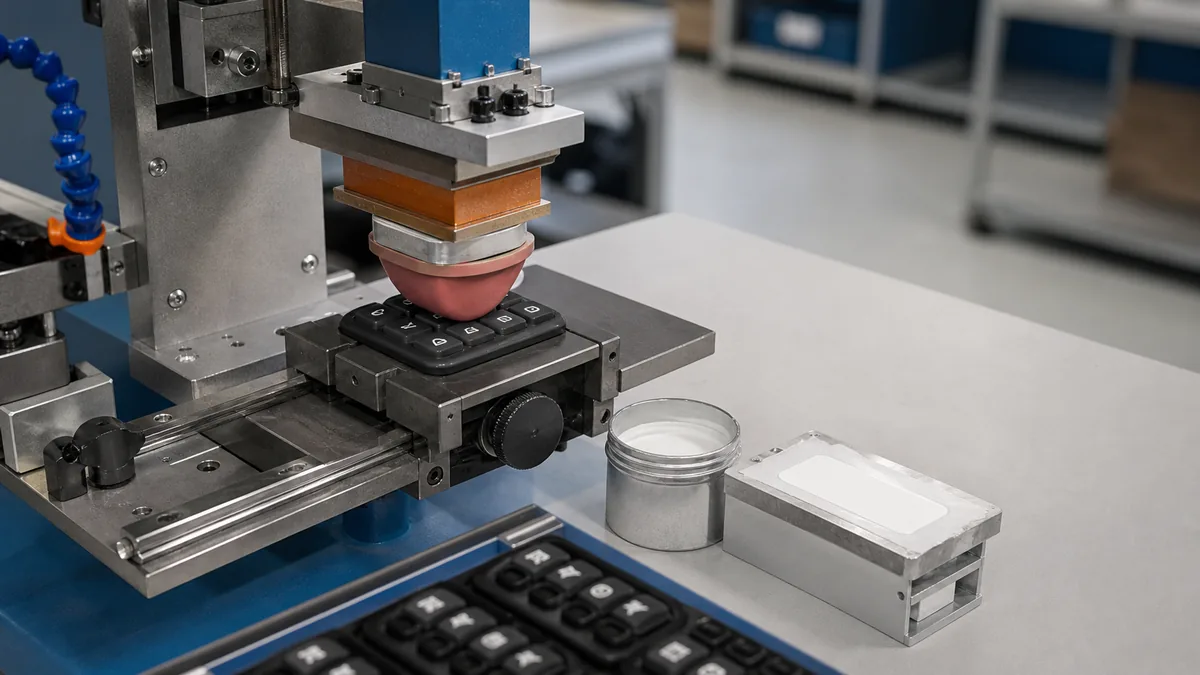
| パッド印刷 | 湾曲した、凹んだ、不規則な表面。キーパッド、キャップ、リストバンドに小さなロゴ。 | 最適な不透明度を得るには、エッチング深さ35~50µmのレーザープレートを使用し、インクの飛散を防ぐのが望ましい。 | 1回のパスにつき1枚。ウェットオンウェットが可能 | シリコンインクはパッドに付着しやすく、頻繁なパッドの清掃が必要です。 |
| スクリーン印刷 | 平らな面または緩やかな曲面。大きめの固形ブロック、マット、シート。 | 中程度 — メッシュ数がフィルムの厚さを決定する | パス1枚につき1枚、登録状況による | 厚く堆積すると伸縮時にひび割れる。メッシュの選択は、保護性能と柔軟性のトレードオフとなる。 |
| 熱転写/シリコン転写 | フルカラーのアートワーク、グラデーション、マルチカラーのロゴ | 高い | 1回のアプリケーションでフルカラーを実現 | 単価の上昇。フィルムとプレス金型によりリードタイムが増加。 |
| レーザー彫刻 | 永久的なマーク、シリアル番号、日付コード | 非常に良い | なし — 色調のコントラストのみ | 色はついていません。コントラストは、ベース化合物の色素含有量に依存します。 |
| 型押し加工/成形 | 印刷物自体よりも長く存続しなければならないロゴ | 粗い — 喫水と半径に制限あり | なし | 金型製作段階で固定。金型切削後のアートワーク変更は不可。 |
最も一般的なパスのプロセスレベルの詳細については、以下を参照してください。 パッド印刷, シリコンスクリーン印刷 そして シリコン転写印刷. インクを使わない永久的なマーキングについては、以下を参照してください。 レーザー彫刻シリコン.
一つだけ明確に述べておきたいのは、印刷物が繰り返し屈曲する表面(よだれかけの折り目、リストバンド、キーパッドのウェブなど)に貼られる場合、成形または型押し加工の方が印刷物よりも長持ちするということです。引用文から装飾的な線が一つ減ってしまうとしても、私たちは型押し加工をお勧めします。.
シリコンインクをドリフトさせずに混合・硬化させるにはどうすればよいですか?
2液型シリコーンインクは、印刷機で混合されます。通常、インク重量比で約10%の触媒が使用され、印刷粘度(色や印刷方法によって10%から70%まで)に調整するためにシンナーが添加されます。この粘度範囲が、バッチ間のばらつきが生じる最初のポイントです。オペレーターが目視でシンナーを調整してスキージの問題を修正すると、フィルムの厚さ、不透明度、硬化挙動も変化します。.
触媒が作用すると、インクには使用可能なポットライフ(可使時間)が設けられます。その時間を過ぎてもカップに残ったインクは印刷でき、見た目も問題ありませんが、硬化が弱くなります。これが、目視検査では合格するものの、1週間後のテープテストで不合格となる最も一般的な原因です。.
硬化は熱によって行われ、自然乾燥ではありません。一般的なオーブンの温度範囲は135~200℃程度で、保持時間は部品の質量と基板の密度に応じて調整されます。肉厚の部品や充填率の高い部品は熱を吸収しにくいため、インク表面は接着が完了するずっと前に温度に達します。.
| 管理ポイント | プロセスシートで修正すべき点 | 漂流したらどうなるか |
|---|---|---|
| 触媒比率 | 目視ではなく計量し、バッチごとに記録する。 | 触媒不足のインクは柔らかいままで、摩耗しやすい。 |
| 薄型% | 色ごと、方法ごとに範囲がロックされます | フィルムの厚さと不透明度はシフトごとに変化する |
| ポットライフ | タイムスタンプ付きインクカップ、廃棄ルール | 印刷は見た目は問題ないが、後々接着不良を起こす |
| オーブン温度/保持時間 | 部品にプローブを当てて確認したものであり、オーブンの設定温度ではない。 | 表面硬化のみ。接着は完了しない。 |
| 冷却と積み重ね | 巣作りの前に完全に冷ましてください | ブロッキング、プリント転写、エッジリフト |
なぜ印刷不良は出荷後数週間経ってから発生し、初回印刷時には発生しないのか?
シリコン上のプリントを破壊するメカニズムは累積的であり、初回製品検査はあくまでもその時点のスナップショットに過ぎないからです。.
私たちに返ってくる情報の大部分は、次の3つのパターンで説明できます。
インクの下に油がにじんでいる。. 残留する低分子量シロキサンは、部品が出荷された後も移動し続けます。それは界面へと移動し、プリントを下から持ち上げます。通常、フィルムが最も薄い端部や曲面部分から始まります。.
ストレッチクラック。. 硬化したインク膜は、その下の基材よりも剛性が高い。伸びが大きく、かつ繰り返し発生する箇所では、まずクモの巣状にひび割れが生じ、その後剥離する。インクの厚みが増すほどひび割れが早く発生するため、「よりしっかりとした被覆を得るために厚く印刷する」という考え方は裏目に出る。.
洗濯と摩耗のサイクル。. 食器洗浄機による洗浄は、熱、アルカリ性洗剤、そして機械的な接触が複合的に作用する。50回の洗浄に耐えた印刷物でも、200回で破損する可能性がある。キッチン用品やベビー用品の購入者は洗浄回数を指定することはほとんどなく、供給業者も自発的に回数を提示することは稀である。.
チームがこれを誤判断するのは、受け入れゲートが間違ったタイミングで設定されているためです。リスクはサンプルではなく、90日間の期間でした。これが重要な製品については、見積もり後ではなく、見積もり前に印刷物が耐えなければならない条件を指定します。関連: シリコンに印刷したロゴが剥がれないようにする方法.
接着試験および合格基準
試験方法のない印刷仕様書は仕様書とは言えません。これらは、真の受入基準と単なる意見を区別するチェック項目です。.
| テスト | 捕獲するもの | 実務上の注意 |
|---|---|---|
| クロスハッチテープテスト(ASTM D3359) | 不完全な硬化、汚染された表面 | 高速、破壊的、バッチごとに平らなセクションを処理 |
| 摩擦/クロックテスト | 硬化不足、フィルムが弱い | サイクルと負荷を定義しないと、結果を比較できません。 |
| 溶剤(IPA)で擦る | 硬化不足のインク表面 | インクの軟化は、架橋が不完全であることを示している。 |
| ストレッチサイクルテスト | フィルムの剛性と基板の伸びの関係 | リストバンド、よだれかけ、キーパッド用ウェブに不可欠 |
| 洗浄/オートクレーブサイクル | 長期にわたるサービス障害 | サイクル数と温度を事前に指定してください。 |
完全に硬化して冷却された後にテストを実施してください。オーブン出口直後ではテストを実施しないでください。高温の部品はテストに合格しますが、2時間後には不合格になる可能性があります。.
どのようなアートワークやデザインの詳細が印刷枚数に影響を与えるのか?
シリコン素材は、紙やプラスチックではできないような働きをするため、アート作品はほとんどの購入者が予想する以上に多くのスクラップを生み出す。.
細線印刷の限界は、版の解像度ではなく、インク膜の挙動と基材の柔軟性によって決まります。非常に細い線や小さな反転文字は、数千回の印刷後には完全に塗りつぶされるか、あるいは途切れてしまいます。濃色または着色されたシリコーンの場合、不透明な印刷には通常、白色の下地が必要となりますが、これにより印刷工程が増え、見当ずれのリスクが高まり、さらにフィルムの厚みが増します。この厚みは、伸縮時にひび割れの原因となる厚さと同じです。.
もう一つよくある問題は、色のマッチングです。白いチップで承認されたパントンカラーは、顔料入りの基材上では完全に同じように再現されません。ベースカラーによって結果が変化するのです。基準チップではなく、実際の製造材料と実際の硬度に基づいて色を合わせてください。部品の硬度がわずかに変化するだけでも、インクの定着具合が変わって見え方が変わることがあります。.
表面の質感も重要です。マットな表面や模様のある表面は、光沢のある表面とはインクの定着の仕方が異なり、質感自体が、永続的なブランディングが必要な場合の印刷の代替となることがあります。 シリコーン製品の表面パターン加工 そして 表面処理と質感の耐久性.
アプリケーション固有の装飾制約については、以下を参照してください。 シリコンキーパッドの印刷およびラベル付け技術 そして ロゴが印刷されたシリコンマット.
境界線がどこにあるのか
シリコーンへの印刷は制御可能ですが、制御ポイントは印刷機の上流にあります。具体的には、コンパウンド硬化システム、後硬化、離型剤の方針、印刷開始までの時間枠、触媒の適切な使用、オーブンの検証などです。これらをきちんと管理すれば、印刷方法の選択は単純な形状決定に帰着します。これらを放置しておくと、どんなインクを使っても印刷はうまくいきません。.
耐久性については、一概にはお答えできません。なぜなら、耐久性はインクの種類ではなく、使用条件によって決まるからです。リストバンドのロゴ、オートクレーブ滅菌された医療用マーキング、食器洗い機で洗浄されたよだれかけは、図面上では同じように見えても、仕様はそれぞれ異なります。.
装飾経路の見積もりや設計を行うには、次の 5 つのものが必要です: ベース コンパウンドと硬化システム (LSR / HCR、プラチナまたは過酸化物)、部品の硬度と基材の色、最小線幅が指定されたベクター形式のアートワーク、印刷物が耐えなければならない使用条件 (洗浄サイクル、滅菌、摩耗、UV)、および範囲内の接触規制 (FDA 21 CFR 177.2600, (LFGB、USPクラスVI)。使用条件がなければ、接着に関するいかなる保証も推測に過ぎません。.
参考文献
- 低エネルギー表面における接着強度と表面自由エネルギーの線形関係からの逸脱 — Results in Surfaces and Interfaces、Elsevier、2023。. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- 高分子化学における白金触媒によるヒドロシリル化 — 高分子(レビュー)、PubMed Central / NIH がホスト、2020 年。. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- 揮発性シロキサンを除去するための液状シリコーンゴムの前処理 — アメリカ化学会、工業・工学化学研究。. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB)、法定全文 — ドイツ連邦法務省、Gesze im Internet。. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉生体内生物学的反応性試験(USPクラスVIの基礎)—米国薬局方。. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- ポリエチレンおよびポリプロピレンフィルムの濡れ張力に関する標準試験方法、D2578-23 — ASTMインターナショナル、現行版。. https://store.astm.org/d2578-23.html
- テープ試験による接着力評価のための標準試験方法、D3359-23 — ASTMインターナショナル、現行版。. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 繰り返し使用を目的としたゴム製品 - 米国連邦規則集電子版、タイトル 21、2026 年 7 月 23 日改正。. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600