印刷されたシリコーンの接着不良のほとんどは、インクが原因だとされています。しかし、私たちの経験では、インクが原因となる変数であることは稀です。シリコーン表面の前処理こそが原因なのですが、これは通常、全工程の中で最も記録が不十分なステップです。図面にパラメータが記載されておらず、作業指示書にも記録がなく、ライン上にも測定値がありません。.
部品は初回試作品として出荷されたものの、3か月後に印字の端が剥がれている状態で戻ってきた。発注書にはインクシステムと硬化サイクルが指定されていたが、インクが塗布された時点での表面の状態については何も記載されていなかった。.
このページでは、実際に生産現場で使用されている3つの処理方法(大気圧プラズマ処理、化学プライマー処理、コロナ放電処理)を、どの処理方法を自社の生産ラインに導入するかを決定する4つの要素(表面エネルギーの増加量、効果の持続時間、部品あたりのコスト、シフト間の再現性)に基づいて比較します。.
エグゼクティブサマリー
- 清掃は選択肢ではなく、治療でもありません。. 離型剤やシリコーンオイルのブルームは、これら3つの方法すべてを無効にします。表面が汚染されている場合、プラズマとコロナは単に汚染物質を活性化させるだけです。.
- プラズマは3Dプリント部品の成形において最も優れた能力を発揮するが、最も劣化しやすい。. 処理されたシリコーンは1時間以内に表面エネルギーを失い始めるため、印刷ステーションは処理装置の隣に設置する必要がある。.
- プライマーは時間を稼ぐが、コロナは処理能力を高める。. Primerはバッチ処理やストレージに対応していますが、Coronaは安価で高速ですが、平面またはほぼ平面の形状にしか対応できないという制約があります。.
未処理のシリコンに何もくっつかない理由
シリコーンの骨格は、メチル基が外側を向いたシロキサン鎖です。これらのメチル基は化学的に不活性で非極性であるため、シリコーンは熱、紫外線、化学物質に耐えることができ、インクが玉状になるのです。表面エネルギーは約 20~24 mN/m, ほとんどのインクや接着剤の表面張力よりもはるかに低い値です。.
濡れ性の法則は単純だ。基材の表面エネルギーが、塗布される流体の表面張力を明らかに上回らなければ、流体は広がらず、接着はせいぜい機械的なものにとどまる。.
前処理が原因だと非難されるものの、解決できない問題がもう一つあります。成形されたシリコーンの表面には離型剤が付着しており、後硬化が不完全なシリコーンは数日間にわたって低分子量シロキサンを表面に放出し続けます。汚染された部品を処理すると、基材ではなく汚染層が活性化されます。最初の試作品では接着は良好に見えますが、その層が移動すると接着不良が発生します。.
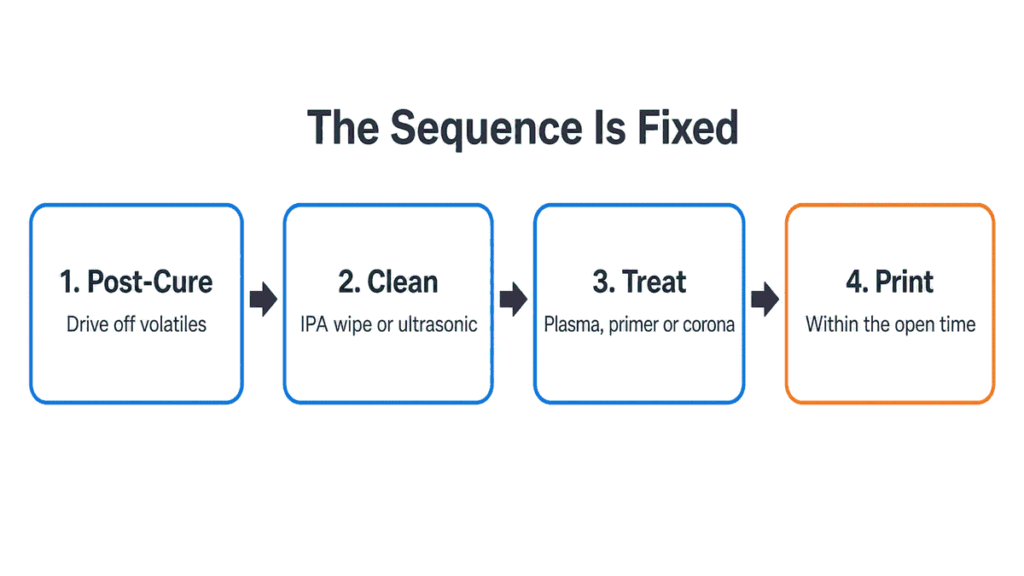
つまり、手順は固定されており、方法よりも順序の方が重要だということです。
- 治癒後 揮発性物質を適切に除去する部分については、以下を参照してください。 シリコーン製品の後硬化 推論と典型的なサイクルについて。.
- クリーン — IPAワイプまたは超音波洗浄を行い、次のステップに進む前に一定の最大保持時間を設ける。.
- 扱う ―プラズマ、プライマー、またはコロナ。.
- 施術の有効期間内に印刷してください。.
ステップ1または2をスキップすると、ステップ3と4は無駄な出費になります。.
表面が処理されているかどうかを実際にどのように測定するのですか?
測定するか、知らないかのどちらかだ。製造現場では2つの方法が用いられている。.
ダイン社製テストペンとインク は高速な方法です。既知の表面張力を持つ試験液を表面に流し、液膜が液滴に分裂することなく約2~3秒間保持される場合、表面エネルギーはその値以上です。この方法は、 ASTM D2578 およびそれに相当するもの ISO 8296. 精度とは ±2 dyne/cm 標準的な2ダイン/cm刻みで、規律正しく繰り返し使用すれば、およそ±1ダイン/cmの誤差が生じる。.
シリコンの場合、フィルムの場合よりも重要な注意点が2つあります。
- ペン先は汚染の原因となります。マーカータイプのペンは機械油やシロキサンを拾い上げ、警告なしに低値または高値の測定値を示すことがあります。記録に残すものについては、新しい綿棒とボトル入りの検査液を使用してください。.
- 小さな部分、凹凸のある部分、または深く凹んだ部分でのダインテストは信頼性が低い。ドーム型のキーパッドの場合、実際には平坦ではない部品の最も平坦な部分をテストしていることが多い。.
接触角測定 これは基準となる方法です。時間がかかり、専用の機器が必要ですが、工程の適格性確認や顧客との議論の際には役立ちます。ただし、ロットごとの生産検査には適していません。.
実際の試験手順としては、まず試験開始時に接触角の基準値を設定し、次にライン上で一定間隔で流体のダイナミクス測定を行い、その測定値をロットごとに記録する。.
大気プラズマ:最も有能で、最も壊れやすい
プラズマ処理は、微細なレベルで洗浄を行い、表面を化学的に活性化させるため、一度の乾燥非接触処理で済みます。大気圧式プラズマ処理システムは、コンベア上またはロボットアームに取り付けられ、三次元形状、凹部、複数の面を処理できます。そのため、部品が平面でない場合の標準的な選択肢となっています。.
運用上重要なのは、表面エネルギーのピーク値ではなく、その減衰率である。.
特にシリコンに関しては、, 大気圧プラズマ親水性修飾に関する発表論文 効果を発見 約1時間安定, その後、疎水性回復が始まり、表面は元の状態に戻りました。 約24時間後の元の値 経年劣化について。機器メーカーは、同じ挙動をより大まかに説明しています。ダインレベルの減衰は材料や環境によって異なり、処理寿命は基材によって数時間から数ヶ月まで及ぶ可能性があります。シリコーンは、その短い可動鎖が素早く再配向してメチル基を表面に戻すため、この範囲の速い方に位置します。.
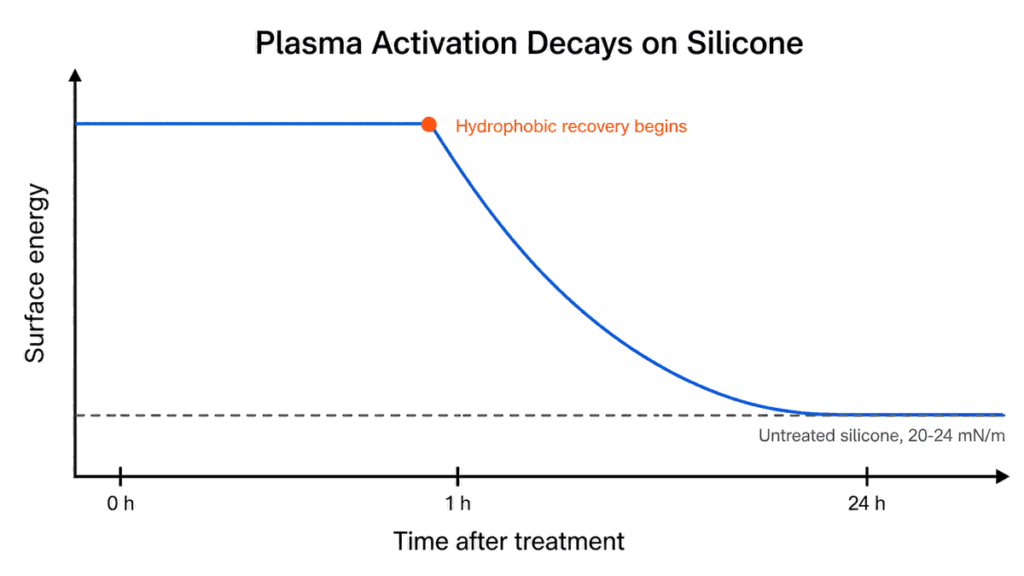
印刷ラインへの影響:
- 処理装置はプリンタと一直線上に配置する必要があります。, 別の部屋ではなく、別の部屋で処理してください。処理してから保管するという方法は、シリコーンのプラズマ処理ワークフローには適していません。.
- 処理と印刷の間の緩衝在庫は、不良品となるリスクがある。. 生産ラインが1時間停止した場合、バッファ内の部品を再処理する必要がある。.
- 再治療は効果がある。. 使用期限を過ぎた部品は、一般的に再度処理することで活性化を回復させることができ、廃棄するよりも安価ですが、オペレーターの判断ではなく、書面による規則として定める必要があります。.
- 過剰治療は実際に存在する。. 過剰なプラズマ酸化は表面近傍層を弱め、後工程に影響を与える可能性がある。出力が高ければ接着力が高まるわけではない。.
運営にかかる費用。. 大気圧プラズマは化学薬品を一切消費しないため、公開されているシステム要件は電力とクリーンな圧縮空気のみであり、これがプライマーに対する経済的な反論のすべてです。ベンダーの仕様ではスループットの範囲が示されています。シングルノズルでは約 8〜12 mm のバンドを処理できます。回転ヘッドでは、約 10 m/min の処理能力で 40〜150 mm に到達します。プロファイルシステムは、最大 40 m/min のライン速度で 360° 処理を実行します。ワイドフォーマット DBD ノズルは最大 100 mm をカバーします。回転ヘッドシステムの一般的な消費電力は、5〜6 bar の圧縮空気で約 66 l/min の 1,000 W ジェネレータです。10 m/min では、長さ 60 mm のキーパッドがヘッドの下に約 0.4 秒間置かれるため、通常の装飾ラインではプラズマがボトルネックではなく、印刷ステーションがボトルネックになります。.
コスト面では、エネルギーコストはほとんど関係ありません。1時間あたり数千個の部品を処理する場合、合計約1.5kWの消費電力は、部品1個あたり0.001米ドル未満になります。見積もりに実際に反映されるのは、設備投資の償却費です。月間3万個の部品を処理するプログラムで、3年間で償却されるシングルノズルインラインシステムの場合、部品1個あたり約0.02~0.03米ドルになります。消耗品コスト、フラッシュ時間、オーブン時間、溶剤処理などがバッチごとに発生するプライマーラインと比較すると、プラズマ処理は大量生産に至るずっと前から、通常はより安価なソリューションとなります。.
湿度と保管温度は劣化速度に影響を与えます。暖かく湿度の高い保管は回復を促進し、乾燥した保管は回復を遅らせます。店舗に空調設備がない場合は、回復期間が短いことを想定してください。.
化学入門:より遅く、より汚染され、そして保管に耐える唯一のもの
シリコーン用プライマーは、反応性シランとシロキサンの溶剤ベースの混合物です。これらは物理的ではなく化学的に作用します。シラン末端が基材に結合し、もう一方の末端はインクまたはエラストマーが反応できる官能基を提供します。これは、 シリコーンオーバーモールディング接着, 接着の問題ではなく、装飾の問題に適用される。.
あなたが得られるもの:
- 本当に自由な時間です。. 下地処理とフラッシュ処理を施した表面は、物理的に活性化されるだけでなく化学的に改質されているため、プラズマ処理とは異なり、バッチ処理、待ち行列、一晩の保管といった工程に耐えることができます。.
- 幾何学的独立性。. 浸漬、ブラッシング、スプレー、タンポン塗布といった方法はいずれも、プラズマノズルでは複数回の塗布が必要となるような形状に対応できる。.
- 設備コストが低い。. 発電機なし、ガス供給なし、コンベアとの連携なし。.
支払う金額:
- 膜厚管理。. 非吸収性の表面では、プライマー膜はほとんど見えないはずです。プライマーが多すぎると境界層が弱くなり、印刷物が剥がれてしまい、プライマーが付着したままになってしまいます。これは、私たちが目にするプライマーの欠陥の中で最も多いものです。.
- フラッシュタイムは実際のパラメータです。. プライマーは、次の工程に進む前に、データシートに従って乾燥または加水分解させる必要があります。システムにもよりますが、通常は室温で20~45分程度です。プライマーを塗布しないよりも、塗布せずに印刷する方がはるかに悪い結果になります。.
- VOC、換気、保管。. 溶剤の取り扱い、廃棄物処理、そして使用期限は、作業者の判断ではなく日付に基づいて測定される。.
- 焼き上がり後に加熱が必要な場合があります。. 一部のプライマーシステムは高温ベーキング後にのみ完全な性能を発揮します。シリコーン部品の一般的な公表条件は次のとおりです。 150~200℃で2~4時間.
最後の点については、プライマーを選ぶ前に価格を比較検討する価値があります。プライマーに4時間の焼成が必要な場合、その工程はもはや安価ではなくなり、コストが設備投資からオーブン使用料と仕掛品費へと移行するだけです。.
コロナ放電:安価で高速だが、形状に制約がある
コロナ処理は、空気ギャップを介して高周波・高電圧放電を表面に照射することで行われます。安価で高速、連続ラインへの組み込みが容易なため、ロールツーロールフィルムやウェブの標準的な選択肢となっています。シリコーンシート、シリコーンフィルム、 粘着剤付きガスケット材 それは、求められたことを正確に実行する。.
限界は形状にある。コロナ放電は電極と表面間の制御された空気ギャップに依存する。 ドーム型キーパッド、 リストバンド, あるいは、グロメットに一定の隙間がないため、部品全体で処理強度が異なります。ドームの上部は処理され、側面は処理不足で、凹部は未処理です。ベンダーは専用ヘッドとより広いフィールドを使用してコロナ処理を3D部品に拡張しましたが、作業範囲は依然として任意の形状ではなく、部品の高さのインチ単位で測定されます。.
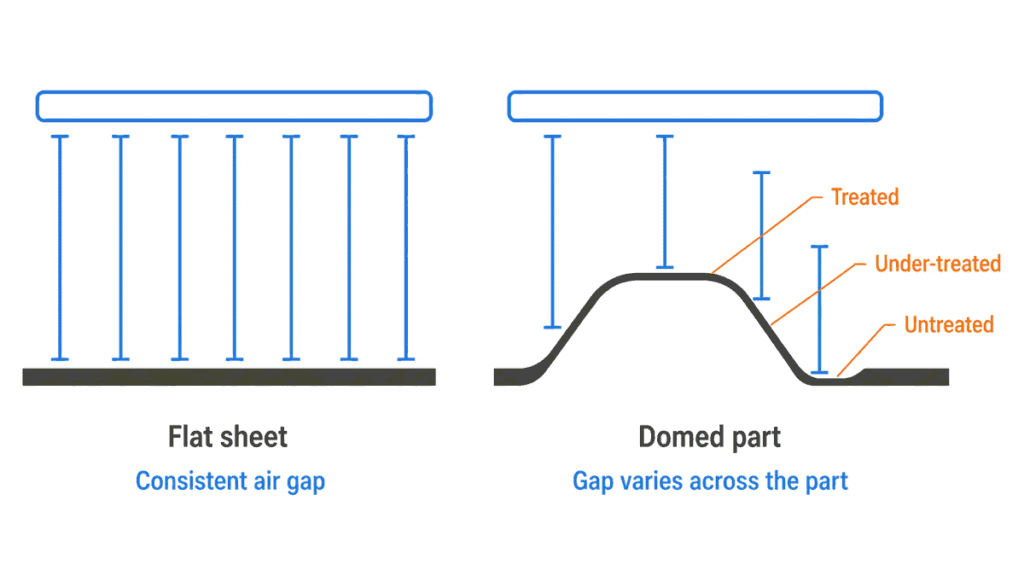
採用するか否かを決定する、さらに2つの制約条件:
- 導電性の器具やベルトはアーク放電を起こす可能性がある 古典的なコロナ放電条件下において、これは金属キャリア上の部品の自動搬送において重要となる。.
- オゾンが生成される そして抽出が必要となるが、これは設備の問題であって、プロセスの問題ではない。.
コロナ放電の減衰挙動はプラズマ放電と同じ種類の問題です。活性化は物理的なものであるため、徐々に減衰します。コロナ放電はプラズマノズルよりも表面に投入するエネルギーが少ないため、減衰も速くなります。シリコーンの場合、安定した活性化時間は約30分程度で、効果の大部分は約8時間以内に失われます。参考までに、コロナ放電処理されたポリオレフィンフィルムは、30日以内に48 dyne/cmから38 dyne/cmまで低下する可能性があります。シリコーンの鎖の可動性により、その低下速度ははるかに速くなります。印刷ステーションの近くで処理を行い、フィルム業界の数値に頼らないようにしてください。.
どの前処理を指定すべきですか?
| 基準 | 大気プラズマ | 化学入門 | コロナ |
|---|---|---|---|
| 機構 | 物理的活性化+マイクロクリーニング | 化学結合層 | 身体活動 |
| 表面エネルギーの増加 | シリコーンゴム上の水接触角は、100Wの酸素プラズマを30秒間照射した後、117°から5°未満に低下した。 | 設計上適用できません。プライマーはカップリング層を追加するものであり、基板表面エネルギーを上昇させるものではありません。 | 約20~24 mN/mから約34~38 mN/m |
| 3D形状と凹型形状 | はい、最も有力な選択肢です | はい、浸漬/ブラシ/スプレーで | 制限あり。一定のエアギャップが必要 |
| 印刷前のオープン時間 | シリコン上では約1時間安定し、約24時間後には未処理の値に戻る。 | 室温で20~45分間フラッシュした後、保持する。上限はプライマーのデータシートによって定められる。 | 約30分間安定し、8時間以内にほぼ消失した。 |
| 消耗品 | ガスと電力のみ | 溶剤系プライマー、VOC(揮発性有機化合物)の取り扱い | 電源のみ |
| 設備費 | 高い | 低い | 低〜中程度 |
| サイクルタイムが増加 | 秒、インライン | アプリケーションとフラッシュ、時にはベイク | 秒、インライン |
| 主な故障モード | 開封時間経過後に印刷された部品 | プライマーフィルムが厚すぎるか、フラッシュ時間が短すぎた | 曲面への処理が不均一 |
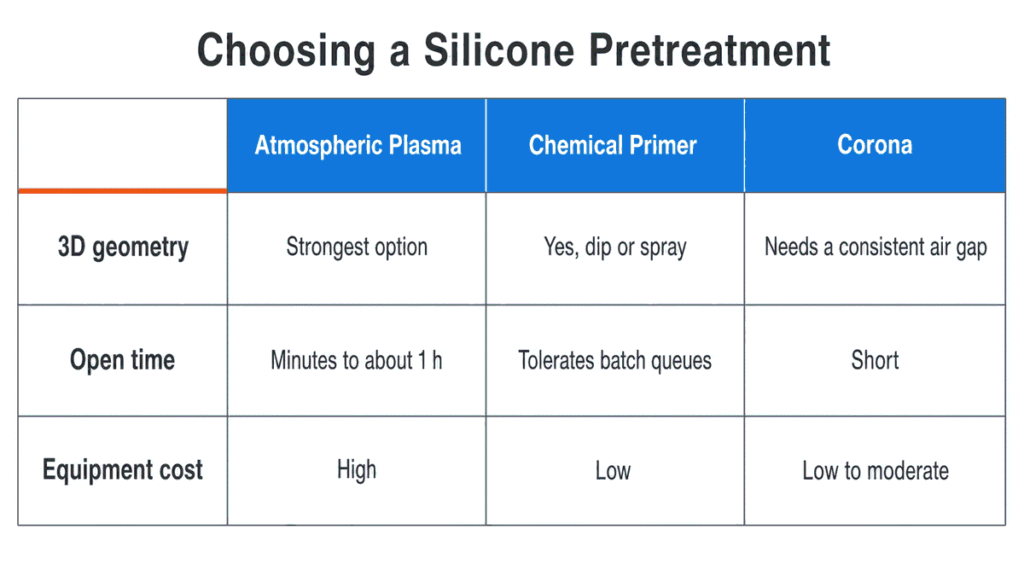
装飾プロセスでは、デフォルト設定として以下を使用します。
- 曲面や不規則な形状の部品へのパッド印刷 ―生産量が設備投資に見合う場合はインライン大気圧プラズマ、ワークフローがバッチ式の場合や形状が深く凹んでいる場合はプライマーを使用する。曲面部品はダイナモテストが最も難しいため、これは最もリスクの高い組み合わせである。.
- スクリーン印刷 平らなシートの上で マット** — コロナ放電は通常十分であり、部品あたりのコストが最も安い。化合物が高密度に充填されている場合はプラズマ放電を使用する。.
- 転写プリント そして、ラップされたグラフィック** — プライマー。ワークフローには障害があり、処理はそれらを乗り越えなければならないからです。.
3つの項目すべてに共通する注意点が1つあります。それは、前処理の選択がインクの化学組成と相互作用するということです。適切に適合した2液型シリコーンインクを、清潔で十分に後硬化された部品に塗布する場合、前処理が全く必要ない場合もあります。 シリコーン印刷インクの配合と革新 治療ステップが必須であると判断する前に、柱ガイドを参照してください。 シリコンに印刷する方法 前処理がより広範なプロセスの中でどのような位置づけにあるのか。.
回線上で監視すべき事項は何ですか?
前処理が静かに失敗する。旅行者記録に書き留めておくべきチェックポイントは以下のとおりである。
| 管理ポイント | 何を記録すべきか | なぜ漂流するのか |
|---|---|---|
| クリーニング | 洗浄方法、溶剤、および洗浄と処理の間隔 | 清潔な表面も、触れるだけで数分以内に再汚染される。 |
| 治療パラメータ | 出力、速度または滞留時間、ノズルと部品間の距離 | 器具の摩耗やノズルの汚れにより、有効線量が変化する。 |
| 表面エネルギーチェック | ASTM D2578に基づくダイン値(ロットごとにサンプリング) | 電極の摩耗、汚染されたペン、周囲の湿度 |
| 営業時間 | 処理から印刷までの経過時間(分) | ライン停止により、古いバッファ在庫が発生する |
| 接着結果 | クロスハッチ分類、合否判定ではない | 録画された授業は変化を示しているが、「合格」はそれを隠蔽する。 |
接着チェックでループが閉じます。クロスハッチテープテスト ASTM D3359 またはISO 2409規格に準拠し、溶剤による摩擦試験を行うことで、処理が実際に効果を発揮したかどうかが分かります。表面エネルギーは先行指標であり、接着等級はその結果です。ダイン測定値と等級を照合して記録すれば、部品が現場で故障する数週間前に、その変化が明らかになります。.
前処理がもはや解決策ではなくなるとき
前処理は表面エネルギーを高めます。印刷に適さない化合物、後硬化処理が全く行われていない部品、シリコーン用に設計されていないインクを修正するものではありません。適切な洗浄、ダイン値の確認、完全な硬化サイクル後も接着不良が発生する場合は、問題は装飾工程の上流、通常は化合物、離型システム、または成形サイクルにあります。参照 プラチナ硬化シリコーンと過酸化物硬化シリコーンの比較 硬化システム自体が表面挙動をどのように変化させるか。.
処理方法を指定する前に、4 つの事項を確定する必要があります。部品の形状と、印刷面が凹んでいるか湾曲しているか、, 化合物およびその充填剤含有量, ワークフローがインラインかバッチか、そして印刷物が耐えなければならない耐久性基準も考慮する必要があります。最後の点が分からないと、最も安価な処理方法が十分な処理方法であるかどうかを判断することはできません。.
そして、装飾が最初の試作品でテープテストに合格するのではなく、何年も摩耗に耐えなければならない場合、正直なところ、前処理だけではそのギャップを埋めることはできません。問題は、文字を印刷してコーティングするか、 成形および彫刻 代わりに。参照 シリコンキーパッドの表面仕上げおよびコーティング インクの上に重ねるものについて。.
参考文献
- ポリジメチルシロキサンの表面エネルギーデータ — ハーバード大学SEASがPDMSの表面エネルギー値をまとめた。
- ASTM D2578-23、ポリエチレンおよびポリプロピレンフィルムの濡れ張力 — ASTMインターナショナル、2023年3月更新
- ISO 8296:2003、プラスチック-フィルム及びシート-濡れ張力の測定 — ISO、最新版
- ACCU DYNEテストマーカーペンを使用して基板表面エネルギーを測定する — Accudyne、測定方法、精度±2 dyne/cm
- 大気圧プラズマによるシリコーン表面の親水性改質 — 査読済み研究、処理済みシリコーンの疎水性回復
- プラズマ処理によるポリマーの表面改質 — NIH PMC、2024年活性化と老化に関するレビュー
- シリコーンゴム用プライマー — ワッカーケミーAG、反応性シランおよびシロキサンプライマー化学
- LORD IMB 液体シリコーンゴムプライマー、使用ガイド — パーカー・ハニフィン、焼き上がり後の状態
- プラズマ表面前処理 — サブリエン・グループ、幾何学的限界、アーク放電、過剰処理
- プラスチック表面処理のためのコロナ、プラズマ、および火炎前処理 — エネルコン・インダストリーズ、技術記事
- ASTM D3359-23、テープテストによる接着力評価 — ASTMインターナショナル、2023年3月更新
- ISO 2409:2020、塗料及びワニス ― クロスカット試験 — ISO、最新版
- シリコーンゴムの表面改質のためのプラズマ媒介アプローチ — クイーンズ大学ベルファスト校、酸素プラズマ処理後、接触角が117°から5°未満に変化
- 血漿療法とコロナ治療の治療効果の持続期間はどれくらいですか? — Tantec、ポリマーファミリー別の保存期間
- コロナ治療薬が時間とともに効かなくなる理由 — フィルム上のダイン減衰率
- SpinTEC大気圧プラズマ処理装置の技術仕様 — Tantec、処理幅、ライン速度、電力、空気消費量
- プラズマによる活性化 — Plasma.com, 公開されているノズル処理幅
- 大気圧プラズマ — フラウンホーファーIFAM、入力は電気と圧縮空気のみ