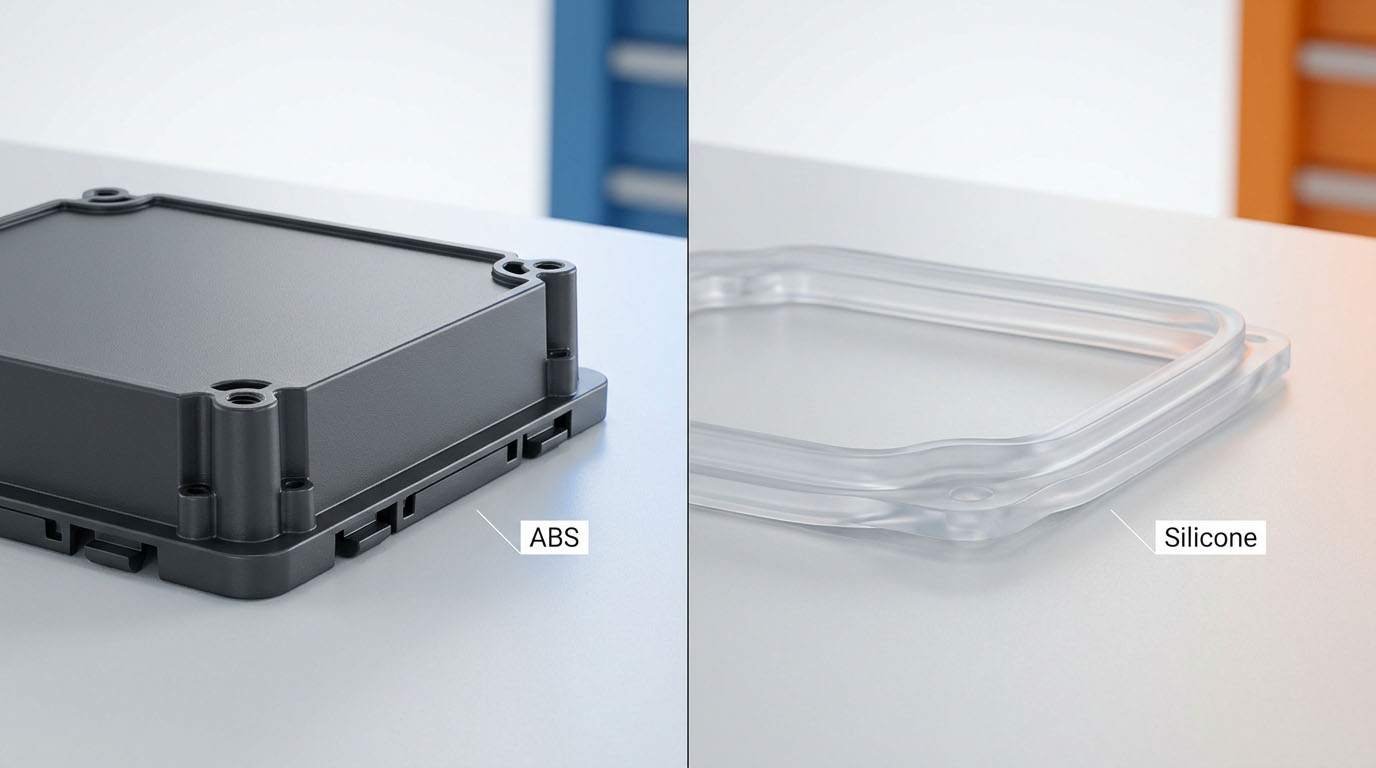
シリコーンとABS樹脂の選択は、品質の優劣を競うものとして扱われがちですが、そうではありません。一方は硬質の熱可塑性樹脂で、もう一方は架橋エラストマーです。部品がネジを保持したり、スナップ式であったり、直角を保つ必要がある場合は、ABS樹脂が選択肢となります。一方、密閉性、柔軟性、耐熱性、耐紫外線性が必要な場合は、シリコーン樹脂が適しています。.
剛性が高く衝撃荷重がかかる部品で、樹脂の耐熱変形温度範囲内に収まるものにはABS樹脂を指定してください。熱、圧縮、または屋外での経年劣化によって弾性を維持する必要がある場合は、シリコーン樹脂を指定してください。LSRオーバーモールドを標準的なABS樹脂に施す場合、それをデフォルトのハイブリッド成形とみなさないでください。成形温度は通常、ABS樹脂が耐えられる温度を超えます。.
エグゼクティブサマリー
- ABS樹脂は、室温での耐衝撃性と寸法剛性が求められる、剛性の高いハウジング、ベゼル、クリップなどの製造における出発点となる素材です。.
- シリコーンは、シール材、キーパッドのウェブ、乳幼児用/口腔接触用フレキシブル部品、および繰り返し変形や熱を受けた後に元の形状に戻る必要のあるあらゆる形状の部品の出発点となる素材です。.
- 標準的なABS樹脂は、LSRオーバーモールドの基材としては不向きです。ASTM D648規格における一般的なHDT(熱溶解温度)は1.8MPaで88~100℃程度ですが、LSR成形金型は一般的に120~180℃で動作します。組み立て済みのシリコーン部品を設計するか、プラスチックの種類を変更してください。.
シリコンとABSの本当の違いは何ですか?
ABS(アクリロニトリル・ブタジエン・スチレン)は熱可塑性樹脂です。溶融して冷却された金型に流し込まれ、固まって硬い部品になります。そのため、筐体、カバー、スナップ式部品などの製造に用いられます。.
シリコンゴム 熱硬化性エラストマーです。硬化後は再溶解しません。. HCR 通常は圧縮成形またはトランスファー成形によって作られる。. LSRは射出成形される。 加熱した工具に流し込む。どちらのシリコン製法でも弾性のある部品は作れるが、構造的な外殻は作れない。.
どちらの材料も「成形」できるため、チームはこの点を過小評価しがちです。工場見学では機械は似ているように見えますが、物理的な特性は異なります。ABS樹脂は曲げ荷重を支えるのに対し、シリコーン樹脂はエネルギーを蓄積して放出します。データシートに記載されている引張強度だけでは、その部品がどのような機能を持つかはわかりません。.
より広範なプラスチックファミリーについては、 シリコン対プラスチック. 荷重を受ける摩耗部品には、 ナイロン対シリコン. このページはABSに掲載されます。.
シリコンとABSの比較(概要)
| 決定要因 | アブソリュート | シリコーン(HCR/LSR) | 実用上の評価 |
|---|---|---|---|
| マテリアルクラス | 硬質熱可塑性樹脂 | 架橋エラストマー | 樹脂名ではなく、必要な機能から始めましょう。 |
| 荷重と剛性 | 高い; ハウジング、スナップ、ベゼル | 低;変形して元の状態に戻るように設計されている | 構造材としてABSを使用 |
| 負荷時の発熱 | ASTM D648 HDTは、1.8 MPaにおいて通常約88~100℃である。 | 多くのグレードは、約-50℃から200~250℃の範囲で弾性を維持します。 | 熱と柔軟性が一致するとシリコーン |
| 紫外線/屋外での劣化 | 安定化処理や塗装を施さないと、黄変したり脆くなったりする。 | 紫外線やオゾンに対して概ね安定している | 安定化されていないABS樹脂を屋外に送らないでください |
| 食物/経口/蒸気 | 定められた食品接触許可の範囲内でのみ可能 | 食品接触用フレキシブル部品やベビー用品に使用される場合、配合物が認定されている必要があります。 | 乳首や焼き面をABS樹脂に交換しないでください |
| LSRオーバーモールド | 標準グレードは加熱したシリコンツールで変形します | より高いHDT(熱拡散率)を持つ基板(PC、PA、PBT、金属)が必要です。 | シリコンをABSに組み立てるか、プラスチックを変更する |
| スクラップルート | 管理下での熱可塑性樹脂の再生が可能 | 硬化したシリコーンは再溶解できません。 | ABSはよりシンプルな廃棄経路を持っている |
この表はあくまで目安であり、仕様書ではありません。難燃性ABS、PC/ABS、UV安定化ABSはそれぞれ異なる樹脂です。30ショアAのLSRシールと70ショアAのHCRバンパーも同様に異なるものです。.
どちらの素材が耐熱性に優れていますか?
シリコーンは、熱が冷めた後も部品が弾力性を保つ必要がある場合に使用します。.
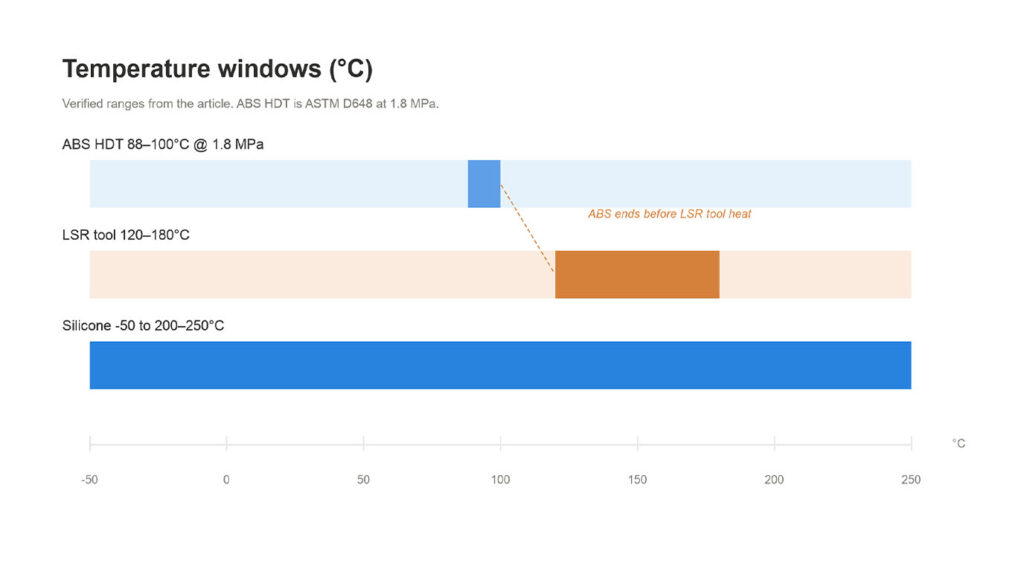
汎用シリコーングレードは、グレードによって異なりますが、通常約-50℃から200~250℃の範囲で柔軟性を維持します。コンパウンドTDSで限界を確認してください。ABSはこの曲線では機能しません。 ASTM D648, 未充填のABS樹脂は、通常、1.8 MPa (264 psi) で約 88~100℃、0.45 MPa でやや高い温度で変形します。HDT は短期的な比較値であり、連続使用時の定格値ではありません。また、ヒーターのそばに部品を置いても問題ないという保証でもありません。.
問題が発生するのは初日ではなく、後になってからです。一度の加熱テスト後、蓋は閉まります。しかし、繰り返し動作を繰り返すうちに、シール面がずれたり、カバーが溝に合わなくなったりします。チームはパンフレットの「耐熱ABS」という記述だけを見て、負荷条件を軽視してしまいます。負荷がかかった状態で使用温度が80℃に近づく場合は、ABSを硬質樹脂の標準として扱うのをやめましょう。.
ABSを選ぶべきタイミングは?
剛性が重要な製品にはABS樹脂を選びましょう。.
適合します:
- ハンドヘルドハウジングとバッテリーカバー
- 硬くて塗装可能な表面が必要なベゼルや化粧用シェル
- クリップやスナップは、曲がるのではなく、カチッと音がするものであるべきです。
- 衝撃による損傷を受けやすく、食品、皮膚、蒸気に接触しない屋内部品
ABS樹脂はシリコン樹脂よりも印刷やメッキ加工が容易で、光沢も維持しやすい。これは民生用電子機器の筐体には重要な点だが、ガスケットには関係ない。.
紫外線は、ABS樹脂の隠れた問題点です。安定化されていないABS樹脂は、屋外では黄変し、脆くなります。外装ケースは、数ヶ月の日光にさらされると白化します。部品が屋外で使用される場合、ABS樹脂にはUV対策パッケージ、塗装システム、または別の樹脂が必要です。UV耐性のある外装ケースの問題を解決するために、シリコン製のフレキシブル部品に費用をかける必要はありません。また、未処理のABS樹脂をそのような環境に送ることも避けてください。.
シリコンを選ぶべきタイミングは?
部品が動いて元の位置に戻る必要がある場合は、シリコンを選択してください。.
適合します:
- ガスケット、バルブ、圧縮シール
- キーパッドのウェブとメンブレン
- ベーキングや高温接触のあるキッチンの縁
- 指定された適合仕様に基づいて製造されたおしゃぶり、乳首、その他の口腔接触用フレキシブル部品
- 紫外線やオゾンにさらされる屋外用カバー
シリコーンはポリマー名上、食品接触用ではありません。繰り返し食品に接触する場合、ゴムのリストは FDA 21 CFR 177.2600. EUまたはドイツのプロジェクトでは、該当する食品接触フレームワークを追加し、 BfR勧告XV シリコーンの場合。一部のABS樹脂は、特定の用途において食品接触の認可を受けています。しかし、だからといってABS樹脂が200℃のオーブン調理面や赤ちゃんの乳首の代わりになるわけではありません。.
関連製品のコンテキスト: シリコンベビー用品.
ABS樹脂にシリコンをオーバーモールドすることは可能ですか?
標準的なABS樹脂では通常そうではありません。これは見積もりミスであり、金型費用を無駄にする原因となります。.
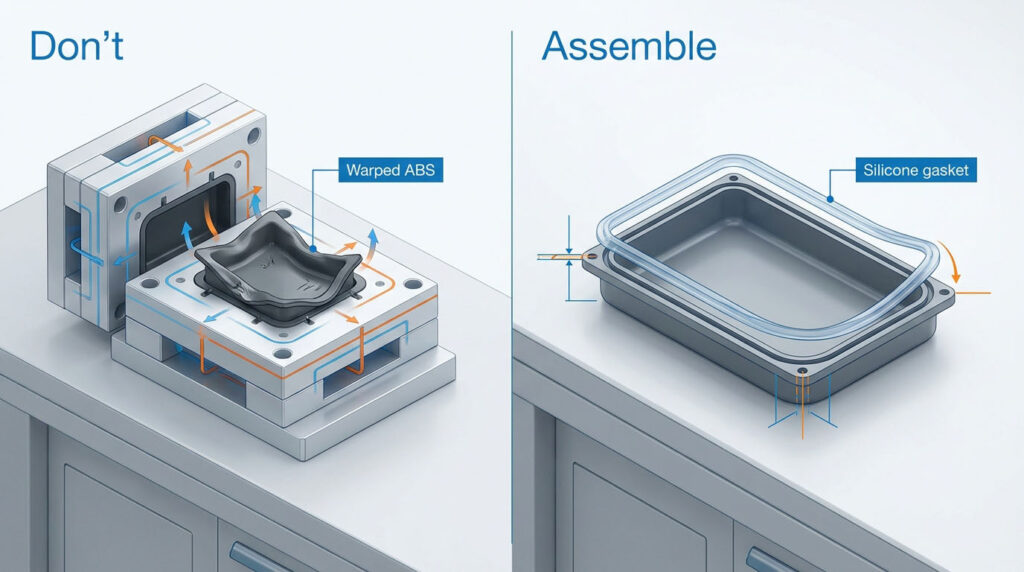
LSRオーバーモールディングには、加熱されたシリコーン金型に耐えられる基材が必要です。当社の工場では、LSRは通常120~180℃付近で金型内で硬化します。標準的なABSは、その温度ではすでにHDT(熱硬化性樹脂の硬化温度)を超えています。. 医療用ABS-LSR成形に関する既発表論文 同じことを指摘している。従来の射出成形オーバーモールディングでは、標準的なABS樹脂は熱変形温度が低すぎるため、シリコーン樹脂と接着することができない。特殊なABS樹脂グレードと動的金型加熱を組み合わせた方法が研究で示されているが、これは生産上のデフォルトではない。.
つまり、実際に出荷されるハイブリッド製品は、ほとんどの場合「LSRをABSに化学的に結合したもの」ではありません。実際は、次のとおりです。
- 別々に成形されたシリコン製ガスケット、キーパッド、またはシールを備えたABS樹脂製ハウジング。これらのガスケット、キーパッド、またはシールは、圧縮、溝、またはファスナーによって保持される。
- あるいは、基板をPC、PA、PBT、または金属に変更した場合、それが事実であれば シリコーンオーバーモールディング接着 が必要です
図面に「ABS樹脂+オーバーモールドシリコーン」と記載されていて、基材のHDTチェックがない場合は、金型を切断する前に作業を中止してください。PC、PA、金属の接着プロセスウィンドウは、接着に関するページに記載すべきであり、ここに記載すべきではありません。.
金型費用と単位コストの比較は?
キログラム単位での価格を比較しないでください。.
ABS樹脂射出成形では、冷却金型、短いサイクル、および管理されたスクラップからの熱可塑性樹脂の再粉砕が用いられます。シリコーン樹脂射出成形では、加熱金型、硬化時間制限サイクル、および再溶解できない熱硬化性スクラップが用いられます。バリ取りは一般的です。後硬化は、食品または医療抽出規格で要求される場合に行われます。.
部品の剛性が高く、生産量が多く、環境が穏やかな場合は、ABS樹脂が一般的に有利です。一方、シール不良、熱による反り、紫外線によるひび割れ、規格不適合など、部品交換のコストが樹脂自体の価格よりも高くなる場合は、シリコーン樹脂が有利になります。.
生産量が増えても機能は変わりません。年間20万個使用するガスケットは、やはりガスケットです。ABS樹脂で成形しても、弾力性は生まれません。.
シリコーンとABSのどちらを選ぶかを決定する前に、何が必要でしょうか?
材料名ではなく、関数を送信してください。
- その部品は荷重を支えるものですか、それともシール機能と柔軟性を兼ね備えていますか?
- 連続温度とピーク温度(サイクルを含む)
- 屋内と屋外の紫外線
- 食品、皮膚、または殺菌剤との接触、および販売先市場(米国/EU)
- 年間生産量、および2ピース構造が許容されるかどうか
- オーバーモールドを希望する場合は、基材のグレードと測定されたHDT(熱膨張温度)を明記してください。「ABS」だけでは不十分です。“
それらの情報が欠けている場合、シリコン製かABS製かの推奨は推測に過ぎません。それに基づいて工具を推測で選定することはありません。.
残りのマテリアルマップについては、以下から始めてください。 シリコーンとその他の素材の比較.