La mayoría de los compradores nos envían un archivo STEP y esperan un precio. Lo que realmente quieren saber es si la pieza se puede fabricar, con qué tolerancia y en cuánto tiempo. Esas tres respuestas no se encuentran en la geometría, sino en las notas que suelen faltar.
Cotizamos piezas de silicona personalizadas Cada semana se repite el mismo patrón: los archivos de diseño incompletos para piezas de silicona personalizadas no dan problemas al momento de la cotización. El problema surge al realizar la primera muestra, una vez que el acero ya ha sido cortado. Para entonces, la decisión ya no depende de usted. Se trata de modificar la herramienta, solicitar una nueva cotización o añadir un nuevo inserto.
Este es el paquete de archivos que solicitamos, junto con las decisiones que se espera que cada archivo resuelva. Es el mismo paquete, ya sea que la pieza sea una cuchara para bebés, un tapete de cocina, un sello industrial o un inserto moldeado. Lo que cambia es qué archivo conlleva mayor riesgo.
Cuando este artículo incluye datos numéricos (como rangos de contracción, tolerancias iniciales, programas de postcurado o límites de desplazamiento de los insertos), estos provienen de nuestros propios registros de utillaje y de las primeras unidades producidas en los programas de utillaje de silicona a medida que hemos desarrollado internamente desde 2012, y no de una tabla publicada. Las normas y reglamentos que citamos se enumeran en la sección «Fuentes» al final del artículo.
Resumen ejecutivo
- La geometría es la parte más barata del paquete. Un archivo STEP indica si la forma existe. La dureza, el sistema de curado, la referencia de color y el cumplimiento de las normas determinan el precio, el tiempo de ciclo y la documentación.
- La compensación por mermas corresponde a quien corta el acero. Aplicado en CAD, ese 1%–4% elimina la única palanca que queda después de los primeros disparos, y la pieza sale con un tamaño inferior al reglamentario en dos ocasiones.
- Una tolerancia estricta en todas las líneas es la parte más costosa de un dibujo. El costo reside en la inspección y el desperdicio, no en la cavidad. Una clasificación general más una breve lista de criterios críticos supera a M2 en casi todos los aspectos.
- El riesgo se traslada con la familia de productos; la lista de archivos no. Los programas para bebés y cocina no cumplen con los requisitos de cumplimiento y aprobación de color. Los programas industriales no cumplen con la clase de tolerancia ni con los datos de inserción.
- Ninguna de las peticiones anteriores es inusual. Se trata de una revisión de un solo dibujo, y es más económico que una modificación de una herramienta.
Un paquete de archivos incompleto no detiene un proyecto. Permite que el proyecto continúe basándose en suposiciones. La herramienta se diseña en función del valor que nos pareció más probable, el primer artículo se compara con lo que cada parte recuerda haber acordado, y la corrección se realiza después de cortar el acero. Ese es el argumento principal para dedicar una tarde a los archivos antes de enviarlos. Una revisión de un plano cuesta una tarde. Volver a cortar una cavidad, añadir un nuevo inserto o repetir una prueba de conformidad cuesta dinero que nunca estuvo en el presupuesto del proyecto, y generalmente también cuesta semanas.
¿Qué deben contener los archivos de diseño para piezas de silicona personalizadas?
Seis artículos. Menos de eso obliga a alguien a adivinar por ti, y esa suposición termina en la caja de acero.
| Archivo | Formato preferido | Decisión de cierre | ¿Necesita un presupuesto definitivo? |
|---|---|---|---|
| Modelo 3D | STEP (AP242 preferible, AP214 aceptado), o SolidWorks / Fusion nativo | Geometría de la cavidad, número de cavidades, viabilidad del DFM | Sí |
| Dibujo 2D | PDF más DWG o DXF | ¿Qué se aceptará en la inspección? | Sí |
| Nota sobre el material y el proceso | Bloque de título del dibujo o formulario de solicitud de cotización | Compuesto, dureza, sistema de curado, postcurado | Sí |
| Referencia de color | Código Pantone o RAL, más chip físico. | Base de aprobación de masterbatch y color | Sí, para las piezas de color |
| Marcar obras de arte | AI, EPS o PDF vectorial, fuentes convertidas a contornos | Método de impresión, sistema de tinta, tamaño de la pantalla o almohadilla | Sí, si está impreso o grabado. |
| Insertar o datos de la pieza de acoplamiento | Dibujo STEP plus, material especificado | Ajuste de sobremoldeo, ruta de adhesión, marcas de referencia | Sí, para piezas sobremoldeadas |
Un archivo STL por sí solo proporciona una opinión sobre la viabilidad y un rango aproximado de herramientas. Nada más. Una malla no tiene radios exactos ni una definición precisa de pared delgada, y ambas características son las que determinan si se produce una rotura en el borde durante el desmoldeo.
¿Qué tipo de archivo suele fallar, según la familia de productos?
Los seis elementos anteriores son constantes. El que se omite es predecible y depende de lo que estés preparando.
| Familia de productos | El archivo suele faltar o estar dañado. | Lo que cuesta cuando falta | Clase de tolerancia típica |
|---|---|---|---|
| Productos para bebés y para la alimentación (baberos, cucharas, platos, mordedores) | Declaración de conformidad y muestra de color física | Familia de compuestos incorrecta, repetición de pruebas, reaprobación del color después del mecanizado. | M3, con M2 en los labios de succión y elementos de sellado. |
| Utensilios de cocina y repostería (tapetes, espátulas, recipientes, tapas) | Condiciones de servicio y dureza con tolerancia | Compuesto que falla a temperatura de horno o que se siente raro al tacto. | M3 a M4 |
| Piezas industriales (sellos, juntas, teclados, tubos, arandelas) | Dibujo 2D con una clase de tolerancia especificada y datos de inserción. | Modificación de la herramienta después del primer artículo; fugas o fallos de ajuste en servicio. | M2, M1 solo en diámetros de sellado |
| Artículos promocionales y de marca (pulseras, etiquetas, estuches) | Ilustración vectorial con fuentes delineadas y Pantone por elemento. | Reimpresión, descamación de la tinta, variación de color visible entre lotes. | M3 a M4 |
| Moldes y geometría de desmoldeo exigente | Modelo 3D con las dimensiones finales más una nota de desmoldeo. | Labios desgarrados, cavidades atrapadas, rediseño de la fisura de la cavidad | M3, ajustado solo en las dimensiones de la cavidad funcional. |
La consecuencia práctica es que la misma línea faltante tiene un precio diferente según la familia. Para productos de silicona para bebés, una tolerancia general amplia suele estar bien, mientras que la línea de cumplimiento no es negociable. Para productos de cocina de silicona, En la nota sobre la temperatura de servicio, se selecciona el compuesto antes de que la geometría sea relevante. En un sello industrial, el orden se invierte.
¿Debe enviar archivos STEP, STL o archivos CAD nativos?
Envíe STEP como archivo de trabajo, CAD nativo como copia de seguridad y STL solo como referencia visual. Exporte AP242 donde su programa CAD lo permita; es el protocolo actual y puede incluir datos de tolerancia y anotaciones, no solo de forma. AP214 sigue siendo perfectamente funcional; AP203 pierde el color.
| Formato | ¿Qué sobrevive a la exportación? | Úselo para |
|---|---|---|
| PASO AP242 (o AP214) | Cuerpos sólidos, radios exactos, estructura de ensamblaje, color; AP242 también incluye PMI semántico y tolerancias. | Diseño de herramientas, mecanizado de cavidades, revisión de DFM |
| CAD nativo (SLDPRT, F3D) | Historial de funciones, parámetros editables | Cambios en el diseño conjunto durante el DFM |
| IGES | Superficies, a veces con huecos | Solo archivos heredados; espere tiempo de reparación. |
| DWG / DXF | Perfiles y dimensiones 2D | Troquelado, perfiles de extrusión, contornos de juntas |
| STL / 3MF | Solo la concha triangulada | Confirmación visual, prototipos impresos |
Un detalle que los ingenieros suelen olvidar: exportación en milímetros, un cuerpo sólido estanco por pieza, origen en una cara de referencia o eje de simetría. Las características suprimidas y los restos de cuerpos de construcción se introducen en la exportación y nos cuestan un día de limpieza antes incluso de que comience el DFM.
Si aún no se decide entre silicona moldeada e impresa, tenga en cuenta que los límites geométricos difieren, así que prepare el archivo para la ruta que piensa utilizar, no para ambas. Impresión 3D de silicona tolera geometrías que el moldeo no tolera, y lo contrario también es cierto.
¿Qué debe mostrar el dibujo en 2D?
El modelo indica qué es la pieza. El dibujo indica qué se aceptará. Son documentos diferentes, y solo uno de ellos se utiliza en el control de calidad.
Un dibujo de silicona no es un dibujo de plástico con la línea del material modificada. La pieza se deforma durante la medición, algunas de sus dimensiones varían con la presión de sujeción y sus características más importantes suelen ser las más blandas. Esto cambia lo que se debe dibujar en la lámina.
- Secciones que recorren cada característica funcional. Una vista en sección transversal de cada labio de sellado, transición de pared, socavado y alojamiento de inserción. El espesor de pared que solo existe en el modelo es la causa más común de dudas sobre el diseño para la fabricación (DFM).
- Puntos de referencia sobre los que se puede ubicar una parte blanda. Elija una cara rígida o un saliente moldeado. Una brida delgada como referencia A se moverá en el dispositivo, y cada dimensión que haga referencia a ella heredará ese movimiento.
- Las dimensiones se basan en lo que es funcional, no en todo. Cada dimensión que especifiques es una dimensión que alguien medirá y podrá rechazar. Superficies de ajuste, geometría de sellado, posiciones de los orificios y envolvente general: todo eso requiere medidas. Los radios estéticos no.
- Estado libre o fijo, según se indique explícitamente. Para tubos, juntas, membranas y tapas, indique si la dimensión se aplica sin restricciones o en un accesorio específico. Sin esta indicación, el diámetro interior no constituye una especificación.
- Un bloque de tolerancias, no tolerancias dispersas. Clase general en el bloque, una breve lista de dimensiones críticas en las vistas y dimensiones de cierre marcadas de manera que se lean contra la banda de cierre.
- Un bloque de título que muestra el proceso. Composición y proceso, dureza con tolerancia, sistema de curado, postcurado, referencia de color y cumplimiento. El dibujo se comparte entre departamentos; el correo electrónico de solicitud de cotización no.
- Marcado de la obra de arte posicionada a partir de un punto de referencia. La ubicación, el tamaño y la orientación del logotipo deben figurar en el dibujo, incluso cuando la ilustración se envíe como un archivo vectorial independiente.
- Unidades, escala, letra de revisión y fecha. Milímetros, salvo que se indique lo contrario, y una carta de revisión compartida con el modelo y la obra de arte.
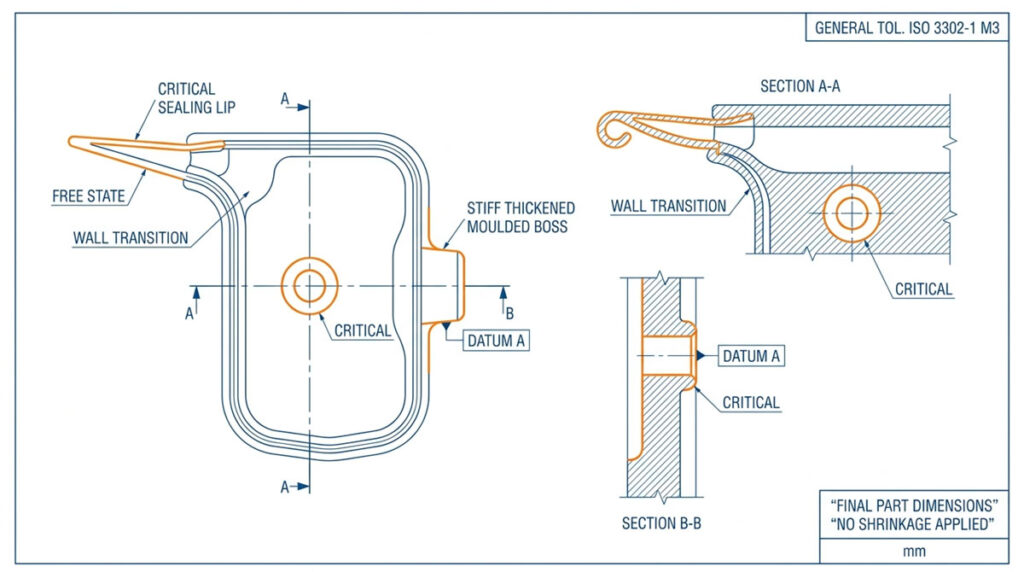
Lo que se omite es casi igual de importante. El uso de tolerancias geométricas completas en una pieza de elastómero se percibe como rigor, pero en la práctica supone un coste adicional, ya que las especificaciones de planitud y paralelismo para metal mecanizado no se pueden mantener en un material que se relaja durante horas tras el desmoldeo. Las tolerancias de perfil estrictas en superficies superficiales tienen el mismo efecto. Si una característica no sella, no se posiciona ni se acopla con nada, no necesita una tolerancia más estricta que la de la clase general.
Si dispone de un modelo pero no de un plano, envíenoslo e indíquelo. Elaboraremos un plano a partir de él y, una vez que lo apruebe, este servirá como base para la inspección de todo el proyecto. Lo que no funciona es proceder sin ningún plano, ya que entonces la primera pieza se juzgará en función de lo que cada parte recuerde haber acordado.
¿Por qué el modelo debe mantener las dimensiones finales de la pieza?
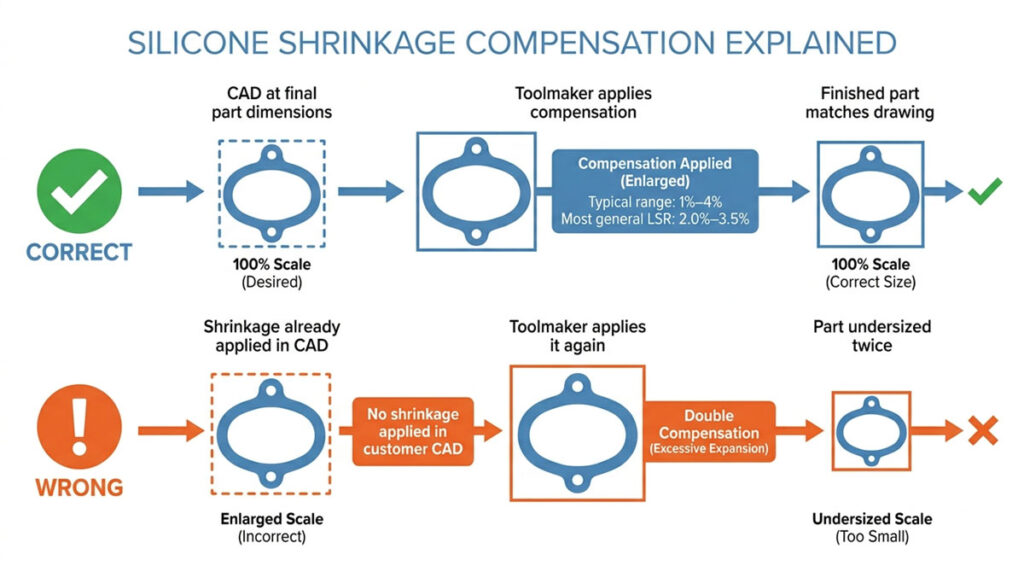
Dado que aplicamos compensación de contracción al acero, y si ya la has aplicado, la pieza saldrá con un tamaño inferior al reglamentario en dos ocasiones.
La silicona se contrae durante el curado y nuevamente durante el postcurado. El rango realista se sitúa aproximadamente entre 1% y 4%, con la mayoría de los grados LSR generales cerca de 2,0%–3,5%; la cifra real proviene de la ficha técnica del compuesto y de pruebas de inyección, no de una regla general. Además, no es uniforme. La dirección del flujo, el espesor local de la pared, la posición de la compuerta, la temperatura del molde y un inserto de restricción influyen en su comportamiento en diferentes direcciones.
Este es el aspecto que los equipos suelen subestimar. Un diseñador que ha trabajado principalmente con termoplásticos asume que la contracción es un factor único que se aplica en la etapa CAD, porque en muchos procesos de fabricación de plásticos, en la práctica, así es. En el caso de la silicona, aplicarla en la etapa inicial impide ajustarla posteriormente. Un labio de sellado de 0,4 mm en una pieza de 40 Shore A se comporta de forma muy diferente al mismo labio en una pieza de 60 Shore A, y la compensación depende del compuesto, no del dibujo.
Lo que debe indicar el dibujo es la dimensión que desea medir en la pieza terminada después del postcurado, por ejemplo, después de 200 °C durante 4 horas donde los volátiles importan. Nosotros nos encargamos del resto en diseño de molde.
¿Qué clase de tolerancia debe especificar: M1, M2 o M3?
Usar ISO 3302-1 como clase general y reserva tolerancias estrictas para una lista corta de características funcionales.
| Clase | Dónde obtiene su costo | Lo que nos exige |
|---|---|---|
| M1 | Diámetros de sellado de precisión, interfaces de ajuste perfecto. | Herramientas de precisión, margen de proceso estrecho, mayor cantidad de desperdicio y carga de inspección. |
| M2 | Sellos técnicos, teclados, insertos | Objetivo práctico para piezas personalizadas funcionales |
| M3 | Geometría de cocina, bebé y consumidor | Predeterminado eficiente para dimensiones no críticas |
| M4 | Piezas moldeadas de gran tamaño donde el ajuste no depende de las dimensiones. | Clase moldeada más suelta; aun así, es mejor decirlo que dejarlo en blanco. |
En la tabla anterior aparecen dos límites, ambos mal representados en los planos que recibimos.
En primer lugar, las clases M se aplican solo a productos moldeados. Los perfiles extruidos y las longitudes cortadas se clasifican por separado en la norma ISO 3302-1 como Clases E (E1–E3), Por lo tanto, en un plano de extrusión se debe indicar la clase E, y se debe especificar una tolerancia de longitud de corte junto a la propia longitud de corte. Diseño de extrusión a medida Tiene su propia lógica dimensional y no se corresponde con el moldeo. Escribir "M3" en un plano de extrusión indica que no ha leído la norma que cita.
En segundo lugar, el estándar divide cada clase en fijado y cierre Dimensiones fijas. Las dimensiones fijas se controlan únicamente mediante la cavidad mecanizada. Las dimensiones de cierre cruzan el plano de separación y, además, se ven afectadas por la presión de sujeción, el volumen del compuesto y las rebabas, por lo que su banda de tolerancia en la misma clase es más amplia. Si una de sus dimensiones críticas cruza la línea de separación, acepte la banda de cierre o solicítenos que modifiquemos la separación antes de diseñar la herramienta. Esta es la razón más común por la que una pieza presenta una tolerancia inferior a la de la clase a la que en realidad se ajusta.

Cuando no se especifica la clase, comenzamos la conversación con una tolerancia de ±0,3 mm en las dimensiones generales, ±0,2 mm en el espesor de pared y diámetros interiores, y ±0,1 mm en las superficies de sellado. Posteriormente, confirmamos con el tamaño, la dureza y la geometría de la pieza antes de cotizar. Considere estas cifras como un punto de partida para la negociación, no como una especificación.
Para la mayoría de las geometrías de bebés, cocinas y artículos promocionales, M3 es la opción predeterminada correcta, no una solución de compromiso, y M4 es la elección acertada para piezas grandes y perfiles extruidos. Especificar M2 en esos planos genera costos de inspección que no son perceptibles para el usuario final.
El error de cálculo aquí es un reflejo del error de contracción. Los compradores que provienen de hábitos de CNC aplican una tolerancia estricta a todas las dimensiones porque les da una sensación de seguridad. No es seguro; es caro, y dónde recae ese gasto es visible en Costos de los moldes de silicona. Cada dimensión adicionalmente ajustada añade un paso de inspección y un motivo de rechazo que no tiene nada que ver con la función. En una base de succión o un bolsillo de babero, ±0,5 mm no cambia nada que el usuario pueda sentir. En el borde de sellado de un pieza moldeada de alta precisión, 0,05 mm decide si hay fugas.
¿Cómo se define una dimensión en una pieza que se deforma bajo el calibrador?
Indicando en el dibujo el método de medición, no solo el número.
Un labio de 40 Shore A medido con un calibrador manual da una lectura menor que el mismo labio medido ópticamente, porque el operador lo comprime. Dos laboratorios entonces emiten dos informes para una misma pieza, y la discusión deja de ser sobre calidad y se convierte en una discusión sobre metrología.
Incluya estos cuatro elementos en la nota de inspección:
- Método de medición para características blandas o delgadas: sin contacto, óptico o mediante sistema de visión.
- En estado fijo o libre, especialmente para tuberías, juntas y membranas delgadas.
- Acondicionamiento: medir después del postcurado y un período de descanso determinado, no inmediatamente después de la aplicación.
- Tamaño de la muestra y AQL para el primer artículo y para los lotes de producción, adaptados a cómo se fabricarán realmente las piezas. inspeccionado.
Esa simple nota resuelve la mayoría de las disputas sobre el primer artículo antes de que comiencen, y solo cuesta una línea de texto.

¿Qué notas modifican más la cita que la geometría?
Material, dureza, sistema de curado, color y cumplimiento. La geometría determina las herramientas; estas, a su vez, determinan el compuesto, el ciclo y la documentación.
| Nota | Cómo expresarlo | Lo que impulsa |
|---|---|---|
| Proceso y compuesto | Inyección de LSR, compresión de HCR o compuesto de extrusión | Tipo de utillaje, número de cavidades, coste unitario según su volumen de producción. |
| Dureza | “Dureza Shore A 50 ±5” según ASTM D2240 | Sensación, comportamiento de desmoldeo, riesgo de desgarro en elementos delgados |
| Sistema de curación | Platino (aditivo) o peróxido, con o sin postcurado requerido. | Olor, compuestos volátiles, vía de cumplimiento, compatibilidad de insertos |
| Color | Código Pantone o RAL más nivel de brillo, aprobado para chips | Masterbatch, translucidez, base de aprobación |
| Cumplimiento | FDA 21 CFR 177.2600, LFGB, UE 10/2011; ISO 10993-1 solo si la pieza es un dispositivo médico. | Selección de materia prima, costo de las pruebas, plazo de entrega |
| Condiciones del servicio | Rango de temperatura, contacto químico, método de esterilización | Familia de compuestos, sistema de relleno, espesor de pared |
Una trampa es química. El curado del platino se inhibe por el azufre, las aminas, los catalizadores de estaño y algunos productos químicos de recubrimiento, por lo que un recubrimiento de inserción que parece puramente cosmético es, de hecho, una decisión de curado. La otra trampa reside en la redacción de la línea de cumplimiento. FDA 21 CFR 177.2600 cubre artículos de caucho destinados a uso repetido, y rige el material y sus extractables en lugar del caso de uso de su producto terminado; los artículos de un solo servicio se encuentran bajo cláusulas diferentes, por lo que el dibujo debe indicar a cuál pertenece la pieza. Si necesita que se especifique la distinción más amplia, apto para uso alimentario frente a apto para uso médico. es la división que importa en el dibujo. Para la UE, el instrumento de contacto con alimentos es Reglamento (UE) n.º 10/2011. ISO 10993-1 Existe una vía independiente para dispositivos médicos. Un componente de catéter se evalúa bajo esta vía. Una pulsera, un chupete o un utensilio de cocina no se incluyen en ella y se rigen por las normas de seguridad para contacto con alimentos o juguetes. Solicitar la certificación 10993 para una pieza de consumo implica un coste adicional y no genera ningún reclamo.
El color merece una línea aparte. Una captura de pantalla no es una especificación de color. Hacemos la comparación con un chip físico bajo una fuente de luz definida, y los compuestos translúcidos o rellenos modifican la coincidencia; cómo es eso controlado en la producción Depende del compuesto que hayas elegido, lo cual es otra razón por la que el material y el color viajan juntos.
¿Dónde está dispuesto a aceptar las marcas de la línea divisoria, la puerta y la ventilación?
En algún punto de la pieza habrá una línea de separación, una marca de referencia de la compuerta y una marca de ventilación. El dibujo debe indicar dónde no son aceptables y detenerse ahí.
Los fallos llegan de direcciones opuestas. Los compradores que no dicen nada obtienen defectos donde la herramienta es más fácil de fabricar y luego la rechazan en la primera muestra. Los compradores que imponen la línea de separación completa y el diseño de la entrada de inyección limitan el llenado y la ventilación, y el resultado es rebaba o aire atrapado en una superficie que les importaba más.
La instrucción útil es una restricción, no un diseño:
- Marque las zonas cosméticas y de sellado como áreas que no deben marcarse.
- Indique el límite de rebaba aceptable: al ras o un máximo especificado en milímetros.
- Indique qué superficie está orientada hacia el usuario o lleva el logotipo.
- Rebajes en forma de bandera, elementos de cierre a presión y cavidades cerradas; geometría de socavado cambia el método de desmoldeo y, a veces, la cavidad se agrieta.
- Anote el acabado o textura de la superficie que espera, con una muestra de referencia cuando sea posible; las opciones se tratan en patrones de superficie.
La tolerancia a la rebaba es donde el costo se concentra silenciosamente. Aspirar a un requisito de cero rebabas traslada el trabajo a una tolerancia de molde más estricta, además de asistencia por vacío, que es una capacidad real a un precio diferente. Lea el Compromiso entre tolerancia y lógica de vacío antes de escribir “sin flash” en un dibujo.
¿Qué información nos proporciona el archivo de inserción en una pieza sobremoldeada?
Más allá de su forma. Un inserto que se desplaza 0,2 mm produce un grosor de silicona irregular, un sustrato expuesto o una unión que se despega durante su uso.
| Insertar información | Por qué no se puede diseñar la herramienta sin ella |
|---|---|
| Modelo 3D y dibujo con tolerancias. | Localización de elementos y espacio libre en la cavidad |
| Material del sustrato y tratamiento de la superficie | Vía de adhesión: imprimación, bloqueo mecánico o compuesto autoadhesivo |
| Espesor mínimo de silicona sobre el inserto | Flujo, cobertura y cómo evitar la lectura completa |
| Resistencia de unión o desprendimiento requerida | Si la adhesión es una especificación o una suposición |
| Ubicación aceptable de las marcas de referencia de los pasadores de localización | Los pines deben caer en algún lugar; tú eliges dónde. |
| Insertar límite de temperatura | Temperatura de curado y tiempo de ciclo |
El sobremoldeo también es donde el "decidiremos más tarde" resulta más costoso. La estrategia de adhesión se diseña en la herramienta, no se agrega posteriormente. Imprimación, bloqueo mecánico o compuesto autoadhesivo: ruta de adhesión por sobremoldeo Esto se deriva del sustrato y su recubrimiento, razón por la cual el archivo de inserción debe nombrar ambos.
¿Qué archivos de diseño gráfico se conservan desde la prueba hasta la producción?
Archivos vectoriales con fuentes delineadas, colores con referencia Pantone y un método de marcado elegido antes de realizar el corte con la herramienta.
Los logotipos rasterizados no perduran. Tampoco las líneas finas ni el texto pequeño en negativo sobre una superficie suave y curva: la tinta se corre o la almohadilla se desliza. Lo que perdura depende del método, y el método depende de la geometría misma.
| Método de marcado | Se ajusta | Restricción de la obra de arte |
|---|---|---|
| Tampografía | Áreas pequeñas curvas o empotradas | Colores limitados por pasada; evite el texto negativo fino. |
| Impresión de pantalla | Paneles planos o ligeramente curvados | Colores planos, formas sólidas, sin degradados fotográficos. |
| Impresión por transferencia | Detalles multicolor en partes texturizadas o curvas. | Diseño gráfico completo, pero se debe especificar el registro y la construcción de la película. |
| Grabado láser | Marcas permanentes sin tinta, tono sobre tono | No hay opción de color; el contraste depende del pigmento y la profundidad. |
| Texto moldeado | Marcas que deben perdurar más que el producto. | Necesita dibujo, radios y ancho mínimo de trazo en el modelo 3D. |
Los detalles del proceso se encuentran en las páginas del método: Impresión por tampografía sobre silicona, serigrafía, impresión por transferencia y grabado láser.
Indique a la obra de arte una posición dimensionada a partir de un punto de referencia, un color para cada elemento, si se necesita una base blanca sobre una parte oscura y la durabilidad esperada en cifras: ciclos de lavavajillas, limpieza con alcohol o abrasión. Los sistemas de tinta se seleccionan en función de estas cifras, y “no debe despegarse” no es una cifra.
¿Por qué las discrepancias en las revisiones provocan tantos rechazos del primer artículo?
Porque la herramienta, el informe de inspección y el presupuesto pueden hacer referencia a revisiones diferentes, y las tres partes creen tener razón.
Hemos cortado el acero según la revisión B, mientras que la inspección de entrada del cliente se realizó según la revisión C. No había ningún defecto. El problema estaba en la documentación.
- Nombre los archivos como
Número de pieza_Descripción_RevB_AAAAMMDD.paso. - Mantén una misma carta de revisión para el modelo, el dibujo y la obra de arte.
- Envía un registro de cambios de una sola línea: “Rev C: borde de 1,2 → 1,5 mm, logotipo movido 3 mm hacia la base”.”
- Congele el diseño antes de la fabricación de las herramientas; después, trate los cambios como solicitudes de cambio de ingeniería (ECR) formales con un impacto en el costo y el tiempo de entrega.
- Confirme por escrito a qué revisión se refieren la cita, la herramienta y el primer artículo.
La disciplina de revisión se asemeja a la administración hasta la primera modificación de la herramienta. A partir de entonces, se convierte en el control más económico del proyecto.
Tres notas que puedes copiar en tu dibujo.
La mayor parte de lo que falta en los archivos que recibimos no es geometría. Son tres breves bloques de texto. Cópielos, cambie los valores y el dibujo completará las decisiones que se han descrito en este artículo.
1. Nota sobre materiales y procesos para el bloque de título:
MATERIAL: Caucho de silicona líquida (LSR), curado de platino (por adición) DUREZA: Shore A 50 +/-5 según ASTM D2240 COLOR: Pantone 7686 C, mate; la muestra física debe ser aprobada antes del moldeado POST-CURADO: 200 C / 4 h (obligatorio) CUMPLIMIENTO: FDA 21 CFR 177.2600 (uso repetido) + LFGB TOLERANCIA GENERAL: ISO 3302-1 clase M3 (moldeado); dimensiones críticas según dibujo ESTADO DEL MODELO: Las dimensiones son dimensiones de PIEZA FINAL. No se aplica contracción.
2. Nota de inspección, junto a la tabla de dimensiones:
Dimensiones medidas tras el postcurado y un reposo mínimo de 24 h a 23 °C / 501 TP3T HR. Características blandas y delgadas medidas sin contacto (óptico/visual), en estado libre, sin fijación, sin compresión del operario. Las dimensiones marcadas con (C) cruzan el plano de separación y son dimensiones de cierre; se aplica la tolerancia de cierre ISO 3302-1. Primer artículo: 5 piezas, todas las dimensiones. Producción: AQL 1.0, normal, nivel II.
3. Nota cosmética y de marcado, junto a la vista correspondiente:
ZONAS SIN MARCAS: Superficie A (orientada al usuario) y borde de sellado B. Las marcas de separación, compuerta y ventilación solo están permitidas en la superficie C. REBAJAS: recortadas al ras, máximo 0,15 mm restantes, sin bordes afilados. DISEÑO: vectorial, fuentes delineadas, posición dimensionada desde el punto de referencia D. DURABILIDAD: soporta 500 ciclos de lavavajillas / limpieza con IPA 70% sin pérdida de material.
Si no envías nada más, adjunta estos tres bloques a tu archivo STEP. Resuelven la mayoría de las dudas que de otro modo te plantearían una semana después.
Lista de verificación de archivos previos a la solicitud de cotización
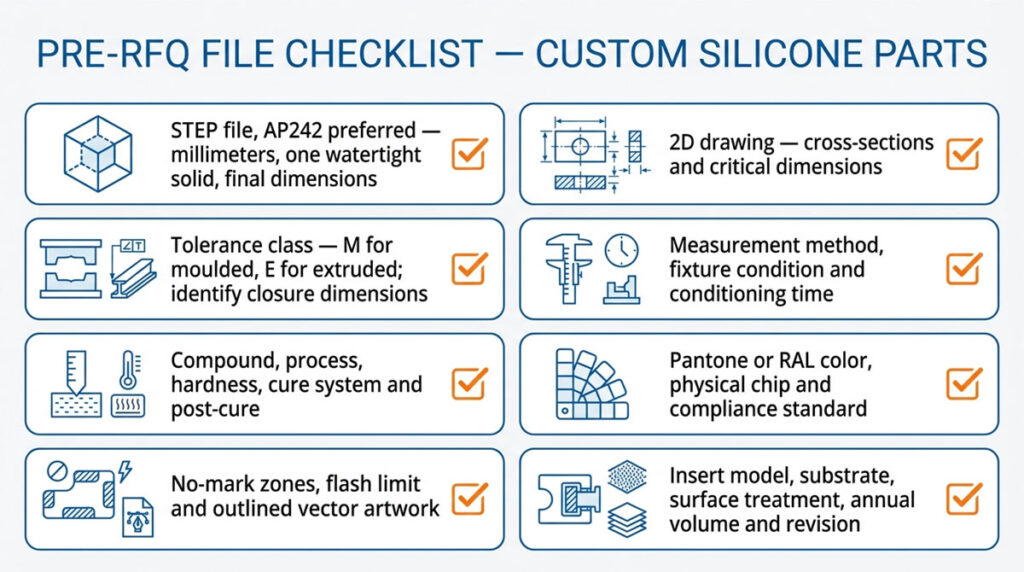
Ocho puntos abarcan casi todas las solicitudes de cotización incompletas que recibimos. El resto de este artículo ofrece detalles sobre estos ocho puntos.
Este paquete no es solo un trámite formal de solicitud de cotización. Los mismos archivos se vuelven a abrir en la revisión del prototipo, en la aprobación de la herramienta, en la primera muestra y en cada pedido repetido meses después. Reunirlos una sola vez, bajo una única carta de revisión, resulta más económico que completar la información faltante por separado en cada una de esas etapas.
- [ ] Archivo STEP (AP242 preferido), milímetros, un sólido estanco por pieza, en las dimensiones finales
- [ ] Dibujo 2D con secciones transversales a través de cada área funcional, dimensiones críticas señaladas
- [ ] Clase de tolerancia indicada: Clase M para moldeado, Clase E para extruido; dimensiones de cierre identificadas
- [ ] Método de medición, estado del accesorio y tiempo de acondicionamiento
- [ ] Compuesto y proceso, dureza con tolerancia, sistema de curado, requisitos de postcurado
- [ ] Color Pantone o RAL más una muestra física; cumplimiento listado por norma, no por adjetivo
- [ ] Zonas sin marcas, límite de destellos y gráficos vectoriales con fuentes delineadas
- [ ] Insertar modelo con material de sustrato y tratamiento de superficie; volumen anual y carta de revisión única
¿Qué sucede con tus archivos después de enviarlos?
Esta es la pregunta que los compradores hacen al final y la que les preocupa al principio, así que aquí la tienen, antes de la solicitud.
- Firmaremos su acuerdo de confidencialidad antes de que nos envíe nada. Si no tiene uno, solicítenos el nuestro y se lo enviaremos el mismo día hábil.
- Sus diseños CAD, planos y diseños gráficos se utilizan para elaborar presupuestos, diseñar la herramienta y fabricar su pieza. No se muestran a otros clientes, no se utilizan en nuestra propia gama de productos ni se publican como material de casos prácticos sin su autorización por escrito.
- El acceso al interior de la fábrica está restringido al personal de ingeniería, herramientas y control de calidad que trabaja en su proyecto.
- Las herramientas fabricadas según sus archivos y pagadas por usted son suyas; podemos indicarlo en el presupuesto.
- Si decide no continuar, solicítelo y eliminaremos los archivos y se lo confirmaremos por escrito.
Si su equipo legal necesita una redacción específica sobre los períodos de retención, la divulgación de subproveedores o el control de exportaciones, envíenos la cláusula y le daremos una respuesta en lugar de andarnos con rodeos.
Lo que necesitamos de ti a continuación
La geometría por sí sola permite formarse una opinión. La clase de tolerancia, la dureza, el sistema de curado, la muestra de color y el volumen proporcionan un presupuesto definitivo y una herramienta que no requiere modificaciones tras las primeras aplicaciones.
Hay dos cosas que conviene aclarar antes de que envíe cualquier cosa. Cualquier tolerancia más estricta que ISO 3302-1 M2 en toda una pieza debe discutirse antes de que le demos un presupuesto, porque el costo reside en la inspección y el desperdicio en lugar de en estampación. Y cualquier diseño que aún pueda cambiar debería pasar por validación del prototipo antes de la producción de acero, ya que una revisión tardía suele costar más que la herramienta prototipo.
Envíenos el archivo STEP, el dibujo, la dureza, la referencia de color, los requisitos de cumplimiento y el volumen anual previsto, y le responderemos en 2-3 días laborables con una revisión DFM que indica los riesgos que vemos en su geometría, además de un utillaje y un precio unitario en función de su clase de tolerancia. La revisión DFM no tiene coste alguno y no le compromete con la herramienta. La mayoría de los archivos que revisamos de esta manera se convierten en sellos moldeados, teclados de silicona, o componentes industriales.
Fuentes
- ISO 3302-1:2014, Caucho — Tolerancias para productos, Parte 1: Tolerancias dimensionales — ISO, Edición 2 (2014), confirmada en 2024
- ASTM D2240-15(2021), Método de prueba estándar para la propiedad del caucho: dureza durómetro — ASTM International, actualizado en julio de 2021
- 21 CFR 177.2600, Artículos de caucho destinados a uso repetido — US eCFR, versión actual
- Reglamento (UE) n.º 10/2011 de la Comisión relativo a los materiales y objetos de plástico destinados a entrar en contacto con alimentos. — EUR-Lex, DO L 12, 15.1.2011, consolidado
- Uso de la norma internacional ISO 10993-1, Evaluación biológica de dispositivos médicos. — Guía de la FDA de EE. UU., septiembre de 2023
- ISO 10303-242:2025, Protocolo de aplicación: Ingeniería 3D basada en modelos gestionados (STEP AP242) — ISO, edición 4 (agosto de 2025), protocolo actual
- ISO 10303-214:2010, Protocolo de aplicación: Datos básicos para procesos de diseño mecánico automotriz (STEP AP214) — ISO, Edición 3 (2010), todavía ampliamente exportada
- Inhibidores de silicona catalizados por platino, por clase de elemento — Preguntas frecuentes técnicas de Dow
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — Ministerio Federal de Justicia de Alemania, texto oficial consolidado