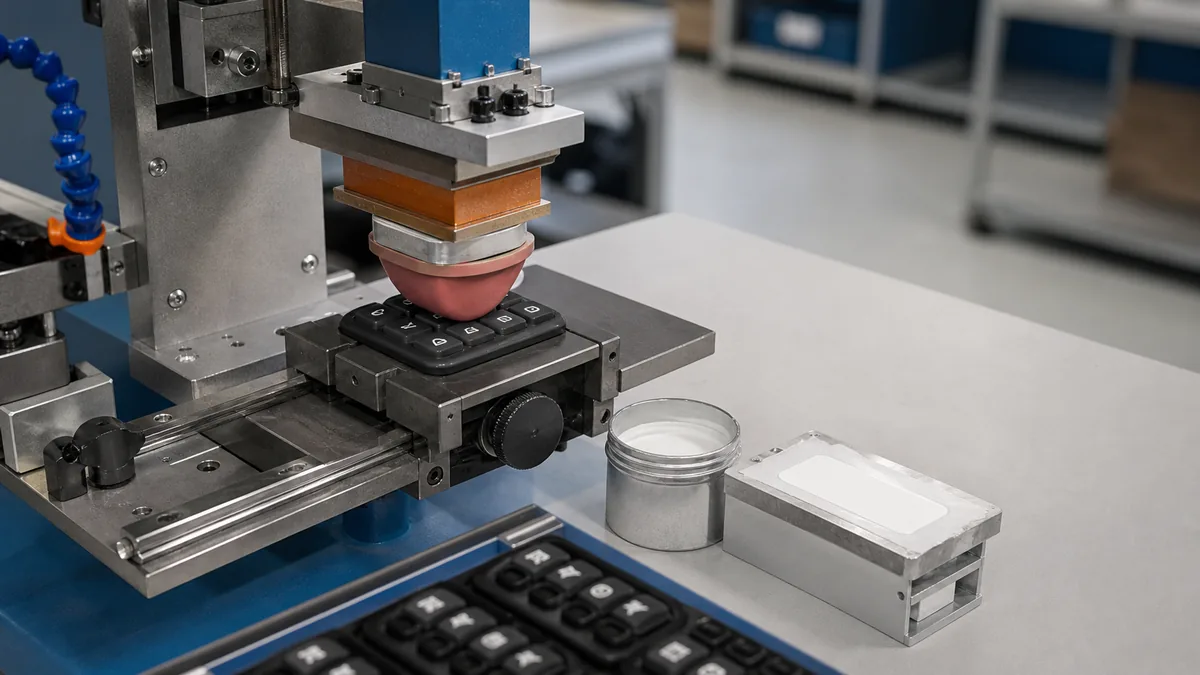
La mayoría de los problemas de impresión en silicona no se originan en la imprenta. Comienzan cuando un comprador envía un diseño aprobado para una pieza de ABS o PP y asume que se aplica el mismo proceso de decoración. Esto no es así. Para imprimir en silicona se necesita una tinta que se adhiera al sustrato, una superficie limpia o activada y un tiempo de curado suficiente para que la tinta termine de reaccionar.
El fallo rara vez se aprecia en la primera muestra. La muestra pasa la prueba, se realiza la orden de compra y la impresión parece correcta al salir del horno. Lo que aparece entre ocho y doce semanas después es la desviación: los bordes se levantan en el radio, el color se desvanece tras los ciclos de lavado y los logotipos se agrietan donde la pieza se estira. Para entonces, el utillaje, el diseño y el precio ya están definidos.
Así es como establecemos los límites de nuestra propia línea y dónde se ubican realmente los puntos de control.
Resumen ejecutivo
- Solo las tintas de silicona de dos componentes (catalizadas con platino o peróxido) forman una unión duradera sobre la silicona curada; las tintas solventes, UV y las tintas serigráficas estándar se quedan en la superficie y se desprenden.
- La preparación de la superficie no es opcional: los residuos de desmoldante y la exudación de siloxano de bajo peso molecular son las dos causas más comunes de "buena tinta, mala adherencia".“
- La durabilidad de la impresión se decide en el horno, no en la imprenta: la tinta que no se ha curado lo suficiente permanece pegajosa, acumula polvo y no supera las pruebas de tramado semanas después del envío.
¿Por qué las tintas estándar no se adhieren a la silicona?
Debido a que la energía superficial de la silicona es demasiado baja para que la tinta la moje. El caucho de silicona curado tiene una energía superficial de alrededor de 20–24 mN/m. Las tintas a base de solventes y UV están formuladas para mojar los sustratos en el 38–44 dinas rango. Las gotas de tinta se asientan en la parte superior y se sujetan únicamente mediante agarre mecánico, que una pieza flexible destruye la primera vez que se estira o se dobla.
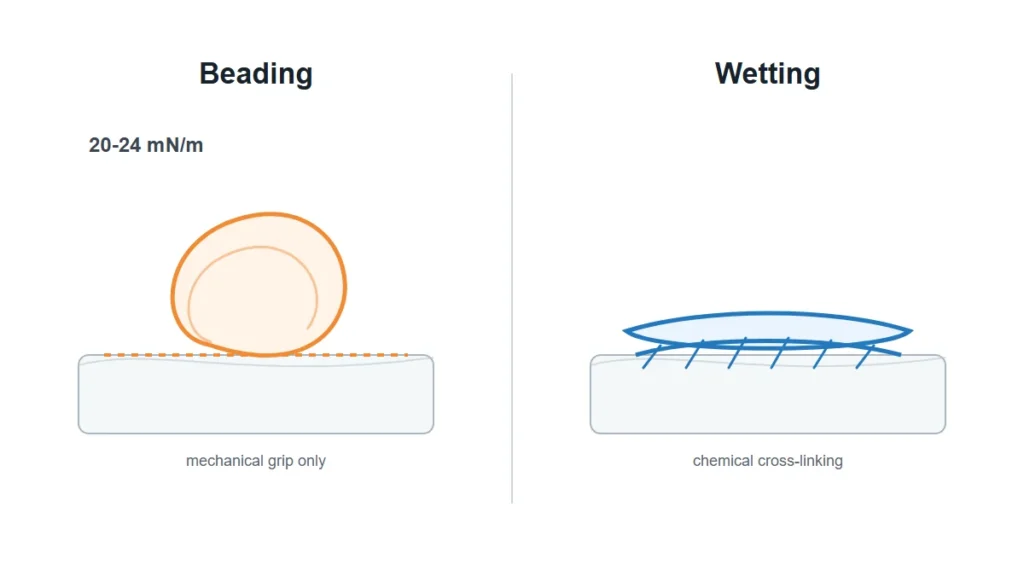
Las tintas de silicona de dos componentes (los sistemas SE y SI, los más utilizados por los decoradores) resuelven este problema químicamente. La tinta es un polímero de silicona con pigmento; el catalizador induce la reticulación en la superficie del sustrato durante el curado térmico. La unión es covalente, no adhesiva. Por eso, la regla general del sector es que nada se adhiere a la silicona excepto la silicona.
Existe una segunda razón por la que los ingenieros subestiman esto. La adhesión de la tinta generalmente se trata como un problema de la línea de decoración, por lo que se especifica después de que la pieza está diseñada. Pero el sistema de curado de la pieza en sí —LSR de curado con platino frente a HCR de curado con peróxido— cambia el aspecto de la superficie cuando llega a la prensa. Las piezas curadas con peróxido contienen subproductos de curado; las piezas curadas con platino contienen inhibidores de sitios no reaccionados. Ninguno de los dos es un defecto. Ambos cambian el comportamiento de la tinta. Lea más sobre cómo se formula la química de la tinta para estos sustratos en formulaciones de tintas de impresión de silicona.
¿Qué tipo de preparación de la superficie modifica realmente la adhesión?
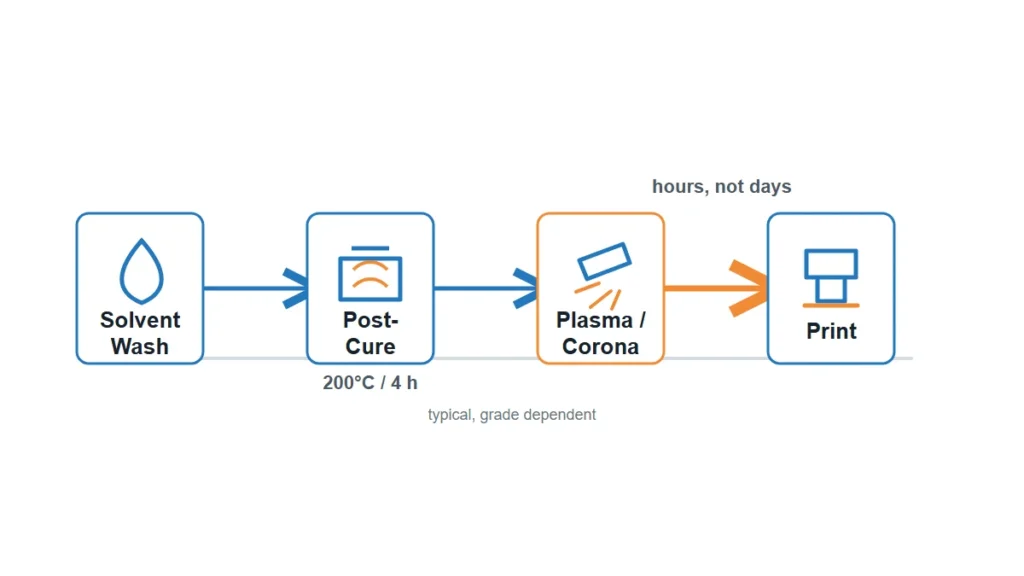
La limpieza cambia más que la activación, en la mayoría de los casos que vemos. La secuencia completa —lavado con solvente, postcurado, activación y selección de imprimación— se cubre en pretratamiento de la superficie de silicona.
Desmoldante y residuo de desmoldeo
Las piezas desmoldadas con un agente desmoldante conservan una película de transferencia que impide la adherencia de la tinta. Limpiar con alcohol isopropílico elimina los aceites de manipulación, pero no los agentes desmoldantes a base de silicona. Si la pieza se fabricó con un agente desmoldante, antes de imprimir, es necesario lavarla con disolvente y secarla completamente. Este paso debe estar incluido en el proceso de fabricación, no dejarse a criterio del operario.
Postcurado y exudación de aceite
El siloxano de bajo peso molecular sin curar migra a la superficie con el tiempo. Si se imprime sobre una pieza que presenta este sangrado, la tinta se cura sobre una capa que aún está en movimiento. El postcurado (generalmente a 200 °C durante 4 horas, según el grado y el grosor de la pared) elimina estos volátiles. Para piezas en contacto con alimentos y piezas médicas, el postcurado ya es necesario; para piezas industriales, a menudo se omite para ahorrar tiempo de horneado, y esta decisión se convierte silenciosamente en un problema de adherencia de la impresión.
Activación por plasma o corona
Activación Aumenta la energía superficial para que la tinta se adhiera uniformemente. Funciona, pero su efecto es efímero: desaparece en cuestión de horas, a veces incluso minutos en secciones delgadas. Si las piezas activadas permanecen guardadas en un contenedor durante la noche antes de imprimir, se pierde el beneficio del tratamiento. La secuencia es más importante que el tratamiento en sí.
Imprimaciones
Una imprimación crea una capa de unión donde la activación resulta poco práctica: cavidades profundas, geometrías complejas, ensamblajes de sustratos mixtos. La desventaja es un paso adicional de secado por evaporación y una variable más que controlar en la producción en masa.
¿Qué método de impresión se ajusta mejor a la geometría de la pieza?
La selección del método se basa en la geometría y los detalles de la obra de arte, no en las preferencias personales.
| Método | Mejor ajuste | Límite de detalle | Bandera | Restricción principal |
|---|---|---|---|---|
| Tampografía | Superficies curvas, hundidas e irregulares; pequeños logotipos en teclados, tapas y pulseras. | Las placas láser finas con una profundidad de grabado de 35 a 50 µm ofrecen la mejor opacidad sin salpicaduras de tinta. | Una por pasada; posibilidad de pista mojada sobre mojada | La tinta de silicona tiende a adherirse a la almohadilla; requiere una limpieza frecuente de la misma. |
| Impresión de pantalla | Áreas planas o ligeramente curvas; bloques sólidos más grandes, esteras, láminas | Medio: el número de mallas determina el espesor de la película. | Una por pase, sujeta a registro. | Los depósitos gruesos se agrietan al estirarse; la elección de la malla sacrifica cobertura a cambio de flexibilidad. |
| Transferencia de calor / transferencia de silicona | Ilustraciones a todo color, degradados, logotipos multicolor. | Alto | Todo color en una sola aplicación. | Mayor coste unitario; la película y las herramientas de prensado aumentan el tiempo de entrega. |
| Grabado láser | Marcas permanentes, números de serie, códigos de fecha | Muy bien | Ninguno: solo contraste tonal | Sin color; el contraste depende de la cantidad de pigmento en el compuesto base. |
| Grabado en relieve / moldeado | Logotipos que deben perdurar más allá de la impresión. | Grueso: calado y radio limitados | Ninguno | Bloqueado en la etapa de utillaje; no se realizan cambios en el diseño después del corte del molde. |
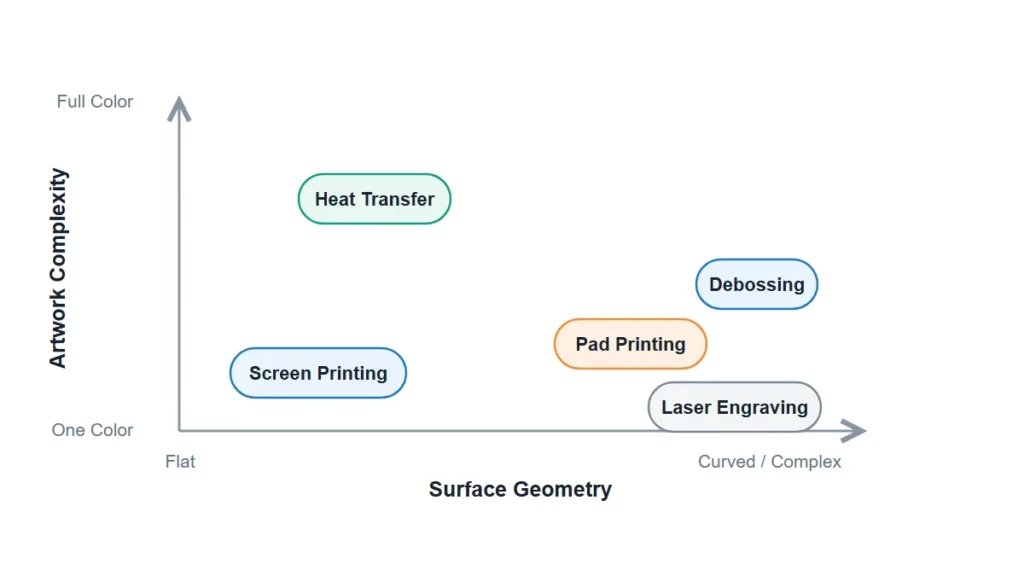
Para obtener detalles a nivel de proceso sobre las rutas más comunes, consulte impresión por tampografía, serigrafía de silicona y impresión por transferencia de silicona. Para marcado permanente sin tinta, consulte Silicona grabada con láser.
Un punto que conviene aclarar: si la impresión se realiza sobre una superficie que se flexiona repetidamente (como el pliegue de un babero, una pulsera o la membrana de un teclado), un elemento moldeado o grabado en relieve dura más que cualquier elemento impreso. Lo recomendamos, aunque elimine una línea decorativa de la cita.
¿Cómo se mezcla y cura la tinta de silicona sin que se produzcan desviaciones?
La tinta de silicona de dos componentes se mezcla en la prensa, generalmente con una proporción de catalizador de aproximadamente 10% por peso de tinta, y se le añade diluyente para alcanzar la viscosidad de impresión deseada, que puede variar entre 10% y 70% según el color y el método. Este rango es el punto donde comienza la variación entre lotes. Si un operario ajusta el diluyente a ojo para corregir un problema con la rasqueta, también estará alterando el espesor, la opacidad y el comportamiento de curado de la película.
Una vez catalizada, la tinta tiene una vida útil limitada. La tinta que queda en el recipiente después de ese tiempo aún imprime y se ve bien; simplemente se endurece. Esta es la causa más común de impresiones que pasan la inspección visual pero fallan la prueba de cinta adhesiva una semana después.
El curado se realiza mediante calor, no por secado al aire. La temperatura típica del horno oscila entre 135 y 200 °C, y el tiempo de permanencia se ajusta según la masa de la pieza y la densidad del sustrato. Las piezas de paredes gruesas o con alto contenido de material absorben el calor lentamente; la superficie de la tinta alcanza la temperatura deseada mucho antes de que se complete la unión.
| Punto de control | Qué corregir en la hoja de proceso | ¿Qué sucede si se desvía? |
|---|---|---|
| Relación del catalizador | Pesado, no a ojo; registrado por lote | La tinta con poco catalizador permanece blanda y se desgasta. |
| Más delgado % | Rango bloqueado por color y por método. | El espesor y la opacidad de la película varían entre los cambios. |
| Vida en la cantina | Tinteros con marca de tiempo, regla de descarte | Las impresiones se ven bien, pero luego fallan en la adherencia. |
| Temperatura del horno / tiempo de permanencia | Verificado con una sonda en la pieza, no en el punto de ajuste del horno. | Solo curado superficial; la unión nunca se completa. |
| Refrigeración y apilamiento | Enfriamiento completo antes de anidar | Bloqueo, transferencia de impresión, elevación de bordes |
¿Por qué falla la impresión semanas después del envío, y no en el primer artículo?
Porque los mecanismos que destruyen las impresiones en silicona son acumulativos, y la inspección de la primera muestra es solo una instantánea.
Tres patrones explican la mayor parte de lo que recibimos:
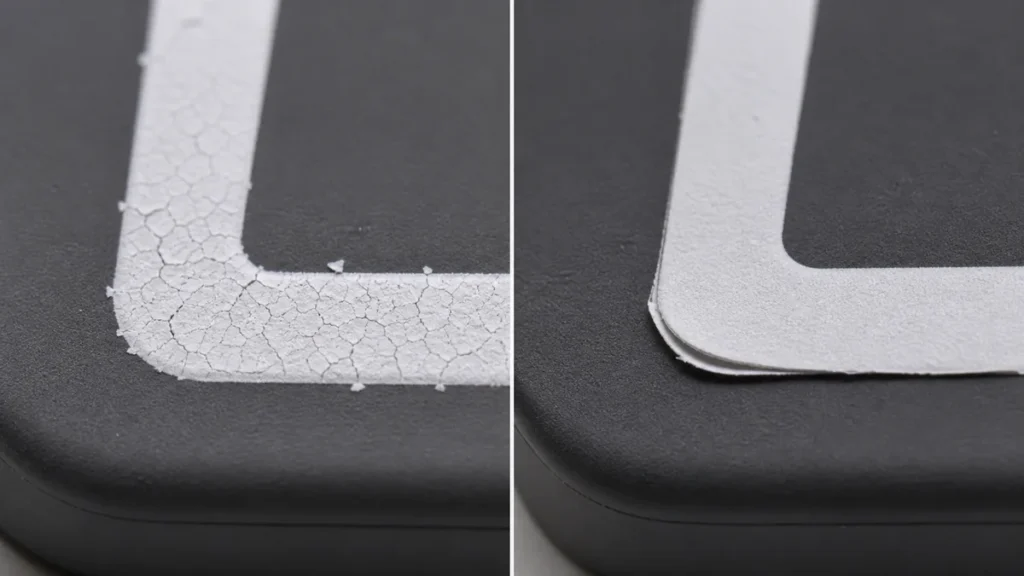
El aceite se corre por debajo de la tinta. Tras el envío de la pieza, el siloxano residual de bajo peso molecular continúa migrando. Se abre paso hasta la interfaz y levanta la impresión desde abajo, generalmente comenzando por los bordes y radios donde la película es más delgada.
Agrietamiento por estiramiento. Una película de tinta curada es más rígida que el sustrato subyacente. Cuando la elongación es alta y repetida, la película se agrieta primero en forma de araña y luego se desprende en escamas. Los depósitos más gruesos se agrietan antes, por lo que la idea de "imprimir con mayor densidad para una mejor cobertura" resulta contraproducente.
Ciclos de lavado y abrasión. El lavado en lavavajillas combina calor, detergente alcalino y contacto mecánico. Una impresión que resiste 50 ciclos puede fallar a los 200. Los compradores de productos de cocina y para bebés rara vez especifican el número de ciclos, y los proveedores rara vez lo proporcionan voluntariamente.
Los equipos se equivocan al juzgar esto porque la puerta de aceptación se ubica en el momento incorrecto. La muestra nunca fue el riesgo; el riesgo radicaba en el período de 90 días. En productos donde esto importa, especificamos qué debe soportar la impresión antes de cotizar, no después. Relacionado: Cómo asegurarse de que la impresión del logotipo en silicona no se despegue.
Pruebas de adhesión y criterios de aceptación
Una especificación de impresión sin un método de prueba no es una especificación. Estas son las comprobaciones que distinguen un criterio de aceptación real de una simple opinión.
| Prueba | Lo que atrapa | Notas prácticas |
|---|---|---|
| Prueba de cinta de trama cruzada (ASTM D3359) | Curado incompleto, superficie contaminada | Rápido, destructivo, se ejecuta por lotes en secciones planas. |
| Prueba de frotamiento/remojo | Película débil y con curado insuficiente | Defina los ciclos y la carga, o los resultados no serán comparables. |
| Frotar con disolvente (IPA) | Superficie de tinta poco curada | El ablandamiento de la tinta indica un entrecruzamiento incompleto. |
| Prueba de ciclo de estiramiento | Rigidez de la película frente a elongación del sustrato | Imprescindible para pulseras, baberos y redes de teclados. |
| Ciclo de lavado/autoclave | Fallo del servicio a largo plazo | Especifique el número de ciclos y la temperatura por adelantado. |
Realice la prueba después del curado y enfriamiento completos, no al sacar la pieza del horno. Una pieza caliente pasará pruebas que no superaría dos horas después.
¿Qué detalles de la obra de arte y del diseño afectan al rendimiento de la impresión?
Las obras de arte generan más residuos en la silicona de lo que la mayoría de los compradores esperan, porque el sustrato hace cosas que el papel y el plástico no hacen.
El trabajo de líneas finas está limitado por el comportamiento de la película de tinta y la flexibilidad del sustrato, no por la resolución de la plancha. Los trazos muy finos y el texto pequeño invertido se rellenan o se fragmentan después de unos miles de impresiones. Sobre silicona oscura o de color, la cobertura opaca generalmente requiere una base blanca, lo que añade una pasada, un riesgo de registro y un grosor de película —el mismo grosor que provoca grietas al estirarse—.
La coincidencia de colores es otro problema recurrente. Un color Pantone aprobado en una muestra blanca no se reproduce de forma idéntica sobre un sustrato pigmentado; el color base altera el resultado. Es fundamental comparar el color con el compuesto de producción real y la dureza real, no con una muestra de referencia. Pequeñas variaciones en la dureza de la pieza modifican la aplicación de la tinta lo suficiente como para alterar el color percibido.
La textura de la superficie también importa. Una superficie mate o estampada retiene la tinta de manera diferente a una superficie brillante, y la textura en sí misma puede ser un sustituto de la impresión cuando la marca necesita ser permanente; vea Procesamiento de patrones de superficie de productos de silicona y tratamientos de superficie y durabilidad de la textura.
Para restricciones de decoración específicas de la aplicación, consulte Técnicas de impresión y etiquetado de teclados de silicona y Alfombrillas de silicona con logotipos impresos.
Dónde se encuentran los límites
La impresión sobre silicona es controlable, pero los puntos de control se encuentran antes de la prensa: sistema de curado del compuesto, postcurado, política de agentes desmoldantes, intervalo entre la activación y la impresión, control del catalizador y verificación del horno. Si se solucionan estos problemas, la selección del método se convierte en una simple decisión geométrica. Si no se controlan, ninguna marca de tinta podrá salvar el trabajo.
Lo que no podemos responder de forma genérica es la durabilidad, porque esta se define por las condiciones de uso, no por la tinta. El logotipo de una pulsera, una marca médica esterilizada en autoclave y un babero apto para lavavajillas son tres especificaciones diferentes que, en un dibujo, parecen idénticas.
Para cotizar o diseñar una ruta de decoración, necesitamos cinco cosas: compuesto base y sistema de curado (LSR / HCR, platino o peróxido), durómetro de la pieza y color del sustrato, diseño en formato vectorial con el ancho de línea más pequeño especificado, la condición de servicio que debe soportar la impresión (ciclos de lavado, esterilización, abrasión, UV) y cualquier regulación de contacto aplicable (FDA 21 CFR 177.2600, LFGB, USP Clase VI). Sin la condición de servicio, cualquier promesa de adhesión es una suposición.
Referencias
- Desviación de la relación lineal entre la fuerza de adhesión y la energía libre superficial en una superficie de baja energía — Resultados en Superficies e Interfaces, Elsevier, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- Hidrosililación catalizada por platino en la química de polímeros — Polímeros (revisión), alojado en PubMed Central / NIH, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- Pretratamiento de cauchos de silicona líquida para eliminar siloxanos volátiles — Investigación en Química Industrial e Ingeniería, Sociedad Química Estadounidense. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), texto legal completo — Ministerio Federal de Justicia de Alemania, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 Pruebas de reactividad biológica in vivo (base de la clase VI de la USP) — Farmacopea de los Estados Unidos. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- Método de prueba estándar para la tensión de humectación de películas de polietileno y polipropileno, D2578-23 — ASTM International, versión vigente. https://store.astm.org/d2578-23.html
- Métodos de prueba estándar para la clasificación de la adhesión mediante la prueba de cinta adhesiva, D3359-23 — ASTM International, versión vigente. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 Artículos de caucho destinados a un uso repetido — Código Electrónico de Regulaciones Federales de EE. UU., Título 21 modificado el 23/07/2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600