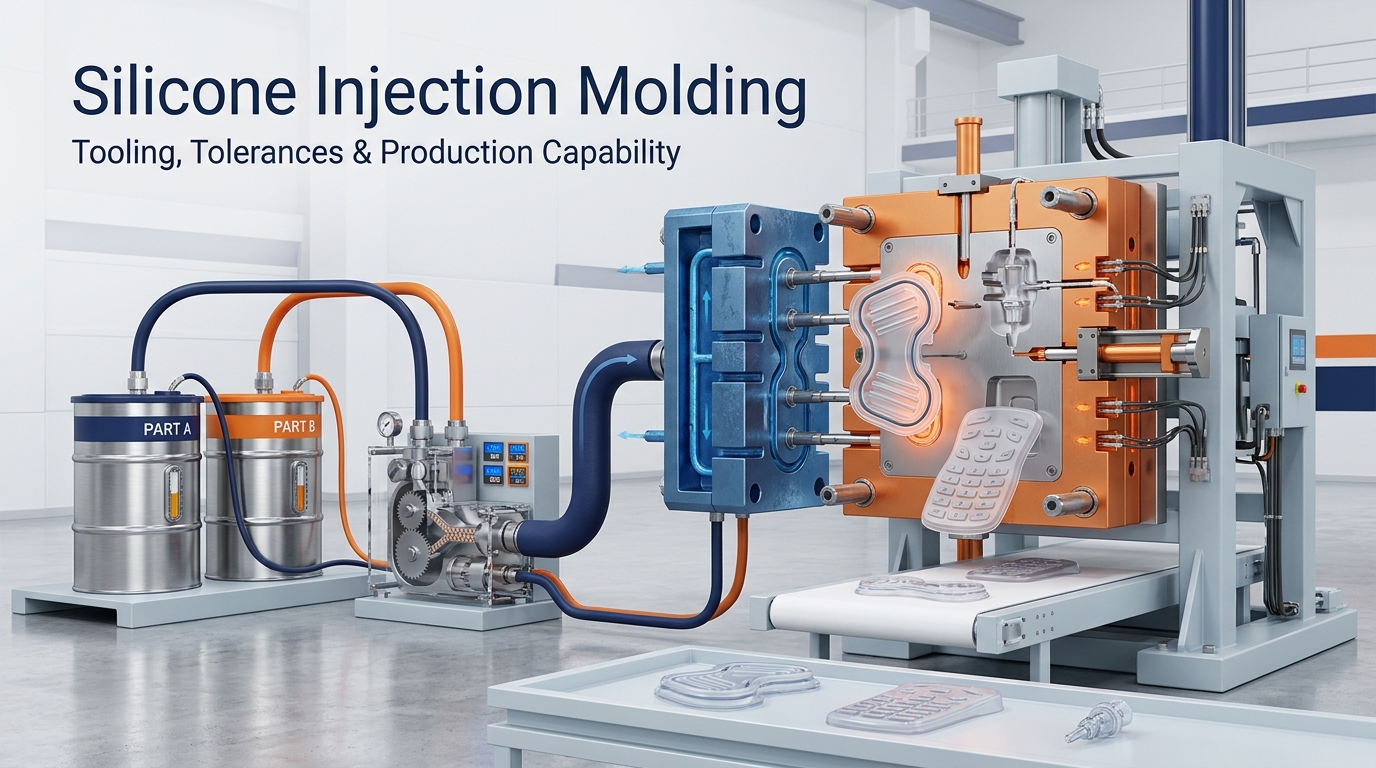
بیشتر قطعات سیلیکونی که به هندسه تکرارپذیر در حجم نیاز دارند، در نهایت به یک ابزار فولادی گرمشده با یک راهگاه سرد تبدیل میشوند. ما قالبگیری تزریقی سیلیکون را برای قطعات LSR از محصولات تغذیهای مصرفکننده گرفته تا قطعات آببندی و صفحهکلید، در داخل شرکت انجام میدهیم و ابزار، کاویتاسیون و زمان چرخه را از فایل سهبعدی به جای لیست قیمت کاتالوگ، نقل قول میکنیم.
آنچه ما برای قالب گیری تزریقی سیلیکون انجام می دهیم
از چهار گروه زیر برای غربالگری اولیه تأمینکننده استفاده کنید. تأیید شده به معنای قابلیت تثبیتشده شرکت است؛ وابسته به پروژه به این معنی است که مقدار نهایی تنها پس از بررسی نقشه، مواد، حجم سالانه و الزامات اعتبارسنجی تعیین میشود.
تجهیزات و فرآیند
| سوال در مورد تدارکات | قابلیت سیلیکون RY | وضعیت تأیید |
|---|---|---|
| چه ظرفیتی برای چاپ موجود است؟ | پرسهای تزریق LSR از ۵۰ تا ۲۰۰ تن؛ تا ۳۰۰ تن برای ابزارهای چند حفرهای بزرگ | محدوده تجهیزات تأیید شده؛ مطبوعات پس از بررسی مساحت پیشبینیشده انتخاب شدند |
| آیا خط میتواند اینسرتها یا کاویتاسیون بالای خودکار را مدیریت کند؟ | پرسهای افقی برای کاویتاسیون؛ پرسهای عمودی برای بارگذاری اینسرت | پیکربندیهای تأیید شده؛ دامنه اتوماسیون وابسته به پروژه است |
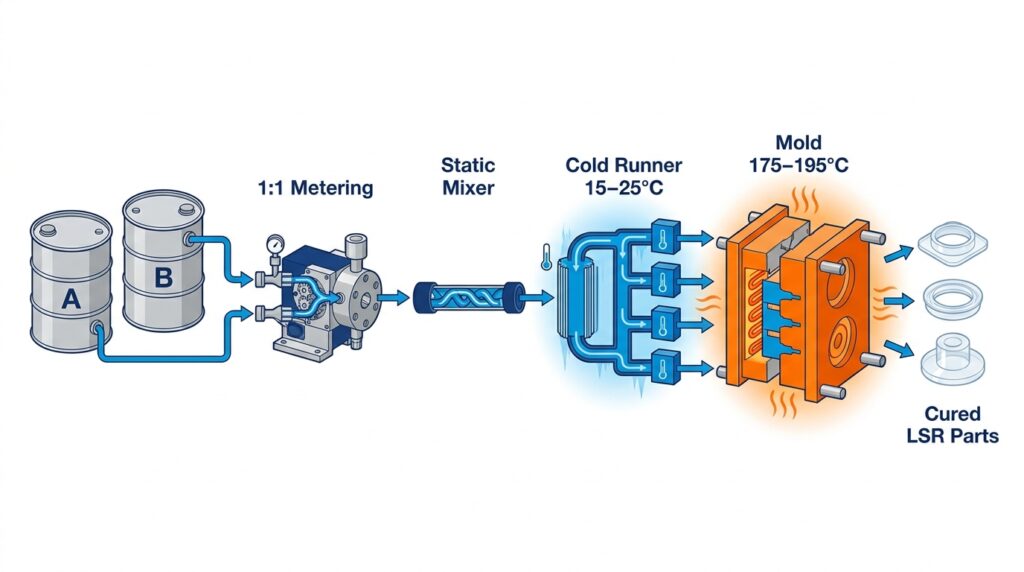
| دو جزء LSR و رنگدانه چگونه اندازهگیری میشوند؟ | پمپ A/B با نسبت ۱:۱، میکسر استاتیک و رنگدانه از طریق یک جریان سوم کنترلشده | تنظیمات استاندارد تأیید شده |
| کدام سیستم ابزار و تغذیه پشتیبانی میشود؟ | فولاد P20، H13 یا S136؛ اسپروی باز، راهگاه سرد و عرشه سرد با دریچه | فولاد ابزار و سیستم تغذیه پس از شمارش شات و بررسی هزینه انتخاب شدند. |
پاکت قطعات و ابزار
| سوال در مورد تدارکات | قابلیت کار | وضعیت تأیید |
|---|---|---|
| چه اندازه و وزنی از قطعات را میتوان ذکر کرد؟ | ۰.۵ تا ۳۰۰ گرم به ازای هر قطعه در یک سلول استاندارد | وابسته به پروژه؛ هندسه و حجم شات، پرس را تعیین میکند |
| چه محدوده سختی پشتیبانی میشود؟ | شور A 5-80؛ شور A 30-70 اکثر تولیدات معمولی را پوشش میدهد. | درجه دقیق و سیستم پخت قبل از نقل قول تأیید شد |
| چند حفره عملی است؟ | ۱ تا ۳۲ حفره؛ ۲ تا ۸ حفره، بیشتر قطعات تولیدی را پوشش میدهد | پس از بررسی جریان، تعادل، حجم سالانه و نگهداری، قیمتگذاری میشود |
| از چه پنجره پردازشی استفاده میشود؟ | دمای قالب ۱۶۰ تا ۲۱۰ درجه سانتیگراد، معمولاً ۱۷۵ تا ۱۹۵ درجه سانتیگراد؛ فشار تزریق ۲۰۰ تا ۱۲۰۰ psi | فقط پنجره شروع؛ اعتبارسنجی شده توسط درجه مواد و هندسه قطعه |
| زمان چرخه خرید باید چقدر در نظر گرفته شود؟ | ۱۵ تا ۶۰ ثانیه برای دیوارهای کمتر از ۳ میلیمتر؛ مقاطع ضخیمتر به صورت غیرخطی مقیاسبندی میشوند | فقط تا اعتبارسنجی فرآیند T1 تخمین بزنید |
| آیا قالبگیری LSR به پلاستیک به صورت یکپارچه امکانپذیر است؟ | قالبگیری تزریقی و پیکربندیهای دو مرحلهای با صفحه شاخص | درجه زیرلایه، سیستم پیوند و طرح تست پوسته شدن نیاز به اعتبارسنجی دارند |
کیفیت و مستندسازی
| سوال در مورد تدارکات | قابلیت سیلیکون RY | وضعیت تأیید |
|---|---|---|
| از کدام چارچوب تلرانس ابعادی استفاده میشود؟ | استاندارد ISO 3302-1 M2 / M3 برای ابعاد عمومی؛ CTQ های دقیق تر جداگانه بررسی می شوند | مختص نقشه؛ روش اندازهگیری و وسایل باید توافق شوند |
| آیا تولید در محیط کنترلشده امکانپذیر است؟ | کلاس ISO 7 / کلاس 8 برای برنامههای مشخصشدهی تماس پزشکی و غذایی | محدوده اتاق تمیز در پیش فاکتور و طرح کیفیت تایید شده است |
| کدام سیستمهای کیفیت میتوانند از پروژه پشتیبانی کنند؟ | استاندارد پایه ISO 9001؛ ISO 13485 برای برنامههای پزشکی؛ IATF 16949 برای برنامههای خودروسازی | گواهی مربوطه و محدوده سایت ارائه شده در طول مراحل احراز صلاحیت |
| چه سوابق بازرسی در T1 ارائه میشود؟ | گزارش ابعادی شامل ابعاد ترسیمی روی ۳ تا ۵ نمونه در هر حفره | سطح نمونهبرداری و CTQها قبل از انتشار ابزار توافق شدهاند |
| آیا سوابق مواد و انطباق قابل ردیابی هستند؟ | اعلامیه مواد، قابلیت ردیابی دسته تأمینکننده و گزارشهای شخص ثالث مربوطه | دامنه دقیق گزارش به جنس، رنگ، کالای نهایی و بازار بستگی دارد |
نمایش تجاری
| سوال در مورد تدارکات | اصطلاح معمول | وضعیت تأیید |
|---|---|---|
| MOQ تولید چیست؟ | ۳۰۰۰ تا ۵۰۰۰ عدد به ازای هر سفارش، پس از موجود شدن ابزار | اندازه قطعه، تغییرات رنگ، بستهبندی و تقاضای سالانه میتواند حداقل مقدار سفارش (MOQ) را تغییر دهد. |
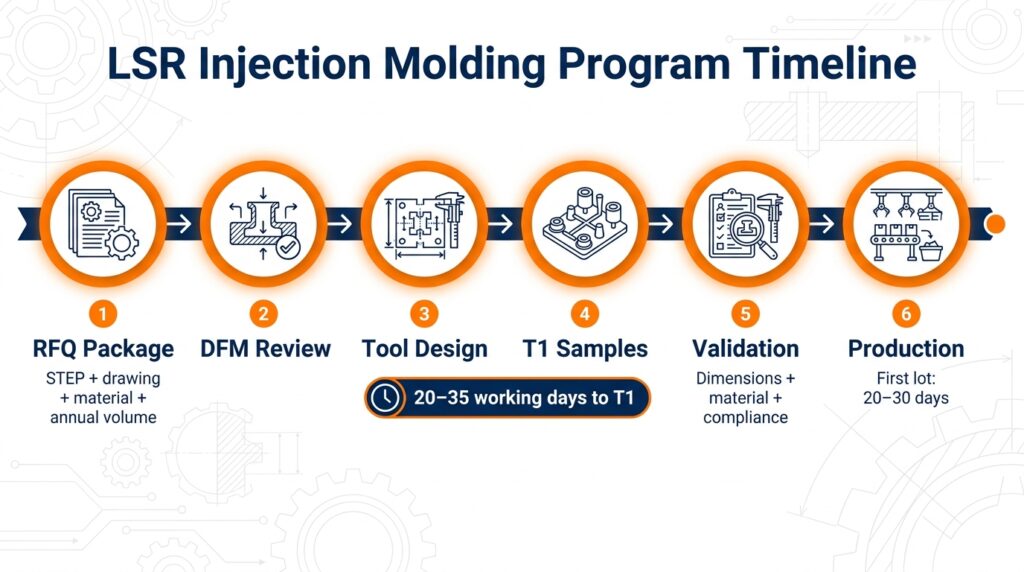
| ابزارسازی چقدر طول میکشد؟ | ۲۰ تا ۳۵ روز کاری (۴ تا ۶ هفته) از DFM تایید شده تا T1 | برنامه نهایی پس از بررسی طراحی ابزار و بررسی موجودی مواد صادر میشود |
| تجدید نظر T1 چقدر طول میکشد؟ | ۷ تا ۱۰ روز کاری برای هر دور بازبینی | بستگی به تغییر فولاد، آزمایش و زمان بازخورد مشتری دارد |
| اولین قطعه تولیدی چقدر طول میکشد؟ | 20-30 روز پس از تایید نمونه | مقدار سفارش، عملیات ثانویه و مستندسازی میتوانند برنامه را تغییر دهند |
کدام گریدهای LSR و سیستمهای پخت را پردازش میکنیم؟
ما LSR پختشده با پلاتین را به عنوان پیشفرض برای قالبگیری تزریقی اجرا میکنیم. HCR پختشده با پراکسید در سلول تزریق بدون سیستم تغذیه متفاوت اجرا نمیشود، بنابراین در خطوط فشردهسازی و انتقال باقی میماند.
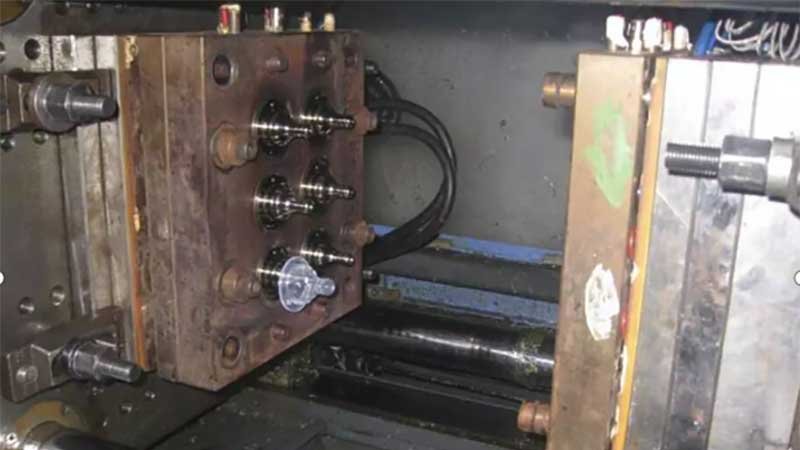
نمرات در تولید منظم:
- LSR همه منظوره، Shore A 30–70، برای قطعات آشپزخانه، حیوانات خانگی و هدیه
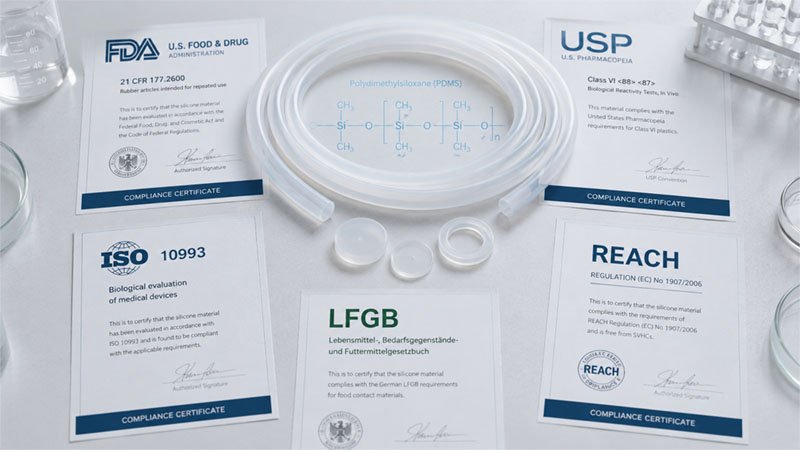
- LSR در تماس با غذا انتخاب و آزمایش شده بر اساس الزامات مربوط به مواد استخراجی FDA 21 CFR 177.2600 برای محصولات لاستیکی با کاربرد مکرر، و در صورت مشخص شدن، مطابق با الزامات مربوطه LFGB و توصیهنامه BfR XV
- LSR با درجه پزشکی با آزمایش در سطح مواد ایزو ۱۰۹۹۳-۵ / -۱۰ یا در صورت لزوم، کلاس ششم USP؛ ارزیابی بیولوژیکی نهایی مختص دستگاه نهایی، فرآیند تولید، نوع تماس و مدت زمان آن باقی میماند.
- گریدهای خود روان کننده، روغن کاری شونده و کم اصطکاک برای آب بندها و درپوش ها
- LSR خودچسب برای اتصال به زیرلایههای PC، PA، PBT و PEEK
- گریدهای رسانای الکتریکی و مقاوم در برابر شعله بنا به درخواست
رنگدانه به عنوان جریان سوم در میکسر اضافه میشود، نه اینکه از قبل با دست مخلوط شود. پراکندگی رنگ در بین قطعات از دوز رنگدانه ناشی میشود، نه از پلیمر پایه، به همین دلیل است که ما برای هر SKU یک تراشه رنگ امضا شده داریم. بستههای افزودنی نیز جریان و رفتار پخت را تغییر میدهند، نه فقط اعداد برگه اطلاعات - به [مشاهده] مراجعه کنید افزودنیهای لاستیک سیلیکونی مایع.
ابزارآلات: راهگاه سرد، عرشه سرد و ضایعات
ابزارهای ما یک خوراک سرد با دمای ۱۵ تا ۲۵ درجه سانتیگراد را در مقابل یک حفره با دمای ۱۷۵ تا ۱۹۵ درجه سانتیگراد قرار میدهند. این اختلاف دما باعث میشود که راهگاه (راهگاه) پخت نشود و همین امر قالبگیری بدون راهگاه را ممکن میسازد.
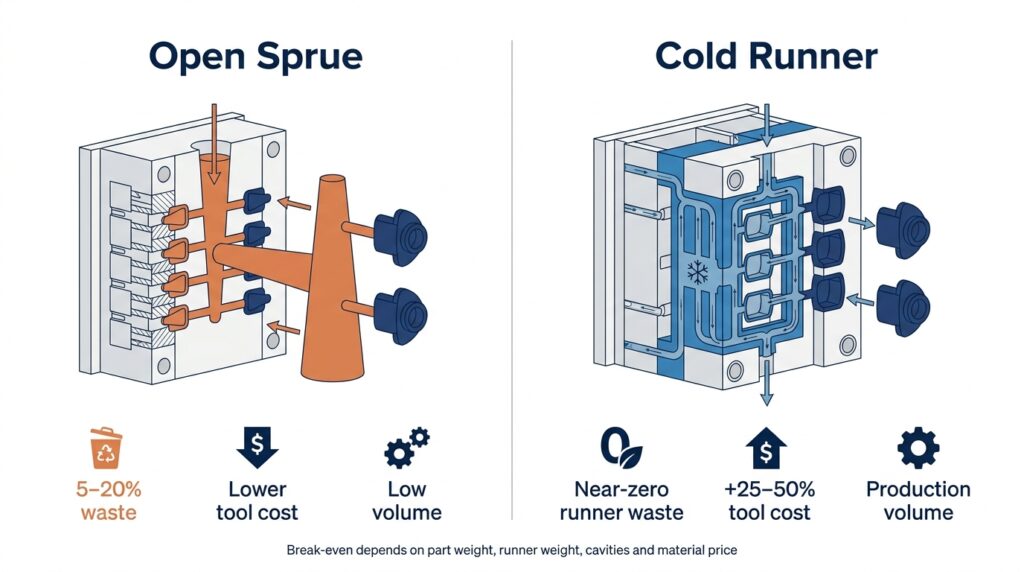
| سیستم تغذیه | ضایعات مواد در هر شات | هزینه ابزارسازی | کجا از آن استفاده میکنیم |
|---|---|---|---|
| راهگاه باز / راهگاه سرد | 5–20% | کمترین | نمونه اولیه و ابزارهای کم حجم |
| بلوک دونده سرد | نزدیک به صفر | +25–50% روی راهگاه باز | ابزارهای تولیدی بالای تقریباً ۵۰،۰۰۰ عدد در سال |
| عرشه سرد دریچهدار | نزدیک به صفر، ردپای دروازه کنترل میشود | بالاترین | قطعات آرایشی، تعادل چند حفرهای |
یک سیستم راهگاه سرد، وقتی حجم تولید سالانه آن با قیمت فعلی LSR، یعنی ۸ تا ۲۰ دلار در هر کیلوگرم و ضایعات اسپروی ۵ تا ۲۰۱TP3T، از حدود ۵۰،۰۰۰ قطعه عبور کند، هزینه خود را تنها از طریق مواد اولیه جبران میکند. در قیمتهای پایینتر، ضایعات اسپروی ارزانتر از بلوک است. ما به جای استفاده از ابزار گرانتر، هر دو عدد را در قیمت نشان میدهیم. سیستم راهگاه سرد کامل در مقابل سیستم اسپروی باز مقایسه هزینه اینجا مینشیند.
انتخاب فولاد ابزار از تعداد شات مورد انتظار پیروی میکند: P20 تا تقریباً ۲۵۰،۰۰۰ شات، H13 یا S136 از ۵۰۰،۰۰۰ شات به بالا و برای گریدهایی با پرکنندههای تهاجمی. میزان افت، انتقال دیواره، تهویه و میزان انقباض مجاز در DFM تنظیم میشوند، نه بعد از T1 - قوانین کار در ما موجود است. راهنمای طراحی قالب سیلیکونی.
تحمل و کنترل فلش
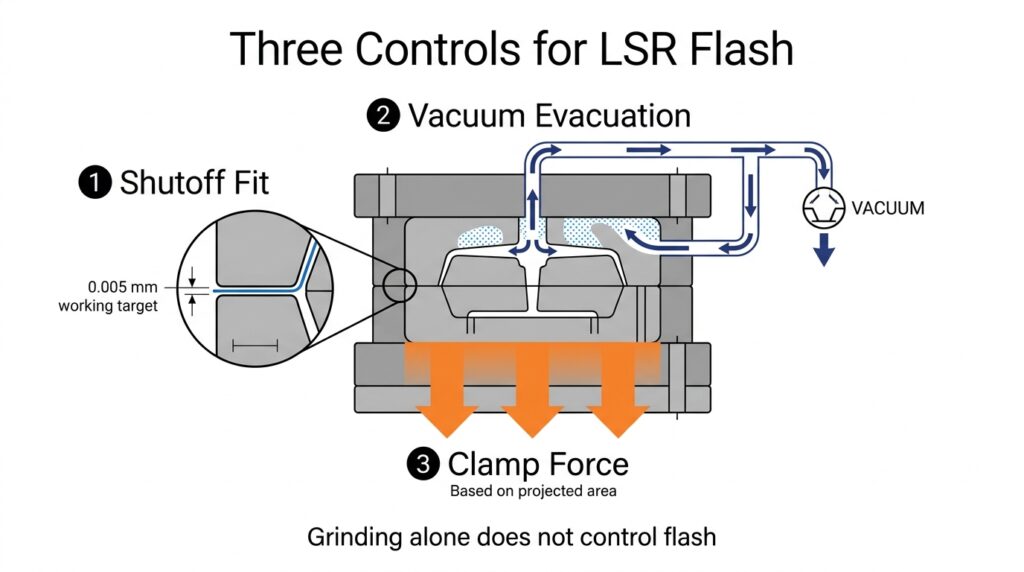
تحت فشار تولید، LSR میتواند وارد شکافهای خط جدایش بسیار کوچک شود؛ 0.002 میلیمتر آستانه ریسک کاری است که ما در طول بررسی ابزار استفاده میکنیم، نه یک مشخصه جهانی برای فلش. هیچ خط جدایش یک شکاف اسمی را در هر چرخه نگه نمیدارد، بنابراین کنترل فلش هرگز در یک نقشه یک عدد نیست. برای کار همزمان به شرایط قطع، خلاء و نیروی گیره نیاز دارد و سنگزنی به تنهایی آن را کنترل نمیکند.
آنچه ما کنترل میکنیم:
- قطع کن خط جدایش قبل از T1 روی یک هدف کاری 0.005 میلیمتری نصب شد، سپس با محدودیت اشتعال توافقشده در نقشه مطابقت داده شد و پس از اولین سری تولید، از نظر سایش فولاد دوباره بررسی شد.
- تخلیه خلاء حفره قبل از تزریق، که هوای محبوس شده را خارج میکند، در غیر این صورت فشار معکوس، سیلیکون را به جای عبور از دریچهها، به داخل خط جدایش هل میدهد.
- تناژ گیره از مساحت پیشبینیشده محاسبه میشود، نه از اندازه دستگاه؛ ابزاری که زیر گیره قرار گرفته باشد، تحت فشار تزریق باز میشود و حتی با یک خط جدایش بینقص، برق میزند.
- میزان انقباض مجاز ۱.۵ تا ۳.۵۱TP3T بسته به گرید، سختیسنج و ضخامت مقطع، که با گزارش T1 CMM تأیید شده است.
پذیرش ابعادی به شرح زیر است ایزو ۳۳۰۲-۱. M2 در اکثر هندسهها قابل دستیابی است؛ M1 یک بحث موردی است که به موقعیت دروازه و تعداد حفرهها مرتبط است. اگر از این مقدار تنگتر باشد، معمولاً به این معنی است که نقشه از یک ماده نرم میخواهد که مانند یک قطعه ماشینکاری شده رفتار کند. مکانیک جرقه در ... پوشش داده شده است. دستیابی به پلیسه صفر در قالبگیری LSR, و هندسه زیر برش - که LSR آن را بسیار بهتر از ترموپلاستیکها تحمل میکند - در قوانین طراحی زیر برش برای قطعات LSR.
پس از پخت، آزمایش و مستندسازی
قطعاتی که از پرس خارج میشوند، عملآوری میشوند اما هنوز مواد فرار و سیلوکسانهای باقیمانده را در خود دارند. مرحله پخت تکمیلی استاندارد در کورههای ما ۲۰۰ درجه سانتیگراد به مدت ۴ ساعت است که با توجه به گرید و ضخامت دیواره تنظیم میشود. قطعات در تماس با مواد غذایی و قطعات پزشکی، مرحله پخت تکمیلی را به عنوان یک مرحله ثابت طی میکنند؛ درزگیرهای صنعتی ممکن است به آن نیاز نداشته باشند. جزئیات در محصولات سیلیکونی پس از پخت.
مدارکی که میتوانیم همراه با محموله صادر کنیم:
- اعلامیه مواد و قابلیت ردیابی دسته به دسته تامین کننده LSR
- گزارشهای آزمایش شخص ثالث با توجه به جنس، رنگ، محصول نهایی و بازار هدف: FDA 21 CFR 177.2600، الزامات مربوطه LFGB / BfR XV، RoHS و REACH SVHC
- گزارش ابعادی که تمام ابعاد نقشه را پوشش میدهد، ۳ تا ۵ نمونه در هر حفره
- سختی، کشش، پارگی و فشار طبق ASTM D2240 / D412 / D624 / D395 تنظیم شده است
دامنه روش آزمون و آنچه هر گزارش پوشش میدهد و آنچه را که پوشش نمیدهد، در ... آمده است. روشهای آزمایش سیلیکون.
قابلیت دو بار تزریق و قالبگیری روی هم
LSR یا از طریق گرید خودچسب یا از طریق قفل مکانیکی به ترموپلاستیکهای مهندسی میچسبد. انتخاب زیرلایه و گرید دقیق ماده، تعیین میکند که کدام یک را انتخاب کنید. گریدهای منتخب PC، PA66، PBT و PEEK میتوانند با یک سیستم LSR خودچسب سازگار بچسبند، اما چسبندگی باید روی رزین مشخص شده تأیید شود. PP و PE معمولاً به پلاسما، عملیات پرایمر یا قفل مکانیکی نیاز دارند.
ما قالبگیری رویی را یا با بارگذاری ترموپلاستیک قالبگیری شده به عنوان یک قطعه الحاقی یا به صورت دو بار تزریق روی یک صفحه شاخص انجام میدهیم. استحکام پیوند با آزمایش لایهبرداری ۱۸۰ درجهای تعریفشده توسط پروژه روی نمونههای T1 تأیید میشود. برای ترکیبات LSR خودچسب و PC یا PA66 واجد شرایط، ۳ تا ۸ نیوتن بر میلیمتر با شکست چسبنده معیار کاری ما است؛ نقشه و طرح اعتبارسنجی، مقدار پذیرش نهایی را تعیین میکند. آزادسازی تمیز سطح مشترک، بررسی درجه زیرلایه، آمادهسازی سطح و شرایط قالبگیری را قبل از آزادسازی ابزار آغاز میکند.
خانوادههای تحت حمایت ما
این چهار خانواده، الزامات محصول و مستنداتی را که ما در برنامههای قالبگیری سیلیکونی پشتیبانی میکنیم، نشان میدهند. فرآیند تولید انتخابشده - تزریق LSR، فشردهسازی، انتقال یا مسیر دیگر - از هندسه، ماده و حجم واقعی تأیید میشود، نه اینکه از دستهبندی محصول استنباط شود.
| خانواده بخشی | چه چیزی ابزار را هدایت میکند؟ | تجربه مرتبط با محصول |
|---|---|---|
| آببندها، واشرها، رابطها | تنظیم فشرده سازی به ازای هر ASTM D395 و یک خط جداکنندهی بدون برق؛ لوازم آرایشی در درجهی دوم اهمیت قرار دارند | حلقههای اورینگ, ورق لاستیکی, زانوییها و رابطهای شلنگ |
| صفحه کلیدها و پنل های کنترل | نیروی محرکه در محدوده ±20 gf در سراسر پنل نگه داشته میشود و پس از 1 میلیون سیکل، نیرو پایدار میماند. | صفحه کلیدهای ضد آب, صفحه کلیدهای با قابلیت لمس بالا |
| محصولات در تماس با غذا و محصولات کودک | مطابق با استانداردهای FDA 21 CFR 177.2600 و LFGB، عملیات پس از خشک شدن به عنوان یک مرحله ثابت، بدون انتقال بو | مجموعههای تغذیه, دندان گیر, بشقابهای کودک |
| مراقبتهای پزشکی و شخصی | فایل مواد ISO 10993 / USP کلاس VI، قالبگیری اتاق تمیز، قابلیت ردیابی دسته | فنجان قاعدگی |
قطعات کوچک با کاویتاسیون بالا، ابزار را به سمت عرشه سرد میکشند؛ قطعات بزرگ تکی، صرف نظر از حجم سالانه، تک حفرهای با یک راهگاه باز باقی میمانند.
حجم، حداقل مقدار سفارش و زمان تحویل
قالبگیری تزریقی فرآیندی است که در آن ابزارسازی حرف اول را میزند. قیمت واحد با کاویتاسیون کاهش مییابد، بنابراین تصمیمی که هزینه شما را ثابت میکند، تعداد حفرهها در شروع کار است، نه مذاکره در زمان تحویل نهایی.
اینجا دو عدد متفاوت با هم اشتباه گرفته میشوند. حداقل مقدار سفارش (MOQ) نشان میدهد که یک سفارش واحد پس از وجود فولاد چقدر میتواند کوچک باشد. جدول زیر حجم سالانه را نشان میدهد که تعیین میکند آیا برش آن فولاد اصلاً منطقی است یا خیر.
| حجم سالانه (نه اندازه سفارش) | ابزار معمولی | نظر دهید |
|---|---|---|
| زیر 10،000 عدد | تک حفره، راهگاه باز | قالبگیری فشاری اغلب ارزانتر تمام میشود |
| ۱۰،۰۰۰ تا ۱۰۰،۰۰۰ عدد | ۲-۸ حفره، راهگاه سرد | پنجره تزریق استاندارد |
| بالای ۱۰۰۰۰۰ عدد | ۸+ حفره، دروازه شیر | چرخه و اتوماسیون بر هزینه غالب هستند |
حداقل مقدار سفارش (MOQ) ما برای LSR قالبگیری تزریقی ۳۰۰۰ تا ۵۰۰۰ عدد در هر سفارش است. این سوال با اینکه آیا باید یک ابزار تزریق بخرید یا نه، متفاوت است: برای کمتر از تقریباً ۱۰۰۰۰ عدد در سال، قالبگیری فشاری معمولاً در کل ارزانتر تمام میشود، حتی اگر قیمت واحد آن بالاتر باشد، زیرا ابزار هزینه بسیار کمی دارد و تغییرات طراحی را جذب میکند. ابزارسازی ۲۰ تا ۳۵ روز کاری تا T1 طول میکشد، و ۷ تا ۱۰ روز کاری برای هر دور اصلاح. تولید انبوه پس از تأیید نمونه برای اولین سری ۲۰ تا ۳۰ روز است. ساختار هزینه در طول فرآیندها به شرح زیر است: هزینه قالب گیری سیلیکونی چقدر است؟.
چه زمانی استفاده از قالب تزریق سیلیکون را توصیه نمیکنیم؟
ما فرآیندی را که با قطعه مطابقت دارد، نقل قول میکنیم، نه فرآیندی با بالاترین ارزش ابزارسازی.
- حجم سالانه زیر نقطه سربهسر ابزارسازی: قالبگیری فشاری سیلیکونی از ابزارهای ارزانتر استفاده میکند و تغییرات طراحی را بدون بلوک فولادی جدید جذب میکند.
- مقاطع ضخیم جامد بالای تقریباً ۱۰ تا ۱۲ میلیمتر: زمان پخت با مربع ضخامت تغییر میکند و چرخه دیگر اقتصادی نیست.
- قطعات با درج فلزی در حجم کم: قالب گیری انتقالی معمولاً مناسبتر است
- پروفیلها، طناب و لولههای پیوسته: اکستروژن، نه تزریق
- طراحی هنوز در حال تغییر است: هر تغییر هندسه پس از برش فولاد، هزینهی دوبارهکاری ابزار را به همراه دارد، بنابراین ما پروژه را در مرحلهی چاپ سهبعدی یا نمونهی اولیهی فشردهسازی نگه میداریم تا زمانی که نقشه ثابت شود.
نقشه وسیعتری از جایگزینها در اختیار ماست. راهنمای فرآیند تولید محصولات سیلیکونی.
چه چیزهایی را باید با RFQ ارسال کرد؟
میتوانیم از روی عکس قیمت بگیریم، اما این عدد حاشیه ریسکی خواهد داشت. برای به دست آوردن قیمت قطعی:
- فایل سه بعدی (STEP یا IGES) به همراه یک نقشه دو بعدی با ابعاد بحرانی و کلاس تلرانس
- سختیسنج و رنگ هدف، در صورت نیاز به تطابق، به مرجع پنتون مراجعه کنید. نحوه تهیه نقشههای CAD برای سازنده شما
- هدف انطباق: تماس با مواد غذایی، پزشکی، RoHS، یا هیچکدام
- حجم و فراوانی سفارش سالانه، نه فقط اولین سفارش
- الزامات ظاهری: خط جدایش قابل قبول، محل اثر گیت، پرداخت سطح (SPI یا VDI)
اگر قطعه شما به یکی از چهار خانواده بالا نزدیک باشد، میتوانیم از مواد مرتبط، ابزارآلات و تجربه برنامهریزی کیفیت استفاده مجدد کنیم؛ فرآیند نهایی و طراحی قالب همچنان در طول DFM تأیید میشود.
سوالات متداول
آیا هزینه ابزارآلات به تولید اضافه میشود؟
ابزارآلات به صورت جداگانه قیمتگذاری و قبل از برش فولاد فاکتور میشوند. اینکه آیا بخشی از آن برگشت داده میشود و حجم تجمعی آن چقدر است، در پیش فاکتور کتبی ذکر میشود. این برنامه را به صورت کتبی قبل از سفارش خرید، از ما یا هر تأمینکننده دیگری درخواست کنید.
چه تحملی میتوانی داشته باشی؟
ISO 3302-1 M2 یا M3 در اکثر هندسهها. M1 به موقعیت دروازه، تعداد حفره و یکنواختی دیواره بستگی دارد و در گزارش T1 تأیید میشود.
آیا حداقل تعداد سفارش دارید؟
بله — ۳۰۰۰ تا ۵۰۰۰ عدد در هر سفارش پس از ساخت ابزار. حجم تولید سالانه بحث جداگانهای است: برای کمتر از حدود ۱۰۰۰۰ عدد در سال، به جای آن از قالبگیری فشاری استفاده خواهیم کرد.
آیا میتوانید مستندات FDA و LFGB را ارائه دهید؟
بله. این پیشفاکتور، محدوده آزمایشهای FDA 21 CFR 177.2600 و LFGB / BfR XV آلمان را برای مواد دقیق، رنگ و کاربرد مورد نظر مشخص میکند. گواهیهای مواد و گزارشهای شخص ثالث موجود به بسته تولیدی مربوطه مرتبط هستند؛ آزمایشهای جدید روی محصول نهایی در صورت نیاز پروژه، پیشفاکتور میشوند.
قبل از اینکه ابزار را قفل کنید
دو تصمیمی که معکوس کردنشان پرهزینه است، تعداد حفره و محل دروازه هستند. تعداد حفره، قیمت واحد شما را برای طول عمر ابزار تعیین میکند؛ محل دروازه، محل فرود بقایای ظاهری و اینکه کدام طرف قطعه میتواند سطح A باشد را تعیین میکند. تغییر هر دو در CAD ارزان و در فولاد پرهزینه است.
فایل سهبعدی، کلاس تلرانس، هدف انطباق و حجم سالانه واقعبینانه را ارسال کنید، و ما با هزینه ابزار، گزینههای کاویتاسیون و نقطه سر به سر در برابر قالبگیری فشاری برمیگردیم. اگر حجم، ابزار تزریق را توجیه نمیکند، ما این را در پیشفاکتور ذکر خواهیم کرد. معیارهای ارزیابی نمونه قبل از انتشار تولید انبوه در چگونه کیفیت نمونه را قبل از تولید انبوه ارزیابی کنیم.
درخواست قیمت
فایل سه بعدی و حجم سالانه خود را از طریق فرم درخواست استعلام قیمت (RFQ).
در ایمیل اول موارد زیر را ذکر کنید: فایل STEP، کلاس تلرانس، سختیسنج هدف، الزامات انطباق، حجم سالانه. ما هزینه ابزار، گزینههای کاویتاسیون، قیمت واحد در دو نقطه حجمی و نقطه سربهسر در برابر قالبگیری فشاری را ارائه میدهیم.
منابع
- LFGB § 31، انتقال مواد به غذا - Bundesministerium der Justiz، متن تلفیقی فعلی: gesetze-im-internet.de/lfgb/__31.html
- فصل عمومی USP 〈 88 〉 آزمایشهای واکنشپذیری بیولوژیکی، درونتنی (بر اساس طبقهبندی پلاستیکهای کلاس I-VI) — فارماکوپه ایالات متحده: doi.usp.org/USPNF/USPNF_M98834_01_01.html