サプライヤーは清潔な作業場、有効な証明書、 承認されたサンプル. これらのどれも、同じ管理方法が大量生産でも通用することを証明するものではありません。本当のリスクは後になって現れます。例えば、材料のロットの混在、管理されていない硬化、キャビティ間のばらつき、記録されていない再加工、あるいは外部委託された工程などです。.
あ 中国のシリコーン工場の検査 したがって、原材料の入荷から梱包済み製品に至るまで、一連の生産ロットを追跡する必要があります。目的は、工場の外観のプロ意識を評価することではありません。その工程が、お客様の図面、仕様、およびコンプライアンス要件を満たす製品を繰り返し生産できるかどうかを確認することです。.
エグゼクティブサマリー
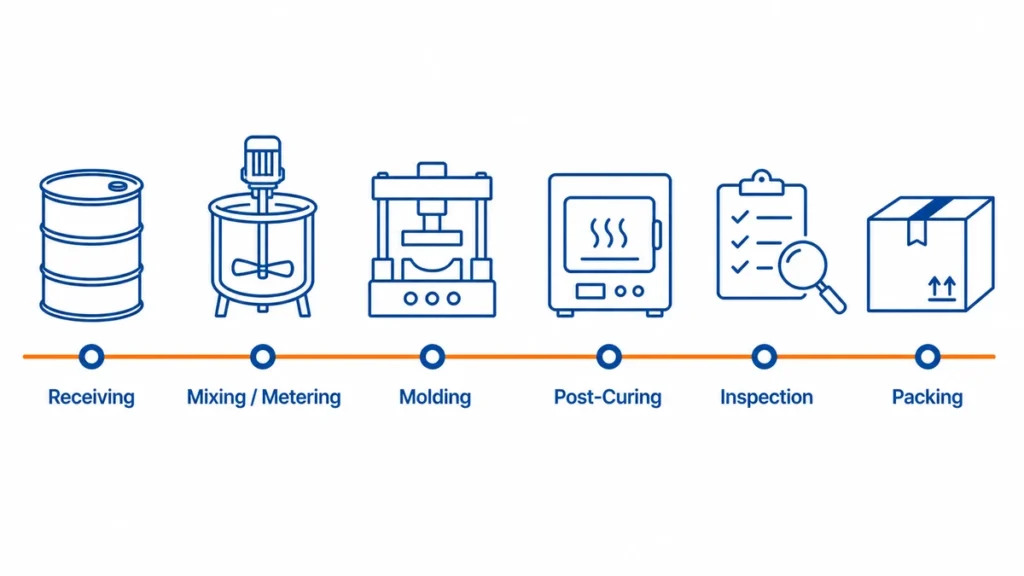
- ショールームではなく、プロセスを監査せよ。. 実際の製品バッチを、材料の受け入れ、混合または計量、成形、後硬化、検査、梱包まで追跡します。.
- 監査結果をシリコーン製造プロセスに照らし合わせて評価してください。. HCR圧縮成形、LSR射出成形、押出成形、シリコーンオーバーモールディングは、それぞれ異なる装置、制御点、および故障モードを持つ。.
- 証明書やサンプルは、裏付けとなる証拠として扱う。. 記録、設備、作業員、ロット追跡可能性が承認された仕様と一致した場合にのみ、生産を開始する。.
中国のシリコーン工場検査では、何を検証すべきでしょうか?
工場検査では、次の6つの質問に答える必要があります。供給業者は法的に特定可能か?必要な工程を所有または管理しているか?材料の追跡が可能か?重要なパラメータは記録されているか?不適合部品を検出できるか?外部委託作業を管理しているか?
| 監査領域 | 証拠を要求する | 証拠が証明すべきこと |
|---|---|---|
| ビジネスアイデンティティとトランザクションの役割 | 事業許可証、所在地、および法人地図 | 契約販売者、受取人、輸出者、および実際の製造者が特定され、それらの関係が開示される。 |
| プロセス所有権 | 機器リスト、作業場案内、メンテナンス記録 | 提示された工程は、監査対象施設で実施されるか、または下請け業者として開示される。 |
| 資材管理 | 仕入先リスト、TDS/SDS、入荷記録、ロットラベル、バッチカード | 製造に使用された化合物は、承認された材料およびロットにまで追跡可能です。 |
| プロセス制御 | 作業指示書、パラメータシート、初回品記録、巡回検査 | オペレーターは記憶に頼るのではなく、定められたプロセスウィンドウ内で作業を行う。 |
| 製品検証 | 図面、管理計画、ゲージリスト、検査報告書、欠陥基準 | 検査方法は、製品要件と測定リスクに適合しています。 |
| 是正措置 | 不適合報告書、根本原因分析、是正措置・予防措置(CAPA)完了の証拠 | 工場には欠陥があり、部品を選別するだけでなく工程を変更する。 |
一般的な監査チェックリストから始めないでください。製品図面、用途、年間販売量、ターゲット市場、既知の故障リスクから始めてください。 シリコン製ベビースプーン そして 工業用シリコンキーパッド 同じ監査計画を受け取るべきではない。.
中国の工場の法的身元をどのように確認すればよいですか?
供給業者の中国正式名称と18桁の統一社会信用コードから始めます。中国の公式データベースで両方を検索してください。 全米企業信用情報公開システム, 次に、その結果を、あなたに提供された営業許可証および商業書類と比較してください。.
目的は、登録記録から製造能力を証明することではなく、契約、支払い、生産、品質記録、輸出申告について責任を負う法的実体を特定することである。.
| チェック | 比較するための証拠 | 明確化が必要な点 |
|---|---|---|
| 法人格 | 中国企業名と統一社会信用コード | 英語の商号は、登録済みの中国法人と関連付けることはできません。 |
| 登録状況 | 公式公開システムにおける現在の状況 | 会社が登録抹消、取り消し、停止、または異常なリストに掲載されている |
| 登録住所 | 営業許可証、公的記録、見積書、契約書 | 登録住所は、工場として提示されている場所とは異なります。 |
| 事業範囲 | 公的登録記録 | スコープには取引またはコンサルティングのみが記載されているが、供給業者は製造業者であると主張している。 |
| 責任者 | 見積発行者、契約販売者、銀行受益者、輸出業者、工場運営者 | 複数の組織が関与しているが、それぞれの役割は明らかにされていない。 |
| 証明書保持者 | ISOおよび製品テストレポート | 証明書名またはサイトが製造企業または監査対象場所と一致しません |
| 会社印 | 契約書と会社印鑑に記載される中国語の正式名称 | 印鑑名が契約当事者と異なるか、または個人印のみが使用されている。 |
| 公的信用記録 | 年次報告書、異常操業通知、および重大な違反リスト | 提出書類の欠落、未解決の異常、または供給業者の説明と矛盾する法的地位 |
事業許可証をサイトに一致させる
原本の営業許可証または確認可能な電子許可証の提示を求めてください。中国の会社名、統一社会信用コード、法定代理人、登録状況、登録住所、事業範囲を公式記録と照合してください。.
登記住所と生産拠点住所が異なることは正当な理由による場合があります。サプライヤーは賃貸物件で事業を運営している場合や、輸出専用の別会社を使用している場合があります。住所や事業体が異なるという理由だけでサプライヤーを拒否しないでください。リース契約書、グループ会社記録、下請契約書、またはその他の検証可能な文書によって、両者の関係が開示され、裏付けられるよう求めてください。.
次に、実際の生産現場が監査対象現場と同一であることを確認してください。事務所の有効な営業許可証は、訪問時に示された場所で成形、後硬化、印刷、または検査が行われていることを証明するものではありません。.
トランザクション内のすべてのエンティティをマッピングする
各段階における責任を負う法的主体を書き留めてください。
- 見積書を発行します。.
- 販売契約または製造契約に署名する。.
- 支払いを受け取りました。.
- 工場を所有または運営すること。.
- シリコン素材を購入する。.
- ISO認証を取得している。.
- 品質記録および適合宣言書の発行。.
- 貨物を輸出しています。.
これらの役割は必ずしも1つの企業に属する必要はありません。商社、関連工場、輸出企業などが、正当な供給契約を締結することができます。リスクが生じるのは、契約内容が隠蔽されている場合、製造元が特定できない場合、または契約書に原材料、製造工程、下請け、是正措置に関する管理権限が規定されていない場合です。.
登録データをスクリーニングツールとして扱う
製造関連の事業範囲は、工場が必要な設備を所有していることを証明するものではありません。公的な記録に問題がないことは、製品の品質を証明するものではありません。逆に、過去に異常操業通知があったとしても、それが解決済みで説明が文書化されていれば、自動的に供給業者としての資格を失うわけではありません。.
法的実体確認によって責任の所在を明確にします。次に、設備、実際の生産状況、材料のトレーサビリティ、工程記録、製品テストなどを通じて製造能力を検証します。.
工場監査は製品検査と同じですか?
いいえ。工場監査は製造システムが能力を備えているかどうかを評価するものであり、製品検査は特定のロットが規格に適合しているかどうかを確認するものです。購入者はしばしばこの2つを混同し、両方の不十分なバージョンを入手しています。.
| 活動 | 主な質問 | 最適なタイミング | 典型的な出力 |
|---|---|---|---|
| サプライヤー資格審査 | この工場は必要な工程を実行できますか? | 工具や指名の前に | 能力ギャップと承認決定 |
| プロセス監査 | 生産ライン上の重要管理機能は正常に作動していますか? | 試作または初期量産 | プロセスステップごとの結果 |
| 出荷前検査 | この生産ロットは、公表された仕様を満たしていますか? | 製造後、出荷前 | ロットの受諾または拒否 |
| 社会監査または環境監査 | その施設は、労働、安全、または環境に関する要件を満たしていますか? | 購入者の方針とサプライチェーンのリスクに基づいて | 別途コンプライアンス報告書 |
出荷前検査が成功したとしても、成形工程の欠陥を修正することはできません。それは、工程で既に生産されたものをサンプリングするに過ぎません。逆に、ISO 9001認証は、目の前の出荷品が図面どおりであることを証明するものではありません。.
訪問前に確認しておくべき書類は何ですか?
旅行の手配や第三者検査員の派遣を行う前に、必ず必要書類を請求してください。書類の欠落や矛盾は、現場で同じ管理体制が確実に機能していない可能性を示す早期警告となります。.
尋ねる:
- 法人パッケージ: 事業許可証、製造拠点の住所、および契約販売者、受取人、輸出業者、工場間の関係。.
- リリースされた製品パッケージ: 図面の改訂、品質に重要な特性、部品表、および承認されたシリコーングレード。.
- 材料パッケージ: TDS、SDS、分析証明書、承認済みサプライヤー、およびロット識別フォーマット。.
- プロセス制御パッケージ: 工程フロー、管理計画、作業指示書、検査基準、ゲージ一覧、および校正状況。.
- 外部プロセスおよびQMSパッケージ: 開示された下請業者、関連する証明書、および最近の不適合事例と是正措置・予防措置(CAPA)の事例。.
- 容量パッケージ: 機械、稼働中のキャビティ、検証済みのサイクルタイム、シフト、稼働時間、初回合格率、および下流工程のボトルネックデータ。.
範囲をよく確認してください。「シリコーン製品の取引および販売」に関する証明書は、監査対象施設におけるシリコーン成形に関する認証とは同等ではありません。. ISO 9001 これは品質管理の枠組みを定義するものであり、特定の材料、工程、または完成品を承認するものではありません。.
その工場は実際にあなたのシリコーン製造プロセスを遂行できるのか?
監査は見積書に記載されている工程と一致するものでなければなりません。「シリコーン成形」という表現は広範すぎて役に立ちません。.
| プロセス | 検証するための機器と制御 | 適切な証拠 | 一般的な監査上のギャップ |
|---|---|---|---|
| HCR/HTV圧縮成形 | 2ロールミルまたは制御された混練エリア、材料計量、油圧プレス、金型温度制御 | バッチカード、混合記録、プレスレシピ、初回承認 | 配合や硬化剤の添加は、作業者の記憶に依存する。 |
| LSR射出成形 | A/Bドラムポンプ、計量システム、ミキサー、コールドランナー、加熱金型、制御された材料供給 | 材料ロット記録、計量アラーム履歴、機械レシピ、キャビティレポート | 工場は射出成形機を所有しているが、LSR投与システムの認証は受けていない。 |
| シリコーン押出成形 | 押出機、金型制御、連続硬化ライン、引抜き機、寸法監視 | ライン速度記録、硬化設定、工程内寸法ログ | 寸法は長いリールが完成してから初めて確認されます |
| シリコーンオーバーモールディング | 基材の準備、治具の挿入、接着制御、汚染防止 | 承認済み基材ロット、前処理記録、接着試験 | プライマー処理またはプラズマ処理は外部委託されているか、時間管理が行われていない。 |
| 二次手術 | トリミング、印刷、コーティング、接着、組み立て、後硬化 | 作業指示書、サンプル制限、バッチ記録 | 主要な成形工程は管理されているが、外観上の欠陥は下流工程で発生する。 |
生産順に工程を進んでください。主催者が最もきれいな機械だけを選ぶようなことはしないでください。ライン上の機械番号、金型番号、キャビティ識別番号、材料ロットを、会議室に提示された記録と比較してください。.
生産能力とボトルネックをどのように検証しますか?
計算過程を経ずに月間生産能力の数値をそのまま受け入れてはいけません。予定稼働時間、検証済みのサイクルタイム、稼働中のキャビティ、設備稼働率、初回合格率、および各下流工程の生産能力に基づいて、見積もりを再構築してください。.
2つの基本的な計算方法を使用します。
総成形生産量 = 予定稼働時間 ÷ 検証済みサイクル時間 × 有効キャビティ数
販売可能生産量 = 総成形生産量 × 実証済み稼働率 × 初回パス歩留まり
これは工場の最終的な生産能力ではありません。実効システム生産能力とは、成形、後硬化、トリミング、二次加工、検査、梱包のうち、販売可能な最低生産能力を指します。.
容量計算例
以下の例は、その方法を示すものであり、シリコーン製造のベンチマークとなるものではありません。.
| 入力 | 例の値 |
|---|---|
| 予定されている成形時間 | 8時間、または28,800秒 |
| 検証済みサイクルタイム | 60秒 |
| 活動性空洞 | 2 |
| 総生産 | 1シフトあたり960個の部品 |
| 実証済みの稼働率 | 85% |
| 初回通過歩留まり | 95% |
| 販売可能な生産量の推定値 | 1シフトあたり約775個の部品 |
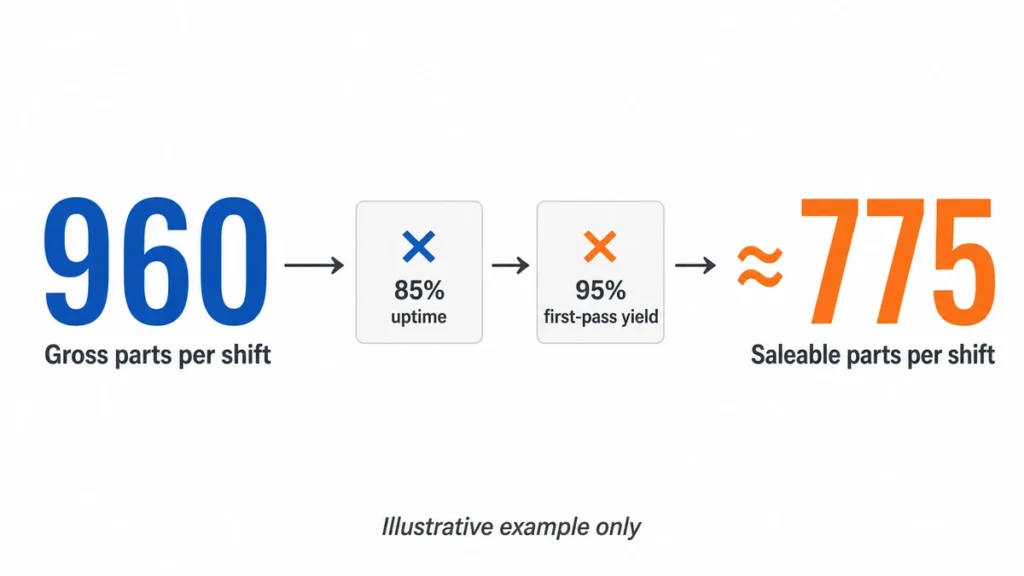
1シフトあたり960個の部品のみに基づいた見積もりでは、ダウンタイムや不良部品は考慮されていません。工場が後硬化、トリミング、検査、梱包の各工程で少なくとも同量の部品を処理できることを証明するまでは、775個の部品という見積もりはまだ不完全です。.
例示された要素をそのままサプライヤー評価にコピーしないでください。工場が保有する、類似製品、金型、機械、生産条件に関する記録を使用してください。.
製造現場でのすべての入力を検証する
| 容量入力 | 検証するための証拠 | よくある誇張表現 |
|---|---|---|
| 予定されている運行時間 | シフト計画、人員配置、機械カレンダー、メンテナンススケジュール | 暦上のすべての時間は生産時間として扱われます。 |
| サイクルタイム | 安定生産中の機械レシピと時間研究を公開 | 繰り返し可能な生産サイクルの代わりに、最良の観測サイクルが使用されます。 |
| 活動性空洞 | 金型図面、キャビティID、キャビティブロック記録、キャビティレベル歩留まり | 1つの空洞が無効になっている場合でも、名目上の空洞数が使用されます。 |
| 機器の可用性 | ダウンタイムログ、メンテナンス記録、切り替え履歴 | 計算は100%の稼働時間を前提としています |
| 初回通過歩留まり | 再加工や選別前の良品を示すロットレポート | 最終的な梱包量は、初回通過収率として表示されます。 |
| 労働力の確保 | スキルマトリックス、人員配置計画、シフトごとの実際の出勤状況 | 手作業によるトリミングや検査作業は無制限であると想定される。 |
| 共有リソース | プレス機、オーブン、検査装置、および作業員の生産スケジュール | 複数のプログラムに同じ機械またはオーブン容量が約束されている |
| 下請け業務 | サプライヤーの処理能力、待ち時間、輸送時間、受入検査 | 外部処理リードタイムは計算から除外されます。 |
工程が安定生産に達した後のサイクルを観察してください。監査中の単一の高速サイクルは、有効な生産能力の基準とはなりません。観察結果を最近の複数のロットと比較し、大きな差異があれば調査してください。.
成形機の外側の制約を見つける
シリコーン製造プロジェクトでは、プレス能力が十分にあるように見えることが多いが、実際の生産量は下流工程によって左右される。.
| 処理ステップ | 容量単位を計算する | ボトルネックの証拠 |
|---|---|---|
| 材料の準備 | 1シフトあたりのキログラム数またはバッチ数 | ミキサーの使用時間、計量ステーション、材料の保持時間、または色の変更に制限があります |
| 成形 | 機械および金型あたりのシフトごとの良品数 | 長時間サイクル、機能しないキャビティ、金型洗浄、フラッシュ、または計画外のダウンタイム |
| 後硬化 | オーブン1回あたりの合格部品数および1日あたりの合格部品数 | 使用可能なオーブン容量、積載パターン、加熱および冷却時間、換気、またはバッチ分離 |
| トリミングまたはバリ取り | オペレーターまたは機械1台あたりのシフトごとの受け入れ部品数 | 手作業、複雑なパーティングライン、二次欠陥、または再加工待ち行列 |
| 印刷、コーティング、または接着 | ラインごと、または下請け業者ごとに1日あたりに受け入れられる部品数 | 治具数、乾燥または硬化時間、接着不良、または外部待ち時間 |
| 検査 | シフトごとにリリースされる部品またはロット | 長時間の機能テスト、限られた校正済み治具、100%検査、またはラボでの保持時間 |
| パッキング | 1ラインあたり、1シフトあたりの完成品数 | 複数部品の組み立て、ラベル貼り、数量確認、またはカスタムパッケージング |
各工程を同じ単位と期間で計算してください。成形工程で週に10,000個の良品を生産できる場合でも、検証済みの後硬化およびトリミング工程で7,000個しか生産できない場合、検証済みの週あたりの生産能力は7,000個であり、10,000個ではありません。.
実際の受注計画に対するテスト能力
生産能力の承認は、特定のSKU、金型、数量、納期、および競合する機械の稼働状況に基づいて行う必要があります。工場に以下の情報を提供するよう依頼してください。
- 監査対象製品の週別または月別の需要。.
- 機械および金型の割り当て。.
- 他の顧客からの現在の確定負荷。.
- 計画されたシフト、オペレーター、および残業に関する想定。.
- 切り替えおよび予防保守時間。.
- 初回合格率および再加工率の予測値。.
- 後硬化およびすべての二次処理に対応可能。.
- 休日、労働力、下請け業者、資材に関する制約。.
- 予備機、金型修理、および操業停止計画。.
単一のパーセンテージではなく、需要と供給能力の関係を示す表を使用してください。確定した注文は、変動やダウンタイムに対する合意済みの予備分を差し引いた後の、実証済みの販売可能生産能力の範囲内に収まる必要があります。予備分は、製品リスク、プロセスの成熟度、および納期許容範囲を反映したものでなければならず、一律のパーセンテージで置き換えるべきではありません。.
容量に関する危険信号
- 生産能力は月間販売量の推定値としてのみ記載されています。.
- この計算は、すべての機械が予定された時間ごとに稼働することを前提としています。.
- 閉塞または不安定な空洞は確認せずに、名目上の空洞数をカウントします。.
- 不良品、選別品、再加工品は除外されます。.
- 重複する注文に、同じプレス機、オーブン、治具、またはオペレーターが割り当てられる。.
- 後硬化、トリミング、印刷、検査、または梱包能力は計算に含まれません。.
- 残業時間は恒常的な基本勤務時間として扱われます。.
- 新しい金型には、無関係な製品の歩留まりとサイクルタイムが割り当てられる。.
- 供給業者は設備は提示できるが、直近の生産実績は提示できない。.
- ボトルネックは、非公開の下請け業者に依存している。.
生産能力の不足が生じたからといって、必ずしも供給業者を拒否する必要はありません。必要なのは、日付を明記した復旧計画、特定された設備と人員、検証済みの試験、そして追加生産能力によって工程管理が弱体化しないという証拠です。.
シリコーン成形工程の監査ポイント:材料受入から梱包ロットまで
シリコーン成形工程の監査ポイント:材料受入から梱包ロットまで
シリコーン材料のトレーサビリティをどのように検証しますか?
梱包済みのカートンまたは製造途中の容器を1つ選び、それを遡って辿ります。工程は、完成品ロットから成形バッチ、機械、金型、該当する場合はキャビティ、作業者、原材料ロット、顔料またはマスターバッチロット、そして硬化システムへと繋がるはずです。.
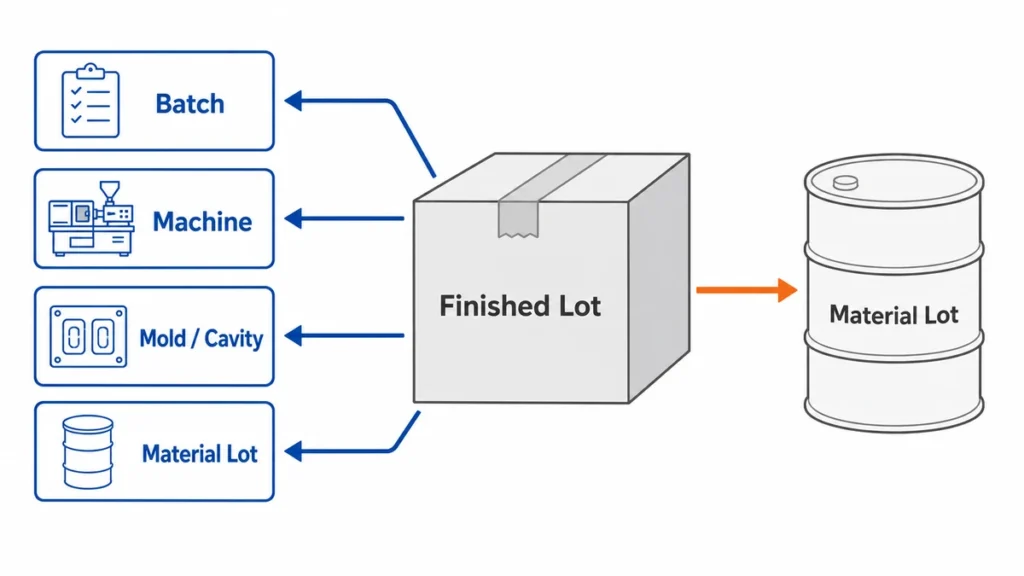
次に、テストを逆に行う。保管場所から原材料のロットを選び、それがどこで消費されたかを尋ねる。一方向のみで機能するトレーサビリティシステムは不完全である。.
以下の項目を確認してください。
- 入荷時のラベルはそのまま貼付されたままになるか、管理された内部ラベルに貼り替えられます。.
- 出荷済み、隔離済み、および不合格となった資材は、物理的に分離される。.
- 使用期限および保管条件は、材料供給業者の指示に従います。.
- 計量機器は識別され、校正される。.
- 混合HCR化合物にはバッチIDがあり、保管期間が管理されています。.
- LSRのA/Bコンポーネントはペアのままで、汚染から保護されています。.
- 顔料、添加剤、および結合剤は、バッチ記録に含まれます。.
- 硬化したシリコーンスクラップは、熱可塑性樹脂の再生材とは異なり、処理方法も異なります。シリコーンは熱硬化性樹脂であるため、単純に同じプロセスで再溶解することはできません。.
規制対象となる用途においては、材料のトレーサビリティは承認プロセスの一段階に過ぎません。製品固有のコンプライアンス範囲は以下に定義されています。.
規制対象製品の場合、この工場監査はどこまで行われるのか?
この監査は、供給業者がシリコーン製造工程を管理しているかどうかを判断するためのものです。ただし、医療機器、食品接触製品、子供向け製品、自動車部品、その他の規制対象製品が法令を遵守していることを、この監査だけで証明することはできません。.
適用される要件は、完成品、用途、接触条件、使用者グループ、リスク分類、仕向市場、および規制サプライチェーンにおける供給者の役割によって異なります。「医療グレード」「食品グレード」「FDA承認済み」などの材料ラベルは、その範囲を定義するものではありません。.
| 製品カテゴリ | この工場監査の対象範囲 | 製品固有の追加レイヤー |
|---|---|---|
| 一般消費者向けシリコーン製品 | 法人、物質の同一性、プロセス管理、トレーサビリティ、検査、包装、および変更管理 | 仕向け地市場における化学物質規制、表示、機械的安全性、および製品固有の基準 |
| 食品接触物品 | 配合管理、汚染防止、指定箇所における後硬化、ロット追跡、および報告書と材料の照合 | 対象となる食品の種類、接触時間と温度、最終製品の移行物または抽出物、表示要件、および市場固有の食品接触規則 |
| ベビー用品・子供用品 | 材料管理、成形安定性、小部品または組立品の管理、清浄度、トレーサビリティ | 実際の製品機能、対象年齢層、想定される使用方法、機械的危険性、化学物質の制限、移行、表示、および市場に基づいた要件 |
| 医療機器または医療機器の構成部品 | 管理対象材料、検証済み製造工程、トレーサビリティ、清浄度管理、不適合、是正措置・予防措置(CAPA)、および変更通知 | 機器分類、規制品質マネジメントシステム、リスク管理、生物学的評価、プロセスバリデーション、クリーンルームまたはバイオバーデン管理、滅菌バリデーション、および該当する場合の技術文書 |
| 自動車部品 | プロセス能力、キャビティ制御、測定、トレーサビリティ、生産能力、保守、およびエンジニアリング変更管理 | 顧客固有の要件、該当する場合はIATF 16949、APQP/PPAP、特殊特性、MSA、SPC、および生産部品承認 |
| 医薬品またはバイオプロセス成分 | 材料およびロット管理、清浄度、後処理、検査、包装、変更管理 | 抽出物および溶出物に関する戦略、公定書または用途固有の試験、洗浄バリデーション、プロセスバリデーション、および顧客認定 |
| 電気部品または電子部品 | 材料の識別、寸法、成形安定性、汚染管理、およびサプライヤー変更管理 | 製品固有の電気安全、可燃性、規制物質、環境暴露、および認証要件 |
使用目的によって遵守範囲が決まる
監査計画を策定する前に、以下の事項を文書化してください。
- シリコーン製品が原材料、成形部品、付属品、または完成品のいずれであるかを問わない。.
- 製品の機能および合理的に予見可能な使用方法。.
- 目的地となる国または地域。.
- 利用者の年齢層および脆弱な利用者への配慮。.
- 食品、皮膚、組織、体液、薬剤、またはプロセス媒体との接触。.
- 接触時間、温度、圧力、および繰り返し使用条件。.
- 製品は滅菌された状態で供給されるのか、それとも後で滅菌されるのか。.
- 必要な保存期間と再利用サイクル。.
- 法的製造業者、仕様所有者、および規制当局へのリリース責任者。.
供給業者は、製品名だけで試験プログラムを選定すべきではありません。飲料ディスペンサー、実験室の移送ライン、医療用流体経路で使用されるシリコンチューブは、見た目は似ていても、それぞれ異なる証拠と検証要件が求められる場合があります。.
食品接触境界
米国における繰り返し使用されるゴム製品の場合、, 21 CFR 177.2600 該当する評価の一部を構成する可能性があります。EU市場に上場される製品の場合、この枠組みには以下が含まれる可能性があります。 規則(EC)No 1935/2004 食品接触GMP 規則(EC)No 2023/2006, 適用される材料固有の要件または国の要件も併せて考慮する。.
工場監査では、試験対象の配合が現在のシリコーン、顔料、添加剤、印刷、コーティング、および後硬化工程に適合していることを確認する必要があります。ただし、これは、対象となる食品、温度、使用期間、および繰り返し使用条件における完成品の評価に代わるものではありません。.
医療機器の境界
このチェックリストは医療機器認証監査ではありません。サプライヤーの役割と対象市場によっては、資格取得には次のような医療機器品質管理システムが必要になる場合があります。 ISO 13485, リスク管理の下で ISO 14971, 生物学的評価、検証済みの特殊プロセス、管理された環境、機器またはバッチ記録、苦情処理、および市場固有の規制管理。.
樹脂証明書または 10993 認証 試験報告書があるからといって、完成品が自動的に「医療用グレード」になるわけではありません。報告書には、最終配合、着色剤、添加剤、加工方法、洗浄、滅菌、接触タイプ、接触時間、および機器のリスク評価に関する情報が記載されている必要があります。.
シリコーン供給業者が部品のみを製造する場合でも、製造業者は重要な要件を定義し、供給業者の管理体制を機器の品質およびリスク管理システムに組み込む必要がある。.
自動車およびその他の検証済みアプリケーション
自動車関連プログラムの場合、一般的なISO 9001監査では不十分な場合があります。顧客は、 IATF 16949, APQP/PPAPの証拠、特殊特性管理、測定システム分析、統計的プロセス管理、承認された生産能力、および正式な変更通知。.
医薬品、バイオプロセス、航空宇宙、電気安全、その他検証済みの用途には、それぞれ独自の適格性評価計画が必要です。シリコーンのベースグレードや成形プロセスが類似しているからといって、ある用途の承認を別の用途に拡大適用しないでください。.
3つの決定事項は分けて保管してください
3つの独立した結論を記録する:
- 工場の生産能力: 当該施設は、指定されたシリコーン製造プロセスを繰り返し実行できますか?
- 製品検証: 定義された製品は、図面、機能、および承認された試験計画を満たしていますか?
- 規制当局への発表: その証拠は、意図された用途および対象市場にとって十分か?
工場は生産能力があっても、規制関連書類が不完全な場合がある。検査済みのサンプルは基準を満たしていても、生産工程が管理されていない場合がある。どちらの結果も、他方を自動的に承認するものではない。.
混合、成形、後硬化の際に確認すべき事項は何ですか?
重要なのは、工場にパラメータシートがあるかどうかではなく、リリースされた値が可視化され、記録され、偶発的な変更から保護され、生産ロットとリンクされているかどうかである。.
HCRおよびHTVの配合
高粘度ゴムの場合、計量、混合順序、ロールの状態、顔料の分散、加硫剤の管理、およびバッチ識別を検査してください。工場が色、配合、過酸化物または白金加硫システム間の相互汚染をどのように防止しているかを尋ねてください。.
混合された化合物は見た目が均一に見えるため、チームはこの段階を過小評価しがちです。しかし、後になって、色のずれ、異臭、硬化のムラ、表面の欠陥、ロット間の物理的特性の不安定性といった形でばらつきが現れることがあります。.
LSRの計量と注入
液状シリコーンゴムの場合、A/B原料供給装置、ポンプおよび計量システム、ミキサー、射出ユニット、コールドランナー、加熱金型、およびアラーム履歴を点検します。機械レシピに、射出圧力、速度、金型温度、硬化時間、および検証済みプロセスに関連するその他のパラメータが明記されていることを確認します。.
レシピのスクリーンショットを1つだけ見せただけで管理の証拠として受け入れてはいけません。現在の機械設定を承認済みのレシピと生産記録と比較してください。誰がパラメータを変更できるのか、また逸脱があった場合はどのようにレビューされるのかを確認してください。.
後硬化
後硬化は、材料の配合、製品の用途、部品の形状、および検証または試験の要件に応じて行うべきである。すべてのシリコーン部品に自動的に必要となるわけではなく、普遍的な温度と時間のレシピは信頼できない。.
オーブンの識別情報、温度均一性または検証記録、積載配置、バッチサイズ、タイマー制御、換気、および硬化後のロット記録を点検してください。オーブンに過負荷をかけると、設定温度が変わらなくても、空気の流れや加熱挙動が変化する可能性があります。.
金型とキャビティ制御の監査はどのように行うべきか?
承認されたサンプルでは、キャビティのばらつきが隠蔽される可能性があります。多キャビティ金型では、あるキャビティからは許容範囲内の部品が製造される一方で、別のキャビティからは繰り返し発生するバリ、ショートショット、または寸法ずれが生じる可能性があります。.
確認する:
- 独自の金型および工具識別番号。.
- 可能な場合は、部品または検査記録上の空洞の識別情報。.
- 予防保守の頻度は、サイクルまたは状態に基づいて決定されます。.
- 通気口、パーティングライン、ランナー、エジェクター、およびテクスチャ加工面のメンテナンス履歴。.
- セットアップ、修理、またはパラメータ変更後の初回製品承認。.
- 重要な特徴に関する、空洞固有の寸法データまたは欠陥データ。.
- 顧客資金で製作された工具の保管および所有権記録を管理する。.
最新の金型修理状況を問い合わせ、工具または部品の該当箇所を検査してください。これにより、書類上の情報と物的証拠が結びつきます。「金型洗浄済み」の記載が繰り返しあるものの、欠陥、処置、または検証の記録がないメンテナンスログは、プロセス証拠ではなく、事務的な証拠となります。.
どの製品テストを目撃すべきか?
試験方法は、図面、リスク評価、適用される規制、または合意された管理計画に基づいて策定されなければならない。試験回数を増やせば、必ずしも管理が強化されるとは限らない。.
| 要件 | 可能な方法または機器 | 監査の焦点 |
|---|---|---|
| 寸法 | ノギス、マイクロメーター、ピンゲージ、プロファイルプロジェクター、CMM、カスタム治具 | 基準点、治具、接触力、試料調整、およびゲージ分解能が正しいこと |
| ショア硬度 | ASTM D2240 または ISO 48-4 適切な硬度計を用いた方法 | 試験片の厚さ、支持面、保持時間、試験場所、および校正 |
| 引張強度と伸び | ASTM D412またはISO 37 | 試験片の準備、厚さ測定、速度、ロット連携 |
| 圧縮永久歪み | ASTM D395またはISO 815-1 | 圧縮、温度、時間、回復時間、および試験片の形状 |
| 色 | 承認された限界サンプルまたは分光光度計 | 照明条件、機器設定、指定されている場合はΔE基準、およびサンプル履歴 |
| 外観 | 欠陥ボードと視覚基準 | 視認距離、照明、欠陥領域、および重大/主要/軽微な分類 |
| 食品接触物質または制限物質 | 市場固有の方法を使用する認定外部検査機関 | サンプル識別情報、報告範囲、配合の一致性、日付、および報告の真正性 |
| 機能的パフォーマンス | 製品固有の治具または組立テスト | 負荷、サイクル数、漏れ、引張力、シール状態、または使用温度(該当する場合) |
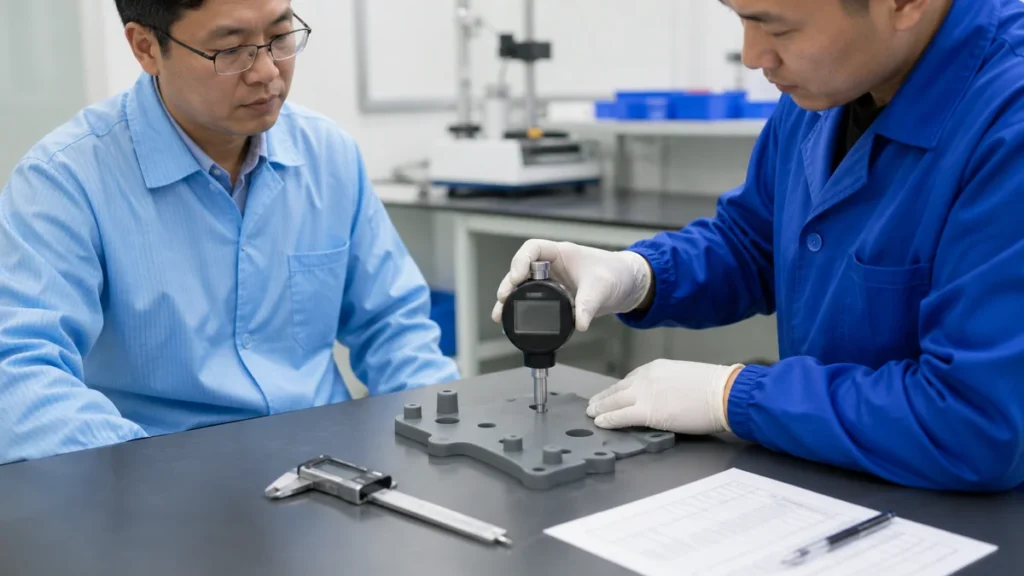
柔らかいシリコーン部品は、測定誤差が生じやすい。キャリパーの力が強すぎると部品が圧縮され、誤った結果が生じる可能性がある。薄肉部品の場合は、治具、光学的測定方法、または明確に定義された測定力が必要になる場合がある。検査員が同じ測定値を再現できない場合、許容限界は機能していないことになる。.
少なくとも1回の試験は、セットアップから結果の記録までを立ち会って確認してください。その後、2つ目のサンプルを自分で選択してください。あらかじめ用意されたサンプルは、装置が数値を生成できることを示すものであり、日常的な検査が適切に管理されていることを示すものではありません。.
AQLサンプリングはどのように活用すべきか?
ロットサンプリングは、欠陥の定義、検査レベル、サンプリング計画、および合否判定基準が合意された後にのみ実施してください。. ISO 2859-1:2026 本システムは、属性検査のためのAQL(許容品質水準)に基づいたサンプリング方式を提供します。ただし、クリティカル、メジャー、マイナーの各許容値を定めるものではありません。.
AQLを工程管理の代替として用いてはいけません。サンプリングでは、発生頻度の低い欠陥、ロットの混在、キャビティ固有の問題を見落とす可能性があります。安全性、規制、または機能上重要な機能については、より厳格な管理、工程バリデーション、ポカヨケ、またはバリデーション済みの方法による100%検査が必要となる場合があります。.
監査中に、工場が以下の条件を満たしているか確認してください。
- サンプリング前にロットを定義します。.
- 該当する場合、カートン、製造時期、およびキャビティ全体からランダムにサンプルを選択します。.
- 重大な欠陥、主要な欠陥、軽微な欠陥を分類します。.
- 「合格」だけでなく、実際の欠陥数を記録します。“
- 合意された承認/拒否数を適用します。.
- 不合格品に対する対応策を用意している。.
成形不良や取り扱い不良の原因を調査せずに不良ロットを選別する工場は、出荷を封じ込めただけで、工程を改善したわけではない。.
隠れた下請けをどのように見分けるか?
提示された能力を、設備、人員、仕掛品、公共設備の接続状況、および生産記録と比較してください。サプライヤーが印刷、コーティング、金型製作、ラボ試験、および包装を社内で行うと主張する場合、それぞれの工程について、物的証拠と文書による証拠を提示する必要があります。.
以下の質問を直接尋ねてください。
- このサイトからどの操作が行われますか?
- 下請け業者を承認するのは誰ですか?
- 輸送中に資材やロットはどのように識別されますか?
- 下請け業者にはどのような仕様書とサンプルが送付されますか?
- 下請け部品はどのように検査されますか?
- 下請け業者は、材料、インク、プライマー、接着剤、または工程パラメータを変更することができますか?
- プロセスやサイトの変更が行われる前に、購入者には通知されますか?
アウトソーシングは必ずしも拒否すべきものではありません。リスクとなるのは、非公開または管理されていないアウトソーシングです。二次工程では、主工場で合格した成形品がすでに不良品として認められた後でも、欠陥が生じることがよくあります。.
設計変更はどのように管理されるべきか?
量産開始前に、承認済みの生産構成を確定してください。ベースラインには、合法的な製造拠点、図面の改訂版、シリコーン配合、材料供給業者、カラーシステム、金型およびキャビティ、機械またはプロセスタイプ、主要なプロセスウィンドウ、後硬化、二次加工、検査方法、包装、および承認済みの下請け業者を特定する必要があります。.
完成品が承認済みのサンプルと見た目が同じであるという理由だけで変更が認められるわけではありません。サプライヤーは、形状、適合性、機能、コンプライアンス、トレーサビリティ、容量、または耐久性に影響を与える可能性のある変更を実施する前に、評価、文書化、検証を行い、必要な承認を取得する必要があります。.
通知が必要な変更を定義する
| 提案された変更 | 最小限の影響評価 | 釈放前の典型的な証拠 |
|---|---|---|
| シリコーンのグレード、供給元、配合、または硬化システム | 物理的特性、適合性、色、臭い、硬化挙動、接着性、および長期性能 | 更新されたTDS/SDS/CoA、比較試験データ、該当する場合は新しい適合性試験、および承認済みサンプル |
| 顔料、マスターバッチ、添加剤、インク、プライマー、接着剤、またはコーティング | 色、移動または制限物質、接着性、硬化阻害、外観、および老化 | 材料識別情報、試験報告書、接着性または耐久性の結果、および更新された部品表 |
| 金型修理、新規キャビティ作成、インサート交換、または工具移管 | 寸法、フラッシュ、通気孔、質感、キャビティバランス、互換性 | 修理記録、影響を受けた空洞ごとの寸法報告書、初回品サンプル、および必要に応じて能力証明 |
| 機械、ライン、工程ルート、または生産現場 | プロセスウィンドウ、機器の同等性、処理能力、汚染リスク、トレーサビリティ | 試運転記録、パラメータ比較、初回製品検査、およびサイトまたはプロセスの再認定 |
| 硬化サイクルまたは硬化後状態 | 物理的特性、臭気または揮発性物質、寸法、外観、および適合性 | 承認されたパラメータ研究、オーブンまたは機器の記録、該当する場合の物理的または適合性試験の繰り返し |
| 二次加工または下請け業者 | 材料識別、工程管理、物流、受入検査、および説明責任 | 下請け業者の資格認定、工程試験、承認済みサンプル、管理計画、およびトレーサビリティフロー |
| 検査方法、治具、ソフトウェア、または合格基準 | 測定の相関性、再現性、誤認、および過去の比較可能性 | 方法の相関性、必要に応じてゲージ調査、検査手順の改訂、および新しい制限値の承認 |
| 包装材料または包装方法 | 変形、汚染、ラベル表示、計数精度、輸送中の損傷、および棚保管 | 梱包試験、輸送または圧縮の証拠(必要な場合)、承認済みラベル、および更新された梱包仕様 |
通知要件は、品質契約書、購入条件書、図面注記、またはサプライヤーマニュアルに明記する必要があります。購入者またはエンジニアによる口頭での承認は、文書化された承認に代わるものではありません。.
管理された変更ワークフローを使用する
- 変更依頼を送信してください。. 現状、提案する状況、理由、影響を受ける製品、場所、ツール、材料、および目標実施日を記録してください。.
- リスクを評価する。. 形状、適合性、機能、法令遵守、材料のトレーサビリティ、プロセスの安定性、生産能力、コスト、リードタイム、サービス部品、および既存の在庫をレビューする。.
- 検証計画を定義する。. 必要なサンプル、キャビティ、生産数量、試験、文書、および受入基準を明記してください。.
- 本番環境下で試験運用を実施する。. 意図された材料、機械、金型、作業者、二次加工、および検査方法を使用してください。実験室のみのサンプル採取ルートは使用しないでください。.
- 客観的な証拠を検討する。. リスクに応じて、これには初回品検査、寸法レイアウト、物性試験、機能試験、適合性試験、能力データ、または顧客による生産試作が含まれる場合があります。.
- 書面による承認を得てください。. サンプルの外観やスケジュール上のプレッシャーだけに基づいて変更をリリースしてはいけません。.
- 管理文書を更新する。. 必要に応じて、図面、部品表、工程フロー、管理計画、作業指示書、検査基準、梱包仕様書、および承認済みサプライヤー記録を改訂する。.
- 有効点を設定する。. 影響を受ける最初の材料ロット、製造バッチ、日付、機械、金型、キャビティ、および出荷を特定します。旧構成と新構成を分離します。.
- 最初の生産ロットを監視する。. 変更が安定した性能を示すまで、強化された検査または明確に定義されたフォローアップチェックを実施する。.
恒久的な変更と一時的な逸脱を区別する
一時的な変更には以下を記載する必要があります。
- 免除される具体的な要件。.
- 技術的な理由とリスク評価。.
- 影響を受ける数量、ロット、発注書、および出荷。.
- 封じ込め措置と追加検査が必要。.
- 承認機関。.
- 開始日と終了日。.
- リリースされたプロセスに戻る計画。.
期限切れの逸脱を新たな生産基準にしてはならない。同じ問題で逸脱が繰り返される場合は、基準となるプロセスまたは仕様を正式に修正する必要があることを示している。.
監査中に変更管理を確認する
変更管理手順だけを確認するのではなく、最近行われた金型修理、材料変更、工程調整、または下請け業者の変更を選択し、その作業の全工程を追跡してください。.
比較する:
- 承認済みの部品表と、現在の材料ラベル。.
- パラメータレコードが解放された機械レシピ。.
- 金型メンテナンス履歴と空洞検査データ。.
- 承認済みの原材料および下請け業者リストを含む購入記録。.
- 最新の図面および作業指示書は、マスター改訂版と一致するものとする。.
- 実際の材料、色、コーティング、製造場所に関する適合性報告書。.
- 変更発効日前後の出荷記録。.
署名がないことは文書化の不備である。リスクレビューと追跡可能な承認なしに生産に導入された材料、場所、工具、またはプロセスの変更は、システムレベルの管理上の不備である。.
主な危険信号は何ですか?
最も強い危険信号は、記録と実際の制作状況との矛盾である。.
- 証明書発行会社の名称または住所が、監査対象サイトと一致しません。.
- 承認されたシリコーングレードは、材料保管場所にありません。.
- 材料袋やドラム缶に、ロットラベルが欠落、破損、または交換されている。.
- オペレーターは、現在の図面改訂版または作業指示書を識別できません。.
- 承認を得ずに、公開されたレシピと機械の設定が異なっている。.
- 検査報告書には、同一の数値が繰り返し記載されているか、合格/不合格のマークのみが記載されている。.
- 校正ラベルの有効期限が切れているか、ゲージに固有のIDがありません。.
- 不合格品は、物理的な管理なしに合格品の隣に保管される。.
- 多キャビティ金型には、キャビティレベルの欠陥や測定データは存在しない。.
- 硬化後の記録には設定値は記載されているが、実際のロット、負荷量、期間、オーブンの情報は記載されていない。.
- 生産量が、機械の能力、サイクルタイム、キャビティ数、シフト数、歩留まりといった面で支えられる能力を超えている。.
- 供給業者は、見積もり対象工程に関連する生産エリアへの立ち入りを拒否する。.
一つの危険信号には合理的な説明があるかもしれない。しかし、関連する危険信号が複数発生した場合は、個別の是正措置ではなく、より詳細なシステムレベルの調査を行うべきである。例えば、キャビティIDの欠落、同一の測定記録、および繰り返されるフラッシュに関する苦情は、単発的な検査ミスではなく、キャビティ管理の不備を示している。.
実践的な1日監査計画
| 時間 | 活動 | 必要な出力 |
|---|---|---|
| 09:00–09:20 | 開会会議および法人確認 | 中国の正式名称、統一社会信用コード、サイト、および取引役割が確認されました。 |
| 09:20–10:10 | 文書レビュー | 図面の修正、材料、管理計画、証明書、および未解決の問題が特定されました。 |
| 10:10–11:20 | 材料および生産の追跡 | 保管、混合または計量、成形、および仕掛品に至るまで追跡可能な1ロット |
| 11:20–12:00 | 容量とボトルネックのチェック | サイクルタイム、アクティブキャビティ、歩留まり、および下流工程の制約から再構築された販売可能な生産量 |
| 13:00–13:40 | 工具およびメンテナンスの見直し | 金型ID、キャビティ制御、修理履歴、機械メンテナンスを確認済み |
| 13:40–14:10 | エンジニアリング変更サンプリング | 承認に起因し、最初に影響を受けたロットに遡る最近の材料、金型、プロセス、または下請け業者の変更が1件あります。 |
| 14:10–14:55 | 実験室および検査の立会人 | 監査人が選択したサンプルに対して、選択されたテストを繰り返した。 |
| 14:55–15:30 | 梱包、倉庫保管、出荷の追跡可能性 | 完成品ロットの識別、状態管理、および包装仕様が検証済み |
| 15:30–16:15 | 不適合および是正措置レビュー | 検出から検証済みの是正措置まで追跡された実際の欠陥が1件 |
| 16:15–17:00 | 閉会会議 | リスク、所有者、証拠、期限別に分類された調査結果 |
このスケジュールはあくまで出発点です。医療機器、自動車部品、大量生産される多腔部品、あるいは規制の厳しい製品については、製品およびプロセスに特化したより詳細な監査が必要です。.
検査員が、成形シリコーン製品のロットを、カートンラベルから原材料のバッチまで追跡している。
検査員が、成形シリコーン製品のロットを、カートンラベルから原材料のバッチまで追跡している。
監査後には何をすべきか?
発見事項は、解決の容易さではなく、リスクに基づいて判断すべきである。.
有益な発見は、以下の4つの要素から構成される。
- 要件:図面、仕様書、手順書、規則、または合意された監査基準。.
- 客観的証拠:記録番号、機械、ロット、キャビティ、サンプル、または観察された状態。.
- リスク:製品、コンプライアンス、トレーサビリティ、配送、または変更管理に関する影響。.
- 必要な対応事項:封じ込め、根本原因、是正措置、担当者、期日、および検証方法。.
工場が新しい手順をアップロードしたからといって、発見事項をクローズしないでください。その措置が生産現場に反映されていることを確認してください。後続のバッチ、改訂された記録、作業員の作業手順、または再テストを確認してください。.
サプライヤー承認においては、明確な承認基準を設けるべきです。監査スコアが高かったとしても、重大な不合格項目が1つあったからといって、それを帳消しにしてはいけません。.
監査後、サプライヤーはどのように分類されるべきか?
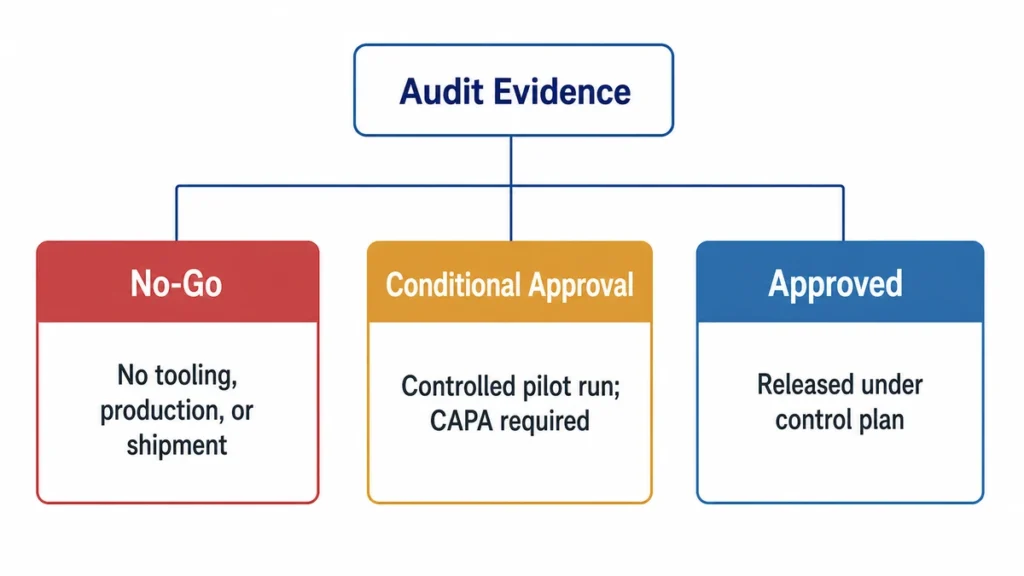
サプライヤーを分類する ダメだ, 条件付き承認、 または 承認された. リスクと客観的な証拠に基づいて決定を下し、軽微な所見の数に基づいて決定を下さないでください。後で同じ証拠を使用して、 シリコーンメーカーを選ぶ 金型製作または量産用。.
| 決断 | 典型的な状況 | 許可された次のステップ | 証拠が必要 |
|---|---|---|---|
| ダメだ | 合法的な製造業者または生産拠点が特定できない。必要なプロセスが利用できない。材料の追跡ができない。記録または報告書が偽造されているように見える。重要なプロセスが隠蔽されているか管理されていない。規制または安全上重要な要件が満たされていない。 | 金型製作、量産、出荷は行わないでください。商業契約締結前に再認定が必要です。 | 法的記録および現場記録の確認、トレーサビリティの修正、生産の立会い、再テスト、または不具合に応じたフォローアップ監査 |
| 条件付き承認 | コアプロセスは利用可能だが、文書化、校正、欠陥基準、トレーニング、能力証明、保守、または是正措置・予防措置(CAPA)の完了において、修正可能なギャップが残っている。 | 金型製作または管理されたパイロット運転は、未解決のリスクが文書化された管理体制によってカバーされている場合にのみ実施できます。無制限の量産は許可されません。 | 所有者の特定、封じ込め措置、根本原因、是正措置、期限、および関連するリリースゲート前に確認された閉鎖証拠 |
| 承認された | 法人および生産拠点が開示され、原材料から完成品までのトレーサビリティが確保され、プロセスパラメータ、工具、検査、下請け、変更管理、および生産能力が最新の記録によって裏付けられている。 | 合意された管理計画と監視頻度に基づき、承認された段階に進む。 | 署名済みの監査報告書、承認済みの仕様書、発行済みの管理計画、最新の裏付けとなる記録、および文書化された変更通知要件 |
禁止条件は監査スコアを上書きします
製品の安全性、規制遵守、材料の同一性、工程の所有権、または説明責任に影響を与える可能性のある重大な条件が一つでもあれば、そのサプライヤーは取引対象外とすべきです。95%チェックリストのスコアは、追跡不可能なシリコーンロット、偽造された検査報告書、または非公開の成形場所を補うものではありません。.
「ノーゴー」は必ずしも永久的な拒否を意味するものではありません。重大な問題が修正され、第三者機関によって検証されるまで、購入者は次の商業段階または生産段階に進むことができないという意味です。.
条件付き承認は段階ごとに限定されなければならない
「条件付き承認」を曖昧なステータスとして使用しないでください。許可される内容を正確に明記してください。
- 見積もりのみ許可されています。.
- 工具製造の認可を受けている。.
- 限定的な試験運用が承認された。.
- 強化された検査体制のもと、量産が承認されました。.
- 特定のロットの出荷が承認されています。.
各条件には、担当者、期日、封じ込め措置、および完了方法が必要です。期日を過ぎた場合、または供給業者が材料、工程、現場、もしくは下請業者を変更した場合は、承認内容を再度見直す必要があります。.
承認されたからといって、無制限に放出できるわけではない
承認は、法人、製造拠点、材料、図面改訂、工具、工程、下請業者、および対象用途といった、定義された組み合わせに適用されます。重要な要素に変更が生じた場合は、通知、審査、新規サンプルの提出、再試験、または再監査が必要となる場合があります。.
供給業者の承認と出荷許可は別々に行うべきである。承認された工場であっても、不良ロットを生産する可能性があり、適合サンプルがあったとしても、それだけで管理されていない工場が承認されたとは限らない。.
最終リリース境界
次回の生産実行前に、監査証拠を1つの管理された承認ファイルに統合してください。そのファイルには、以下の項目を記載する必要があります。
- 承認された法人および製造拠点。.
- 公開された図面、部品表、シリコーンのグレード、色、および硬化システム。.
- 承認された工具、有効キャビティ、プロセス経路、主要制御、および検査方法。.
- 検証済みの生産能力、開示された下請け業者、包装、およびトレーサビリティ経路。.
- 適用されるコンプライアンス基準、承認済みサンプル、未解決の是正措置・予防措置(CAPA)、および変更通知要件。.
これらの要素が個別の見積書、サンプル、証明書、および作業記録としてのみ存在し、同一の製品構成にリンクできない場合は、生産を開始しないでください。工場、製品、および規制当局の承認はそれぞれ独立した決定事項として扱われますが、3つすべてが同一の管理されたバージョンを参照する必要があります。.