실험실에서 실리콘 쇼어 경도는 사양서에 적는 단일 숫자처럼 보입니다. 하지만 생산 현장에서는 금형 제작, 탈형, 그리고 출하 후 제품의 성능에 큰 영향을 미치는 중요한 요소입니다.
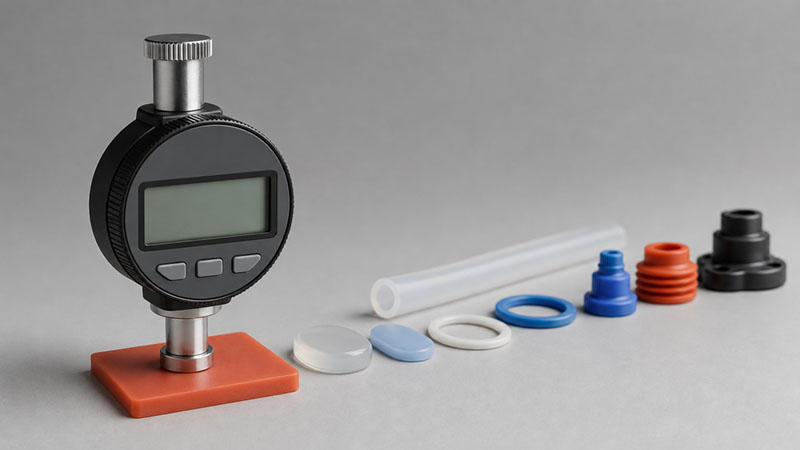
저희에게 전달되는 도면에는 대부분 "부드러운 실리콘" 또는 "쇼어 경도 50"이라고 적혀 있습니다. 하지만 둘 다 규격이 아닙니다. "부드러운"은 주관적인 느낌일 뿐입니다. "50"이라는 수치만 있고 (A? 00? D?) 허용 오차가 명시되어 있지 않다면, 저희가 고객님을 대신하여 추측으로 해석할 수밖에 없습니다. 경도는 부품의 밀봉, 굴곡 또는 마모 특성에 따라 선택해야 하며, 손으로 만졌을 때의 느낌이 아닌 경도에 따라 선택해야 합니다. 또한 항상 경도계(대부분 쇼어 A)와 허용 오차(일반적으로 ±5 쇼어 A)를 함께 확인해야 합니다. ASTM D2240 경도 시험). 규격을 잘못 지정하면 샘플을 잃는 게 아닙니다. 금형을 잃게 되는 거죠. 왜냐하면 특정 수축률에 맞춰 자른 화합물이 더 부드럽거나 단단한 재질에 제대로 옮겨지지 않는 경우가 많기 때문입니다.
요약 보고서
- 경도는 품질 등급이 아니라 절충점입니다. 더 강한 재질을 사용하면 구조적 안정성과 내마모성이 향상되지만 비용이 더 많이 듭니다. 인열 강도, 불규칙한 표면에서의 신축성 및 밀봉.
- 대부분의 실리콘 부품은 쇼어 A 경도 20~70 사이의 값을 가집니다. 그보다 낮으면 쇼어 경도 00(젤, 쿠션재)에 해당하며, 쇼어 D는 고무 상태의 실리콘에서는 드물고 일반적으로 소재 선택이 잘못되었음을 나타냅니다.
- 비용이 많이 드는 실수는 공구 제작 후 경도계를 변경하는 것입니다. 화합물마다 수축률이 다르기 때문에, 경도가 나중에 변하는 경우 재료를 교체하는 대신 강철을 다시 절삭해야 하는 경우가 많습니다.
실리콘 쇼어 경도계: 00, A, D
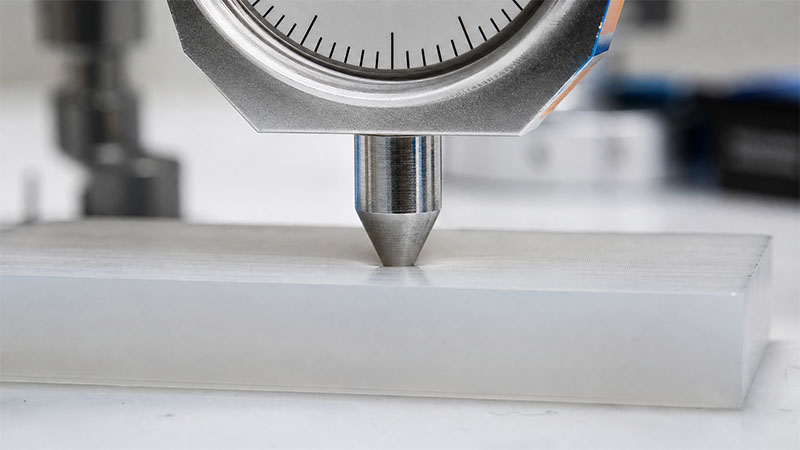
경도계 측정값은 눈금 없이는 의미가 없습니다. 실리콘에는 세 가지 경도계가 중요한데, 이들은 의도적으로 서로 겹칩니다.
쇼어 A 경도는 거의 모든 성형 실리콘 고무의 작업 범위입니다. 경도계(단위: 쇼어 A)는 거의 모든 성형 실리콘 고무의 경도를 측정합니다. ASTM D2240, 또는 ISO 7619 / ISO 48 IRHD(적외선 경도 측정법)는 표준화된 압입기를 6mm 두께의 평평한 시편에 눌러 0에서 100까지의 저항값을 측정합니다. 쇼어 경도 00은 A 스케일보다 너무 부드러운 모든 재질(젤, 폼, 손가락 끝으로 만질 수 있는 정도의 쿠션)을 포함합니다. 쇼어 D는 A 스케일의 최상단, 즉 경질 플라스틱 영역에서만 의미가 있습니다. 실리콘 부품에 쇼어 D가 필요하다면, 일반적으로 잘못된 폴리머를 선택한 것입니다.
| 규모 | 일반적인 범위 | 포함 내용 | 제자리에 |
|---|---|---|---|
| 해안 00 | 00-20부터 00-50까지 | 젤, 폼, 매우 부드러운 쿠션 | 진동 패드, 부드러운 착용감, 젤 쿠션 |
| 쇼어 A | 10A ~ 80A | 거의 모든 성형 실리콘 고무의 작업 범위 | 씰, 개스킷, 튜브, 키패드, 유아용품 및 주방용품 |
| 쇼어 D | 해안 A 지수 90 이상 | 경질 고무 및 단단한 플라스틱 | 실리콘에 대해서는 드물게 올바른 표현이며, 대개 재료 오류입니다. |
대부분의 규격에서 간과되는 또 다른 중요한 사항은 측정 방법입니다. 경도계는 재료가 이완되면서 처음 몇 초 동안 값이 떨어지기 때문에 동일한 부품에 대해 즉시 측정한 값과 15초 후에 측정한 값이 몇 포인트 차이가 날 수 있습니다. 따라서 원하는 측정값을 명시하고, 시편은 최소 6mm 두께로 유지해야 합니다(얇은 부품은 앤빌의 반발력 때문에 실제보다 경도가 낮게 측정됩니다). 또한 두께를 속이기 위해 얇은 판재를 여러 개 겹쳐 쌓지 마십시오. 공극이 결과에 영향을 미칩니다.
경도가 높아지면 어떤 변화가 생길까요?
경도는 저절로 변하지 않습니다. 경도를 높이면 다른 특성들도 함께 변하는데, 대부분은 바람직하지 않은 방향으로 변합니다. 구매자들이 간과하는 부분이 바로 이 점입니다. 그들은 경도계를 자유로운 선택 사항으로 여기지만, 사실은 여러 가지 타협점을 고려해야 하는 출발점이라는 것을 잊지 말아야 합니다.
| 재산 | 경도가 증가함에 따른 방향 | 생산 결과 |
|---|---|---|
| 파단 시 신장률 | (일반적으로 30A에서 600% 이상, 70A에서 300% 미만으로 떨어짐) | 스냅핏, 딥드로우 또는 벨로우즈 부품의 경우 늘어짐이 적습니다. |
| 인열 강도 | 일반적으로 중간 범위를 벗어납니다. | 벽이 얇거나 모서리가 날카로우면 탈형 과정에서 찢어질 수 있습니다. |
| 거칠거나 고르지 않은 표면의 밀봉 | 더 나쁜 | 더 높은 클램프 하중 또는 더 평평한 접촉면이 필요합니다. |
| 내마모성 및 강성 | 더 나은 | 하중과 마모에도 형태를 유지합니다. |
| 얇거나 부드러운 부품의 탈형 | 어려울수록 더 쉬워진다 | 매우 부드러운(<20A) 부품은 배출 시 달라붙고 변형됩니다. |
실질적인 해석: 더 나은 쪽이라는 것은 없습니다. 70A 틈 메우는 물건 볼트 하중 하에서의 압출은 견디지만, 휘어진 플랜지에는 밀착되지 않습니다. 30A 멤브레인은 가벼운 압력으로 거친 표면을 밀봉하지만, 날카로운 내부 모서리를 설계하면 찢어집니다. 어떤 파손 유형을 감수할 수 있는지 선택해야 합니다.
용도별 권장 실리콘 쇼어 경도
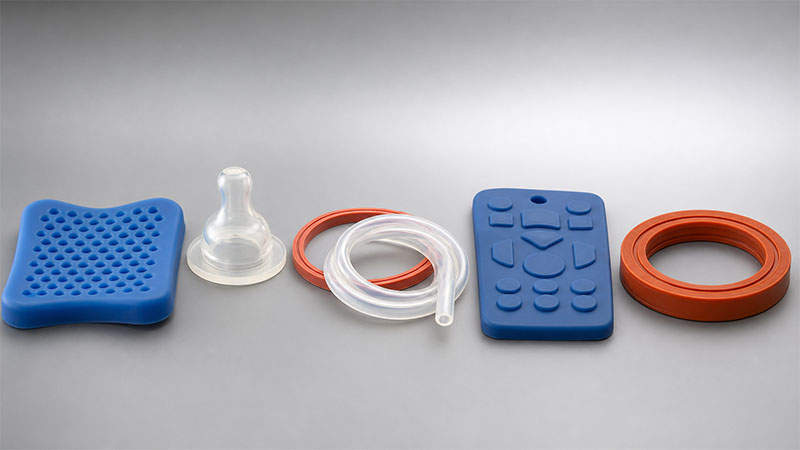
이 수치들을 시작점으로 삼고, 밀봉 간격, 온도 및 수명에 따라 조정하십시오. 이 수치들은 교과서적인 범위가 아니라 실제로 우리가 사용하는 환경을 반영한 것입니다.
| 애플리케이션 | 추천 해안 A | 왜 |
|---|---|---|
| 진동 방지 패드, 부드러운 쿠션 | 쇼어 00~10A | 구조보다 에너지 흡수가 더 중요합니다. |
| 아기 젖꼭지, 치발기, 피부 접촉용 막 | 20A ~ 30A | 부드러운 식감과 안전한 유연성; 플래티넘 경화 및 FDA 21 CFR 177.2600 또는 LFGB와 함께 사용하십시오. |
| 일반 가스켓, 주방용품, 부드러운 촉감의 손잡이, 관 재료 | 40A ~ 50A | 균형 잡힌 유연성과 복원력; 대부분의 부품에서 기본 설정입니다. |
| 키패드, 손잡이, 구조용 밀봉재 | 60A ~ 70A | 하중을 받을 때 촉감이 좋고 형태가 잘 유지됩니다. |
| 고압 정적 밀봉, 마모 표면 | 70A ~ 80A | 압출 및 마모에 강함 |
두 가지 요구 조건 사이에 있는 부품, 예를 들어 꼬임이 없어야 하면서도 부드러운 촉감을 유지해야 하는 튜브의 경우, 평균값을 사용하지 마십시오. 어떤 요구 조건을 양보할 수 없는지 결정하고 그에 맞춰 사양을 정한 다음, 샘플을 통해 두 번째 요구 사항을 검증하십시오. 두 가지 의도를 평균내는 것은 어느 쪽의 목적에도 부합하지 않는 경도 측정값을 만들어냅니다.
경도 선택 시 흔히 저지르는 실수
경도계 수치가 잘못 나오는 경우는 계산 착오가 아닌, 몇 가지 예측 가능한 판단 착오에서 비롯됩니다.
경도계를 편안함의 척도로 취급함. 손에 부드럽게 잡히는 것과 기능에 적합한 것은 별개의 문제입니다. 비틀어 뜯어지지 않도록 설계된 부드러운 그립은 손에 "느껴지는" 느낌보다 더 높은 경도를 가져야 합니다.
허용 오차 없이 숫자를 지정하는 것. ASTM D2240 측정값은 실제 편차를 가지고 있습니다. 허용 오차가 명시되지 않은 경우 ±5 Shore A를 기준으로 삼아야 합니다. 만약 기능이 ±5에서 제대로 작동하지 않는다면, 문제는 제조 공장이 아니라 설계 여유에 있는 것입니다.
밀봉 여부를 경도만으로 판단하는 것은 옳지 않습니다. 밀봉은 다음과 같이 설정됩니다. 압축 변형률(ASTM D395), 글랜드 충진 및 표면 마감은 경도계만큼이나 중요합니다. 잘못 설계된 홈에서 경도를 올바르게 선택하더라도 누출이 발생할 수 있습니다.
Shore D라는 용어를 "내구성이 뛰어난"이라는 의미로 해석하는 것.“ 내구성은 일반적으로 마모 또는 압축 변형 성능을 의미하며, 이 두 가지 모두 쇼어 A 경도 범위 내에서 조정할 수 있습니다. 쇼어 D 경도를 사용하는 부품은 일반적으로 실리콘 재질이 아니어야 합니다.
경도가 공구 및 생산에 미치는 영향
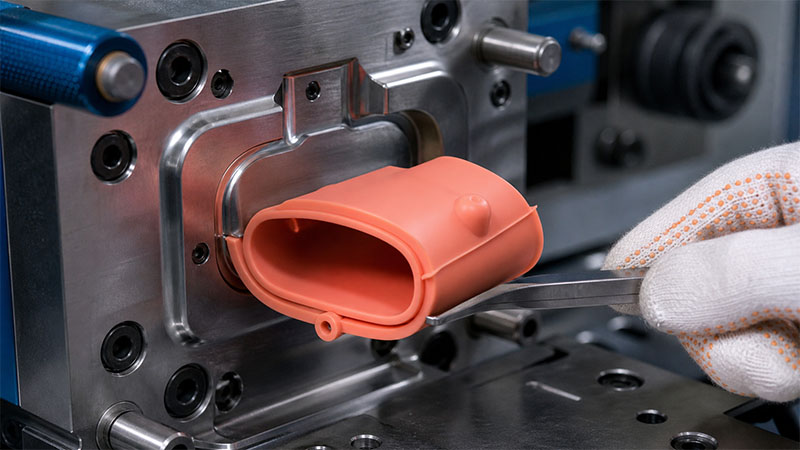
경도는 강철을 절단하기 전에 기본 폴리머, 충전재 함량 및 경화 시스템을 포함한 복합 재료에 의해 결정됩니다. 실리카 또는 기타 충전재를 첨가하면 경도가 높아지고, 일정 수준까지는 인열 강도도 향상될 수 있습니다. 하지만 충전재를 너무 많이 첨가하면 인열 강도와 신장률이 저하됩니다. 따라서 "단순히 더 단단하게 만들어 주세요"라는 요청은 쉽게 받아들여지지 않습니다.
생산 비용을 결정하는 두 가지 현실적인 요인이 있습니다. 첫째, 수축률입니다. 60A 경도의 컴파운드와 40A 경도의 컴파운드는 수축률이 동일하지 않으므로, 한쪽에 맞춰 가공한 금형이 다른 쪽에서도 동일한 공차를 유지할 가능성은 희박합니다. 금형 제작 후 경도를 변경하면 캐비티를 다시 가공해야 하는 경우가 많습니다. 둘째, 후경화입니다. 경화 후 경도가 몇 포인트 상승할 수 있습니다. 200°C 후경화 휘발성 물질을 제거하는 과정이므로, 검증해야 하는 수치는 경화 후의 수치여야 하며, 경화 전의 수치가 아니어야 합니다.
경도계를 확인하기 위해 필요한 정보
경도 측정은 입력값만큼만 정확합니다. 수치를 확정하려면 다음 정보가 필요합니다. 기능, 그리고 씰의 경우 압축 간극 또는 목표 압축률, 작동 온도 범위, 규제 목표값(FDA 21 CFR 177.2600, LFGB 또는 USP 6등급 / ISO 10993허용 가능한 경도 공차, 결합 부품의 표면 조도, 그리고 예상 수명. 이 세 가지 정보를 주시면 경도계와 공차를 결정해 드리겠습니다. 이 중 아무 정보도 없이 숫자 하나만 보내시면 위험이 사라지는 것이 아니라, 첫 번째 생산에서 불량이 발생하면 재가공 비용이 청구되는 문제로 이어질 뿐입니다.