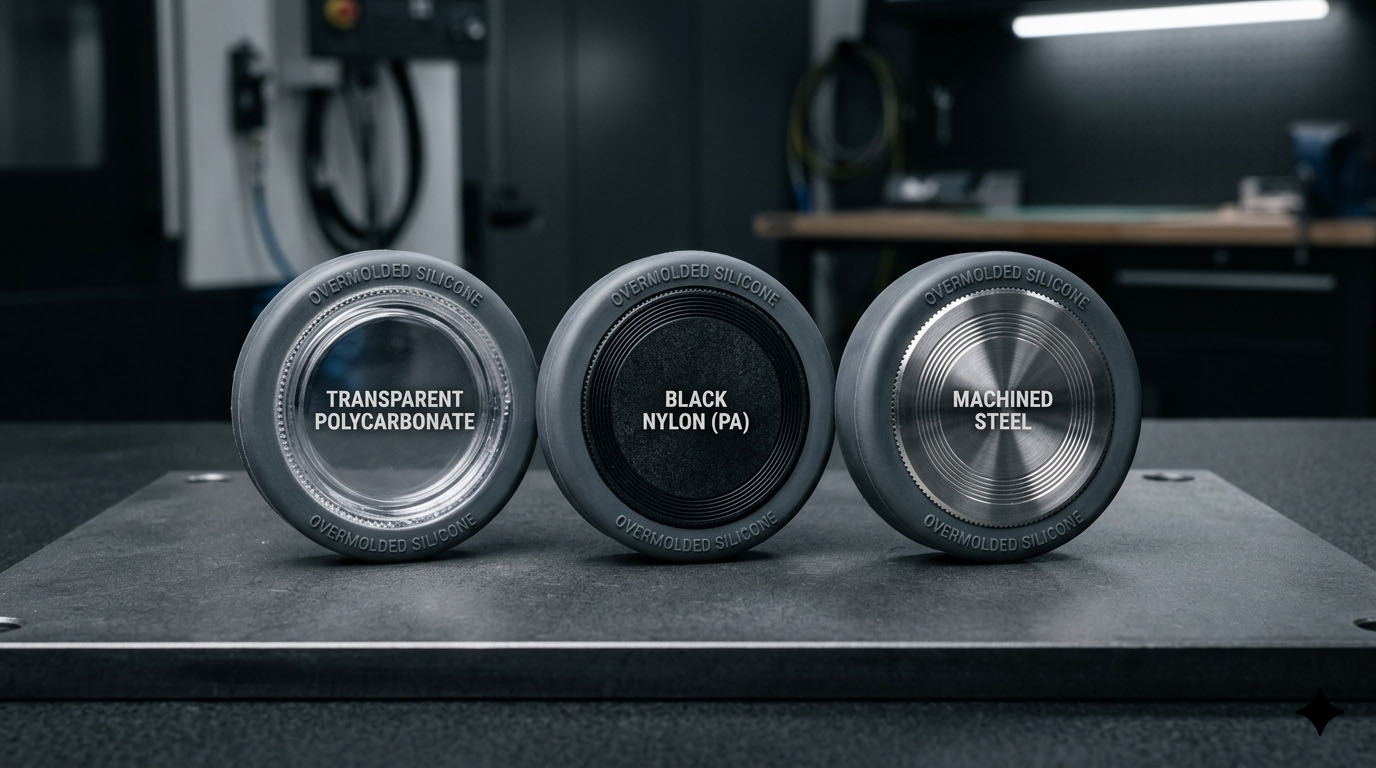
Silikon kalıplama programlarının çoğu silikonun "yapışmaması" nedeniyle başarısız olmaz. Başarısız olmalarının nedeni, ekibin alt tabakayı standart bir kalıp içi kalıplama işi gibi ele alması ve parçanın kalıptan çıktığı anda yapışmanın kilitlendiğini varsaymasıdır.
Hayır, öyle değil. Silikon kalıplama yapışması bir işlem durumudur, malzeme özelliği değildir. İlk gün, elle çekme testi başarılı olur. Otuz gün sonra—termal döngü, nem ve tekrarlanan sıkıştırma sonrasında—kenar kalkar.
Açık neredeyse her zaman, aletlerin bedeli ödendikten sonra ortaya çıkar.
Yönetici Özeti
- Yapışma, malzeme spesifikasyonu değil, süreç sonucudur. Aynı alt tabaka, yüzey durumuna, zamanlamaya ve kürleme kontrolüne bağlı olarak yapışabilir veya soyulabilir.
- Her bir alt tabaka kendi yöntemine göre başarısız olur. PC yüzey eskimesiyle birlikte bozulmaya uğrar, PA yeniden emilen nemle bozulur, metal ise yalnızca hazırlık aceleye getirildiğinde bozulur.
- Kalıpları kilitlemeden önce, ideal laboratuvar zamanlaması yerine üretim zamanlaması altında yapıştırma işlemini doğrulayın. Kalıplama işlemi hemen yapıldığında tutunan bağlar, gerçek bir ikinci vardiyada tutunmaz.
Silikon Üst Kalıplama Yapışma Sorunu Tek Bir Değil, Üç Ayrı Sorundan Oluşur
İnsanlar dediğinde Silikon yapışmaz., Üç ayrı mekanizmayı tek bir şikayette birleştiriyorlar:
- Kimyasal uyumluluk Silikon kürleme sistemi ile alt tabaka arasında.
- Yüzey enerjisi ve temizliği Kalıplama anında.
- Mekanik kısıtlama Silikon sertleşip büzülürken.
Herhangi bir noktayı kaçırırsanız, bağ ilk gün iyi görünse de otuzuncu günde soyulabilir. Bu nedenle erken prototipler başarılı olurken, saha parçaları başarısız olur. Çoğu kalıplama işleminde kullanılan ilave kürlemeli (platin) silikon, bu konuda özellikle hassastır: peroksit sistemlerinin tolere ettiği yüzey kirleticilerine karşı direnç gösterir.
Silikon-PC Bağlama: Dar Bir İşlem Aralığı
Neler işe yarıyor?
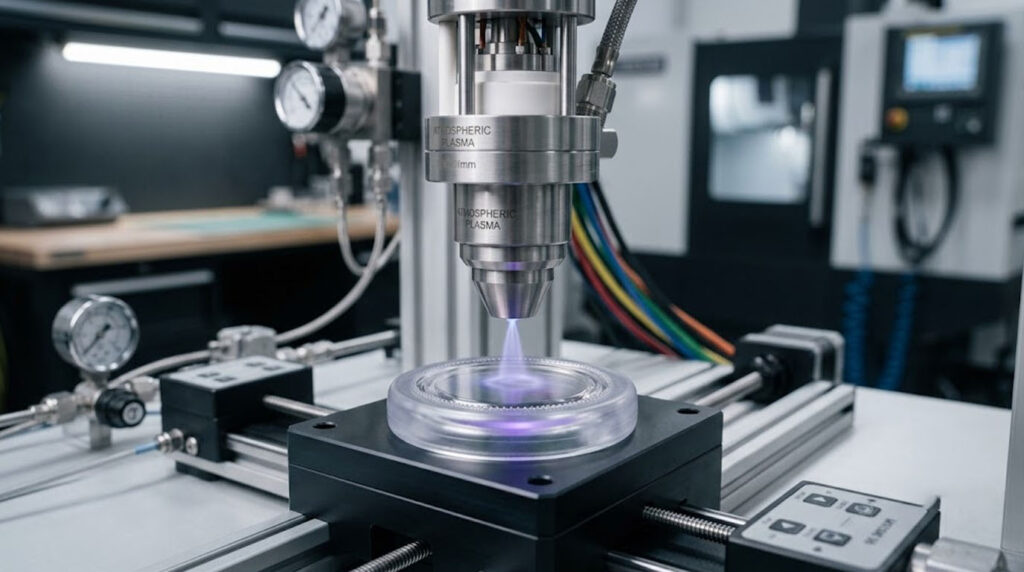
Silikon, polikarbonata yapışır, ancak çok dar bir aralıkta. Polikarbonat orta düzeyde yüzey enerjisine sahiptir ve tepki verir. atmosferik plazma veya korona aktivasyonu. Aktive edildikten sonra, ilave kürleme silikonu veya silan bazlı bir astar, kimyasal olarak ona bağlanacaktır.
Üretimde bu bağ, malzemeye değil, sürece bağlıdır.
Ne sürükleniyor
Üç şey, kimsenin fark etmeden pencereyi hareket ettirir:
- Kalıp sıcaklığının ayarlanan değerin üzerine çıkması (LSR genellikle kalıp içinde 120-180°C civarında kürleşir).
- Aktivasyon yaşlanması—plazma ile işlem görmüş PC yüzeyleri birkaç saat ila birkaç gün içinde yeniden oksitlenir, bu nedenle bekleyen parçalar yüzey enerjilerini kaybeder.
- Yakındaki aletlerden yayılan ayırıcı madde buharı yüzeyi yeniden kirletiyor.
Yüzey tekrar oksitlendiğinde, yapışma hızla ve doğrusal olmayan bir şekilde azalır. Ekipler bunu hafife alıyor çünkü PC, plastikler açısından "kolay" bir malzeme olduğundan, istikrarlı bir davranış bekliyorlar. Silikon bu varsayımı geçersiz kılıyor.
Silikon-PA (Naylon) Yapıştırma: Nem, Gizli Değişkendir
PA, kağıt üzerinde umut verici görünüyor: PC'den daha yüksek polarite, daha iyi ilk ıslatma, daha güçlü laboratuvar çekme sonuçları. Ancak silikonun nefret ettiği bir değişkeni de beraberinde getiriyor: su.
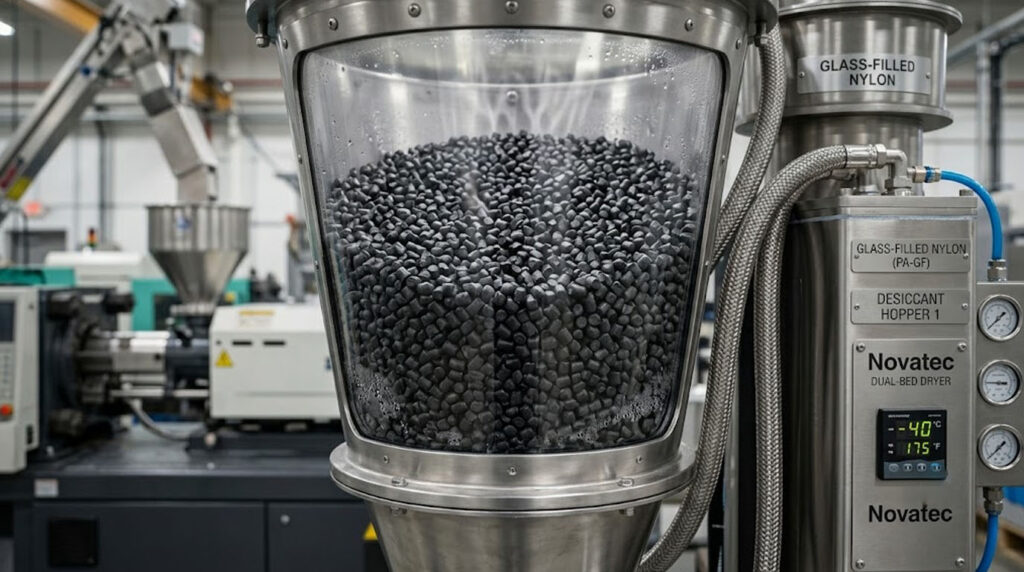
"Kuru" naylon bile ortam havasından nemi yeniden emer. Doldurulmamış PA6, denge durumunda 1–3%+ nem tutabilir ve kalıpçılar genellikle kalıplama işleminden önce ~0,2%'nin altına kadar kurutulmasını ister. Yeniden emilen bu nem:
- Arayüzey bağını engeller.
- Kürleme sırasında yapıştırma hattında mikro boşlukların oluşmasına neden olur.
- Bağlanma dayanımı partiden partiye değişir.
Cam elyaf takviyeli kaliteler (örneğin PA6-GF30) durumu daha da kötüleştiriyor: tutarsız yüzey reçine maruziyeti, elyaf izi ve yapıştırma hattı boyunca yerel gerilim yoğunlaşmaları.
Buradaki tuzak zamanlamadır. Kurutucudan çıkar çıkmaz kalıplanan numuneler iyi performans gösterir. Kalıplamadan önce 24-72 saat bekletilen üretim parçaları ise iyi performans göstermez. Bu, malzeme hatası gibi görünen bir zamanlama hatasıdır.
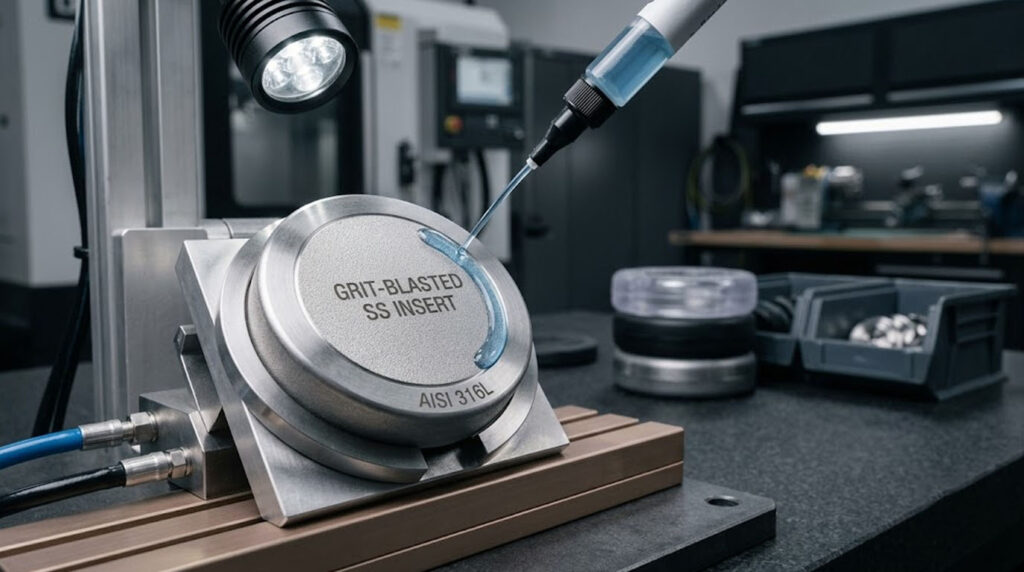
Silikon-Metal Bağlanması: Yüzey Hazırlığına Dikkat Edilirse Öngörülebilir
Çelik, alüminyum, paslanmaz çelik gibi metallerde silikon yapıştırma en öngörülebilir sonuçları verir, yeter ki yüzey hazırlığı Tek bir adım olarak değil, kontrollü bir süreç olarak ele alınır.
İstikrarlı tahviller genellikle şunları gerektirir:
- Belirli bir pürüzlülük seviyesine (genellikle Ra ~2–5 µm) kadar kum püskürtme veya kontrollü kimyasal aşındırma.
- Kontrollü bir oksit tabakası.
- Silikon kimyasına uygun bir astar, kontrollü kalınlıkta uygulanır.
Bir kez kilitlendikten sonra, bu bağlar termal döngülere ve uzun vadeli etkilere dayanır. sıkıştırma seti, ve tekrarlanan mekanik yüke maruz kalırlar. PC veya PA'nın aksine, metal bağlar kontrol edildiğinde zamanla yer değiştirmezler.
Ancak kestirme yollar sessizce başarısız olur: işlem süresini kısaltmak için "hafif" kumlama, temizlik sonrası parmak yağları ve boşluklar arasında astar kalınlığındaki farklılıklar. Metal tutarsızlığı affetmez; sadece daha sonra, daha gürültülü bir şekilde değil, başarısız olur.
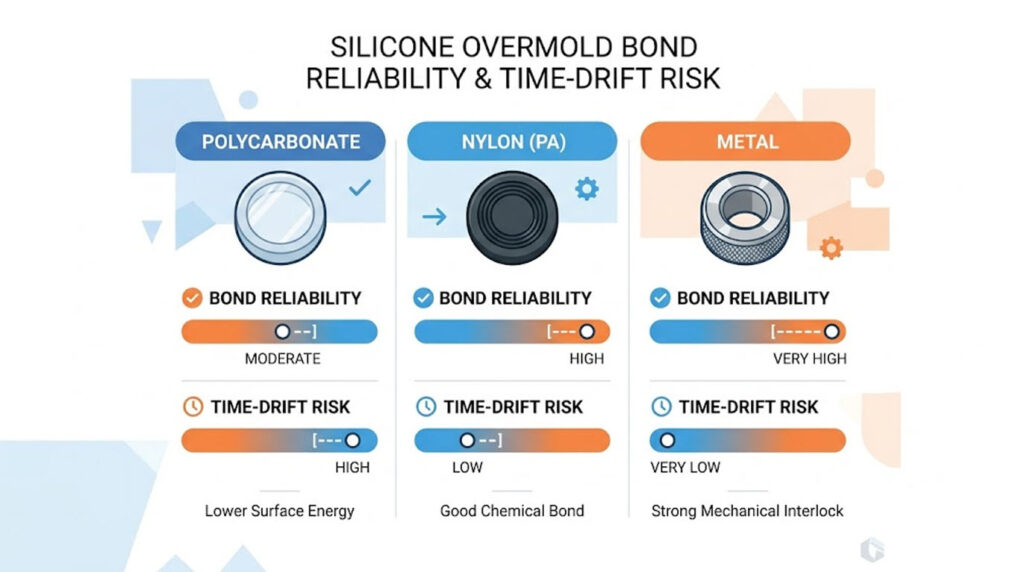
PC, PA ve Metal: Silikon Üst Kalıplama ve Yapıştırma Tekniklerine Genel Bakış
| Alt tabaka | Birincil bağ mekanizması | Tipik yüzey hazırlığı | Güvenilirlik | Baskın arıza modu | Zaman kayması riski |
|---|---|---|---|---|---|
| PC (Polikarbonat) | Kimyasal (aktif yüzey + ilave kürleme silikonu) | Atmosferik plazma / korona; aktivasyon penceresi içindeki küf | Orta düzeyde, sürece duyarlı | Yüzeyde yeniden oksidasyon, ayırıcı madde kontaminasyonu | Yüksek eğer parçalar aktivasyondan sonra bekliyorsa |
| PA / Naylon (GF dahil) | Kimyasal + kısmi mekanik | ~0.2% nem seviyesinin altında kuru; astar; plazma | Partiden partiye istikrarsızlık | Nem mikro boşlukları, lif izi | Ortamdan yüksek oranda yeniden emilim |
| Metal (çelik / alüminyum / paslanmaz çelik) | Kimyasal (astar) + mekanik | Kum püskürtme ile Ra ~2–5 µm'ye kadar işlem veya aşındırma; uygun astar | Hazırlık kontrol altında olduğunda en yüksek değer elde edilir. | Kumlama yetersizliği, parmak yağları, astar varyasyonu | Kilitlendiğinde düşük |
Mekanik Kilitleme Yapışmanın Yerini Tutmaz
Tasarım ekipleri genellikle kimyasal reaksiyon başarısız olursa silikonun geometri tarafından tutulacağını varsayarlar. Bu iyimser bir yaklaşımdır.
Mekanik tutunma, kimyasal bağ ile birlikte çalışır, onun yerine geçmez. Yapışma olmadan, silikon sıkıştırma altında soğuk akış gösterir, kenarlar önce kalkar ve mikro hareket her döngüde artar; haftalar değil, aylar boyunca. İyi kalıp üstü tasarımlar her ikisini de varsayar: sızdırmazlık için kimyasal bağ ve yük paylaşımı için mekanik özellikler (oyuklar, delikler, kamalı geometri). Kötü tasarımlar ise geometrinin tek başına kimyasal bir problemi çözdüğünü varsayar.
Zeminde Yapışmanın Gerçekten Başarısız Olduğu Noktalar
Üretim açısından bakıldığında, yapıştırma sorunları tahmin edilebilir noktalarda ortaya çıkar ve neredeyse hiçbir zaman ilk ürün onay aşamasında görülmez:
- Çoklu oyuklu bir alette oyuklar arası varyasyon.
- İkinci vardiya değişimlerinde, hazırlık zamanlaması ve uygulama disiplininde aksaklıklar yaşanır.
- Kalıp dışındaki işlemlere müdahale edin—çıplak eller, istifleme kutuları, bekleme süresi.
Silikon kürleme bunları gizler. Çevresel yaşlanma, montaj gerilimi veya tekrarlanan sıkıştırma ortaya çıkarana kadar katman ayrılması görünmez. O zamana kadar tasarım, kalıplama ve kalite arasındaki tartışma zaten başlamış olur.
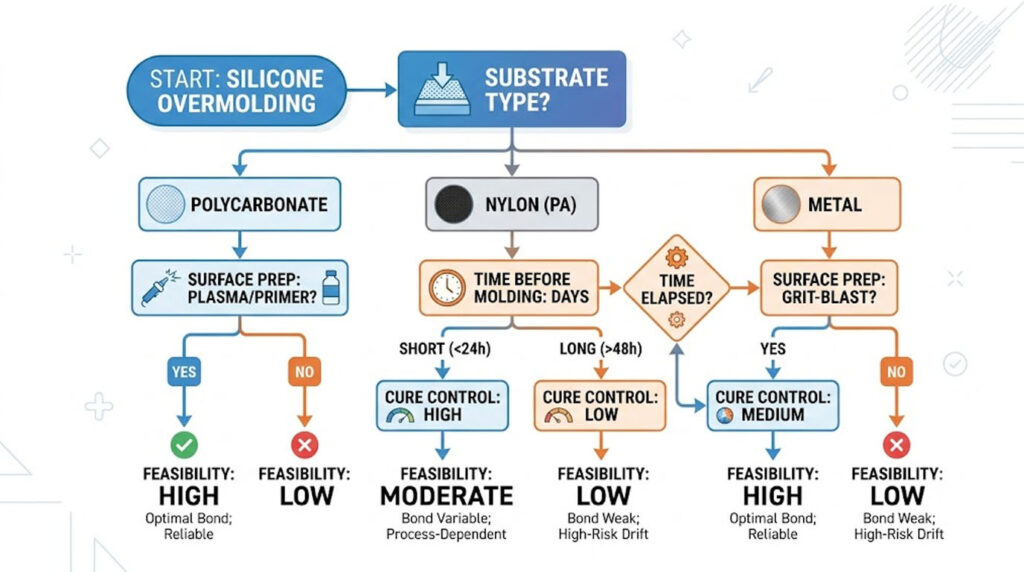
Uygulanabilirlik, Süreç Kontrolüyle İlgili Bir Sorudur
Silikon, PC, PA veya metal üzerine kalıplanabilir mi? Evet, üçü de. Uygulanabilirlik, programın CAD modelinde asla görünmeyen değişkenleri kontrol edebilmesine bağlıdır:
- Kalıplama anındaki yüzey durumu.
- Hazırlık/aktivasyon ve kalıplama arasında geçen süre.
- Çürükler ve kaymalar genelinde kürleme profili tutarlılığı.
- Kullanım disiplinini ekleyin.
Çoğu fizibilite çalışması bunları göz ardı eder çünkü bunlar geometride yer almaz. Yanlış değerlendirme işte burada başlar ve işte burada hata ortaya çıkar. takım tezgahları Çok erken kilitleniyor.
Araçları Kullanmaya Başlamadan Önce Nelere İhtiyacımız Var?
Faydalı konuşma burada başlar, burada bitmez. Bir bağın numune tepsisinde değil de üretimde dayanıp dayanmayacağını değerlendirmek için şunlara ihtiyacımız var:
- Sadece aile değil, alt tabaka kalitesi de önemlidir (örneğin PA6 ile PA6-GF30, PC kalitesi ve herhangi bir ayırma katkı maddesi).
- Hedeflenen silikon kürleme sistemi ve sertliği (Shore A aralığı, platin ve peroksit).
- Kullanım ortamı—sıcaklık aralığı, basınç, kimyasal maruziyet, beklenen kullanım ömrü.
- İlgiliyse uyumluluk kapsamı (FDA 21 CFR 177.2600, LFGB, veya ISO 10993 (tıbbi amaçlı kullanım için), çünkü bunlar astar ve kürleme sistemlerini kısıtlıyor.
- Döşeme hazırlığı ve pervaz montajı arasındaki gerçekçi zamanlama.
Bunlar olmadan, herhangi bir yapışma vaadi, zamanla değişebilecek bir laboratuvar sonucundan ibarettir. Silikon gürültüyle bozulmaz. Bekler ve bozulduğunda yavaşça, sessizce ve pahalıya mal olacak şekilde soyulur.