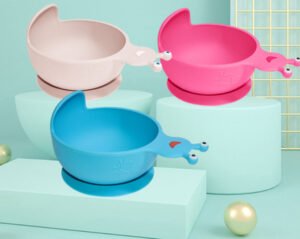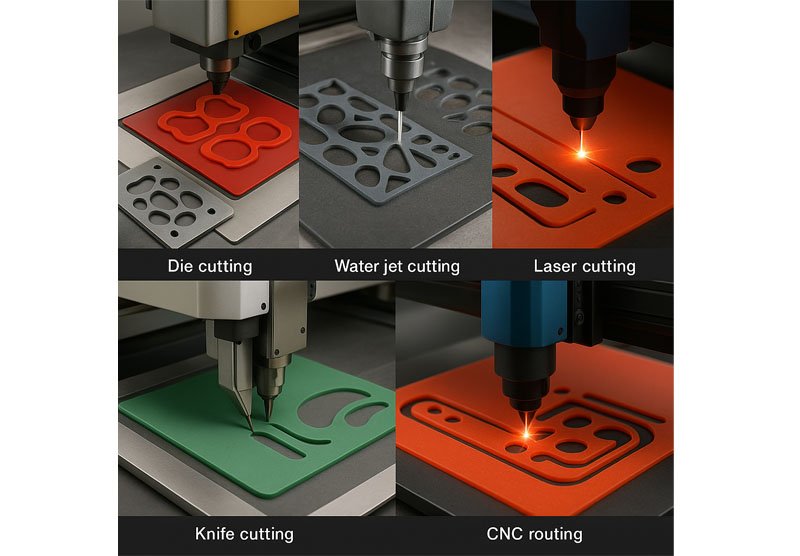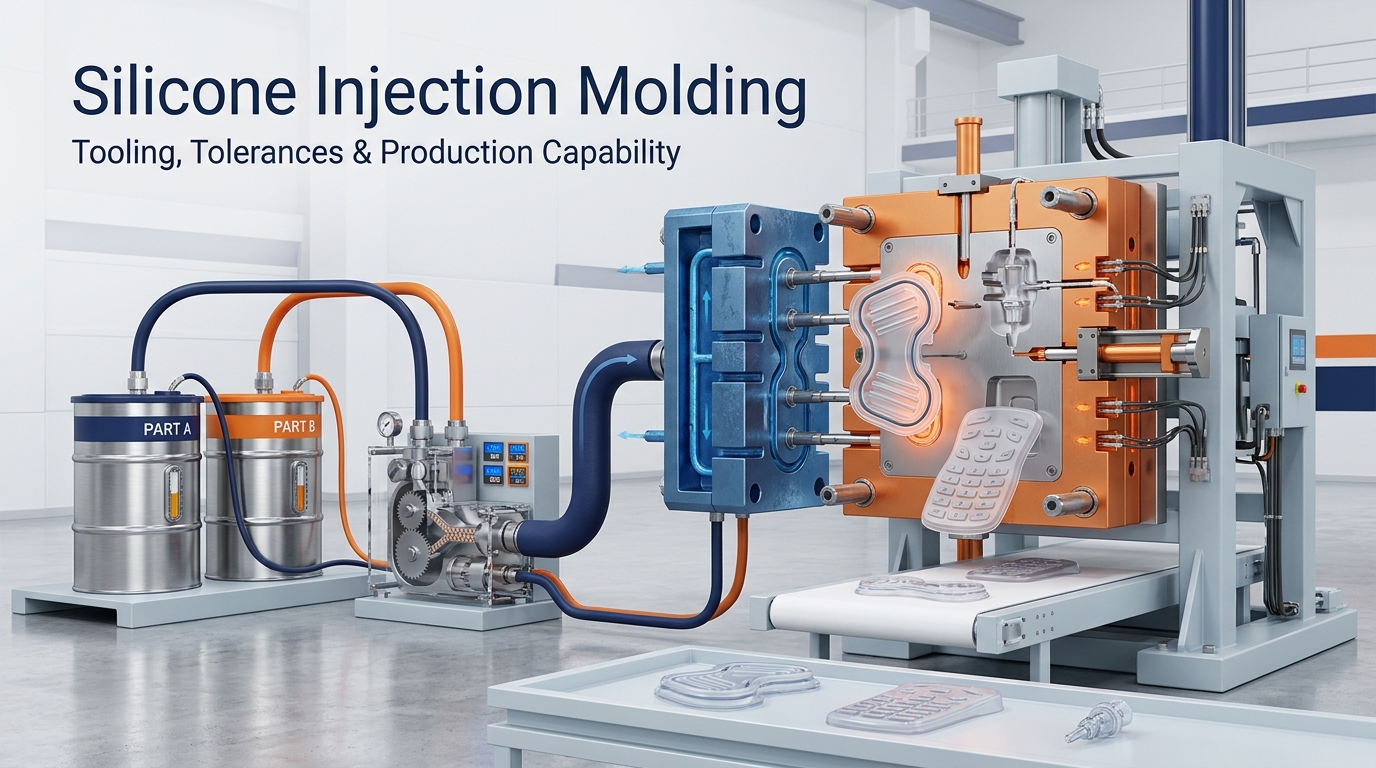
La mayoría de las piezas de silicona que requieren geometría repetible en grandes volúmenes se fabrican en moldes de acero calentado con canal frío. Realizamos el moldeo por inyección de silicona internamente para piezas de LSR, desde productos de alimentación para el consumidor hasta componentes de sellado y teclados. Cotizamos el utillaje, la cavitación y el tiempo de ciclo a partir del archivo 3D, en lugar de una lista de precios de catálogo.
¿Qué productos utilizamos para el moldeo por inyección de silicona?
Utilice los cuatro grupos que se indican a continuación para la selección inicial de proveedores. «Verificado» significa que la empresa cuenta con capacidad consolidada; «dependiente del proyecto» significa que el valor final se fija solo después de revisar el plano, el material, el volumen anual y los requisitos de validación.
Equipos y procesos
| Pregunta sobre adquisiciones | Capacidad de silicona RY | Estado de confirmación |
|---|---|---|
| ¿Qué capacidad de impresión está disponible? | Prensas de inyección LSR de 50 a 200 T; hasta 300 T para herramientas multicavidad de gran tamaño. | Gama de equipos verificada; se selecciona la prensa tras la revisión del área proyectada. |
| ¿La línea puede manejar insertos o trabajos automatizados de alta cavitación? | Prensas horizontales para cavitación; prensas verticales para carga de insertos. | Configuraciones verificadas; el alcance de la automatización depende del proyecto. |
| ¿Cómo se dosifican los dos componentes LSR y el pigmento? | Bomba A/B 1:1, mezclador estático y pigmento a través de una tercera corriente controlada. | Configuración estándar verificada |
| ¿Qué sistemas de herramientas y alimentación son compatibles? | Acero P20, H13 o S136; bebedero abierto, canal frío y cubierta fría con compuerta de válvula | El acero de la herramienta y el sistema de alimentación se seleccionaron después de revisar el número de disparos y los costos. |
Envolvente de piezas y herramientas
| Pregunta sobre adquisiciones | Capacidad de trabajo | Estado de confirmación |
|---|---|---|
| ¿Qué tamaño y peso de pieza se pueden indicar? | 0,5–300 g por parte en una celda estándar | Depende del proyecto; la geometría y el volumen de disparo determinan la presión. |
| ¿Qué rango de dureza admite? | Shore A 5–80; Shore A 30–70 cubre la mayor parte de la producción regular. | El grado exacto y el sistema de curado se confirmarán antes de realizar el presupuesto. |
| ¿Cuántas cavidades son prácticas? | 1–32 cavidades; 2–8 cubre la mayoría de las piezas de producción. | Cotizado tras revisión de caudal, balance, volumen anual y mantenimiento. |
| ¿Qué ventana de procesamiento se utiliza? | Temperatura del molde 160–210 °C, típicamente 175–195 °C; presión de inyección 200–1200 psi | Ventana de inicio únicamente; validada por grado de material y geometría de la pieza. |
| ¿Qué tiempo de ciclo debería prever el departamento de compras? | 15–60 s para paredes de menos de 3 mm; las secciones más gruesas escalan de forma no lineal. | Estimar solo hasta la validación del proceso T1. |
| ¿Está disponible el sobremoldeo de LSR sobre plástico? | Configuraciones de sobremoldeo con insertos y de dos inyecciones con placa indexadora | El grado del sustrato, el sistema de unión y el plan de prueba de despegue requieren validación. |
Calidad y documentación
| Pregunta sobre adquisiciones | Capacidad de silicona RY | Estado de confirmación |
|---|---|---|
| ¿Qué marco de tolerancia dimensional se utiliza? | ISO 3302-1 M2 / M3 para dimensiones generales; los requisitos críticos de calidad (CTQ) más estrictos se revisan por separado. | El método de medición y el dispositivo de fijación deben ser específicos del dibujo y acordados. |
| ¿Está disponible la producción en ambiente controlado? | Clase ISO 7 / Clase 8 para programas médicos y de contacto con alimentos específicos | El alcance de la sala limpia se confirmó en el presupuesto y el plan de calidad. |
| ¿Qué sistemas de calidad pueden respaldar el proyecto? | ISO 9001 como norma básica; ISO 13485 para programas médicos; IATF 16949 para programas automotrices. | Certificado aplicable y alcance del sitio proporcionados durante la cualificación |
| ¿Qué registro de inspección se proporciona en T1? | Informe dimensional que incluye las dimensiones del dibujo en 3 a 5 muestras por cavidad. | Nivel de muestreo y CTQ acordados antes del lanzamiento de la herramienta. |
| ¿Es posible rastrear los registros de materiales y de cumplimiento? | Declaración de materiales, trazabilidad de lotes del proveedor e informes de terceros aplicables. | El alcance exacto del informe depende del material, el color, el artículo terminado y el mercado. |
Proyección comercial
| Pregunta sobre adquisiciones | Término típico | Estado de confirmación |
|---|---|---|
| ¿Cuál es la cantidad mínima de pedido (MOQ) para la producción? | Entre 3.000 y 5.000 unidades por pedido una vez que exista la herramienta. | El tamaño de la pieza, los cambios de color, el embalaje y la demanda anual pueden modificar la cantidad mínima de pedido (MOQ). |
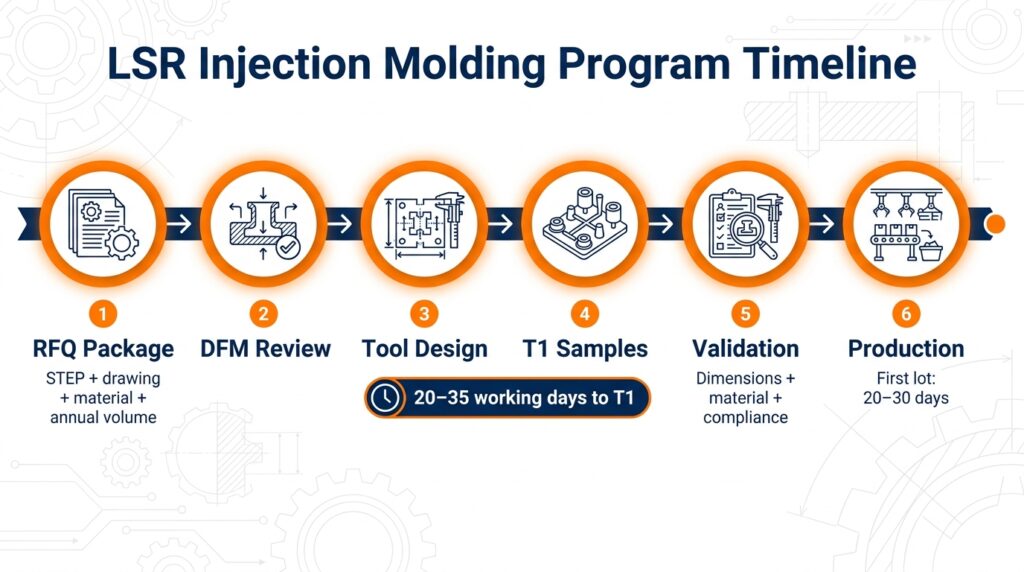
| ¿Cuánto tiempo lleva la fabricación de las herramientas? | 20–35 días hábiles (4–6 semanas) desde la aprobación del DFM hasta T1 | El cronograma final se emitirá después de la revisión del diseño de la herramienta y la disponibilidad de materiales. |
| ¿Cuánto tiempo dura una revisión T1? | De 7 a 10 días laborables por ronda de revisión. | Depende del cambio de acero, las pruebas y el tiempo de retroalimentación del cliente. |
| ¿Cuánto tiempo tarda la primera tanda de producción? | Entre 20 y 30 días después de la aprobación de la muestra. | La cantidad del pedido, las operaciones secundarias y la documentación pueden modificar el cronograma. |
¿Qué grados de LSR y sistemas de curado procesamos?
Utilizamos LSR curado con platino como estándar para el moldeo por inyección. El HCR curado con peróxido no se puede procesar en una celda de inyección sin un sistema de alimentación diferente, por lo que se mantiene en las líneas de compresión y transferencia.
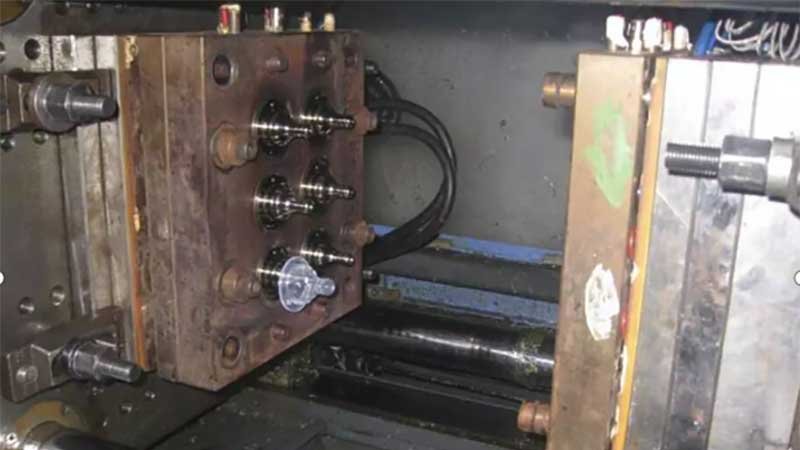
Grados en producción regular:
- LSR de uso general, Shore A 30–70, para piezas de cocina, mascotas y regalos.
- LSR en contacto con alimentos seleccionado y probado conforme a los requisitos de extractivos aplicables de FDA 21 CFR 177.2600 para artículos de caucho de uso repetido, y conforme a los requisitos pertinentes de LFGB y la Recomendación XV del BfR cuando se especifique.
- LSR de grado médico con pruebas a nivel de material para ISO 10993-5 / -10 o USP Clase VI cuando sea necesario; la evaluación biológica final sigue siendo específica para el dispositivo terminado, el proceso de fabricación, el tipo de contacto y la duración.
- Grados autolubricantes, con purga de aceite y de baja fricción para juntas y cierres.
- Adhesivo LSR autoadhesivo para la unión a sustratos de PC, PA, PBT y PEEK.
- Disponibles en versiones conductoras de electricidad e ignífugas bajo pedido.
El pigmento se añade como una tercera corriente en la mezcladora, no se premezcla a mano. La variación de color entre lotes proviene de la dosificación del pigmento, no del polímero base, por lo que conservamos una muestra de color firmada por cada SKU. Los paquetes de aditivos también modifican el comportamiento de flujo y curado, no solo los números de la hoja de datos; consulte aditivos de caucho de silicona líquida.
Herramientas: Canal frío, plataforma fría y desperdicio
Nuestras herramientas utilizan una alimentación refrigerada a 15–25 °C contra una cavidad a 175–195 °C. Esta diferencia de temperatura mantiene el canal de alimentación sin curar y es lo que hace posible el moldeo sin canal.
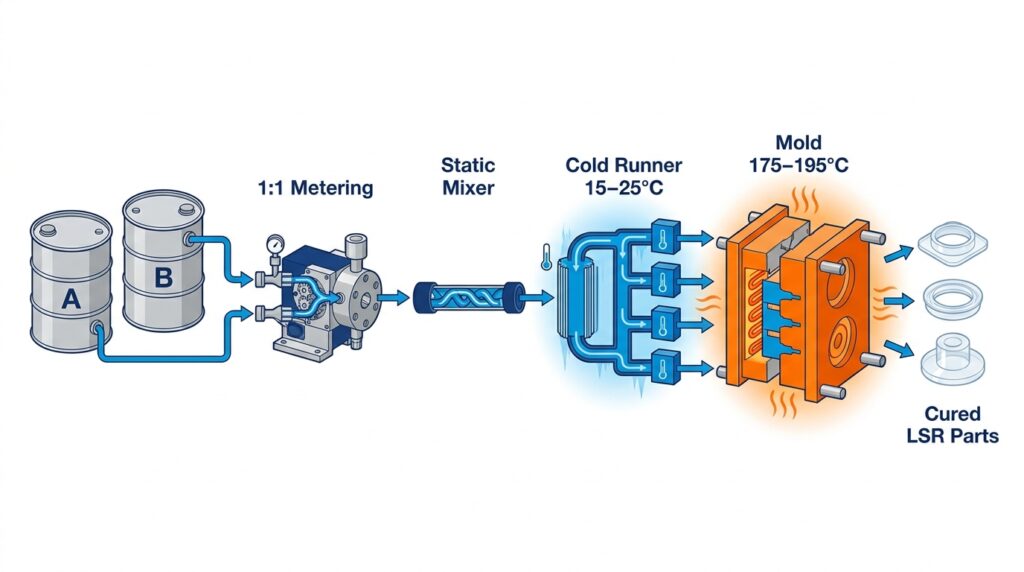
| Sistema de alimentación | Desperdicio de material por disparo | Costo de herramientas | Dónde lo usamos |
|---|---|---|---|
| Bebedero abierto / bebedero frío | 5–20% | más bajo | Herramientas para prototipos y de bajo volumen |
| Bloque de canal frío | Casi cero | +25–50% sobre bebedero abierto | Herramientas de producción superiores a aproximadamente 50.000 unidades/año |
| Cubierta fría con válvula de descarga | Casi cero, vestigio de puerta controlado | Máximo | Piezas cosméticas, equilibrio multicavitario |
Un sistema de canal frío se amortiza solo con el material cuando el volumen anual supera aproximadamente las 50.000 piezas con los precios actuales de LSR de 8 a 20 USD/kg y 5 a 20% de desperdicio de bebedero. Por debajo de eso, el desperdicio de bebedero es más barato que el bloque. Mostramos ambas cifras en la cotización en lugar de promocionar la herramienta más cara. El sistema de canal frío completo frente al bebedero abierto comparación de costos se sienta aquí.
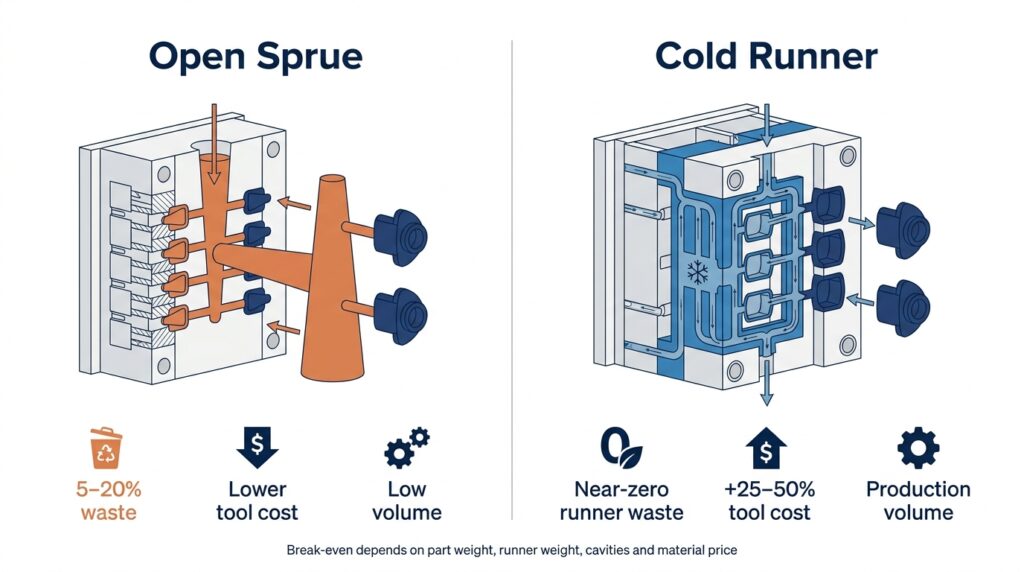
La selección del acero para herramientas sigue el recuento de disparos previsto: P20 hasta aproximadamente 250.000 disparos, H13 o S136 a partir de 500.000 disparos y para grados con cargas agresivas. El desmoldeo, las transiciones de pared, la ventilación y la tolerancia de contracción se establecen en DFM, no después de T1; las reglas de trabajo están en nuestra Guía de diseño de moldes de silicona.
Control de tolerancia y destellos
Bajo presión de producción, el LSR puede introducirse en espacios de separación extremadamente pequeños; 0,002 mm es el umbral de riesgo de trabajo que utilizamos durante la revisión de herramientas, no una especificación de rebaba universal. Ninguna línea de separación mantiene una separación nominal constante en cada ciclo, por lo que el control de rebabas nunca se reduce a un solo valor en un plano. Requiere que la condición de cierre, el vacío y la fuerza de sujeción actúen conjuntamente, y el rectificado por sí solo no lo controlará.
Lo que controlamos:
- Se instaló un sistema de cierre de línea de separación con una tolerancia de trabajo de 0,005 mm antes de T1, luego se verificó con respecto al límite de rebaba acordado en el plano y se volvió a comprobar el desgaste del acero después del primer lote de producción.
- Evacuación al vacío de la cavidad antes de la inyección, que elimina el aire atrapado cuya contrapresión, de otro modo, empujaría la silicona hacia la línea de separación en lugar de a través de los orificios de ventilación.
- El tonelaje de sujeción se calcula a partir del área proyectada, no del tamaño de la máquina; una herramienta con sujeción insuficiente se abre bajo la presión de inyección y produce destellos incluso con una línea de separación perfecta.
- Tolerancia de contracción de 1,5–3,5% dependiendo del grado, durómetro y espesor de la sección, confirmada con el informe T1 CMM.
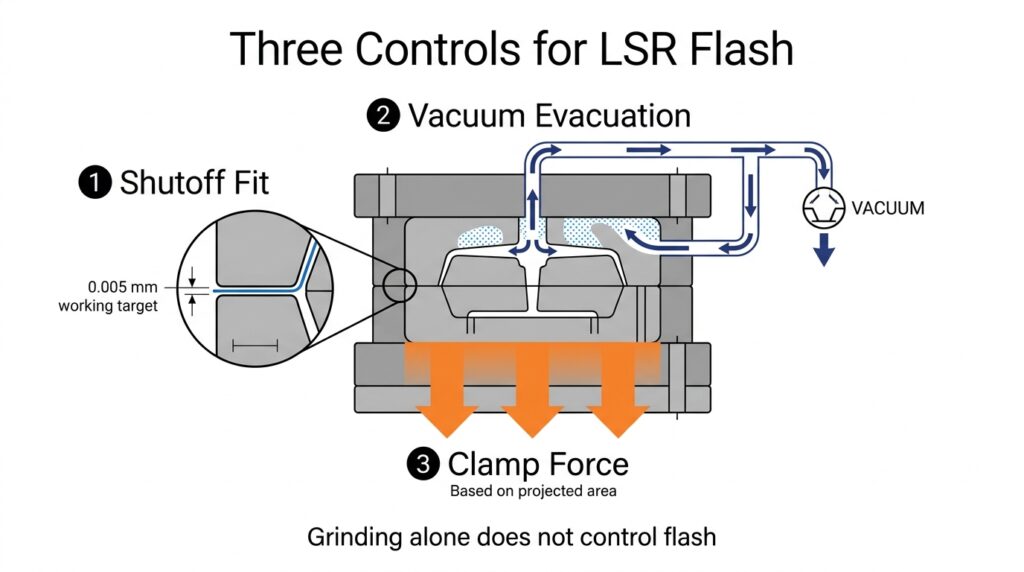
La aceptación dimensional es la siguiente ISO 3302-1. M2 es alcanzable en la mayoría de las geometrías; M1 es un análisis caso por caso vinculado a la posición de la compuerta y el número de cavidades. Más ajustado que eso generalmente significa que el dibujo requiere que un material blando se comporte como una pieza mecanizada. La mecánica de rebabas se cubre en lograr cero rebabas en el moldeo de LSR, y geometría socavada — que el LSR tolera mucho mejor que los termoplásticos — en Reglas de diseño de socavado para piezas LSR.
Tratamiento posterior, pruebas y documentación
Las piezas que salen de la prensa están curadas, pero aún contienen volátiles y siloxanos residuales. El postcurado estándar en nuestros hornos es de 200 °C durante 4 horas, ajustado según el grado y el espesor de la pared. Las piezas en contacto con alimentos y las piezas médicas se someten a postcurado como paso fijo; los sellos industriales pueden no necesitarlo. Más detalles en productos de silicona postcurado.
Documentación que podemos emitir con un envío:
- Declaración de materiales y trazabilidad del lote al lote del proveedor de LSR
- Informes de pruebas de terceros adaptados al material, color, artículo terminado y mercado previsto exactos: FDA 21 CFR 177.2600, requisitos pertinentes de LFGB / BfR XV, RoHS y REACH SVHC.
- Informe dimensional que abarca todas las dimensiones del dibujo, de 3 a 5 muestras por cavidad.
- Dureza, resistencia a la tracción, al desgarro y a la compresión según ASTM D2240 / D412 / D624 / D395
El alcance del método de prueba y lo que cada informe cubre y no cubre se establece en métodos de prueba de silicona.
Capacidad de inyección en dos etapas y sobremoldeo
La resina LSR se adhiere a los termoplásticos de ingeniería mediante un adhesivo autoadhesivo o mediante un sistema de fijación mecánica. La elección del sustrato y el grado exacto del material determinan el método de fijación. Ciertos grados de PC, PA66, PBT y PEEK pueden adherirse con un sistema LSR autoadhesivo compatible, pero la adhesión debe validarse en la resina especificada. El PP y el PE generalmente requieren tratamiento con plasma, imprimación o fijación mecánica.
Realizamos el sobremoldeo cargando el termoplástico moldeado como inserto o mediante inyección en dos fases sobre una placa de referencia. La resistencia de la unión se verifica mediante una prueba de despegue a 180° definida para el proyecto en muestras T1. Para combinaciones de LSR autoadhesivo y PC o PA66 que cumplan los requisitos, nuestro valor de referencia es de 3 a 8 N/mm con fallo cohesivo; el plano y el plan de validación establecen el valor de aceptación final. Un desmoldeo interfacial limpio requiere una revisión del grado del sustrato, la preparación de la superficie y las condiciones de moldeo antes de liberar el molde.
Familias a las que apoyamos
Estas cuatro familias ilustran los requisitos de producto y documentación que admitimos en todos los programas de moldeo de silicona. El proceso de fabricación seleccionado (inyección LSR, compresión, transferencia u otro método) se confirma a partir de la geometría, el material y el volumen reales, en lugar de inferirse de la categoría del producto.
| Parte de la familia | ¿Qué impulsa la herramienta? | Experiencia con productos relacionados |
|---|---|---|
| Sellos, juntas, conectores | Conjunto de compresión por ASTM D395 y una raya sin destellos; los cosméticos son secundarios. | juntas tóricas, lámina de caucho, codos y conectores de manguera |
| Teclados y paneles de control | La fuerza de actuación se mantuvo dentro de ±20 gf en todo el panel, y la estabilidad de la fuerza después de 1 millón de ciclos. | teclados impermeables, teclados de alta sensibilidad táctil |
| Productos para contacto con alimentos y productos para bebés | Documentación de la FDA 21 CFR 177.2600 y LFGB, postcurado como paso fijo, sin arrastre de olor. | juegos de alimentación, mordedores, platos para bebés |
| Atención médica y personal | Archivo de materiales ISO 10993 / USP Clase VI, moldeo en sala limpia, trazabilidad de lotes | copas menstruales |
Las piezas pequeñas con alta cavitación hacen que la herramienta se concentre en una zona fría; las piezas grandes individuales mantienen una sola cavidad con un bebedero abierto, independientemente del volumen anual de producción.
Volumen, cantidad mínima de pedido y plazo de entrega
El moldeo por inyección es un proceso que prioriza el utillaje. El precio unitario disminuye con la cavitación, por lo que la decisión que fija el coste es el número de cavidades al inicio del proyecto, no la negociación en la orden de compra.
Aquí se confunden dos cifras distintas. MOQ indica el tamaño mínimo de un pedido una vez que el acero está disponible. La tabla a continuación muestra el volumen anual, que determina si vale la pena cortar ese acero.
| Volumen anual (no tamaño del pedido) | Herramienta típica | Comentario |
|---|---|---|
| Menos de 10.000 unidades | De cavidad única y bebedero abierto. | El moldeo por compresión suele resultar más económico. |
| 10.000 – 100.000 unidades | 2–8 cavidades, canal frío | Ventana de inyección estándar |
| Más de 100.000 unidades | 8+ cavidades, compuerta de válvula | El ciclo y la automatización dominan los costos |
Nuestro MOQ para LSR moldeado por inyección es de 3000 a 5000 unidades por pedido. Esta no es la misma pregunta que si debería comprar un molde de inyección: por debajo de aproximadamente 10 000 unidades al año, el moldeo por compresión suele resultar más económico en general, aunque su precio unitario sea más alto, porque el molde cuesta una fracción y absorbe los cambios de diseño. El proceso de fabricación de moldes tarda de 20 a 35 días hábiles hasta T1, con 7 a 10 días hábiles por ronda de revisión. La producción en masa después de la aprobación de la muestra tarda de 20 a 30 días para el primer lote. La estructura de costos en todos los procesos se desglosa en ¿Cuál es el costo del moldeo de silicona?.
Cuándo desaconsejamos el moldeo por inyección de silicona
Cotizamos el proceso que mejor se ajusta a la pieza, no el proceso con el mayor coste de utillaje.
- Volumen anual por debajo del punto de equilibrio de las herramientas: moldeo por compresión de silicona Utiliza herramientas más económicas y absorbe los cambios de diseño sin necesidad de un nuevo bloque de acero.
- Secciones sólidas gruesas de más de 10-12 mm aproximadamente: el tiempo de curado varía con el cuadrado del espesor y el ciclo deja de ser económico.
- Piezas con inserciones metálicas en bajo volumen de producción: moldeo por transferencia suele ser la mejor opción
- Perfiles continuos, cordones y tubos: extrusión, no inyección.
- El diseño sigue en desarrollo: cada cambio de geometría después de cortar el acero implica un nuevo trabajo en las herramientas, por lo que mantenemos el proyecto en la fase de impresión 3D o prototipo de compresión hasta que el dibujo esté finalizado.
Un mapa más amplio de las alternativas está en nuestro Guía del proceso de fabricación de productos de silicona.
Qué enviar con una solicitud de cotización
Podemos cotizar a partir de una foto, pero el precio conlleva un margen de riesgo. Para obtener un precio fijo:
- Archivo 3D (STEP o IGES) más un dibujo 2D con dimensiones críticas y clase de tolerancia.
- Dureza y color objetivo, referencia Pantone si se requiere coincidencia — ver Cómo preparar los dibujos CAD para su fabricante.
- Objetivo de cumplimiento: contacto con alimentos, uso médico, RoHS o ninguno
- Volumen anual y frecuencia de pedidos, no solo el primer pedido.
- Requisitos estéticos: línea de separación aceptable, ubicación del vestigio de la puerta, acabado de la superficie (SPI o VDI).
Si su pieza se encuentra cerca de una de las cuatro familias mencionadas anteriormente, podemos reutilizar la experiencia relevante en materiales, herramientas y planificación de calidad; el proceso final y el diseño del molde se confirman durante el DFM (Diseño para la Fabricación).
Preguntas frecuentes
¿Se descuenta el costo de las herramientas de la producción?
Las herramientas se cotizan por separado y se facturan antes del corte del acero. Si se aplica algún reembolso y cuál es el volumen acumulado, debe especificarse en la cotización por escrito. Solicite este cronograma por escrito antes de realizar la orden de compra, ya sea a nosotros o a cualquier proveedor.
¿Qué nivel de tolerancia puedes soportar?
ISO 3302-1 M2 o M3 en la mayoría de las geometrías. M1 depende de la posición de la compuerta, el número de cavidades y la uniformidad de la pared, y se confirma en el informe T1.
¿Tienen una cantidad mínima de pedido?
Sí, entre 3000 y 5000 unidades por pedido una vez fabricada la herramienta. El volumen anual es un factor aparte: para volúmenes inferiores a 10 000 unidades al año, optaremos por el moldeo por compresión.
¿Puede facilitarnos la documentación de la FDA y de la LFGB?
Sí. El presupuesto especifica el alcance de las pruebas aplicables según la norma FDA 21 CFR 177.2600 y la norma alemana LFGB/BfR XV para el material, el color y el uso previsto. Los certificados de materiales y los informes de terceros disponibles están vinculados al lote de producción correspondiente; se cotizan pruebas de artículos terminados nuevos cuando el proyecto lo requiere.
Antes de bloquear la herramienta
Las dos decisiones más costosas de revertir son el número de cavidades y la ubicación de la compuerta. El número de cavidades determina el precio unitario durante la vida útil de la herramienta; la ubicación de la compuerta determina dónde queda el vestigio estético y qué lado de la pieza puede ser la superficie A. Ambas son económicas de modificar en CAD, pero costosas de modificar en acero.
Envíenos el archivo 3D, la clase de tolerancia, el objetivo de cumplimiento y un volumen anual realista, y le enviaremos el costo de las herramientas, las opciones de cavitación y el punto de equilibrio en comparación con el moldeo por compresión. Si el volumen no justifica una herramienta de inyección, lo indicaremos en el presupuesto. Los criterios de evaluación de muestras antes de lanzar la producción en masa se enumeran en Cómo evaluar la calidad de las muestras antes de la producción en masa..
Solicitar presupuesto
Envíe su archivo 3D y volumen anual a través de Formulario de solicitud de cotización.
Incluya en el primer correo electrónico: archivo STEP, clase de tolerancia, dureza objetivo, requisito de cumplimiento y volumen anual. Le enviaremos el costo de las herramientas, las opciones de cavitación, el precio unitario para dos niveles de volumen y el punto de equilibrio en comparación con el moldeo por compresión.
Referencias
- LFGB § 31, Transferencia de sustancias a los alimentos — Bundesministerium der Justiz, texto consolidado actual: gesetze-im-internet.de/lfgb/__31.html
- USP Capítulo general 〈 88 〉 Pruebas de reactividad biológica in vivo (base de la clasificación de plásticos de clase I a VI) — Farmacopea de los Estados Unidos: doi.usp.org/USPNF/USPNF_M98834_01_01.html