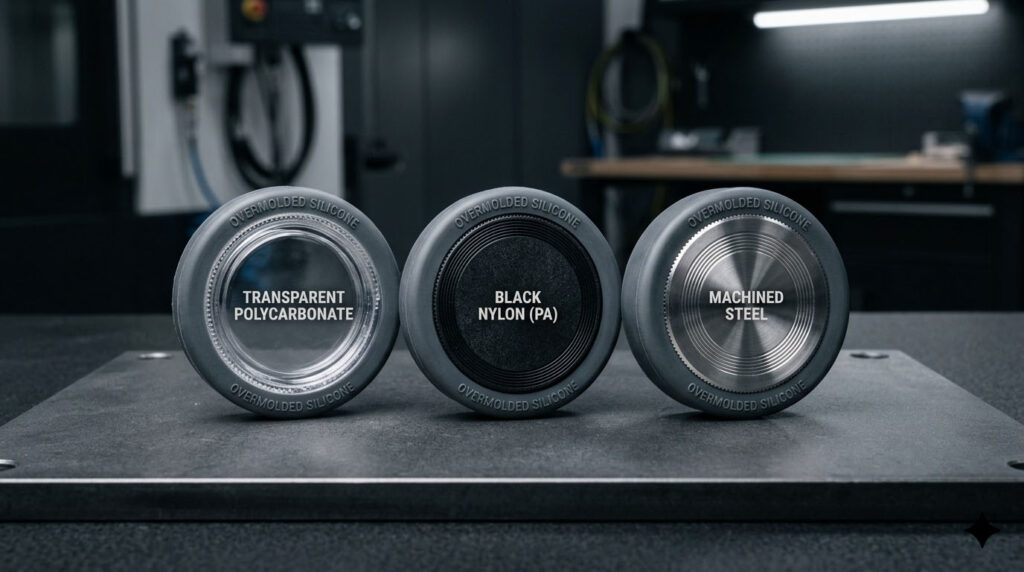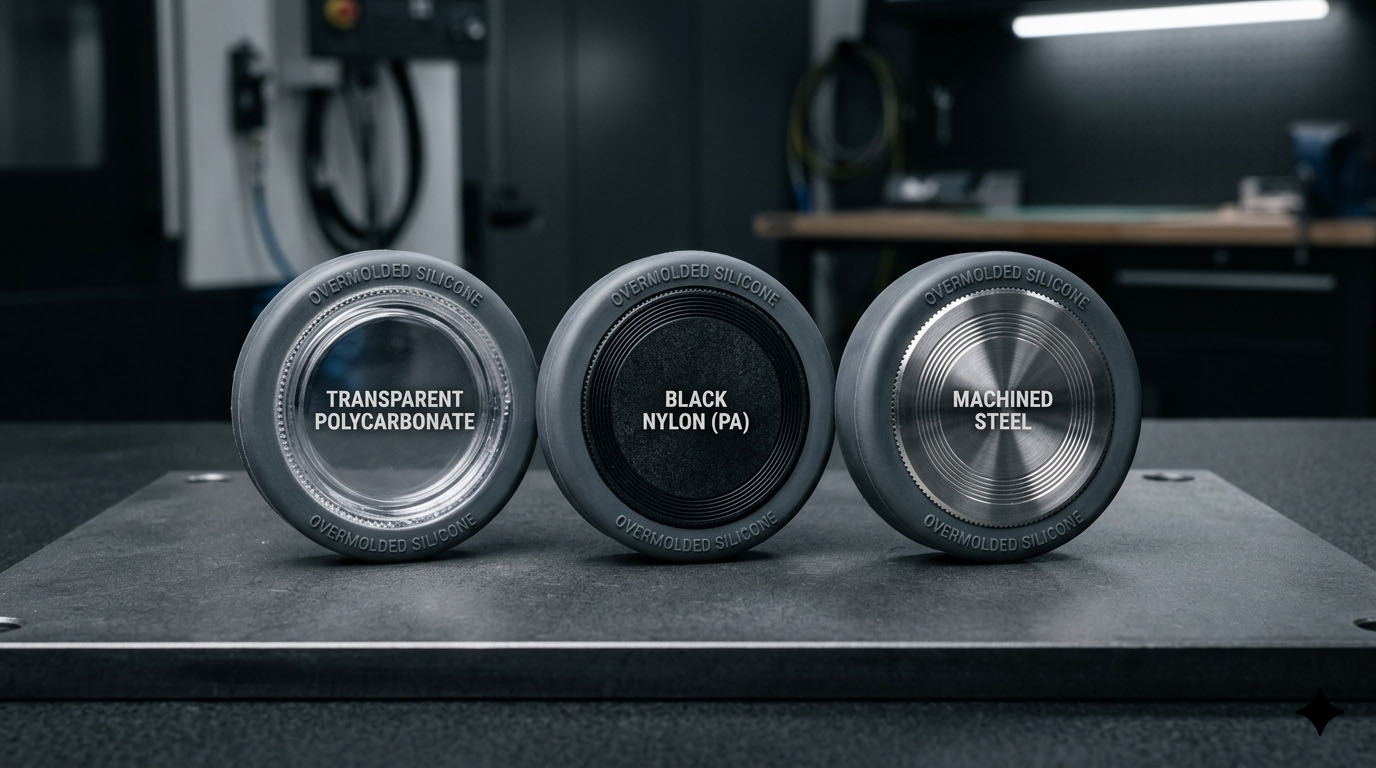
Die meisten Silikon-Umspritzprogramme scheitern nicht, weil das Silikon “nicht haftet”. Sie scheitern vielmehr, weil das Team das Substrat wie bei einem Standard-Einlegegussverfahren behandelt und angenommen hat, dass die Verbindung in dem Moment, in dem das Teil das Werkzeug verlässt, feststeht.
Nein. Die Haftung beim Silikon-Umspritzen ist ein Prozesszustand, keine Materialeigenschaft. Am ersten Tag besteht der Handzugtest. Dreißig Tage später – nach Temperaturwechseln, Feuchtigkeit und wiederholter Kompression – löst sich die Kante ab.
Die Finanzierungslücke tritt fast immer erst auf, nachdem die Werkzeuge bereits bezahlt sind.
Zusammenfassung
- Haftung ist ein Prozessergebnis, keine Materialspezifikation. Das gleiche Substrat kann sich je nach Oberflächenbeschaffenheit, Zeitpunkt und Aushärtungskontrolle verbinden oder ablösen.
- Jedes Substrat versagt auf seine eigene Weise. PC verliert mit der Zeit an Oberflächenalterung an Festigkeit, PA versagt bei wiederaufgenommener Feuchtigkeit, Metall versagt nur bei übereilter Vorbereitung.
- Die Verbindung muss unter Produktionsbedingungen – nicht unter idealen Laborbedingungen – geprüft werden, bevor die Werkzeuge fixiert werden. Verbindungen, die nur dann halten, wenn die Einsätze sofort nach dem Einformen angebracht werden, halten im realen Zweitbetrieb nicht.
Die Haftung beim Silikon-Umspritzen ist ein dreifaches Problem, nicht nur eins.
Wenn Leute sagen Silikon klebt nicht, Sie fassen drei separate Mechanismen zu einer einzigen Beschwerde zusammen:
- Chemische Verträglichkeit zwischen dem Silikonhärtungssystem und dem Substrat.
- Oberflächenenergie und Reinheit im Moment der Formgebung.
- Mechanische Einschränkung während das Silikon aushärtet und schrumpft.
Wird auch nur ein einziger Schritt vernachlässigt, kann die Verbindung am ersten Tag einwandfrei aussehen, sich aber am dreißigsten ablösen. Deshalb werden frühe Prototypen geprüft, die Bauteile im Einsatz jedoch nicht. Additionsvernetzendes (Platin-)Silikon, das bei den meisten Umspritzverfahren verwendet wird, reagiert hier besonders empfindlich: Es hemmt die Haftung von Oberflächenverunreinigungen, die Peroxidsysteme tolerieren.
Silikon-PC-Verbindung: Ein enges Prozessfenster
Was funktioniert
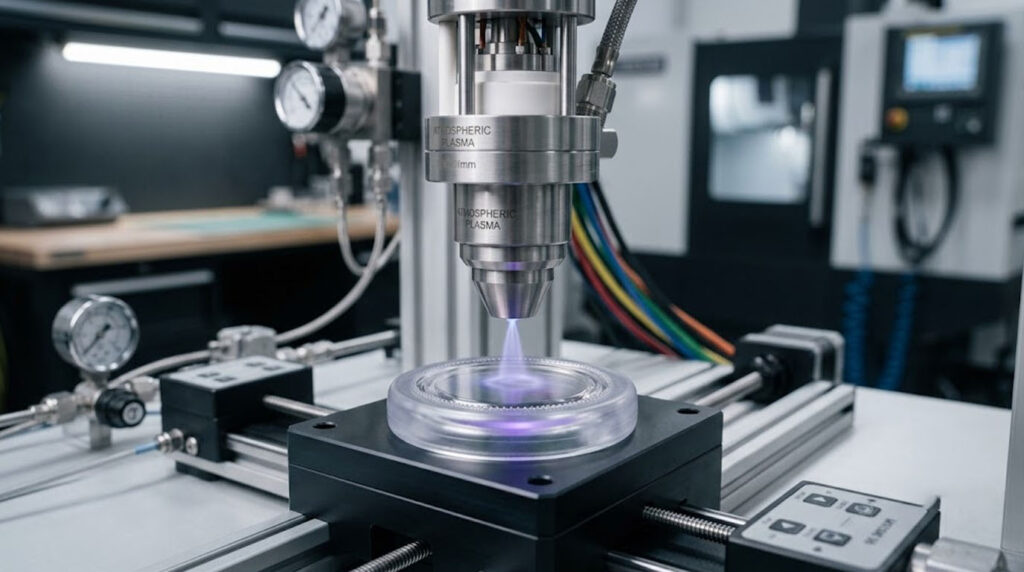
Silikon verbindet sich mit Polycarbonat, jedoch nur innerhalb eines engen Bereichs. PC besitzt eine moderate Oberflächenenergie und reagiert auf atmosphärisches Plasma oder Koronaaktivierung. Nach der Aktivierung verbindet sich ein additionsvernetzendes Silikon oder ein silanbasierter Primer chemisch damit.
In der Produktion ist diese Bindung prozessabhängig, nicht materialabhängig.
Was treibt
Drei Dinge bewegen das Fenster, ohne dass es jemand merkt:
- Die Formtemperatur steigt über den Sollwert (LSR härtet typischerweise bei etwa 120–180°C im Werkzeug aus).
- Aktivierungsalterung – plasmabehandelte PC-Oberflächen reoxidieren innerhalb weniger Stunden bis Tage, sodass Teile, die warten, Oberflächenenergie verlieren.
- Trennmitteldämpfe wandern von benachbarten Werkzeugen ab und kontaminieren die Oberfläche erneut.
Sobald die Oberfläche wieder oxidiert, nimmt die Haftung rapide und nichtlinear ab. Teams unterschätzen dies, da Polycarbonat (PC) im Vergleich zu anderen Kunststoffen als “einfach” gilt und sie daher ein stabiles Verhalten erwarten. Silikon widerlegt diese Annahme.
Silikon-PA-(Nylon-)Verbindung: Feuchtigkeit als versteckter Faktor
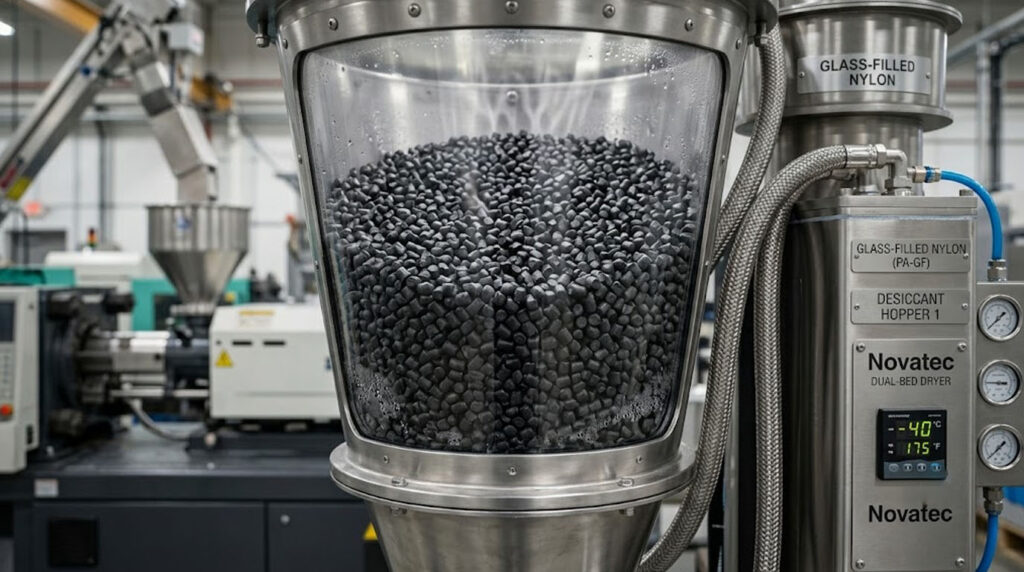
PA sieht auf dem Papier vielversprechend aus – höhere Polarität als PC, bessere anfängliche Benetzung, stärkere Ergebnisse im Labor. Dann kommt aber die eine Variable ins Spiel, die Silikon nicht mag: Wasser.
Selbst “trockenes” Nylon nimmt Feuchtigkeit aus der Umgebungsluft wieder auf. Ungefülltes PA6 kann im Gleichgewichtszustand 1–31 TP3T+ Feuchtigkeit aufnehmen, und Verarbeiter benötigen es typischerweise vor dem Umspritzen auf unter ~0,21 TP3T getrocknet. Diese wiederaufgenommene Feuchtigkeit:
- Beeinträchtigt die Grenzflächenbindung.
- Verursacht während der Aushärtung Mikroporen an der Klebefuge.
- Die Bindungsstärke variiert von Charge zu Charge.
Bei glasfaserverstärkten Werkstoffen (z. B. PA6-GF30) wird das Problem noch verschlimmert: ungleichmäßige Harzexposition an der Oberfläche, Durchscheinen der Fasern und lokale Spannungsspitzen entlang der Klebefuge.
Die Falle ist der Zeitpunkt. Direkt nach dem Trocknen geformte Muster funktionieren einwandfrei. Serienteile, die 24–72 Stunden vor dem Formen gelagert werden, hingegen nicht. Es handelt sich hierbei um einen Planungsfehler, der als Materialfehler getarnt ist.
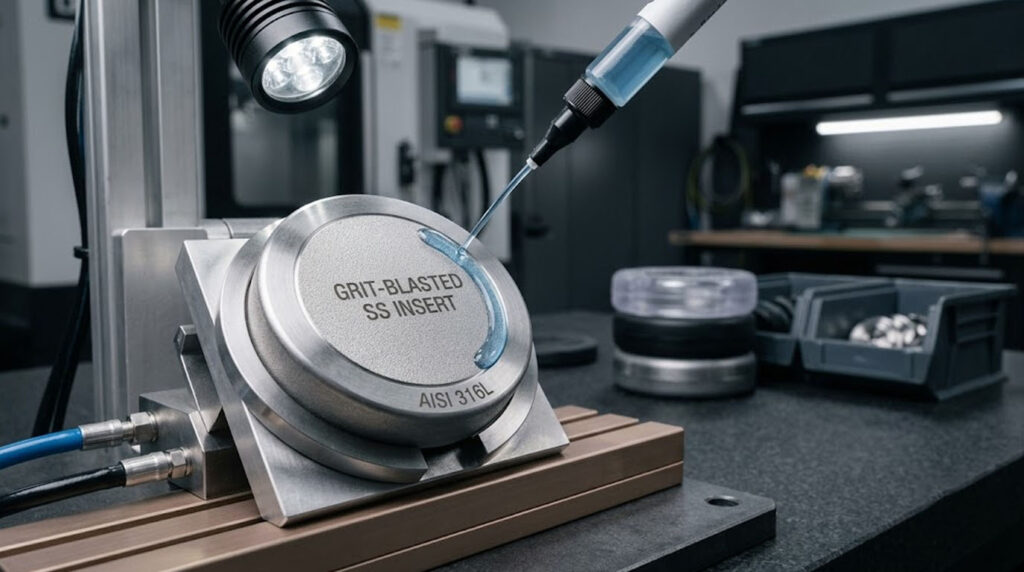
Silikon-Metall-Verbindung: Vorhersagbar, wenn die Oberflächenvorbereitung beachtet wird
Bei Metallen – Stahl, Aluminium, Edelstahl – ist die Silikonverklebung am besten vorhersagbar, vorausgesetzt Oberflächenvorbereitung wird als kontrollierter Prozess und nicht als einzelner Schritt behandelt.
Stabile Bindungen erfordern in der Regel:
- Durch Sandstrahlen auf eine definierte Rauheit (üblicherweise Ra ~2–5 µm) oder durch kontrolliertes chemisches Ätzen.
- Eine kontrollierte Oxidschicht.
- Ein auf die Silikonchemie abgestimmter Primer, der in kontrollierter Schichtdicke aufgetragen wird.
Einmal geknüpft, überstehen diese Bindungen Temperaturzyklen und langfristige Belastungen. Kompressionssatz, und wiederholter mechanischer Belastung. Im Gegensatz zu PC oder PA driften Metallbindungen bei kontrollierter Handhabung mit der Zeit nicht.
Doch Abkürzungen führen unmerklich zum Scheitern: “leichtes” Sandstrahlen, um Zykluszeit zu sparen, Fingerabdrücke nach der Reinigung und unterschiedliche Grundierungsschichtdicken in den Kavitäten. Metall verzeiht keine Ungenauigkeiten – der Schaden tritt nur später, statt lauter, auf.
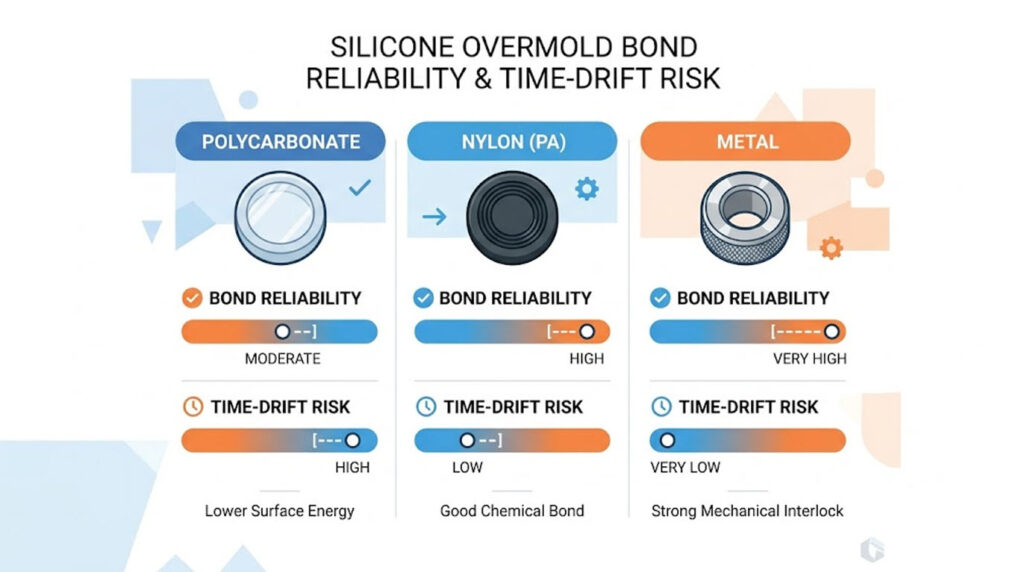
PC vs. PA vs. Metall: Silikon-Umspritzung im Überblick
| Substrat | Primärer Bindungsmechanismus | Typische Oberflächenvorbereitung | Zuverlässigkeit | Dominanter Ausfallmodus | Zeitdriftrisiko |
|---|---|---|---|---|---|
| PC (Polycarbonat) | Chemisch (aktivierte Oberfläche + additionsvernetzendes Silikon) | Atmosphärisches Plasma / Korona; Schimmel innerhalb des Aktivierungsfensters | Mäßig, prozessempfindlich | Oberflächenreoxidation, Verunreinigungen durch Trennmittel | Hoch, wenn Teile nach der Aktivierung warten. |
| PA / Nylon (inkl. GF) | Chemisch + teilweise mechanisch | Trocken unter ca. 0,21 TP3T Feuchtigkeit; Grundierung; Plasma | Instabile Chargenqualität | Feuchtigkeitsmikroporen, Faserdruck durchscheinend | Hohe Rückresorption bei Umgebungsbedingungen |
| Metall (Stahl / Aluminium / Edelstahl) | Chemisch (Grundierung) + mechanisch | Sandstrahlen bis Ra ~2–5 µm oder Ätzen; passende Grundierung | Am höchsten, wenn die Vorbereitung kontrolliert wird. | Unterstrahlung, Fingerabdrücke, Abweichungen bei der Grundierung | Niedrig, sobald gesperrt |
Mechanische Verriegelung ist kein Ersatz für Haftung.
Designteams gehen oft davon aus, dass die Geometrie das Silikon hält, falls die Chemie versagt. Das ist optimistisch.
Mechanische Haftung wirkt in Verbindung mit chemischer Bindung, nicht anstelle von ihr. Ohne Haftung fließt Silikon unter Druck kalt, die Kanten heben sich zuerst ab, und die Mikrobewegung nimmt mit jedem Zyklus zu – über Monate, nicht Wochen. Gute Umspritzkonstruktionen setzen beides voraus: eine chemische Bindung zur Abdichtung und mechanische Merkmale (Hinterschnitte, Durchgangslöcher, Passungsgeometrie) zur Lastverteilung. Schlechte Konstruktionen gehen davon aus, dass die Geometrie allein ein chemisches Problem löst.
Wo die Haftung auf dem Boden tatsächlich versagt
Aus fertigungstechnischer Sicht treten Klebeprobleme zu vorhersehbaren Zeitpunkten auf, fast nie jedoch während der Erstmusterprüfung:
- Variationen zwischen den Kavitäten eines Mehrkavitätenwerkzeugs.
- Schichtwechsel in der zweiten Schicht, bei denen die Vorbereitungszeiten und die Disziplin beim Umgang mit Materialien nachlassen.
- Handhabung außerhalb der Form – bloße Hände, Bereitstellungsbehälter, Wartezeit.
Die Silikonhärtung kaschiert diese Probleme. Delaminationen werden erst sichtbar, wenn Umwelteinflüsse, Belastungen beim Zusammenbau oder wiederholte Kompression sie freilegen. Dann aber ist der Konflikt zwischen Konstruktion, Formgebung und Qualität bereits entbrannt.
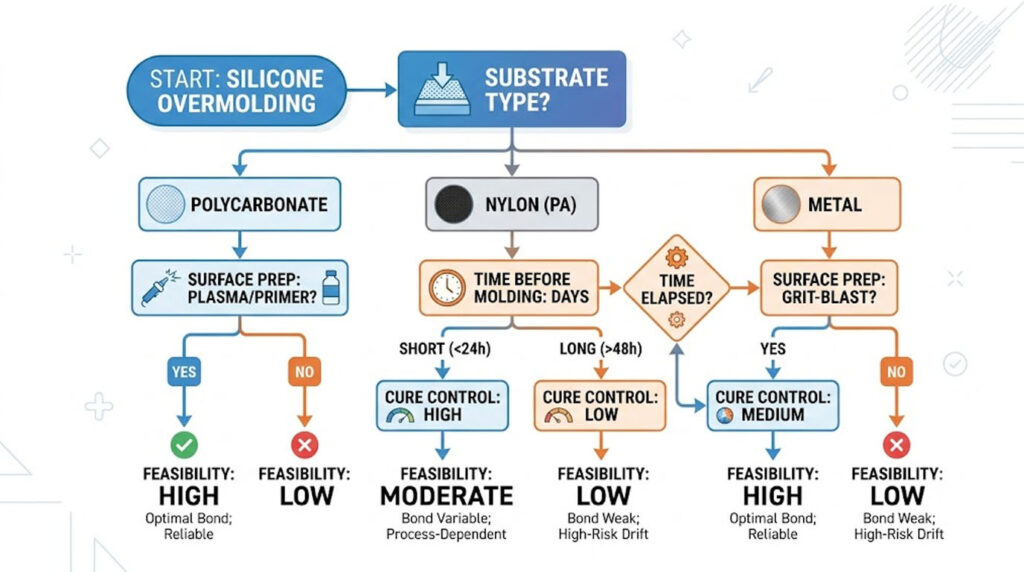
Machbarkeit ist eine Frage der Prozesssteuerung
Lässt sich Silikon auf PC, PA oder Metall umspritzen? Ja – auf alle drei. Die Machbarkeit hängt davon ab, ob das Programm die Variablen steuern kann, die im CAD-Modell nicht vorkommen:
- Oberflächenzustand zum Zeitpunkt des Formgebungsprozesses.
- Verstrichene Zeit zwischen Vorbereitung/Aktivierung und Formgebung.
- Konsistenz des Aushärtungsprofils über verschiedene Kavitäten und Verschiebungen hinweg.
- Führen Sie eine disziplinierte Handhabung ein.
Die meisten Machbarkeitsstudien ignorieren diese Aspekte, weil sie nicht in der Geometrie enthalten sind. Genau hier beginnt das Fehlurteil – und hier liegt der Fehler. Werkzeuge wird zu früh gesperrt.
Was wir vor der Werkzeugauswahl benötigen
Hier beginnt die eigentliche Diskussion, nicht sie endet. Um beurteilen zu können, ob eine Bindung in der Produktion und nicht nur in einem Mustertablett hält, benötigen wir Folgendes:
- Substratqualität, nicht nur die Familie (z. B. PA6 vs. PA6-GF30, PC-Qualität und etwaige Trennmittel).
- Ziel-Silikonhärtungssystem und Härte (Shore-A-Bereich, Platin vs. Peroxid).
- Einsatzumgebung – Temperaturbereich, Kompression, Chemikalienbelastung, erwartete Lebensdauer.
- Geltungsbereich der Einhaltung, falls relevant (FDA 21 CFR 177.2600, LFGB, oder ISO 10993 (z. B. im medizinischen Bereich), da diese Primer und Heilungssysteme einschränken.
- Realistische Zeitplanung für die Bodenbearbeitung zwischen Vorbereitung der Einlegearbeiten und Anbringen der Formteile.
Ohne diese Eigenschaften ist jedes Haftungsversprechen nur ein Laborergebnis, das sich mit der Zeit als falsch erweisen kann. Silikon versagt nicht lautlos. Es wartet – und wenn es sich löst, geschieht dies langsam, leise und aufwendig.