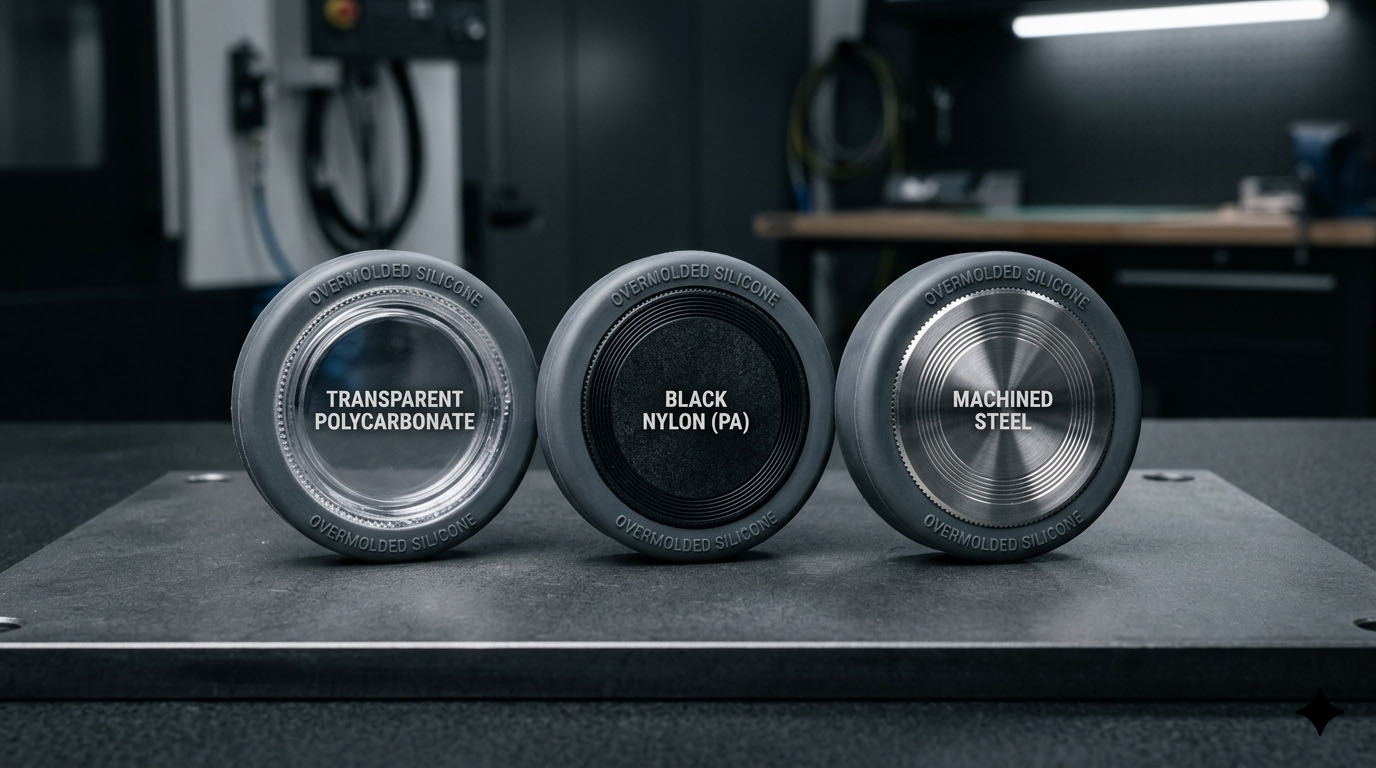
La maggior parte dei programmi di sovrastampaggio in silicone non fallisce perché il silicone "non aderisce". Falliscono perché il team ha trattato il substrato come un normale lavoro di stampaggio a inserto, presumendo che il legame fosse consolidato nel momento stesso in cui il pezzo lasciava lo stampo.
Non è così. L'adesione del rivestimento in silicone è una condizione del processo, non una proprietà del materiale. Il primo giorno, la prova di trazione manuale ha esito positivo. Trenta giorni dopo, dopo cicli termici, umidità e ripetute compressioni, il bordo si solleva.
Il divario si manifesta quasi sempre dopo che gli utensili sono già stati pagati.
Sintesi
- L'adesione è il risultato di un processo, non una specifica del materiale. Lo stesso substrato può aderire o staccarsi a seconda dello stato della superficie, dei tempi e del controllo della polimerizzazione.
- Ogni substrato cede a modo suo. Il policarbonato (PC) si deteriora con l'invecchiamento superficiale, il PA (poliammide) si deteriora con l'umidità riassorbita, il metallo si deteriora solo quando la preparazione è affrettata.
- Prima di bloccare gli stampi, è necessario validare l'incollaggio nelle condizioni di produzione, non in quelle ideali di laboratorio. I legami che reggono solo quando gli inserti vengono stampati immediatamente non reggono durante un vero e proprio secondo turno.
L'adesione del sovrastampaggio in silicone presenta tre problemi, non uno.
Quando la gente dice il silicone non si attacca, Essi condensano tre meccanismi distinti in un unico reclamo:
- Compatibilità chimica tra il sistema di polimerizzazione del silicone e il substrato.
- Energia superficiale e pulizia al momento dello stampaggio.
- Vincolo meccanico mentre il silicone si indurisce e si restringe.
Trascurando anche solo un aspetto, l'adesione può apparire perfetta il primo giorno e staccarsi dopo trenta. Ecco perché i primi prototipi superano i test, mentre i componenti utilizzati sul campo no. Il silicone a polimerizzazione per addizione (al platino), il materiale più utilizzato per lo stampaggio a iniezione, è particolarmente sensibile in questo caso: inibisce la formazione di contaminanti superficiali, a differenza dei sistemi a base di perossido.
Incollaggio silicone-PC: una finestra di processo ristretta
Ciò che funziona
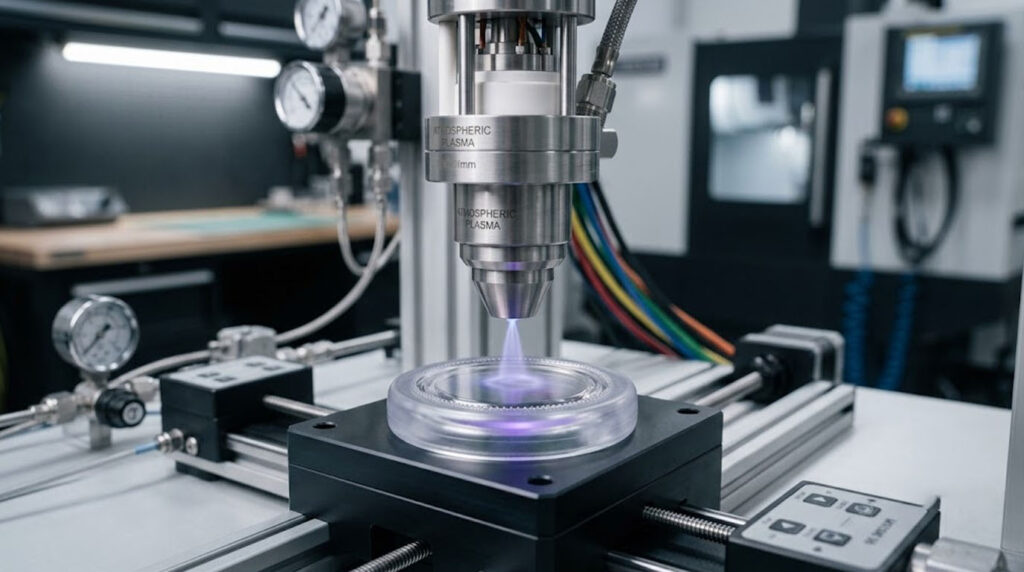
Il silicone si lega al policarbonato, ma all'interno di una finestra stretta. Il PC ha un'energia superficiale moderata e risponde a attivazione del plasma atmosferico o della corona. Una volta attivato, un silicone a polimerizzazione per addizione o un primer a base di silano vi si ancoreranno chimicamente.
Nella produzione, questo legame è sensibile al processo, non al materiale.
Che deriva
Tre cose muovono la finestra senza che nessuno se ne accorga:
- La temperatura dello stampo supera il suo valore di riferimento (LSR in genere polimerizza a circa 120–180 °C nello stampo).
- Invecchiamento da attivazione: le superfici dei PC trattate al plasma si riossidano entro poche ore o pochi giorni, quindi i componenti che attendono perdono energia superficiale.
- I vapori dell'agente distaccante migrano dagli strumenti adiacenti e ricontaminano la superficie.
Una volta che la superficie si riossida, l'adesione diminuisce rapidamente e in modo non lineare. I team sottovalutano questo aspetto perché il policarbonato è considerato "facile" nel campo delle materie plastiche, quindi si aspettano un comportamento stabile. Il silicone, al contrario, smentisce questa ipotesi.
Incollaggio silicone-PA (nylon): l'umidità è la variabile nascosta
Sulla carta, il PA sembra promettente: polarità più elevata rispetto al PC, migliore bagnabilità iniziale, risultati di trazione in laboratorio più elevati. Poi però introduce l'unica variabile che il silicone detesta: l'acqua.
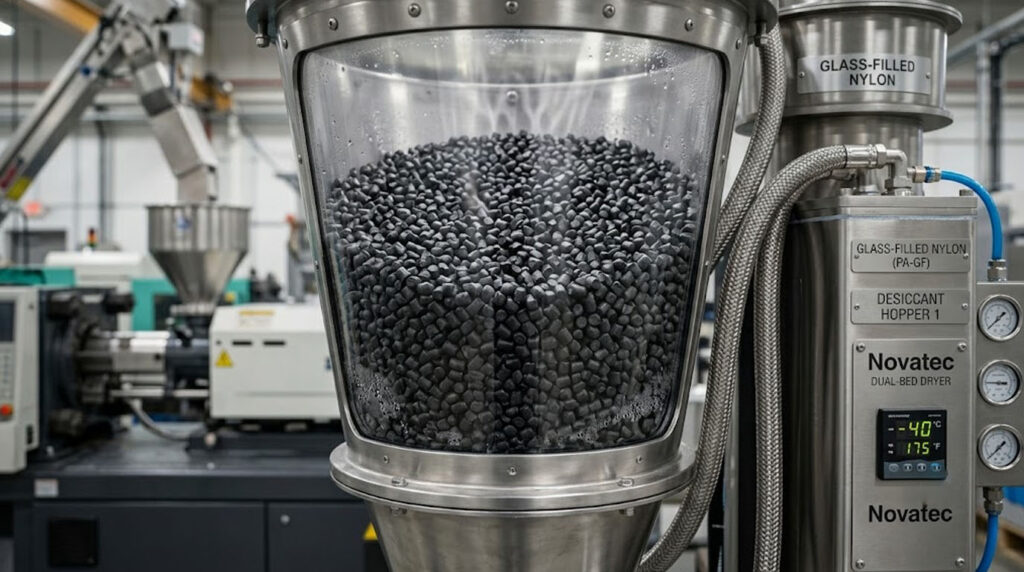
Anche il nylon “asciutto” riassorbe umidità dall’aria ambiente. Il PA6 non caricato può contenere 1–3%+ di umidità all’equilibrio e in genere gli stampatori hanno bisogno che sia essiccato al di sotto di ~0,2% prima dello stampaggio a iniezione. Questa umidità riassorbita:
- Interferisce con il legame interfacciale.
- Durante la polimerizzazione, provoca la formazione di microvuoti nella linea di incollaggio.
- La forza di adesione varia da lotto a lotto.
I tipi di resina rinforzati con fibra di vetro (ad esempio PA6-GF30) peggiorano ulteriormente la situazione: esposizione irregolare della resina sulla superficie, trasparenza delle fibre e concentrazione di stress localizzata lungo la linea di incollaggio.
Il problema sta nei tempi. I campioni stampati direttamente dall'essiccatore hanno prestazioni ottimali. I pezzi di produzione che rimangono in essiccazione per 24-72 ore prima dello stampaggio, invece, non funzionano. Si tratta di un errore di pianificazione mascherato da difetto del materiale.
Incollaggio silicone-metallo: prevedibile se si rispetta la preparazione della superficie
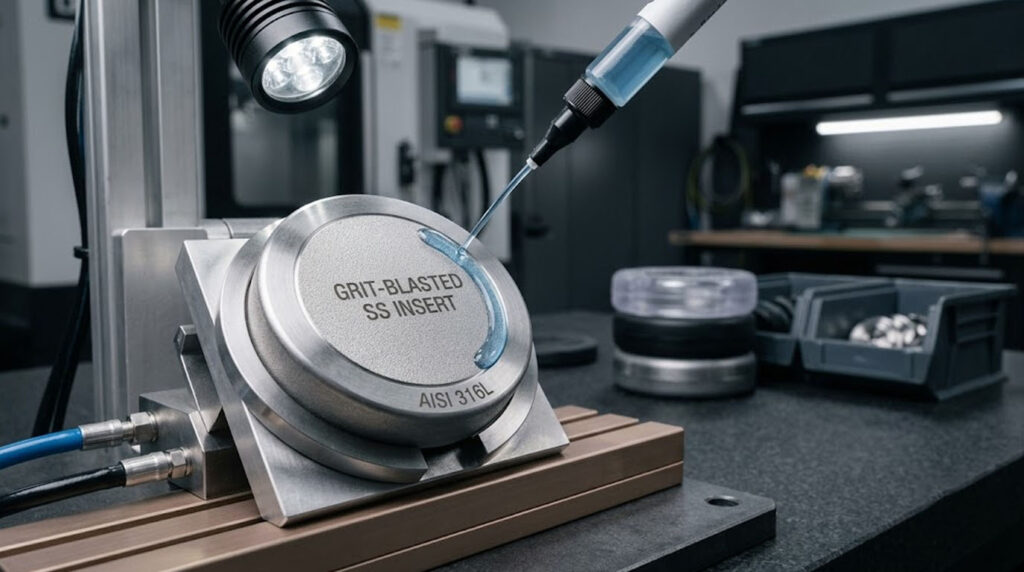
Il metallo, ovvero acciaio, alluminio e acciaio inossidabile, è il materiale su cui l'adesione del silicone è più prevedibile, a condizione che preparazione della superficie viene trattato come un processo controllato e non come un singolo passaggio.
Le obbligazioni stabili solitamente richiedono:
- Sabbiatura per ottenere una rugosità definita (comunemente Ra ~2–5 µm) o incisione chimica controllata.
- Uno strato di ossido controllato.
- Un primer compatibile con la composizione chimica del silicone, applicato con spessore controllato.
Una volta bloccati, questi legami sopravvivono ai cicli termici, a lungo termine set di compressione, e carico meccanico ripetuto. A differenza del PC o del PA, i legami metallici non si spostano nel tempo se controllati.
Ma le scorciatoie falliscono silenziosamente: sabbiatura "leggera" per risparmiare tempo di ciclo, residui di unto sulle dita dopo la pulizia e spessore variabile del primer nelle diverse cavità. Il metallo non perdona le imprecisioni: semplicemente, il problema si manifesta in un secondo momento, anziché in modo più evidente.
PC vs PA vs Metallo: Incollaggio con sovrastampaggio in silicone in sintesi
| Substrato | Meccanismo di legame primario | Preparazione tipica della superficie | Affidabilità | Modalità di guasto dominante | rischio di deriva temporale |
|---|---|---|---|---|---|
| PC (policarbonato) | Prodotti chimici (attivazione superficiale + silicone a polimerizzazione per addizione) | Plasma/corona atmosferica; muffa entro la finestra di attivazione | Moderato, sensibile al processo | Riossidazione superficiale, contaminazione da agente distaccante | Alto se le parti attendono dopo l'attivazione |
| PA / Nylon (incl. GF) | Chimico + parzialmente meccanico | Asciugare al di sotto di un livello di umidità di ~0,2%; primer; plasma | Instabile da lotto a lotto | Micro-vuoti di umidità, stampa attraverso le fibre | Elevato con riassorbimento ambientale |
| Metallo (acciaio / alluminio / acciaio inossidabile) | Chimico (primer) + meccanico | Sabbiatura fino a Ra ~2–5 µm o attacco chimico; primer corrispondente | Massimo, quando la preparazione è controllata | Sabbiatura insufficiente, oli delle dita, variazione dell'innesco | Basso una volta bloccato |
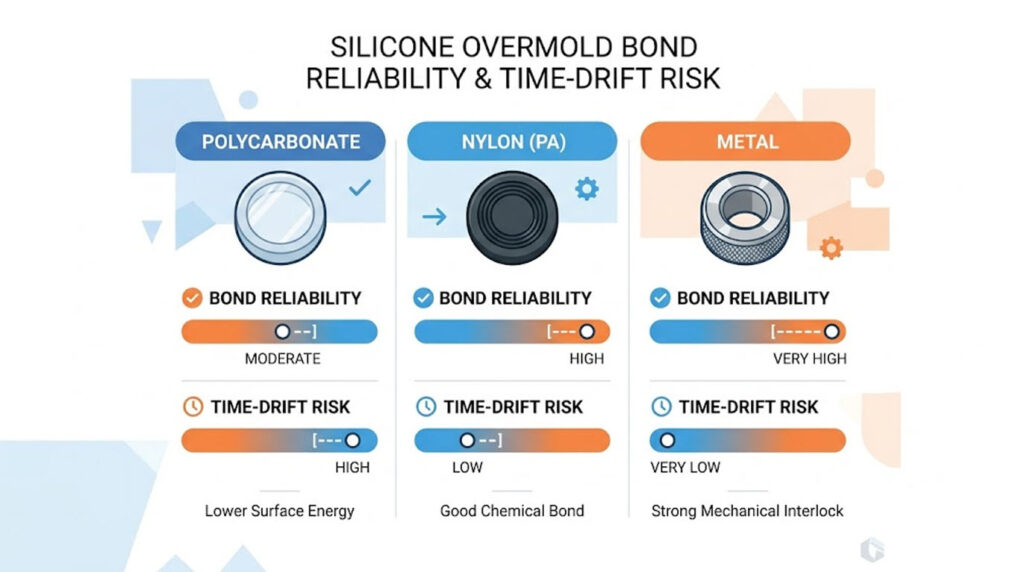
Il bloccaggio meccanico non sostituisce l'adesione
I team di progettazione spesso presumono che la geometria reggerà il silicone anche in caso di problemi chimici. Questo è un atteggiamento ottimistico.
La ritenzione meccanica funziona in sinergia con il legame chimico, non in sostituzione di esso. Senza adesione, il silicone si deforma a freddo sotto compressione, i bordi si sollevano per primi e i micromovimenti aumentano a ogni ciclo, nell'arco di mesi, non di settimane. I buoni progetti di sovrastampaggio presuppongono entrambi gli elementi: un legame chimico per la sigillatura e caratteristiche meccaniche (sottosquadri, fori passanti, geometria a chiavetta) per la distribuzione del carico. I progetti scadenti presuppongono che la sola geometria risolva un problema chimico.
Dove l'adesione effettivamente fallisce sul pavimento
Dal punto di vista della produzione, i problemi di adesione emergono in momenti prevedibili, e quasi mai durante l'approvazione del primo campione:
- Variazioni da cavità a cavità in uno strumento multicavità.
- Durante i cambi turno del secondo turno, dove i tempi di preparazione e la disciplina operativa tendono a vacillare.
- Inserire la manipolazione al di fuori dello stampo: mani nude, contenitori di stoccaggio, tempi di attesa.
La polimerizzazione al silicone maschera questi difetti. La delaminazione non è visibile finché l'invecchiamento ambientale, le sollecitazioni di assemblaggio o le ripetute compressioni non la mettono in evidenza. A quel punto, il conflitto tra progettazione, stampaggio e qualità è già in atto.
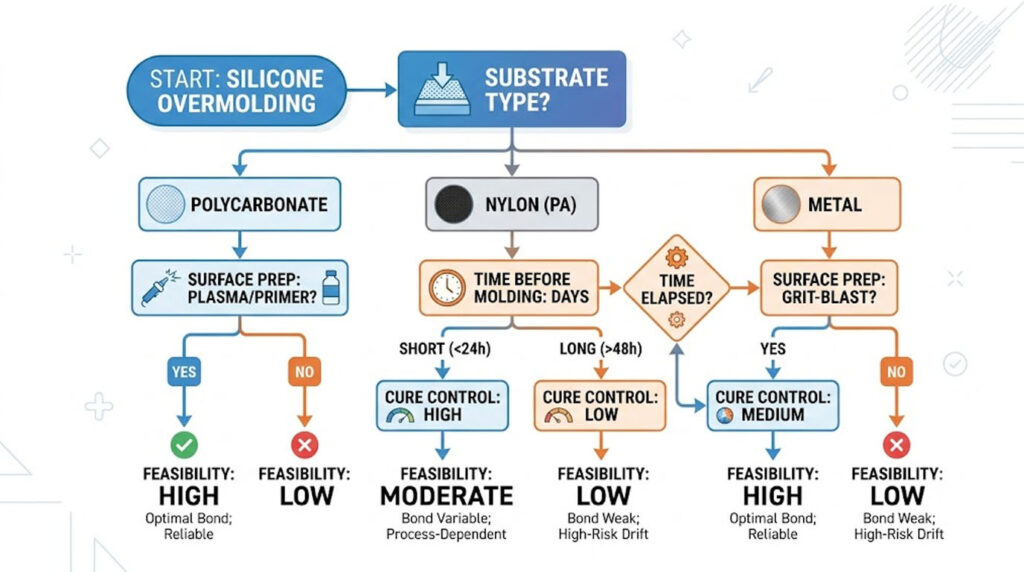
La fattibilità è una questione di controllo di processo
È possibile sovrastampare il silicone su PC, PA o metallo? Sì, su tutti e tre. La fattibilità dipende dalla capacità del programma di controllare le variabili che non compaiono mai nel modello CAD:
- Stato della superficie al momento dello stampaggio.
- Tempo trascorso tra la preparazione/attivazione e lo stampaggio.
- Coerenza del profilo di polimerizzazione tra le diverse cavità e i vari spostamenti.
- Inserire la disciplina di gestione.
La maggior parte degli studi di fattibilità li ignora perché non sono presenti nella geometria. È qui che inizia l'errore di valutazione e dove utensili viene bloccato troppo presto.
Cosa ci serve prima di impegnarci nella realizzazione degli stampi
È qui che inizia, non finisce, la conversazione utile. Per valutare se un legame reggerà in produzione piuttosto che in un campione, abbiamo bisogno di:
- Grado del substrato, non solo famiglia (ad esempio PA6 vs PA6-GF30, grado PC ed eventuali additivi antiaderenti).
- Sistema di polimerizzazione del silicone e durezza desiderati (grado Shore A, platino vs perossido).
- Ambiente di utilizzo: intervallo di temperatura, compressione, esposizione a sostanze chimiche, durata prevista.
- Ambito di conformità, se pertinente (FDA 21 CFR 177.2600, LFGB, O ISO10993 per uso medico), poiché questi limitano i primer e i sistemi di polimerizzazione.
- Tempistiche realistiche tra la preparazione del pavimento e la realizzazione dello stampo.
Senza questi elementi, qualsiasi promessa di adesione è solo un risultato di laboratorio destinato a svanire. Il silicone non si stacca in modo eclatante. Aspetta, e quando si stacca, lo fa lentamente, silenziosamente e a caro prezzo.