ほとんどの購入者はSTEPファイルを送ってきて価格を期待しますが、実際に知りたいのは、その部品が製造可能かどうか、許容誤差はどのくらいか、そして納期はどれくらいかということです。これらの3つの答えは形状データには含まれていません。それらは通常、記載されていない注記の中にあります。.
見積もり カスタムシリコンパーツ 毎週のようにこうした問題が発生し、そのパターンは一貫しています。カスタムシリコン部品の設計ファイルが不完全な場合、見積もり段階で問題が発生するわけではありません。問題となるのは、鋼材が既に切断された後の初回試作品段階です。その時点では、もはや決定権はあなたにはありません。金型の変更、再見積もり、または新しいインサートの導入が求められることになります。.
これは当社が要求するファイルパッケージと、各ファイルで完了が期待される決定事項です。部品がベビー用スプーン、キッチンマット、工業用シール、成形インサートのいずれであっても、パッケージの内容は同じです。異なるのは、どのファイルが最もリスクが高いかという点です。.
本記事で示されている数値(収縮範囲、初期許容誤差、後硬化スケジュール、インサートシフト限界など)は、2012年以降当社が社内で実施してきたカスタムシリコーン金型プログラムにおける、当社独自の金型および初回製品データに基づいています。公表されている表からの引用ではありません。引用している規格および規制は、末尾の「出典」に記載されています。.
エグゼクティブサマリー
- 幾何学はパッケージの中で最も安価な部分です。. STEPファイルは、その形状が存在するかどうかを示します。硬度、硬化システム、色の基準、および適合性によって、価格、サイクルタイム、および書類作成の内容が決まります。.
- 収縮による損失に対する補償は、鋼材を切断した者に帰属する。. CADで適用すると、1%–4%は最初のショット後に残る唯一のレバーを取り除き、部品は2倍小さく仕上がります。.
- 全面的に厳しい公差を設定することは、図面上で最もコストのかかる項目である。. コストがかかるのは検査と廃棄であり、空洞部分ではない。一般的なクラス1つと短い重要リストがあれば、ほぼあらゆる場面でM2を凌駕する。.
- リスクは製品ファミリーとともに変化するが、ファイルリストは変化しない。. ベビー用品およびキッチン用品のプログラムは、規格適合性および色の承認基準を満たしていない。工業用製品は、公差等級および挿入データ基準を満たしていない。.
- 上記に挙げた要求はどれも異常なものではない。. これは図面修正1回分の作業であり、工具の改造1回分よりも安価です。.
ファイルパッケージが不完全でもプロジェクトは停止しません。むしろ、仮定に基づいてプロジェクトを継続できます。ツールは、私たちにとって最も可能性が高いと思われる値に基づいて設計され、最初の製品は、双方が合意したと記憶している値に基づいて測定され、修正は鋼材の切断後に行われます。これが、ファイルを送信する前に午後をかけて確認する理由のすべてです。図面の修正には午後を要します。キャビティの再切断、新しいインサート、またはコンプライアンステストの繰り返しには、プロジェクト予算に含まれていなかった費用がかかり、通常は数週間もかかります。.
カスタムシリコン部品の設計ファイルには何を含める必要がありますか?
6品目。これより少ないと、誰かがあなたの代わりに推測することになり、その推測は最終的に鉄鋼製品に反映されることになる。.
| ファイル | 推奨フォーマット | 閉鎖の決定 | 正式な見積もりが必要ですか? |
|---|---|---|---|
| 3Dモデル | STEP(AP242推奨、AP214可)、またはネイティブのSolidWorks/Fusion | キャビティ形状、キャビティ数、DFMの実現可能性 | はい |
| 2D図面 | PDFとDWGまたはDXF | 検査で受け入れられるもの | はい |
| 材料および工程に関する注記 | 図面タイトルブロックまたは見積依頼書 | 化合物、硬度、硬化システム、後硬化 | はい |
| 色の参考 | PantoneまたはRALコード、および物理的なチップ | マスターバッチおよび色の承認基準 | はい、着色部品については |
| マーキングアートワーク | AI、EPS、またはベクターPDF、アウトライン化されたフォント | 印刷方式、インクシステム、スクリーンまたはパッドのサイズ | はい、印刷または彫刻の場合 |
| 挿入または嵌合部品データ | STEPプラス図面、材料記載 | オーバーモールディングの嵌合、接着経路、痕跡 | はい、オーバーモールド部品の場合 |
STLファイルだけでは、実現可能性の判断と大まかな金型範囲しか得られません。それ以上のことは期待できません。メッシュには正確な半径や薄肉部の定義がなく、これらはどちらも離型時にリップが裂けるかどうかを左右する要素です。.
製品ファミリー別に、どのファイルでエラーが発生しやすいか?
上記の6項目は一定です。省略される1項目は予測可能で、何を作るかによって異なります。.
| 製品ファミリー | ファイルは欠落または脆弱であることが多い | 紛失した場合のコスト | 標準的な許容誤差クラス |
|---|---|---|---|
| ベビー用品・授乳用品(よだれかけ、スプーン、お皿、歯固め) | 適合性に関する声明および実際のカラーチップ | 化合物ファミリーの間違い、再テスト、金型製作後の色再承認 | M3、吸引リップとシール機能にM2付き |
| キッチン用品・製菓用品(マット、ヘラ、容器、蓋) | 使用条件と硬度(公差を含む) | オーブン温度で劣化したり、手に持った感触がおかしい化合物 | M3からM4 |
| 工業用部品(シール、ガスケット、キーパッド、チューブ、グロメット) | 公差クラスと挿入データが明記された2D図面 | 初回製品後の工具変更、使用中の漏れまたは嵌合不良 | シール径のみM2、M1 |
| 販促品およびブランド品(リストバンド、ラベル、ケース) | アウトラインフォントと要素ごとのパントンカラーを使用したベクターアートワーク | 再印刷、インクの剥がれ、ロット間の色の違いが目に見える | M3からM4 |
| 金型と、厳しい離型形状 | 最終寸法の3Dモデルと脱型に関する注記 | 唇の裂け目、閉じ込められた虫歯、虫歯の再設計 | M3、機能的な空洞寸法のみに制約あり |
実際的な結果として、同じ欠落線でも、家族によって価格が異なります。 シリコンベビー用品, 一般的に、緩い公差は問題ないが、コンプライアンスラインは譲れない。 シリコンキッチン製品, 使用温度に関する注記では、形状が問題になる前に、まずコンパウンドが選定されます。工業用シールでは、この順序が逆になります。.
STEP、STL、それともネイティブCADのどれを送信すべきでしょうか?
作業ファイルとしてSTEP、バックアップとしてネイティブCAD、視覚的な参照としてSTLのみを送信してください。CADでAP242が利用できる場合は、AP242形式でエクスポートしてください。これは最新のプロトコルであり、形状だけでなく公差や注釈データも伝送できます。AP214は引き続き問題なく使用できますが、AP203では色が失われます。.
| 形式 | 輸出後も生き残るものは何か | 使用方法 |
|---|---|---|
| ステップAP242(またはAP214) | ソリッドボディ、正確な半径、アセンブリ構造、色。AP242は意味論的なPMIと公差も保持します。 | 工具設計、キャビティ加工、DFMレビュー |
| ネイティブCAD(SLDPRT、F3D) | 機能履歴、編集可能なパラメータ | DFM(製造性設計)中のジョイント設計変更 |
| IGES | 表面、時には隙間がある | レガシーファイルのみ。修復に時間がかかる場合があります。 |
| DWG / DXF | 2Dプロファイルと寸法 | 型抜き、押出成形、ガスケット外形 |
| STL / 3MF | 三角形シェルのみ | 視覚的な確認、印刷された試作品 |
エンジニアが忘れがちな重要な点:エクスポート単位はミリメートル、部品ごとに1つの水密ソリッドボディ、原点は基準面または対称軸上に設定すること。エクスポート時に、非表示フィーチャや余剰のコンストラクションボディが残ってしまうため、DFM(製造性設計)を開始する前に、クリーンアップに丸一日かかってしまう。.
成形シリコンとプリントシリコンのどちらを使用するかまだ決めていない場合は、形状の制限が異なるため、両方ではなく、使用する予定のルートに合わせてファイルを準備してください。. シリコン3Dプリント 成形では許容されない形状にも対応でき、その逆もまた真である。.
2D図面には何が示されていなければならないのか?
モデルは部品が何であるかを示し、図面は何が受け入れられるかを示します。これらは異なる文書であり、品質管理で使用されるのはそのうちの1つだけです。.
シリコーン製の図面は、材質を変えただけのプラスチック製の図面とは異なります。部品は測定中に変形し、クランプ圧力によって寸法の一部が動き、最も重要な特徴は通常、最も柔らかい部分にあります。そのため、シート上に何が描かれるべきかが変わってきます。.
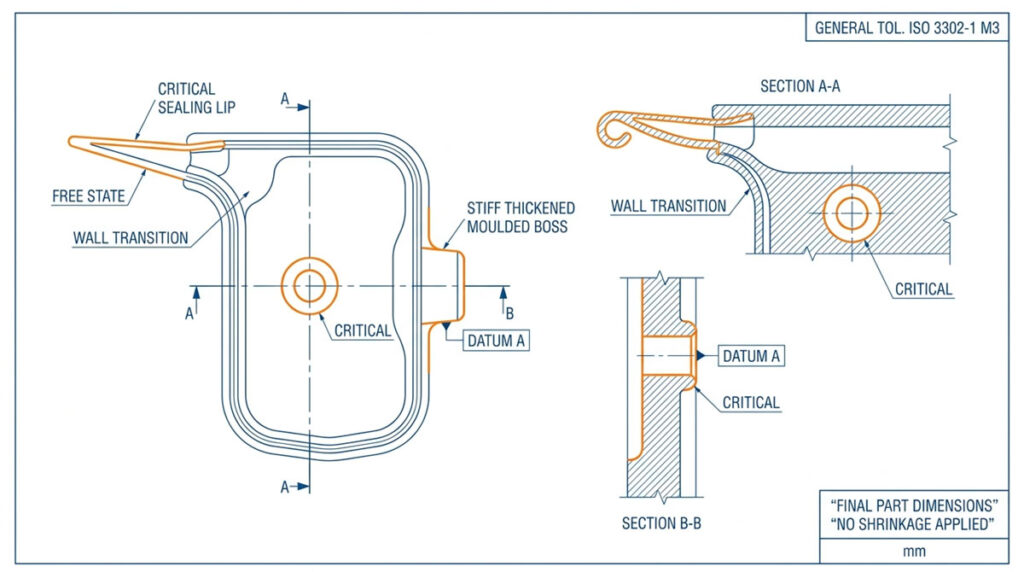
- 各機能の詳細を解説します。. 各シールリップ、壁面遷移部、アンダーカット部、およびインサートポケットを通る断面図を1つずつ示します。モデル内にのみ存在する壁厚は、DFM(設計製造性)に関する疑問が生じる最も一般的な原因です。.
- 軟質部品が実際に位置づけられる基準点。. 硬い面、または成形されたボスを選択してください。基準面Aとして薄いフランジを使用すると、治具内で動き、それを基準とするすべての寸法はその動きを継承します。.
- 寸法は機能的なものに基づいており、すべてに基づいているわけではない。. 寸法を指定するたびに、誰かがそれを計測し、不合格と判断する可能性があります。嵌合面、シール形状、穴の位置、全体の外形寸法などには数値が必要です。外観上の半径には必要ありません。.
- 自由状態か固定状態か、明示的に記載されている。. チューブ、ガスケット、メンブレン、蓋については、寸法が拘束されていない状態での寸法か、指定された治具を使用した状態での寸法かを明記してください。明記されていない場合、内径は仕様とはみなされません。.
- ばらばらの公差ではなく、公差ブロック。. ブロック内の一般的なクラス、ビュー上の重要な寸法の短いリスト、および閉鎖帯を基準として読み取るようにマークされた閉鎖寸法。.
- プロセスを示すタイトルブロック。. 配合とプロセス、硬度と許容誤差、硬化システム、後硬化、色基準、適合性。図面は各部署間でやり取りされますが、見積依頼メールはやり取りされません。.
- 基準点から位置を定めたアートワークのマーキング。. ロゴの位置、サイズ、向きは、アートワークが別個のベクターファイルとして納品される場合でも、図面上に記載する必要があります。.
- 単位、縮尺、改訂記号、日付。. 特に明記されていない限り、単位はミリメートルで、修正指示書1通がモデルとアートワークに送付されます。.
何を省略するかは、ほぼ同じくらい重要です。エラストマー部品に完全な幾何公差を設定すると、厳密さの表れとしてコスト増につながります。なぜなら、機械加工された金属用に記述された平面度や平行度の公差は、脱型後数時間かけて緩和する材料では維持できないからです。化粧面の厳しい形状公差も同様の効果をもたらします。ある形状がシール、位置決め、または何かとの嵌合に関係しない場合、一般的な公差よりも厳しい公差は必要ありません。.
モデルはあるが図面がない場合は、モデルを送付してその旨をお知らせください。弊社で図面を作成し、お客様に承認いただいた図面がプロジェクト全体の検査基準となります。図面が全くない状態で進めるのはうまくいきません。なぜなら、その場合、最初の製品は双方が合意したと記憶している内容に基づいて評価されることになるからです。.
モデルは最終部品寸法に留まるべき理由とは?
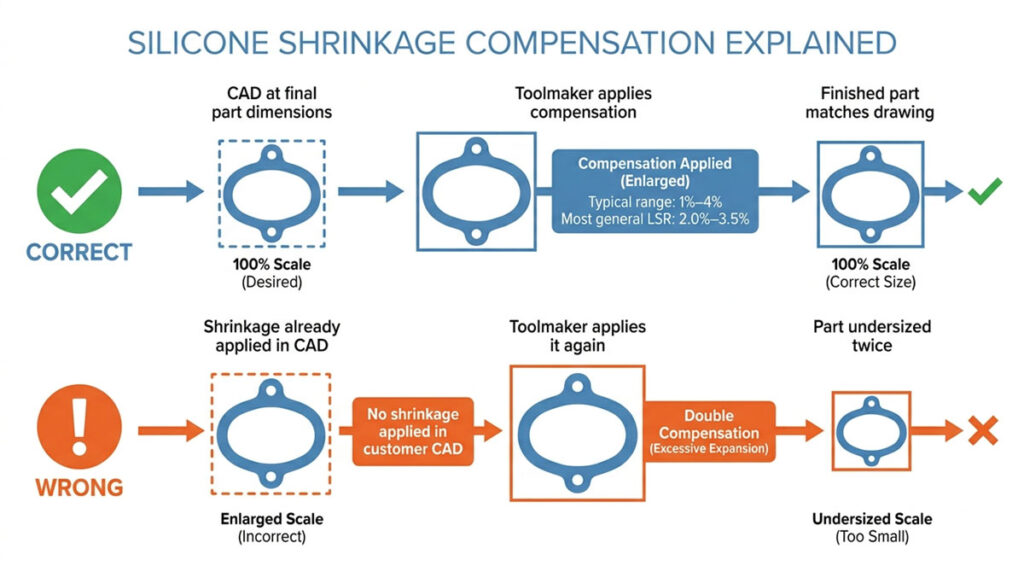
鋼材には収縮補正を施していますが、既に収縮補正を施している場合は、部品のサイズが2倍小さくなってしまいます。.
シリコーンは硬化時に収縮し、さらに後硬化時にも収縮します。実際の収縮範囲はおおよそ1%~4%で、一般的なLSRグレードのほとんどは2.0%~3.5%付近に収まります。実際の数値は、経験則ではなく、コンパウンドのデータシートと試作ショットから得られます。また、収縮は均一ではありません。流動方向、局所的な肉厚、ゲート位置、金型温度、拘束インサートなど、さまざまな要因によって収縮方向が異なります。.
これは、チームが最も過小評価しがちな項目です。熱可塑性樹脂を主に扱ってきた設計者は、収縮はCAD段階で適用される単一のスカラー値だと考えがちです。なぜなら、多くのプラスチック加工ワークフローでは実際にそのようになっているからです。しかし、シリコーンの場合、収縮を上流工程で適用してしまうと、後から調整することができなくなります。ショアA硬度40の部品に0.4mmのシーリングリップを設けた場合と、ショアA硬度60の同じリップを設けた場合では、挙動が大きく異なります。そのため、補正は図面ではなく、コンパウンドの特性に応じて行われます。.
図面には、例えば揮発性物質が重要な200℃で4時間後など、後硬化後の完成品で測定したい寸法を記載する必要があります。残りの部分は弊社で処理いたします。 金型設計.
許容差クラスはM1、M2、M3のどれを指定すべきですか?
使用 ISO 3302-1 一般的なクラスとして扱い、限られた機能的特徴に対してのみ厳しい公差を設ける。.
| クラス | そのコストに見合うだけの成果を上げる場所 | それが私たちに求めるもの |
|---|---|---|
| M1 | 精密なシール径、密着性の高いインターフェース | 精密な工具、狭い工程範囲、高い不良品率と検査負荷 |
| M2 | テクニカルシール、キーパッド、インサートフィット | 実用的なカスタムパーツのターゲット |
| M3 | キッチン、ベビー用品、消費者向け幾何学 | 重要でないディメンションに対する効率的なデフォルト設定 |
| M4 | 寸法精度が重要ではない大型成形部品 | 最も緩やかな型付けクラス。それでも空白のままにしておくよりは明記した方が良い。 |
上記の表には2つの制限値が記載されていますが、どちらも弊社が受け取る図面で誤って引用されていることがよくあります。.
まず、Mクラスは成形品にのみ適用されます。押出成形プロファイルと切断長さは、ISO 3302-1で別々に分類されます。 Eクラス(E1~E3), したがって、押出成形図面にはEクラスを記載し、切断長さ公差を切断長さ自体に対して明記する必要があります。. カスタム押出成形設計 独自の寸法ロジックに基づいており、成形図から読み取ることはできません。押出成形図に「M3」と記載されているということは、あなたが引用している規格を読んでいないことを示しています。.
第二に、この規格はすべてのクラスを分割します。 修理済み そして 閉鎖 寸法。固定寸法は、加工されたキャビティによってのみ制御されます。閉鎖寸法は分割面を横切るため、型締め圧力、コンパウンド量、バリの影響も受け、同じクラス内での許容範囲が広くなります。重要な寸法のいずれかが分割線を横切る場合は、閉鎖範囲を受け入れるか、金型設計前に分割位置を変更するよう依頼してください。これは、部品が実際には適合しているクラスに対して「許容範囲外」と測定される最も一般的な理由です。.

クラスが指定されていない場合、まずは一般寸法については±0.3mm、肉厚と内径については±0.2mm、シール面については±0.1mmを許容範囲として話し合いを開始し、見積もり前に部品サイズ、硬度、形状を確認します。これらの数値は仕様ではなく、交渉の出発点としてお考えください。.
ほとんどのベビー用品、キッチン用品、販促品の形状においては、M3が適切なデフォルト設定であり、妥協ではありません。また、大型部品や押し出し成形品にはM4が適切な選択です。これらの図面でM2を指定すると、検査コストがかさむだけで、エンドユーザーには何の影響もありません。.
ここでの判断ミスは、収縮に関する判断ミスの鏡像です。CNC加工に慣れたバイヤーは、安全だと感じるため、あらゆる寸法に厳しい公差を適用します。しかし、それは安全ではなく、コストがかさみ、そのコストがどこに影響するかは明らかです。 シリコンモールドのコスト. 寸法がさらに小さくなると、検査手順と機能とは全く関係のない不合格理由が追加されます。吸盤ベースやよだれかけポケットでは、±0.5 mm の違いはユーザーが感じることができません。 高精度成形部品, 0.05 mmの差が漏れるかどうかを左右する。.
キャリパーで測定すると変形する部品の寸法をどのように定義しますか?
図面には、数値だけでなく測定方法も明記する。.
手動ノギスで測定したショアA硬度40のリップは、光学式ノギスで測定した同じリップよりも小さく表示される。これは、作業者がノギスを圧縮してしまうためである。こうして、2つの検査機関が1つの良品に対して2つの異なる報告書を作成することになり、議論は品質の問題ではなく、計測方法の問題へと発展してしまう。.
検査メモには、以下の4項目を記載してください。
- 軟質または薄肉部分の測定方法:非接触式、光学式、または画像認識システム。.
- 固定状態または自由状態、特にチューブ、ガスケット、薄膜の場合。.
- 調湿:プレス直後ではなく、硬化後および規定の休止期間後に測定してください。.
- 初回品および量産ロットのサンプルサイズとAQLは、部品が実際にどのように使用されるかに合わせて設定されます。 検査済み.
そのたった一つの注釈で、ほとんどの初出記事に関する論争は始まる前に解決し、しかもたった一行の文章で済む。.

どの音符が、幾何学的な要素よりも引用文を大きく変えるのか?
材料、硬度、硬化システム、色、適合性。形状によって工具が決まり、それによってコンパウンド、サイクル、書類作成が決まる。.
| 注記 | どのように表現するか | それが推進するもの |
|---|---|---|
| 加工および合成 | LSR射出成形、HCR圧縮成形、または押出成形コンパウンド | 金型タイプ、キャビティ数、数量に応じた単価 |
| 硬度 | “ASTM D2240規格に基づく「ショアA硬度50±5」 | 感触、型崩れ挙動、薄い部分の破れリスク |
| 治療システム | プラチナ(添加)または過酸化物、後硬化が必要かどうか | 臭気、揮発性物質、コンプライアンス経路、挿入物の適合性 |
| 色 | PantoneまたはRALコードと光沢レベル、チップ承認済み | マスターバッチ、透明度、承認基準 |
| コンプライアンス | FDA 21 CFR 177.2600、LFGB、EU 10/2011; ISO 10993-1は、部品が医療機器の場合のみ適用。 | 原材料の選定、試験費用、リードタイム |
| サービス条件 | 温度範囲、化学物質との接触、滅菌方法 | 化合物ファミリー、充填システム、壁厚 |
一つの落とし穴は化学的なものです。白金の硬化は硫黄、アミン、スズ触媒、および一部のめっき薬品によって阻害されるため、見た目だけの問題に見えるインサートコーティングも、実際には硬化処理の一環です。もう一つの落とし穴は、コンプライアンスラインの文言にあります。. FDA 21 CFR 177.2600 ゴム製品を対象とする 繰り返し使用, 、これは完成品の使用例ではなく、材料とその抽出物を規定します。単回使用品は別の条項の対象となるため、図面には部品がどの条項に属するかが明記されている必要があります。より広い区別を明確にする必要がある場合は、, 食品グレードと医療グレード 図面上で重要なのは分割です。EUの場合、食品接触器具は 規則(EU)No 10/2011. ISO 10993-1 10993は医療機器専用の試験コースです。カテーテル部品はこのコースで評価されます。リストバンド、おしゃぶり、台所用品などは対象外で、食品接触安全基準または玩具安全基準が適用されます。消費者向け部品に10993試験を依頼すると、費用がかかるだけで、追加のクレームは発生しません。.
色は独立した項目として扱うべきです。スクリーンショットは色の仕様ではありません。定義された光源の下で物理的なチップと比較しますが、半透明または充填された化合物は一致を変化させます。 生産管理 選択した化合物によって異なります。これもまた、素材と色が一緒に運ばれる理由の一つです。.
パーティングライン、ゲートマーク、ベントマークはどの程度まで許容できますか?
部品のどこかに、パーティングライン、ゲートウィットネス、ベントトレースが存在します。図面には、それらが許容されない箇所を明記し、そこで作業を終了させるべきです。.
失敗は正反対の方向から発生する。何も言わないバイヤーは、金型製作が最も容易な箇所に印を付け、最初の試作品でそれを却下する。一方、パーティングラインとゲートレイアウト全体を指示するバイヤーは、充填と通気を制限し、結果として、より重視していた面にバリや気泡が閉じ込められることになる。.
有用な指示とは、設計ではなく制約である。
- 化粧やシーリングを行う箇所は、マーキング禁止区域としてマークしてください。.
- 許容されるフラッシュ限界値(トリミングして面一にするか、ミリメートル単位での最大値)を明記してください。.
- ユーザーに面する面、またはロゴが配置されている面を明記してください。.
- 旗状のアンダーカット、スナップ機能、および閉じた空洞。; アンダーカット形状 脱型方法を変更すると、キャビティが割れる場合がある。.
- 希望する表面仕上げや質感をメモしてください。可能であれば参考サンプルも添えてください。オプションについては以下に記載されています。 表面パターン.
バリ許容度は、コストが密かに集中している部分です。バリゼロの要件を目指すと、より厳しい金型公差と真空アシストが必要となり、これは価格帯が異なる真の能力となります。 許容誤差と真空ロジックのトレードオフ 図面に「フラッシュなし」と書き込む前に。.
オーバーモールド部品において、挿入ファイルから何がわかるのか?
形状の問題だけではありません。インサートが0.2mmずれると、シリコーンの厚みが不均一になったり、基材が露出したり、使用中に接着部が剥がれたりする可能性があります。.
| 情報を挿入する | なぜこのツールはそれなしでは設計できないのか |
|---|---|
| 3Dモデルと公差付き図面 | キャビティ内の特徴とクリアランスの位置 |
| 基材および表面処理 | 接着方法:プライマー、機械的ロック、または自己接着剤 |
| 挿入物上のシリコンの最小厚さ | 流れ、網羅性、読み飛ばしの回避 |
| 必要な接着強度または剥離強度 | 接着力が仕様なのか仮定なのか |
| 位置決めピンの目印の許容位置 | ピンはどこかに落ちなければなりません。どこに落ちるかはあなたが決めます。 |
| 温度制限を挿入 | 硬化温度とサイクル時間 |
オーバーモールディングは、「後で決めよう」という方針が最もコストがかかる部分でもあります。接着戦略は金型に組み込まれており、後から追加されるものではありません。プライマー、メカニカルロック、または自己接着コンパウンド: オーバーモールディング接着ルート これは基板とそのコーティングに由来するため、挿入ファイルには両方を指定する必要がある。.
校正段階から製品化まで、どのデザインファイルが残るのか?
アウトライン付きフォント、パントンカラー、および工具の切削前に選択されたマーキング方法を含むベクターファイル。.
ラスタ形式のロゴは定着しない。柔らかい曲面上の細い線や小さな反転文字も同様だ。インクの橋渡しやパッドの滑りによって、文字は消えてしまう。何が定着するかは方法によって決まり、その方法は形状そのものに依存する。.
| 採点方法 | 適合する | アートワークの制約 |
|---|---|---|
| パッド印刷 | 小さな湾曲部または凹んだ部分 | パスごとに使用できる色数を制限する。細かいネガティブテキストは避ける。 |
| スクリーン印刷 | 平らなパネルまたは緩やかなカーブのパネル | スポットカラー、単色、写真のようなグラデーションは使用しない |
| 転写印刷 | 質感のある部分や曲面部分に施されたマルチカラーのディテール | アートワーク全体、ただし登録とフィルム製作は指定する必要があります |
| レーザー彫刻 | インク不要の耐久性、同系色のマーキング | 色の選択肢はありません。コントラストは顔料と深さによって決まります。 |
| 成形されたテキスト | 製品よりも長く残るべきマーク | 3Dモデルには、抜き勾配、半径、最小線幅が必要です。 |
プロセスの詳細はメソッドページに記載されています。 シリコンへのパッド印刷, スクリーン印刷, 転写印刷 そして レーザー彫刻.
アートワークには、基準点から寸法を決めた位置、要素ごとの色、暗い部分に白い下地が必要かどうか、そして食器洗い機の洗浄回数、アルコールワイプの回数、摩耗回数など、期待する耐久性を数値で指定してください。インクシステムはこれらの数値に基づいて選定されるため、「剥がれないこと」は数値で表すことはできません。.
なぜ改訂版の不一致が、初稿却下件数の増加につながるのか?
なぜなら、ツール、検査報告書、見積書はそれぞれ異なる改訂版を参照している可能性があり、しかも三者全員が自分のものが正しいと信じているからだ。.
弊社はRev Bに基づいて鋼材を切断しましたが、お客様の受入検査はRev Cに基づいて行われました。欠陥はありませんでした。書類に問題がありました。.
- ファイル名を次のようにします
部品番号_説明_RevB_YYYYMMDD.step. - モデル、図面、作品すべてにおいて、修正指示書は1通にまとめてください。.
- 変更履歴を1行で送信してください。「Rev C: リップ幅 1.2 → 1.5 mm、ロゴをベース側に3 mm移動。」“
- 金型製作前に設計を確定し、その後は変更を正式なECR(エンジニアリング変更要求)として扱い、コストとリードタイムへの影響を考慮する。.
- 見積書、ツール、および最初の記事がそれぞれどの改訂版を参照しているかを書面で確認してください。.
改訂管理は、最初のツール変更までは管理業務のように見える。しかし、その後はプロジェクトの中で最も費用のかからない管理方法となる。.
絵に書き写せる3つのメモ
私たちが受け取るファイルから欠落しているもののほとんどは、ジオメトリではありません。それは3つの短いテキストブロックです。これらをコピーして値を変更すれば、この記事で説明してきた決定事項を満たす図面が作成されます。.
1. タイトルブロックに関する材料および工程に関する注記:
材質: 液状シリコーンゴム (LSR)、プラチナ (付加) 硬化 硬度: ASTM D2240 によるショア A 50 +/-5 色: Pantone 7686 C、マット; 金型製作前に物理的なチップを承認する必要があります 後硬化: 200 ℃ / 4 時間 (必須) 準拠: FDA 21 CFR 177.2600 (繰り返し使用) + LFGB 一般公差: ISO 3302-1 クラス M3 (成形品); 図面による重要な寸法 モデルの状態: 寸法は最終部品の寸法です。収縮は適用されません。.
2. 寸法表の横にある検査メモ:
寸法は、後硬化後、23℃/50% RHで最低24時間静置した後に測定。柔らかく薄い部分は、非接触(光学/視覚)、自由状態、固定具なし、オペレーターによる圧縮なしで測定。マークされた寸法(C)は分割面を横切るもので、閉鎖寸法です。ISO 3302-1の閉鎖公差が適用されます。初回品:5個、全寸法。生産:AQL 1.0、通常、レベルII。.
3. 外観およびマーキングに関する注記(該当する図の横に記載):
マーキング禁止区域:表面A(ユーザー側)およびシーリングリップB。パーティングライン、ゲート、ベントマークは表面Cのみに許可されます。フラッシュ:トリミング面と面一、最大0.15mmの残余、鋭利なエッジなし。アートワーク:ベクター、フォントはアウトライン化、位置は基準面Dから寸法指定。耐久性:食器洗浄機500回サイクル/70% IPA拭き取りに耐え、劣化なし。.
他に何も送らなくても、STEPファイルと一緒にこの3つのブロックを送ってください。これらを送るだけで、そうでなければ1週間後に返ってくるであろう質問のほとんどを解消できます。.
事前見積依頼書類チェックリスト
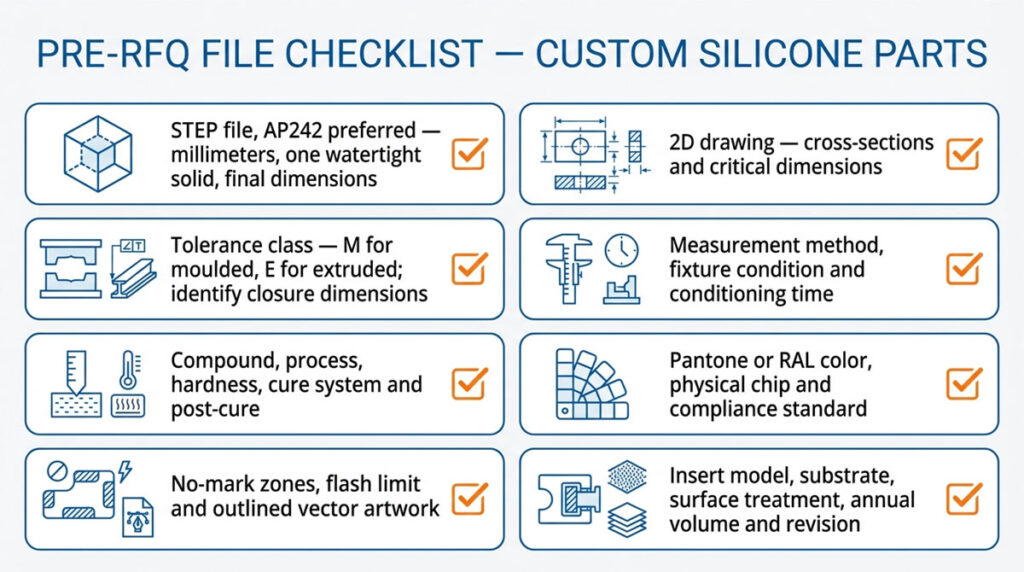
当社が受け取る不完全な見積依頼書のほとんどすべてを網羅する項目が8つあります。この記事の残りの部分は、これら8つの項目に関する詳細な説明です。.
このパッケージは単なる見積依頼書の形式的な手続きではありません。同じファイルは、試作品のレビュー、ツールの承認、初回生産品の納品、そして数か月後の再注文の際にも繰り返し使用されます。これらのファイルを一度まとめて、1通の改訂書にまとめておく方が、各段階で個別に不足部分を補うよりもコストを抑えることができます。.
- [ ] STEPファイル(AP242推奨)、ミリメートル、部品ごとに1つの防水固体、, 最終寸法
- [ ] 各機能領域の断面図を含む2D図面、重要な寸法が明記されている
- [ ] 公差等級が明記されている:成形品はM等級、押出成形品はE等級。閉鎖部の寸法が特定されている。
- [ ] 測定方法、治具の状態、調整時間
- [ ] 化合物とプロセス、硬度と許容範囲、硬化システム、後硬化要件
- [ ] PantoneまたはRALカラーと物理的なチップ。適合性は形容詞ではなく規格で記載されています。
- [ ] マークなし領域、フラッシュ制限、アウトラインフォントを使用したベクターアートワーク
- [ ] 基板材料と表面処理を施したモデルを挿入。年間発行部数と単一の改訂レター
ファイルを送信した後、ファイルはどうなりますか?
これは購入者が最後に尋ねる質問であり、同時に最初に心配する点でもあるので、リクエストの前にここに記載しておきます。.
- お客様が何かを送付される前に、弊社で秘密保持契約書(NDA)に署名させていただきます。もしお持ちでない場合は、弊社までお申し付けください。当日中にご返送いたします。.
- お客様からご提供いただいたCADデータ、図面、アートワークは、お見積もり、金型設計、部品製造に使用されます。お客様の書面による承認なしに、他のお客様に開示したり、当社の製品ラインナップに使用したり、事例資料として公開したりすることはありません。.
- 工場内への立ち入りは、お客様のプロジェクトに関わるエンジニアリング、工具、品質管理の担当者に限定されています。.
- お客様のファイルに基づいて作成され、お客様が費用を負担したツールは、お客様の所有物となります。その旨は見積書に明記いたします。.
- もし手続きを進めないことに決めた場合は、ご連絡ください。ファイルを削除し、書面で確認いたします。.
貴社の法務チームが、保管期間、下請け業者への情報開示、輸出管理に関する具体的な文言を必要とする場合は、該当条項をお送りください。遠回しな言い方をするのではなく、直接お答えいたします。.
次にあなたにお願いしたいこと
形状だけでは意見しか得られません。公差等級、硬度、硬化システム、カラーチップ、そして体積といった情報があれば、確実な見積もりと、最初のショット以降は修正の必要がない工具を提供できます。.
何かを送る前に、はっきり言っておくべきことが2つあります。部品全体にわたってISO 3302-1 M2よりも厳しい公差が必要な場合は、見積もり前にご相談ください。コストは検査と不良品にかかり、 ツーリング. そして、変更される可能性のあるデザインはすべて、 プロトタイプの検証 量産鋼材の前に、後から修正すると通常は試作金型よりもコストがかかるため、事前に修正しておく必要がある。.
STEPファイル、図面、硬度、カラーリファレンス、コンプライアンス要件、予想年間生産量をお送りください。2~3営業日以内に、お客様の形状に見られるリスク、および公差クラスに応じた金型と単価を記載したDFMレビューをお送りします。DFMレビューは無料であり、金型購入の義務も発生しません。この方法でレビューしたファイルのほとんどは、 成形シール, シリコンキーパッド, または工業用部品。.
情報源
- ISO 3302-1:2014、ゴム-製品の公差、第1部:寸法公差 — ISO、第2版(2014年)、2024年確定
- ASTM D2240-15(2021)、ゴムの特性に関する標準試験方法 - デュロメーター硬度 — ASTMインターナショナル、2021年7月更新
- 21 CFR 177.2600、繰り返し使用を目的としたゴム製品 — 米国eCFR、最新版
- 食品と接触することを意図したプラスチック材料および製品に関する欧州委員会規則(EU)No 10/2011 — EUR-Lex、官報L 12、2011年1月15日、統合版
- 国際規格ISO 10993-1「医療機器の生物学的評価」の使用 — 米国FDAガイダンス、2023年9月
- ISO 10303-242:2025、アプリケーションプロトコル:マネージドモデルベース3Dエンジニアリング(STEP AP242) — ISO、第4版(2025年8月)、現行プロトコル
- ISO 10303-214:2010、アプリケーションプロトコル:自動車機械設計プロセス用コアデータ(STEP AP214) — ISO、第3版(2010年)、依然として広く輸出されている
- 白金触媒シリコーン阻害剤(元素分類別) — ダウの技術に関するよくある質問
- レーベンスミッテルとフッターミッテルゲセッツブッフ (LFGB) — ドイツ連邦司法省、公式統合テキスト