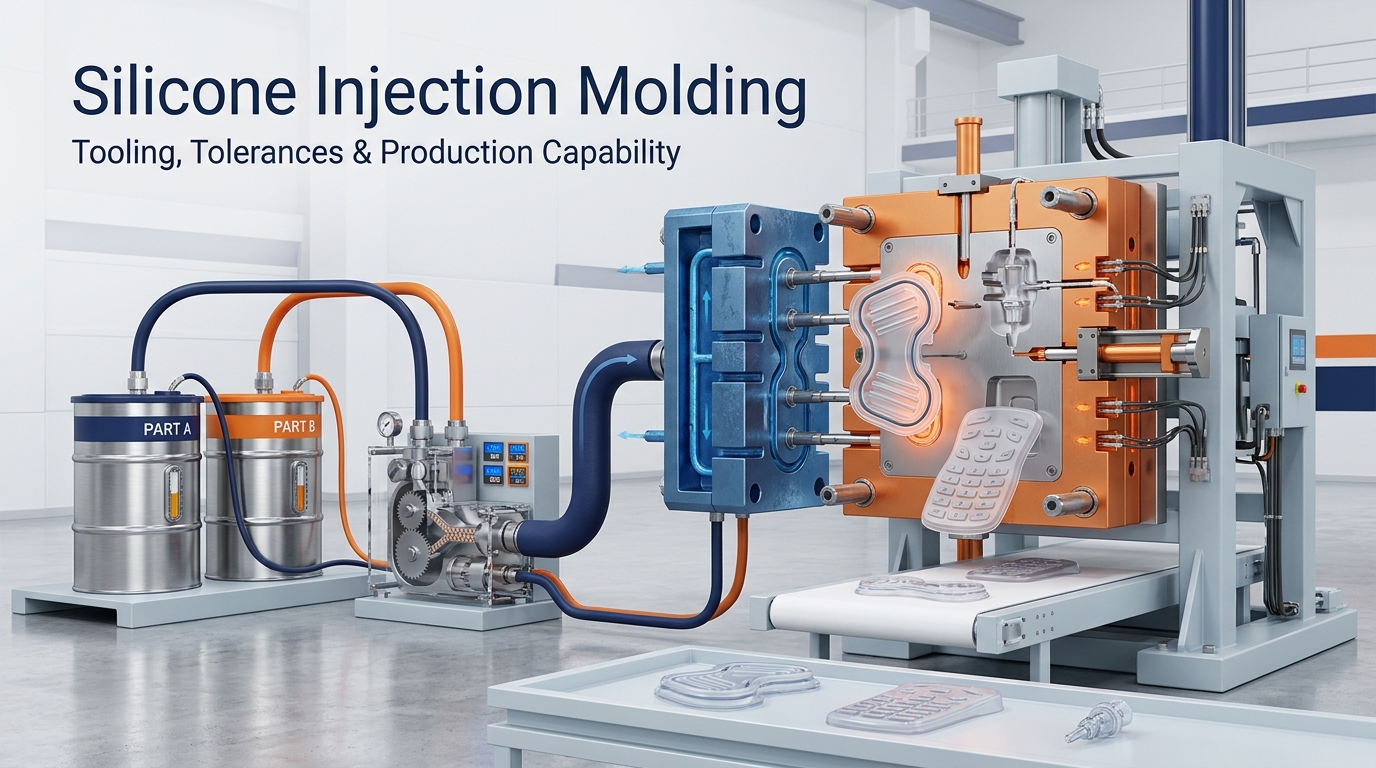
대량 생산 시 반복 가능한 형상이 필요한 대부분의 실리콘 부품은 가열된 강철 금형과 콜드 러너를 사용하여 사출 성형됩니다. 당사는 소비자용 급식 제품부터 밀봉재 및 키패드 부품에 이르기까지 다양한 LSR(Liquid Solid Plastic Reduction) 부품을 자체적으로 실리콘 사출 성형하고 있으며, 금형, 캐비테이션 및 사이클 타임에 대한 견적을 카탈로그 가격표가 아닌 3D 파일을 기반으로 제공합니다.
당사가 실리콘 사출 성형을 위해 운영하는 것은 무엇입니까?
초기 공급업체 심사에는 아래 네 가지 그룹을 활용하십시오. '검증됨'은 회사의 역량이 입증되었음을 의미하며, '프로젝트 종속적'은 도면, 자재, 연간 생산량 및 검증 요구사항 검토 후 최종 가격이 확정됨을 의미합니다.
장비 및 공정
| 조달 관련 질문 | RY 실리콘 기능 | 확인 상태 |
|---|---|---|
| 사용 가능한 인쇄 용량은 얼마입니까? | LSR 사출 프레스는 50~200톤이며, 대형 다중 캐비티 금형의 경우 최대 300톤까지 가능합니다. | 검증된 장비 범위; 예상 영역 검토 후 선택된 버튼을 누르십시오. |
| 해당 생산 라인은 인서트 작업이나 자동화된 고공동 작업을 처리할 수 있습니까? | 캐비테이션용 수평 프레스; 인서트 로딩용 수직 프레스 | 구성이 검증되었습니다. 자동화 범위는 프로젝트에 따라 다릅니다. |
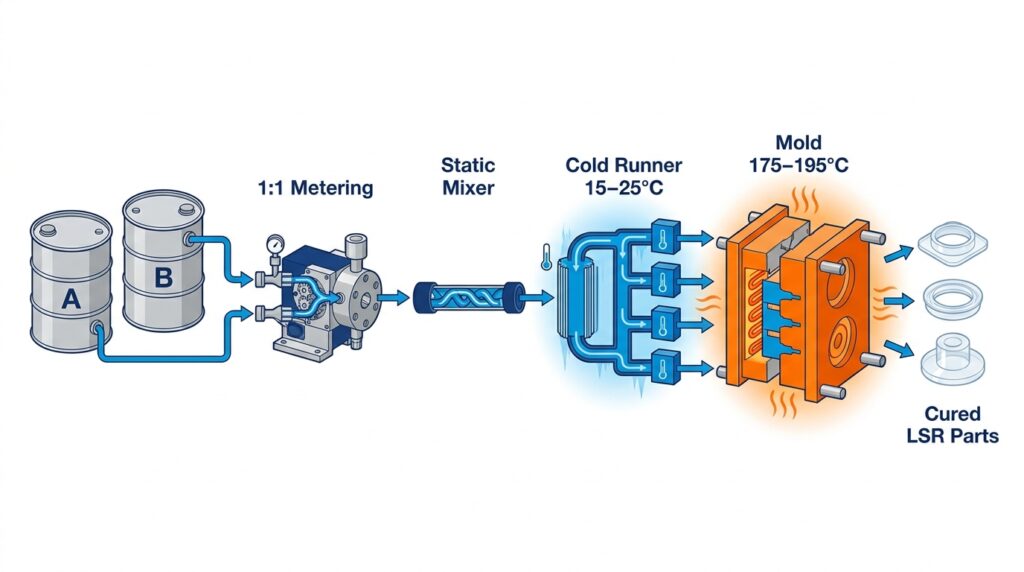
| LSR 구성 요소 두 가지와 안료는 어떻게 계량됩니까? | 1:1 A/B 펌프, 정적 믹서 및 안료가 제어된 제3의 흐름을 통해 이동합니다. | 검증된 표준 설정 |
| 어떤 공구 및 이송 시스템이 지원됩니까? | P20, H13 또는 S136 강철; 개방형 스프루, 콜드 러너 및 밸브 게이트식 콜드 데크 | 공구강 및 이송 시스템은 사출 횟수 및 비용 검토 후 선정되었습니다. |
부품 및 툴링 범위
| 조달 관련 질문 | 업무능력 | 확인 상태 |
|---|---|---|
| 부품의 크기와 무게를 알려주실 수 있나요? | 표준 셀에서 부품당 0.5~300g | 프로젝트에 따라 다릅니다. 기하학적 구조와 사출량에 따라 프레스가 결정됩니다. |
| 지원되는 경도 범위는 무엇입니까? | 쇼어 A 경도 5~80; 쇼어 A 경도 30~70은 대부분의 일반적인 생산에 적합합니다. | 견적을 내기 전에 정확한 등급과 경화 시스템을 확인해야 합니다. |
| 충치는 몇 개까지가 적당할까요? | 1~32개 캐비티; 2~8개 캐비티는 대부분의 생산 부품을 커버합니다. | 유량, 균형, 연간 생산량 및 유지보수 검토 후 견적 |
| 어떤 처리 창이 사용되나요? | 금형 온도 160~210°C, 일반적으로 175~195°C; 사출 압력 200~1,200psi | 시작 창만 해당; 재질 등급 및 부품 형상으로 검증됨 |
| 구매 주기는 어느 정도로 가정해야 할까요? | 벽 두께가 3mm 미만인 경우 15~60초 소요; 두꺼운 부분은 비선형적으로 비례합니다. | T1 공정 검증 전까지만 추정하십시오. |
| LSR-플라스틱 오버몰딩이 가능한가요? | 인서트 장착 오버몰딩 및 인덱스 플레이트 2샷 구성 | 기판 등급, 접착 시스템 및 박리 시험 계획에 대한 검증이 필요합니다. |
품질 및 문서화
| 조달 관련 질문 | RY 실리콘 기능 | 확인 상태 |
|---|---|---|
| 어떤 치수 공차 체계가 사용됩니까? | ISO 3302-1 M2/M3 표준에 따른 일반 치수 기준이며, 더욱 엄격한 CTQ(핵심 특성)는 별도로 검토됩니다. | 도면별로 측정 방법 및 고정 장치에 대해 합의해야 합니다. |
| 통제된 환경에서의 생산이 가능한가요? | ISO 7등급 / 8등급 지정된 의료 및 식품 접촉 프로그램의 경우 | 견적서 및 품질 계획서에 클린룸 범위가 확정되었습니다. |
| 어떤 품질 시스템이 이 프로젝트를 지원할 수 있을까요? | ISO 9001 기본 인증; 의료 프로그램의 경우 ISO 13485 인증; 자동차 프로그램의 경우 IATF 16949 인증 | 자격 심사 과정에서 해당 인증서 및 현장 범위가 제공됩니다. |
| T1 시점에 어떤 검사 기록이 제공되나요? | 각 캐비티당 3~5개의 샘플에 대한 도면 치수를 포함하는 치수 보고서 | 샘플링 수준 및 핵심 품질 특성(CTQ)은 도구 출시 전에 합의되어야 합니다. |
| 자재 및 규정 준수 기록을 추적할 수 있습니까? | 자재 명세서, 공급업체 배치 추적성 및 해당되는 제3자 보고서 | 보고서의 정확한 범위는 재료, 색상, 완제품 및 시장에 따라 달라집니다. |
상업 상영회
| 조달 관련 질문 | 일반적인 용어 | 확인 상태 |
|---|---|---|
| 최소 생산 주문량(MOQ)은 얼마인가요? | 툴이 개발되면 주문당 3,000~5,000개 생산 가능 | 부품 크기, 색상 변경, 포장 및 연간 수요에 따라 최소 주문 수량(MOQ)이 변경될 수 있습니다. |
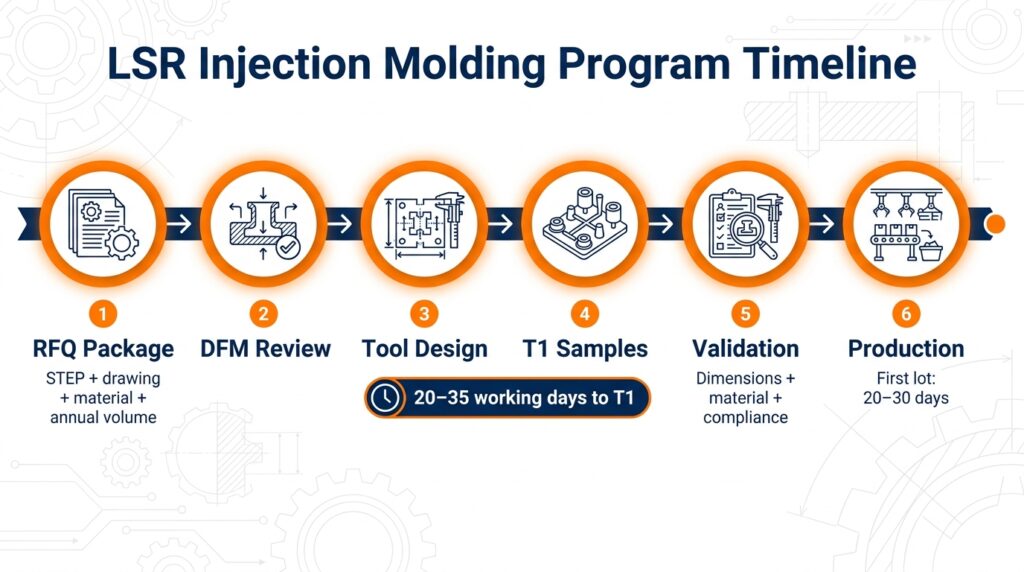
| 금형 제작에는 얼마나 걸리나요? | DFM 승인 후 T1까지 20~35 영업일(4~6주) 소요 | 최종 일정은 공구 설계 및 자재 가용성 검토 후 발표됩니다. |
| T1 재수술은 얼마나 걸리나요? | 수정 작업당 7~10 영업일 소요 | 강재 변경, 시험 및 고객 피드백 시간에 따라 달라집니다. |
| 첫 번째 생산 물량은 얼마나 걸리나요? | 샘플 승인 후 20~30일 | 주문 수량, 추가 작업 및 서류 작업에 따라 일정이 변경될 수 있습니다. |
당사는 어떤 LSR 등급 및 경화 시스템을 사용합니까?
당사는 사출 성형에 기본적으로 백금 경화 LSR을 사용합니다. 과산화물 경화 HCR은 별도의 공급 시스템 없이는 사출 성형 셀에서 사용할 수 없으므로 압축 및 이송 라인에서 사용됩니다.
정규 생산 등급:
- 주방용품, 애완동물용품 및 선물용품에 사용되는 범용 LSR(경도 A 30~70)
- 식품 접촉 LSR 해당 추출물 요건에 따라 선별 및 테스트됨 FDA 21 CFR 177.2600 반복 사용 고무 제품의 경우, 관련 LFGB 요구사항 및 BfR 권고 XV를 준수해야 합니다(명시된 경우).
- 재료 수준 테스트를 거친 의료 등급 LSR ISO 10993-5 / -10 또는 필요한 경우 USP Class VI 기준을 준수해야 합니다. 최종 생물학적 평가는 완제품, 제조 공정, 접촉 유형 및 접촉 시간에 따라 달라집니다.
- 밀봉재 및 마개용 자가 윤활, 오일 배출 및 저마찰 등급
- PC, PA, PBT 및 PEEK 기판에 접착하기 위한 자가 접착형 LSR
- 요청 시 전기 전도성 및 난연성 등급 제공
안료는 믹서에서 세 번째 흐름으로 첨가되며, 수작업으로 미리 혼합되지 않습니다. 로트 간 색상 편차는 안료 투입량에서 비롯되며, 기본 폴리머 때문이 아닙니다. 이것이 바로 SKU별로 서명된 색상표를 보관하는 이유입니다. 첨가제 패키지는 데이터시트 수치뿐만 아니라 유동성 및 경화 특성에도 영향을 미칩니다. 자세한 내용은 다음을 참조하십시오. 액상 실리콘 고무 첨가제.
툴링: 콜드 러너, 콜드 데크 및 웨이스트
당사의 금형은 15~25°C의 냉각된 공급액과 175~195°C의 가열된 캐비티를 사용하여 작동합니다. 이러한 온도 분리를 통해 러너가 경화되지 않은 상태로 유지되며, 이것이 러너리스 성형을 가능하게 하는 핵심 요소입니다.
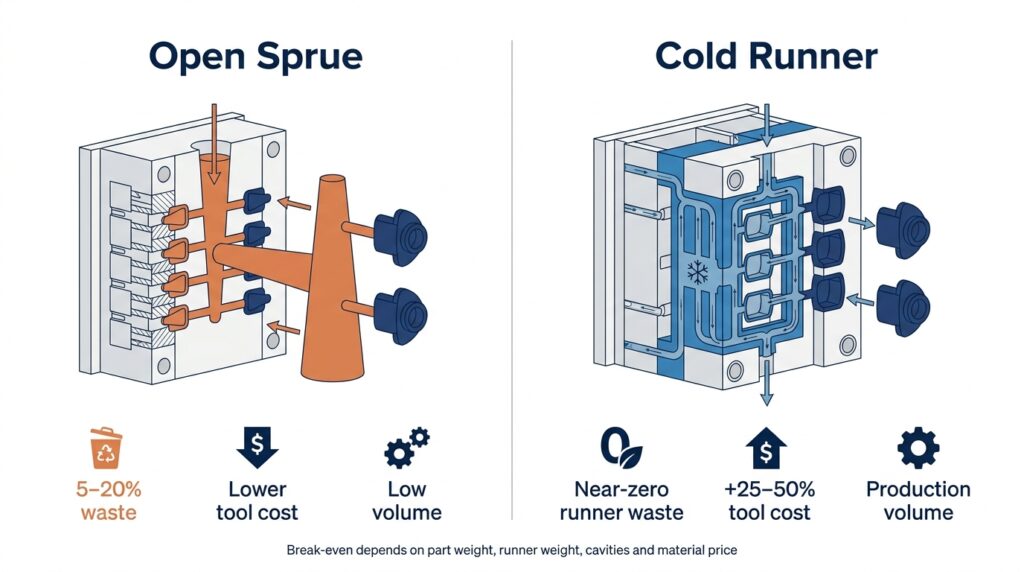
| 공급 시스템 | 샷당 재료 낭비 | 공구 비용 | 우리가 사용하는 곳 |
|---|---|---|---|
| 오픈 스프루 / 콜드 스프루 | 5–20% | 가장 낮은 | 시제품 및 소량 생산 도구 |
| 콜드 러너 블록 | 거의 0에 가깝습니다 | +25–50% 오픈 스프루 위 | 연간 약 5만 개 이상의 생산 도구 |
| 밸브 게이트식 콜드 데크 | 거의 0에 가깝고, 게이트 잔해가 제어됨 | 제일 높은 | 미용 부품, 다중 공동 균형 |
콜드 러너는 현재 LSR 가격(kg당 8~20달러)과 5~20%의 스프루 폐기물을 기준으로 연간 생산량이 약 5만 개를 넘어서면 재료비만으로도 투자 비용을 회수할 수 있습니다. 그 이하에서는 스프루 폐기물이 블록 방식보다 저렴합니다. 저희는 견적서에 더 비싼 금형을 강요하지 않고 두 가지 수치를 모두 제시합니다. 완전 콜드 러너와 오픈 스프루 비교 비용 비교 여기에 앉아 있다.
공구강 선택은 예상 사출 횟수에 따라 결정됩니다. 약 25만 사출까지는 P20을, 50만 사출 이상 및 부식성 충전재를 사용하는 경우에는 H13 또는 S136을 사용합니다. 드래프트, 벽 두께 변화, 통풍 및 수축 여유는 T1 이후가 아닌 DFM(설계 제조성) 단계에서 설정됩니다. 관련 작업 규칙은 당사 문서에 명시되어 있습니다. 실리콘 몰드 설계 가이드.
허용 오차 및 플래시 제어
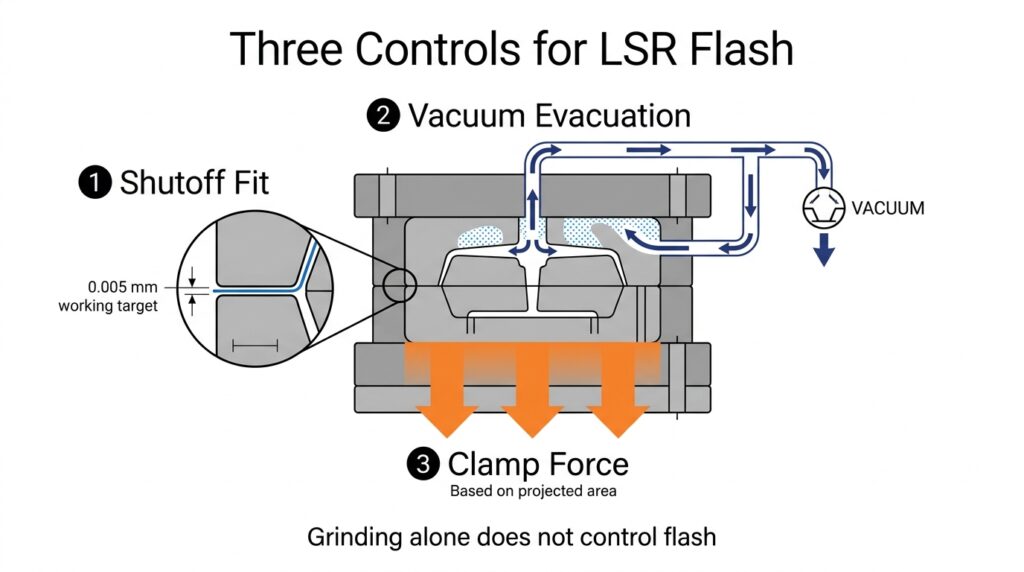
생산 압력 하에서 LSR은 극히 작은 분할선 틈새까지 침투할 수 있습니다. 0.002mm는 공구 검토 시 사용하는 작업 위험 임계값일 뿐, 보편적인 플래시 규격은 아닙니다. 어떤 분할선도 매 사이클마다 일정한 간격을 유지하지 않으므로 플래시 제어는 도면상의 한 가지 수치로만 설명할 수 없습니다. 플래시 제어를 위해서는 차단 조건, 진공 및 클램핑력이 함께 작용해야 하며, 연삭만으로는 제어할 수 없습니다.
우리가 통제하는 것:
- T1 전에 0.005mm 작업 목표에 맞춰 분할선 차단 밸브를 장착하고, 도면에 명시된 플래시 한계와 비교하여 검증한 후, 첫 번째 생산 로트 이후 강재 마모 여부를 재확인했습니다.
- 주입 전에 캐비티를 진공으로 배출하여 갇힌 공기를 제거합니다. 이 공기의 역압으로 인해 실리콘이 벤트 대신 분할선으로 밀려나오는 것을 방지합니다.
- 클램프 톤수는 기계 크기가 아닌 투영 면적을 기준으로 계산됩니다. 클램프가 부족한 금형은 사출 압력 하에서 벌어져 완벽한 분할선이 있더라도 플래싱 현상이 발생할 수 있습니다.
- 등급, 경도 및 단면 두께에 따라 1.5~3.5%의 수축 여유가 있으며, 이는 T1 CMM 보고서와 비교하여 확인되었습니다.
차원적 수용이 뒤따릅니다. ISO 3302-1. M2는 대부분의 형상에서 달성 가능하지만, M1은 게이트 위치와 캐비티 개수에 따라 개별적으로 논의해야 합니다. 이보다 더 엄격한 조건은 일반적으로 도면에서 연질 소재가 가공 부품처럼 동작하도록 요구하는 것을 의미합니다. 플래시 발생 메커니즘은 다음에서 다룹니다. LSR 성형에서 플래시 발생 제로 달성, 또한 LSR은 열가소성 수지보다 언더컷 형상에 훨씬 더 잘 견딥니다. LSR 부품에 대한 언더컷 설계 규칙.
경화 후, 테스트 및 문서화
프레스에서 나온 부품은 경화되었지만 여전히 휘발성 물질과 잔류 실록산을 함유하고 있습니다. 당사 오븐에서의 표준 후경화 공정은 200°C에서 4시간이며, 등급 및 벽 두께에 따라 조정됩니다. 식품 접촉 부품 및 의료용 부품은 후경화 공정이 필수적이며, 산업용 씰은 후경화 공정이 필요하지 않을 수 있습니다. 자세한 내용은 다음을 참조하십시오. 실리콘 제품의 후경화.
선적 시 발행 가능한 서류:
- LSR 공급업체 배치에 대한 자재 명세서 및 로트 추적성
- 제3자 시험 보고서는 해당 재료, 색상, 완제품 및 목표 시장에 맞춰 작성되었습니다. (FDA 21 CFR 177.2600, 관련 LFGB/BfR XV 요구사항, RoHS 및 REACH SVHC)
- 도면의 모든 치수를 포함하는 치수 보고서, 각 캐비티당 3~5개의 샘플
- ASTM D2240 / D412 / D624 / D395 규격에 따른 경도, 인장강도, 인열강도 및 압축 영구변형률
시험 방법의 범위와 각 보고서의 포함 및 제외 사항은 다음과 같습니다. 실리콘 테스트 방법.
투샷 및 오버몰딩 기능
LSR은 자체 접착 방식 또는 기계적 맞물림 방식을 통해 엔지니어링 열가소성 수지와 접착됩니다. 접착 방식은 기판의 종류와 정확한 재질 등급에 따라 결정됩니다. PC, PA66, PBT 및 PEEK의 일부 등급은 호환되는 자체 접착 LSR 시스템과 접착할 수 있지만, 지정된 수지에 대한 접착력을 검증해야 합니다. PP와 PE는 일반적으로 플라즈마 처리, 프라이머 처리 또는 기계적 맞물림이 필요합니다.
오버몰딩은 성형된 열가소성 수지를 인서트 형태로 로딩하거나 인덱스 플레이트에서 투샷 방식으로 진행합니다. 접착 강도는 T1 샘플에 대한 프로젝트 정의 180° 박리 시험을 통해 검증합니다. 적합한 자가 접착성 LSR과 PC 또는 PA66 조합의 경우, 응집 파괴 시 3~8 N/mm가 작업 기준이며, 도면 및 검증 계획에 따라 최종 승인 값이 결정됩니다. 계면이 깨끗하게 분리되면 금형 출고 전에 기판 등급, 표면 처리 및 성형 조건을 재검토합니다.
우리가 지원하는 가족 구성원
이 네 가지 제품군은 당사가 실리콘 성형 프로그램 전반에 걸쳐 지원하는 제품 및 문서 요구 사항을 보여줍니다. 선택된 제조 공정(LSR 사출, 압축, 트랜스퍼 또는 기타 방식)은 제품 범주에서 추론하는 것이 아니라 실제 형상, 재료 및 부피를 통해 확정됩니다.
| 가족 구성원 일부 | 이 도구를 작동시키는 원동력은 무엇인가요? | 관련 제품 경험 |
|---|---|---|
| 씰, 개스킷, 커넥터 | 압축 세트당 ASTM D395 그리고 플래시 없이 깔끔한 가르마 라인; 화장품은 부차적인 요소입니다. | 오링, 고무 시트, 엘보 및 호스 커넥터 |
| 키패드 및 제어판 | 패널 전체에 걸쳐 작동력이 ±20gf 이내로 유지되었으며, 100만 주기 후에도 힘의 안정성이 유지되었습니다. | 방수 키패드, 촉감이 뛰어난 키패드 |
| 식품 접촉 및 유아용품 | FDA 21 CFR 177.2600 및 LFGB 문서에 따라, 후경화 공정을 고정 단계로 수행하며, 냄새가 잔류하지 않습니다. | 사료 공급 세트, 이빨 돋는 장난감, 아기 접시 |
| 의료 및 개인 관리 | ISO 10993/USP Class VI 재료 파일, 클린룸 성형, 로트 추적성 | 월경 컵 |
소형 고공동 부품은 금형을 차가운 데크 쪽으로 끌어당기는 반면, 대형 단일 부품은 연간 생산량에 관계없이 개방형 스프루가 있는 단일 캐비티 형태로 유지됩니다.
물량, 최소 주문량 및 리드 타임
사출 성형은 금형 제작이 가장 중요한 공정입니다. 캐비티 수가 많아질수록 단가가 낮아지므로, 비용을 확정짓는 결정은 구매 주문 시 협상이 아니라 설계 착수 시 캐비티 수에 달려 있습니다.
여기서 두 가지 다른 수치가 혼동되고 있습니다. 최소 주문량(MOQ)은 철강이 확보된 후 단일 주문이 가능한 최소 수량을 나타냅니다. 아래 표는 연간 생산량으로, 이 생산량을 기준으로 해당 철강을 가공하는 것이 타당한지 여부가 결정됩니다.
| 연간 판매량 (주문량 기준이 아님) | 일반적인 도구 | 논평 |
|---|---|---|
| 10,000개 미만 | 단일 캐비티, 개방형 스프루 | 압축 성형은 종종 더 저렴합니다. |
| 10,000개 ~ 100,000개 | 2~8개 구멍, 콜드 러너 | 표준 주입 창 |
| 10만 개 이상 | 8개 이상의 캐비티, 밸브 게이트 | 주기 및 자동화가 비용에 큰 영향을 미칩니다. |
사출 성형 LSR의 최소 주문 수량(MOQ)은 주문당 3,000~5,000개입니다. 이는 사출 금형 구매 여부와는 별개의 문제입니다. 연간 약 10,000개 미만 생산 시에는 압축 성형이 단가는 더 높지만 금형 비용이 훨씬 저렴하고 설계 변경에도 대응할 수 있기 때문에 전체적으로 더 경제적인 경우가 많습니다. 금형 제작은 T1까지 20~35일(영업일 기준)이 소요되며, 수정 작업당 7~10일(영업일 기준)이 추가됩니다. 샘플 승인 후 첫 번째 로트의 양산은 20~30일이 소요됩니다. 각 공정별 비용 구조는 다음과 같습니다. 실리콘 몰딩 비용은 얼마인가요?.
실리콘 사출 성형을 권장하지 않는 경우
저희는 부품에 가장 적합한 공정을 기준으로 견적을 내는 것이지, 공구 비용이 가장 많이 드는 공정을 기준으로 견적을 내는 것이 아닙니다.
- 연간 생산량이 공구 손익분기점 미만인 경우: 실리콘 압축 성형 더 저렴한 공구를 사용하고 새로운 철골 블록 없이 설계 변경을 수용합니다.
- 두께가 약 10~12mm 이상인 고형 단면의 경우, 경화 시간은 두께의 제곱에 비례하며, 이 경우 해당 사이클은 경제성이 떨어집니다.
- 소량 생산되는 금속 삽입 부품: 트랜스퍼 몰딩 대개 더 적합합니다.
- 연속형 프로파일, 코드 및 튜브: 사출 성형이 아닌 압출 성형
- 설계는 계속 진행 중입니다. 강철을 절단한 후 형상이 변경될 때마다 공구 재작업 비용이 발생하므로, 도면이 확정될 때까지 3D 프린팅 또는 압축 프로토타입 제작 단계에서 프로젝트를 보류합니다.
보다 포괄적인 대안 지도는 저희 자료에 있습니다. 실리콘 제품 제조 공정 가이드.
견적 요청서와 함께 보내야 할 서류는 무엇인가요?
사진만 보고 견적을 드릴 수는 있지만, 견적 금액에는 변동 위험이 따릅니다. 정확한 가격을 확인하시려면 다음 연락처로 문의해 주세요.
- 3D 파일(STEP 또는 IGES)과 주요 치수 및 공차 등급이 표시된 2D 도면
- 목표 경도계 및 색상, 색상 일치가 필요한 경우 팬톤 참조 번호 — 참조 제조업체에 제출할 CAD 도면을 준비하는 방법
- 규제 대상: 식품 접촉, 의료, RoHS 또는 없음
- 첫 주문뿐 아니라 연간 거래량과 주문 빈도를 모두 살펴봐야 합니다.
- 외관상 요구 사항: 허용 가능한 분할선, 게이트 흔적 위치, 표면 마감(SPI 또는 VDI)
귀사의 부품이 위의 네 가지 제품군 중 하나에 속한다면, 관련 재료, 툴링 및 품질 계획 경험을 재사용할 수 있습니다. 최종 공정 및 금형 설계는 DFM 단계에서 확정됩니다.
자주 묻는 질문
금형 제작 비용은 생산 비용에서 차감되나요?
공구 비용은 별도로 견적되며, 강재 절단 전에 청구됩니다. 공구 비용 중 일부가 환불되는지 여부와 환불 금액은 서면 견적서에 명시되어 있어야 합니다. 구매 주문서(PO)를 발행하기 전에 당사 또는 공급업체로부터 해당 내역을 서면으로 요청하십시오.
당신은 어느 정도까지 참을 수 있습니까?
ISO 3302-1 M2 또는 M3는 대부분의 형상에 적용됩니다. M1은 게이트 위치, 캐비티 개수 및 벽면 균일도에 따라 달라지며 T1 보고서에서 확인됩니다.
최소 주문 수량이 있나요?
네, 금형 제작이 완료되면 주문당 3,000~5,000개까지 생산 가능합니다. 연간 생산량은 별도 기준이며, 연간 약 10,000개 미만일 경우 압축 성형 방식을 견적에 포함시킬 예정입니다.
FDA 및 LFGB 관련 서류를 제공해 주실 수 있습니까?
예. 견적서에는 해당 재질, 색상 및 용도에 대한 FDA 21 CFR 177.2600 및 독일 LFGB/BfR XV 시험 범위가 명시되어 있습니다. 재질 인증서 및 이용 가능한 제3자 보고서는 해당 생산 로트와 연결되어 있으며, 신규 완제품 시험은 프로젝트 요구 사항에 따라 견적에 포함됩니다.
도구를 잠그기 전에
CAD 설계에서 변경하기 어려운 두 가지 중요한 결정은 캐비티 개수와 게이트 위치입니다. 캐비티 개수는 금형 수명 동안의 단가를 결정하고, 게이트 위치는 가공 흔적이 남는 위치와 부품의 어느 면을 A면으로 사용할지 결정합니다. 이 두 가지 모두 CAD 설계에서는 비교적 저렴하게 변경할 수 있지만, 실제 강재 가공에서는 상당한 비용이 발생합니다.
3D 파일, 공차 등급, 목표 규격 준수 여부 및 현실적인 연간 생산량을 보내주시면 금형 비용, 캐비테이션 옵션, 압축 성형 대비 손익분기점을 알려드리겠습니다. 생산량이 사출 금형 제작에 적합하지 않을 경우 견적서에 명시해 드리겠습니다. 대량 생산 개시 전 샘플 평가 기준은 다음과 같습니다. 대량 생산 전 샘플 품질을 평가하는 방법.
견적 요청
3D 파일과 연간 판매량을 다음 경로를 통해 보내주세요. 견적 요청서 양식.
첫 번째 이메일에 STEP 파일, 공차 등급, 목표 경도, 규정 준수 요구 사항, 연간 생산량을 포함해 주십시오. 저희는 금형 비용, 캐비테이션 옵션, 두 가지 생산량 수준에서의 단가, 그리고 압축 성형 대비 손익분기점을 알려드리겠습니다.
참고자료
- LFGB § 31, 식품으로의 물질 이동 — Bundesministerium der Justiz, 현재 통합 텍스트: gesetze-im-internet.de/lfgb/__31.html
- USP 일반 장 〈 88 〉 생체 내 생물학적 반응성 시험(1~6등급 플라스틱 분류의 기초) — 미국 약전: doi.usp.org/USPNF/USPNF_M98834_01_01.html